Specyfika cięcia 2D i 3D materiałów drewnianych i kompozytowych: od arkusza do bryły
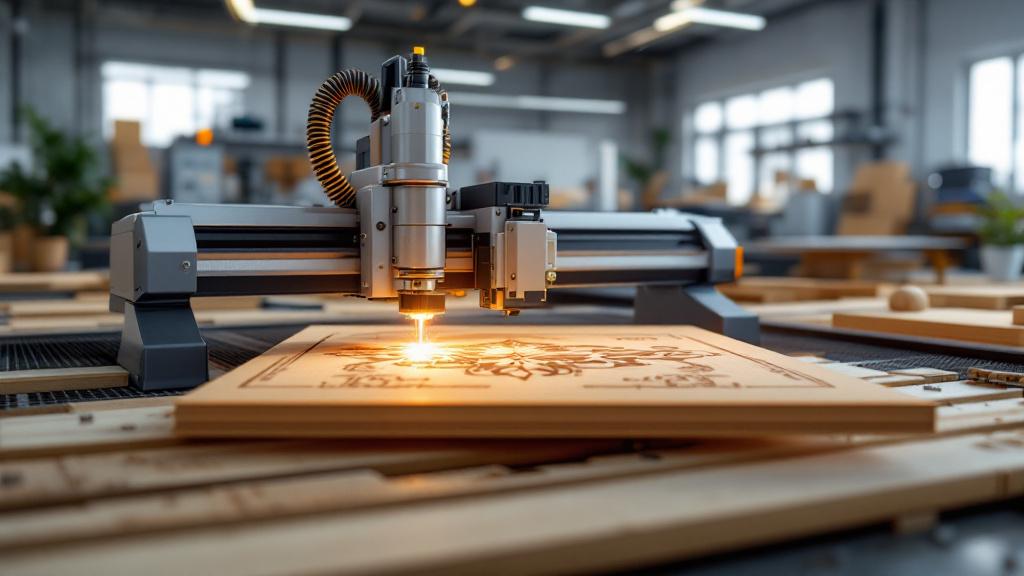
Każdy wyrób z drewna lub jego pochodnych zaczyna się od nadania materiałowi kształtu. Czy to prosty prostokątny front do szafki kuchennej, czy rzeźbiona noga do fotela w stylu barokowym — u jego podstaw leży proces cięcia. Dziś narzędzia ręczne w dużej mierze ustąpiły miejsca obrabiarkom sterowanym numerycznie (CNC), które zapewniają wcześniej nieosiągalną precyzję i powtarzalność. Jednak nawet w świecie automatyzacji istnieją zasadniczo różne podejścia do obróbki. Dwie kluczowe metody to cięcie 2D, czyli rozkrój, oraz frezowanie 3D.
Na pierwszy rzut oka różnica wydaje się oczywista: jedna metoda pracuje z płaszczyzną, druga z bryłą. Ale za tym prostym rozróżnieniem kryje się cały świat niuansów technologicznych, wymagań co do przygotowania, doboru narzędzia i, oczywiście, końcowych możliwości. Zrozumienie tych różnic pomaga zamawiającemu poprawnie sformułować zadanie, a wykonawcy dobrać optymalną technologię do jego realizacji. W tym artykule szczegółowo omówimy, na czym polega każda z tych metod, gdzie leżą ich mocne i słabe strony oraz jak wybrać właściwe podejście do wykonania Twojego wyrobu.
Czym jest cięcie 2D i gdzie jest niezastąpione
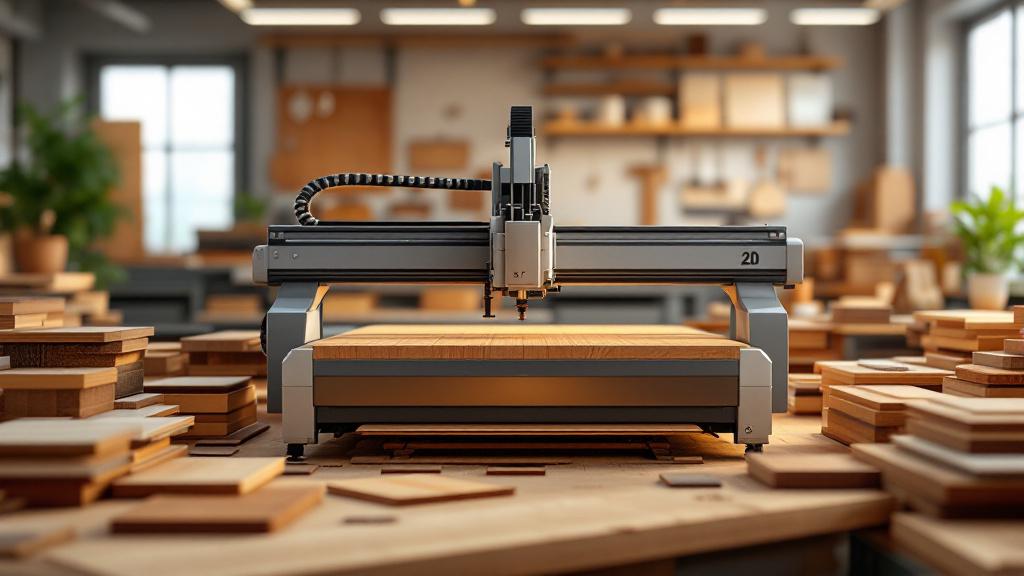
Cięcie 2D, częściej nazywane rozkrojem, to proces wycinania płaskich elementów z materiału arkuszowego. Wyobraź sobie, że kładziesz na stole kartkę papieru i wycinasz nożyczkami kształt wzdłuż narysowanego konturu. Obrabiarka CNC robi to samo, ale z najwyższą precyzją i z prędkością nieosiągalną dla człowieka. Narzędzie robocze obrabiarki, najczęściej frez, porusza się w dwóch głównych kierunkach: wzdłuż osi X (lewo-prawo) i osi Y (przód-tył). Trzecia oś, Z (góra-dół), służy jedynie do opuszczenia frezu na głębokość roboczą na początku cięcia i podniesienia go na końcu. Podczas samego procesu cięcia oś Z nie zmienia swojego położenia.
Głównym zadaniem rozkroju 2D jest uzyskanie elementów o zadanym konturze zewnętrznym i wewnętrznym. To podstawa produkcji mebli skrzyniowych, w których wszystkie elementy (boki, półki, drzwi, blaty) są płaskie. Technologia idealnie nadaje się do pracy z materiałami arkuszowymi: sklejką, MDF, płytą laminowaną, płytą wiórową, różnymi rodzajami tworzyw i kompozytów. Precyzja nowoczesnego sprzętu pozwala uzyskiwać elementy z tolerancją do setnych części milimetra, co gwarantuje idealne dopasowanie podczas montażu.
Najważniejszym aspektem cięcia 2D jest optymalizacja rozkroju, czyli nesting. Specjalne oprogramowanie analizuje wszystkie elementy zamówienia i rozmieszcza je na wirtualnym arkuszu materiału jak najściślej, niczym w grze „Tetris”. Takie podejście minimalizuje ilość odpadów, co bezpośrednio obniża koszt gotowego wyrobu. Dla zamawiającego oznacza to efektywniejsze wykorzystanie zakupionego materiału i niższy końcowy rachunek za usługę.
Zastosowania cięcia 2D są niezwykle szerokie. To nie tylko produkcja mebli. Należą tu wykonywanie szyldów reklamowych, szablonów, elementów ścianek dekoracyjnych, wzorników do innych procesów produkcyjnych, elementów stoisk wystawienniczych i wyposażenia sklepowego. Każde zadanie, w którym trzeba uzyskać precyzyjny płaski element z arkusza, rozwiązuje się za pomocą rozkroju 2D. To szybki, efektywny i stosunkowo niedrogi sposób obróbki.
Proces technologiczny rozkroju 2D
Droga od pomysłu do gotowego płaskiego elementu zaczyna się od rysunku cyfrowego. Dla obrabiarki CNC nie istnieją szkice odręczne ani opisy słowne. Potrzebuje ona precyzyjnej instrukcji w postaci pliku wektorowego. Najczęściej używane są formaty DXF lub DWG, tworzone w systemach komputerowego wspomagania projektowania (CAD), takich jak AutoCAD, CorelDRAW czy SolidWorks. W tym pliku każda linia, łuk czy okrąg jest opisana matematycznie, co pozwala obrabiarce poruszać się po ściśle zadanej trajektorii.
Gdy plik jest gotowy, ładuje się go do programu CAM (Computer-Aided Manufacturing). Tutaj technolog zadaje kluczowe parametry obróbki. Wskazuje rodzaj i grubość materiału, wybiera konkretny frez z katalogu, ustala prędkość cięcia i prędkość obrotową wrzeciona. Określa się także strategię cięcia: czy frez pójdzie dokładnie po konturze, na zewnątrz od niego czy wewnątrz. Ten wybór ma krytyczne znaczenie dla zachowania zadanych wymiarów elementu. Na przykład przy wycinaniu elementu frez musi iść na zewnątrz linii, aby jego średnica nie „zjadła” części użytecznego materiału.
Po ustawieniu wszystkich parametrów program CAM generuje kod sterujący (G-code). To plik tekstowy z sekwencją poleceń zrozumiałych dla obrabiarki: „przemieść się do punktu o współrzędnych X, Y”, „opuść frez na głębokość Z”, „włącz wrzeciono na 18 000 obrotów na minutę” i tak dalej. Ten kod jest wyczerpującą instrukcją dla maszyny. Operatorowi pozostaje jedynie pewnie zamocować arkusz materiału na stole roboczym obrabiarki i uruchomić wykonanie programu.
Sam proces cięcia na obrabiarce wygląda fascynująco, ale jest czynnością rutynową. Frez z dużą prędkością przechodzi po zadanych trajektoriach, pozostawiając za sobą gotowe elementy. W zależności od materiału i jego grubości cięcie może odbywać się w jednym przejściu lub w kilku, gdy frez stopniowo zagłębia się w materiał. Nowoczesne obrabiarki wyposażone są w systemy odciągu (usuwania pyłu), które od razu usuwają wióry ze strefy cięcia, zapewniając czystość i lepszą widoczność dla operatora.
Narzędzie do cięcia 2D: klucz do czystego cięcia
Jakość i czystość cięcia przy rozkroju 2D zależą bezpośrednio od prawidłowego doboru narzędzia skrawającego — frezu. Dla laika wszystkie frezy mogą wyglądać podobnie, ale w rzeczywistości jest ich ogromna różnorodność i każdy zaprojektowano do konkretnego zadania, materiału i rodzaju obróbki. Użycie nieodpowiedniego frezu może prowadzić do wyszczerbień, postrzępionej krawędzi, przypalenia materiału, a nawet do złamania samego narzędzia.
Do rozkroju materiałów arkuszowych najczęściej stosuje się frezy trzpieniowe. Przyjrzyjmy się głównym typom stosowanym w obróbce drewna:
- Frezy kompresyjne. To chyba najpopularniejsze narzędzie do rozkroju materiałów laminowanych (płyta laminowana, laminowana MDF) i sklejki. Cechą takiego frezu jest to, że jego krawędzie skrawające mają ostrzenie w przeciwnych kierunkach. Dolna część frezu kieruje wióry do góry, a górna — w dół, ku środkowi. W efekcie na krawędzi materiału powstaje „kompresja”, ściśnięcie. Pozwala to uzyskać idealnie czyste cięcie bez wyszczerbień zarówno na górnej, jak i na dolnej laminowanej powierzchni arkusza.
- Frezy z łamaczem wióra (zgrubne). Frezy te mają na krawędziach skrawających specjalne nacięcia, które kruszą wiór na drobne segmenty. Przeznaczone są do szybkiego rozkroju na dużą głębokość. Choć krawędź po nich nie jest tak czysta jak po frezach kompresyjnych, są niezastąpione do obróbki zgrubnej i szybkiego zdejmowania dużej ilości materiału.
- Frezy proste rowkowe. To najprostszy typ frezów, z dwiema lub trzema prostymi krawędziami skrawającymi. Używa się ich do wycinania rowków, wpustów oraz do rozkroju, przy którym jakość krawędzi nie jest krytyczna. Najczęściej stosuje się je przy pracy z drewnem litym lub jednorodnymi materiałami, takimi jak MDF bez pokrycia.
- Frezy jednonożowe i dwunożowe. Liczba krawędzi skrawających (ostrzy) również ma znaczenie. Frezy jednonożowe lepiej odprowadzają wiór i dobrze nadają się do materiałów miękkich i lepkich. Dwunożowe zapewniają czystsze cięcie i wysoką wydajność przy pracy z twardymi gatunkami drewna, MDF i sklejką.
Prawidłowy dobór średnicy frezu, jego prędkości obrotowej i prędkości posuwu obrabiarki to cała nauka, od której zależy nie tylko jakość, ale i efektywność ekonomiczna produkcji. Zbyt wolny posuw doprowadzi do przegrzania i przypalenia materiału, a zbyt szybki — do zwiększonego obciążenia narzędzia i obrabiarki, ryzyka złamania i złej jakości cięcia.
Przejście w trzeci wymiar: podstawy frezowania 3D
Jeśli cięcie 2D to tworzenie konturu na płaszczyźnie, to frezowanie 3D to tworzenie reliefu i bryły. Tutaj obrabiarka wykorzystuje wszystkie trzy osie (X, Y i Z) jednocześnie i w skoordynowany sposób. Frez nie tylko opuszcza się na zadaną głębokość, lecz stale przemieszcza się w górę i w dół, podążając za złożoną trajektorią powierzchni przyszłego wyrobu. To już nie praca „nożyczek”, lecz praca „rzeźbiarza”, który warstwa po warstwie zdejmuje zbędny materiał z przedmiotu obrabianego, aby ujawnić ukrytą w nim formę.
Główna różnica frezowania 3D polega na tym, że pozwala ono tworzyć powierzchnie krzywoliniowe, płynne przejścia, spadki i złożone tekstury. Za jego pomocą można wykonać rzeźbiony front do mebli, panel dekoracyjny z obrazem, nogę stołu o złożonym kształcie, tralkę do schodów, a nawet model wzorcowy do późniejszego odlewu. Technologia pozwala odwzorować w materiale praktycznie dowolną formę trójwymiarową, ograniczoną jedynie wyobraźnią projektanta i możliwościami sprzętu.
Proces obróbki 3D jest znacznie wolniejszy i bardziej złożony niż rozkrój 2D. Obrabiarka musi wielokrotnie przejść po całej powierzchni modelu z bardzo małym krokiem, aby uformować gładką powierzchnię. Jeśli przy rozkroju frez porusza się po liniach, to przy obróbce 3D „skanuje” całą powierzchnię przedmiotu obrabianego. Może to zająć od kilku do kilkudziesięciu godzin dla jednego wyrobu, w zależności od jego wielkości, złożoności reliefu i wymaganej czystości powierzchni.
To właśnie frezowanie 3D otwiera drzwi do świata naprawdę ekskluzywnych i artystycznych wyrobów z drewna i kompozytów. Pozwala odejść od standardowych płaskich form i tworzyć produkty o wysokiej wartości dodanej. Czy to element wystroju, część mebla, czy prototyp nowego urządzenia — objętościowe frezowanie CNC daje możliwość uzyskania fizycznego obiektu o najwyższej precyzji i szczegółowości, w pełni odpowiadającego jego cyfrowemu prototypowi.
Przygotowanie do frezowania 3D: od modelu do G-code
Etap przygotowawczy do frezowania 3D jest o rząd wielkości bardziej złożony niż do rozkroju 2D. Jeśli do rozkroju wystarczy płaski rysunek wektorowy, to do stworzenia bryły niezbędny jest pełnowartościowy model trójwymiarowy. Model ten tworzy się w wyspecjalizowanych programach do modelowania 3D, takich jak 3ds Max, Blender, ZBrush, lub inżynierskich systemach CAD, jak SolidWorks i Fusion 360. Najbardziej rozpowszechnionym formatem do przekazywania takich modeli do produkcji jest STL, który opisuje powierzchnię obiektu jako siatkę z wielu trójkątów.
Gdy model 3D jest gotowy, zaczyna się praca technologa w systemie CAM. Jego zadaniem jest przekształcenie statycznego modelu 3D w zestaw trajektorii ruchu narzędzia. Ten proces wymaga głębokiej wiedzy i doświadczenia. Technolog musi wybrać strategię obróbki. Z reguły frezowanie 3D wykonuje się w dwóch etapach: zgrubnym i wykańczającym. Do obróbki zgrubnej wybiera się frez o dużej średnicy, który szybko usuwa główną objętość zbędnego materiału, pozostawiając niewielki naddatek. Pozwala to zmniejszyć obciążenie narzędzia przy obróbce wykańczającej i znacznie przyspieszyć proces.
Na etapie obróbki wykańczającej stosuje się frez o mniejszej średnicy i z reguły z zaokrąglonym końcem (kulisty). Przechodzi on po powierzchni z bardzo małym krokiem (step-over), który może wynosić dziesiąte, a nawet setne części milimetra. To właśnie od wielkości tego kroku zależy końcowa gładkość powierzchni: im mniejszy krok, tym mniej widoczne „schodki” po przejściach frezu, ale tym dłużej trwa obróbka. Technolog musi znaleźć równowagę między jakością powierzchni a czasem pracy obrabiarki.
Oprócz wyboru strategii ustawia się wiele innych parametrów: głębokość skrawania na jedno przejście, posuw roboczy, prędkość wcinania, bezpieczną wysokość podnoszenia narzędzia i wiele innych. Każdy błąd na tym etapie może prowadzić do braku, złamania kosztownego frezu, a nawet do uszkodzenia obrabiarki. Gdy wszystkie trajektorie zostaną obliczone i sprawdzone w symulatorze, program CAM generuje sterujący G-code, który może składać się z setek tysięcy, a nawet milionów wierszy.
Arsenał do bryły: frezy do obróbki 3D
Wybór narzędzia do frezowania 3D jest równie ważny jak do 2D, ale asortyment frezów jest tu zupełnie inny. Jeśli przy rozkroju najważniejsze jest uzyskanie czystej pionowej krawędzi, to przy obróbce objętościowej — uformowanie gładkiej powierzchni krzywoliniowej. Do tych zadań stosuje się frezy o specjalnej geometrii.
Oto główne typy frezów, które składają się na arsenał do obróbki 3D:
- Frezy kuliste. To główne narzędzie do wykańczającego frezowania 3D. Jak sama nazwa wskazuje, koniec takiego frezu ma kształt półkuli. To właśnie ten zaokrąglony kształt pozwala tworzyć płynne powierzchnie bez ostrych krawędzi i schodków, które pozostawiłby frez o płaskim czole. Przemieszczając się po powierzchni z niewielkim krokiem, taki frez formuje gładki relief, który wymaga minimalnego późniejszego szlifowania.
- Frezy stożkowe (grawerskie). Frezy te mają kształt stożkowy, zwężający się do bardzo cienkiego końca, który może być płaski lub zaokrąglony. Są niezastąpione do opracowywania drobnych detali, grawerowania tekstu, tworzenia cienkich wzorów i rowków w kształcie litery V. Dzięki swojej geometrii mają wysoką wytrzymałość u podstawy i pozwalają osiągnąć wysoką szczegółowość na obrabianej powierzchni.
- Frezy zgrubne. Jak już wspomniano, obróbka 3D zaczyna się od usunięcia głównej masy materiału. Do tego stosuje się mocne frezy zgrubne o dużej średnicy, często z karbowaną krawędzią skrawającą (tak zwana „kukurydza”). Ich zadaniem nie jest zapewnienie czystości powierzchni, lecz jak najszybsze i najskuteczniejsze zdjęcie zbędnego materiału i przygotowanie przedmiotu do przejścia wykańczającego dokładniejszym narzędziem.
Kombinacja tych narzędzi pozwala rozwiązywać najbardziej złożone zadania. Na przykład do stworzenia rzeźbionego panelu najpierw frezem zgrubnym usuwa się główne tło, następnie frezem stożkowym wycina się cienkie kontury i detale, a na koniec frezem kulistym obrabia się płynne reliefy i przejścia. Właściwa kolejność i umiejętny dobór każdego frezu to gwarancja wysokiej jakości i ekonomicznie uzasadnionego rezultatu.
Wybór materiału: co poddaje się cięciu?
Rezultat zarówno obróbki 2D, jak i 3D silnie zależy od właściwości obrabianego materiału. Drewno i jego pochodne zachowują się pod frezem różnie i trzeba to uwzględnić już na etapie projektowania wyrobu. Niektóre materiały idealnie nadają się do złożonego reliefu, inne zaś lepiej stosować wyłącznie do płaskiego rozkroju.
Drewno lite — materiał szlachetny, ale kapryśny. Głównym czynnikiem wpływającym na obróbkę jest kierunek włókien. Cięcie wzdłuż włókien daje czyste i gładkie ścięcie, podczas gdy cięcie w poprzek może prowadzić do postrzępienia i wyszczerbień. Gatunki twarde, takie jak dąb, jesion czy buk, doskonale trzymają drobne detale i pozwalają tworzyć bardzo wyraźny relief. Gatunki miękkie, na przykład sosna czy olcha, obrabiają się łatwiej, ale są skłonne do zgniatania włókien i nie nadają się tak dobrze do cienkiego rzeźbienia.
MDF — można nazwać idealnym materiałem do frezowania 3D. Dzięki swojej jednorodnej strukturze bez włókien i sęków MDF obrabia się jednakowo dobrze w każdym kierunku. Nie daje wyszczerbień, pozwala tworzyć bardzo gładkie powierzchnie i idealnie nadaje się do późniejszego malowania, ponieważ farba układa się na nim równo i jednolicie. To właśnie z MDF najczęściej wykonuje się rzeźbione fronty meblowe, panele ścienne i elementy dekoracyjne.
Sklejka — znakomity materiał konstrukcyjny do rozkroju 2D dzięki swojej wytrzymałości i stabilności. Jednak do obróbki 3D nadaje się z zastrzeżeniami. Przy frezowaniu reliefu na powierzchni odsłania się jej warstwowa struktura (forniry sklejone prostopadle do siebie). Czasem ten efekt wykorzystuje się jako zabieg dekoracyjny, ale częściej psuje on wygląd wyrobu, tworząc na powierzchniach krzywoliniowych „mapę topograficzną” z warstw.
Materiały kompozytowe, takie jak Valchromat (MDF barwiony w masie) czy panele HPL (laminat wysokociśnieniowy), również doskonale poddają się obróbce. Są gęste, jednorodne i stabilne. Jednak ze względu na wysoką gęstość i obecność żywic w składzie są bardziej ścierne dla narzędzia skrawającego. Ich obróbka wymaga niższych prędkości skrawania i stosowania frezów o zwiększonej trwałości, czasem z powłoką diamentową, aby uniknąć ich szybkiego zużycia.
2D kontra 3D: praktyczne porównanie
Aby ostatecznie wyjaśnić różnicę i pomóc w wyborze technologii, porównajmy rozkrój 2D i frezowanie 3D według kluczowych parametrów. To nie technologie konkurencyjne, lecz uzupełniające się, każda ma swój obszar zastosowania. Wybór zależy wyłącznie od postawionego zadania.
Według rodzaju zadania:
- Cięcie 2D: Tworzenie płaskich elementów o zadanym konturze. Rozkrój materiałów arkuszowych.
- Frezowanie 3D: Tworzenie wyrobów objętościowych, reliefów, powierzchni krzywoliniowych.
Według danych wejściowych:
- Cięcie 2D: Wymaga rysunku wektorowego (DXF, DWG, AI). Przygotowanie pliku jest stosunkowo proste i szybkie.
- Frezowanie 3D: Wymaga pełnowartościowego modelu trójwymiarowego (STL, STEP). Przygotowanie programu sterującego jest złożone, wymaga wysokich kwalifikacji i znacznych nakładów czasu.
Według czasu obróbki:
- Cięcie 2D: Bardzo wysoka prędkość. Rozkrój całego arkusza materiału może zająć od kilku minut do pół godziny.
- Frezowanie 3D: Bardzo niska prędkość. Obróbka jednego wyrobu może trwać od jednej do kilkudziesięciu godzin.
Według kosztu:
- Cięcie 2D: Stosunkowo niski koszt, który zależy głównie od całkowitej długości cięcia.
- Frezowanie 3D: Wysoki koszt, na który składają się złożone przygotowanie, długi czas pracy maszyny, zwiększone zużycie narzędzia i konieczność późniejszej obróbki ręcznej.
Według stosowanego narzędzia:
- Cięcie 2D: Stosuje się głównie frezy trzpieniowe o płaskim czole (proste, kompresyjne).
- Frezowanie 3D: Stosuje się frezy o złożonej geometrii (kuliste, stożkowe) do formowania reliefu.
Tak więc, jeśli potrzebujesz elementów do mebli skrzyniowych, szablonów czy płaskich elementów dekoracyjnych, Twoim wyborem jest rozkrój 2D. Jeśli zaś chcesz uzyskać rzeźbiony front, unikalny panel, rzeźbę lub model wzorcowy, bez frezowania 3D się nie obejdzie.
Gdzie się to stosuje: przykłady z naszej pracowni
Teoria staje się jaśniejsza, gdy poprze się ją prawdziwymi przykładami. W naszej pracy codziennie używamy obu technologii do rozwiązywania najróżniejszych zadań.
Typowe wyroby wykonywane metodą cięcia 2D:
- Korpusy mebli: Wszystkie elementy szaf, kuchni, regałów i komód wycina się z płyty laminowanej lub MDF właśnie tą metodą.
- Blaty i fronty: Proste płaskie fronty i blaty, w tym o złożonych krzywoliniowych konturach, wycina się metodą rozkroju 2D.
- Ażurowe ścianki i osłony grzejników: Panele dekoracyjne z wycinanymi wzorami to klasyczny przykład złożonego rozkroju 2D.
- Stelaże do mebli tapicerowanych: Szkielety sof i foteli o złożonym kształcie wycina się z wytrzymałej sklejki.
- Konstrukcje reklamowe: Litery przestrzenne (gdy wycina się tylko kontury), szyldy, elementy stoisk wystawienniczych.
Przykłady wyrobów wymagających frezowania 3D:
- Fronty płycinowe i rzeźbione: Tworzenie reliefowego wzoru „fala”, „wydma” lub klasycznej płyciny na powierzchni frontu.
- Panele dekoracyjne i obrazy: Frezowanie złożonych obrazów artystycznych i ornamentów na drewnie litym lub MDF.
- Nogi meblowe: Wykonywanie nóg w kształcie „cabriole” lub innych złożonych elementów toczonych i rzeźbionych.
- Modele wzorcowe i formy: Tworzenie precyzyjnych modeli do odlewania z silikonu, tworzywa lub metalu, a także form do formowania.
- Ekskluzywne wyroby pamiątkowe: Szkatułki o złożonym reliefie, herby, brandowane wyroby upominkowe.
Ta lista wyraźnie pokazuje, że obie technologie są poszukiwane i często stosowane w ramach jednego kompleksowego projektu, w którym płaskie elementy wycięte na obrabiarce do rozkroju 2D łączą się z unikalnymi elementami dekoracyjnymi stworzonymi za pomocą frezowania 3D.
Ostatni szlif: jakość i obróbka wykańczająca
Praca obrabiarki CNC to tylko część procesu produkcyjnego. Uzyskany element, zwłaszcza po frezowaniu 3D, nie jest jeszcze gotowym wyrobem. Jakość produktu końcowego w dużej mierze zależy od późniejszej obróbki ręcznej.
Po rozkroju 2D elementy zwykle wymagają minimalnej obróbki. Jeśli użyto właściwego frezu kompresyjnego, krawędź jest czysta i nie wymaga szlifowania. Głównym zadaniem jest zdjęcie elementu z obrabiarki i, w razie potrzeby, oklejenie krawędzi specjalną taśmą (w przypadku płyty laminowanej). Dokładność elementów jest z reguły bardzo wysoka i odpowiada rysunkowi.
Przy frezowaniu 3D wszystko jest bardziej skomplikowane. Nawet przy bardzo małym kroku między przejściami wykańczającego frezu kulistego na powierzchni pozostaje mikrorelief, tak zwany „schodek” lub „falowanie”. Jego wysokość może wynosić zaledwie kilka setnych milimetra, ale jest widoczny gołym okiem i wyczuwalny w dotyku. Aby uzyskać idealnie gładką powierzchnię, element trzeba starannie szlifować. Ten proces prawie zawsze wykonuje się ręcznie, zwłaszcza w trudno dostępnych miejscach reliefu.
Szlifowanie po obróbce 3D to żmudna i odpowiedzialna praca, wymagająca staranności i doświadczenia. Ważne jest, aby usunąć ślady po frezie, ale przy tym nie „zawalić” ostrych krawędzi i nie zepsuć drobnej szczegółowości reliefu. To właśnie jakość tej obróbki wykańczającej w dużej mierze decyduje o wyglądzie i cenie produktu końcowego. Po szlifowaniu element jest gotowy do powłoki wykończeniowej: gruntowania, malowania, lakierowania lub tonowania olejem.
Podsumowanie
Technologie cięcia 2D i 3D na obrabiarkach CNC otworzyły przed obróbką drewna nowe horyzonty. Rozkrój 2D stał się standardem przemysłowym w produkcji precyzyjnych i wysokiej jakości płaskich elementów, zapewniając wysoką prędkość i efektywność. Frezowanie 3D z kolei pozwoliło zautomatyzować pracę snycerza, czyniąc dostępnym tworzenie złożonych form objętościowych i unikalnych wyrobów artystycznych.
To nie narzędzia wymienne, lecz uzupełniające się w arsenale nowoczesnej produkcji. Zrozumienie ich możliwości i ograniczeń pozwala prawidłowo podchodzić do projektowania wyrobów i wyboru technologii. Cięcie 2D to język geometrii i efektywności, idealny do zadań konstrukcyjnych. Frezowanie 3D to język plastyki i bryły, stworzony do wystroju i sztuki. Umiejętne połączenie tych dwóch podejść pozwala naszej firmie realizować projekty o dowolnej złożoności, od seryjnych mebli skrzyniowych po ekskluzywne przedmioty wyposażenia wnętrz.