

Produkcja wyrobów z drewna
Produkcja wyrobów z drewna i materiałów płytowych to pełny cykl pod jednym dachem: cięcie, frezowanie, szlifowanie, malowanie i montaż detali ze sklejki, płyty wiórowej, płyty laminowanej i MDF dokładnie według wymiarów klienta. Praca idzie według gotowych rysunków, a jeśli rysunku nie ma — projekt opracowuje się na miejscu. Poniżej: jakie wyposażenie stoi w halach, z jakich etapów składa się zlecenie, co dokładnie tu się robi i komu to odpowiada — od pojedynczego detalu po serię.
Produkcja wyrobów z drewna: przestrzeń, w której materiał staje się rozwiązaniem
Baza produkcyjna to nie pusty hangar z maszynami wzdłuż ścian. Raczej jednolity mechanizm, w którym jedno stanowisko zaczepia się o drugie, i razem zamykają realne zadanie klienta. Tu stoją maszyny sterowane numerycznie, obok narzędzie ręczne, dalej stanowiska wykończeniowe, strefy magazynowania i pakowania. Taki zestaw pozwala prowadzić produkcję wyrobów z drewna i materiałów płytowych od surowego półfabrykatu po gotową rzecz, która przechodzi i pod względem techniki, i wyglądu.
Przestrzeń jest wybudowana wzdłuż drogi detalu, a nie byle jak. Półfabrykat trafia na stanowisko obróbki pierwotnej, stamtąd idzie na frezowanie lub szlifowanie, a dalej po łańcuchu — do lakierni lub na montaż, zależnie od tego, co potrzebne na wyjściu. Logika prosta: im mniej detal motyla się tam i z powrotem po hali, tym mniej przestojów i straconego czasu. To ten przypadek, kiedy właściwe rozplanowanie oszczędza dni bez ani jednej zbędnej maszyny.
W halach stoi wentylacja, wyciągi i systemy ochronne — bez nich ani cięcie, ani szlifowanie, ani malowanie nie byłyby ani bezpieczne, ani po prostu znośne pod względem pyłu. Stanowiska rozdzielone są pod swoją specyfikę: tam, gdzie kroi się płyty, potrzebne jest wielkogabarytowe wyposażenie i miejsce na obrót płyty, a dokładnym frezarkom podawaj stabilny fundament i delikatny reżim. Mieszać tych stref w kupę nie można — pył z rozkroju i czyste frezowanie źle się ze sobą używają.
Narzędzie w ruchu najróżniejsze: od pił przemysłowych i szlifierek po wąskie nasadki i programowane zespoły pod konkretną operację. Zakres co do rozmiaru też szeroki — bierze się i całe płyty MDF, sklejki i płyty wiórowej, i cienkie kruche elementy, i całkiem drobne detale, gdzie ważna jest schludność na granicy jubilerskiej. Ta sama hala rano tnie duży format, a po południu wytacza detal wielkości dłoni.
Rzecz nie tylko w maszynach — nie mniej przesądza logistyka wewnętrzna. Półfabrykaty przechodzą ze stanowiska na stanowisko bez zawieszeń w kolejce, a ścinki i pył w porę się usuwa, a nie gromadzi pod nogami. Brzmi codziennie, ale właśnie z takich drobiazgów składa się szybkość: kiedy detal nie czeka na swoją kolej, termin skraca się sam z siebie, bez utraty jakości na którymkolwiek z etapów.
Baza elastycznie przestraja się pod to, co potrzeba teraz. Dziś w robocie seria frontów meblowych, jutro złożona partia rzeźbionych paneli, pojutrze reklamowa aranżacja witryn. Zmienia się zadanie — zmienia się zestaw operacji, ale struktura hal i wyposażenie pozwalają przełączać się szybko, bez długiego przezbrajania. Właśnie dlatego produkcja wyrobów z drewna tu nie jest przywiązana do jednego wąskiego profilu, a ciągnie projekty różnego rodzaju.
Zalety współpracy z profesjonalistami
Nowoczesny park maszynowy
Piły formatowe, maszyny CNC i frezarki — precyzja, szybkość i jakość gwarantowane

Duże doświadczenie i wiedza ekspercka
Wiemy, jak obchodzić się z drewnem i materiałami płytowymi — solidnie, precyzyjnie, profesjonalnie
Sprawna realizacja zamówień
Szybko i bez utraty jakości. Cenimy Państwa czas i własne zobowiązania
Kompleksowe usługi w jednym miejscu
Rozkrój, cięcie, frezowanie, szlifowanie, malowanie, montaż — wszystko u nas, bez pośredników
Sprawdzone materiały i materiały eksploatacyjne
Pracujemy wyłącznie z materiałami wysokiej jakości, aby mieli Państwo pewność co do rezultatu
Indywidualne podejście do każdego klienta
Pracujemy według Państwa rysunków, tworzymy program obróbki pod konkretne zadanie, uwzględniamy wszystkie niuanse
Dlaczego opłaca się zamawiać produkcję wyrobów z drewna: korzyści w praktyce
Kiedy pracujesz bezpośrednio z zakładem, a nie przez łańcuch pośredników, zysk widać od razu. Najważniejsze — odchodzą ogniwa pośrednie. Wszystkie etapy, od obróbki pierwotnej po pakowanie, idą w jednym miejscu. Znaczy, nie ma narzutów na każdym kolejnym pośredniku, nie ma sytuacji „jedni odpiłowali, drudzy podwiedli z terminami”, nie ma sporu, na czyim stanowisku powstała wada.
Drugi atut — elastyczność. Tak samo spokojnie bierze się i jedno niestandardowe zlecenie, i serię z setek jednakowych detali. Sekret nie w magii, a w konfiguracji wyposażenia i rozsądnym planowaniu obłożenia. Minimalnej objętości „przychodźcie od partii” tu nie ma: w robotę idą i proste półfabrykaty, i elementy z cienką detalizacją, gdzie każdy promień ma znaczenie.
Trzeci moment — szybkość. Dzięki przemyślanej logistyce i minimum przekazań między stanowiskami produkcja wychodzi w termin, a nie „kiedy się uda”. Jeśli pali się, zlecenie można postawić w priorytet i przesunąć w kolejce. Szczególnie wyręcza to tam, gdzie data żelazna: stoisko na targi, aranżacja na otwarcie, tymczasowa konstrukcja pod konkretne wydarzenie. Spóźnił się — i cały sens przepadł.
Swój materiał przywozić można — to dodaje swobody. Jeśli klient ma już zapas płyty lub drewna litego, nie ma sensu przepłacać za powtórny zakup. A jeśli swojego materiału nie ma lub są wątpliwości, podpowiedzą, co wziąć: pod jakie obciążenie, do jakich warunków, pod jaki rodzaj obróbki. Czasem okazuje się, że drogi wariant w tym projekcie jest zbędny, a tańszy poradzi sobie nie gorzej.
Jeszcze plus — przekrojowa spójność etapów. Każdy kolejny krok wie, co było na poprzednim, dlatego detale nie rozchodzą się w wymiarach i nie trzeba przerabiać już gotowego. Kiedy rozkrój, frezowanie i montaż żyją w jednej głowie i w jednej karcie technologicznej, na wyjściu wychodzi dokładnie to, co założono w rysunku, bez niespodzianek przy stykowaniu.
Osobny temat — kontrola, i nie sprowadza się ona do finalnego oględu. Sprawdzają w toku: geometrię, gładkość powierzchni, jakość malowania, niezawodność połączeń. Tak prościej złapać odchylenie na wczesnym etapie, dopóki poprawić tanio, a nie wtedy, kiedy cała partia już pomalowana. Wynik śledzi się po całym łańcuchu — od płyty na wejściu po gotowy wyrób na wyjściu.
Zakład wygodny nie tylko dla dużych klientów. Osobie prywatnej, projektantowi, architektowi też się tu cieszą — i zlecenie na jeden panel dekoracyjny, unikalny element mebla, rzeźbioną wstawkę czy podstawę pod lampę nie liczy się jako „drobnica, dla której nie warto stawać do maszyny”. Żadnej zbędnej biurokracji i nieskończonych uzgodnień: opisał zadanie — dostał wynik.




Kategorie produkcji: co obejmuje produkcja wyrobów z drewna
Produkcja wyrobów z drewna trzyma się na kilku kierunkach, i u każdego swoja strefa odpowiedzialności — swoje materiały, zadania i formaty. Osobno to po prostu stanowiska, a razem — kompleks, któremu po siłach i niewielkie prywatne zlecenie, i obszerny projekt ze złożoną geometrią. Poniżej — z czego się składa.
Pierwszy kierunek — obróbka płyt drewnopochodnych. Cięcie, frezowanie, cięcie poprzeczne i szlifowanie MDF, płyty laminowanej, płyty wiórowej i sklejki. Na ten blok przypada większa część zleceń: tu idą stolarze meblowi, architekci, budowlańcy. I produkcja odpowiednia — od detali frontów po panele dekoracyjne i elementy korpusowe. Prościej mówiąc, wszystko to, z czego potem składa się mebel i wnętrze.
Drugi kierunek — tworzywa. Cięcie i obróbka plexi, PVC, paneli kompozytowych, plastiku komórkowego i litego. Z nich wychodzą szyldy, ekrany ochronne, przegrody, wyroby reklamowe i handlowe. Takie detale często sąsiadują z drewnem w jednym projekcie: powiedzmy, lada z płyty laminowanej z przezroczystą wstawką z plexi. Plus środowisko wystawowe i biurowe, gdzie tworzywo jest niezastąpione dzięki lekkości i przezroczystości.
Trzeci kierunek — malowanie i wykończenie. Tu detal z półfabrykatu zamienia się w gotowy wygląd: lakier, olej, emalie, akryle — pod materiał i zadanie. Można tonować, można zostawić teksturę widoczną pod przezroczystą warstwą, a można zamknąć gęstym kryjącym kolorem. Nanosi się i ręcznie, i automatycznie — wybór zależy od kształtu detalu i nakładu. Właśnie to stanowisko w efekcie przesądza, jak wyrób wygląda na witrynie.
Czwarty kierunek — montaż i pakowanie. Konstrukcje składa się częściowo lub w całości, kompletuje, pakuje pod przewóz i znakuje. Ten blok pozwala pracować „pod klucz”: klient dostaje gotowy wyrób, a nie zestaw detali, które jeszcze trzeba zwieść razem własnymi siłami. Dla tych, kto nie ma swojego stanowiska montażowego, to oszczędza i czas, i nerwy.
Piąty kierunek — niestandard. Frezowanie według autorskich szkiców, jednostkowe elementy wnętrza, modelowanie i opracowanie unikalnych form. Tu samej techniki mało: trzeba umieć czytać rysunek, czuć materiał i w biegu dobierać narzędzie i podejście pod formę, której wcześniej się nie robiło. Właśnie takie zlecenia zwykle i najciekawsze — i najbardziej pokazowe dla poziomu produkcji.
Razem te bloki pracują jak jeden system. W ciągu jednego cyklu detal przechodzi rozkrój, obróbkę i malowanie i wychodzi gotowy — choćby na montaż, choćby od razu na sprzedaż. Nie trzeba składać go po kawałku u różnych podwykonawców i potem zgadywać, dlaczego coś się nie zeszło.
Asortyment produkcji: od detali po konstrukcje
Nazw w asortymencie są setki, ale wygodnie rozrzucić je po kilku dużych grupach. Pierwsza — komponenty meblowe: fronty, boki, półki, przegrody, wieńce, podstawy. Robione z MDF, płyty laminowanej, płyty wiórowej i sklejki, często z malowaniem lub szlifowaniem. To ten sam „szkielet” przyszłej szafy, kuchni lub regału, który potem po prostu składa się na miejscu.
Dalej — elementy dekoracyjne: panele z frezowaniem, rzeźbione wstawki, kształtowe detale. Ich miejsce w wykończeniu wnętrz, w meblach, w przegrodach. Pracują i według autorskich szkiców, i według gotowych szablonów. Jednakowo na miejscu i w prywatnym mieszkaniu, gdzie chce się czegoś jednostkowego, i w przestrzeni komercyjnej, której potrzebny zapamiętywalny akcent. Takie rzeczy rzadko kupisz gotowe — prawie zawsze robi się je pod konkretne miejsce.
Trzecia grupa — konstrukcje reklamowe i handlowe: lady, witryny, displeje, panele pod branding. Materiał najczęściej kombinowany — tworzywo, MDF, plexi. Żyją w sklepach, na targach, w biurach. Z reguły w takim zleceniu schodzi się od razu kilka operacji: frezowanie logo, malowanie w firmowy kolor i finalny montaż. Jeden z tych przypadków, gdzie pełny cykl pod jednym dachem jest szczególnie na miejscu.
Jeszcze segment — opakowania i detale techniczne: skrzynie, przegrody, elementy konstrukcji, podpory, podstawy. Z wyglądu niepozorne, ale właśnie na nich często trzyma się produkcja, logistyka i systemy montażowe u samych klientów. Materiał głównie sklejka lub MDF — mocno, niedrogo, trzyma mocowania. Takie detale rzadko widzi końcowy nabywca, ale bez nich nie składa się prawie nic.
Osobna pozycja — wzory i prototypy: panele, makiety, konstrukcje do prezentacji lub testów. Tu prawie zawsze potrzebna podwyższona dokładność i niestandardowe podejście, bo według prototypu podejmuje się decyzję o całej serii. Takie wyroby idą w architekturę, design, rozwiązania inżynierskie — tam, gdzie najpierw sprawdza się pomysł w materiale, a dopiero potem wkłada w nakład.
Czym różni się platforma produkcyjna: realna korzyść, a nie obietnice
Główna różnica zakładu — praktyczne podejście bez obietnic dla obietnic. Każde zlecenie tu liczy się jako zadanie ze swoim celem, ograniczeniami i osobliwościami, a nie kolejny wiersz w planie. Dlatego proces podstraja się pod konkretną rzecz, a nie wciska rzeczy w gotowy szablon. Różnicę czuć właśnie na niestandardowych zapytaniach, gdzie szablon zwykle i zawodzi.
Jeszcze różnica — praca nie tylko według standardu, ale pod konkretny projekt. Nie trzeba wybierać z krótkiej listy „co jest”: można zadać swój rozmiar, kształt, głębokość wybrania, typ powłoki. I to jednakowo działa dla prostych mebli, dla złożonego dekoru i dla technicznych konstrukcji. W istocie ograniczenie tylko jedno — fizyczne możliwości maszyn, a nie zestaw gotowych presetów.
Elastyczność widać i na poziomie narzędzi. Weźmy jeden wyrób: może mu być potrzebny rozkrój wzdłużny i poprzeczny, zdjęcie fazy, wybranie wręgu, wiercenie pod mocowanie i potem malowanie. Pięć różnych operacji — i wszystkie na jednym zakładzie, bez przesyłania półfabrykatu między wykonawcami. Każde przekazanie na zewnątrz to stracony dzień i ryzyko rozjechanych wymiarów, a tu tego po prostu nie ma.
Osobno o dokładności. Na wyposażeniu ze sterowaniem numerycznym geometria trzyma się twardo, i to nie o ładnej cyfrze w opisie. Dla detali, które potem łączą się między sobą, dla elementów wnętrza i części mebli korpusowych pół milimetra przesądza: jeden detal „pojechał” — i cały węzeł się nie schodzi. Wymiary wytrzymywane są do dziesiątych części milimetra, a na odpowiedzialnych zleceniach kontrola idzie po każdym cyklu obróbki.
Materiały w robocie różne: drewnopochodne (MDF, płyta laminowana, sklejka), tworzywa (PVC, plexi), aluminium, kompozyty. I do każdego swoje podejście — swoje reżimy, swoje elementy tnące, swoja prędkość posuwu i głębokość rezu. Płyta laminowana, jeśli gnać na oślep, wyszczerbia się po krawędzi, tworzywo na wysokiej prędkości topnieje, aluminium wymaga innego ostrzenia. Prawidłowo dobrany reżim właśnie i chroni przed wyszczerbieniami, przegrzaniem i wypaczeniem materiału.
Obróbka finiszowa nie jest tu na prawach pasierbicy. Szlifowanie, malowanie, polerowanie, nanoszenie oleju — pełnoprawne etapy, a nie „dociągniemy na koniec”. Od nich zależy i wygląd, i to, ile wyrób posłuży. Trafnie dobrany skład, wytrzymane reżimy i prawidłowa kolejność dają równą powierzchnię, nasycony kolor i niezawodną warstwę ochronną. Oszczędność na finiszu zwykle wyłazi pierwsza — pęknięciami, zaciekami i wypłowieniem.
Logistykę zakłada się z góry, a nie przypomina o niej w ostatniej chwili. Kiedy prace skończone, wyroby pakuje się, znakuje i przygotowuje do wysyłki. Schludne opakowanie chroni kąty i powłokę w drodze, a zrozumiałe znakowanie ułatwia montaż: na obiekcie od razu jasne, co gdzie, bez rozbioru „a to od czego detal”.
Jak przebiega produkcja wyrobów z drewna
Droga od pomysłu do gotowego wyrobu: jak urządzony jest proces produkcyjny
Wszystko startuje od przychodzącego zapytania — to może być rysunek, szkic lub po prostu opis zadania słowami. Ktoś przynosi gotową rozkładkę, a komuś potrzebna pomoc z projektowaniem i wyborem technologii. Dalej uzgadnia się parametry: wymiary, materiał, sposób obróbki, ilość, terminy. Ta rozmowa na starcie przesądza pół sprawy — im dokładniejsze dane wejściowe, tym mniej poprawek potem.
Następnie składa się kartę technologiczną — w istocie trasę detalu po hali. Wypisane w niej są wszystkie etapy, od pierwotnego rozkroju po finalne pakowanie. Karta idzie do hal, i tam zaczynają przygotowywać wyposażenie, narzędzie i półfabrykaty. Każde stanowisko dostaje swoje instrukcje, rysunki i ustawienia, żeby przy maszynie nie trzeba już było kombinować w biegu. To niewidoczne dla klienta przygotowanie i oszczędza potem zasadniczy czas.
Dalej — cięcie. Wchodzi tu rozkrój wzdłużny lub poprzeczny, frezowanie, wiercenie, wybranie. Materiał materiałowi nierówny: gdzieś potrzebny wolny posuw, gdzieś inna głębokość na przejście, inaczej dostaniesz wyszczerbienie lub przypalenie. Równolegle idzie sprawdzenie z rysunkiem — parametry kontroluje się w toku, a nie tylko na końcu, żeby złapać rozbieżność wcześniej.
Kolejny krok — finisz. Jeśli detalowi potrzebne malowanie, szlifowanie lub polerowanie, idzie on na swoje stanowisko. Tam nanoszą powłoki, dociągają kąty, zdejmują fazy, dodają elementy dekoracyjne. Wielowarstwowe malowanie idzie z pośrednim suszeniem i przetarciem między warstwami — to dłużej, ale właśnie tak wychodzi gładka powierzchnia bez ziaren i smug. Pośpiech na tym etapie widać gołym okiem.
Kiedy wszystkie operacje za nami, detale idą do strefy montażu. Komponenty łączy się, stawia mocowania, zaślepki, prowadnice — dokładnie tyle, ile potrzeba klientowi: od częściowego montażu po całkowicie gotowy wyrób. Potem pakowanie: materiał ochronny, kartony, folia, żeby w drodze nic się nie porysowało i nie połamało. Taniej wydać na porządne opakowanie, niż przerabiać detal, rozbity przy przewozie.
Kontrola stoi na każdym etapie, a nie tylko w finale. Patrzą na wymiary, jakość rezu, gładkość powierzchni, gęstość połączeń. Jeśli klient zadał szczególne parametry, notuje się je osobno i sprawdza celnie. Po finalnym sprawdzeniu produkcję wysyła się lub przekazuje klientowi według wcześniej uzgodnionego schematu — odbiorem własnym, firmą transportową lub dostawą.
Cały proces zaostrzony jest na to, żeby sprowadzić do minimum ręczne dorobki po stronie klienta. Idealny scenariusz — rozpakował i od razu stawiasz lub korzystasz, bez dopasowywania pilnikiem. Jeśli wyrób jest składany, dołącza się do niego instrukcję, rysunek montażu lub nanosi znakowanie wprost na detale, żeby złożyć było prosto nawet bez specjalnych umiejętności.

Nasze portfolio – gotowe wyroby
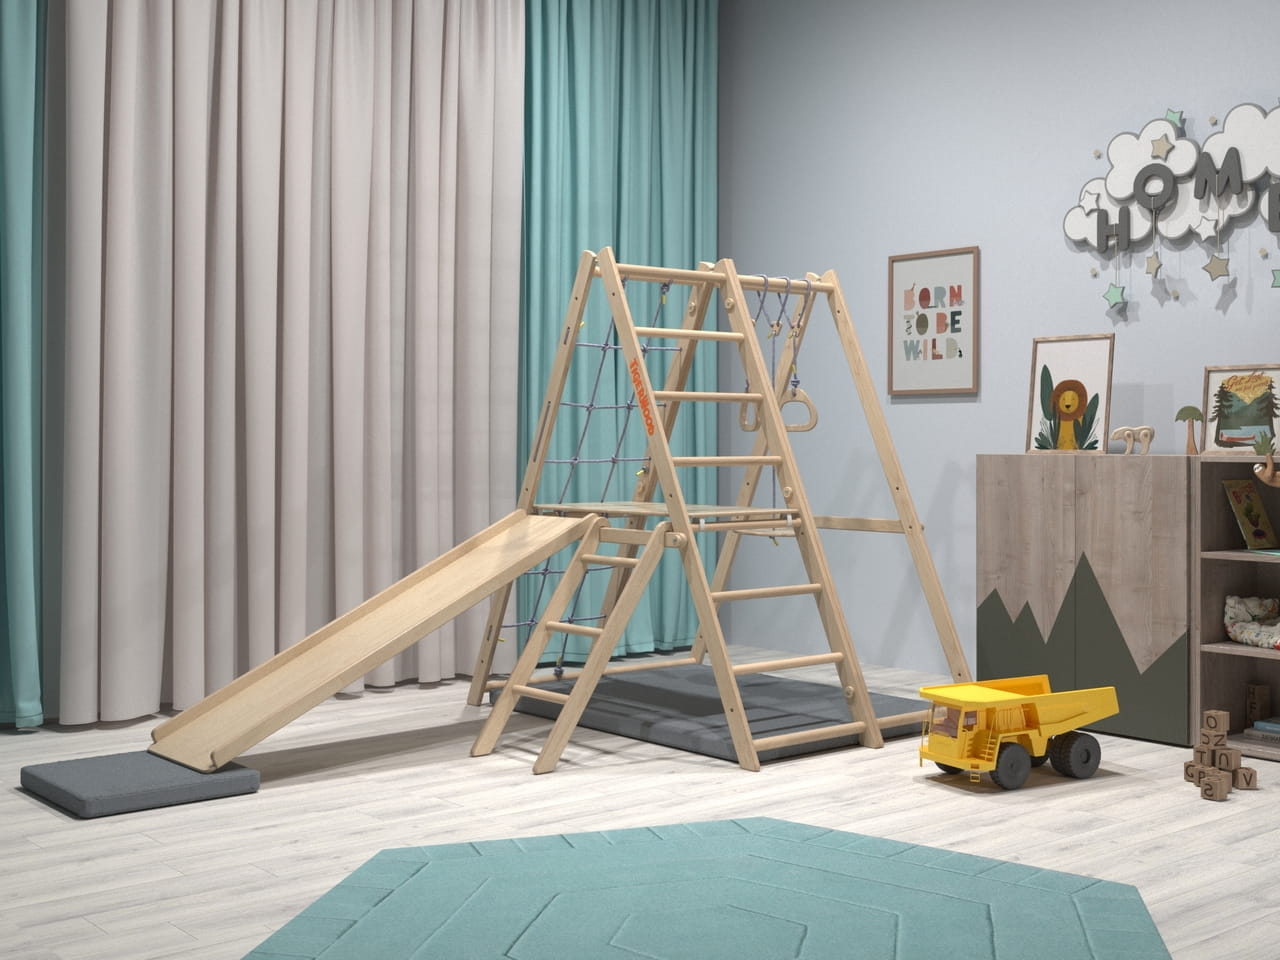
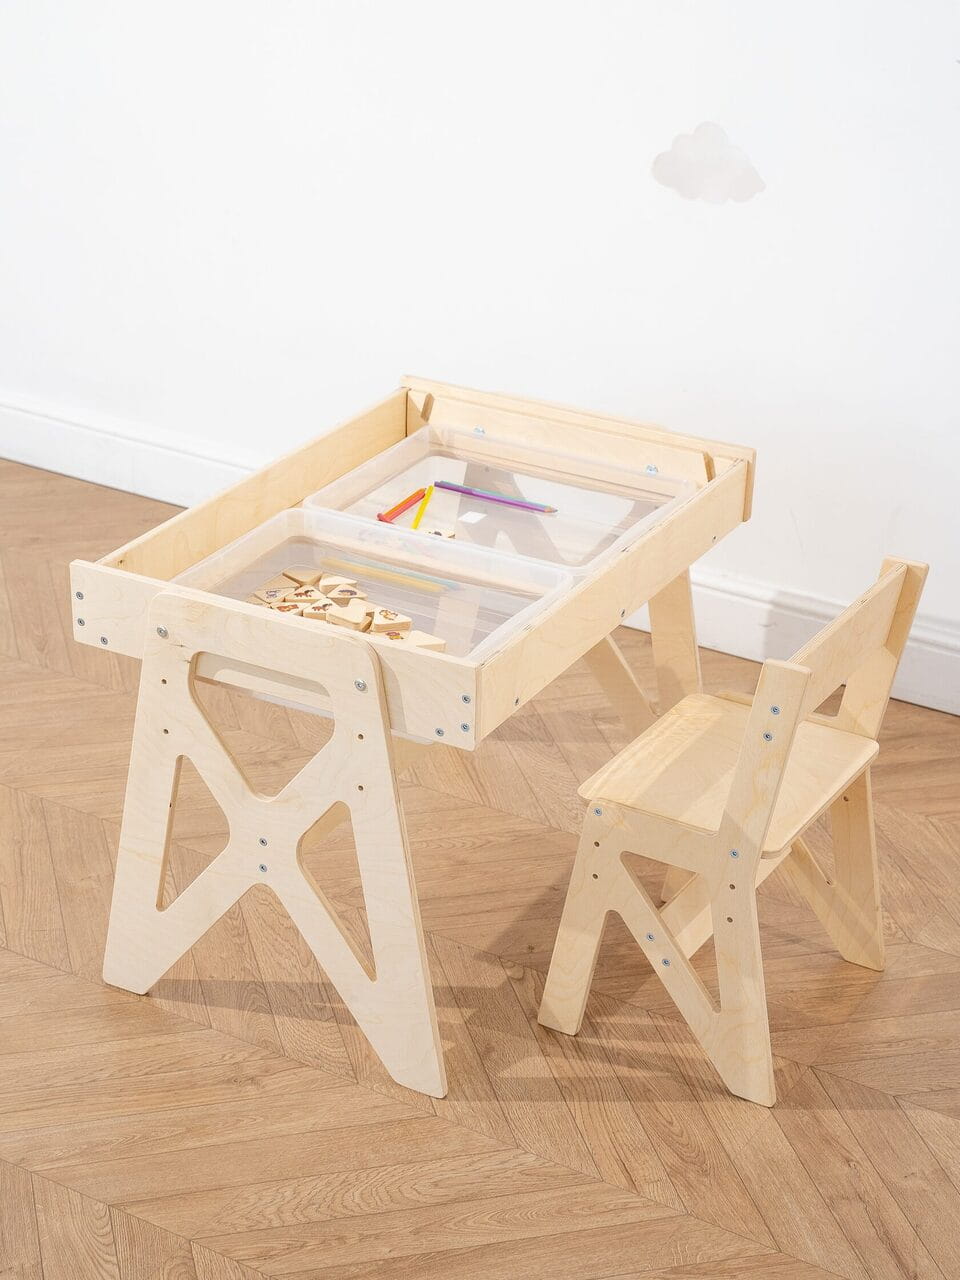


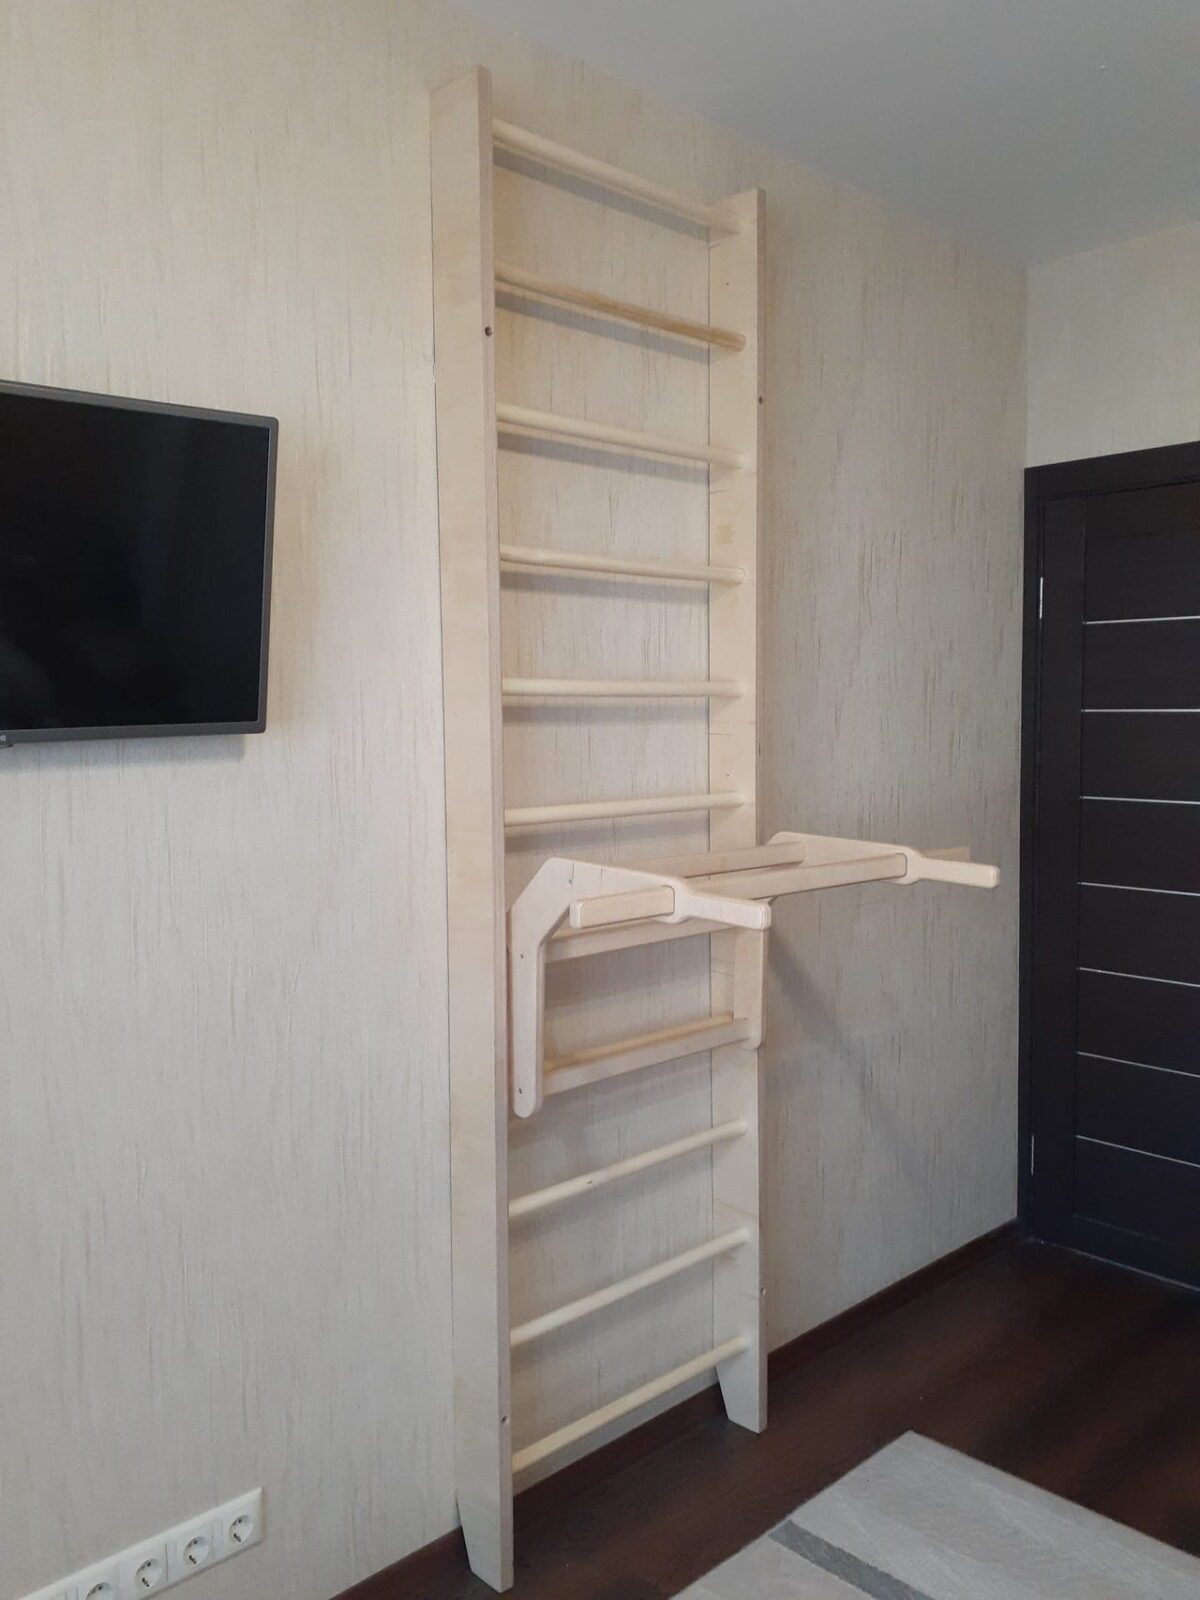
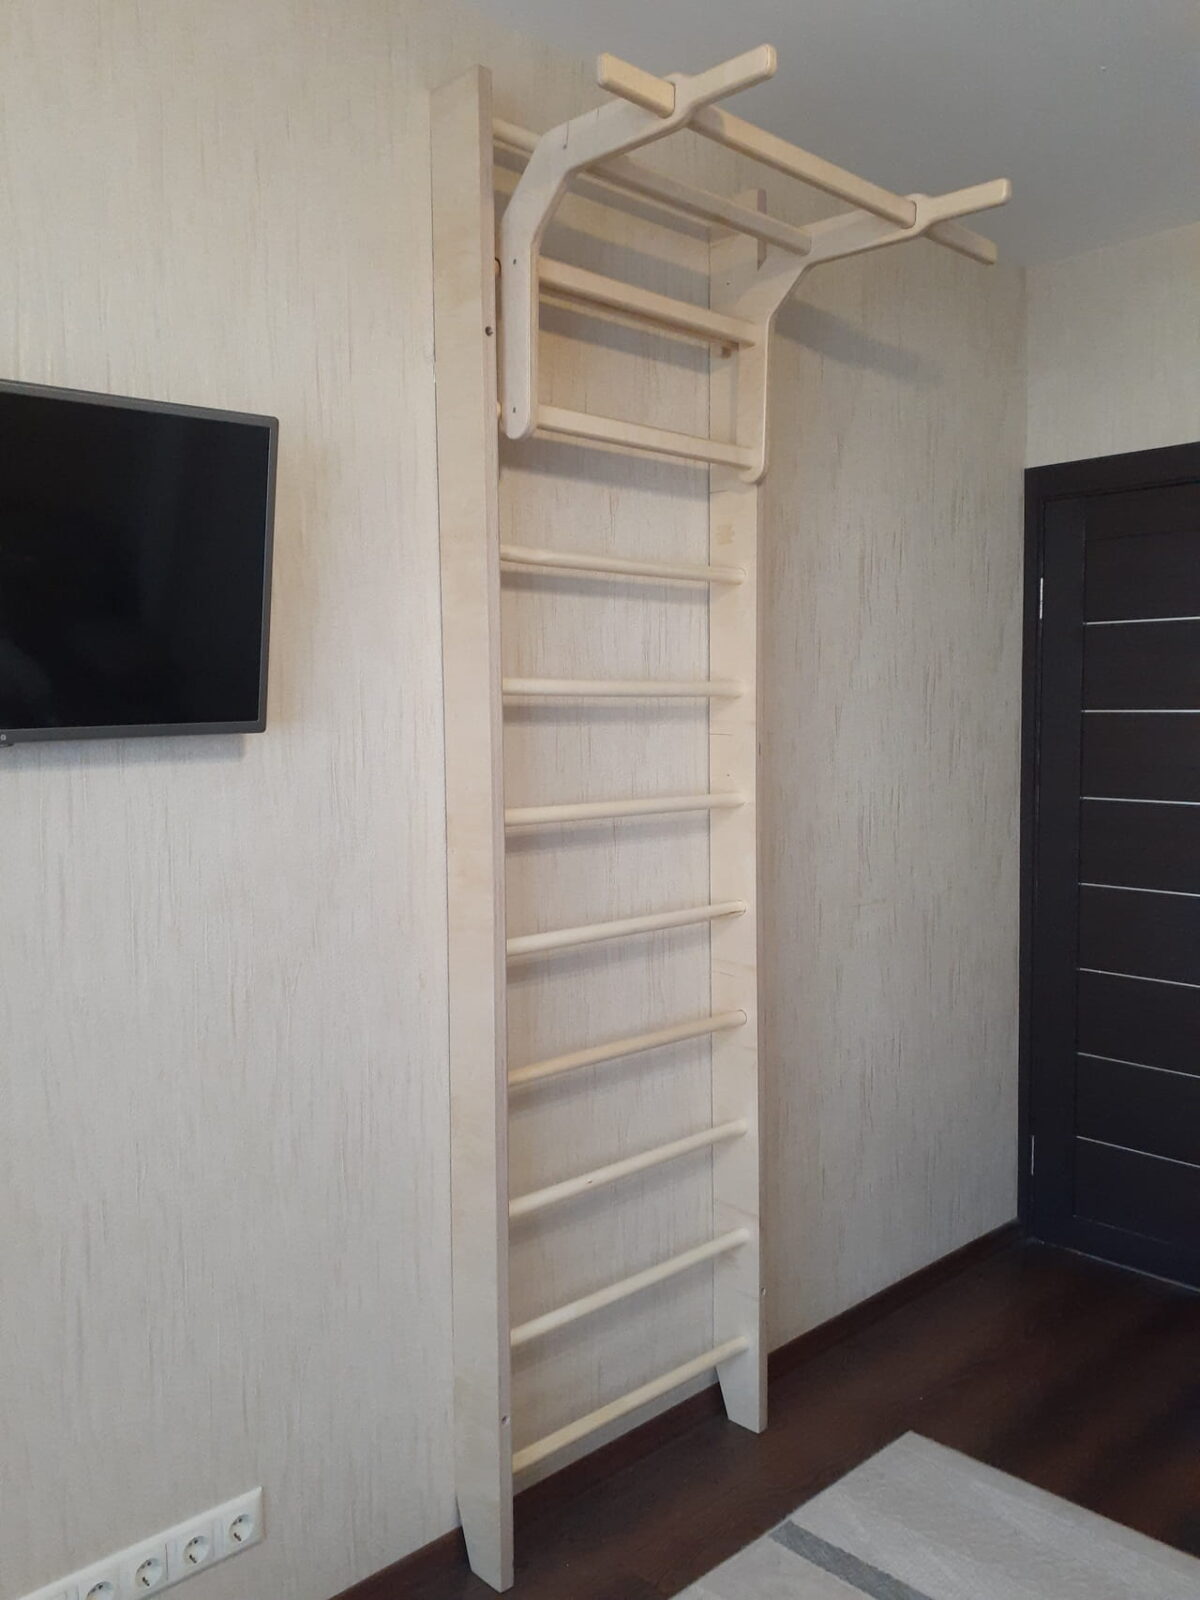
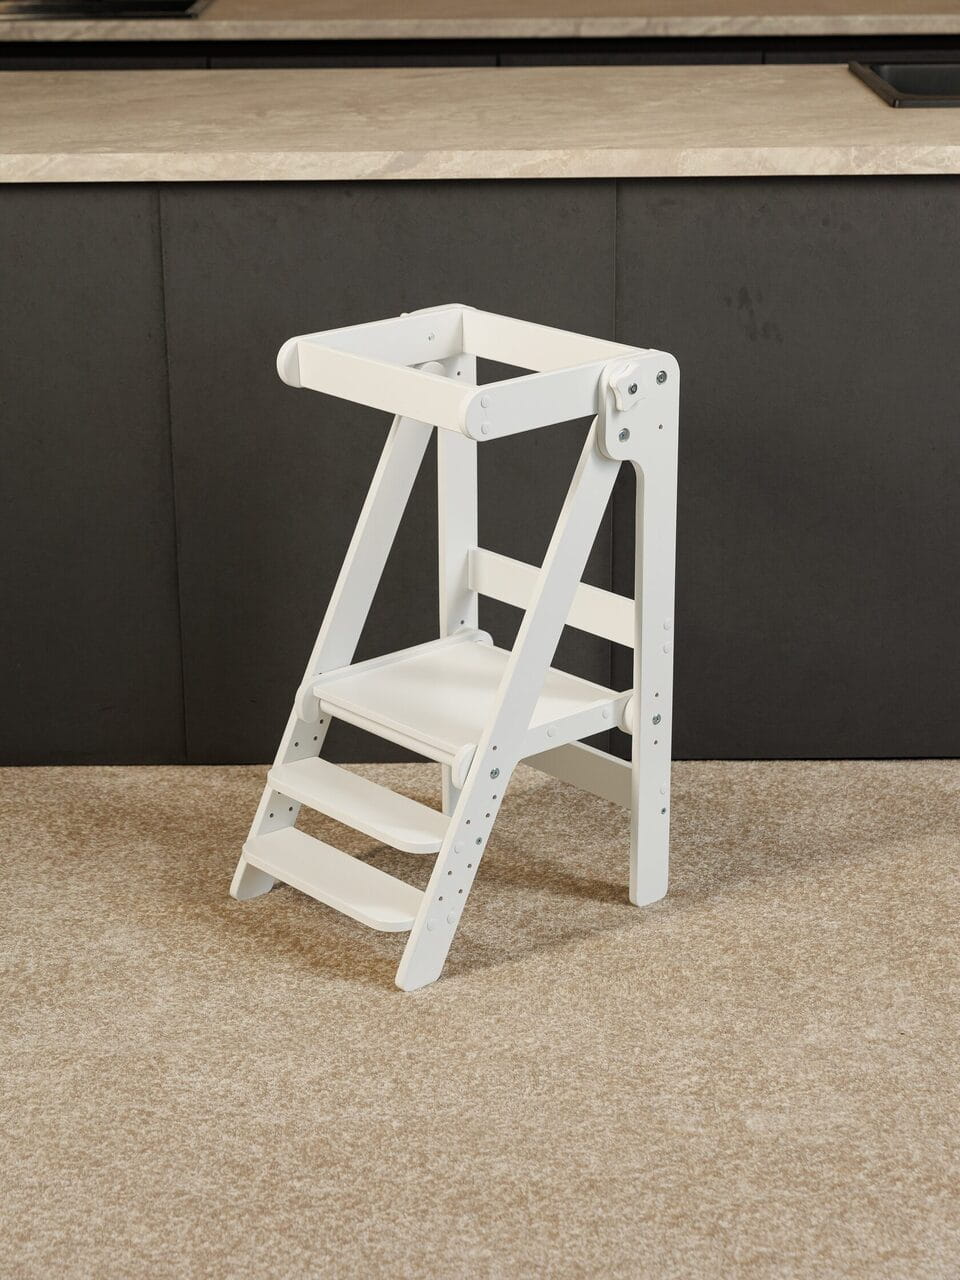
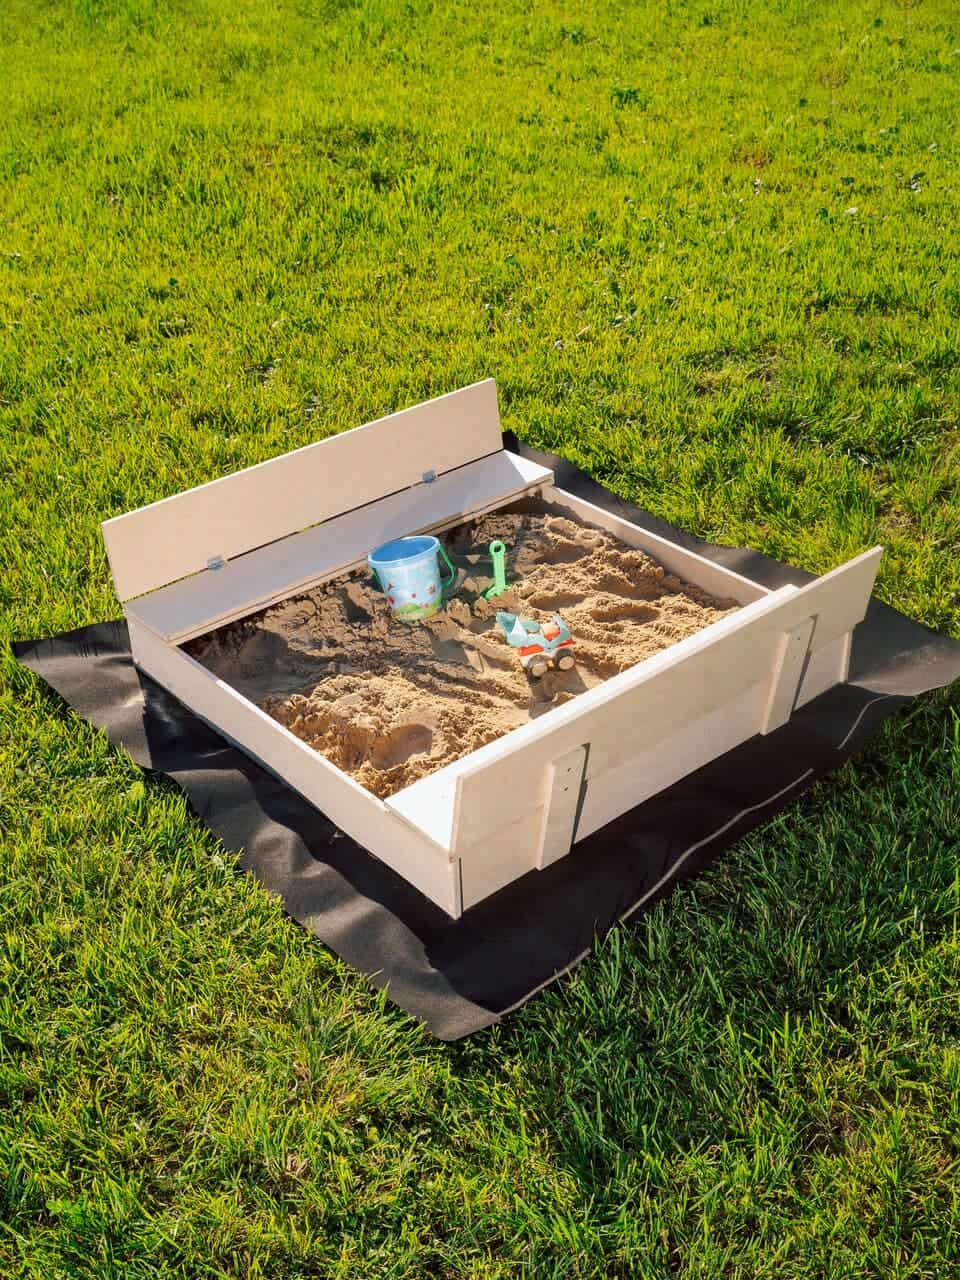

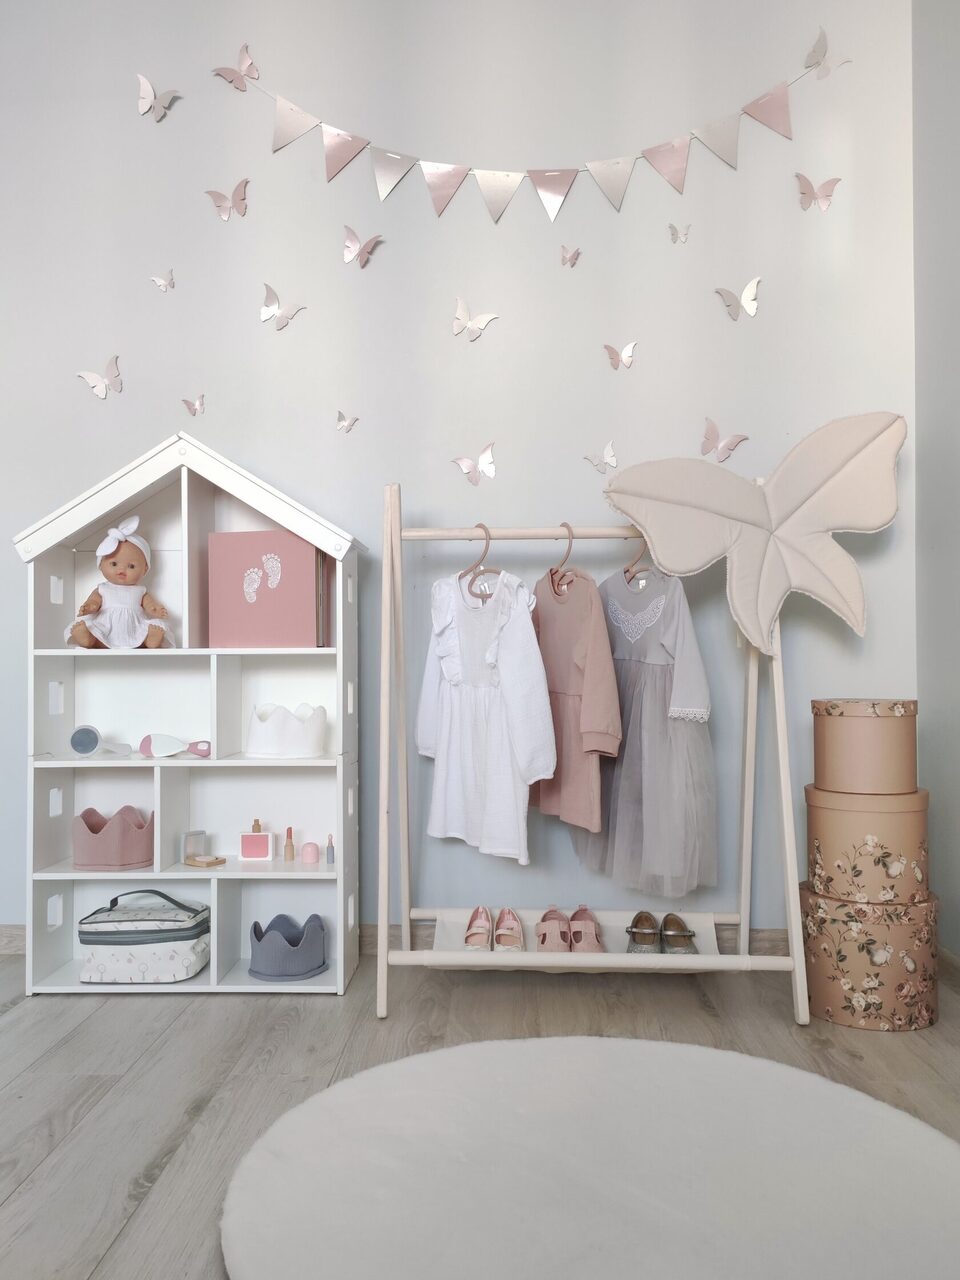

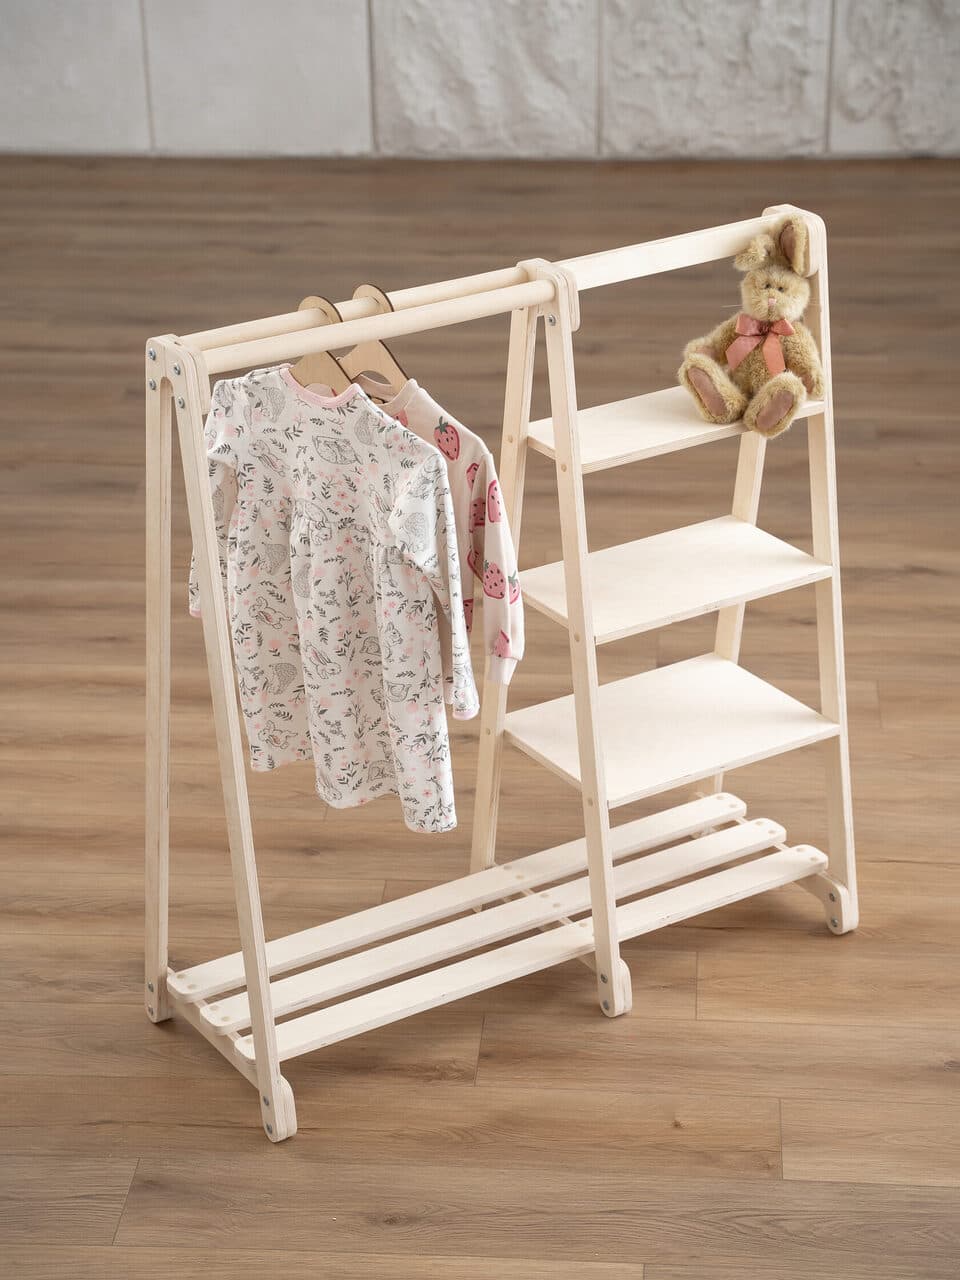
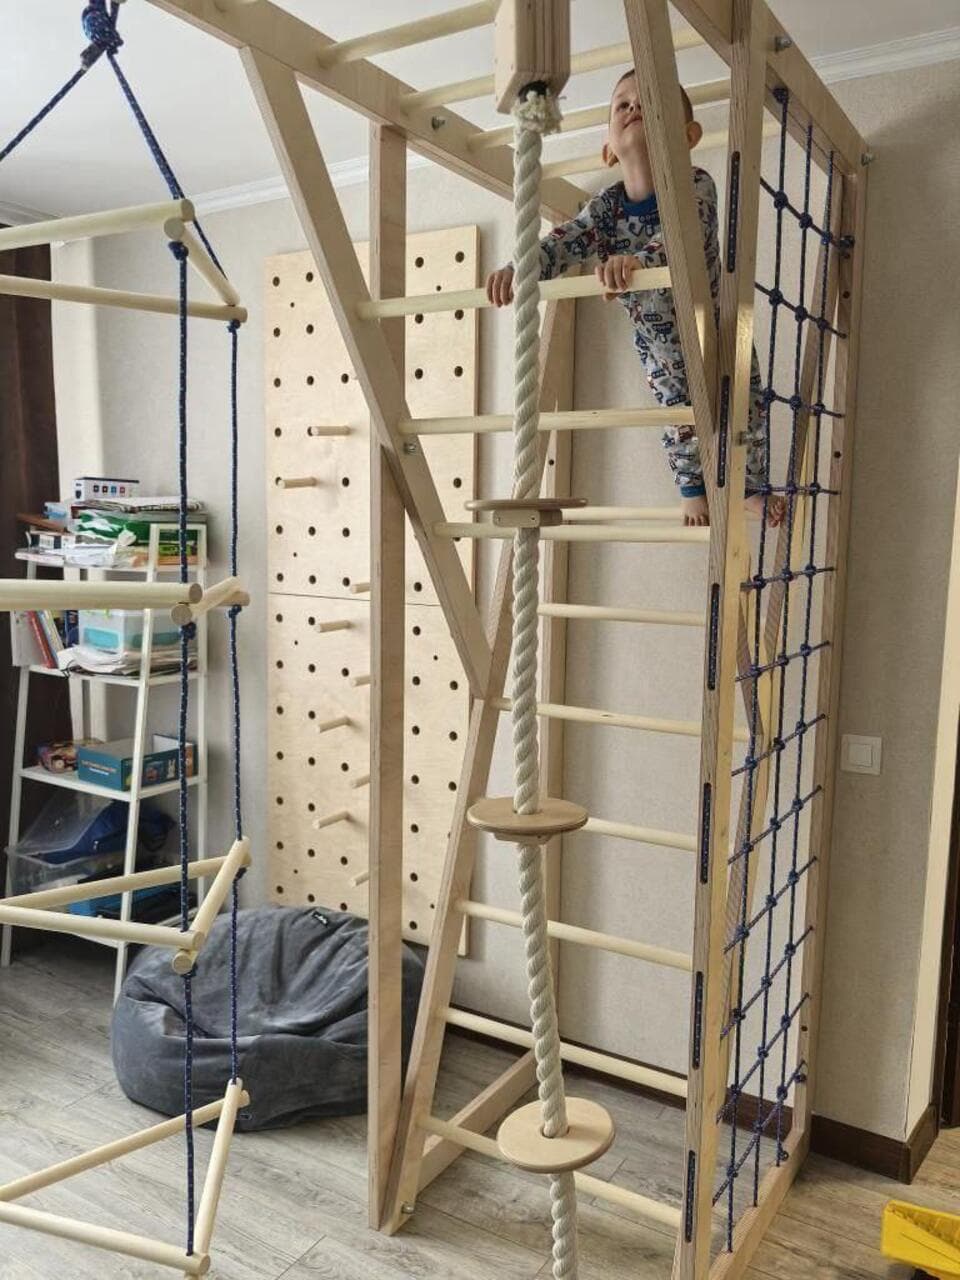
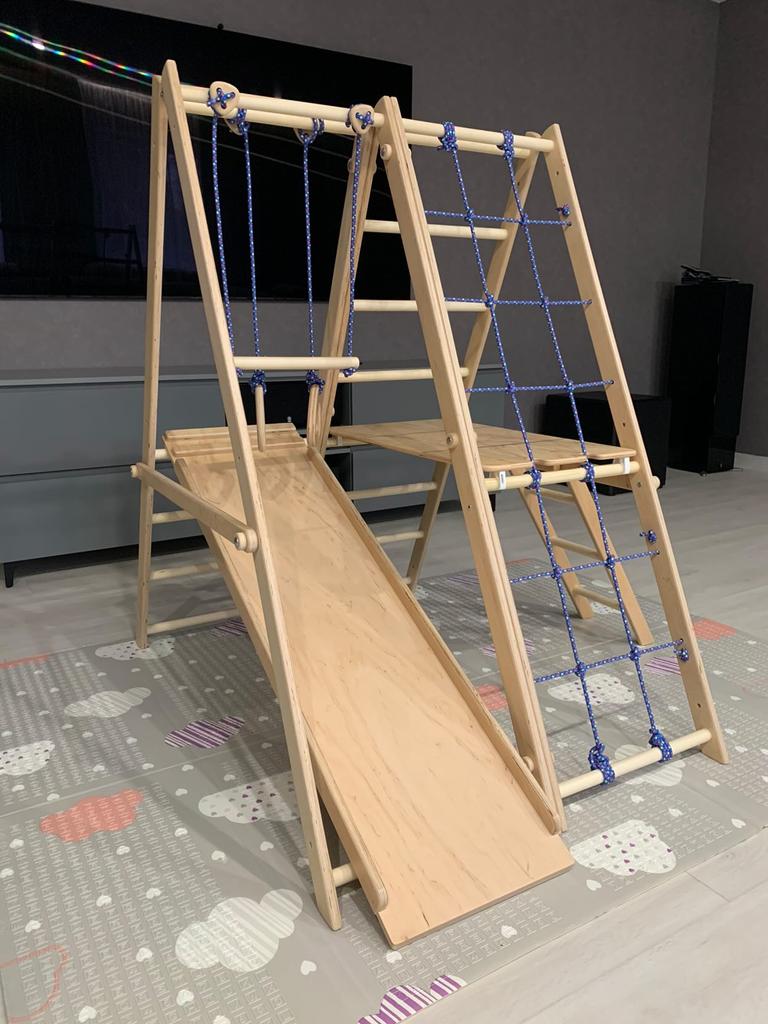

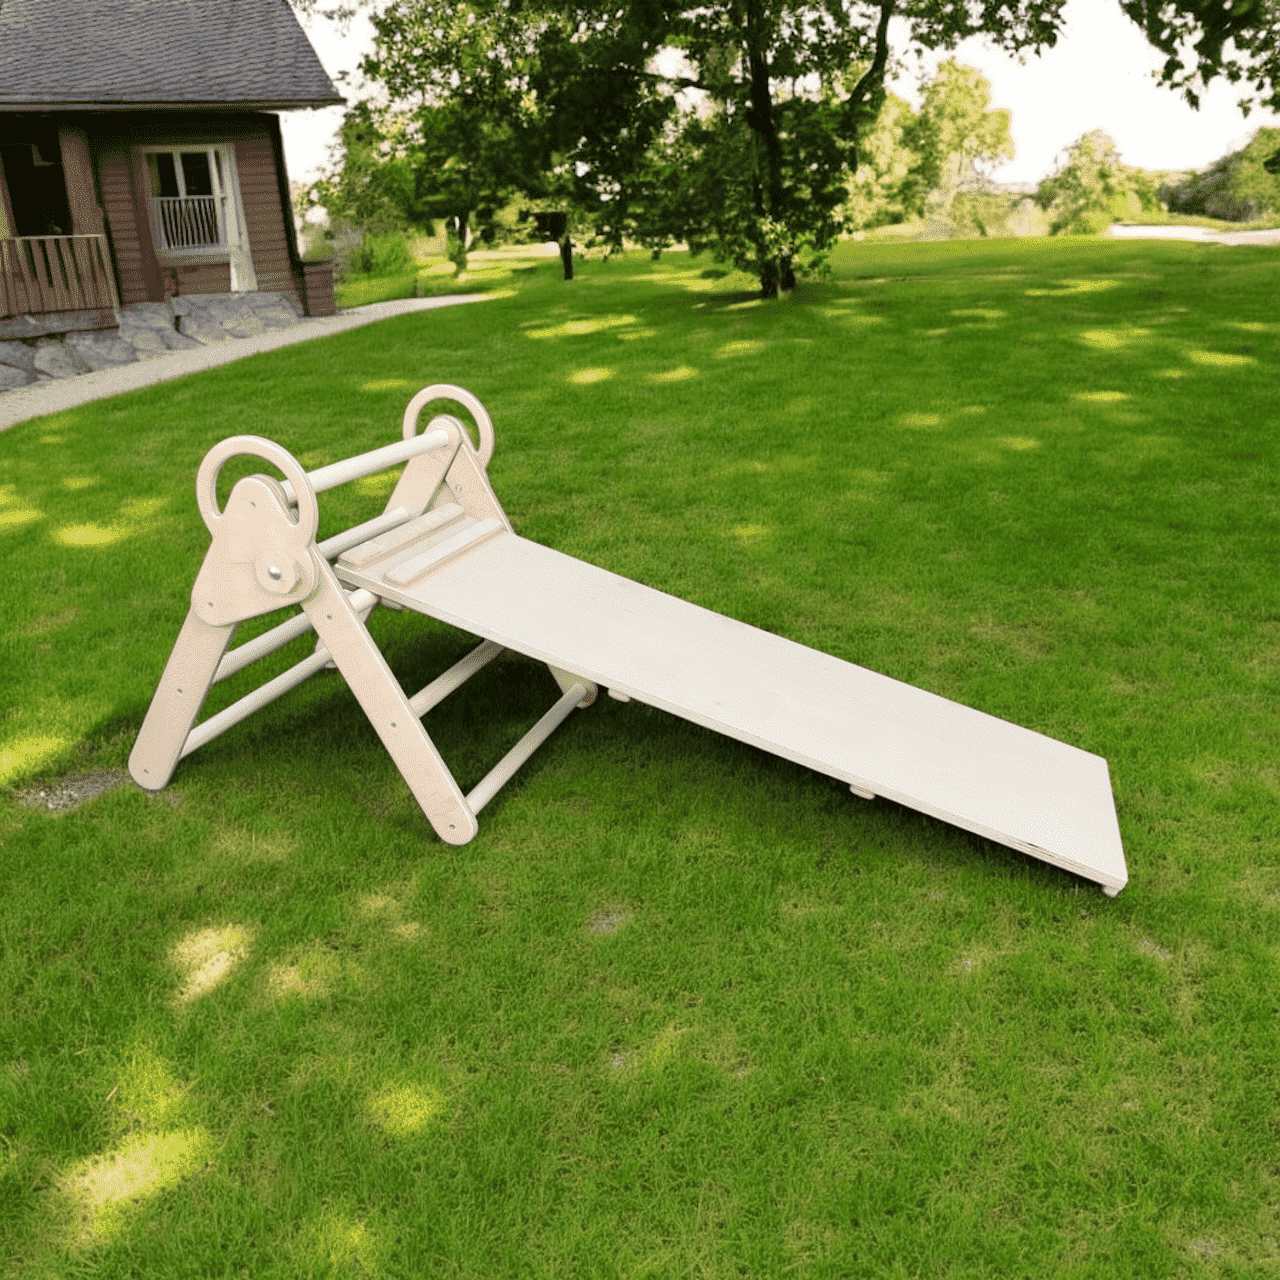

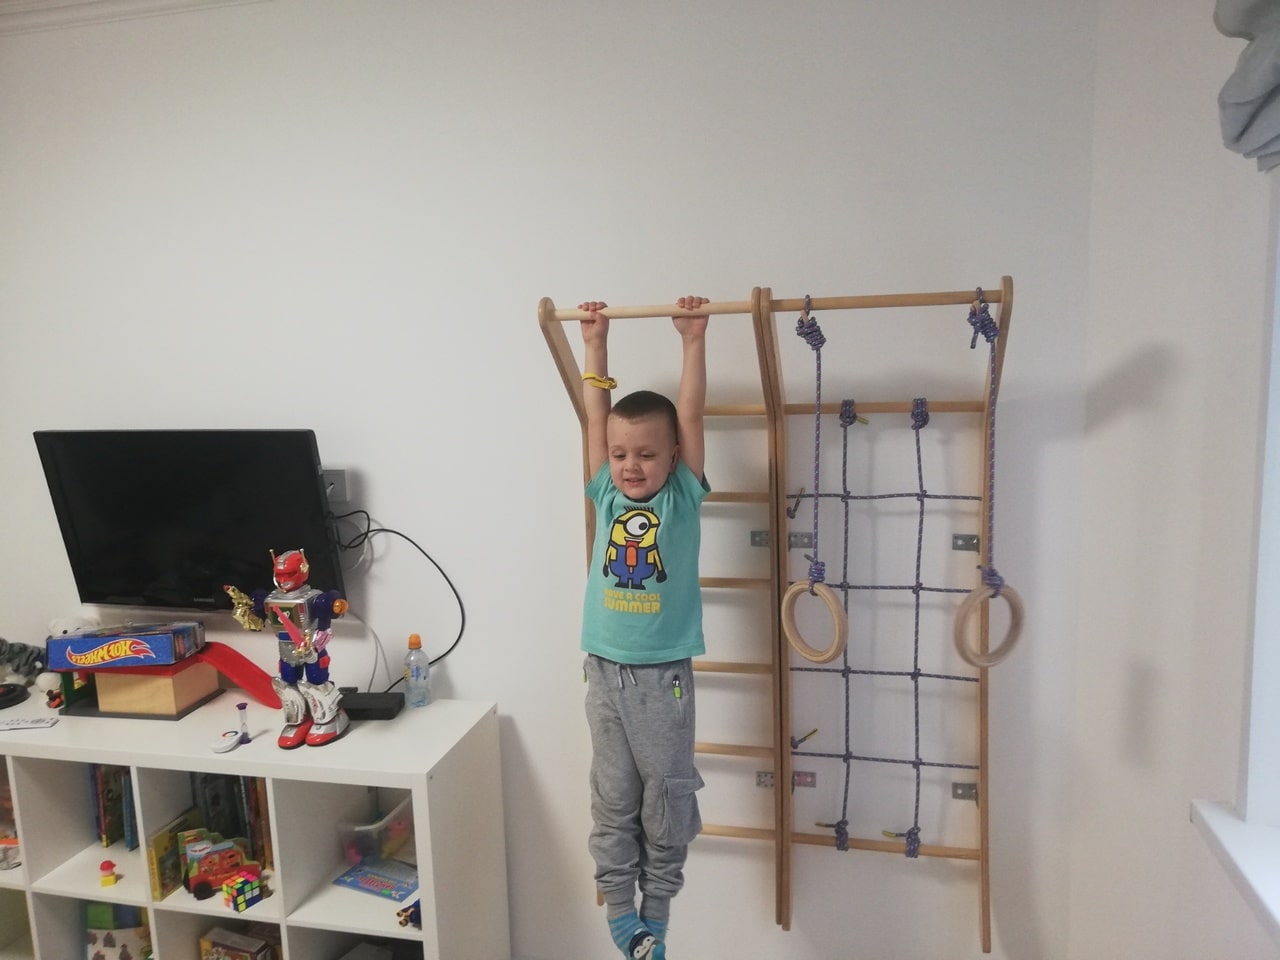


Realne przykłady tego, co tworzy się w produkcji
Żywe przykłady mówią więcej niż jakikolwiek opis. Wśród zrobionego — fronty meblowe z kształtowym frezowaniem, panele dekoracyjne z reliefem 3D, przegrody z geometrycznym wzorem. Były konstrukcje reklamowe z plexi, stojaki pod towar, witrynowe skrzynie z podświetleniem. Zlecenia różne co do ducha, ale we wszystkich jedna wspólna cecha: nie kupisz ich w sklepie gotowych, każde robiło się pod konkretne zadanie.
Z najbardziej złożonego — duże panele z indywidualnym frezowaniem według projektów architektonicznych, gdzie rozmiar i dokładność idą ręka w rękę. Robiliśmy rozwiązania dla sieci handlowych, stoisk wystawowych, elementów przestrzeni miejskiej. Osobna historia — zlecenia studiów projektowych: autorski szkic, wysoka dokładność, forma, której wcześniej nikt nie powtarzał. Takie projekty i sprawdzają produkcję na wytrzymałość najlepiej.
Zdarzała się i renowacja — odtworzenie starych detali: dokładna kopia wzoru, formy, tekstury według zachowanego wzorca. Tu szczególnie wyręcza sterowanie programowe: pozwala zdjąć geometrię z oryginału i powtórzyć rzeźbę lub profil tak, że nowej roboty nie odróżnisz od historycznego detalu. Sposobem ręcznym osiągnąć takiej zgodności prawie nierealnie.
Kto korzysta z usług stolarni
Mistrzowie meblarscy
Projektanci wnętrz

Firmy reklamowe

Wykonawcy stoisk wystawienniczych

Pracownie artystyczne

Kawiarnie i restauracje

Organizacje budowlane

Producenci wyposażenia sklepowego
Zakłady meblarskie

Prywatni rzemieślnicy

Zamówienia indywidualne

Firmy produkcyjne
Muzea i sale wystawowe

Architekci

Teatry i studia filmowe

Instytucje edukacyjne
Produkcja artykułów dziecięcych

Fachowcy od napraw

Sklepy internetowe

Jednoosobowe działalności gospodarcze
Kto zamawia produkcję z drewna: klienci i partnerzy
Klienci przychodzą z najróżniejszych sfer. Osoby prywatne — po meble, dekor, elementy wnętrza dla swojego domu. Architekci, projektanci i konstruktorzy — żeby przenieść autorski zamysł z makiety w realny materiał bez strat. Przedsiębiorstwa produkcyjne — po seryjne komponenty, które prościej oddać na zewnątrz, niż trzymać pod nie osobne stanowisko. U każdego swoja motywacja, a wynik potrzebny jeden — dokładny.
Sieci handlowe i sklepy biorą stojaki, witryny, półki — i zwykle partiami, żeby aranżacja wszystkich punktów była jednolita. Agencje reklamowe aranżują strefy sprzedaży i składają konstrukcje pod wydarzenia. Firmy budowlane zamawiają detale do wykończenia, przegród, szalunków. Placówki edukacyjne — stoiska, makiety, wyposażenie laboratoryjne. Ten sam zestaw operacji zamyka zupełnie niepodobne branże.
Osobna i kolorowa kategoria — teatry, centra wystawowe, placówki kultury. Potrzebny im niestandard: dekoracje, elementy sceny, mobilne konstrukcje, które łatwo złożyć i rozłożyć. Produkcja idzie i do muzeów, i na wystawy, i do sal prezentacyjnych. Takie zlecenia rzadko bywają proste, za to zawsze zapamiętywalne — tam, gdzie zwykłemu wyrobowi starczyłoby dokładności, dekoracje wymagają jeszcze i charakteru.
Możliwości i specyfika produkcji obróbki drewna i produkcji z drewna
Produkcja wyrobów z drewna jako tworzenie wartości
Obróbka drewna dziś to nie tylko rzemiosło ze strugiem, ale dokładna, systemowa praca. Baza zamyka cały łuk — od surowego rozkroju po cienkie wykończenie dekoracyjne. W jednym punkcie schodzą się trzy rzeczy: technologia, materiał i pomysł klienta. Żadna z nich osobno gotowego wyrobu nie daje, wartość rodzi się właśnie na ich styku.
Wielość formatów i rozwiązań
Jedna z mocnych stron — umiejętność pracy z różnymi materiałami: płytami drewnopochodnymi, tworzywem, kompozytami. Pełny zestaw operacji — rozkrój, frezowanie, szlifowanie, malowanie, montaż — dostępny na jednym zakładzie. Dla architekta, projektanta czy mistrza to swoboda: można śmiało zakładać w projekcie połączenie materiałów, nie myśląc, gdzie potem szukać wykonawcy pod każdy.
Orientacja — na gotowy wynik
Każdy krok podporządkowany jednemu celowi — zakończonemu wyrobowi. Obliczenia, programowanie, ustawienie maszyn, kontrola idą w wyraźnej kolejności, a nie jak wypadnie. Wynik takiego porządku prosty: wyrobu nie trzeba dorabiać po otrzymaniu, jest gotowy do użycia lub montażu od razu z opakowania. Właśnie do tego dąży umiejętnie wybudowana produkcja wyrobów z drewna.
Kontrola, która działa
Każdy półfabrykat przechodzi sprawdzenie — to nie dla zaliczenia. Geometrię, jakość obróbki, grubość powłoki, montaż ogląda się wprost na miejscu, a nie odkłada na „potem się rozbierzemy”. Im wcześniej zauważone odchylenie, tym taniej je poprawić, dlatego taka kontrola i trzyma terminy, i nie daje rozjechać się wymaganiom technicznym.
Uniwersalność i elastyczność
Zakład jednakowo otwarty i dla osoby prywatnej, i dla klienta korporacyjnego. Niewielka partia lub duża seria, typowy wyrób lub unikalna forma — podejście się nie zmienia: wyraźny proces na wejściu i stosowalny wynik na wyjściu. Różnica tylko w skali i zestawie operacji, a nie w stosunku do zlecenia. Jeden detal tu jest tak samo pełnoprawnym zleceniem jak nakład na tysiąc sztuk.
Produkcja wyrobów z drewna: co ważne wiedzieć klientowi
Dalej — część praktyczna dla tych, kto składa zlecenie po raz pierwszy. Rozbierzemy, z czego składa się cena, ile czekać przy różnych typach prac, jakie materiały pod co pasują, gdzie klienci najczęściej się mylą i czym produkcja pełnego cyklu różni się od rozproszonych podwykonawców. Wszystko po delu, z praktyki hali, a nie ogólnymi frazami.
Z czego składa się cena produkcji wyrobów z drewna
Dokładnej sumy bez detali nikt nie poda — i to uczciwie, a nie sztuczka. Cena składa się z kilku zrozumiałych składników, i każdy można oszacować z góry. Zrozumienie tej arytmetyki pomaga nie dziwić się kosztorysowi i widzieć, na czym realnie zaoszczędzić, a gdzie oszczędność obróci się przeróbką.
- 📐 Złożoność geometrii. Proste cięcie jest tańsze niż kształtowy kontur z wycięciami, wybraniem i zaokrągleniami.
- 🧱 Materiał i jego zużycie. Koszt płyty plus odpady: gęste rozłożenie detali po płycie oszczędza materiał.
- 🔁 Nakład. Jeden detal jest droższy w przeliczeniu na sztukę, seria dzięki oprzyrządowaniu korzystniejsza.
- 🎨 Finisz. Goły detal, szlifowanie, malowanie w jednej warstwie czy złożona wielowarstwowa powłoka — różne budżety.
- 🛠️ Montaż i pakowanie. Komplet półfabrykatów czy gotowy wyrób „pod klucz” kosztują różnie.
- ⏱️ Pilność. Standardowa kolejka jest tańsza niż priorytetowa obróbka poza grafikiem.
Najpewniejszy sposób zaoszczędzenia bez utraty jakości — oddać czysty, przemyślany rysunek i nie gnać terminów. Poprawki z powodu niedokładnych danych i praca w trybie awaryjnym właśnie i dodają do kosztorysu te procenty, których chciało się uniknąć.
Terminy według typów zleceń
Terminy zawsze liczy się pod konkretne zlecenie, ale z doświadczenia są zrozumiałe orientacje. Pomagają zaplanować: na przykład zrozumieć, czy produkcja zdąży przygotować detale na montaż lub na datę otwarcia.
| Typ zlecenia | Orientacja co do terminu | Przykład |
|---|---|---|
| ✂️ Rozkrój / cięcie | 1–2 dni | Rozcięcie płyt laminowanych pod szafę |
| 🔧 Detale z frezowaniem | 2–5 dni | Fronty z wybraniem i reliefem |
| 🎨 Wyrób z malowaniem | 5–10 dni | Malowany panel lub lada |
| 🪑 Montaż „pod klucz” | od 7 dni | Gotowa witryna lub recepcja |
| 📦 Seria | do uzgodnienia | Komplet wyposażenia dla sieci |
Najdłużej zwykle schnie powłoka — tu pośpiech tylko szkodzi, lepiej założyć dodatkowy dzień, niż dostać zacieki. Dlatego jeśli projekt jest przywiązany do daty, rozsądnie zwrócić się wcześniej i zostawić zapas, a nie przynosić rysunek „na pojutrze”.
Materiały i co się z nich robi
Wybór materiału określa i cenę, i okres służby, i zachowanie detalu pod narzędziem. Krótka ściąga poniżej pomoże się zorientować przed rozmową o zleceniu — a ostateczny wariant zawsze można doprecyzować pod konkretne zadanie.
| Materiał | Czym dobry | Co częściej się robi |
|---|---|---|
| 🟤 MDF | Jednorodna struktura, idealny pod frezowanie i malowanie | Rzeźbione fronty, panele 3D, malowane detale |
| ⬜ Płyta laminowana | Gotowa powłoka, niedrogo, dużo dekorów | Meble skrzyniowe, półki, przegrody |
| 🪵 Sklejka | Trzyma mocowania, mocna, stabilna geometria | Stelaże, skrzynie, formy gięte |
| 🌳 Drewno lite | Szlachetny wygląd, naprawialność | Blaty, dekor, wyroby jednostkowe |
| 🔲 Plexi / tworzywo | Przezroczystość, lekkość, czysta krawędź | Witryny, szyldy, ekrany |
Jeśli z wyborem trudno — to normalne. Wystarczy opisać, gdzie wyrób będzie stał i jakie obciążenie niesie, a odpowiedni materiał podpowiedzą. Nierzadko okazuje się, że drogie drewno lite w konkretnym przypadku nie jest potrzebne, a malowany MDF poradzi sobie nie gorzej i wyjdzie taniej.
Częste błędy klientów
Większość wpadek zdarza się nie przy maszynie, a na etapie stawiania zadania. Oto, co najczęściej przeszkadza dostać wynik za pierwszym razem — i co łatwo przewidzieć z góry.
- ❌ Wymiary „z pamięci”. Jeden błędny pomiar pociąga za sobą przekrój całego detalu. Lepiej przemierzyć dwa razy.
- ❌ Brak naddatków. Zapomniany luz pod krawędź lub montaż — i detale się nie schodzą.
- ❌ Oszczędność na grubości. Zbyt cienka płyta pod obciążeniem ugina się już po miesiącu.
- ❌ Finisz „potem sam pomaluję”. Bez komory i przygotowania powłoka często układa się gorzej niż oczekiwano.
- ❌ Pilność w ostatniej chwili. Suszenie i złożona obróbka nie przyspieszają na pstryknięcie.
Nic strasznego, jeśli czegoś z tego nie uwzględniono — od tego jest rozmowa przed uruchomieniem. Umiejętna produkcja sama zadaje te pytania przed cięciem, a nie po, kiedy poprawiać już drogo.
Pełny cykl czy osobni podwykonawcy
Pokusa, żeby złożyć projekt z najtańszych wykonawców, jest zrozumiała: tu rozkrój taniej, tam frezowanie ze zniżką. Na papierze oszczędność, w praktyce — ryzyko. Każdy styk między podwykonawcami to miejsce, gdzie traci się czas, wypływa pomyłka i zaczyna się spór, kto winny wadzie. Jeden cykl w jednym miejscu jest odrobinę droższy w danej chwili, ale zwykle wygrywa w rozrachunku — dzięki terminom, spójności wyniku i jednemu odpowiedzialnemu za wszystko.
| Kryterium | 🧩 Różni podwykonawcy | 🏭 Produkcja pełnego cyklu |
|---|---|---|
| Uzgadnianie etapów | Na każdym styku od nowa | Jedna karta technologiczna na wszystko |
| Ryzyko pomyłki | Wysokie | Minimalne |
| Terminy | Składają się z kolejek | Przekrojowy grafik |
| Odpowiedzialność | Rozmazana | Jeden wykonawca |
Prosty przykład z praktyki: klient rozkroił płytę w jednym miejscu, zawiózł na okleinowanie do innego, a montaż powierzył trzecim. Na styku wymiary „popłynęły” o parę milimetrów, detale się nie zeszły, a poprawka zjadła całą różnicę w cenie plus dwa tygodnie czasu. Kiedy te same operacje idą po kolei w jednym miejscu, taki scenariusz po prostu nie powstaje.
Jak przygotować zlecenie
Dobre zlecenie zaczyna się nie od maszyny, a od wyraźnie postawionego zadania. Im zrozumialsze dane wejściowe, tym mniej doprecyzowań i niespodzianek w rachunku. Niewielkie przygotowanie ze strony klienta oszczędza czas obu stronom.
- 📝 Opisz wyrób słowami: co to, gdzie będzie stał, jakie obciążenie niesie.
- 📐 Załącz wymiary lub rysunek — niech odręczny, ale z realnymi cyframi.
- 🎨 Określ się z finiszem: goły detal, szlifowanie, malowanie, odcień.
- 🔢 Podaj ilość — jeden detal czy partia wpływa na cenę i termin.
- 📅 Podaj pożądaną datę, jeśli zlecenie jest przywiązane do wydarzenia.
- 🧱 Zgłoś, czyj materiał: Twój czy kupować pod projekt.
Idealny pakiet techniczny niekonieczny — połowa zleceń startuje od zdania „potrzeba czegoś takiego, pomóżcie się rozeznać”. Przełożyć bytowy opis na język rysunków i operacji to właśnie praca produkcji. Ale im więcej danych wejściowych na starcie, tym krótsza droga do gotowego wyrobu.
Trzy przykłady zleceń z praktyki
Żeby teoria stała się bardziej naoczna, oto trzy typowe zlecenia. Różne zadania i materiały — ale logika wszędzie jedna.
Fronty kuchenne. Klient przynosi wymiary otworów i zdjęcie kuchni, która mu się spodobała. Według nich przygotowuje się rysunek, rozkrawa MDF, frezuje ramkę z zaokrągleniem, szlifuje i maluje na matowy odcień. Na wyjściu — komplet gotowych frontów, które pozostaje zawiesić. Termin około tygodnia, którego większość idzie na suszenie.
Lada handlowa. Sklepowi potrzebna witryna na otwarcie za dwa tygodnie. Tu schodzą się materiały: korpus z płyty laminowanej, przezroczyste wstawki z plexi, nakładki z frezowanym logo. Wszystko się rozkrawa, tnie po konturze, składa i pakuje pod przewóz. Klient dostaje gotową konstrukcję, a nie zestaw detali.
Panel dekoracyjny. Projektant przysyła szkic rzeźbionego wzoru na ścianę. Zadanie jednostkowe, za to ważna czystość linii. Panel z drewna litego frezuje się na CNC po konturze wzoru, ręcznie dorabia zagłębienia, szlifuje i pokrywa olejem, zachowując naturalną fakturę. Wynik — jedyna w swoim rodzaju rzecz pod konkretne wnętrze.
Trzy różne zlecenia — i we wszystkich droga jednakowa: zadanie, rysunek, obróbka na potrzebnych maszynach, kontrola, finisz. Zmieniają się materiały i zestaw operacji. Właśnie ta powtarzalna logika pozwala jednej produkcji podejmować się i kuchni, i witryny, i jednostkowego dekoru bez przełączania na „inny tryb”.
Wyposażenie, na którym trzyma się wynik
Słowa o jakości nic nie kosztują bez maszyn, które tę jakość dają. Każda jednostka wyposażenia zamyka swoją część pracy, i pełny cykl rodzi się właśnie z ich połączenia. Krótko o tym, co i po co stoi w zakładzie.
- 🤖 Maszyna CNC. Tnie i frezuje według programu, powtarzając kontur bez odchyleń. Złożona geometria, relief 3D, serie jednakowych detali.
- 📏 Piła formatowa. Szybkie i czyste cięcie płyty bez wyszczerbień — podstawa rozkroju płyty laminowanej, MDF i sklejki.
- 🪚 Piła poprzeczna z posuwem. Dokładne kąty 90 i 45 stopni, równy rez pod styki i ramki.
- 🌀 Szlifierki maszynowe i ręczne. Wyprowadzają powierzchnię pod potrzebną gradację — od grubej po lustrzaną.
- 💨 Komora lakiernicza. Równe nanoszenie składu i suszenie w czystej strefie bez pyłu.
- 🔩 Zespół wiertarsko-przysadkowy. Dokładne otwory pod mocowanie i okucia, żeby detale siadały bez dopasowywania.
Żadna maszyna sama w sobie nie robi wyrobu w całości. Wartość właśnie w połączeniu: półfabrykat bez strat przechodzi z rozkroju na frezowanie, stamtąd na szlifowanie i do komory, a na wyjściu składa się w gotową rzecz. Produkcja wyrobów z drewna tym różni się od osobnego stanowiska rozkroju, że prowadzi detal przez wszystkie te ręce pod jedną kontrolą.
Branże i typowe zadania
Żeby przymierzyć możliwości do swojej sfery, oto tabela z typowymi zapytaniami według branż. Nie jest wyczerpująca — raczej pokazuje, jak różne zadania zamyka jeden i ten sam zestaw operacji.
| Branża | Co zamawiają | Częsty materiał |
|---|---|---|
| 🪑 Meble | Fronty, korpusy, półki, detale pod montaż | Płyta laminowana, MDF, drewno lite |
| 🛍️ Handel | Witryny, lady, regały, recepcja | Płyta laminowana, sklejka, plexi |
| 📢 Reklama | Stoiska, szyldy, litery, tabliczki | Tworzywo, plexi, MDF |
| 🏠 Wnętrze | Panele rzeźbione, wstawki, obramowania | MDF, drewno lite, sklejka |
| 🏗️ Budownictwo | Stelaże, detale pod instalacje, duże cięcia | Sklejka, drewno lite, OSB |
| 🎭 Kultura i wydarzenia | Dekoracje, elementy sceny, mobilne konstrukcje | Sklejka, MDF, tworzywo |
Jeśli Twojego zadania nie ma w tabeli — to nie znaczy, że nikt się go nie podejmie. Raczej odwrotnie: niestandardowe zapytania to właśnie najciekawsze. Wystarczy opisać, co trzeba dostać, a rozwiązanie dobiorą z tych samych operacji, po prostu w innej kombinacji.
Kontrola jakości po etapach
Kontrola jest tu wbudowana w proces, a nie przyczepiona na końcu dla zaliczenia. Prościej pokazać, co i kiedy się sprawdza — tak widać, skąd bierze się stabilny wynik.
- 🔍 Na wejściu. Sprawdza się rysunek, wymiary i materiał: nie ten dekor lub zbędny milimetr grubości łapie się przed cięciem.
- ⚙️ W toku obróbki. Pomiary pośrednie na odpowiedzialnych operacjach — frezowaniu, wybraniu, złożonym konturze.
- 🎨 Po finiszu. Sprawdza się równomierność powłoki, brak zacieków i ziaren.
- 📦 Przed wysyłką. Geometria, pasowanie detali, kompletność i jakość opakowania.
Taka podwójno-potrójna zapora odsiewa pomyłki i odchylenia jeszcze zanim dojadą do klienta. A jeśli pytanie jednak powstaje, rozwiązać je prościej: całe zlecenie przeszło przez jedne ręce, i wiadomo, z kogo rozliczać.
Mity o zleceniu w produkcji
Wokół obróbki drewna żyje niemało stereotypów, przez które ludzie odkładają zlecenie. Rozbierzmy najbardziej rozpowszechnione.
- 💭 „Jednego detalu nikt nie weźmie”. Wezmą. Zlecenie jednorazowe to zwykła sprawa, a nie przysługa.
- 💭 „CNC tylko do dużych serii”. Nie. Program zwraca się już na złożonej formie jednostkowej, której ręką się nie powtórzy.
- 💭 „Swojego materiału przywozić nie można”. Można. Sprawdzą go pod przydatność i puszczą w robotę.
- 💭 „Bez gotowego rysunku nie ma co robić”. Wystarczy opis i wymiary — schemat przygotują na miejscu.
- 💭 „Z innego miasta zamówić nierealne”. Realne: detale wykonają i wyślą firmą transportową.
Praca z klientami z innych regionów
Odległość dawno nie przeszkoda. Zlecenia przyjmuje się z całej Polski i Europy: rysunek uzgadnia się zdalnie, detale wykonuje się i wysyła firmą transportową. Dla klienta z innego miasta wszystko wygląda tak samo prosto jak dla sąsiedniego — różnica tylko w sposobie dostawy, a nie w jakości.
Szczególnie wyręcza to tych, kto prowadzi projekty w kilku punktach naraz. Sieć zamawia jednakowe wyposażenie handlowe dla wszystkich sklepów i dostaje je jednym standardem. Stolarz składa obiekt w innym regionie z detali, które przyjechały gotowe, i oszczędza na własnym rozkroju. Przy wyraźnym rysunku wynik jest przewidywalny niezależnie od tego, gdzie znajduje się klient.
Powłoki finiszowe: lakier, olej czy farba
Wybór powłoki wpływa i na wygląd, i na to, jak wyrób przeżyje lata służby. Uniwersalnej odpowiedzi nie ma — wszystko zależy od tego, gdzie rzecz będzie stała i jaki wynik jest potrzebny. Niewielkie porównanie pomoże się zorientować przed rozmową o zleceniu.
| Powłoka | Co daje | Gdzie na miejscu |
|---|---|---|
| ✨ Lakier | Trwała powłoka, połysk lub mat, podkreśla teksturę | Blaty, meble, detale z obciążeniem |
| 🫒 Olej | Naturalny wygląd, naprawialność, przyjemna faktura | Drewno lite, stolarka „pod drewno”, wnętrze |
| 🎨 Farba | Dowolny kolor, gęste krycie, równa powierzchnia | Fronty MDF, dekor, elementy reklamowe |
Często decyzja zapada już w dialogu: opisujesz warunki — czy wilgotno w pomieszczeniu, czy powierzchnia będzie się ścierać, czy potrzebny konkretny odcień — i powłokę dobiera się pod to. Czasem korzystniejszy skromny olej, czasem bez trwałego lakieru się nie obejdzie.
Zlecenie jednorazowe czy stała współpraca
Zakład jednakowo otwarty i dla tych, kto przyszedł po jeden detal, i dla tych, kto szuka podwykonawcy na dłużej. Zlecenie jednorazowe — to kiedy trzeba szybko zamknąć konkretne zadanie: rozkroić płyty, ofrezować parę frontów, złożyć jedną witrynę. Opisali, uzgodnili, zabrali — żadnych zobowiązań na przyszłość.
Stała współpraca — inny poziom wygody. Zakłady meblowe, agencje reklamowe, sieci handlowe z czasem przekonują się, że prościej trzymać jedno sprawdzone źródło detali, niż za każdym razem szukać nowego wykonawcy i od nowa tłumaczyć wymagania. Produkcja, która już zna specyfikę klienta, pracuje szybciej: mniej uzgodnień, przewidywalna jakość, priorytet w kolejce w gorącym sezonie. Wielu tak właśnie przychodzi — z jednego próbnego zlecenia, a zostaje na lata.
Dlaczego dokładność przesądza o wszystkim
W obróbce drewna nie ma „drobnych” odchyleń. Błąd pół milimetra na jednym detalu wydaje się drobiazgiem, ale przy montażu składa się z sąsiednimi i zamienia w przekrzywiony front lub szczelinę, w którą widać ścianę. Dlatego dokładność to robocza konieczność, a nie ładna cyfra. Na CNC trzyma się w granicach 0,1 mm, przy obróbce ręcznej — około milimetra, i obie wartości dobiera się pod zadanie.
Powtarzalność jest ważna nie mniej niż dokładność. Kiedy potrzeba dwadzieścia jednakowych półek lub sto tabliczek, krytyczne jest, żeby ostatnia niczym nie różniła się od pierwszej. Program na maszynie nie męczy się i nie „zamyla oka”, dlatego seria wychodzi równa od początku do końca. Dorobka ręczna przy tym usuwa to, co maszyna zostawia — tak technologiczność łączy się ze schludnością żywej pracy.
Osobny temat to odpady. Dokładny rozkrój i przemyślane rozłożenie detali po płycie oznaczają, że mniej materiału idzie w ścinki. Dla klienta to bezpośrednia oszczędność, a dla zakładu — czysty, przewidywalny proces. Drobiazg, o którym rzadko myśli się na starcie, ale na dużej partii składa się w zauważalną sumę.
Formaty plików i objętość zlecenia
Z rysunkami wszystko elastycznie. Idealnie, jeśli jest wektor w DXF lub DWG — z niego program na maszynę składa się najszybciej. Ale nada się i PDF, i obrazek z wymiarami, i odręczny szkic sfotografowany na telefonie. Najważniejsze, żeby były zrozumiałe gabaryty i kluczowe punkty. Niewygodny format przełożą w roboczą postać sami — to część przygotowania, a nie powód, żeby odmówić.
Co do objętości sztywnych ram nie ma. Dolnej granicy „przychodźcie od partii” nie istnieje — jeden półfabrykat to też zlecenie. Od góry ograniczenie czysto fizyczne: gabaryty maszyn i rozmiar płyty. Duży wyrób w takich przypadkach dzieli się na części, które potem łączą się przy montażu. Więc i mały, i duży projekt mieści się w możliwościach produkcji — kwestia tylko w tym, jak umiejętnie rozłożyć go na etapy.
Pielęgnacja gotowych wyrobów
Wyrób posłuży dłużej, jeśli przestrzegać paru niezłożonych zasad. Drewno reaguje na wilgotność i temperaturę, ale przy rozsądnym obchodzeniu się spokojnie służy dziesięcioleciami.
- 💧 Unikaj gwałtownych skoków wilgotności — od nich drewno wysycha lub pęcznieje.
- 🧴 Wycieraj powierzchnie miękką tkaniną bez agresywnej chemii.
- ☀️ Chroń przed długim bezpośrednim słońcem — wyblakuje kolor i suszy drewno lite.
- 🛠️ Powłokę olejową łatwo odnowić samemu, lakier służy dłużej, ale trudniejszy w naprawie.
- ⚖️ Nie przeciążaj półek i podstaw ponad przewidziane obciążenie.
Te drobiazgi rzadko omawia się przy zamówieniu, ale to właśnie one przesądzają, czy rzecz będzie cieszyć po pięciu latach tak samo jak pierwszego dnia. W razie życzenia warunki pielęgnacji podpowiedzą wprost pod Twój wyrób i powłokę. A jeśli krótko zebrać wszystko razem: produkcja wyrobów z drewna pełnego cyklu — to sposób, żeby dostać dokładny detal lub gotową konstrukcję bez biegania po podwykonawcach, ze zrozumiałymi terminami i kontrolą na każdym kroku.
Słownik terminów: co jest co
Przy omawianiu zlecenia wypływają słowa, które dla zakładu zwykłe, a dla klienta brzmią jak chińszczyzna. Niewielki słownik zdejmie rozbieżności jeszcze przed startem — kiedy strony rozumieją terminy jednakowo, mniej powodów do „myślałem, że będzie inaczej”.
| Termin | Co za nim stoi |
|---|---|
| 🤖 CNC | Maszyna ze sterowaniem numerycznym: tnie i frezuje według programu, powtarzając kontur bez odchyleń |
| 📏 Piła formatowa | Daje czyste proste cięcie płyty bez wyszczerbień — podstawa rozkroju płyt |
| 🪵 Płaszczyzna | Szeroka płaska strona deski lub płyty |
| 🔩 Przysadka | Wiercenie otworów pod okucia i mocowanie według rozmierzenia |
| 🎯 Okleinowanie | Oklejenie czoła detalu taśmą, żeby zakryć rez płyty |
| 🪚 Cięcie poprzeczne | Dokładne cięcie w wymiar pod kątem prostym lub skośnym |
| 🌀 Pogłębianie | Rozszerzenie góry otworu, żeby łeb wkrętu utapiał się zlicowany |
Jeszcze pytania, które zadają przed zleceniem
Czy pracujecie z materiałem powierzonym? Tak, materiał klienta przyjmuje się w robotę — najpierw sprawdza geometrię i wilgotność, potem puszcza w dzieło. Jeśli płyta jest wypaczona, powiedzą o tym przed cięciem, a nie po.
Dacie wzór przed serią? Na nakładzie to rozsądny krok. Najpierw wykonuje się jeden egzemplarz, oglądacie go i zatwierdzacie, i dopiero potem produkcja wyrobów z drewna uruchamia się na całą partię. Tak łapie się poprawki, dopóki nic nie kosztują.
Czy jest minimalny nakład? Nie. Jeden detal — to takie samo zlecenie jak sto. Różnica tylko w cenie za sztukę: na serii dzięki oprzyrządowaniu jest niższa.
Pomożecie z konstrukcją, jeśli jest tylko pomysł? Tak. Wystarczy opisać, co ma wyjść i gdzie to będzie działać — rysunek i rozkładkę przygotują na miejscu. Gotowy pakiet techniczny przyspiesza start, ale nie jest obowiązkowy.
Jak liczy się przedpłata? Warunki omawia się pod konkretne zlecenie i objętość. Przejrzystość tu w interesie obu stron: i terminy, i koszt fiksuje się z góry, bez niespodzianek w procesie.
Jeśli zostały pytania, których nie ma na liście — prościej je zadać wprost przy omówieniu. Produkcja wyrobów z drewna tym i wygodna, że całą drogę od pomysłu do wysyłki prowadzi jeden wykonawca, i jest z kogo pytać.
Jakie materiały można obrobić?
W robotę idą MDF, płyta laminowana, płyta wiórowa i sklejka — podstawowe materiały płytowe do mebli i wnętrza. W razie potrzeby biorą i drewno lite, i tworzywa w rodzaju plexi. A oto trwałych metali nie obrabiają — to już inna, ślusarska historia.
Czy można zamówić wyrób według swojego rysunku?
Tak, to podstawowy format. Pracują według gotowego rysunku klienta, a jeśli rysunku nie ma — schemat techniczny opracowują na miejscu według opisu, szkicu lub wzorca. Więc brak projektu to nie powód, żeby odkładać zlecenie.
Czy jest minimalna objętość zlecenia?
Nie, dolnej granicy nie ma. Biorą i jeden detal, i dużą serię na tysiące wyrobów. Różnica tylko w cenie za sztukę i terminie: na serii dzięki oprzyrządowaniu wychodzi korzystniej, ale i zlecenia jednorazowego nikt nie zawróci.
Ile czasu zajmuje produkcja?
Termin opiera się o złożoność i objętość. Zwykle to od 2 do 14 dni roboczych: prosty rozkrój gotowy za parę dni, a wyrób z malowaniem i montażem bliżej górnej granicy — większa część czasu idzie na suszenie powłoki. Dokładną datę podają po uzgodnieniu zlecenia.
Jakie etapy przechodzi zlecenie?
Droga taka: uzgodnienie parametrów, przygotowanie technologiczne, obróbka (rozkrój i frezowanie), wykończenie, montaż, pakowanie i przekazanie klientowi. Na każdym kroku idzie kontrola, żeby odchylenie nie poszło dalej po łańcuchu.
Czy możliwe jest wykonanie prototypów?
Tak, wykonuje się wzory, makiety i wyroby testowe. Prototyp wygodny tym, że na nim widać słabe miejsca konstrukcji przed uruchomieniem serii — taniej poprawić jeden detal, niż przerabiać cały nakład.
Czy można przywieźć swój materiał?
Tak, swój materiał przywozić można. Przed pracą sprawdza się go pod przydatność — geometrię, wilgotność, brak ukrytych wad. Lepiej wykryć wypaczoną płytę przed cięciem, niż zepsuć półfabrykat.
Jak dostarcza się produkcję?
Dostawa organizowana jest w całej Polsce i Europie. Wyroby pakuje się w materiał ochronny i znakuje, żeby w drodze nic nie ucierpiało, a na miejscu było jasne, co gdzie. Sposób i koszt zależą od gabarytów i adresu.
Czy świadczy się usługi malowania?
Tak, malowanie wchodzi w usługi. Nanoszą farbę, lakier lub olej — skład dobiera się pod materiał i warunki eksploatacji. Praca idzie w osobnej komorze, żeby warstwa ułożyła się równo i bez pyłu.
Czy można zamówić montaż?
Tak, montaż zamawia się w dowolnej objętości — od częściowego połączenia komponentów po całkowicie gotowy wyrób „pod klucz”. Stawiają mocowania, prowadnice, zaślepki, a w razie potrzeby dołączają instrukcję montażu.
Do kontaktu w dogodny dla Państwa sposób
Zadzwoń, napisz na komunikatorze lub skontaktuj się przez media społecznościowe — wybierz dogodny sposób kontaktu
🗺️ Przyjmujemy zlecenia od klientów w całej Polsce i Europie
💬 Przydatne informacje i artykuły
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna W ostatnich latach coraz częściej zastanawiamy się nad tym, z czego zrobione są rzeczy, które nas otaczają. Dom, meble, podłoga, kuchnia, łóżeczko

Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań
Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań W świecie obróbki drewna i produkcji mebli każdy materiał to osobna historia. Sklejka, MDF, płyta wiórowa i

Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi
Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi Praca z materiałami drewnopochodnymi to nie tylko piłowanie. Aby uzyskać naprawdę wysokiej jakości i trwały produkt, trzeba

Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych
Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych W obróbce drewna wybór materiału płytowego jest jak fundament dla budowlańca. To, co wybierzesz na samym początku, decyduje o wszystkim: o