

Stolarnia obróbki drewna
Stolarnia obróbki drewna to produkcja pełnego cyklu, w której zlecenie przechodzi drogę od cięcia i rozkroju przez frezowanie, szlifowanie, malowanie aż po montaż — wszystko w jednym miejscu. Wyposażenie obejmuje maszyny CNC, piły formatowe i linie frezerskie, dlatego stolarnia podejmuje się zarówno pojedynczych detali, jak i serii z drewna, sklejki, MDF, płyty wiórowej, płyty laminowanej, plexi, tworzywa i aluminium. Poniżej: jakie materiały obrabiamy, z jakich etapów składa się praca, komu takie usługi odpowiadają i ile trwa wykonanie według rysunku klienta.
Stolarnia: wyroby z drewna i materiałów płytowych pod każde zapytanie
Jeszcze jakieś dwadzieścia lat temu na porządną obróbkę drewna mogły sobie pozwolić tylko duże zakłady z tłumem operatorów. Dziś jest inaczej. Dokładność do dziesiątych części milimetra i rozsądne terminy są dostępne nawet przy zleceniu jednostkowym — choćby jeden detal pod konkretny projekt. W całej Polsce i Europie popyt na wyroby z drewna i materiałów płytowych rośnie z roku na rok, a klient coraz częściej szuka nie osobnego pilarza czy lakiernika, lecz jednego miejsca, gdzie detal przejdzie cały łańcuch. Kiedy rozkrój, frezowanie i montaż mieszczą się pod jednym dachem, znika kłopot z przewożeniem półfabrykatów między podwykonawcami i spór o to, kto jest winny wadzie na styku etapów.
Stolarnia, która pewnie podejmuje się nie tylko drewna litego i płyty meblowej, ale też MDF, płyty wiórowej, płyty laminowanej, sklejki, OSB, plexi, tworzywa i aluminium, staje się uniwersalnym wykonawcą. Jednemu klientowi potrzebne jest równe cięcie płyty laminowanej pod kuchnię, drugiemu ażurowe frezowanie frontu, trzeciemu rozkrój plexi po krzywej pod witrynę. Sama szerokość asortymentu tu nie wystarczy: bez stabilnej dokładności każda złożona geometria czy szlifowanie pod malowanie zamienia się w loterię. Dlatego stawia się na powtarzalność — żeby drugi detal z serii wpasował się tak samo jak pierwszy.
Drewno nie wybacza niedbalstwa. Ta sama deska zachowuje się różnie w zależności od wilgotności, kierunku włókien i sposobu, w jaki ją wysuszono. Tu mało włączyć maszynę — trzeba rozumieć, co wyjdzie na końcu, i z góry zakładać poprawkę na zachowanie materiału. Z płytą jest swoja historia: płyta laminowana ma kruchą krawędź, którą łatwo wyszczerbić złym posuwem, sklejka ma warstwy, które lubią się zadzierać. Każdy milimetr pociąga za sobą kolejny etap: krzywo odetniesz — nie zejdzie się przy montażu; niedoszlifujesz — wyjdzie spod farby.
Klient dziś potrzebuje nie zwykłego wykonawcy w stylu „odetnij i oddaj”, lecz podwykonawcy, który myśli do przodu. Podpowie, że promień na frezarce lepiej zrobić trochę większy, bo inaczej krawędź będzie się kruszyć. Poda realny termin, a nie taki, który miło usłyszeć. Znajdzie obejście tam, gdzie standardowa technologia grzęźnie. Szczególnie wyręcza to w branżach, gdzie terminy naciskają: produkcja mebli przed wstawieniem kuchni, aranżacja sklepu na otwarcie, stoisko reklamowe na targi. Spóźnisz się o dwa dni — i cały projekt staje.
Zalety współpracy z profesjonalistami
Nowoczesny park maszynowy
Piły formatowe, maszyny CNC i frezarki — precyzja, szybkość i jakość gwarantowane

Duże doświadczenie i wiedza ekspercka
Wiemy, jak obchodzić się z drewnem i materiałami płytowymi — solidnie, precyzyjnie, profesjonalnie
Sprawna realizacja zamówień
Szybko i bez utraty jakości. Cenimy Państwa czas i własne zobowiązania
Kompleksowe usługi w jednym miejscu
Rozkrój, cięcie, frezowanie, szlifowanie, malowanie, montaż — wszystko u nas, bez pośredników
Sprawdzone materiały i materiały eksploatacyjne
Pracujemy wyłącznie z materiałami wysokiej jakości, aby mieli Państwo pewność co do rezultatu
Indywidualne podejście do każdego klienta
Pracujemy według Państwa rysunków, tworzymy program obróbki pod konkretne zadanie, uwzględniamy wszystkie niuanse
Wszystko zaczyna się od pierwszej rozmowy i już tu widać różnicę. To nie klient dopasowuje swój pomysł do możliwości maszyny — przeciwnie, produkcja dostosowuje się do zadania. Jest rysunek w DXF — pracujemy według niego. Jest tylko zdjęcie i wymiary na serwetce — poradzimy sobie i z tym. Park maszynowy, w którym obok siebie stoją piła formatowa i frezarka CNC, spokojnie ciągnie i zwykłe drewno lite, i nowoczesne panele w rodzaju płyty kompaktowej. Dlatego złożony projekt nie zamienia się w nieskończone pasmo poprawek: mniej dopasowywania na miejscu, mniej korekt po fakcie.
Technologię dobiera się pod konkretny detal, a nie odwrotnie. Potrzebna idealna geometria i tuzin jednakowych półfabrykatów — idziemy na CNC, gdzie program powtórzy kontur bez odchyleń. Potrzebna żywa, płynna linia lub schludnie zdjęty czoło — bierze się frezowanie ręczne, w którym czuć rękę mistrza. Wymagany szczelny styk bez luzu — pracuje piła poprzeczna z posuwem, dająca gładki rez pod 90 lub 45 stopni. Takie rozłożenie zadania na etapy to właśnie zabezpieczenie przed niespodziankami: nawet niestandardowe zapytanie rozkłada się na zrozumiałe operacje.
Geografia nie przeszkadza: zlecenia jadą do różnych regionów Polski i Europy, a detal z sąsiedniego miasta i detal z odległości trzech tysięcy kilometrów wychodzą z jednakową dokładnością. Logistyka jest przemyślana tak, żeby odległość nie rozciągała terminu wielokrotnie. Szczególnie cenią to firmy prowadzące projekty od razu w kilku miastach: sieć sklepów zamawia jednakowe wyposażenie handlowe dla wszystkich punktów, a stolarz składa obiekt w innym regionie z detali, które przyjechały gotowe.
Jeszcze jeden moment, który wiele przesądza — uczciwa logika pracy od zgłoszenia do gotowego wyrobu. Cenę i termin podaje się z góry i nie wypływają nowymi kwotami w trakcie. Klient nie musi sam dochodzić, jakim frezem zdjąć fazę i jaką gradację wziąć pod lakier — wystarczy wyjaśnić, co ma wyjść. Dalej technolog przekłada cel na język maszyn i operacji. To zdejmuje z klienta tę część kłopotu, dla której właściwie zwraca się do profesjonalistów.








Możliwości stolarni zamykają cały łańcuch — od pierwszego cięcia deski po końcową warstwę lakieru i montaż gotowego wyrobu. Dużej produkcji zdejmuje to obciążenie z własnego zakładu w szczycie sezonu, a osobie prywatnej daje wynik bez biegania po dziesięciu wykonawcach. Poniżej krótko o tym, co wchodzi w każdy etap, żeby było jasne, z czego składa się zlecenie.
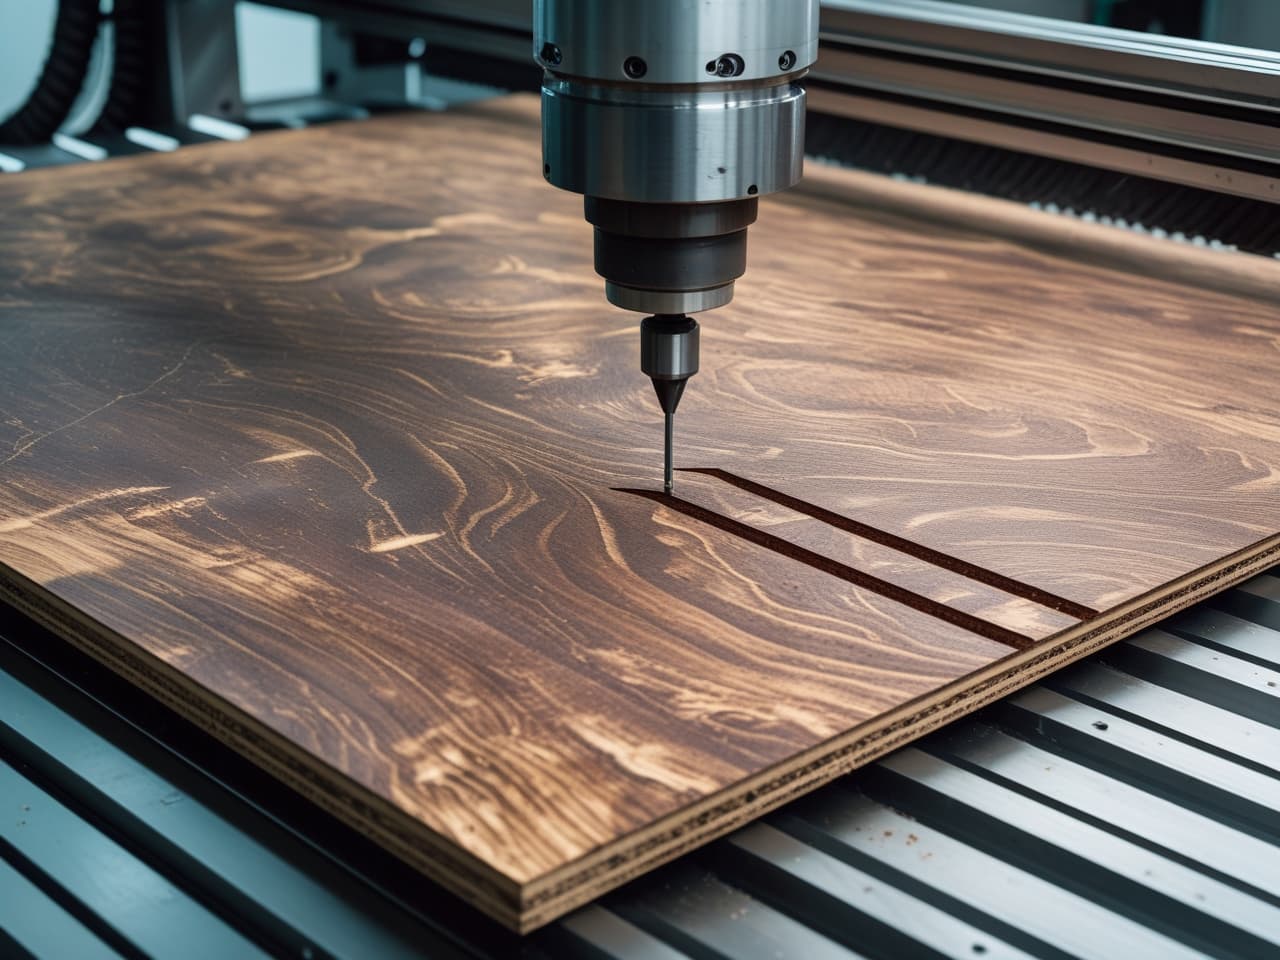
Cięcie idzie dwiema drogami. Klasyczna piła formatowa świetnie radzi sobie z prostymi cięciami po płycie i daje czystą krawędź bez wyszczerbień. Tam, gdzie potrzebna jest linia kształtowa lub wpusty wprost w toku rozkroju, włącza się CNC. Dostępne są cięcia wzdłużne, poprzeczne i pod kątem — półfabrykat od razu wychodzi w wymiarach, które są potrzebne kolejnemu etapowi, bez dodatkowego docinania.
Rozkrój obejmuje długą listę materiałów: sklejka, MDF, płyta wiórowa i płyta laminowana, plexi, tworzywo, cienkie aluminium. Geometria bywa dowolna — od prostego prostokąta po kontur z wewnętrznymi wycięciami i zaokrągleniami. Praca idzie według gotowego rysunku klienta, a jeśli rysunku nie ma, mapa rozkroju powstaje na miejscu. Przy okazji program rozkłada detale po płycie tak, żeby zostało mniej ścinków — to bezpośrednia oszczędność na materiale.
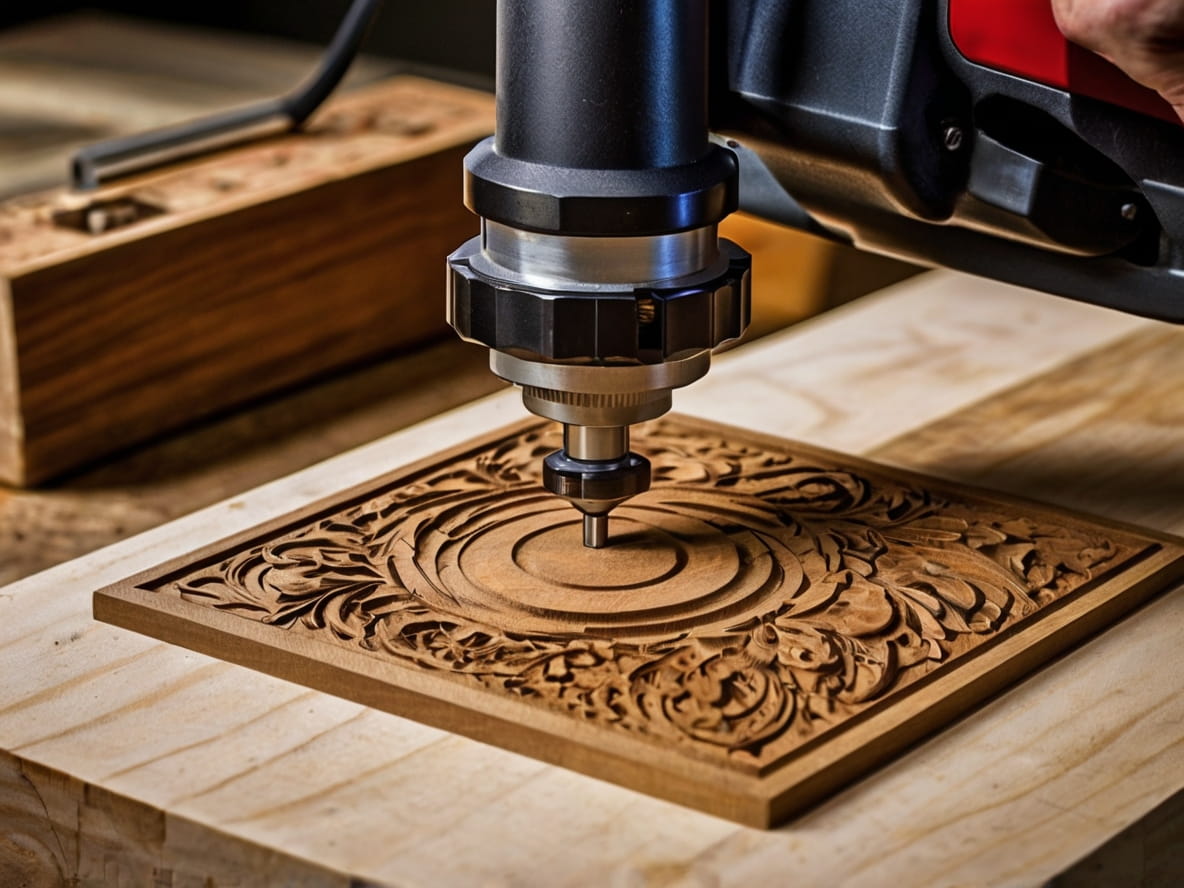
Frezowanie to bodaj najczęstsza operacja. Na płaszczyźnie to wpusty, wybrania, gniazda pod okucia, zdejmowanie fazy i schludne zaokrąglenia. W bryle to relief 3D, panele rzeźbione, dekoracyjne nakładki z wzorem. Ta sama frezarka rano gna technologiczne wpusty pod półkę, a po południu wycina ażurowy parawan według szkicu projektanta. Wszystko to robi się w murach jednej stolarni, bez przekazywania półfabrykatów na zewnątrz.
Cięcie nie ogranicza się do prostej linii. Kontur może być dowolnie zawiły — litery na szyld, sylwetka logo, kształtowa nakładka. W robotę idą deski i listwy, tworzywo, plexi, cienkie aluminium. Takie detale najczęściej trafiają na aranżację wnętrz, stoiska wystawowe, witryny i niestandardowe okucia meblowe, gdzie ważny jest dokładny kształt i równa krawędź bez zadziorów.
Szlifowanie idzie ręcznie, na maszynach lub na liniach automatycznych — wybór zależy od kształtu detalu i tego, jaki ma być wynik. Pod pierwszą warstwę bierze się grubą gradację, ku końcowi — drobną, i tak w kilku przejściach. Szlifuje się i gołe drewno, i już pomalowaną powierzchnię między warstwami. Dalej wedle życzenia malowanie: kompozycja nanoszona jest pistoletem w osobnej komorze, a detale suszą się w czystej strefie, do której nie leci pył z zakładu. Właśnie od tego zależy, czy powłoka ułoży się równo, czy pójdzie ziarnem.
Kiedy klientowi potrzebna jest nie garść detali, lecz gotowy wyrób, włącza się montaż. Elementy łączy się w jedną całość — kleją, ściągają na konfirmaty, sadzają na kołki, mocują okucia. W razie potrzeby wyrób od razu się pakuje: w skrzynię transportową na przewóz lub w schludne opakowanie pod detal. Czyli na wyjściu nie półfabrykat, a rzecz gotowa do montażu lub sprzedaży.
Każda z usług konfiguruje się pod konkretny projekt, a objętość nie jest tu zasadnicza. Można przyjść po jedną jedyną operację — na przykład rozciąć płytę laminowaną na zadane wymiary — i odjechać z gotowymi detalami. A można oddać projekt w całości: od zakupu materiału po montaż i pakowanie. Stolarnia pracuje nie według taśmowego szablonu „robimy tylko tak”, lecz od potrzebnego wyniku do sposobu jego uzyskania.
Większość operacji trzyma się na maszynach sterowanych numerycznie. Plusy są jasne: dokładność, której ręka nie powtórzy, minimum odpadów i jednakowa jakość choćby przy pierwszym, choćby przy setnym detalu serii. Program sterujący pisze się wprost w stolarni według rysunku, ale jeśli klient ma już gotowy plik rozkroju — jego też przyjmuje się do pracy i w razie potrzeby dostosowuje pod konkretną maszynę.
Frezowanie nie kończy się na wpustach i stykach. Tym samym narzędziem robi się i część techniczną — wybrania, połączenia, gniazda — i czysty dekor: ornament na froncie, rzeźbiony monogram, miękkie zaokrąglenie narożnika. Dlatego ze stolarni wychodzą nie tylko robocze detale „do rzeczy”, ale i jednostkowe rzeczy projektowe, gdzie ważna jest nie funkcja, a wygląd i charakter powierzchni.
Szlifowanie prawie nigdy nie jest w jednym przejściu. Rozbija się je na etapy i dopasowuje pod materiał, potrzebny efekt i to, co będzie dalej — lakier, olej czy farba. Przed malowaniem ten krok jest decydujący: każda rysa czy niedoszlifowane miejsce koniecznie wyjdzie spod finiszu i zepsuje cały obraz. Jeśli na powierzchni są drobne wady, wyszczerbienia lub wgniecenia, najpierw zaszpachlowuje się je, daje wyschnąć i dopiero potem wyprowadza do gładkości.
Malowanie bywa i w jednej warstwie, i w kilku — zależnie od tego, do czego dążymy. Czasem zadanie jest czysto ochronne: zamknąć drewno przed wilgocią i promieniowaniem UV. Czasem dekoracyjne: równy kolorowy front, głęboki połysk lub odwrotnie — matowa powierzchnia z podkreśloną teksturą. Nanosi się wszystko ręcznie, z kontrolą przy każdej warstwie — tak łatwiej dopasować się do kształtu detalu, obejść trudne miejsca i w porę zauważyć, jeśli coś ułożyło się nie tak.
Montaż bywa różny co do głębokości. Czasem to proste połączenie pary detali, czasem pełny montaż wyrobu z okuciami i następujące po nim pakowanie w całych partiach, jak bywa przy zleceniach seryjnych. Taki format wygodny jest dla tych, komu potrzebny jest produkt „pod klucz”: dostał kartony — i od razu na półkę sklepu albo na obiekt do monterów, bez pośredniej dorobki własnymi siłami.
Jak pracuje stolarnia: etapy obróbki drewna
Konsultacja
Otrzymanie rysunków lub opracowanie planu
Uzgodnienie terminów i kosztów
Uruchomienie produkcji
Kontrola jakości na każdym etapie
Wykończenie
Pakowanie i przygotowanie do wysyłki
Dostawa lub odbiór osobisty
Praca buduje się według zrozumiałego schematu, bez ciemnych miejsc. Pierwszy krok to przyjęcie zadania. Klient przynosi, co ma: gotowy rysunek, krótki opis, odręczny szkic lub po prostu pomysł w słowach. Im konkretniejsze dane wejściowe, tym szybciej rodzi się plan. Brakuje danych — nie szkodzi: brakujące dopracowuje się na miejscu, uzgadnia geometrię, punkty cięcia i obróbki, żeby potem nie okazało się, że wpust jest nie z tej strony.
Dalej przygotowanie technologiczne, niewidoczne dla klienta, ale to właśnie ono przesądza o wyniku. Pisze się program na CNC, liczy, ile zejdzie materiału z zapasem na docięcie, dobiera frezy i piły pod konkretne zadanie. Tam, gdzie obróbka jest ręczna, sporządza się zlecenie z parametrami: jaki promień przy frezowaniu, do jakiej gradacji szlifować, gdzie ciąć. Ten etap oszczędza czas potem — przy maszynie nie trzeba już improwizować.
Kiedy przygotowanie jest za nami, zaczyna się właściwa obróbka. Materiał tnie się, frezuje, szlifuje i maluje w ścisłej kolejności — przestawić etapy zwykle nie da się bez utraty jakości. Przy złożonym frezowaniu i niestandardowych detalach włącza się kontrola pośrednia: zmierzono, porównano z rysunkiem, złapano odchylenie na wczesnym etapie. Taniej zatrzymać się i poprawić jeden półfabrykat, niż gnać całą partię na braki.
Finał to montaż i pakowanie. Detale łączy się, sprawdza pod wymiary i pasowanie, upewnia, że wszystko zeszło się tak, jak zamierzono na rysunku. Dalej wybiera się opakowanie pod zadanie: schludne detaliczne, jeśli wyrób pójdzie na witrynę, lub gęste transportowe ze skrzynią, jeśli ma jechać daleko. Potem gotowy wyrób wysyła się lub przekazuje klientowi dogodnym dla niego sposobem — odbiorem własnym, firmą transportową lub dostawą.




Możliwości produkcyjne pokrywają cały cykl obróbki i całe spektrum materiałów: drewno lite i sklejkę, MDF, płytę wiórową, płytę laminowaną i płytę pilśniową, tworzywo, plexi, cienkie aluminium. Dla klienta to swoboda — nie trzeba dobierać projektu pod to, „co tu potrafią”. Wnętrza, wyposażenie handlowe, reklama, meble, opakowania — pod każdą branżę znajduje się i materiał, i sposób obróbki, a częściej ich połączenie w jednym wyrobie.
U podstaw wszystkiego leży rozkrój. Wykonuje się go na piłach formatowych i na CNC — w zależności od tego, co ważniejsze w konkretnym zadaniu: szybkość na prostych płytach czy złożony kontur. Dostępne są cięcie pod kątem, zawiła geometria, styki z minimalnym luzem. Gdy detali jest dużo, włącza się optymalizacja programowa: detale rozkłada się gęściej po płycie, odpadów jest mniej, a sam proces idzie szybciej dzięki przemyślanej kolejności cięć.
W ślad idzie frezowanie. Trajektoria może być prosta lub krzywoliniowa, w ruch idą zdjęcie fazy, wybieranie wpustów, wycinanie elementów kształtowych. Część pracy robią maszyny automatyczne, część — ręce mistrza, i to nie kaprys: na długich jednakowych detalach wygrywa automatyka, a na złożonej formie jednostkowej lub delikatnym materiale dokładniej wychodzi dorobka ręczna. Kombinacja dwóch podejść daje właśnie potrzebne dostosowanie pod kształt.
Cięcie poprzeczne odpowiada za czystą geometrię i prawidłowe pasowanie detali do siebie. Bez niego połączenia gulają, a w meblach każdy zbędny milimetr wyłazi przekrzywieniem frontu lub szczeliną w styku. Pracują piły poprzeczne z posuwem — taka piła przechodzi detal pod obciążeniem i zostawia gładki rez bez zadziorów, czy to cięcie pod kątem prostym, czy pod 45 stopni pod zapił ramki.
Szlifowanie nadaje charakter powierzchni — od celowo grubej faktury po lustrzaną gładkość pod lakier. W robocie szlifierki maszynowe, szlifierki ręczne i finiszowa dorobka ręczna w trudno dostępnych miejscach. Tak przygotowuje się powierzchnię pod malowanie lub impregnację olejem. Sens nie tylko w urodzie: prawidłowo oszlifowane i zamknięte powłoką drewno mniej wchłania wilgoć, nie pęka i służy zauważalnie dłużej niż nieobrobione.
Obróbka finiszowa to malowanie, lakier, olej lub inne kompozycje ochronne i dekoracyjne. Nanosi się je pistoletem w osobnej komorze, a nie „na kolanie” w zapylonym kącie zakładu. Różnica jest wyczuwalna: warstwa układa się równo, bez zacieków i śmieci, a suszenie w czystej strefie nie zostawia przyklejonych pyłków. Od tego zależy i wygląd, i to, jak powłoka zachowa się po roku eksploatacji.
Montaż zamyka łańcuch: rozproszone elementy zamieniają się w spójny obiekt. Format jest elastyczny — można złożyć jeden prototyp, żeby sprawdzić pomysł w praktyce, a można postawić na potok serię z jednakowym opakowaniem i przygotowaniem do wysyłki. Prototyp, nawiasem mówiąc, często się zwraca: na nim widać słabe miejsca konstrukcji, zanim włożono w nią pieniądze na całą serię.
Każde rozwiązanie jest tu zaostrzone pod wynik, a nie pod ładny proces. CNC wyciąga dokładność poziomu przemysłowego nawet na jednym jedynym detalu — tym samym, dla którego zwykłemu zakładowi nie ma sensu ustawiać linii. Właśnie dlatego do stolarni zwracają się po meble, po nośne elementy konstrukcyjne, po dekoracyjne wstawki, gdzie błąd pół milimetra już jest zauważalny dla oka.
Szeroki zestaw materiałów czyni stolarnię naprawdę uniwersalną. Nie trzeba trzymać w notesie osobnego pilarza, osobnego frezera i osobnego lakiernika, a potem godzić ich terminy w jedno. Cały cykl przechodzi w jednym miejscu. To oszczędza czas na uzgodnieniach, upraszcza kontrolę — jest z kogo jednego rozliczyć wynik — i czyni i terminy, i jakość znacznie bardziej przewidywalnymi.
Elastyczność konfiguracji to jeszcze jeden atut. Pod niestandardowy wyrób pisze się osobny program, dobiera frez potrzebnej średnicy, przelicza geometrię pod konkretną grubość materiału. A tam, gdzie mowa o serii, w ruch idą gotowe szablony i oprzyrządowanie: przyspieszają obróbkę i gwarantują, że wszystkie detale wyjdą jak bliźniaki. W istocie ta sama maszyna umie pracować i „jubilerem”, i „taśmą” — kwestia tylko w przygotowaniu.
Kontrola stoi na wejściu i na wyjściu, i to nie formalność. Przed uruchomieniem sprawdza się wymiary i rysunek, sprawdza, że przywieziono dokładnie ten materiał i tej grubości — pomylona o parę milimetrów płyta potrafi zerwać cały montaż. Po obróbce przechodzi finalna kontrola: pomiary, pasowanie, czystość powierzchni. Taka podwójna zapora odsiewa pomyłki i odchylenia jeszcze zanim dojadą do klienta.
Jak przebiega produkcja wyrobów z drewna
Najpierw klaruje się cel. Co dokładnie potrzeba: wykonać osobne detale, złożyć gotową konstrukcję, po prostu rozkroić płyty czy doprowadzić powierzchnię do finiszu. Od odpowiedzi zależy cała reszta. Dalej liczy się objętość prac i realny termin — bez wymijającego „mniej więcej za tygodnik”. Jeśli rysunek jest surowy, dopracowuje się go; jeśli obróbka na CNC, przygotowuje się program sterujący. Dopiero potem materiał trafia pod narzędzie.
Dalej kwestia materiału. Albo przywozi go sam klient — wtedy przed pracą płytę lub deskę sprawdza się pod przydatność — albo kupuje się pod projekt, żeby nie zgadywać z jakością. Następnie idzie obróbka pierwotna: rozkrój, frezowanie, cięcie poprzeczne. Przy odpowiedzialnych zleceniach między etapami wcina się kontrola pośrednia, żeby nie ciągnąć ewentualnego błędu dalej po łańcuchu.
Kolejnym krokiem powierzchnię szlifuje się, maluje lub pokrywa olejem. Wybór kompozycji to nie sprawa gustu na chybił trafił: uwzględnia się gatunek i właściwości materiału, gdzie wyrób będzie stał (wilgotna kuchnia i suchy salon to różne historie) i jak ma wyglądać. Detalowi zewnętrznemu potrzebna trwała ochrona, wstawce wnętrzarskiej — przyjemna w dotyku powierzchnia i dokładny odcień.
Finalny etap to montaż, pakowanie i przekazanie klientowi. Cała droga jest opatrzona kontrolą techniczną, żeby gotowy wyrób zszedł się z wyjściowym rysunkiem we wszystkich parametrach, a nie „mniej więcej się zgadzał”. Taka przekrojowa kontrola od zgłoszenia do wysyłki to właśnie to, za co klient w istocie płaci: przewidywalny wynik bez nieprzyjemnych odkryć przy rozpakowaniu.
Nasze portfolio – gotowe wyroby
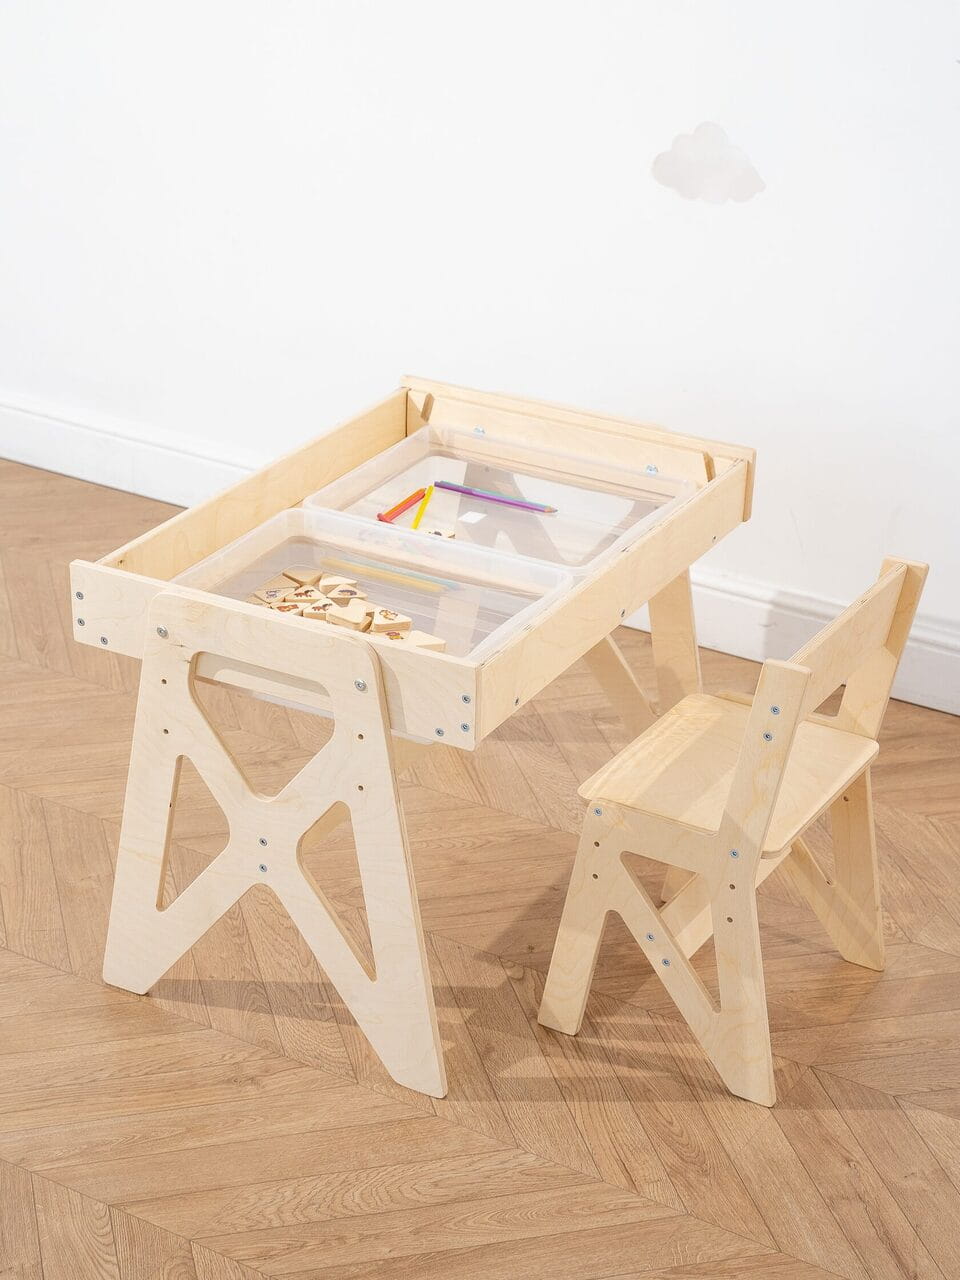


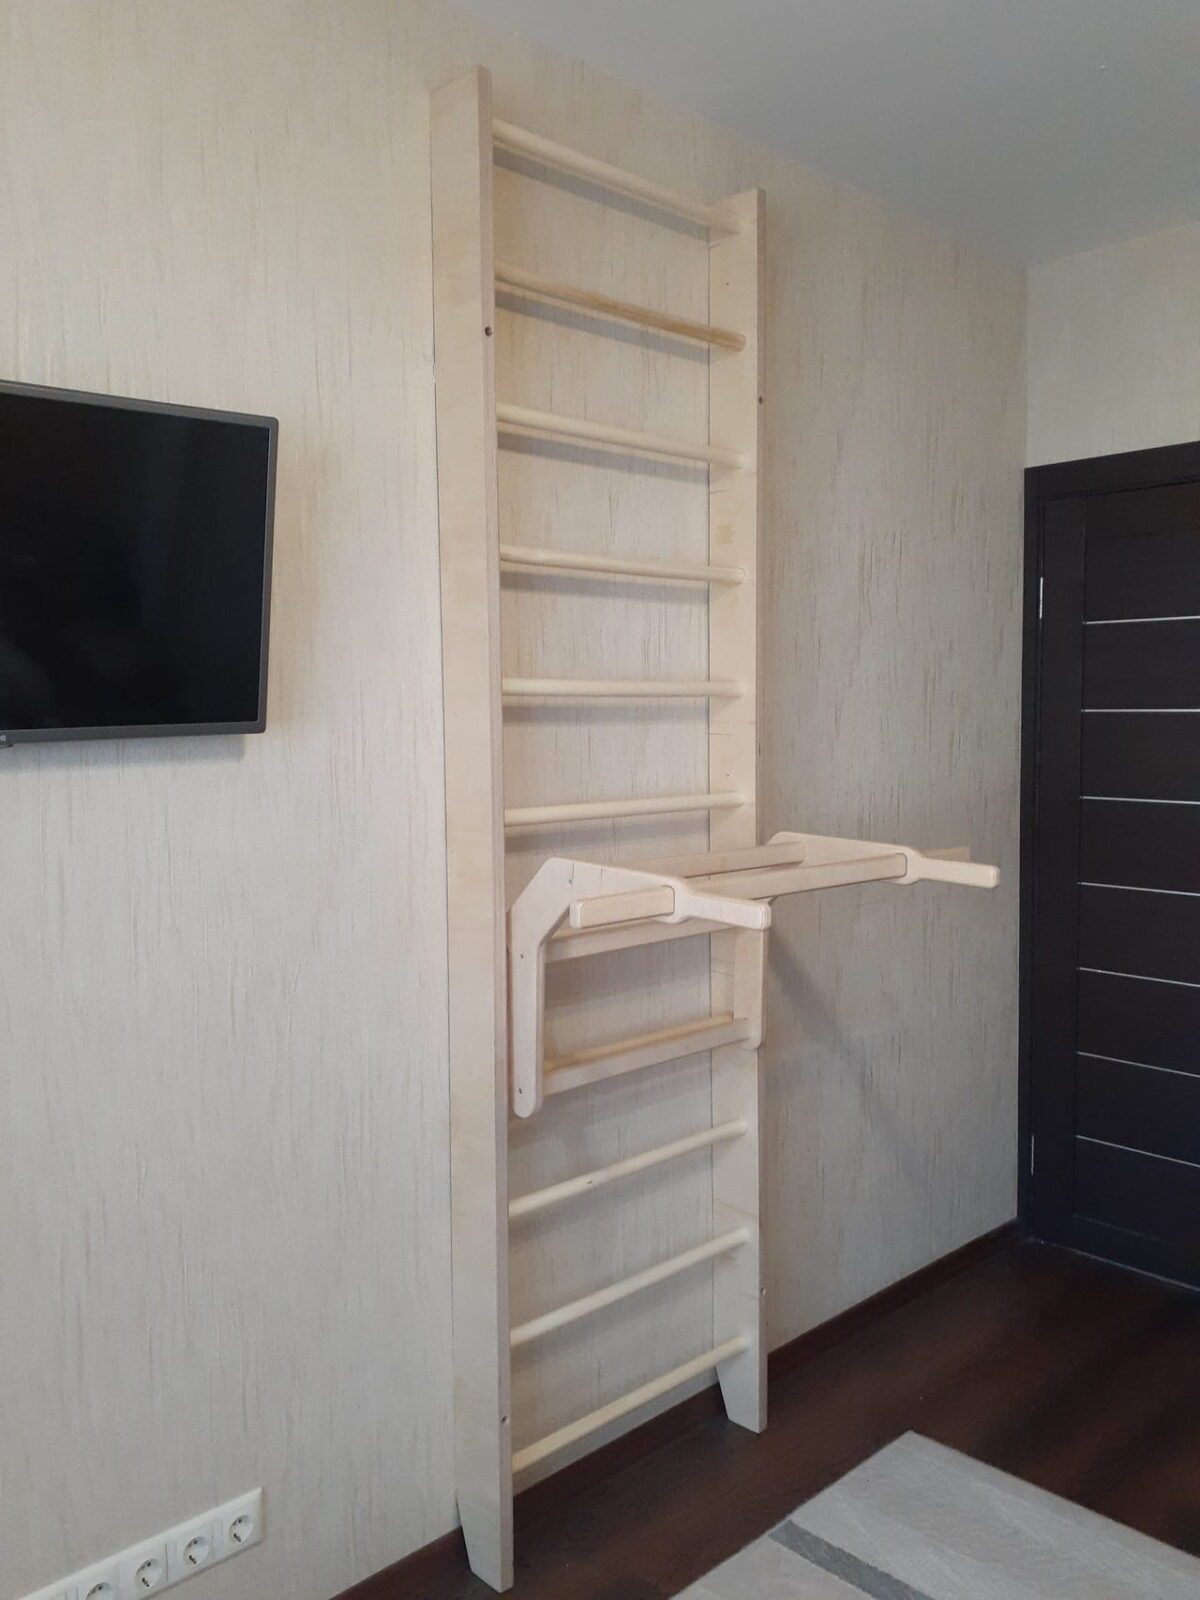
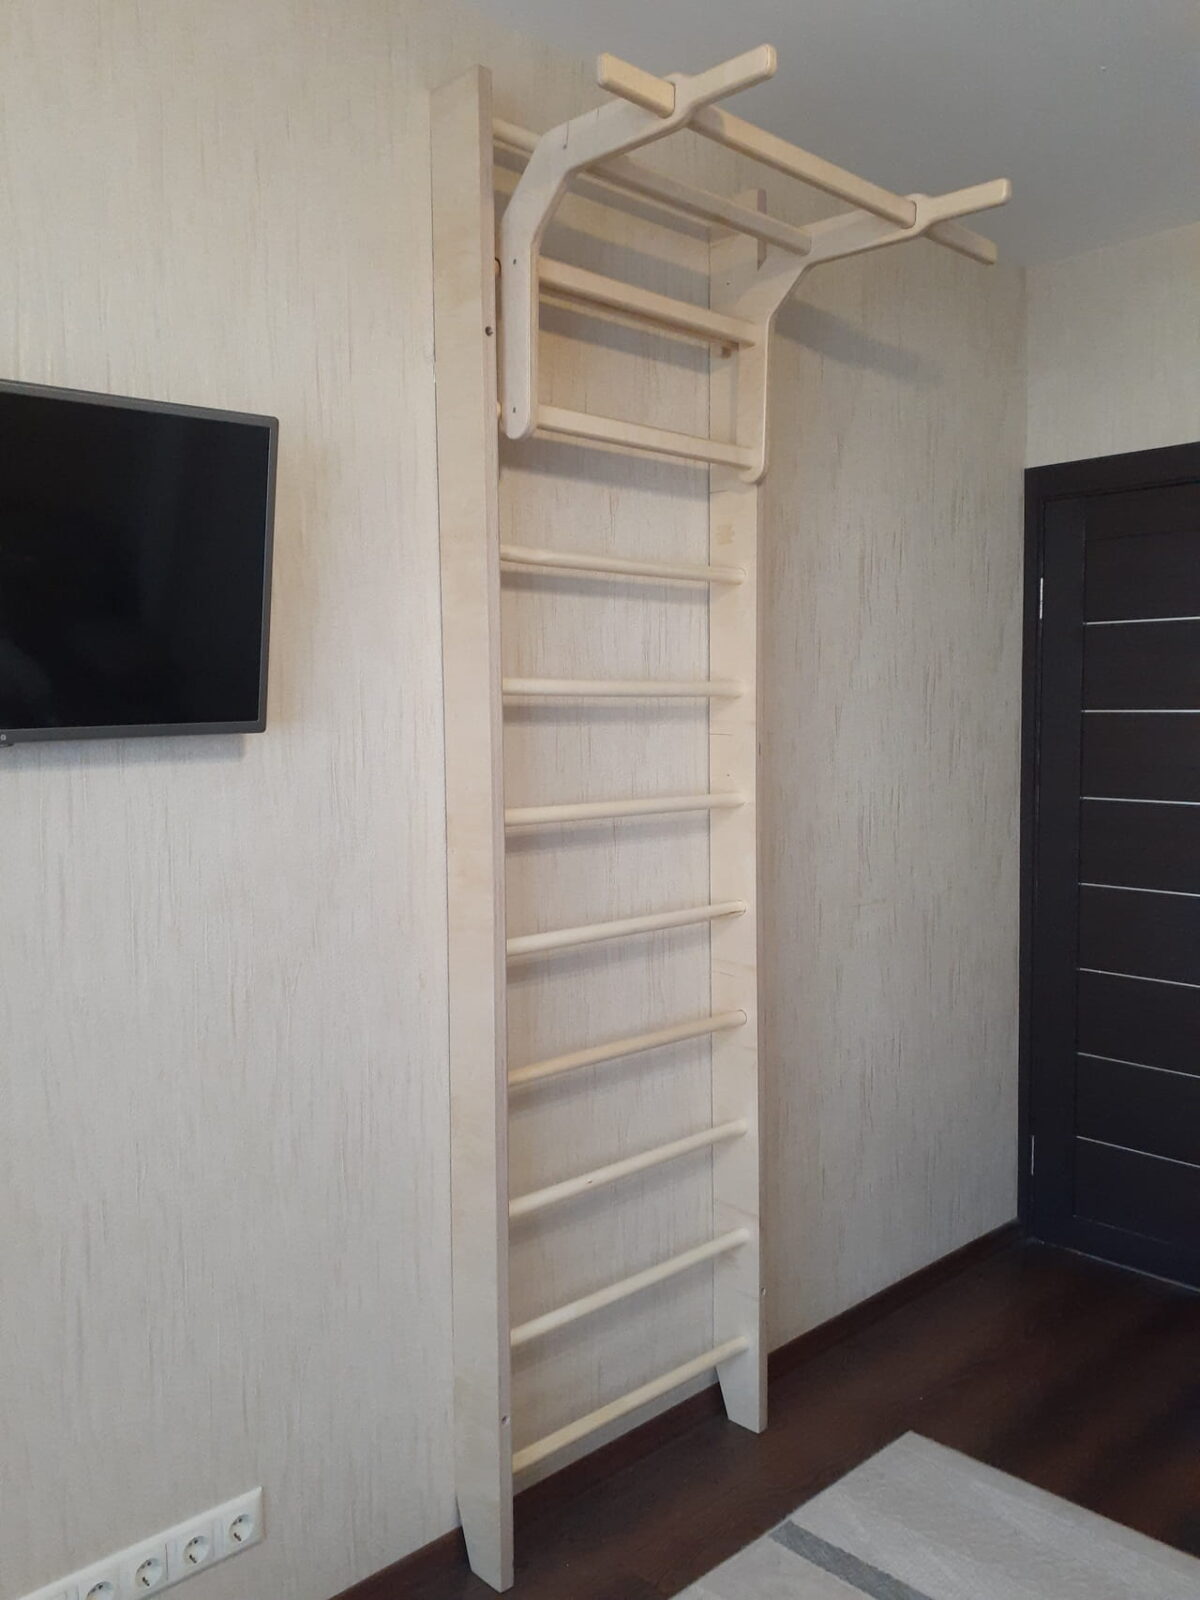
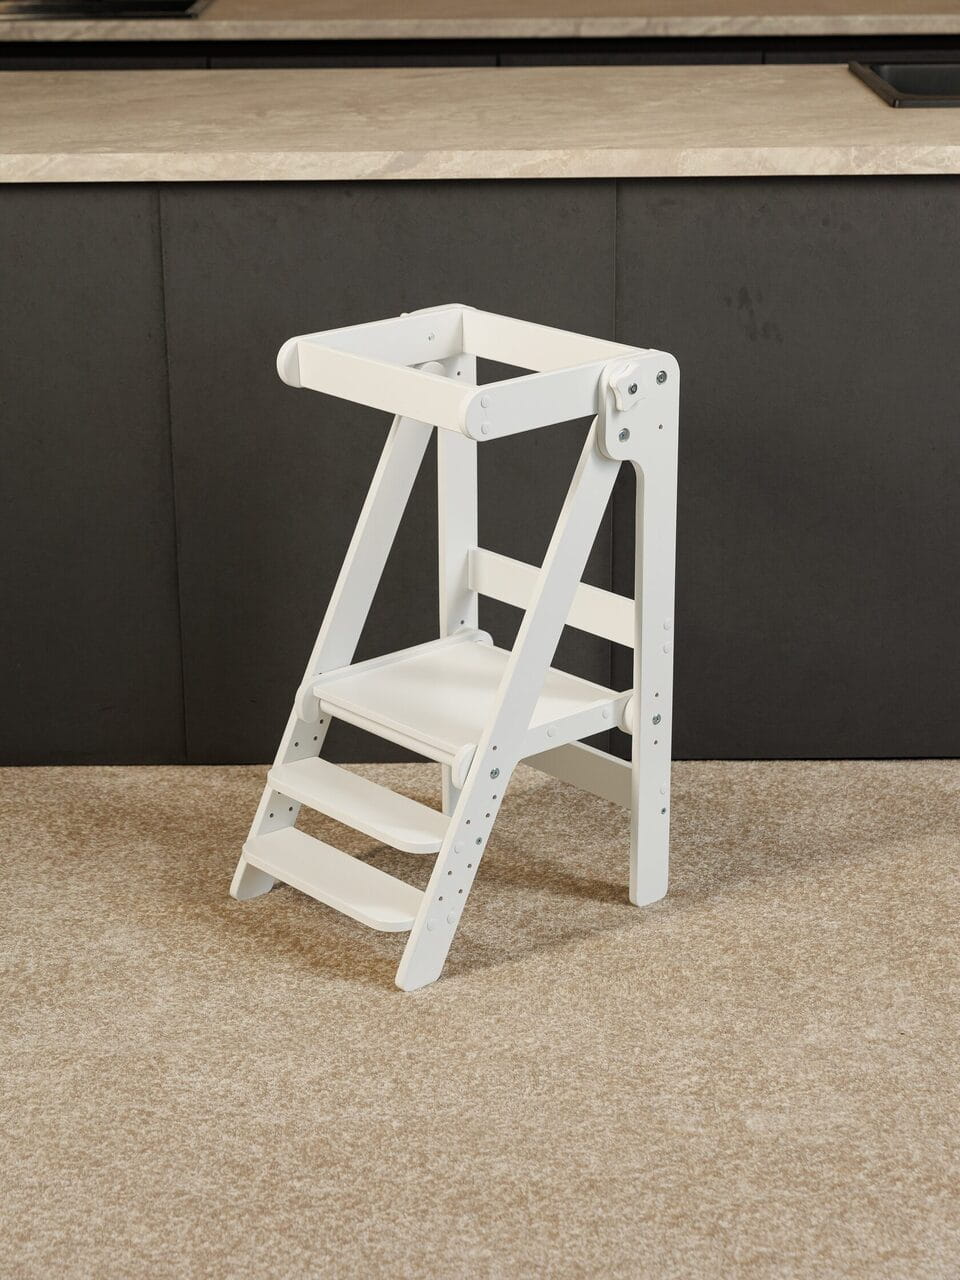
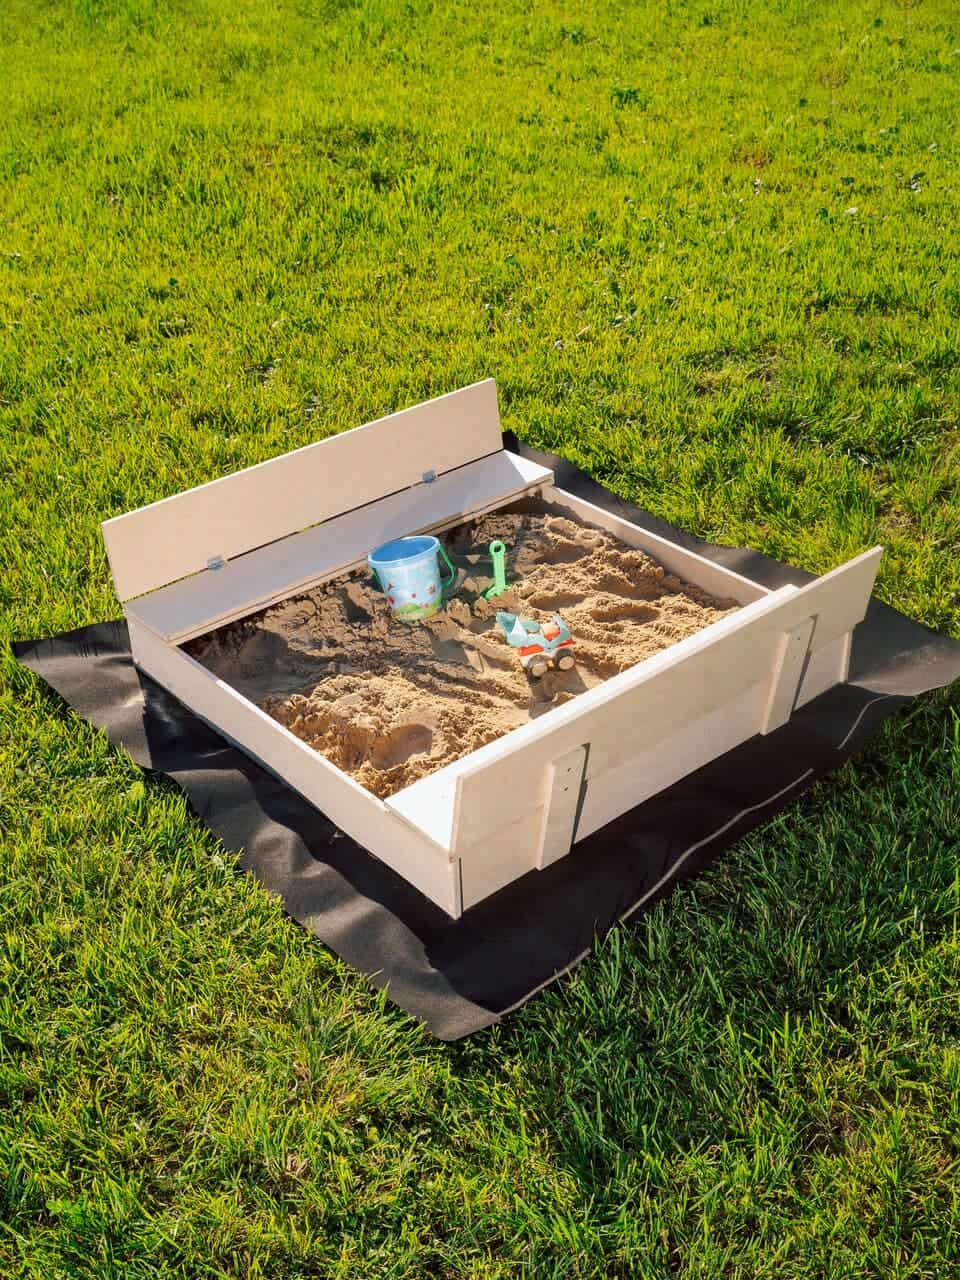

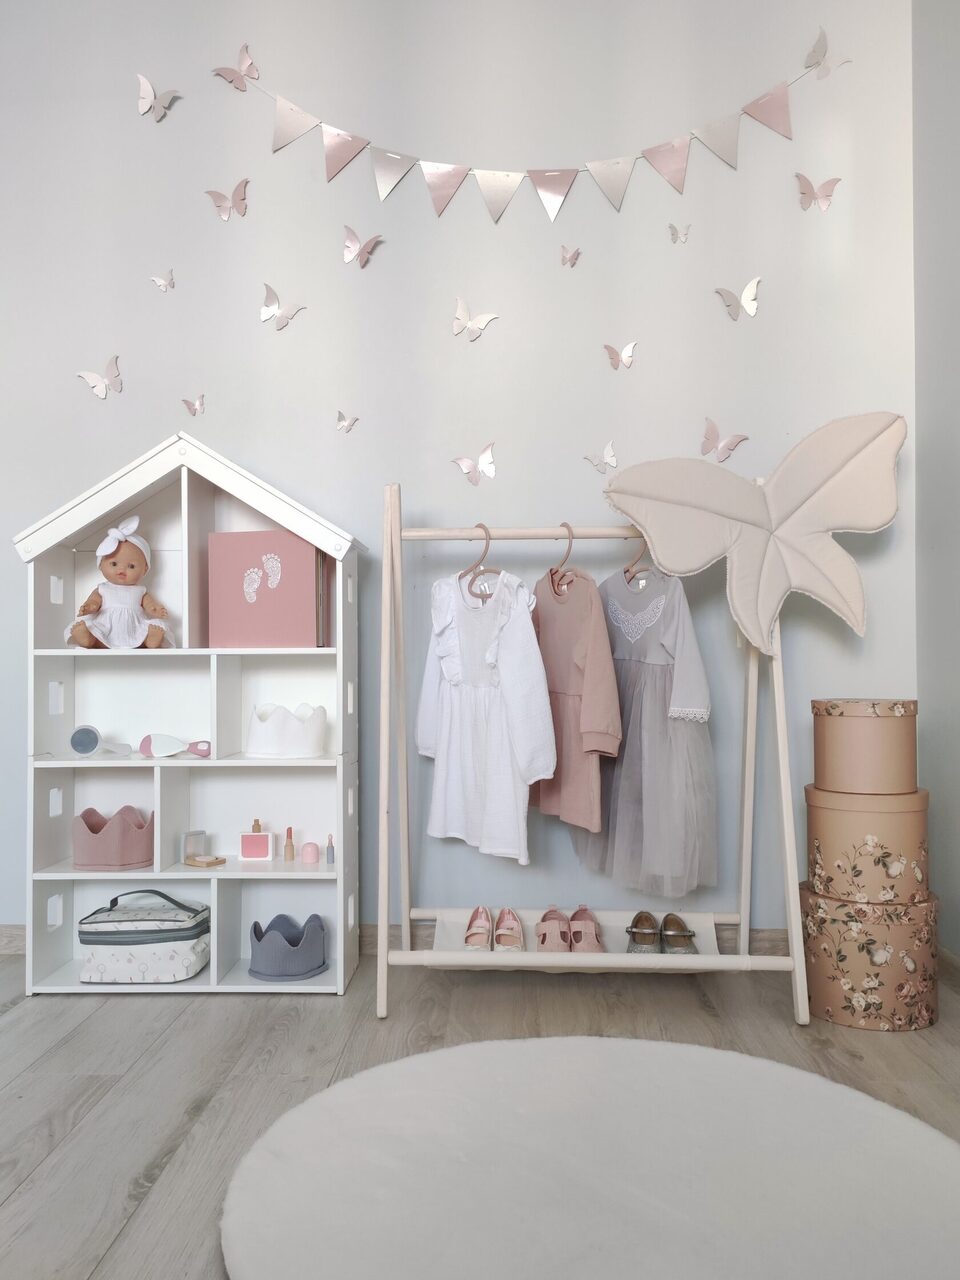

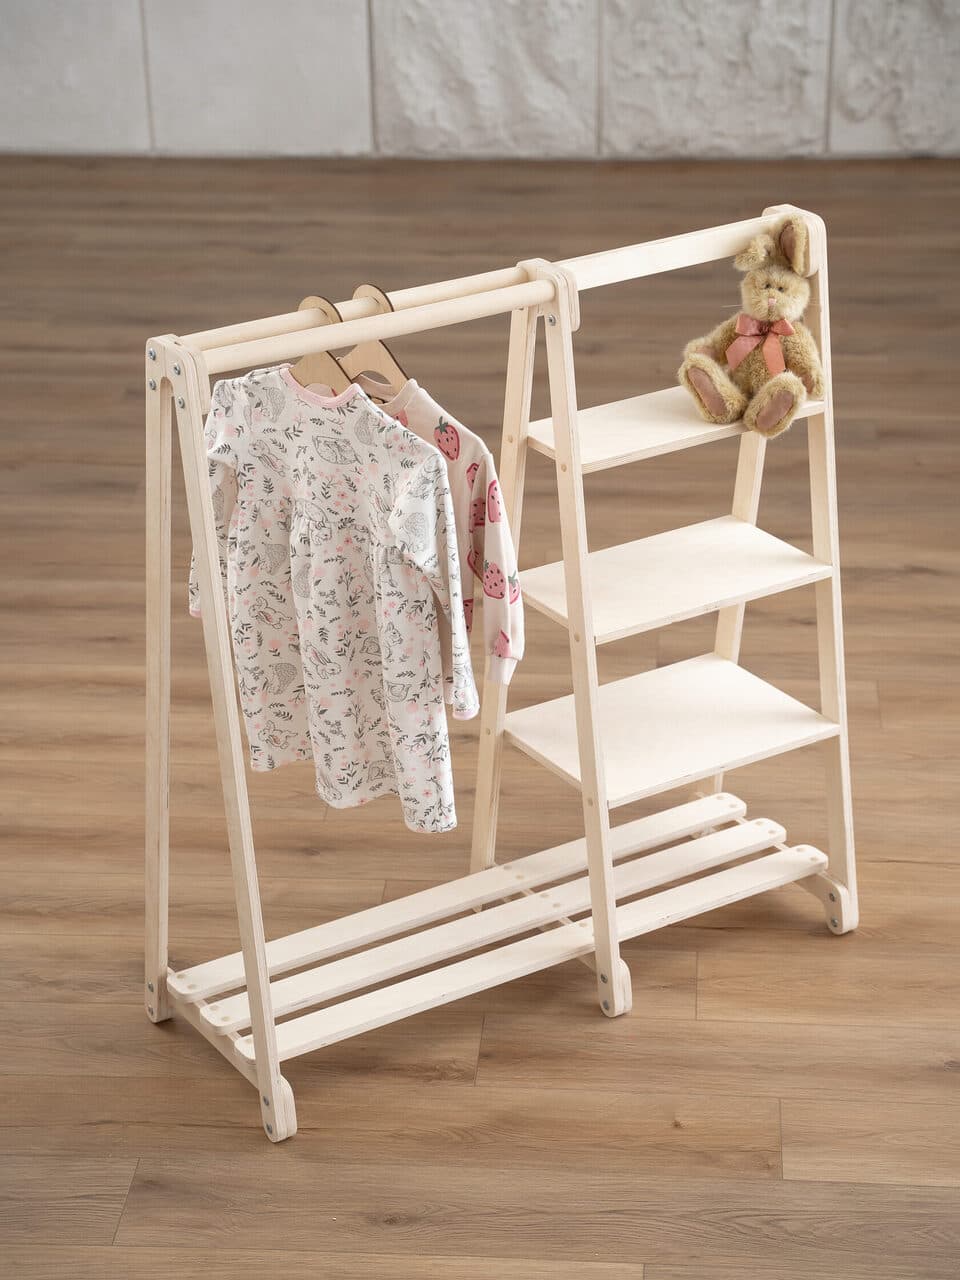
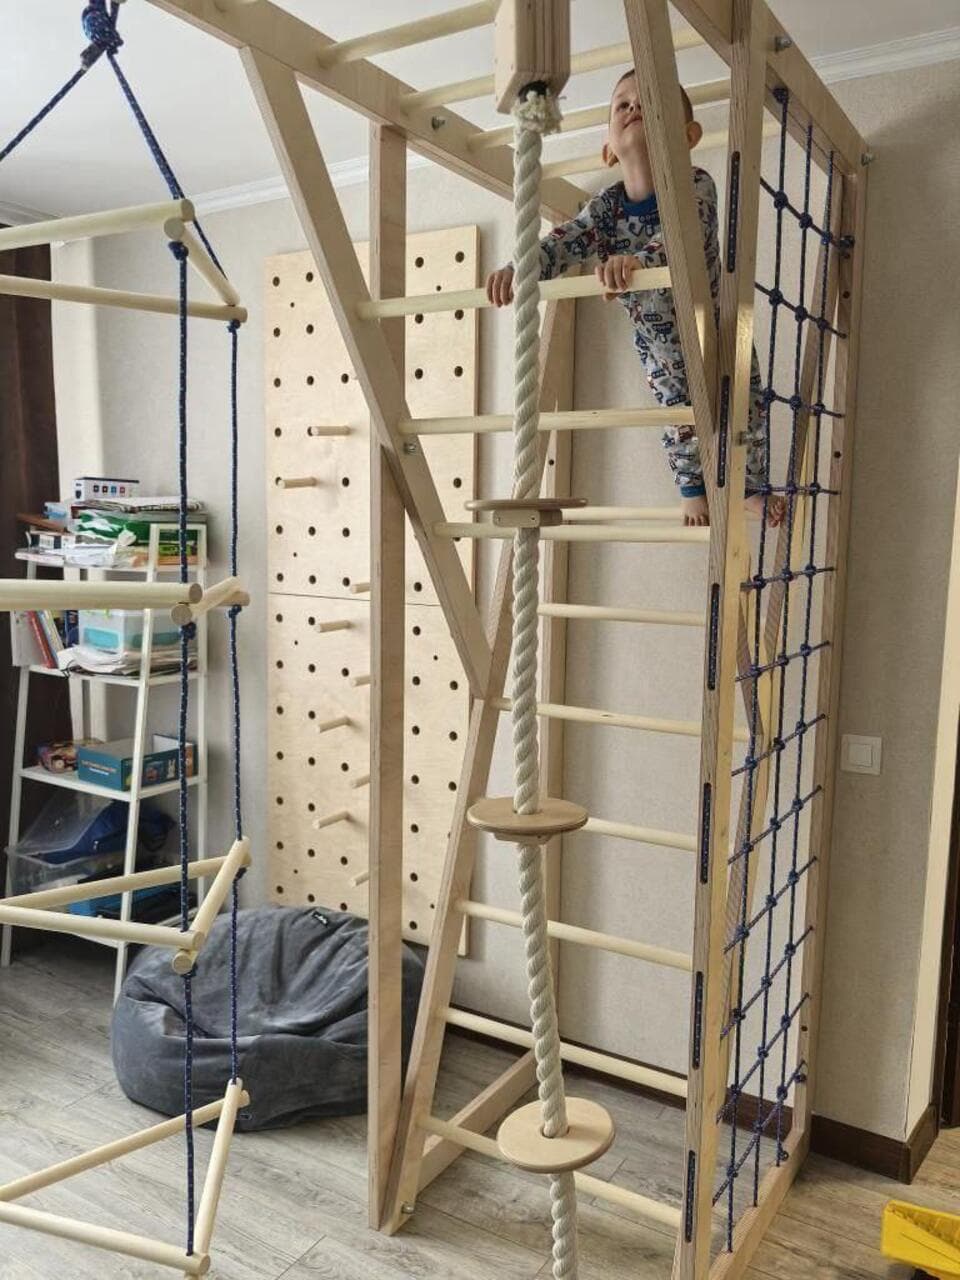
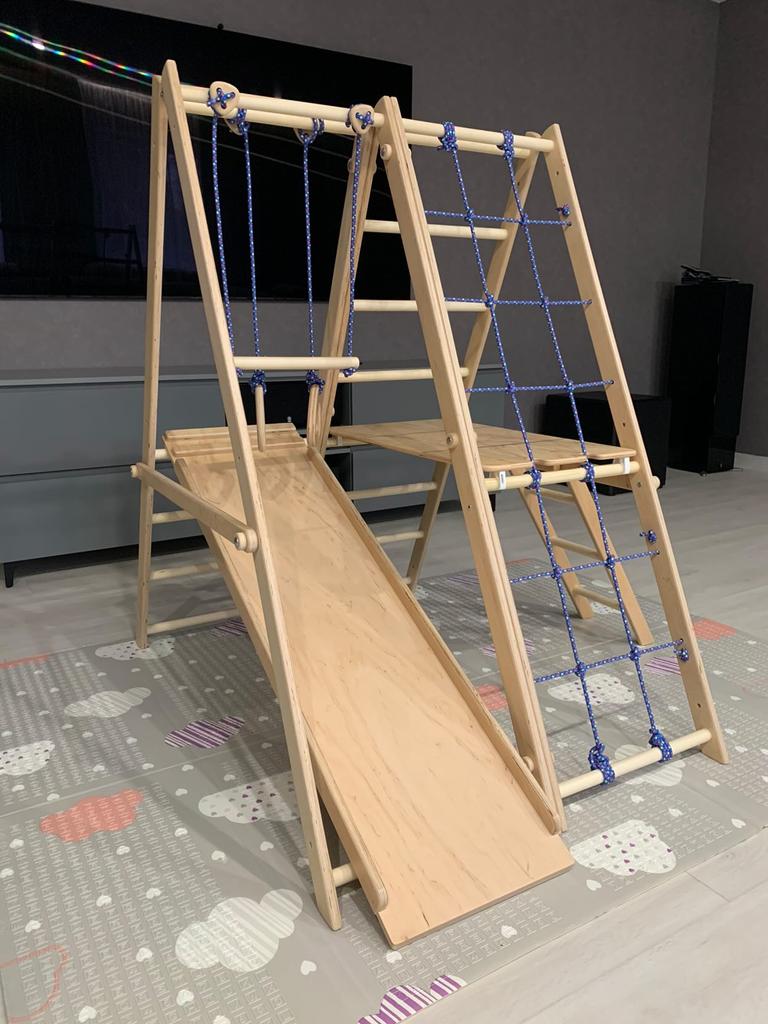

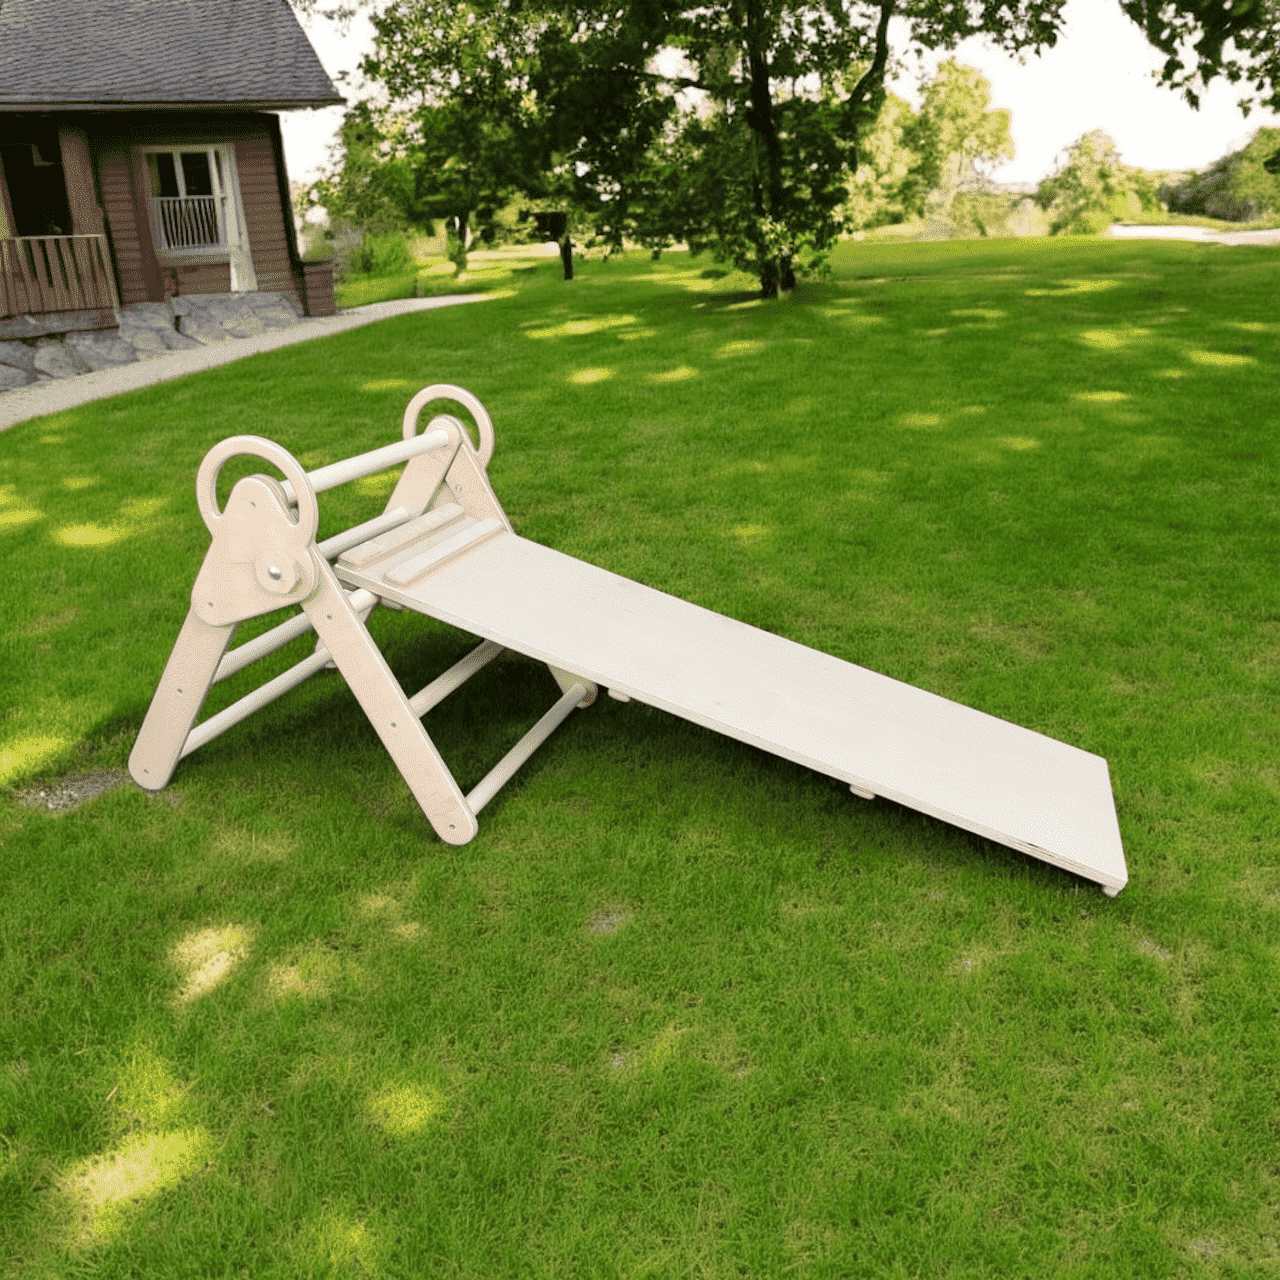

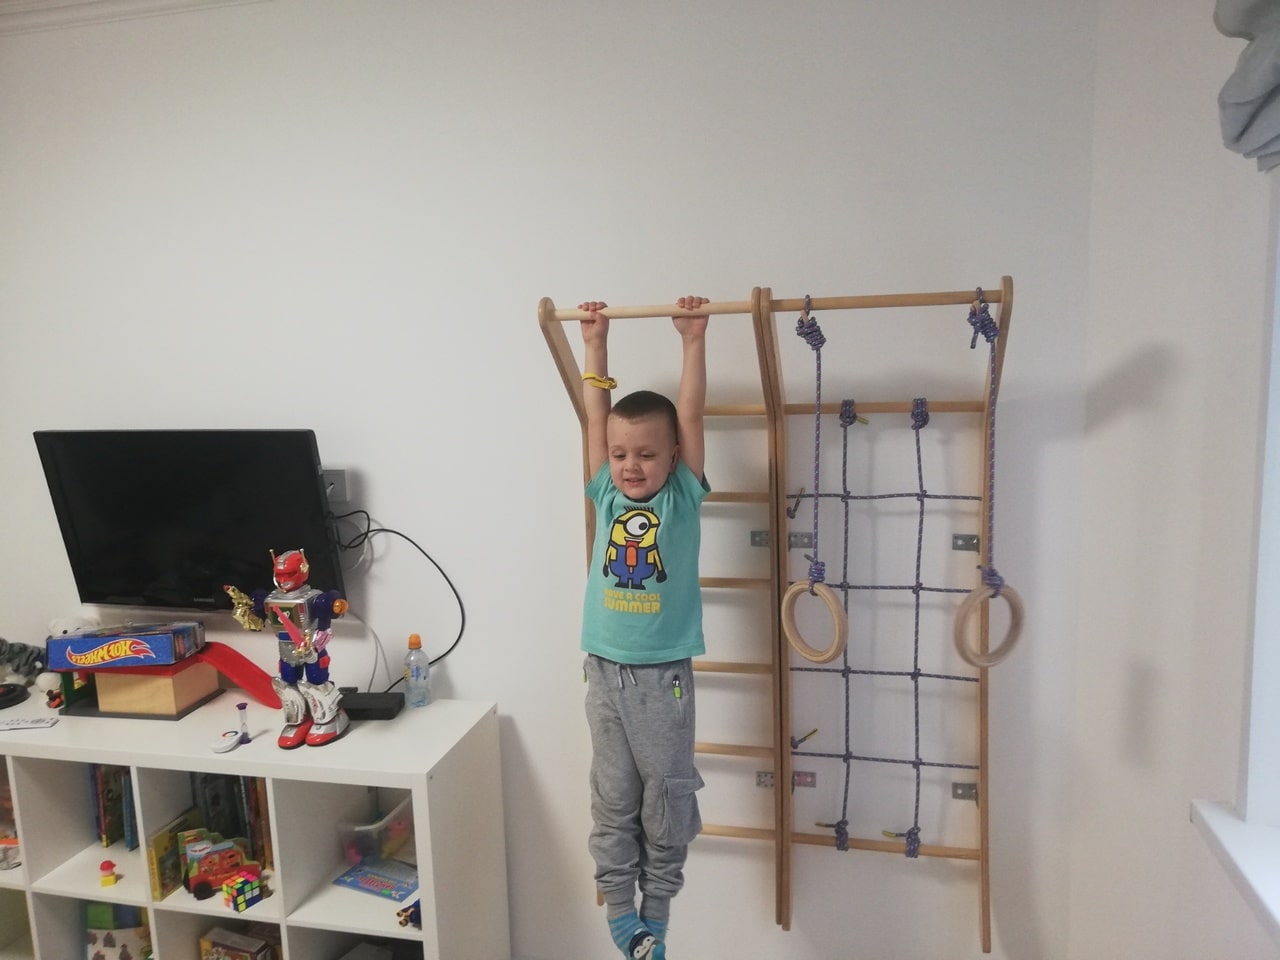


Jeśli przejść po wykonanych pracach, obraz wychodzi barwny: fronty meblowe, stoiska reklamowe, panele dekoracyjne, lady recepcyjne, witryny, elementy wyposażenia handlowego. Osobny i ulubiony temat to wnętrze. Panele rzeźbione, wstawki sufitowe, kształtowe obramowania do wnęk i luster — rzeczy, które rzadko kupisz gotowe i prawie zawsze robisz pod konkretne pomieszczenie.
Trafiały się fronty o złożonej geometrii — frezowanie promieniowe, głębokie wybieranie, zaokrąglone krawędzie, których na prostej maszynie nie zrobisz. Cięliśmy plexi i tworzywo pod ekspozycje wystawowe, gdzie ważna jest idealnie przezroczysta krawędź. Robiliśmy wzory dla projektantów i architektów: najpierw jeden prototyp do uzgodnienia, a po zatwierdzeniu — seria w nakład. Taką drogę od pomysłu do partii przechodziliśmy nieraz.
Regularnie przychodzą zapytania o rozkrój MDF i płyty laminowanej pod kuchnie, szafy i inne meble skrzyniowe — to bodaj najczęstsze zapytanie. Składaliśmy stoiska i witryny dla sklepów, cięliśmy tabliczki i nakładki dekoracyjne. Osobna kategoria to przygotowanie detali pod montaż w innym regionie: klient dostaje komplet dokładnych półfabrykatów i składa obiekt już u siebie, bez własnego stanowiska rozkroju.
Kto korzysta z usług stolarni
Mistrzowie meblarscy
Projektanci wnętrz

Firmy reklamowe

Wykonawcy stoisk wystawienniczych

Pracownie artystyczne

Kawiarnie i restauracje

Organizacje budowlane

Producenci wyposażenia sklepowego
Zakłady meblarskie

Prywatni rzemieślnicy

Zamówienia indywidualne

Firmy produkcyjne
Muzea i sale wystawowe

Architekci

Teatry i studia filmowe

Instytucje edukacyjne
Produkcja artykułów dziecięcych

Fachowcy od napraw

Sklepy internetowe

Jednoosobowe działalności gospodarcze
Kto się zwraca? Zauważalna część klientów to stolarze meblowi i monterzy, którym potrzebny jest dokładny rozkrój lub gotowe detale, żeby nie tracić czasu na własne cięcie. Często przychodzą projektanci wnętrz i architekci: ważne dla nich, żeby dostać złożony element dekoracyjny dokładnie takim, jakim jest narysowany w projekcie, bez swobodnych interpretacji „i tak ujdzie”.
Firmy handlowe i detal to stali bywalcy przy ladach, witrynach, panelach reklamowych i niestandardowym wyposażeniu punktów sprzedaży. Mają swoją logikę: aranżacja sieci ma być jednakowa wszędzie, dlatego zamawiają partiami. Przedsiębiorstwa produkcyjne przychodzą po frezowanie detali technicznych, montaż opakowań i przygotowanie komponentów, które łatwiej oddać na zewnątrz, niż trzymać pod to osobne stanowisko.
Budowlańcy, ekipy montażowe i prywatni inwestorzy cenią duże i dokładne cięcia, frezowanie pod instalacje, otwory pod okablowanie i montaż stelaży — to, co na obiekcie narzędziem ręcznym robi się długo i krzywo. Jest też strumień klientów prywatnych: komuś potrzebny element wnętrza, komuś półfabrykaty meblowe pod samodzielny montaż, komuś dekoracyjny panel na ścianę. Zlecenie na jeden detal jest tu tak samo normalne jak zlecenie na sto.
Kompleksowa obróbka drewna w stolarni — solidnie, dokładnie
Co obejmuje nowoczesna stolarnia
Stolarnia, która trzyma u siebie rozkrój, frezowanie, szlifowanie, malowanie i montaż, to już nie „podaj-przynieś”, lecz samodzielne ogniwo w łańcuchu każdego projektu. Tak samo spokojnie podejmuje się pojedynczego detalu i serii. Stąd i szeroki krąg tych, którym to pomaga: biznesowi z wyposażeniem handlowym, mistrzom z ich jednostkowymi rzeczami, budowlańcom na obiekcie, projektantom z niestandardowymi pomysłami.
Dlaczego podejście kompleksowe jest ważniejsze niż wąska specjalizacja
Kiedy wszystkie operacje — od rozkroju po pakowanie — są pod jednym dachem, gwałtownie spada liczba miejsc, gdzie coś może pójść nie tak. Nie ma przekazywania półfabrykatów między zakładami, nie ma zgubionych w drodze detali, nie ma pomyłek na styku podwykonawców. Terminy krótsze, bo nie trzeba czekać w kolejce u sąsiada. Komunikacja prostsza: jeden menedżer prowadzi zlecenie od początku do końca. Taki format wybierają ci, komu ważny jest nie jednorazowy udany wynik, a stabilność raz za razem.
Jak zapewnia się dokładność na każdym etapie
Dokładność trzyma się na zestawie chwytów: CNC zadaje powtarzalność konturu, dorobka ręczna usuwa to, co maszyna zostawiła, szlifowanie z dobraną gradacją wyprowadza powierzchnię, a malowanie w komorze zamyka wynik równą warstwą. Razem daje to czystość obróbki, której nie wstyd postawić na witrynie czy pokazać na targach. Dlatego gotowe wyroby są jednakowo na miejscu i we wnętrzu, i w sali sprzedaży, i w prywatnym projekcie pod zamówienie.
Komu to odpowiada
Krąg klientów jest szeroki: stolarze meblowi, projektanci, budowlańcy, właściciele sklepów, architekci, firmy produkcyjne. Każdy ma swoje zadanie i swój język — ktoś myśli rysunkami, ktoś zdjęciami z Pinteresta. Ale łączy ich jedno proste pragnienie: dostać dokładny, czysty, technologiczny wynik i nie składać go po kawałku u pięciu różnych wykonawców. Stolarnia pełnego cyklu właśnie to zamyka.
Stolarnia pełnego cyklu: co warto wiedzieć przed zamówieniem
Dalej — rozbiór „na palcach” dla tych, kto po raz pierwszy zwraca się do stolarni i nie chce przepłacić ani dostać nie tego. Poniżej zebrano materiały i to, co się z nich zwykle robi, z czego składa się cena, ile czekać przy różnych typach zleceń i jakie błędy najczęściej popełniają klienci. Wszystko to z praktyki, a nie z ogólnych słów.
Materiały i co się z nich zwykle zamawia
Każdy materiał ma swój charakter, a od wyboru zależy i cena, i okres służby, i to, jak detal zachowa się pod narzędziem. Drewno lite jest piękne i naprawialne, ale boi się skoków wilgotności. Płyta laminowana jest tańsza i stabilniejsza, za to kapryśna na krawędzi. Sklejka jest mocna i trzyma mocowania, a MDF idealnie się frezuje pod relief 3D. Tabela poniżej to krótka ściąga, żeby się zorientować.
| Materiał | Czym dobry | Co najczęściej się robi |
|---|---|---|
| 🌳 Drewno lite | Wytrzymałość, szlachetny wygląd, można restaurować | Blaty, płyty meblowe, schody, dekor |
| 🪵 Sklejka | Trzyma mocowania, gnie się, stabilna w geometrii | Stelaże, skrzynie, formy gięte, stoiska |
| 🟤 MDF | Jednorodna struktura, idealny pod frezowanie i malowanie | Rzeźbione fronty, panele 3D, malowane detale |
| ⬜ Płyta laminowana | Gotowa powłoka, niedrogo, duży wybór dekorów | Meble skrzyniowe, kuchnie, szafy, półki |
| 🔲 Plexi i tworzywo | Przezroczystość, lekkość, czysta krawędź | Witryny, tabliczki, konstrukcje wystawowe |
| 🩶 Cienkie aluminium | Lekkie, nie boi się wilgoci, schludne cięcie | Profile, ramki, elementy aranżacji |
Jeśli wahasz się z wyborem — to normalne. Prościej opisać zadanie i warunki eksploatacji, a odpowiedni materiał podpowiedzą na etapie omówienia. Nierzadko okazuje się, że drogie drewno lite w konkretnym projekcie nie jest potrzebne, a malowany MDF poradzi sobie nie gorzej i wyjdzie taniej.
Z czego składa się cena zlecenia
Pytanie „ile kosztuje” bez detali zwykle pozostaje bez dokładnej odpowiedzi — i to uczciwe, a nie wykręt. Cena składa się z kilku składników, a każdy z nich można oszacować z góry. Zrozumienie tej arytmetyki pomaga nie dziwić się kosztorysowi i z góry widzieć, na czym realnie zaoszczędzić, a na czym oszczędzać nie warto.
- 📐 Złożoność geometrii. Proste cięcie jest tańsze niż kształtowy kontur z wewnętrznymi wycięciami i zaokrągleniami.
- 🧱 Materiał. Jego koszt plus zużycie z uwzględnieniem ścinków — gęste rozłożenie detali oszczędza płytę.
- 🔁 Nakład. Jeden detal jest droższy w przeliczeniu na sztukę, seria dzięki oprzyrządowaniu wychodzi korzystniej.
- 🎨 Finisz. Goły detal, szlifowanie, malowanie w jednej warstwie czy złożona powłoka — różne budżety.
- 🛠️ Montaż i pakowanie. Komplet półfabrykatów czy gotowy wyrób „pod klucz” — też różnica w cenie.
- ⏱️ Pilność. Standardowa kolejka jest tańsza niż praca „na wczoraj” poza grafikiem.
Najczęstszy sposób zaoszczędzenia bez utraty jakości — oddać czysty, przemyślany rysunek i nie gnać terminów. Poprawki z powodu niedokładnych danych i praca w trybie awaryjnym zwykle dodają do kosztorysu te same procenty, których chciało się uniknąć.
Ile czekać: terminy według typów zleceń
Terminy to drugie po cenie najczęstsze pytanie. Dokładna data zawsze liczy się pod konkretne zlecenie, ale z doświadczenia są zrozumiałe orientacje. Pomagają planować: na przykład zrozumieć, czy stolarnia zdąży przygotować detale na wstawienie mebli lub na datę otwarcia sklepu.
| Typ zlecenia | Orientacja co do terminu | Przykład |
|---|---|---|
| ✂️ Rozkrój / cięcie | 1–2 dni | Rozcięcie płyt laminowanych pod szafę |
| 🔧 Detale z frezowaniem | 2–4 dni | Fronty z wybieraniem i zaokrągleniem |
| 🎨 Wyrób z malowaniem | 4–7 dni | Malowany panel lub lada |
| 🪑 Montaż „pod klucz” | od 5–7 dni | Gotowa witryna lub recepcja |
| 📦 Seria | do uzgodnienia | Komplet wyposażenia dla sieci |
Najdłużej zwykle schnie powłoka — tu pośpiech szkodzi wynikowi, i lepiej założyć dodatkowy dzień, niż dostać zacieki. Dlatego jeśli projekt jest przywiązany do daty, rozsądnie zwrócić się wcześniej i zostawić zapas, a nie przynosić rysunek „na pojutrze”.
Częste błędy klientów
Większość wpadek zdarza się nie przy maszynie, a na etapie stawiania zadania. Oto, co najczęściej przeszkadza dostać wynik za pierwszym razem — i co łatwo przewidzieć.
- ❌ Wymiary „z pamięci”. Jeden błędny pomiar pociąga za sobą przekrój całego detalu. Lepiej przemierzyć dwa razy.
- ❌ Brak naddatków. Zapomniany luz pod krawędź lub montaż — i detale się nie schodzą.
- ❌ Oszczędność na materiale nie na miejscu. Zbyt cienka płyta pod obciążeniem ugina się już po miesiącu.
- ❌ Finisz „potem sam pomaluję”. Bez komory i przygotowania powłoka często układa się gorzej, niż oczekiwano.
- ❌ Pilność w ostatniej chwili. Suszenie i złożona obróbka nie przyspieszają na pstryknięcie.
Nic strasznego, jeśli czegoś z tego nie uwzględniłeś — od tego jest dialog przed uruchomieniem. Dobra stolarnia sama zadaje te pytania przed cięciem, a nie po, kiedy poprawiać już drogo.
Jeden podwykonawca czy kilku
Pokusa, żeby złożyć projekt z najtańszych wykonawców, jest zrozumiała: tu rozkrój taniej, tam frezowanie ze zniżką. Na papierze oszczędność, w praktyce — ryzyko. Każdy styk między podwykonawcami to miejsce, gdzie traci się czas, wypływa pomyłka i zaczyna się spór, kto winny wadzie. Jeden cykl w jednej stolarni jest odrobinę droższy w danej chwili, ale zwykle wygrywa w rozrachunku — dzięki terminom, spójności wyniku i jednemu odpowiedzialnemu za wszystko.
Prosty przykład z praktyki: klient rozkroił płytę laminowaną w jednym miejscu, zawiózł na okleinowanie do innego, a montaż powierzył trzecim. Na styku wymiary „popłynęły” o parę milimetrów, fronty się nie zeszły, a poprawka zjadła całą różnicę w cenie plus dwa tygodnie czasu. Kiedy te same operacje idą po kolei w jednym miejscu, taki scenariusz po prostu nie powstaje.
Maszyny, na których trzyma się dokładność
Ładne słowa o jakości nic nie znaczą bez maszyn, które tę jakość zapewniają. Każda jednostka wyposażenia w stolarni zamyka swoją część pracy, i właśnie ich połączenie daje pełny cykl. Krótko o tym, co i po co stoi w zakładzie.
- 🤖 Maszyna CNC. Tnie i frezuje według programu, powtarzając kontur bez odchyleń. Na niej robi się złożoną geometrię, relief 3D i serie jednakowych detali.
- 📏 Piła formatowa. Szybkie i czyste cięcie płyty bez wyszczerbień — podstawa rozkroju płyty laminowanej, MDF i sklejki.
- 🪚 Piła poprzeczna z posuwem. Dokładne kąty 90 i 45 stopni, równy rez pod styki i ramki.
- 🌀 Szlifierki maszynowe i ręczne. Wyprowadzają powierzchnię pod potrzebną gradację — od grubej po lustrzaną.
- 💨 Komora lakiernicza. Równe nanoszenie kompozycji i suszenie w czystej strefie bez pyłu.
Żadna z tych maszyn sama w sobie nie robi wyrobu w całości. Wartość właśnie w połączeniu: półfabrykat bez strat przechodzi z rozkroju na frezowanie, stamtąd na szlifowanie i do komory, a na wyjściu składa się w gotową rzecz. Stolarnia tym różni się od osobnego stanowiska rozkroju, że prowadzi detal przez wszystkie te ręce pod jedną kontrolą.
Branże i typowe zadania
Żeby prościej było przymierzyć możliwości stolarni do swojej branży, oto tabela z typowymi zapytaniami według branż. Nie jest wyczerpująca — raczej pokazuje, jak różne zadania zamyka jeden i ten sam zestaw operacji.
| Branża | Co zamawiają | Częsty materiał |
|---|---|---|
| 🪑 Meble | Fronty, korpusy, blaty, detale pod montaż | Płyta laminowana, MDF, drewno lite |
| 🛍️ Handel i detal | Witryny, lady, regały, recepcja | Płyta laminowana, sklejka, plexi |
| 📢 Reklama i aranżacja | Stoiska, szyldy, litery, tabliczki | Tworzywo, plexi, MDF |
| 🏠 Wnętrze i dekor | Panele rzeźbione, wstawki, obramowania | MDF, drewno lite, sklejka |
| 🏗️ Budownictwo | Stelaże, elementy pod instalacje, duże cięcia | Sklejka, drewno lite, OSB |
| 🏭 Produkcja | Detale techniczne, opakowania, komponenty | Sklejka, płyta pilśniowa, tworzywo |
Jeśli Twojego zadania nie ma w tabeli — to nie znaczy, że nikt się go nie podejmie. Raczej odwrotnie: niestandardowe zapytania to właśnie najciekawsze. Wystarczy opisać, co trzeba dostać, a rozwiązanie dobiorą z tych samych operacji, po prostu w innej kombinacji.
Jak przygotować zlecenie, żeby wszystko poszło gładko
Dobre zlecenie zaczyna się nie od maszyny, a od wyraźnie postawionego zadania. Im zrozumialsze dane wejściowe, tym mniej doprecyzowań, poprawek i niespodzianek w rachunku. Niewielkie przygotowanie ze strony klienta oszczędza obu stronom czas i nerwy.
- 📝 Opisz zadanie słowami: co to za wyrób, gdzie będzie stał, jakie obciążenie niesie.
- 📐 Załącz wymiary lub rysunek — nawet odręczny, ale z realnymi cyframi.
- 🎨 Określ się z finiszem: goły detal, szlifowanie, malowanie, odcień.
- 🔢 Podaj ilość — jeden detal czy partia, to wpływa na cenę i termin.
- 📅 Podaj pożądaną datę, jeśli zlecenie jest przywiązane do wydarzenia.
- 🧱 Zgłoś, czyj materiał: Twój czy kupować pod projekt.
Nie trzeba przychodzić z idealnym pakietem technicznym — połowa zleceń startuje od zdania „potrzeba czegoś takiego, pomóżcie się rozeznać”. Zadanie stolarni polega właśnie na tym, żeby przełożyć życiowy opis na język rysunków i operacji. Ale im więcej danych wejściowych na starcie, tym krótsza droga do gotowego wyrobu.
Dlaczego dokładność przesądza o wszystkim
W obróbce drewna nie ma „drobnych” odchyleń. Błąd pół milimetra na jednym detalu wydaje się drobiazgiem, ale przy montażu składa się z sąsiednimi i zamienia w przekrzywiony front lub szczelinę, w którą widać ścianę. Właśnie dlatego dokładność to nie marketingowa cyfra, a robocza konieczność. Na CNC trzyma się w granicach 0,1 mm, przy obróbce ręcznej — około milimetra, i obie wartości dobiera się pod zadanie, a nie bierze z sufitu.
Powtarzalność jest ważna nie mniej niż dokładność. Kiedy potrzeba dwadzieścia jednakowych półek lub sto tabliczek reklamowych, krytyczne jest, żeby ostatnia niczym nie różniła się od pierwszej. Program na maszynie nie męczy się i nie „zamyla oka”, dlatego seria wychodzi równa od początku do końca. Dorobka ręczna przy tym usuwa to, co maszyna zostawia — tak technologiczność łączy się ze schludnością żywej pracy.
Osobny temat to odpady. Dokładny rozkrój i przemyślane rozłożenie detali po płycie oznaczają, że mniej materiału idzie w ścinki. Dla klienta to bezpośrednia oszczędność, a dla produkcji — czysty, przewidywalny proces. Drobiazg, o którym rzadko myśli się na starcie, ale który na dużej partii składa się w zauważalną sumę.
Zlecenie jednorazowe czy stała współpraca
Stolarnia jest jednakowo otwarta i dla tych, kto przyszedł po jeden detal, i dla tych, kto szuka podwykonawcy na dłużej. Zlecenie jednorazowe — to kiedy trzeba szybko zamknąć konkretne zadanie: rozkroić płyty, ofrezować parę frontów, złożyć jedną witrynę. Tu wszystko proste: opisali, uzgodnili, zabrali. Żadnych zobowiązań na przyszłość, żadnej opłaty abonamentowej — tylko praca i wynik.
Stała współpraca — inna historia i inny poziom wygody. Zakłady meblowe, agencje reklamowe, sieci handlowe z czasem przekonują się, że prościej trzymać jedno sprawdzone źródło detali, niż za każdym razem szukać nowego wykonawcy i od nowa tłumaczyć swoje wymagania. Stolarnia, która już zna specyfikę klienta, pracuje szybciej: mniej uzgodnień, przewidywalna jakość, priorytet w kolejce w gorącym sezonie. Wielu tak właśnie przychodzi — z jednego próbnego zlecenia, a zostaje na lata.
Co wchodzi w usługi stolarni
Żeby wszystko było w jednym miejscu, oto krótkie zestawienie tego, co można zamówić. W istocie to właśnie pełny cykl, rozbity na zrozumiałe operacje — bierze się je i osobno, i w połączeniu.
- ✂️ Cięcie i rozkrój drewna i materiałów płytowych według wymiarów i rysunków.
- 🔧 Frezowanie — wpusty, wybrania, fazy, zaokrąglenia, relief 3D i dekor.
- 🪚 Cięcie poprzeczne pod dokładne kąty do styków i ramek.
- 🌀 Szlifowanie z doborem gradacji pod potrzebny finisz.
- 🎨 Malowanie i pokrywanie lakierem lub olejem w komorze.
- 🪑 Montaż i pakowanie gotowych wyrobów pod przewóz lub sprzedaż.
Taki zestaw czyni stolarnię uniwersalnym punktem: nie trzeba rozdzielać etapów między różnych wykonawców i godzić ich terminów. Jedno zgłoszenie — i detal przechodzi całą drogę od deski do gotowej rzeczy.
Gwarancja wyniku i kontrola jakości
Kontrola jest tu wbudowana w proces, a nie przyczepiona dla zaliczenia na końcu. Na wejściu sprawdza się rysunek, wymiary i materiał: nie ten dekor płyty laminowanej lub zbędny milimetr grubości łapie się przed cięciem, dopóki to jeszcze nic nie kosztuje. W toku obróbki na odpowiedzialnych operacjach robi się pomiary pośrednie. Na wyjściu wyrób sprawdza się w całości — geometrię, pasowanie, czystość powierzchni. Klient dostaje to, co było na rysunku, bez rozbieżności „na oko”.
Jeśli coś jednak budzi pytanie, prościej je rozwiązać właśnie dlatego, że całe zlecenie przeszło przez jedne ręce. Nie trzeba dochodzić, na czyim etapie powstał problem — odpowiedzialność za wynik nie jest rozmazana między podwykonawcami, a leży na jednej stolarni. Dla klienta to właśnie prawdziwa gwarancja: wiadomo, z kogo rozliczać.
Praca z klientami z innych regionów
Odległość dawno przestała być przeszkodą. Stolarnia przyjmuje zlecenia z całej Polski i Europy: rysunek idzie na uzgodnienie zdalnie, detale wykonuje się i wysyła firmą transportową. Dla klienta z innego miasta wszystko wygląda tak samo prosto jak dla sąsiedniego — różnica tylko w sposobie dostawy, a nie w jakości czy podejściu.
Szczególnie wyręcza to tych, kto prowadzi projekty w kilku punktach naraz. Sieć zamawia jednakowe wyposażenie dla wszystkich swoich sklepów i dostaje je jednym standardem. Stolarz składa obiekt w innym regionie z detali, które przyjechały gotowe, i oszczędza na własnym rozkroju. Format zdalny nie komplikuje pracy — przy wyraźnym rysunku i uzgodnionych detalach wynik jest przewidywalny niezależnie od tego, gdzie znajduje się klient.
Powłoki finiszowe: lakier, olej czy farba
Wybór powłoki wpływa i na wygląd, i na to, jak wyrób przeżyje lata eksploatacji. Uniwersalnej odpowiedzi nie ma — wszystko zależy od tego, gdzie rzecz będzie stała i jaki wynik jest potrzebny. Niewielkie porównanie pomoże się zorientować przed rozmową o zleceniu.
| Powłoka | Co daje | Gdzie na miejscu |
|---|---|---|
| ✨ Lakier | Trwała powłoka, połysk lub mat, podkreśla teksturę | Blaty, meble, detale z obciążeniem |
| 🫒 Olej | Naturalny wygląd, naprawialność, przyjemna faktura | Drewno lite, stolarka „pod drewno”, wnętrze |
| 🎨 Farba | Dowolny kolor, gęste krycie, równa powierzchnia | Fronty MDF, dekor, elementy reklamowe |
Często decyzja zapada już w dialogu: opisujesz warunki — czy wilgotno w pomieszczeniu, czy powierzchnia będzie się ścierać, czy potrzebny konkretny odcień — i powłokę dobiera się pod to. Czasem korzystniejszy skromny olej, czasem bez trwałego lakieru się nie obejdzie.
Mity, przez które klienci się wahają
Wokół obróbki drewna nazbierało się niemało stereotypów, które przeszkadzają ludziom w porę zwrócić się o pomoc. Rozbierzmy te najżywotniejsze.
- 💭 „Jednego detalu nikt nie weźmie”. Wezmą. Zlecenie jednorazowe na jednostkowy detal to zwykła sprawa, a nie przysługa.
- 💭 „CNC tylko do dużych serii”. Nie. Program zwraca się już na złożonej formie jednostkowej, której ręką się nie powtórzy.
- 💭 „Swojego materiału przywozić nie można”. Można. Sprawdzą go pod przydatność i puszczą w robotę.
- 💭 „Bez gotowego rysunku nie ma co robić”. Wystarczy opis i wymiary — rysunek przygotują na miejscu.
- 💭 „Z innego miasta zamówić nierealne”. Realne: detale wykonają i wyślą firmą transportową.
Jak odróżnić dobrą stolarnię
Jeśli wybierasz, komu powierzyć zlecenie, oto prosta lista kontrolna. Działa i dla tej stolarni, i dla każdej innej — po tych oznakach widać, że przed Tobą podwykonawca, a nie loteria.
- ✅ Podaje termin i cenę z góry, a nie „po fakcie”.
- ✅ Zadaje pytania o rysunek przed cięciem, a nie po.
- ✅ Pracuje z różnymi materiałami i uczciwie mówi, gdzie który jest bardziej na miejscu.
- ✅ Pokazuje dokładność w cyfrach, a nie w ogólnych słowach.
- ✅ Bierze i pojedyncze detale, i serie, nie odmawiając „drobnicy”.
- ✅ Odpowiada za cały cykl, a nie tylko za osobną operację.
Jak dbać o wyroby z drewna
Gotowy wyrób posłuży dłużej, jeśli przestrzegać paru niezłożonych zasad. Drewno to żywy materiał, reaguje na wilgotność i temperaturę, ale przy rozsądnym obchodzeniu się spokojnie służy dziesięcioleciami.
- 💧 Unikaj gwałtownych skoków wilgotności — od nich drewno wysycha lub pęcznieje.
- 🧴 Wycieraj powierzchnie miękką tkaniną bez agresywnej chemii, zwłaszcza powłoki olejowe.
- ☀️ Chroń przed długim bezpośrednim słońcem — wyblakuje kolor i suszy drewno lite.
- 🛠️ Powłokę olejową w razie potrzeby łatwo odnowić samemu, lakier — trudniej, ale i służy dłużej.
- ⚖️ Nie przeciążaj półek i blatów ponad przewidziane obciążenie.
Te drobiazgi rzadko omawia się przy zamówieniu, ale to właśnie one przesądzają, czy rzecz będzie cieszyć po pięciu latach tak samo jak pierwszego dnia. W razie życzenia warunki pielęgnacji podpowiedzą wprost pod Twój wyrób i powłokę.
Stolarnia, fabryka czy prywatny mistrz
Kiedy trzeba coś wykonać z drewna, zwykle wybiera się między trzema wariantami: duża fabryka mebli, prywatny mistrz „w garażu” i stolarnia pełnego cyklu. Każdy ma swoją niszę, i uczciwiej porównać je rzeczowo, niż przekonywać, że jeden wariant zawsze lepszy.
| Kryterium | 🏭 Fabryka | 🔨 Prywatny mistrz | 🛠️ Stolarnia pełnego cyklu |
|---|---|---|---|
| Zlecenie jednorazowe | Nieopłacalne | Podejmuje się | Podejmuje się |
| Dokładność / powtarzalność | Wysoka | Zależy od człowieka | Wysoka (CNC) |
| Elastyczność co do zadania | Niska | Wysoka | Wysoka |
| Terminy na małe zlecenie | Długo | Szybko | Szybko |
| Pełny cykl | Tak | Nie zawsze | Tak |
Fabryka jest dobra na dużych seriach, ale z jednym detalem czy niestandardem nie zwiąże się. Prywatny mistrz jest elastyczny i szybki, jednak wynik mocno zależy od konkretnego człowieka i jego obłożenia, a pełnego cyklu z malowaniem w komorze daleko nie każdy ma. Stolarnia zajmuje złoty środek: bierze i sztukę, i partię, trzyma przemysłową dokładność na CNC i zamyka całą drogę od deski do gotowego wyrobu pod jedną odpowiedzialnością.
Jak wygląda zlecenie w praktyce: trzy przykłady
Żeby wszystko powiedziane nie zostało teorią, oto trzy zwykłe zlecenia z tych, które przechodzą przez stolarnię regularnie. Różne zadania, różne materiały — ale logika wszędzie jedna.
Fronty kuchenne. Klient przynosi wymiary otworów i zdjęcie kuchni, która mu się spodobała. Według nich przygotowuje się rysunek, rozkrawa MDF, frezuje na frontach ramkę z lekkim zaokrągleniem, szlifuje i maluje na matowy odcień w komorze. Na wyjściu — komplet gotowych frontów, które pozostaje zawiesić. Termin — około tygodnia, którego większość idzie na suszenie powłoki, a nie na samą obróbkę.
Lada handlowa. Sklepowi potrzebna witryna na otwarcie za dwa tygodnie. Tu w robotę idzie połączenie materiałów: korpus z płyty laminowanej, przezroczyste wstawki z plexi, nakładki z frezowanym logo. Wszystko się rozkrawa, tnie po konturze, składa w gotową konstrukcję i pakuje pod przewóz. Klient dostaje nie zestaw detali, a ladę, którą można od razu stawiać w sali.
Panel dekoracyjny. Projektant przysyła szkic rzeźbionego wzoru na ścianę w salonie. Zadanie jednostkowe, powtarzać go nie ma po co, za to ważna jest czystość linii. Panel z drewna litego frezuje się na CNC po konturze wzoru, ręcznie dorabia zagłębienia, szlifuje i pokrywa olejem, żeby zachować naturalną fakturę drewna. Wynik — jedyna w swoim rodzaju rzecz pod konkretne wnętrze.
Trzy różne zlecenia — i we wszystkich przypadkach droga jednakowa: zadanie, rysunek, obróbka na potrzebnych maszynach, kontrola, finisz. Zmieniają się tylko materiały i zestaw operacji. Właśnie ta powtarzalna logika pozwala stolarni podejmować się i kuchni, i witryny, i jednostkowego dekoru bez przełączania na „inny tryb”.
Rysunki, formaty plików i objętość zlecenia
Jeszcze parę praktycznych pytań, które wypływają prawie w każdym omówieniu. Pierwsze — w jakiej postaci przysyłać rysunek. Drugie — czy są ograniczenia co do rozmiaru zlecenia. Odpowiadamy po kolei, żeby nie zostało białych plam.
Z plikami wszystko elastycznie. Idealnie, jeśli jest wektorowy rysunek w DXF lub DWG — z niego program na maszynę składa się najszybciej. Ale nada się i PDF, i obrazek z wymiarami, i nawet odręczny szkic sfotografowany na telefonie. Najważniejsze, żeby były zrozumiałe gabaryty i kluczowe punkty. Jeśli format jest niewygodny dla produkcji, plik przełożą w roboczą postać sami — to część przygotowania, a nie powód, żeby odmówić.
Co do objętości sztywnych ram nie ma. Dolnej granicy „przychodźcie tylko od dziesięciu detali” nie istnieje — jeden półfabrykat to też zlecenie. Od góry ograniczenie czysto fizyczne: gabaryty maszyn i rozmiary płyty. Duży wyrób w takich przypadkach po prostu dzieli się na części, które potem łączą się przy montażu. Więc i mały, i duży projekt mieści się w możliwościach stolarni — kwestia tylko w tym, jak umiejętnie rozłożyć go na etapy.
Samo omówienie zlecenia do niczego nie zobowiązuje. Można po prostu opisać zadanie, załączyć wymiary lub zdjęcie — i dostać orientację co do ceny i terminu jeszcze zanim coś pójdzie w robotę. Na tym etapie właśnie wypływają przydatne detale: że materiał warto wziąć trochę grubszy, że finisz prościej zrobić w zakładzie, a nie w domu, że detal wygodniej rozbić na dwie części. Taka rozmowa oszczędza i pieniądze, i czas, i zwykle zdejmuje połowę pytań, z którymi klient przyszedł.
Jeśli krótko zebrać wszystko razem: stolarnia pełnego cyklu — to sposób, żeby dostać dokładny wyrób z drewna lub materiału płytowego bez biegania po podwykonawcach, ze zrozumiałymi terminami, uczciwą ceną i kontrolą na każdym kroku. Pozostaje opisać zadanie — resztę rozłożą na etapy i doprowadzą do gotowego wyniku. Nieważne, czy potrzebny jeden detal pod konkretny projekt, czy partia dla całej sieci: podejście się nie zmienia, zmienia się jedynie skala. I właśnie dlatego do stolarni się wraca — raz przekonawszy się, że detal przychodzi dokładnie w wymiar i dokładnie w termin, szukać innego wykonawcy już nie ma po co.
Jakie materiały są obrabiane?
W robotę idzie drewno we wszystkich zwykłych postaciach — deski, płyty meblowe, listwy — a także sklejka, płyta wiórowa, płyta laminowana, MDF, płyta pilśniowa, plexi, tworzywo i cienkie aluminium. A oto trwałych metali (stal, gruby wyrób walcowany) nie bierzemy: to już nie stolarska, a ślusarska historia, pod nią potrzebne inne narzędzie.
Czy możliwe jest wykonanie według indywidualnych rysunków?
Tak, to podstawowy format pracy. Rysunek przyjmuje się praktycznie w dowolnej postaci — DXF, DWG, PDF, odręczny szkic lub nawet zdjęcie z wymiarami. Jeśli gotowego rysunku nie ma, projekt przygotują po stronie produkcji: zdejmą pytania co do geometrii, zaproponują rozwiązanie i uzgodnią je przed uruchomieniem.
Jakie metody cięcia są stosowane?
W robocie piły formatowe do czystego cięcia płyty, piły poprzeczne do dokładnych kątów i frezarki CNC do kształtowego konturu. A oto piły łańcuchowej i taśmowej nie stosujemy — dają grube cięcie, do dokładnej stolarki się nie nadają.
Ile czasu zajmuje produkcja?
Termin opiera się o objętość i złożoność. Proste zlecenie — rozkrój lub kilka detali — zwykle gotowe za 1–3 dni. Złożone wyroby z wieloetapową obróbką i serie liczą się osobno i omawiają z góry, żeby data była realna, a nie „na szczęście”.
Czy jest dostawa?
Tak, dostawa organizowana jest do dowolnego regionu Polski i Europy. Sposób i koszt zależą od gabarytów, wagi i adresu, dlatego warunki omawia się indywidualnie pod konkretne zlecenie.
Czy można przywieźć swój materiał?
Tak, swój materiał przywozić można. Przed rozpoczęciem ogląda się go pod przydatność — sprawdza geometrię, wilgotność, brak ukrytych wad. To uczciwy krok: jeśli płyta jest wypaczona lub się rozwarstwia, lepiej dowiedzieć się o tym przed cięciem, a nie po.
Jaka jest dokładność obróbki?
Na CNC dokładność dochodzi do 0,1 mm — to poziom, przy którym detali partii nie odróżnić od siebie. Frezowanie ręczne trzyma około 1 mm, czego z zapasem starcza na większość zadań dekoracyjnych i meblowych. Konkretną tolerancję pod Twój wyrób doprecyzowuje się na etapie przygotowania.
Czy wykonuje się montaż?
Tak, montaż wchodzi w usługi. Detale skleja się, ściąga na mocowania, łączy w gotową konstrukcję i w razie potrzeby pakuje — pod przewóz lub pod detal. Czyli można zabrać nie zestaw półfabrykatów, a złożony wyrób.
Czy możliwa jest produkcja seryjna?
Tak, serie są wypuszczane. Pod nie przygotowuje się szablony i oprzyrządowanie, które przyspieszają cykl i gwarantują jednakowość detali na całym nakładzie. Im większa seria, tym zauważalniejszy zysk w cenie za sztukę i w terminie w porównaniu z wykonaniem sztuka po sztuce.
Do kontaktu w dogodny dla Państwa sposób
Zadzwoń, napisz na komunikatorze lub skontaktuj się przez media społecznościowe — wybierz dogodny sposób kontaktu
🗺️ Przyjmujemy zlecenia od klientów w całej Polsce i Europie
💬 Przydatne informacje i artykuły
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna W ostatnich latach coraz częściej zastanawiamy się nad tym, z czego zrobione są rzeczy, które nas otaczają. Dom, meble, podłoga, kuchnia, łóżeczko

Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań
Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań W świecie obróbki drewna i produkcji mebli każdy materiał to osobna historia. Sklejka, MDF, płyta wiórowa i

Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi
Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi Praca z materiałami drewnopochodnymi to nie tylko piłowanie. Aby uzyskać naprawdę wysokiej jakości i trwały produkt, trzeba

Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych
Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych W obróbce drewna wybór materiału płytowego jest jak fundament dla budowlańca. To, co wybierzesz na samym początku, decyduje o wszystkim: o
Najlepsze techniki wysokiej jakości szlifowania ręcznego i maszynowego wyrobów z drewna i materiałów drewnopochodnych
Najlepsze techniki wysokiej jakości szlifowania ręcznego i maszynowego wyrobów z drewna i materiałów drewnopochodnych Dziś porozmawiamy o procesie, który zamienia zwykły półfabrykat drewniany w prawdziwe dzieło sztuki. Mowa o szlifowaniu. Wielu
Co warto wiedzieć o właściwościach i obróbce płyt OSB przed zakupem
Co warto wiedzieć o właściwościach i obróbce płyt OSB przed zakupem Jeśli choć raz miałeś do czynienia z budową domu, wykończeniem pomieszczeń lub produkcją mebli z drewna, to najprawdopodobniej słyszałeś o

Zalety i możliwości frezowania CNC do precyzyjnej obróbki detali
Zalety i możliwości frezowania CNC do precyzyjnej obróbki detali Na pierwszy rzut oka drewno to materiał prosty i zrozumiały. Ale żeby z surowej belki powstało coś naprawdę pięknego i funkcjonalnego, potrzeba
Jak działa frezarka CNC i dlaczego jest potrzebna w produkcji mebli
Jak działa frezarka CNC i dlaczego jest potrzebna w produkcji mebli Wyobraź sobie warsztat przyszłości, w którym skomplikowane wzory pojawiają się na drewnie z matematyczną precyzją, a elementy mebli są wycinane
Porównanie materiałów drewnianych do produkcji mebli: zalety i wady
Porównanie materiałów drewnianych do produkcji mebli: zalety i wady Produkcja mebli to zawsze subtelna równowaga między estetyką, praktycznością i możliwościami technologicznymi. W naszym fachu, gdy chodzi o obróbkę drewna i tworzenie
Technologiczne aspekty cięcia i rozkroju drewna oraz materiałów płytowych
Technologiczne aspekty cięcia i rozkroju drewna oraz materiałów płytowych Pracując z drewnem, często zapominamy, że za każdym pięknym wyrobem — czy to krzesłem, stołem, czy nawet złożonym panelem dekoracyjnym — kryje
Specyfika cięcia 2D i 3D materiałów drewnianych i kompozytowych: od arkusza do bryły
Specyfika cięcia 2D i 3D materiałów drewnianych i kompozytowych: od arkusza do bryły Każdy wyrób z drewna lub jego pochodnych zaczyna się od nadania materiałowi kształtu. Czy to prosty prostokątny front
Pilarki formatowe do drewna: po co są potrzebne i jak zwiększają wydajność
Pilarki formatowe do drewna: po co są potrzebne i jak zwiększają wydajność W obróbce drewna precyzja i wydajność odgrywają decydującą rolę. Od tego, jak dokładnie i szybko zostanie pocięty materiał, zależy