Technologiczne aspekty cięcia i rozkroju drewna oraz materiałów płytowych
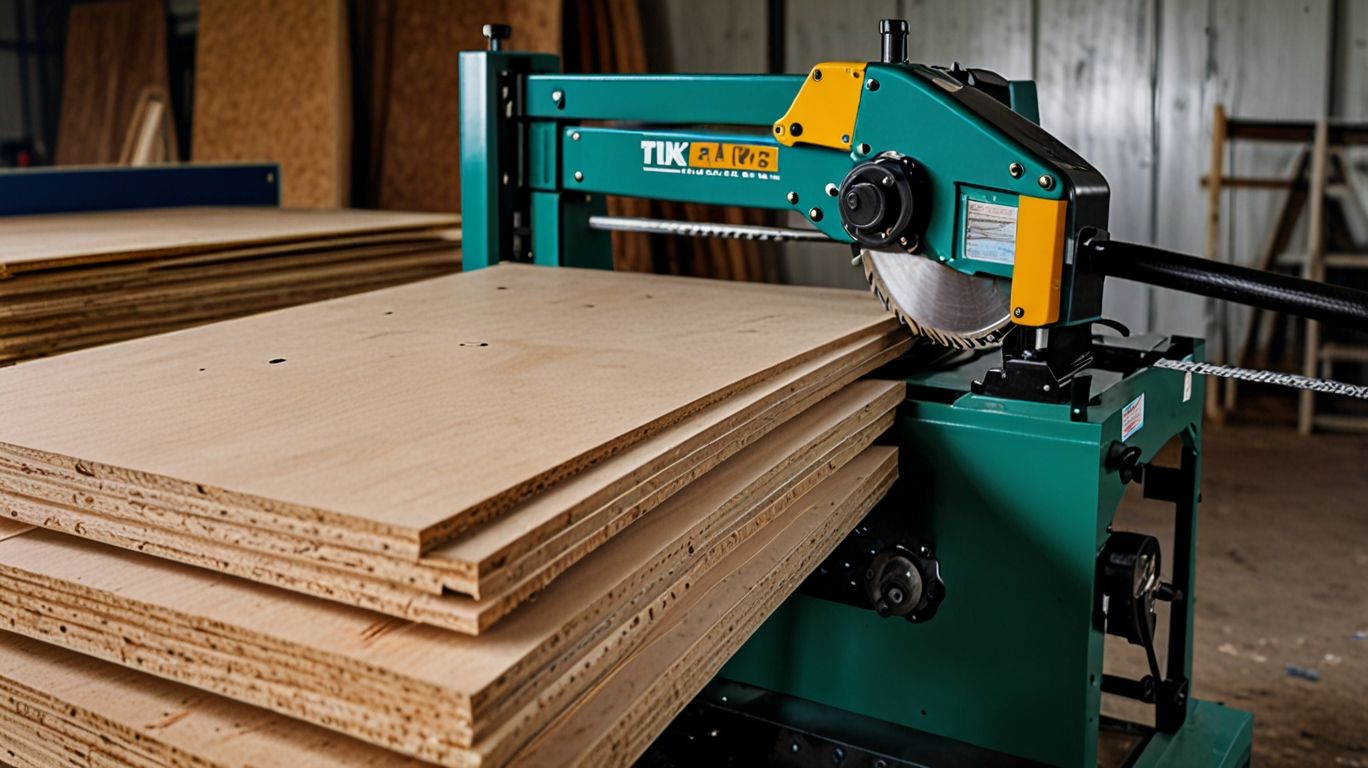
Pracując z drewnem, często zapominamy, że za każdym pięknym wyrobem — czy to krzesłem, stołem, czy nawet złożonym panelem dekoracyjnym — kryje się cały świat procesów niewidocznych dla laika. Jednym z najbardziej podstawowych i chyba najważniejszych etapów w tym świecie jest cięcie i rozkrój drewna oraz materiałów płytowych. Brzmi to może niezbyt pasjonująco, ale proszę nam wierzyć, kryje się tu tyle niuansów, że można się tylko dziwić. To nie jest zwykłe wzięcie piły i odcięcie. To cała nauka, która bezpośrednio wpływa na jakość produktu końcowego, jego trwałość i, rzecz jasna, na ekonomikę produkcji.
Pamiętacie, jak w dzieciństwie coś przecinaliśmy piłą ręczną? To było proste. W przemysłowej obróbce drewna wszystko jest znacznie bardziej skomplikowane. Tutaj głównym zadaniem jest uzyskanie z dużej kłody lub litej płyty półfabrykatów o wymaganych wymiarach przy minimalnych stratach, uwzględniając przy tym wszystkie cechy materiału. To właśnie ten etap decyduje o tym, jak równy będzie wasz przyszły stół, jak dobrze utrzyma się połączenie i ile materiału pójdzie na wióry.
Jeśli mowa o drewnie, to jest to materiał żywy. Ma swoją strukturę, swoje włókna, swoje „nawyki” wysychania czy paczenia się. Materiały płytowe, choć bardziej przewidywalne, też wymagają szczególnego podejścia. O tym wszystkim właśnie porozmawiamy.
Drewno: od kłody do deski
Zacznijmy od klasyki — od cięcia drewna. Wyobraźcie sobie, że do zakładu przywożą olbrzymią kłodę. Wydaje się taka monolityczna, ale w jej wnętrzu kryją się przyszłe deski, krawędziaki i listwy. I tu zaczyna się to, co najciekawsze.
Przygotowanie: witamy kłodę po wyglądzie
Zanim zaczniemy piłować, kłodę trzeba przygotować. Czasem oczyszcza się ją z kory — to tak zwane korowanie. Po co? Po pierwsze, kora może być zabrudzona, zawierać piasek lub drobne kamienie, które szybko tępią piły. Po drugie, czasem pod korą kryją się mniej przyjemne niespodzianki w postaci owadów lub grzyba. Po trzecie, korowanie ułatwia dalsze operacje i niekiedy pozwala wykorzystać korę jako opał lub do innych celów.
Kolejny ważny moment to sortowanie kłód. Dzieli się je według gatunków (dąb, sosna, brzoza — każdy ma swoje cechy), według średnicy, długości i, co bardzo istotne, według jakości. Kłody z sękami, pęknięciami czy zgnilizną tnie się inaczej niż idealne, „czyste” egzemplarze. Cel jest tu prosty: wycisnąć z każdej kłody maksimum użytecznego materiału.

Metody cięcia: każda dobra na swój sposób
Gdy kłoda jest gotowa, zaczyna się samo cięcie. I tu nie ma jednego rozwiązania — wszystko zależy od tego, co chcemy uzyskać na końcu i z jakiego gatunku drewna.
- Cięcie pryzmowe (lub cięcie na deski nieobrzynane): To najprostszy i najszybszy sposób. Kłodę po prostu tnie się na deski równolegle do jej osi. Deski wychodzą z nieobrzynanymi krawędziami, z korą. Nazywa się je deskami nieobrzynanymi. To świetna opcja, gdy potrzebna jest wysoka wydajność, a dalszą obróbkę krawędzi można odłożyć. Często tak tnie się drewno do późniejszego suszenia, a dopiero potem te deski się obrzyna. Zaletą jest minimum odpadów na etapie początkowym.
- Cięcie z przetarciem na bloki: Tutaj kłodę najpierw przecina się na kilka bloków (część centralna) i dwie lub cztery deski oflisowe (części krawędziowe z jedną płaską i jedną zaokrągloną stroną). Następnie te bloki rozkrawa się na deski obrzynane. Ta metoda pozwala lepiej kontrolować jakość tarcicy, ponieważ rdzeń kłody (gdzie często pojawiają się pęknięcia) można odrzucić lub wykorzystać do mniej wymagających wyrobów.
- Cięcie promieniowe (lub radialne / półradialne): To metoda bardziej złożona i pracochłonna, ale daje najwyższej jakości tarcicę. Kłodę obraca się wokół jej osi i tnie stycznie lub promieniowo.
- Cięcie styczne daje deski o pięknym, wyrazistym rysunku słojów rocznych. Dobrze nadają się do celów dekoracyjnych. Ale jest pewien niuans: takie deski są bardziej podatne na paczenie się i wysychanie.
- Cięcie promieniowe to takie, w którym rzaz przebiega przez rdzeń kłody, równolegle do promieni drewna. Takie deski są najbardziej stabilne, najmniej się paczą i wysychają. Idealne do konstrukcji odpowiedzialnych, parkietu, ram okiennych. Co prawda uzysk tarcicy promieniowej z kłody jest znacznie mniejszy niż stycznej, co czyni ją droższą.
Wybór metody cięcia zależy od celu. Do krokwi czy wykończenia zgrubnego wystarczy i cięcie pryzmowe. Do mebli, parkietu czy wyrobów stolarskich — raczej cięcie promieniowe lub półradialne.
Sprzęt do cięcia drewna: zębaci pomocnicy
Do cięcia kłód stosuje się różne maszyny:
- Traki taśmowe: Wykorzystują długą, cienką piłę taśmową. Świetna opcja do delikatnego cięcia — dają mniejszą szerokość rzazu (a więc mniej odpadów w postaci trocin) i pozwalają elastycznie zmieniać schemat cięcia, dostosowując się do cech każdej kłody. Szczególnie dobre do cennych gatunków drewna.
- Traki tarczowe: Tu stosuje się duże piły tarczowe. Są bardzo wydajne i dokładne, ale dają grubszy rzaz. Często wykorzystuje się je do pierwotnego cięcia kłód na bloki lub deski nieobrzynane.
- Traki ramowe (gatry): To w istocie kilka pił zamocowanych w jednej ramie, która porusza się posuwisto-zwrotnie. Bardzo wysoka wydajność, ale mniejsza elastyczność w zmianie schematu cięcia. Zwykle stosuje się je do cięcia dużych ilości jednorodnych kłód.
Po pocięciu na deski często kieruje się je do zakrawania (odcinania końców w celu wyrównania długości) i obrzynania (usunięcia kory i nierównych krawędzi, aby uzyskać równe, prostokątne deski).
Materiały płytowe: precyzja i oszczędność
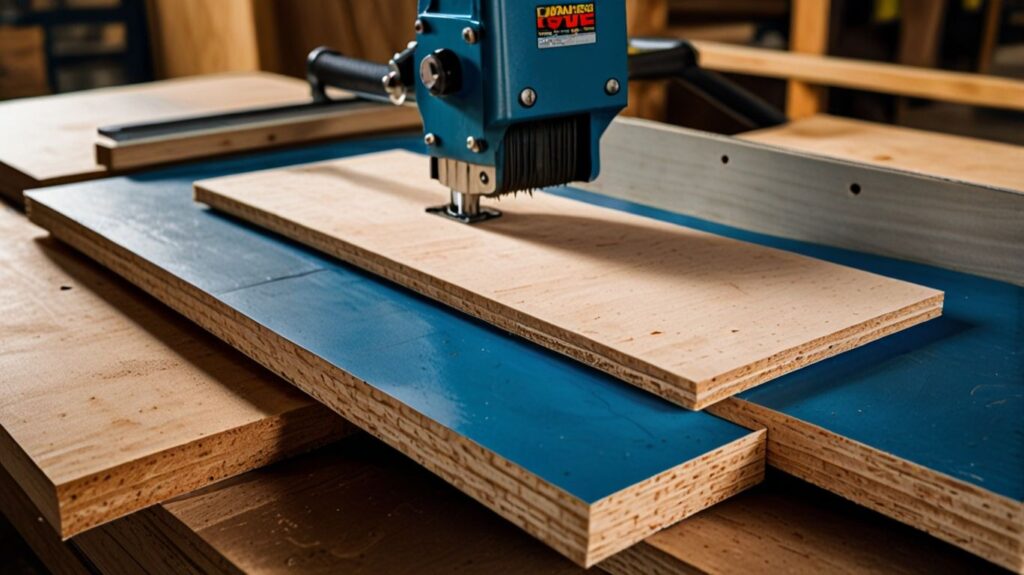
Przejdźmy teraz do materiałów płytowych. To sklejka, płyta wiórowa, MDF, OSB i inne pochodne drewna, które dostarczane są w postaci dużych płyt. Tu obowiązuje własna specyfika, ponieważ nie ma „włókien” w zwykłym znaczeniu, nie ma sęków (prawie) i materiał ma od początku równą geometrię. Głównymi zadaniami przy pracy z nimi są precyzja cięcia, minimalizacja odpadów oraz czysta krawędź bez wyrwań.
Rodzaje materiałów płytowych: każdy ma swoje cechy
Każdy materiał zachowuje się inaczej pod piłą:
- Sklejka: Materiał wielowarstwowy z klejonego forniru. Może dawać wyrwania na krawędziach, zwłaszcza gdy piła się stępi lub jest źle ustawiona. Bardzo ważne, aby zęby piły wychodziły z materiału czysto, nie wyrywając górnych warstw forniru.
- Płyta wiórowa: Prasowane wióry z klejem. Materiał bardzo ścierny, szybko tępi narzędzia. Wyrwania są tu również problemem, zwłaszcza przy pracy z płytą laminowaną, gdzie trzeba zachować dekoracyjne pokrycie.
- MDF (płyta pilśniowa średniej gęstości): Gęstszy i bardziej jednorodny niż płyta wiórowa. Cięcie MDF daje mniej wyrwań, ale bardzo dużo drobnego pyłu, który jest szkodliwy dla zdrowia i zanieczyszcza sprzęt. Wymaga dobrego odciągu.
- OSB (płyta o wiórach orientowanych): Duże wióry zorientowane w różnych kierunkach. Podczas cięcia może być dość „ciągnący”, dając nierówną krawędź, jeśli piła jest nieodpowiednia.
Rozkrój materiałów płytowych: od płyty do elementu
Proces rozkroju płyt często zaczyna się od mapy rozkroju. To w istocie rysunek pokazujący, jak z dużej płyty możliwie najefektywniej wyciąć wszystkie potrzebne elementy. Nowoczesne oprogramowanie do rozkroju pozwala zaoszczędzić mnóstwo materiału, minimalizując ścinki. To bardzo ważne, ponieważ materiały płytowe nie są tanie.
Podstawowe metody cięcia płyt:
- Rozkrój formatowy: To gdy płytę rozkrawa się na półfabrykaty o wymaganej wielkości.
- Rozkrój detaliczny: Z półfabrykatów wycina się już konkretne elementy o złożonym kształcie.
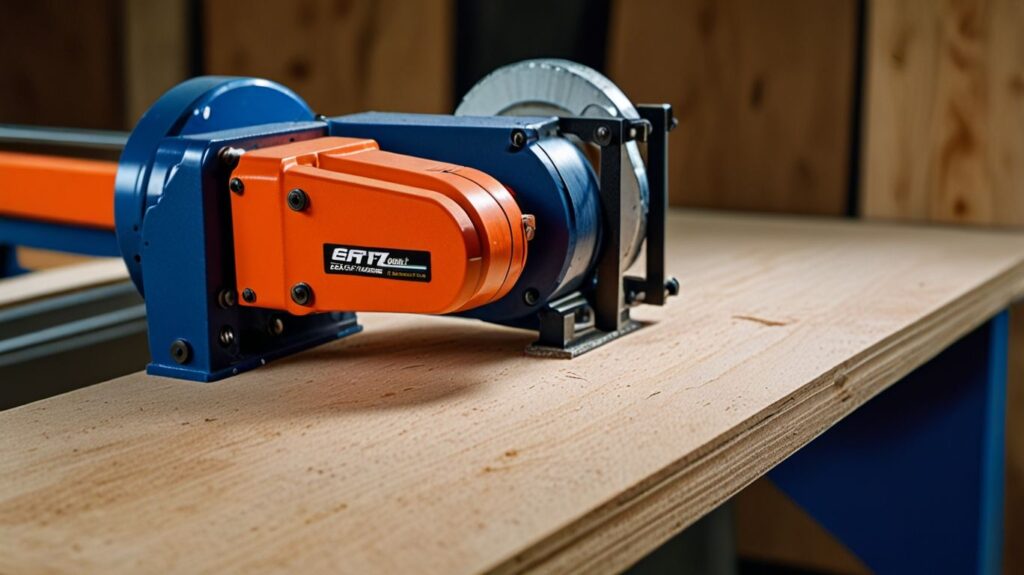
Sprzęt do cięcia materiałów płytowych: precyzja to podstawa
Do pracy z płytami stosuje się maszyny zdolne zapewnić wysoką precyzję i czyste cięcie.
- Piły formatowe (pilarki formatowe): To chyba najbardziej rozpowszechnione maszyny w produkcji mebli i innych dziedzinach, w których pracuje się z materiałami płytowymi. Ich atutem są dwie piły:
- Piła podcinająca (podcinacz): Mała piła, która idzie pierwsza i wykonuje płytkie nacięcie od spodu płyty. Jest to potrzebne, by zapobiec wyrwaniom, gdy główna piła będzie wychodzić z materiału.
- Piła główna: Duża piła, która wykonuje główne cięcie. Taki system „dwóch pił” gwarantuje idealnie czystą krawędź bez wyrwań, co jest krytyczne dla materiałów laminowanych i fornirowanych. Piły formatowe bywają z posuwem ręcznym (operator przesuwa wózek z płytą) lub automatycznym.
- Centra rozkroju CNC (sterowanie numeryczne komputerowe): To szczyt technologii. Ogromne zautomatyzowane zespoły, które według zadanego programu same pobierają płyty, tną je na elementy o dowolnej złożoności i kształcie z fantastyczną precyzją i minimalnymi odpadami. Człowiekowi pozostaje tylko załadować płyty i odebrać gotowe elementy. To bardzo wysoka wydajność i precyzja, ale i cena takich maszyn jest odpowiednia. Są niezastąpione w produkcji wielkoseryjnej.
- Pilarki pionowe: Zajmują mniej miejsca, ponieważ płyta ustawiana jest pionowo. Dobre do małych zakładów lub gdy trzeba pociąć wiele długich, lecz wąskich elementów.
Wybór piły i parametrów cięcia: diabeł tkwi w szczegółach
Nie można po prostu wziąć dowolnej piły i ciąć. Dla każdego materiału i rodzaju cięcia potrzebne są własne tarcze pilarskie. Różnią się:
- Materiałem zębów: Nakładki z węglików spiekanych to standard dla płyty wiórowej i MDF, długo pozostają ostre.
- Kształtem zębów: Bywają trapezowe, proste, stożkowe, zmienne. Każdy kształt jest optymalny do swoich zadań. Na przykład do laminowanej płyty wiórowej często stosuje się tarcze z naprzemiennymi zębami trapezowymi i prostymi.
- Liczbą zębów: Im więcej zębów, tym czystsze cięcie, ale wolniejszy posuw. Mniej zębów — szybsze cięcie, ale rzaz może być bardziej zgrubny.
- Kątem ostrzenia zębów: Kąt dodatni do szybkiego cięcia, ujemny — do czystszego cięcia, zwłaszcza przy pracy z kruchymi powierzchniami.
Oprócz samej piły ważne są też parametry cięcia:
- Prędkość obrotowa piły: Im szybciej piła się obraca, tym czystsze cięcie.
- Prędkość posuwu materiału: Zbyt szybki posuw może prowadzić do wyrwań, zbyt wolny — do przegrzania piły i przypalenia materiału. Doświadczony operator zawsze znajdzie złoty środek.
Co z tego wynika? Dlaczego to wszystko jest ważne?
Wydawałoby się — no, tną sobie i tną. A w rzeczywistości jakość i technologiczność cięcia oraz rozkroju to podstawa całego procesu obróbki drewna.
- Jakość produkcji: Nieprawidłowe cięcie może prowadzić do niedokładnych wymiarów elementów, wyrwań, pęknięć. A to oznacza, że meble się nie zejdą, drzwi będą krzywe, a podłoga będzie skrzypieć. Czyste i dokładne cięcie to gwarancja pięknego i trwałego wyrobu.
- Oszczędność materiału: Dotyczy to zwłaszcza materiałów płytowych. Prawidłowy rozkrój pozwala wyciąć maksimum elementów z każdej płyty, minimalizując odpady. W warunkach rosnących cen surowca staje się to krytycznie ważne. Nawet kilka procent oszczędności na objętości może przełożyć się na znaczne kwoty.
- Obniżenie kosztów dalszej obróbki: Jeśli element jest wycięty równo i bez wyrwań, na jego dalszą obróbkę (szlifowanie, okleinowanie krawędzi, frezowanie) poświęca się mniej czasu i zasobów. Mniej braków, mniej poprawek — wszystko to bezpośrednio wpływa na koszt własny.
- Bezpieczeństwo produkcji: Praca ze sprzętem do cięcia wymaga ścisłego przestrzegania zasad bezpieczeństwa. Prawidłowe ustawienie, ostrzenie narzędzi, stosowanie systemów odciągowych — wszystko to dotyczy nie tylko jakości, ale i zdrowia oraz bezpieczeństwa pracowników.
W naszej firmie do procesu cięcia i rozkroju podchodzimy z najwyższą odpowiedzialnością. Inwestujemy w nowoczesny sprzęt, monitorujemy stan narzędzi i nieustannie szkolimy naszych specjalistów. Rozumiemy bowiem: to właśnie od tego etapu zaczyna się droga do waszego idealnego wyrobu z drewna.