Technologie łączenia drewna i tworzywa sztucznego do oryginalnych wyrobów
W świecie obróbki drewna zawsze ceniono dążenie do doskonałości i poszukiwanie nowych sposobów rozszerzania możliwości materiału. Drewno to materiał o wyjątkowej estetyce i cieple, jednak cechują je pewne ograniczenia związane z wilgocią, biologicznym rozkładem i zużyciem. Tworzywo sztuczne z kolei oferuje wysoką odporność, trwałość i elastyczność w formowaniu. Połączenie tych dwóch, zdawałoby się, przeciwstawnych materiałów otwiera zasadniczo nowe horyzonty w tworzeniu oryginalnych, funkcjonalnych i trwałych wyrobów.
My, jako firma głęboko zanurzona w procesach obróbki drewna i produkcji, widzimy w symbiozie drewna i tworzywa nie tylko trend, lecz strategiczny kierunek rozwoju. Pozwala nam ona oferować klientom produkty, które dziedziczą naturalne piękno drewna, a przy tym mają właściwości użytkowe nieosiągalne dla samego litego drewna. To kombinatoryka, w której każdy komponent wzmacnia najlepsze cechy drugiego, niwelując przy tym jego słabe strony. W niniejszym artykule szczegółowo omawiamy kluczowe technologie, które pozwalają nam skutecznie integrować drewno i polimery w celu tworzenia wysokiej jakości i oryginalnych wyrobów. Skupiamy się na procesach, które zmienią wasze wyobrażenie o możliwościach surowca drzewnego.
Kompozyty drzewno-polimerowe (WPC): ekstruzja i formowanie
Kompozyty drzewno-polimerowe, znane jako WPC (Wood-Plastic Composites), stanowią jeden z najbardziej wielkoskalowych i technologicznie zaawansowanych sposobów łączenia drewna i tworzywa sztucznego. Istota technologii polega na mieszaniu drobnodyspersyjnej mączki drzewnej (zazwyczaj od 50% do 70% masy) z polimerami termoplastycznymi, takimi jak polietylen (PE), polipropylen (PP) lub polichlorek winylu (PVC). Powstała mieszanka, czyli kompaund, jest następnie przetwarzana metodą ekstruzji lub wtrysku.
Metoda ta pozwala stworzyć materiał, który nie gnije, nie podlega działaniu owadów i ma wysoką wodoodporność, zachowując przy tym wygląd i doznania dotykowe zbliżone do naturalnego drewna. Wyroby z WPC znajdują szerokie zastosowanie w produktach wymagających podwyższonej odporności na zużycie i trwałości, takich jak deska tarasowa, panele elewacyjne, ogrodzenia i meble ogrodowe. To rozwiązanie na te przypadki, gdy estetyka drewna musi łączyć się z odpornością materiału syntetycznego na agresywne środowisko zewnętrzne.
1. Przygotowanie surowca i mieszanie
Kluczowym etapem w produkcji WPC jest staranne przygotowanie składników wyjściowych. Mączka drzewna musi być oczyszczona i, co krytycznie ważne, wysuszona do bardzo niskiego poziomu wilgotności, z reguły poniżej 1–1,5%. Wysoka wilgotność drewna przy dalszej obróbce termicznej w ekstruderze może doprowadzić do powstawania porów, nierównomiernej struktury i pogorszenia właściwości mechanicznych wyrobu końcowego. Kontrola frakcji mączki drzewnej również jest ważna: im drobniejsze cząstki, tym bardziej jednorodny i gładki będzie kompozyt.
Osnowa polimerowa (granulat) także musi być sucha. Następnie mączka drzewna, polimer i różne dodatki funkcjonalne miesza się w specjalnych szybkoobrotowych mieszalnikach. Dodatki odgrywają decydującą rolę: substancje wiążące (kompatybilizatory) poprawiają adhezję między hydrofilowym drewnem a hydrofobowym tworzywem, stabilizatory UV chronią przed blaknięciem pod słońcem, przeciwutleniacze zapobiegają degradacji polimeru, a barwniki nadają wyrobowi pożądany odcień. Mieszanie często przebiega w dwóch etapach: „na gorąco” dla homogenizacji i „na zimno” dla schłodzenia mieszanki przed podaniem na ekstruzję.
2. Proces ekstruzji profilu
Ekstruzja jest podstawową metodą formowania wyrobów WPC, takich jak deski, belki i profile listwowe. Przygotowany i schłodzony kompaund podaje się do ekstrudera – maszyny z jednym lub dwoma obracającymi się ślimakami. Wewnątrz ekstrudera materiał topi się pod wpływem nagrzewania i tarcia, przekształcając się w lepką, jednorodną masę. Ślimaki przepychają stopiony kompozyt przez głowicę formującą (dyszę) – metalowe narzędzie, które nadaje ostateczny przekrój poprzeczny profilu.
Kluczową cechą ekstruzji WPC jest to, że temperatura obróbki musi być wystarczająco wysoka, by stopić polimer, lecz nie tak wysoka, by wywołać termiczny rozkład drewna. Wymaga to precyzyjnej kontroli profilu temperatury na całej długości ekstrudera. Głowica formująca ma również specjalne kanały do równomiernego rozprowadzenia strumienia materiału i często jest wyposażona w układ chłodzenia, aby zapobiec deformacji profilu przy wyjściu.
3. Kalibrowanie, chłodzenie i cięcie
Po wyjściu z dyszy jeszcze miękki profil WPC trafia na stół kalibrujący. W tym urządzeniu, najczęściej z użyciem próżni i chłodzenia wodnego, profil uzyskuje dokładne wymiary geometryczne i ostatecznie twardnieje. Kalibrowanie próżniowe pomaga zapobiec deformacji i ściśnięciu materiału, zapewniając jego idealną geometrię. Chłodzenie musi być stopniowe i kontrolowane, aby uniknąć naprężeń wewnętrznych, które mogą doprowadzić do wypaczenia lub pęknięć w gotowym wyrobie.
Po schłodzeniu profil przemieszcza się do urządzeń ciągnących, które zapewniają równomierny ruch materiału. Etapem końcowym jest cięcie gotowego profilu na odcinki zadanej długości za pomocą wysokoprecyzyjnych pił. Nowoczesne linie WPC często obejmują również etap obróbki wykończeniowej, na przykład szczotkowanie (przeciąganie metalowymi szczotkami) w celu nadania powierzchni tekstury imitującej włókna naturalnego drewna. Proces ten nie tylko poprawia wygląd, lecz także czyni powierzchnię mniej śliską.
Wtrysk: tworzenie złożonych detali
W odróżnieniu od ekstruzji, którą stosuje się do uzyskiwania rozciągłych profili, wtrysk stosuje się do wytwarzania złożonych, trójwymiarowych wyrobów z WPC o wysokiej precyzji i powtarzalności. Metoda ta idealnie nadaje się do drobnogabarytowych komponentów, elementów okuć, elementów łączących, a także do mebli designerskich i elementów dekoracyjnych.
Formowanie wtryskowe pozwala maksymalnie wykorzystać zdolność tworzywa do przyjmowania dowolnego zadanego kształtu, podczas gdy mączka drzewna nadaje wyrobowi naturalny wygląd i poprawia niektóre charakterystyki mechaniczne, na przykład sztywność. Proces ten otwiera możliwości tworzenia unikalnych, ergonomicznych form, których uzyskanie z litego drewna lub tradycyjnych płyt drewnopochodnych byłoby niemożliwe lub niezwykle kosztowne.
1. Wyposażenie i zasady procesu
Do wtrysku WPC stosuje się standardowe wtryskarki (WT), zaadaptowane do pracy z materiałami kompozytowymi. Główna różnica polega na konieczności uwzględnienia ścierności mączki drzewnej, która może powodować zwiększone zużycie ślimaków i cylindrów wtryskarki. Dlatego stosuje się specjalne, bardziej odporne na zużycie komponenty.
Zasada pracy wtryskarki: przygotowany granulowany kompaund WPC ładuje się do zasobnika. Wewnątrz cylindra ślimak topi, homogenizuje i gromadzi stopiony materiał. Następnie pod wysokim ciśnieniem (setki lub nawet tysiące atmosfer) stopiony kompozyt jest wtryskiwany do formy wtryskowej (formy odlewniczej). Forma, wykonana z wysokowytrzymałej stali, ma gniazdo dokładnie odwzorowujące kształt przyszłego wyrobu. Po wtrysku materiał stygnie i twardnieje wewnątrz formy, po czym gotowy wyrób jest wyjmowany.
2. Specyfika form i płynności
Opracowanie formy wtryskowej do wtrysku WPC wymaga szczególnej uwagi. Po pierwsze, należy uwzględnić znaczny skurcz, który może być większy niż w przypadku czystego tworzywa, ze względu na obecność wypełniacza drzewnego. Wymaga to kompensacji wymiarów przy projektowaniu gniazda formy. Po drugie, mączka drzewna pogarsza płynność stopu, czyniąc go bardziej lepkim w porównaniu z czystym polimerem.
Aby zapewnić pełne wypełnienie złożonego kształtu, należy zoptymalizować rozmieszczenie przewężek wlewowych (kanałów wtrysku) i odpowietrzeń (kanałów wyjścia powietrza). Niska prędkość wtrysku pomaga uniknąć wad powierzchni, takich jak „ślady płynięcia” czy widoczne zniekształcenia. Ważne jest również zapewnienie odpowiedniej kontroli temperatury formy, ponieważ nierównomierne chłodzenie może doprowadzić do naprężeń wewnętrznych i deformacji wyrobu.
3. Zastosowanie i zalety
Wtrysk WPC pozwala tworzyć detale, które łączą w sobie wytrzymałość tworzywa i estetykę drewna. Przykłady obejmują:
- Okucia i elementy złączne: Zaślepki, wsporniki, uchwyty z teksturą drewna.
- Sprzęt i meble ogrodowe: Siedziska, podłokietniki, złożone elementy łączące, gdzie ważna jest odporność na wpływy atmosferyczne i ergonomia.
- Elementy dekoracyjne: Kratki, ornamenty, elementy wnętrz z dokładną imitacją rzeźby w drewnie.
Główną zaletą metody jest możliwość wielkoseryjnej produkcji złożonych, wytrzymałych i stabilnych wyrobów, które nie wymagają dodatkowej obróbki ochronnej i mogą być eksploatowane w warunkach wysokiej wilgotności i wahań temperatury, gdzie tradycyjne detale drewniane szybko uległyby uszkodzeniu.
Stabilizacja drewna polimerami: głęboka impregnacja
Stabilizacja drewna – to proces głębokiej modyfikacji litego drewna poprzez impregnację go płynnymi żywicami polimerowymi (monomerami) z ich następczą polimeryzacją (utwardzeniem) wewnątrz ścianek komórkowych i jam drewna. W rezultacie powstaje materiał będący hybrydą: to nadal naturalne drewno, lecz o radykalnie ulepszonych właściwościach.
Technologię tę stosuje się do tworzenia najwyższej klasy, ekskluzywnych wyrobów, takich jak rękojeści noży, elementy zdobienia broni, wyroby jubilerskie, panele dekoracyjne i inne małogabarytowe przedmioty, gdzie krytycznie ważne są stabilność wymiarów, twardość i odporność na wilgoć. Drewno stabilizowane ma zdumiewającą odporność na zużycie, zachowując przy tym unikalny, żywy rysunek włókien.
1. Proces technologiczny impregnacji
Proces stabilizacji zaczyna się od starannego wysuszenia drewnianego półfabrykatu. Impregnację przeprowadza się w komorze próżniowej. Półfabrykat zanurza się całkowicie w zbiorniku z płynnym monomerem, najczęściej są to żywice akrylowe, takie jak Anacrol-90, lub inne polimery termoutwardzalne, które można zabarwić specjalnymi barwnikami.
Następnie w komorze wytwarza się głęboką próżnię. Jest to konieczne, aby usunąć powietrze i wilgoć z porów i komórek drewna. Przy niskim ciśnieniu resztki powietrza „wrą” i wychodzą z porów. Po przetrzymaniu pod próżnią ciśnienie w komorze podnosi się do atmosferycznego, a następnie wytwarza się nadciśnienie (do 4–5 atmosfer). Pod tym wysokim ciśnieniem żywica polimerowa wnika przymusowo głęboko w strukturę drewna, wypełniając wszystkie puste przestrzenie. Cykl „próżnia-ciśnienie” często powtarza się kilkakrotnie, aby osiągnąć jak najpełniejszą impregnację.
2. Polimeryzacja i utwardzanie
Po impregnacji nasycony polimerem półfabrykat wyjmuje się i przechodzi on do etapu polimeryzacji (utwardzania). Polimeryzacja to proces chemiczny, w toku którego płynny monomer przekształca się w twardy, stabilny polimer. Dla większości żywic akrylowych proces ten uruchamia obróbka termiczna.
Półfabrykaty umieszcza się w suszarce lub piecu i nagrzewa do temperatury niezbędnej do zainicjowania reakcji (na przykład około 90–100 stopni). Ciepło pełni funkcję katalizatora. Polimer twardnieje wewnątrz drewna, mocno wiążąc włókna i wypełniając wszystkie pory i mikropęknięcia. Nadaje to materiałowi wyjątkową gęstość i twardość.
3. Rezultat i obróbka drewna stabilizowanego
Rezultatem stabilizacji jest materiał, który:
- Nie wchłania wilgoci: Czyni to go idealnym do użytku w warunkach gwałtownych wahań wilgotności, zapobiegając pęcznieniu i pękaniu.
- Wyjątkowo twardy: Utwardzony polimer zwiększa twardość powierzchni, czyniąc materiał odpornym na zarysowania i ścieranie.
- Stabilny: Eliminuje się takie zjawisko jak „ruch” drewna (zmiana wymiarów przy zmianie wilgotności), co ma krytyczne znaczenie dla precyzyjnych wyrobów.
Obróbka drewna stabilizowanego wymaga użycia narzędzi z węglików spiekanych, ponieważ materiał jest znacznie twardszy od zwykłego drewna. Świetnie jednak poddaje się szlifowaniu i polerowaniu, odkrywając głębię i unikalny rysunek włókien, który często jest wzmacniany barwnikami dodanymi do żywicy. Powłoka wykończeniowa zazwyczaj nie jest wymagana, ponieważ polimer znajduje się już wewnątrz, zapewniając ochronę.
Okładzinowanie płyt drewnopochodnych tworzywami: HPL i laminowanie
Okładzinowanie materiałów drewnopochodnych tworzywami to technologia ukierunkowana na podniesienie charakterystyk użytkowych powierzchni, podczas gdy podłoże (na przykład MDF, płyta wiórowa, sklejka) jest wykonane z surowca drzewnego. Technikę tę szeroko stosuje się w produkcji meblowej, wytwarzaniu blatów, wyposażenia handlowego i wykończeń wnętrz.
Użycie wysokiej jakości tworzyw, takich jak Laminat Wysokociśnieniowy (HPL) lub folie dekoracyjne na bazie żywic termoutwardzalnych (proces laminowania), pozwala stworzyć wyrób łączący wytrzymałość strukturalną podłoża drzewnego z wyjątkową odpornością na zużycie i higienicznością powłoki z tworzywa. To kompromis między kosztem, wytrzymałością a estetyką.
1. Technologia okładzinowania płytami HPL
Tworzywo HPL to materiał arkuszowy uzyskiwany przez prasowanie warstw papieru kraft, nasyconego żywicami termoutwardzalnymi (fenolowymi dla osnowy i melaminowymi dla warstwy dekoracyjnej) przy bardzo wysokim ciśnieniu (od 5 MPa i wyżej) i temperaturze (około 150 stopni Celsjusza). Uzyskany arkusz HPL ma niesamowitą twardość, odporność na zarysowania, uderzenia, wysokie temperatury i chemikalia domowe.
Proces okładzinowania (kaszerowania) płyty drewnopochodnej z HPL polega na sklejaniu tworzywa z podłożem. Realizuje się to za pomocą specjalistycznych pras i wysokowytrzymałych, często poliuretanowych lub kontaktowych klejów. Spoina klejowa musi być maksymalnie cienka i równomierna, a nacisk prasowania – wystarczający do zapewnienia pełnego kontaktu i niezawodnej adhezji na całej powierzchni. W rezultacie powstaje materiał, który zachowuje łatwość obróbki i montażu płyty drewnopochodnej, lecz z powierzchnią odpowiednią do najbardziej wymagających warunków eksploatacji, na przykład w profesjonalnej kuchni lub przestrzeni publicznej.
2. Laminowanie (CPL i folia melaminowa)
Laminowanie (lub prasowanie bezpośrednie) – to bardziej ekonomiczna i szybsza metoda okładzinowania, najczęściej stosowana do płyty wiórowej i MDF (w wyniku czego uzyskuje się płytę laminowaną i laminowane MDF). W procesie tym na przygotowaną płytę drewnopochodną nanosi się papier dekoracyjny, nasycony żywicą termoutwardzalną (zazwyczaj melaminową).
Cały „pakiet” poddaje się krótkotrwałemu działaniu wysokiej temperatury i ciśnienia w prasie. Pod działaniem ciepła żywica topi się, nasyca papier i, co najważniejsze, chemicznie wiąże się z powierzchnią płyty drewnopochodnej. W rezultacie żywica twardnieje, tworząc mocną, nierozerwalną i odporną na zużycie warstwę powierzchniową. Proces ten różni się od kaszerowania (oklejania), gdzie folię się przykleja. Przy laminowaniu zachodzi chemiczna polimeryzacja żywicy, która w istocie staje się częścią powierzchni.
3. Zastosowanie w wyrobach
Technologie okładzinowania drewnem i tworzywem mają niezwykle szerokie zastosowanie w produkcji wyrobów:
- Blaty i powierzchnie robocze: HPL jest idealny do stołów kuchennych i laboratoryjnych dzięki swojej odporności na wilgoć i agresywne środowiska.
- Fronty meblowe: Płyta laminowana i okładzinowane MDF stosuje się do mebli skrzyniowych, łącząc wytrzymałość i szeroki wybór dekorów (imitacja różnych gatunków drewna, kamienia, monokoloru).
- Wyposażenie handlowe i biurowe: Wymaga wysokiej odporności na zużycie, którą zapewniają powłoki z tworzywa.
Takie podejście pozwala nam oferować produkty o najlepszym stosunku ceny, trwałości i atrakcyjności zewnętrznej. Wykorzystuje się przy tym podłoże drzewne, co zachowuje niezbędną sztywność strukturalną i stosunkowo małą wagę.
Łączenie litego drewna z odlewem tworzywa
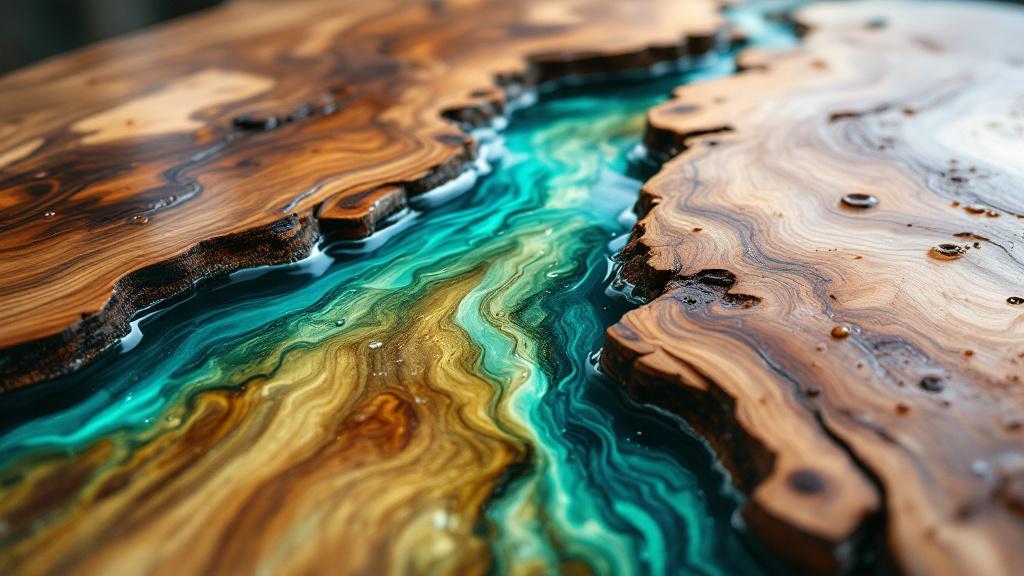
Podejście to jest jednym z najbardziej kreatywnych i złożonych, ponieważ wymaga precyzyjnego współdziałania dwóch materiałów o zupełnie różnych właściwościach: naturalnego litego drewna i płynnego polimeru. Główna idea polega na wykorzystaniu tworzywa, najczęściej żywicy epoksydowej lub poliestrowej, do wypełniania naturalnych wad, pustek, pęknięć lub specjalnie utworzonych jam w drewnie.
Rezultatem są unikalne wyroby, w których tworzywo nie tylko pokrywa, lecz wnika w strukturę drewna, tworząc efektowne wizualnie kontrasty, „rzeki”, „jeziora” lub przezroczyste wstawki. Pozwala to przekształcić na przykład slab (grubą wyrzynkę drewna) z naturalnymi wadami w ekskluzywny mebel – stoły, blaty barowe, panele dekoracyjne.
1. Technika „Żywiczna Rzeka” (Resin River)
Najbardziej popularnym przykładem tej metody jest technika „rzeki” w blatach. Najpierw starannie przygotowany, wysuszony drewniany slab (najczęściej z nierównymi, żywymi krawędziami) umieszcza się w szczelnym szalunku (formie). Między dwiema połówkami slaba lub wzdłuż ich krawędzi pozostaje przestrzeń.
Przestrzeń tę zalewa się żywicą epoksydową. Żywicę wstępnie miesza się z utwardzaczem oraz, w razie potrzeby, z barwnikami (pigmentami) lub dodatkami perłowymi w celu stworzenia efektu głębi i koloru. Żywica epoksydowa, dzięki swojej niskiej lepkości, wnika w pory drewna na granicy styku. Proces zalewania może być wielowarstwowy, aby zapobiec przegrzaniu i pękaniu żywicy. Po całkowitym utwardzeniu, które może zająć od kilku dni do tygodnia, blat wyjmuje się, obrabia (frezowanie, szlifowanie) i poleruje.
2. Wypełnianie wad i pęknięć
Mniej wielkoskalowym, lecz nie mniej ważnym aspektem jest wykorzystanie żywic do naprawy i stabilizacji drewna. Naturalne drewno, zwłaszcza cenne gatunki, często ma naturalne pęknięcia, sęki lub pustki. Zamiast odrzucać taki materiał, można go uszlachetnić, zalewając wady przezroczystą lub kolorową żywicą epoksydową.
To nie tylko zwiększa wytrzymałość i stabilność drewna, zapobiegając dalszemu pękaniu, lecz także nadaje wyrobowi charakterystyczny, designerski wygląd. Przezroczyste zalanie pozwala zobaczyć wewnętrzną strukturę drewna, podczas gdy kolorowe – stworzyć wyrazisty akcent podkreślający niepowtarzalność naturalnego skazu. Technika ta wymaga bardzo starannego przygotowania: wady muszą być oczyszczone, odtłuszczone i, w razie potrzeby, uszczelnione od strony spodniej, aby żywica nie wyciekła.
3. Zalety i niuanse obróbki
Połączenie litego drewna i lanej żywicy daje produkt o unikalnym, artystycznym charakterze. Nie przypomina on wyrobów masowych i jest ceniony za swoją ekskluzywność. Kluczowe zalety:
- Efekt wizualny: Połączenie organiki drewna i błyszczącego, często kolorowego tworzywa.
- Funkcjonalność: Żywica tworzy absolutnie równą, odporną na zużycie powierzchnię.
- Wykorzystanie surowca wtórnego: Pozwala wykorzystać slaby i deski z wadami, które w przeciwnym razie byłyby nieprzydatne.
Obróbka takich wyrobów wymaga szczególnej staranności: żywica i drewno mają różną twardość i różnie reagują na ciepło przy szlifowaniu. Należy stosować metody, które wykluczają przegrzanie żywicy, ponieważ może to doprowadzić do jej zmętnienia lub powstania mikropęknięć. Wykończeniowe polerowanie żywicy do lustrzanego połysku nadaje wyrobowi skończony, premium wygląd.
Osadzanie elementów z tworzywa w detalach drewnianych
Technologia mechanicznego osadzania gotowych elementów z tworzywa w litym drewnie lub płytach drewnopochodnych jest klasycznym, lecz nieustannie doskonalonym sposobem łączenia materiałów. W tym przypadku tworzywo występuje w roli funkcjonalnego lub dekoracyjnego komponentu, którego wykonanie z drewna jest niemożliwe lub niecelowe.
Mogą to być elementy konstrukcyjne, takie jak systemy mocowania i regulacji, lub elementy dekoracyjne — inkrustacje, kanty ochronne, rozpraszacze LED. Metoda wymaga wysokiej precyzji obróbki drewna do stworzenia idealnych wpustów i gniazd pod wstawki z tworzywa, zapewniając ciasne osadzenie bez luzów.
1. Wstawki dekoracyjne i funkcjonalne
Tworzywo można wykorzystać do dekoracyjnej inkrustacji w powierzchniach drewnianych. Za pomocą wysokoprecyzyjnych obrabiarek CNC w litym drewnie frezuje się wpusty o złożonym kształcie, które następnie wypełnia się elementami z tworzywa, wykonanymi metodą cięcia laserowego lub odlewania. Pozwala to tworzyć trwałe wzory, logo lub napisy, które kontrastują z teksturą drewna.
W ujęciu funkcjonalnym wstawki z tworzywa często stosuje się w miejscach, gdzie wymagana jest podwyższona odporność na zużycie lub elastyczność. Przykłady obejmują:
- Ochronne kanty czołowe (obrzeża) z PVC lub tworzywa ABS na płytach drewnopochodnych (płyta wiórowa, MDF), które chronią przed odpryskami, wilgocią i uszkodzeniami mechanicznymi.
- Prowadnice i elementy ślizgowe w szufladach lub systemach przesuwnych, wykonane z odpornego na zużycie poliamidu lub teflonu.
- Elementy mocujące do mebli składano-rozkładanych, odlane z wytrzymałego tworzywa, które zapewnia wielokrotne użycie bez uszkodzenia.
2. Precyzja frezowania i mocowania
Kluczowym aspektem tej technologii jest precyzja dopasowania. Frezowanie wpustów i gniazd musi odbywać się na nowoczesnym sprzęcie ze sterowaniem programowym (CNC), aby zapewnić geometryczną identyczność miejsca osadzenia i wstawki z tworzywa. Minimalne tolerancje (dziesiąte części milimetra) mają krytyczne znaczenie dla zapewnienia ciasnego, niewidocznego osadzenia.
Mocowanie elementu z tworzywa do drewna może odbywać się na kilka sposobów:
- Połączenie klejowe: Użycie specjalistycznych klejów (na przykład poliuretanowych lub epoksydowych) do trwałego i wytrzymałego połączenia.
- Mocowanie mechaniczne: Zastosowanie elementów złącznych, wpustów „jaskółczy ogon” lub systemów „wczep-wpust”, odlanych bezpośrednio w detalu z tworzywa.
- Wciskanie (termofiksacja): Element z tworzywa jest nieco większy niż wpust i osadza się go z naciągiem, czasem z użyciem oddziaływania cieplnego do chwilowego rozszerzenia tworzywa.
3. Integracja oświetlenia i elektroniki
Współczesny trend to integracja oświetlenia (podświetlenia LED) w wyroby drewniane, na przykład w meble lub panele ścienne. W tym celu w drewnie frezuje się wpust, a w niego wstawia się specjalny światłorozpraszający profil z tworzywa (najczęściej z poliwęglanu lub akrylu), wewnątrz którego umieszcza się taśmę LED.
Tworzywo pełni tu dwie ważne funkcje: jest estetycznym rozpraszaczem światła, zapewniając równomierne świecenie, oraz obudową ochronną dla elektroniki, izolując ją od drewna i wilgoci. Takie połączenie pozwala tworzyć wyroby, które są nie tylko funkcjonalne i piękne, lecz także odpowiadają współczesnym wymaganiom designu i komfortu.
Modyfikacja powierzchni drewna lakierami i gruntami polimerowymi
Jednym z najbardziej rozpowszechnionych sposobów łączenia drewna i polimerów, który często nie jest postrzegany jako „łączenie”, jest zastosowanie zaawansowanych technologicznie materiałów lakierniczych na bazie polimerów. Materiały te nie tylko pokrywają, lecz tworzą mocną, ochronną powłokę polimerową, która swoimi właściwościami w wielu aspektach przewyższa tradycyjne powłoki olejowe lub woskowe.
Użycie lakierów i gruntów poliuretanowych, akrylowych lub poliestrowych jest standardem w produkcji wysokiej jakości mebli, parkietu i innych wyrobów wymagających podwyższonej odporności na zużycie. Faktycznie jest to formowanie najcieńszej, lecz niezwykle mocnej warstwy tworzywowej na powierzchni drewna.
1. Systemy poliuretanowe i akrylowe
Lakiery poliuretanowe (lakiery PU) są wzorcem wytrzymałości w branży obróbki drewna. Są to składy dwuskładnikowe, w których główny składnik (żywica) miesza się z utwardzaczem (izocyjanianem). Po polimeryzacji na powierzchni tworzy się wyjątkowo twarda, elastyczna oraz odporna na chemikalia i ścieranie błona. Lakiery te są niezastąpione do powłok narażonych na intensywne zużycie, na przykład do blatów, podłóg i frontów kuchennych.
Lakiery akrylowe – to systemy, często utwardzane promieniowaniem ultrafioletowym (UV). Zaletą lakierów utwardzanych UV jest to, że polimeryzacja zachodzi błyskawicznie przy przejściu wyrobu przez suszarkę UV. Pozwala to znacznie przyspieszyć proces produkcji i od razu pakować lub kontynuować obróbkę wyrobu. Powłoki akrylowe zapewniają doskonałą przezroczystość, nie żółkną z czasem i mają dobrą twardość.
2. Gruntowanie i uszczelnianie porów
Aby osiągnąć idealną powierzchnię przed naniesieniem lakieru wykończeniowego, często stosuje się gruntowanie polimerowe. Grunt nie tylko zapewnia adhezję między drewnem a lakierem, lecz także spełnia najważniejszą funkcję uszczelniania porów i podnoszenia włosa. W przypadku gatunków wielkoporowych, takich jak jesion czy dąb, stosuje się specjalne wypełniacze porów – gęste składy polimerowe, które całkowicie zamykają pory drewna.
Jest to szczególnie istotne dla uzyskania lustrzanego połysku. Każdy niewypełniony por lub wgniecenie na powierzchni ujawni się jako wada po polerowaniu. Grunty na bazie polimerów, naniesione za pomocą natrysku, a następnie oszlifowane, tworzą idealnie równe podłoże, pozwalając lakierowi wykończeniowemu utworzyć absolutnie gładką, mocną błonę polimerową.
3. Zalety powłok cienkowarstwowych
Kluczowa zaleta stosowania lakierów polimerowych:
- Odporność na zużycie: Nieporównywalna z naturalnymi olejami i woskami; powłoka wytrzymuje oddziaływanie mechaniczne i częste sprzątanie.
- Odporność chemiczna: Ochrona przed plamami, rozpuszczalnikami i chemią gospodarczą.
- Izolacja przed wilgocią: Skutecznie zapobiega przenikaniu wilgoci, zmniejszając ryzyko wypaczenia i pęcznienia podłoża drzewnego.
- Estetyka: Możliwość uzyskania zarówno głębokiej powłoki matowej, jak i wysokiego połysku.
Prawidłowe nanoszenie i wybór systemu polimerowego to końcowy i krytycznie ważny etap, który decyduje o trwałości i wyglądzie wyrobu drewnianego. To technologia, która wnosi do naturalnego materiału właściwości ochronne świata syntetycznego.
Wykorzystanie przetworzonego tworzywa w połączeniu z drewnem
Aktualnym i społecznie odpowiedzialnym podejściem w obróbce drewna jest integracja przetworzonego tworzywa z procesami produkcyjnymi. Sprzyja to nie tylko ograniczeniu odpadów i zmniejszeniu obciążenia środowiska, lecz otwiera także nowe możliwości ekonomiczne, wykorzystując surowiec wtórny do tworzenia innowacyjnych wyrobów kompozytowych i hybrydowych.
Przetworzone polimery, takie jak PE, PP, PVC, a nawet niektóre rodzaje PET, mogą być oczyszczone, granulowane i wykorzystane jako osnowa polimerowa dla WPC lub do tworzenia elementów funkcjonalnych, które następnie łączy się z drewnem. Podejście to wymaga szczególnej uwagi wobec kontroli jakości wyjściowego surowca tworzywowego.
1. Zastosowanie w WPC na bazie surowca wtórnego
Najbardziej bezpośrednim sposobem wykorzystania przetworzonego tworzywa jest włączenie go do składu Kompozytów Drzewno-Polimerowych. Przetworzony polietylen (PE) i polipropylen (PP) z opakowań, butelek i folii są doskonałą osnową dla profili WPC.
Proces pozostaje ten sam: oczyszczone i rozdrobnione tworzywo miesza się z mączką drzewną i dodatkami funkcjonalnymi. Jednak w odróżnieniu od surowca pierwotnego przetworzone tworzywo może mieć szerszy zakres masy cząsteczkowej i zanieczyszczeń. Wymaga to bardziej starannej obróbki wstępnej (mycia, suszenia, homogenizacji) i adaptacji parametrów technologicznych ekstruzji. Włączenie surowca wtórnego pozwala obniżyć koszt własny wyrobu końcowego i pozycjonować go jako „zielone”, zrównoważone rozwiązanie.
2. Konstrukcje hybrydowe z przetworzonym tworzywem
Poza kompozytami przetworzone tworzywo wykorzystuje się do wytwarzania gotowych elementów konstrukcyjnych, które następnie mocuje się do podstawy drewnianej. Na przykład z przetworzonego PE lub PP mogą być odlane nogi, podpory lub ramy do mebli ogrodowych. Te elementy z tworzywa zapewniają:
- Izolację: Zapobiegają bezpośredniemu kontaktowi drewnianych części z wilgotnym gruntem.
- Trwałość: Nie podlegają gniciu ani korozji.
- Lekkość: Stosunkowo małą wagę w porównaniu z odpowiednikami metalowymi.
Drewniane części (siedziska, oparcia, blaty) mogą być wykonane z litego drewna lub WPC i połączone ze szkieletem z tworzywa. Taka konstrukcja hybrydowa maksymalnie wykorzystuje zalety każdego materiału, zapewniając wytrzymałość i trwałość w warunkach zewnętrznych.
3. Aspekt ekologiczny i ekonomiczny
Wykorzystanie przetworzonego tworzywa jest nie tylko wyborem technologicznym, lecz także strategicznym pozycjonowaniem firmy. Świadczy o przywiązaniu do zasad gospodarki o obiegu zamkniętym i zrównoważonej produkcji.
- Obniżenie kosztów: Surowiec wtórny ma z reguły niższą cenę zakupu, co pozytywnie wpływa na koszt własny.
- Niepowtarzalność produktu: Oznakowanie wyrobu jako zawierającego materiały przetworzone może stać się ważną przewagą konkurencyjną na rynku.
- Odpowiedzialność społeczna: Udział w przetwarzaniu odpadów tworzywowych ma znaczący rezonans społeczny i pozytywnie wpływa na wizerunek marki.
Aby zapewnić stabilną jakość, ważne jest prowadzenie regularnej kontroli wejściowej surowca i adaptowanie receptur w celu kompensacji ewentualnych różnic we właściwościach tworzywa.
Technika koekstruzji: wielowarstwowe profile WPC
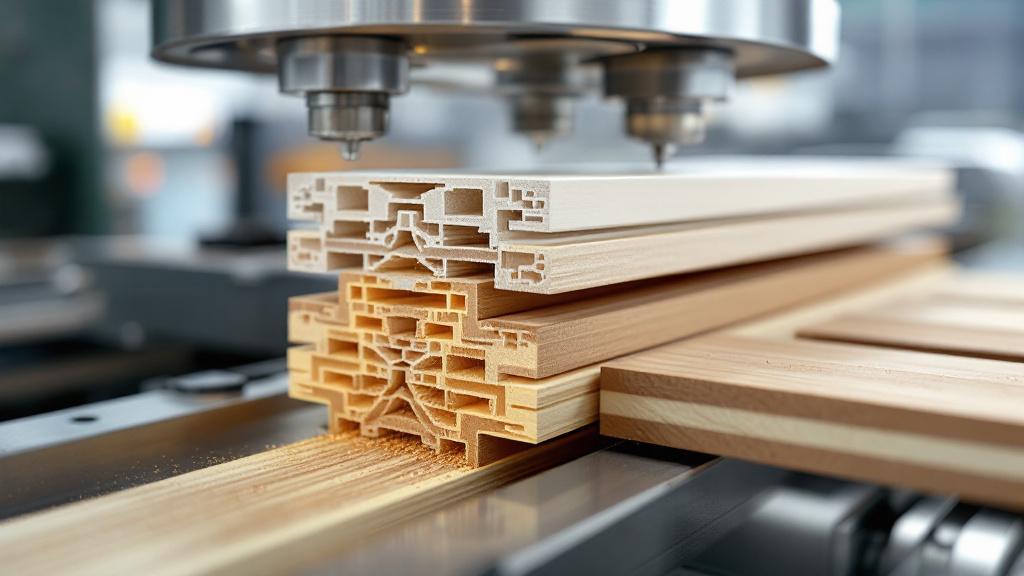
Koekstruzja – to zaawansowana technologia w produkcji WPC, która pozwala tworzyć wielowarstwowe profile o różnych właściwościach w każdej warstwie. W odróżnieniu od tradycyjnej ekstruzji jednowarstwowej koekstruzja wykorzystuje dwa lub więcej ekstruderów, które podają różne składy materiału przez jedną wspólną głowicę formującą.
Pozwala to zoptymalizować charakterystyki wyrobu, umieszczając droższe lub specjalistyczne komponenty tylko tam, gdzie są potrzebne, na przykład na powierzchni. W rezultacie powstają profile, które łączą wytrzymałość i ekonomiczność rdzenia z wysoką odpornością i estetyką warstwy zewnętrznej.
1. Struktura profilu koekstrudowanego
Typowy koekstrudowany profil WPC składa się z dwóch podstawowych warstw:
- Rdzeń (osnowa): Stanowi główną masę profilu i często jest wykonany ze standardowego, bardziej ekonomicznego kompaundu WPC. Zapewnia niezbędną wytrzymałość strukturalną, sztywność i minimalny skurcz. W rdzeniu można stosować większy procent mączki drzewnej lub mniej kosztowny polimer, w tym przetworzony.
- Warstwa zewnętrzna (capping): To cienka, lecz wysoce skuteczna warstwa ze specjalistycznego polimeru, która całkowicie pokrywa rdzeń. Warstwa zewnętrzna często zawiera wysokie stężenie stabilizatorów UV, przeciwutleniaczy i trwałych barwników. Czasem może to być nawet czyste, wysokiej jakości tworzywo (na przykład PVC lub Akrylonitryl-styren-akrylan, ASA), niezawierające mączki drzewnej.
2. Zalety koekstruzji
Koekstruzja jest technologiczną odpowiedzią na mankamenty pierwszej generacji WPC, które z czasem mogły blaknąć lub były podatne na pleśń w warunkach wysokiej wilgotności. Główne zalety profili wielowarstwowych:
- Maksymalna odporność na UV: Warstwa zewnętrzna, wzbogacona stabilizatorami, praktycznie nie blaknie i zachowuje kolor przez dziesięciolecia.
- Wysoka odporność na wilgoć i plamy: Gęsta, często bezszwowa warstwa tworzywa zapobiega wchłanianiu wody, oleju, wina i innych zanieczyszczeń.
- Elastyczność estetyczna: Warstwa zewnętrzna pozwala imitować drogie gatunki drewna z wysoką precyzją, a także tworzyć unikalne tekstury, na przykład tłoczenie 3D z głębokim wzorem, którego nie da się wykonać na zwykłym WPC.
- Ekonomiczność: Wykorzystanie tańszego surowca na główną objętość profilu.
3. Proces formowania koekstruzyjnego
Proces koekstruzji wymaga bardziej złożonego sprzętu niż tradycyjna ekstruzja. Niezbędny jest drugi (lub trzeci) ekstruder i specjalna głowica koekstruzyjna. Głowica ta ma złożone kanały, które łączą strumienie stopów z różnych ekstruderów bezpośrednio przed wyjściem. Strumienie łączą się tak, że stop warstwy zewnętrznej całkowicie otacza stop rdzenia.
Krytycznie ważne jest zapewnienie idealnej adhezji między warstwami. Osiąga się to dzięki precyzyjnej kontroli temperatury i ciśnienia, a czasem za pomocą specjalnej warstwy wiążącej (kompaundu klejowego), która również jest podawana przez osobny ekstruder. Koekstrudowane profile, takie jak deska tarasowa, są szczytem technologii WPC, oferując połączenie naturalnej estetyki i praktycznie nieograniczonej trwałości.
Frezowanie i montaż kompozytowy
Nie wszystkie technologie łączenia wymagają złożonych procesów chemicznych lub termomechanicznych, takich jak ekstruzja czy odlewanie. Często efektywność osiąga się dzięki precyzyjnej obróbce mechanicznej i umiejętnemu montażowi kompozytowemu gotowych elementów drewnianych i tworzywowych. Technologia ta jest szczególnie ważna dla unikalnych, małoseryjnych i designerskich wyrobów.
Istota polega na maksymalnym wykorzystaniu mocnych stron każdego materiału, łącząc je za pomocą precyzyjnych wpustów, łączników i klejów. Nowoczesny sprzęt CNC pozwala wykonywać najbardziej złożone frezowanie w drewnie, które idealnie nadaje się do montażu standardowych lub zamówionych detali z tworzywa.
1. Wysokoprecyzyjne frezowanie drewna CNC
Kluczową rolę odgrywają tu frezarki CNC (sterowane numerycznie). Są w stanie tworzyć wpusty, kieszenie, gniazda i otwory w drewnianych półfabrykatach z precyzją niezbędną do ciasnego osadzenia komponentów z tworzywa. Przykłady zastosowania:
- Frezowanie kanału do montażu profilu uszczelniającego z PVC w drewnianych ramach okiennych.
- Tworzenie zagłębień o złożonym kształcie do wbudowania poliwęglanowych lub akrylowych ekranów ochronnych.
- Wybieranie materiału do montażu gotowych elementów okuć z tworzywa, takich jak zatrzaski, zawiasy czy prowadnice.
Obróbka CNC pozwala nie tylko dokładnie zachować geometrię, lecz także zapewnić idealnie gładkie ścianki wpustu, co ma krytyczne znaczenie dla jakości spoiny klejowej lub ciasności mechanicznego naciągu.
2. Technologie montażu i mocowania
Montaż wyrobów łączonych wymaga wyboru optymalnej metody mocowania, uwzględniającej różnicę w rozszerzalności cieplnej i twardości materiałów:
- Połączenia klejowe: Do niezawodnego mocowania stosuje się specjalistyczne kleje. Na przykład do łączenia drewna z większością tworzyw (poza poliolefinami, takimi jak PE i PP, które wymagają aktywacji powierzchni) świetnie nadają się kleje poliuretanowe, epoksydowe lub cyjanoakrylowe. Tworzą one mocną, często wodoodporną spoinę.
- Mocowanie mechaniczne z kompensacją: Przy użyciu wkrętów lub śrub w połączeniu z tworzywem należy przewidzieć kompensację rozszerzalności cieplnej. Tworzywo rozszerza się i kurczy znacznie silniej niż drewno. Można to zrealizować poprzez zastosowanie owalnych otworów w detalu z tworzywa (zamiast okrągłych) lub podkładek sprężystych.
- Systemy „wczep-wpust” i zatrzaski: Detale z tworzywa mogą być odlane lub wycięte z zintegrowanymi zatrzaskami lub elementami wczep-wpust, które wchodzą w odpowiednie wpusty wyfrezowane w drewnie. Zapewnia to szybki, mocny i często niewidoczny montaż.
3. Zastosowanie w produkcji
Montaż kompozytowy pozwala tworzyć wyroby o lepszych charakterystykach niż ich w pełni drewniane lub w pełni tworzywowe odpowiedniki:
- Profile okienne i drzwiowe: Drewniany szkielet (izolacja cieplna, estetyka) w połączeniu z nakładkami i uszczelkami z tworzywa (wodoodporność, szczelność).
- Unikalne meble: Drewniane fronty i korpus, uzupełnione odpornymi na zużycie wstawkami z tworzywa w narożach, na czołach lub w miejscach intensywnego kontaktu.
- Zabawki i pamiątki: Połączenie naturalnego drewna z kolorowymi, gładkimi i bezpiecznymi elementami z tworzywa.
Technologia ta jest przejawem podejścia inżynierskiego, w którym wybór materiału dla każdej części wyrobu jest określony jego funkcjonalną koniecznością.
Druk 3D i prototypowanie w obróbce drewna
Innowacyjnym i szybko rozwijającym się kierunkiem jest wykorzystanie druku 3D do tworzenia elementów z tworzywa przeznaczonych do integracji z wyrobami drewnianymi. Druk 3D (wytwarzanie addytywne) pozwala wytwarzać detale o najbardziej złożonej geometrii, które byłyby niemożliwe lub skrajnie drogie przy tradycyjnym odlewaniu lub obróbce mechanicznej.
W kontekście obróbki drewna druk 3D wykorzystuje się do prototypowania, wytwarzania unikalnych okuć, ukrytych elementów łączących i designerskich wstawek. Otwiera to drogę do pełnej kastomizacji i personalizacji produkcji.
1. Wytwarzanie kastomizowanych okuć
Za pomocą druku 3D można szybko i tanio wytworzyć indywidualizowane okucia z tworzywa z wytrzymałych polimerów, takich jak PLA, ABS, PETG czy nylon:
- Ukryte mocowania: Wytwarzanie niestandardowych wsporników, które dokładnie odpowiadają geometrii wyrobu drewnianego i pozostają całkowicie niewidoczne po montażu.
- Unikalne uchwyty i wstawki: Tworzenie uchwytów, nóg lub elementów dekoracyjnych o firmowym stylu lub złożonym ornamencie.
- Prototypy: Szybkie tworzenie funkcjonalnych modeli detali z tworzywa do oceny ich kompatybilności z konstrukcją drewnianą przed uruchomieniem produkcji masowej.
Takie podejście pozwala nam zaoferować klientom absolutnie unikalny produkt, w którym nawet najdrobniejsze detale są zaprojektowane pod konkretny projekt.
2. Druk 3D z tworzyw z domieszką drewna
Na rynku druku 3D istnieją specjalne filamenty kompozytowe (nici z tworzywa) z dodatkiem włókna drzewnego (Wood-Filled PLA lub Wood-Polymer Composites). Choć technicznie nie jest to łączenie litego drewna z tworzywem, jest to tworzenie detalu, który:
- Ma teksturę i zapach drewna: Wydrukowane wyroby wyglądają, a nawet pachną jak drewno.
- Poddaje się obróbce końcowej: Można je szlifować, malować, a nawet bejcować jak naturalne drewno.
Takie wydrukowane elementy mogą być wykorzystane jako nakładki dekoracyjne lub drobne detale w połączeniu z litym drewnem, tworząc wizualnie i dotykowo harmonijną hybrydę.
3. Oprzyrządowanie i osprzęt
Druk 3D jest niezastąpiony do wytwarzania oprzyrządowania technologicznego i narzędzi do samej obróbki drewna. Mogą to być:
- Szablony i przyrządy: Wytwarzanie prowadnic i szablonów z tworzywa do precyzyjnego ręcznego lub półautomatycznego frezowania złożonych wpustów w drewnianych półfabrykatach.
- Elementy ochronne: Specjalistyczne zaciski, nakładki do pras, które chronią miękkie gatunki drewna przed uszkodzeniami przy obróbce mechanicznej.
- Prototypy form: Tworzenie form do odlewania żywicy epoksydowej lub innych mas plastycznych, co pozwala szybko testować rozwiązania designerskie.
Druk 3D jest w tym kontekście narzędziem, które podnosi precyzję, szybkość i elastyczność procesu obróbki drewna, pozwalając nam skuteczniej integrować tradycyjne materiały z nowoczesnymi polimerami.
Perspektywy i aspekty ekologiczne łączenia
Łączenie drewna i tworzywa sztucznego to nie tylko zestaw zabiegów technologicznych, to strategiczne spojrzenie na przyszłość branży. Nieustannie rozwijają się nowe materiały i metody, które obiecują jeszcze bardziej efektywne i zrównoważone rozwiązania hybrydowe. Drewno i polimery, dzięki swoim wzajemnie uzupełniającym się właściwościom, będą odgrywać kluczową rolę w tworzeniu trwałych i estetycznie atrakcyjnych wyrobów.
Widzimy, że popyt na wyroby łączące naturalne piękno drewna z niezawodnością użytkową tworzywa będzie tylko rósł. Jest to podyktowane koniecznością tworzenia produktów odpornych na zmiany klimatyczne, podwyższoną wilgotność i intensywną eksploatację.
1. Innowacyjne materiały i substancje wiążące
Rozwój zmierza w kierunku tworzenia doskonalszych kompatybilizatorów i promotorów adhezji – substancji, które zapewniają idealne związanie włókien drzewnych z osnową polimerową. Pozwoli to zwiększyć procent zawartości drewna w WPC, co uczyni kompozyt bardziej „naturalnym” i zmniejszy jego zależność od surowca naftowego.
Innym obiecującym kierunkiem są biokompozyty, gdzie tradycyjne polimery termoplastyczne zastępuje się biopolimerami (na przykład kwasem polimlekowym PLA) lub polimerami z surowca roślinnego. Materiały takie, łącząc się z mączką drzewną, pozwalają tworzyć wyroby, które są nie tylko trwałe, lecz także w pełni biodegradowalne lub kompostowalne, co stanowi kolejny poziom odpowiedzialności ekologicznej.
2. Zrównoważony rozwój i odpowiedzialność ekologiczna
Z punktu widzenia zrównoważonego rozwoju łączenie materiałów oferuje znaczące korzyści:
- Wydłużenie żywotności: Wyroby z WPC lub drewna stabilizowanego służą znacznie dłużej niż nieobrobione lite drewno, co ogranicza potrzebę częstej wymiany i, co za tym idzie, wycinki nowego drewna.
- Wykorzystanie odpadów: Technologie WPC pozwalają efektywnie wykorzystać odpady obróbki drewna (trociny, wióry, mączkę drzewną), przekształcając je z problemu w cenny zasób.
- Recykling: Wyroby WPC wykonane na bazie termoplastów (PE, PP), po zakończeniu okresu użytkowania, mogą być ponownie przetworzone w nowy materiał kompozytowy, co jest częścią zamkniętego cyklu produkcji.
Tym samym kompozyty i hybrydy drzewno-tworzywowe, przy odpowiedzialnym podejściu, są jednym z najbardziej uzasadnionych ekologicznie rozwiązań we współczesnej branży.
3. Podsumowanie kombinacji technologicznej
Technologie łączenia drewna i tworzywa pozwalają nam, jako producentowi, oferować naszym klientom produkty spełniające najbardziej rygorystyczne wymagania:
- Funkcjonalność: Odporność na wilgoć, pleśń i owady (WPC, drewno stabilizowane).
- Estetyka: Zachowanie unikalnego rysunku i ciepła drewna (stabilizacja, zalewy epoksydowe, okleiny dekoracyjne).
- Trwałość: Superwytrzymała warstwa powierzchniowa i stabilność kształtu (koekstruzja, lakiery PU, HPL).
Kombinatoryka materiałów to kluczowe narzędzie do tworzenia oryginalnych, niezawodnych i ekonomicznie efektywnych wyrobów we współczesnej obróbce drewna.