Technologien zur Kombination von Holz und Kunststoff für originelle Produkte
In der Welt der Holzbearbeitung wurden das Streben nach Vollkommenheit und die Suche nach neuen Wegen zur Erweiterung der Materialmöglichkeiten stets geschätzt. Holz ist ein Material mit einzigartiger Ästhetik und Wärme, weist jedoch bestimmte Einschränkungen auf, die mit Feuchtigkeit, biologischem Abbau und Verschleiß zusammenhängen. Kunststoff wiederum bietet hohe Beständigkeit, Langlebigkeit und Formgebungsflexibilität. Die Kombination dieser beiden scheinbar gegensätzlichen Materialien eröffnet grundlegend neue Horizonte bei der Schaffung origineller, funktionaler und langlebiger Produkte.
Als Unternehmen, das tief in die Prozesse der Holzbearbeitung und Fertigung eingebunden ist, sehen wir in der Symbiose von Holz und Kunststoff nicht bloß einen Trend, sondern eine strategische Entwicklungsrichtung. Sie erlaubt es uns, Kunden Produkte anzubieten, die die natürliche Schönheit des Holzes erben und dabei über Gebrauchseigenschaften verfügen, die für Massivholz allein unerreichbar sind. Es ist eine Kombinatorik, bei der jede Komponente die besten Eigenschaften der anderen verstärkt und dabei deren Schwächen ausgleicht. In diesem Artikel betrachten wir ausführlich die Schlüsseltechnologien, die es uns erlauben, Holz und Polymere effektiv zu integrieren, um hochwertige und originelle Produkte zu schaffen. Wir konzentrieren uns auf Prozesse, die Ihre Vorstellung von den Möglichkeiten des Rohstoffs Holz verändern werden.
Holz-Kunststoff-Verbundstoffe (WPC): Extrusion und Formgebung
Holz-Kunststoff-Verbundstoffe, bekannt als WPC (Wood-Plastic Composites), stellen eine der umfangreichsten und technologisch fortgeschrittensten Methoden dar, Holz und Kunststoff zu kombinieren. Das Wesen der Technologie liegt im Mischen von feinem Holzmehl (üblicherweise 50 % bis 70 % der Masse) mit thermoplastischen Polymeren wie Polyethylen (PE), Polypropylen (PP) oder Polyvinylchlorid (PVC). Die entstehende Mischung, das Compound, wird dann im Verfahren der Extrusion oder des Spritzgusses.
verarbeitet. Diese Methode ermöglicht die Schaffung eines Materials, das nicht fault, keinem Insektenbefall unterliegt und eine hohe Feuchtebeständigkeit besitzt, während es das Aussehen und die Haptik nahe am Naturholz bewahrt. WPC-Produkte finden breite Anwendung in Erzeugnissen, die erhöhte Verschleißfestigkeit und Langlebigkeit erfordern, wie Terrassendielen, Fassadenpaneele, Zäune und Gartenmöbel. Es ist eine Lösung für jene Fälle, in denen die Ästhetik des Holzes mit der Beständigkeit eines synthetischen Materials gegen eine aggressive Außenumgebung verbunden werden muss.
1. Vorbereitung der Rohstoffe und Mischen
Die Schlüsselstufe bei der WPC-Herstellung ist die sorgfältige Vorbereitung der Ausgangskomponenten. Das Holzmehl muss gereinigt und, was entscheidend ist, getrocknet werden — auf einen sehr niedrigen Feuchtegehalt, in der Regel unter 1–1,5 %. Eine hohe Holzfeuchte kann bei der anschließenden thermischen Verarbeitung im Extruder zur Bildung von Poren, einer ungleichmäßigen Struktur und einer Verschlechterung der mechanischen Eigenschaften des Endprodukts führen. Auch die Kontrolle der Holzmehlfraktion ist wichtig: Je feiner die Partikel, desto homogener und glatter wird das Compound.
Auch die Polymerbasis (Granulat) muss trocken sein. Anschließend werden Holzmehl, Polymer und verschiedene funktionale Additive in speziellen Hochgeschwindigkeitsmischern gemischt. Die Additive spielen eine entscheidende Rolle: Haftvermittler (Kompatibilisatoren) verbessern die Haftung zwischen dem hydrophilen Holz und dem hydrophoben Kunststoff, UV-Stabilisatoren schützen vor dem Ausbleichen unter Sonneneinstrahlung, Antioxidantien verhindern den Abbau des Polymers, und Farbstoffe verleihen dem Erzeugnis den gewünschten Farbton. Das Mischen erfolgt oft in zwei Stufen: “heiß” zur Homogenisierung und “kalt” zur Abkühlung der Mischung vor der Zuführung zur Extrusion.
2. Der Prozess der Profilextrusion
Die Extrusion ist die Hauptmethode zur Formgebung von WPC-Erzeugnissen wie Dielen, Balken und Leistenprofilen. Das vorbereitete und abgekühlte Compound wird in einen Extruder eingeführt — eine Maschine mit einer oder zwei rotierenden Schnecken. Im Inneren des Extruders schmilzt das Material durch Erhitzung und Reibung und verwandelt sich in eine zähflüssige, homogene Masse. Die Schnecken drücken das geschmolzene Compound durch einen Formkopf (Düse) — ein Metallwerkzeug, das den endgültigen Querschnitt des Profils festlegt.
Eine Schlüsselbesonderheit der WPC-Extrusion besteht darin, dass die Verarbeitungstemperatur hoch genug sein muss, um das Polymer zu schmelzen, aber nicht so hoch, dass sie eine thermische Zersetzung des Holzes verursacht. Das erfordert eine präzise Steuerung des Temperaturprofils über die gesamte Länge des Extruders. Der Formkopf verfügt zudem über spezielle Kanäle zur gleichmäßigen Verteilung des Materialflusses und ist oft mit einem Kühlsystem ausgestattet, um eine Verformung des Profils beim Austritt zu verhindern.
3. Kalibrierung, Kühlung und Zuschnitt
Nach dem Austritt aus der Düse gelangt das noch weiche WPC-Profil auf einen Kalibriertisch. In dieser Vorrichtung, meist unter Einsatz von Vakuum und Wasserkühlung, erhält das Profil präzise geometrische Abmessungen und härtet endgültig aus. Die Vakuumkalibrierung hilft, eine Verformung und Schrumpfung des Materials zu verhindern und seine perfekte Geometrie zu gewährleisten. Die Kühlung muss allmählich und kontrolliert erfolgen, um innere Spannungen zu vermeiden, die zu Verwerfungen oder Rissen im fertigen Erzeugnis führen können.
Nach dem Abkühlen bewegt sich das Profil zu den Abzugsvorrichtungen, die eine gleichmäßige Bewegung des Materials gewährleisten. Die abschließende Stufe ist der Zuschnitt des fertigen Profils in Abschnitte einer festgelegten Länge mithilfe hochpräziser Sägen. Moderne WPC-Linien umfassen oft auch eine Stufe der Endbearbeitung, zum Beispiel das Bürsten (Durchziehen mit Metallbürsten), um der Oberfläche eine Textur zu verleihen, die die Fasern von Naturholz imitiert. Dieser Prozess verbessert nicht nur das Aussehen, sondern macht die Oberfläche auch weniger rutschig.
Spritzguss: Die Herstellung komplexer Teile
Anders als die Extrusion, die zur Gewinnung langgestreckter Profile dient, wird der Spritzguss zur Herstellung komplexer, dreidimensionaler WPC-Erzeugnisse mit hoher Präzision und Wiederholgenauigkeit eingesetzt. Diese Methode eignet sich ideal für kleinformatige Komponenten, Beschlagteile, Verbindungselemente sowie für Designermöbel und Dekorelemente.
Der Spritzguss nutzt die Fähigkeit des Kunststoffs, jede beliebige Form anzunehmen, maximal aus, während das Holzmehl dem Erzeugnis ein natürliches Aussehen verleiht und einige mechanische Eigenschaften verbessert, zum Beispiel die Steifigkeit. Dieser Prozess eröffnet Möglichkeiten zur Schaffung einzigartiger, ergonomischer Formen, die aus Massivholz oder traditionellen Holzplatten unmöglich oder äußerst teuer zu erhalten wären.
1. Ausrüstung und Prozessprinzipien
Für den WPC-Spritzguss werden standardmäßige Spritzgießmaschinen (SGM)verwendet, die für die Arbeit mit Verbundmaterialien angepasst sind. Der Hauptunterschied liegt in der Notwendigkeit, die Abrasivität des Holzmehls zu berücksichtigen, die einen erhöhten Verschleiß der Schnecken und Zylinder der SGM verursachen kann. Daher kommen spezielle, verschleißfestere Komponenten zum Einsatz.
Funktionsweise der SGM: Das vorbereitete granulierte WPC-Compound wird in den Trichter geladen. Im Inneren des Zylinders schmilzt, homogenisiert und sammelt die Schnecke das geschmolzene Material. Anschließend wird das geschmolzene Compound unter hohem Druck (Hunderte oder gar Tausende Atmosphären) in eine Spritzgießform (Gussform) eingespritzt. Die aus hochfestem Stahl gefertigte Form besitzt einen Hohlraum, der die Gestalt des künftigen Erzeugnisses präzise nachbildet. Nach dem Einspritzen kühlt das Material in der Form ab und härtet aus, wonach das fertige Erzeugnis entnommen wird.
2. Besonderheiten von Formen und Fließverhalten
Die Konstruktion einer Spritzgießform für den WPC-Guss erfordert besondere Aufmerksamkeit. Erstens ist eine erhebliche Schrumpfung zu berücksichtigen, die aufgrund des Holzfüllstoffs größer sein kann als bei reinem Kunststoff. Das erfordert eine Kompensation der Abmessungen bei der Auslegung des Formhohlraums. Zweitens verschlechtert das Holzmehl das Fließverhalten der Schmelze und macht sie im Vergleich zu reinem Polymer zähflüssiger.
Um die vollständige Füllung einer komplexen Form zu gewährleisten, ist es notwendig, die Anordnung der Angüsse (Einspritzkanäle) und der Entlüftungen (Luftaustrittskanäle) zu optimieren. Eine niedrige Einspritzgeschwindigkeit hilft, Oberflächenfehler wie “Fließspuren” oder sichtbare Verzerrungen zu vermeiden. Wichtig ist auch, eine angemessene Temperaturkontrolle der Form sicherzustellen, da eine ungleichmäßige Kühlung zu inneren Spannungen und einer Verformung des Erzeugnisses führen kann.
3. Anwendung und Vorteile
Der WPC-Spritzguss ermöglicht die Schaffung von Teilen, die die Festigkeit des Kunststoffs und die Ästhetik des Holzesvereinen. Beispiele sind:
- Beschläge und Befestigungselemente: Abdeckstopfen, Halterungen, Griffe mit Holztextur.
- Gartengerät und -möbel: Sitze, Armlehnen, komplexe Verbindungselemente, bei denen Witterungsbeständigkeit und Ergonomie wichtig sind.
- Dekorelemente: Gitter, Ornamente, Interieurelemente mit präziser Imitation von Holzschnitzerei.
Der Hauptvorteil der Methode ist die Möglichkeit der Großserienfertigung komplexer, fester und stabiler Erzeugnisse, die keine zusätzliche Schutzbehandlung erfordern und unter Bedingungen hoher Feuchtigkeit und Temperaturschwankungen eingesetzt werden können, wo traditionelle Holzteile rasch versagen würden.
Stabilisierung von Holz mit Polymeren: Tiefenimprägnierung
Die Holzstabilisierung ist der Prozess der tiefgreifenden Modifikation von Massivholz durch Imprägnierung mit flüssigen Polymerharzen (Monomeren) und deren anschließende Polymerisation (Aushärtung) im Inneren der Zellwände und Hohlräume des Holzes. Das Ergebnis ist ein Material, das ein Hybrid ist: Es ist nach wie vor Naturholz, aber mit radikal verbesserten Eigenschaften.
Diese Technologie wird zur Schaffung hochwertiger, exklusiver Erzeugnisse verwendet, wie Messergriffe, Elemente von Waffenverzierungen, Schmuckstücke, Dekorpaneele und andere kleinformatige Gegenstände, bei denen Folgendes entscheidend ist: Maßhaltigkeit, Härte und Feuchtebeständigkeit. Stabilisiertes Holz besitzt eine beeindruckende Verschleißfestigkeit und bewahrt dabei ein einzigartiges, lebendiges Fasermuster.
1. Der technologische Prozess der Imprägnierung
Der Stabilisierungsprozess beginnt mit der sorgfältigen Trocknung des Holzrohlings. Die Imprägnierung erfolgt in einer Vakuumkammer. Der Rohling wird vollständig in einen Behälter mit flüssigem Monomer getaucht, meist Acrylharze wie Anacrol-90 oder andere duroplastische Polymere, die mit speziellen Farbstoffen eingefärbt werden können.
Anschließend wird in der Kammer ein tiefes Vakuumerzeugt. Das ist notwendig, um Luft und Feuchtigkeit aus den Poren und Zellen des Holzes zu entfernen. Bei niedrigem Druck “kochen” die Luftreste und entweichen aus den Poren. Nach dem Halten unter Vakuum wird der Druck in der Kammer erhöht — auf Atmosphärendruck, und danach wird ein Überdruck erzeugt (bis 4–5 Atmosphären). Unter diesem hohen Druck dringt das Polymerharz zwangsweise tief in die Struktur des Holzes ein und füllt alle Hohlräume. Der Zyklus “Vakuum–Druck” wird oft mehrmals wiederholt, um eine möglichst vollständige Imprägnierung zu erreichen.
2. Polymerisation und Aushärtung
Nach der Imprägnierung wird der polymerimprägnierte Rohling entnommen und geht in die Stufe der Polymerisation (Aushärtung) über. Die Polymerisation ist ein chemischer Prozess, in dessen Verlauf sich das flüssige Monomer in ein festes, stabiles Polymer verwandelt. Bei den meisten Acrylharzen wird dieser Prozess durch eine thermische Behandlung.
ausgelöst. Die Rohlinge werden in einen Trockenschrank oder Ofen gegeben und auf die zur Auslösung der Reaktion nötige Temperatur erhitzt (zum Beispiel etwa 90–100 Grad). Die Wärme wirkt als Katalysator. Das Polymer härtet im Inneren des Holzes aus, bindet die Fasern fest und füllt alle Poren und Mikrorisse. Das verleiht dem Material eine außergewöhnliche Dichte und Härte.
3. Ergebnis und Bearbeitung von stabilisiertem Holz
Das Ergebnis der Stabilisierung ist ein Material, das:
- Keine Feuchtigkeit aufnimmt: Das macht es ideal für den Einsatz unter Bedingungen starker Feuchteschwankungen und verhindert Quellen und Rissbildung.
- Außerordentlich hart ist: Das ausgehärtete Polymer erhöht die Oberflächenhärte und macht das Material widerstandsfähig gegen Kratzer und Abrieb.
- Stabil ist: Das Phänomen des “Arbeitens” des Holzes (Maßänderung bei Feuchtigkeitsänderung) wird beseitigt, was für Präzisionserzeugnisse entscheidend ist.
Die Bearbeitung von stabilisiertem Holz erfordert den Einsatz von Hartmetallwerkzeugen, da das Material deutlich härter ist als gewöhnliches Holz. Es lässt sich jedoch hervorragend schleifen und polieren und offenbart dabei die Tiefe und das einzigartige Fasermuster, das oft durch die dem Harz beigefügten Farbstoffe verstärkt wird. Eine Endbeschichtung ist in der Regel nicht erforderlich, da sich das Polymer bereits im Inneren befindet und Schutz bietet.
Beschichtung von Holzplatten mit Kunststoffen: HPL und Laminierung
Die Beschichtung von Holzwerkstoffen mit Kunststoffen ist eine Technologie, die auf die Verbesserung der Gebrauchseigenschaften der Oberfläche abzielt, während der Träger (zum Beispiel MDF, Spanplatte, Sperrholz) aus Rohstoff Holz gefertigt ist. Diese Technik findet breite Anwendung in der Möbelfertigung, der Herstellung von Arbeitsplatten, Ladeneinrichtungen und Innenausbau.
Der Einsatz hochwertiger Kunststoffe wie Hochdruck-Schichtstoff (HPL) oder dekorativer Folien auf Basis duroplastischer Harze (Prozess der Laminierung) ermöglicht die Schaffung eines Erzeugnisses, das die strukturelle Festigkeit des Holzträgers mit der außergewöhnlichen Verschleißfestigkeit und Hygiene der Kunststoffbeschichtung vereint. Es ist ein Kompromiss zwischen Kosten, Festigkeit und Ästhetik.
1. Technologie der Beschichtung mit HPL-Platten
HPL-Kunststoff ist ein Plattenmaterial, das durch Verpressen von Lagen aus mit duroplastischen Harzen (Phenolharze für die Basis und Melaminharze für die Dekorschicht) getränktem Kraftpapier bei sehr hohem Druck (ab 5 MPa und höher) und Temperatur (etwa 150 Grad Celsius) hergestellt wird. Die entstehende HPL-Platte besitzt eine unglaubliche Härte sowie Beständigkeit gegen Kratzer, Stöße, hohe Temperaturen und Haushaltschemikalien.
Der Prozess der Beschichtung (des Kaschierens) einer Holzplatte mit HPL besteht im Verkleben des Kunststoffs mit dem Träger. Dies geschieht mithilfe spezialisierter Pressen und hochfester, oft Polyurethan- oder Kontaktkleber. Die Klebefuge muss möglichst dünn und gleichmäßig sein, und der Pressdruck ausreichend, um vollen Kontakt und zuverlässige Haftung über die gesamte Fläche zu gewährleisten. Das Ergebnis ist ein Material, das die leichte Bearbeitung und Montage der Holzplatte bewahrt, jedoch mit einer Oberfläche, die für anspruchsvollste Einsatzbedingungen geeignet ist, zum Beispiel in einer Profiküche oder im öffentlichen Raum.
2. Laminierung (CPL und Melaminfolie)
Die Laminierung (oder Direktverpressung) ist eine wirtschaftlichere und schnellere Beschichtungsmethode, die meist für Spanplatte und MDF angewendet wird (wodurch melaminbeschichtete Spanplatte und MDF entstehen). Bei diesem Prozess wird auf die vorbereitete Holzplatte ein Dekorpapieraufgebracht, das mit einem duroplastischen Harz (üblicherweise Melaminharz) getränkt ist.
Das gesamte “Paket” wird in einer Presse kurzzeitig hoher Temperatur und hohem Druck ausgesetzt. Unter der Einwirkung von Wärme schmilzt das Harz, tränkt das Papier und verbindet sich vor allem chemisch mit der Oberfläche der Holzplatte. In der Folge härtet das Harz aus und bildet eine feste, nahtlose und verschleißfeste Oberflächenschicht. Dieser Prozess unterscheidet sich vom Kaschieren (Aufkleben), bei dem die Folie aufgeklebt wird. Bei der Laminierung findet eine chemische Polymerisation des Harzes statt, das im Grunde Teil der Oberfläche wird.
3. Anwendung in Produkten
Technologien der Beschichtung mit Holz und Kunststoff haben in der Fertigung von Erzeugnissen eine äußerst breite Anwendung:
- Arbeitsplatten und Arbeitsflächen: HPL ist dank seiner Beständigkeit gegen Feuchtigkeit und aggressive Medien ideal für Küchen- und Labortische.
- Möbelfronten: Melaminbeschichtete Spanplatte und beschichtetes MDF werden für Korpusmöbel verwendet und vereinen Festigkeit mit einer breiten Dekorauswahl (Imitation verschiedener Holzarten, Stein, Unifarben).
- Laden- und Büroeinrichtung: Erfordert hohe Verschleißfestigkeit, die durch Kunststoffbeschichtungen gewährleistet wird.
Dieser Ansatz erlaubt es uns, Produkte mit dem besten Verhältnis von Preis, Langlebigkeit und äußerer Attraktivität anzubieten. Dabei wird ein Holzträger verwendet, was die nötige strukturelle Steifigkeit und ein relativ geringes Gewicht bewahrt.
Kombination von Massivholz mit Kunststoffguss
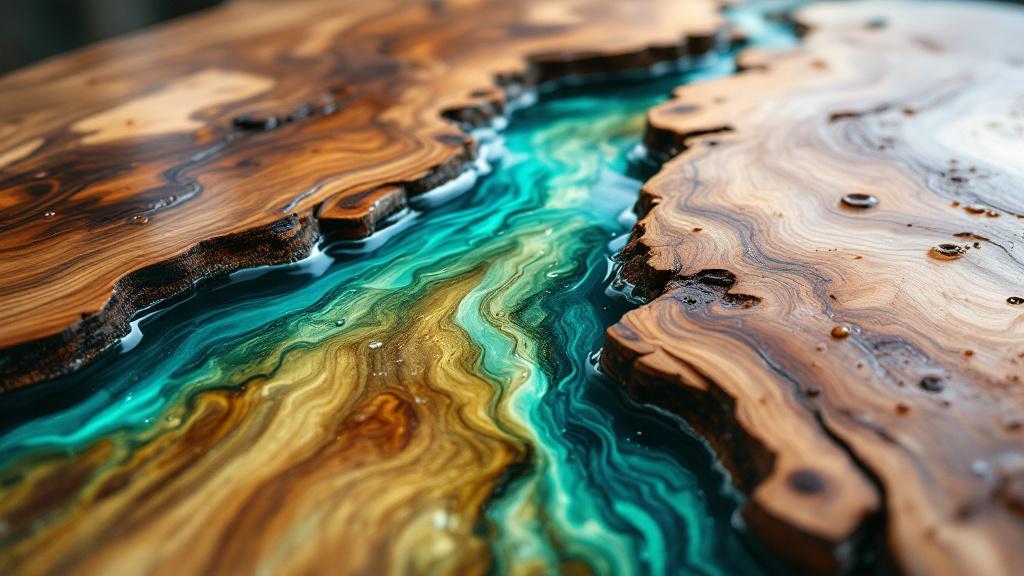
Dieser Ansatz gehört zu den kreativsten und komplexesten, da er das präzise Zusammenspiel zweier Materialien mit völlig unterschiedlichen Eigenschaften erfordert: natürliches Massivholz und flüssiges Polymer. Die Grundidee besteht darin, Kunststoff, meist Epoxid- oder Polyesterharz, zum Füllen natürlicher Defekte, Hohlräume, Risse oder eigens geschaffener Kavitäten im Holz zu verwenden.
Das Ergebnis sind einzigartige Erzeugnisse, bei denen der Kunststoff nicht bloß überzieht, sondern in die Struktur des Holzes eingebettet wird und visuell wirkungsvolle Kontraste, “Flüsse”, “Seen” oder transparente Einsätze bildet. Das ermöglicht es, zum Beispiel eine Bohle (einen dicken Holzabschnitt) mit natürlichen Defekten in ein exklusives Möbelstück zu verwandeln — Tische, Bartheken, Ziertafeln.
1. Die Technik “Epoxid-Fluss” (Resin River)
Das populärste Beispiel dieser Methode ist die “Fluss”-Technik bei Arbeitsplatten. Zunächst wird eine sorgfältig vorbereitete, getrocknete Holzbohle (meist mit unregelmäßigen, lebenden Kanten) in eine dichte Schalung (Form) gelegt. Zwischen den beiden Hälften der Bohle oder entlang ihrer Kanten bleibt ein Zwischenraum.
Dieser Zwischenraum wird mit Epoxidharzausgegossen. Das Harz wird zuvor mit einem Härter und bei Bedarf mit Farbstoffen (Pigmenten) oder Perlglanzadditiven gemischt, um einen Effekt von Tiefe und Farbe zu erzeugen. Dank seiner niedrigen Viskosität dringt das Epoxidharz an der Kontaktgrenze in die Poren des Holzes ein. Der Gießprozess kann mehrschichtig erfolgen, um eine Überhitzung und Rissbildung des Harzes zu verhindern. Nach vollständiger Aushärtung, die von mehreren Tagen bis zu einer Woche dauern kann, wird die Arbeitsplatte entnommen, bearbeitet (Fräsen, Schleifen) und poliert.
2. Füllen von Defekten und Rissen
Ein weniger umfangreicher, aber nicht minder wichtiger Aspekt ist der Einsatz von Harzen zur Reparatur und Stabilisierung von Holz. Naturholz, besonders wertvolle Arten, hat oft natürliche Risse, Äste oder Hohlräume. Statt solches Material auszusondern, kann es veredelt werden, indem die Defekte mit klarem oder farbigem Epoxidharz vergossen werden.
Das erhöht nicht nur die Festigkeit und Stabilität des Holzes und verhindert weitere Rissbildung, sondern verleiht dem Erzeugnis auch ein charakteristisches, gestalterisches Aussehen. Ein klarer Verguss lässt die innere Struktur des Holzes erkennen, während ein farbiger einen leuchtenden Akzent schafft, der die Einzigartigkeit des natürlichen Makels betont. Diese Technik erfordert eine sehr sorgfältige Vorbereitung: Die Defekte müssen gereinigt, entfettet und bei Bedarf auf der Rückseite abgedichtet werden, damit das Harz nicht ausläuft.
3. Vorteile und Feinheiten der Bearbeitung
Die Kombination aus Massivholz und Gussharz ergibt Produkte mit einer einzigartigen, künstlerischen Gestaltung. Sie ähneln keinen Massenerzeugnissen und werden für ihre Exklusivität geschätzt. Die wichtigsten Vorteile:
- Visueller Effekt: Die Kombination der Organik des Holzes und des glänzenden, oft farbigen Kunststoffs.
- Funktionalität: Das Harz schafft eine vollkommen ebene, verschleißfeste Oberfläche.
- Nutzung von Sekundärrohstoffen: Es erlaubt die Verwendung von Bohlen und Brettern mit Defekten, die andernfalls unbrauchbar wären.
Die Bearbeitung solcher Erzeugnisse erfordert besondere Sorgfalt: Harz und Holz haben unterschiedliche Härte und reagieren beim Schleifen unterschiedlich auf Wärme. Es sind Methoden anzuwenden, die eine Überhitzung des Harzes ausschließen, da dies zu seiner Eintrübung oder zur Bildung von Mikrorissen führen kann. Das abschließende Polieren des Harzes bis zum Spiegelglanz verleiht dem Erzeugnis ein vollendetes, hochwertiges Aussehen.
Einsetzen von Kunststoffelementen in Holzteile
Die Technologie des mechanischen Einbettens fertiger Kunststoffelemente in Massivholz oder Holzplatten ist eine klassische, aber sich ständig weiterentwickelnde Methode der Materialkombination. In diesem Fall tritt der Kunststoff als funktionale oder dekorative Komponente auf, die aus Holz herzustellen unmöglich oder unzweckmäßig ist.
Das können konstruktive Teile sein, wie Befestigungs- und Verstellsysteme, oder Dekorelemente — Intarsien, Schutzkanten, LED-Diffusoren. Die Methode erfordert eine hohe Präzision der Holzbearbeitung zur Schaffung perfekter Nuten und Aufnahmen für die Kunststoffeinsätze und gewährleistet einen dichten Sitz ohne Spalten.
1. Dekorative und funktionale Einsätze
Kunststoff kann für dekorative Intarsien in Holzoberflächen verwendet werden. Mit hochpräzisen CNC-Maschinen werden in das Massivholz Nuten komplexer Form gefräst, die anschließend mit durch Laserschneiden oder Guss hergestellten Kunststoffelementen gefüllt werden. Das ermöglicht die Schaffung langlebiger Muster, Logos oder Schriftzüge, die mit der Textur des Holzes kontrastieren.
In funktionaler Hinsicht werden Kunststoffeinsätze oft an Stellen eingesetzt, an denen eine erhöhte Verschleißfestigkeit oder Elastizitäterforderlich ist. Beispiele sind:
- Schutz-Umleimer an den Hirnkanten (Kanten) aus PVC- oder ABS-Kunststoff auf Holzplatten (Spanplatte, MDF), die vor Absplittern, Feuchtigkeit und mechanischen Beschädigungen schützen.
- Führungs- und Gleitelemente in Schubladen oder Schiebesystemen, gefertigt aus verschleißfestem Polyamid oder Teflon.
- Befestigungselemente für zerlegbare Möbel, aus festem Kunststoff gegossen, der eine mehrfache Verwendung ohne Beschädigung gewährleistet.
2. Präzision von Fräsung und Befestigung
Ein Schlüsselaspekt dieser Technologie ist die Passgenauigkeit. Das Fräsen von Nuten und Aufnahmen muss auf moderner programmgesteuerter (CNC-)Ausrüstung erfolgen, um die geometrische Identität von Sitz und Kunststoffeinsatz zu gewährleisten. Minimale Toleranzen (Zehntelmillimeter) sind entscheidend für einen dichten, unsichtbaren Sitz.
Die Befestigung eines Kunststoffelements am Holz kann auf mehrere Arten erfolgen:
- Klebeverbindung: Der Einsatz spezialisierter Kleber (zum Beispiel Polyurethan- oder Epoxidkleber) für eine feste und langlebige Verbindung.
- Mechanische Befestigung: Der Einsatz von Befestigungselementen, Schwalbenschwanznuten oder Nut-Feder-Systemen, die direkt in das Kunststoffteil gegossen sind.
- Einpressen (Thermofixierung): Das Kunststoffelement ist etwas größer als die Nut und wird mit Presspassung eingebaut, mitunter unter Einsatz von Wärme zur zeitweiligen Ausdehnung des Kunststoffs.
3. Integration von Beleuchtung und Elektronik
Ein moderner Trend ist die Integration von Beleuchtung (LED-Hinterleuchtung) in Holzerzeugnisse, zum Beispiel in Möbel oder Wandpaneele. Dazu wird in das Holz eine Nut gefräst, in die ein spezielles lichtstreuendes Kunststoffprofil (meist aus Polycarbonat oder Acryl) eingesetzt wird, in dessen Innerem ein LED-Streifen untergebracht ist.
Der Kunststoff erfüllt hier zwei wichtige Funktionen: Er ist ein ästhetischer Diffusor des Lichts und sorgt für ein gleichmäßiges Leuchten, und ein Schutzgehäuse für die Elektronik, das sie von Holz und Feuchtigkeit isoliert. Eine solche Kombination erlaubt die Schaffung von Erzeugnissen, die nicht nur funktional und schön sind, sondern auch modernen Anforderungen an Design und Komfort entsprechen.
Modifikation der Holzoberfläche mit Kunststofflacken und -grundierungen
Eine der verbreitetsten Methoden zur Kombination von Holz und Polymeren, die oft nicht als “Kombination” wahrgenommen wird, ist der Einsatz hochtechnologischer Lackmaterialien auf Polymerbasis. Diese Materialien überziehen nicht bloß, sondern bilden eine feste, schützende Polymerbeschichtung, die in ihren Eigenschaften traditionelle Öl- oder Wachsbeschichtungen in vielem übertrifft.
Der Einsatz von Polyurethan-, Acryl- oder Polyesterlacken und -grundierungen ist Standard in der Herstellung hochwertiger Möbel, von Parkett und anderen Erzeugnissen, die eine erhöhte Verschleißfestigkeit erfordern. Faktisch ist es die Bildung einer hauchdünnen, aber äußerst festen Kunststoffschicht auf der Oberfläche des Holzes.
1. Polyurethan- und Acrylsysteme
Polyurethanlacke (PU-Lacke) sind der Maßstab für Festigkeit in der Holzbearbeitungsindustrie. Es handelt sich um Zweikomponentenmassen, bei denen die Hauptkomponente (Harz) mit einem Härter (Isocyanat) gemischt wird. Nach der Polymerisation bildet sich auf der Oberfläche ein außergewöhnlich harter, elastischer und gegen Chemikalien und Abrieb beständiger Film. Diese Lacke sind unverzichtbar für Beschichtungen, die intensivem Verschleiß ausgesetzt sind, zum Beispiel für Arbeitsplatten, Böden und Küchenfronten.
Acryllacke sind Systeme, die oft durch ultraviolette (UV-)Strahlung ausgehärtet werden. Der Vorteil UV-härtender Lacke besteht darin, dass die Polymerisation augenblicklich beim Durchlaufen des Erzeugnisses durch einen UV-Trockner erfolgt. Das erlaubt es, den Fertigungsprozess erheblich zu beschleunigen und das Erzeugnis sofort zu verpacken oder weiterzubearbeiten. Acrylbeschichtungen bieten eine hervorragende Transparenz, vergilben mit der Zeit nicht und besitzen eine gute Härte.
2. Grundierung und Porenversiegelung
Um vor dem Auftragen des Decklacks eine ideale Oberfläche zu erreichen, wird oft eine Polymergrundierungangewendet. Die Grundierung sorgt nicht nur für Haftung zwischen Holz und Lack, sondern erfüllt auch die überaus wichtige Funktion der Porenversiegelung und des Aufstellens der Fasern. Im Fall grobporiger Arten wie Esche oder Eiche werden spezielle Porenfüller verwendet — dickflüssige Polymermassen, die die Poren des Holzes vollständig verschließen.
Das ist besonders relevant zum Erreichen eines Spiegelglanzes. Jede ungefüllte Pore oder Delle auf der Oberfläche zeigt sich nach dem Polieren als Defekt. Polymerbasierte Grundierungen, mittels Spritzen aufgetragen und anschließend geschliffen, schaffen eine vollkommen ebene Basis und erlauben es dem Decklack, einen absolut glatten, festen Polymerfilm zu bilden.
3. Vorteile von Dünnschichtbeschichtungen
Der Hauptvorteil des Einsatzes von Polymerlacken:
- Verschleißfestigkeit: Unvergleichlich mit natürlichen Ölen und Wachsen; die Beschichtung hält mechanischer Beanspruchung und häufiger Reinigung stand.
- Chemische Beständigkeit: Schutz vor Flecken, Lösemitteln und Haushaltschemikalien.
- Feuchteisolierung: Verhindert effektiv das Eindringen von Feuchtigkeit und verringert das Risiko von Verwerfungen und Quellen des Holzträgers.
- Ästhetik: Die Möglichkeit, sowohl eine tiefmatte als auch eine hochglänzende Beschichtung zu erzielen.
Das korrekte Auftragen und die Wahl des Polymersystems sind die abschließende und entscheidend wichtige Stufe, die Langlebigkeit und Aussehen des Holzerzeugnisses bestimmt. Es ist eine Technologie, die dem Naturmaterial die Schutzeigenschaften der synthetischen Welt verleiht.
Einsatz von recyceltem Kunststoff in Kombination mit Holz
Ein aktueller und sozial verantwortungsvoller Ansatz in der Holzbearbeitung ist die Integration von recyceltem Kunststoff in die Produktionsprozesse. Das trägt nicht nur zur Verringerung von Abfall und zur Entlastung der Umwelt bei, sondern eröffnet auch neue wirtschaftliche Möglichkeiten, indem Sekundärrohstoffe zur Schaffung innovativer Verbund- und Hybriderzeugnisse genutzt werden.
Recycelte Polymere wie PE, PP, PVC und sogar einige Arten von PET können gereinigt, granuliert und als Polymermatrix für WPC oder zur Schaffung funktionaler Elemente verwendet werden, die dann mit Holz verbunden werden. Dieser Ansatz erfordert besondere Aufmerksamkeit bei der Qualitätskontrolle des Ausgangs-Kunststoffrohstoffs.
1. Anwendung in WPC auf Basis von Sekundärrohstoffen
Die direkteste Methode zur Nutzung recycelten Kunststoffs ist seine Aufnahme in die Zusammensetzung von Holz-Kunststoff-Verbundstoffen. Recyceltes Polyethylen (PE) und Polypropylen (PP) aus Verpackungen, Flaschen und Folien sind eine hervorragende Basis für WPC-Profile.
Der Prozess bleibt derselbe: Der gereinigte und zerkleinerte Kunststoff wird mit Holzmehl und funktionalen Additiven gemischt. Anders als Primärrohstoff kann recycelter Kunststoff jedoch eine größere Spanne an Molekülmasse und Verunreinigungen aufweisen. Das erfordert eine gründlichere Vorbehandlung (Waschen, Trocknen, Homogenisierung) und die Anpassung der technologischen Parameter der Extrusion. Die Aufnahme von Sekundärrohstoffen erlaubt es, die Selbstkosten des Endprodukts zu senken und es als “grüne”, nachhaltige Lösung zu positionieren.
2. Hybridkonstruktionen mit recyceltem Kunststoff
Neben Verbundstoffen wird recycelter Kunststoff zur Herstellung fertiger Konstruktionselementeverwendet, die dann an einer Holzbasis befestigt werden. Zum Beispiel können aus recyceltem PE oder PP Beine, Stützen oder Rahmen für Gartenmöbel gegossen werden. Diese Kunststoffelemente bieten:
- Isolierung: Sie verhindern den direkten Kontakt der Holzteile mit feuchtem Boden.
- Langlebigkeit: Sie unterliegen keiner Fäulnis und Korrosion.
- Leichtigkeit: Ein vergleichsweise geringes Gewicht gegenüber metallischen Pendants.
Die Holzteile (Sitze, Rückenlehnen, Tischplatten) können aus Massivholz oder WPC gefertigt und mit dem Kunststoffrahmen verbunden werden. Eine solche Hybridkonstruktion nutzt die Vorteile jedes Materials maximal aus und gewährleistet Festigkeit und Langlebigkeit unter Außenbedingungen.
3. Ökologischer und wirtschaftlicher Aspekt
Der Einsatz von recyceltem Kunststoff ist nicht bloß eine technologische Wahl, sondern auch eine strategische Positionierung des Unternehmens. Er zeigt das Bekenntnis zu den Grundsätzen der Kreislaufwirtschaft und nachhaltigen Produktion.
- Kostensenkung: Sekundärrohstoff hat in der Regel einen niedrigeren Einkaufspreis, was sich positiv auf die Selbstkosten auswirkt.
- Produkteinzigartigkeit: Die Kennzeichnung eines Erzeugnisses als recyceltes Material enthaltend kann zu einem wichtigen Wettbewerbsvorteil am Markt werden.
- Soziale Verantwortung: Die Beteiligung an der Wiederverwertung von Kunststoffabfällen hat eine bedeutende soziale Resonanz und wirkt sich positiv auf das Markenimage aus.
Um eine stabile Qualität zu gewährleisten, ist es wichtig, eine regelmäßige Wareneingangskontrolle des Rohstoffs durchzuführen und die Rezepturen anzupassen, um mögliche Unterschiede in den Eigenschaften des Kunststoffs auszugleichen.
Die Coextrusionstechnik: Mehrschichtige WPC-Profile
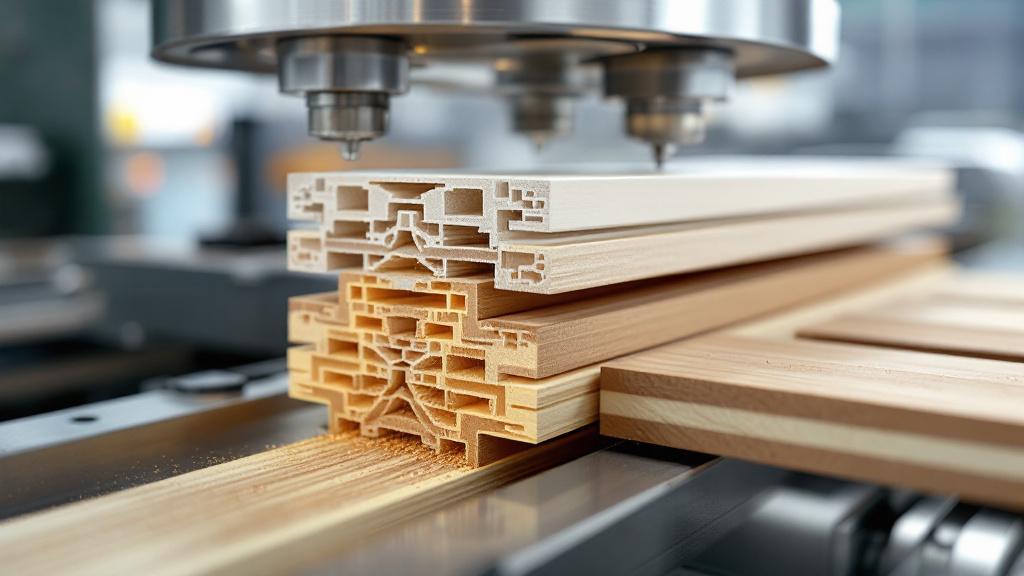
Die Coextrusion ist eine fortschrittliche Technologie in der WPC-Produktion, die es erlaubt, mehrschichtige Profile mit unterschiedlichen Eigenschaften in jeder Schicht zu schaffen. Anders als die traditionelle einschichtige Extrusion verwendet die Coextrusion zwei oder mehr Extruder, die unterschiedliche Materialzusammensetzungen durch einen gemeinsamen Formkopf zuführen.
Das erlaubt es, die Eigenschaften des Erzeugnisses zu optimieren, indem teurere oder spezialisierte Komponenten nur dort platziert werden, wo sie nötig sind, zum Beispiel an der Oberfläche. Das Ergebnis sind Profile, die die Festigkeit und Wirtschaftlichkeit des Kerns mit der hohen Beständigkeit und Ästhetik der Außenschicht vereinen.
1. Struktur eines coextrudierten Profils
Ein typisches coextrudiertes WPC-Profil besteht aus zwei Hauptschichten:
- Der Kern (Basis): Macht die Hauptmasse des Profils aus und wird oft aus einem standardmäßigen, wirtschaftlicheren WPC-Compound gefertigt. Er sorgt für die nötige strukturelle Festigkeit, Steifigkeit und minimale Schrumpfung. Im Kern kann ein höherer Anteil Holzmehl oder ein weniger teures Polymer verwendet werden, einschließlich recyceltem.
- Die Außenschicht (Capping): Das ist eine dünne, aber hochwirksame Schicht aus einem spezialisierten Polymer, die den Kern vollständig bedeckt. Die Außenschicht enthält oft eine hohe Konzentration an UV-Stabilisatoren, Antioxidantien und beständigen Farbstoffen. Mitunter kann es sogar reiner, hochwertiger Kunststoff sein (zum Beispiel PVC oder Acrylnitril-Styrol-Acrylat, ASA), der kein Holzmehl enthält.
2. Vorteile der Coextrusion
Die Coextrusion ist die technologische Antwort auf die Mängel der ersten WPC-Generation, die mit der Zeit ausbleichen oder unter Bedingungen hoher Feuchtigkeit für Schimmel anfällig sein konnte. Die Hauptvorteile mehrschichtiger Profile:
- Maximale UV-Beständigkeit: Die mit Stabilisatoren angereicherte Außenschicht bleicht praktisch nicht aus und bewahrt ihre Farbe über Jahrzehnte.
- Hohe Feuchte- und Fleckenbeständigkeit: Eine dichte, oft nahtlose Kunststoffschicht verhindert die Aufnahme von Wasser, Öl, Wein und anderen Verunreinigungen.
- Ästhetische Flexibilität: Die Außenschicht erlaubt es, teure Holzarten mit hoher Präzision zu imitieren sowie einzigartige Texturen zu schaffen, zum Beispiel 3D-Prägung mit tiefem Muster, die auf gewöhnlichem WPC nicht ausführbar ist.
- Wirtschaftlichkeit: Der Einsatz billigeren Rohstoffs für das Hauptvolumen des Profils.
3. Der Coextrusions-Formgebungsprozess
Der Coextrusionsprozess erfordert komplexere Ausrüstung als die traditionelle Extrusion. Nötig sind ein zweiter (oder dritter) Extruder und ein spezieller Coextrusionskopf. Dieser Kopf besitzt komplexe Kanäle, die die Schmelzeströme aus den verschiedenen Extrudern unmittelbar vor dem Austritt vereinen. Die Ströme werden so verbunden, dass die Schmelze der Außenschicht die Schmelze des Kerns vollständig umhüllt.
Es ist entscheidend, eine perfekte Haftung zwischen den Schichten zu gewährleisten. Das wird durch die präzise Steuerung von Temperatur und Druck erreicht, mitunter auch mithilfe einer speziellen Haftschicht (Haftvermittler-Compound), die ebenfalls durch einen separaten Extruder zugeführt wird. Coextrudierte Profile wie Terrassendielen sind der Gipfel der WPC-Technologien und bieten eine Kombination aus natürlicher Ästhetik und praktisch unbegrenzter Langlebigkeit.
Fräsen und Verbundmontage
Nicht alle Kombinationstechnologien erfordern komplexe chemische oder thermomechanische Prozesse wie Extrusion oder Guss. Effizienz wird oft durch eine präzise mechanische Bearbeitung und eine fachkundige Verbundmontage fertiger Holz- und Kunststoffelemente erreicht. Diese Technologie ist besonders wichtig für einzigartige, kleinserien- und Designererzeugnisse.
Der Kern besteht darin, die Stärken jedes Materials maximal zu nutzen und sie mithilfe präziser Nuten, Verbinder und Kleber zu verbinden. Moderne CNC-Ausrüstung erlaubt komplexeste Fräsungen im Holz, die sich ideal für den Einbau standardmäßiger oder maßgefertigter Kunststoffteile eignen.
1. Hochpräzises CNC-Fräsen von Holz
Eine Schlüsselrolle spielen hier CNC-Fräsmaschinen (computergestützte numerische Steuerung). Sie sind in der Lage, Nuten, Taschen, Aufnahmen und Bohrungen in Holzrohlingen mit der für einen dichten Sitz von Kunststoffkomponenten nötigen Präzision zu schaffen. Anwendungsbeispiele:
- Fräsen eines Kanals zum Einbau eines PVC-Dichtungsprofils in Holzfensterrahmen.
- Schaffen von Vertiefungen komplexer Form zum Einbetten von Schutzscheiben aus Polycarbonat oder Acryl.
- Materialabtrag zum Einbau fertiger Kunststoff-Beschlagteile wie Schnäpper, Scharniere oder Führungen.
Die CNC-Bearbeitung erlaubt es nicht nur, die Geometrie präzise einzuhalten, sondern auch vollkommen glatte Nutwände zu gewährleisten, was für die Qualität der Klebefuge oder die Dichtheit der mechanischen Presspassung entscheidend ist.
2. Montage- und Befestigungstechnologien
Die Montage kombinierter Erzeugnisse erfordert die Wahl der optimalen Befestigungsmethode unter Berücksichtigung des Unterschieds in Wärmeausdehnung und Härte der Materialien:
- Klebeverbindungen: Zur zuverlässigen Fixierung werden spezialisierte Kleber verwendet. Zum Beispiel eignen sich zum Verbinden von Holz mit den meisten Kunststoffen (außer Polyolefinen wie PE und PP, die eine Oberflächenaktivierung erfordern) Polyurethan-, Epoxid- oder Cyanacrylatkleber hervorragend. Sie schaffen eine feste, oft wasserbeständige Fuge.
- Mechanische Befestigung mit Kompensation: Beim Einsatz von Schrauben oder Bolzen in Kombination mit Kunststoff ist eine Kompensation der Wärmeausdehnung vorzusehen. Kunststoff dehnt sich deutlich stärker aus und zieht sich stärker zusammen als Holz. Dies kann durch den Einsatz ovaler Löcher im Kunststoffteil (statt runder) oder Federscheiben umgesetzt werden.
- Nut-Feder-Systeme und Schnäpper: Kunststoffteile können mit integrierten Schnäppern oder Nut-Feder-Elementen gegossen oder geschnitten werden, die in entsprechende, ins Holz gefräste Nuten greifen. Das gewährleistet eine schnelle, feste und oft unsichtbare Montage.
3. Anwendung in Produkten
Die Verbundmontage erlaubt die Schaffung von Erzeugnissen, die bessere Eigenschaften besitzen als ihre vollständig hölzernen oder vollständig kunststoffenen Pendants:
- Fenster- und Türprofile: Ein Holzrahmen (Wärmedämmung, Ästhetik) in Kombination mit Kunststoffauflagen und -dichtungen (Feuchtebeständigkeit, Dichtheit).
- Einzigartige Möbel: Holzfronten und -korpus, ergänzt durch verschleißfeste Kunststoffeinsätze in den Ecken, an den Hirnkanten oder an Stellen intensiven Kontakts.
- Spielzeug und Souvenirs: Eine Kombination aus Naturholz mit farbigen, glatten und sicheren Kunststoffelementen.
Diese Technologie ist Ausdruck des ingenieurmäßigen Ansatzes, bei dem die Materialwahl für jeden Teil des Erzeugnisses durch seine funktionale Notwendigkeit bestimmt wird.
3D-Druck und Prototyping in der Holzbearbeitung
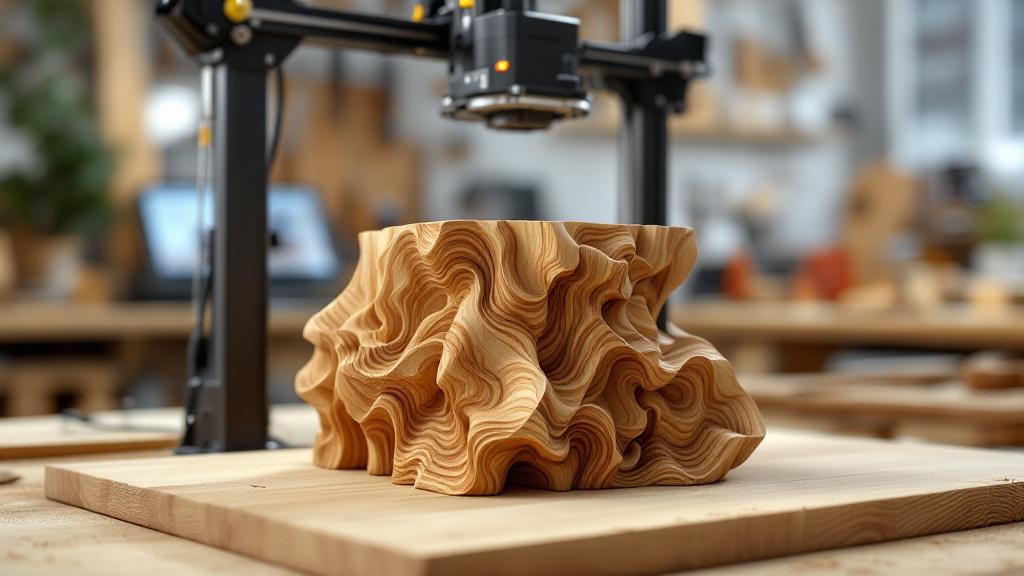
Eine innovative und sich rasch entwickelnde Richtung ist der Einsatz des 3D-Drucks zur Schaffung von Kunststoffelementen, die zur Integration in Holzerzeugnisse bestimmt sind. Der 3D-Druck (additive Fertigung) erlaubt die Herstellung von Teilen komplexester Geometrie, die bei traditionellem Guss oder mechanischer Bearbeitung unmöglich oder äußerst teuer wären.
Im Kontext der Holzbearbeitung wird der 3D-Druck für das Prototyping, die Herstellung einzigartiger Beschläge, verborgener Verbindungselemente und gestalterischer Einsätzegenutzt. Das öffnet den Weg zur vollständigen Individualisierung und Personalisierung der Produkte.
1. Herstellung individualisierter Beschläge
Mithilfe des 3D-Drucks lassen sich individualisierte Kunststoffbeschläge schnell und kostengünstig aus festen Polymeren wie PLA, ABS, PETG oder Nylon herstellen:
- Verborgene Befestigungen: Die Herstellung nicht standardisierter Halterungen, die genau der Geometrie des Holzerzeugnisses entsprechen und nach der Montage vollständig unsichtbar bleiben.
- Einzigartige Griffe und Einsätze: Die Schaffung von Griffen, Beinen oder Dekorelementen mit charakteristischem Stil oder komplexer Ornamentik.
- Prototypen: Die rasche Schaffung funktionaler Modelle von Kunststoffteilen zur Bewertung ihrer Verträglichkeit mit der Holzkonstruktion vor dem Start in die Massenfertigung.
Dieser Ansatz erlaubt es uns, Kunden ein absolut einzigartiges Produkt anzubieten, bei dem selbst die kleinsten Details für das konkrete Projekt entworfen sind.
2. 3D-Druck mit holzgefüllten Kunststoffen
Auf dem 3D-Druckmarkt gibt es spezielle Verbundfilamente (Kunststofffäden) mit Zusatz von Holzfaser (Wood-Filled PLA oder Wood-Polymer Composites). Obwohl dies technisch keine Kombination von Massivholz mit Kunststoff ist, ist es die Schaffung eines Teils, das:
- Textur und Geruch von Holz hat: Gedruckte Erzeugnisse sehen aus wie Holz und riechen sogar danach.
- Sich der Nachbearbeitung fügt: Sie lassen sich schleifen, streichen und sogar beizen wie Naturholz.
Solche gedruckten Elemente können als dekorative Auflagen oder Kleinteile in Kombination mit Massivholz verwendet werden und schaffen einen visuell und haptisch harmonischen Hybrid.
3. Werkzeuge und Vorrichtungen
Der 3D-Druck ist unverzichtbar für die Herstellung von Fertigungsvorrichtungen und Werkzeugen für die Holzbearbeitung selbst. Das können sein:
- Schablonen und Bohrlehren: Die Herstellung von Kunststoffführungen und -schablonen für das präzise manuelle oder halbautomatische Fräsen komplexer Nuten in Holzrohlingen.
- Schutzelemente: Spezialisierte Klemmen, Pressenaufsätze, die weiche Holzarten bei der mechanischen Bearbeitung vor Beschädigungen schützen.
- Formprototypen: Die Schaffung von Formen zum Gießen von Epoxidharz oder anderen Kunststoffen, was ein rasches Testen gestalterischer Lösungen erlaubt.
Der 3D-Druck ist in diesem Kontext ein Werkzeug, das die Präzision, Geschwindigkeit und Flexibilität des Holzbearbeitungsprozesses erhöht und es uns erlaubt, traditionelle Materialien effektiver mit modernen Polymeren zu integrieren.
Perspektiven und ökologische Aspekte der Kombination
Die Kombination von Holz und Kunststoff ist nicht bloß eine Reihe technologischer Kniffe, sondern ein strategischer Blick auf die Zukunft der Branche. Ständig werden neue Materialien und Methoden entwickelt, die noch effizientere und nachhaltigere Hybridlösungen versprechen. Dank ihrer sich ergänzenden Eigenschaften werden Holz und Polymere eine Schlüsselrolle bei der Schaffung langlebiger und ästhetisch ansprechender Erzeugnisse spielen.
Wir sehen, dass die Nachfrage nach Erzeugnissen, die die natürliche Schönheit des Holzes mit der Gebrauchszuverlässigkeit des Kunststoffs verbinden, nur wachsen wird. Das ist bedingt durch die Notwendigkeit, Produkte zu schaffen, die gegen Klimaveränderungen, erhöhte Feuchtigkeit und intensiven Gebrauch beständig sind.
1. Innovative Materialien und Bindemittel
Die Entwicklung verläuft entlang des Wegs der Schaffung verbesserter Kompatibilisatoren und Haftungspromotoren — Stoffe, die eine perfekte Bindung der Holzfasern mit der Polymermatrix gewährleisten. Das wird es erlauben, den Anteil des Holzgehalts im WPC zu erhöhen, was das Compound “natürlicher” macht und seine Abhängigkeit vom Erdölrohstoff verringert.
Eine weitere vielversprechende Richtung sind Biokomposite, bei denen traditionelle thermoplastische Polymere durch Biopolymere (zum Beispiel Polymilchsäure, PLA) oder Polymere aus pflanzlichem Rohstoff ersetzt werden. Solche Materialien erlauben es, in Verbindung mit Holzmehl Erzeugnisse zu schaffen, die nicht nur langlebig, sondern auch vollständig biologisch abbaubar oder kompostierbar sind, was die nächste Stufe ökologischer Verantwortung darstellt.
2. Nachhaltigkeit und ökologische Verantwortung
Aus Sicht der Nachhaltigkeit bietet die Kombination von Materialien erhebliche Vorteile:
- Verlängerung der Lebensdauer: Erzeugnisse aus WPC oder stabilisiertem Holz halten deutlich länger als unbehandeltes Massivholz, was den Bedarf an häufigem Austausch und dementsprechend an der Fällung neuen Holzes verringert.
- Nutzung von Abfällen: WPC-Technologien erlauben es, Abfälle der Holzbearbeitung (Sägemehl, Späne, Holzmehl) effizient zu nutzen und sie von einem Problem in eine wertvolle Ressource zu verwandeln.
- Wiederverwertung: WPC-Erzeugnisse auf Basis von Thermoplasten (PE, PP) können am Ende ihrer Lebensdauer erneut zu neuem Verbundmaterial verwertet werden, was Teil eines geschlossenen Produktionskreislaufs ist.
Somit sind Holz-Kunststoff-Verbundstoffe und -Hybride bei verantwortungsvollem Vorgehen eine der ökologisch fundiertesten Lösungen in der modernen Industrie.
3. Fazit der technologischen Kombination
Technologien zur Kombination von Holz und Kunststoff erlauben es uns als Hersteller, unseren Kunden Produkte anzubieten, die den strengsten Anforderungen genügen:
- Funktionalität: Beständigkeit gegen Feuchtigkeit, Schimmel und Insekten (WPC, stabilisiertes Holz).
- Ästhetik: Bewahrung des einzigartigen Musters und der Wärme des Holzes (Stabilisierung, Epoxidvergüsse, dekorative Beschichtungen).
- Langlebigkeit: Eine ultrafeste Oberflächenschicht und Formstabilität (Coextrusion, PU-Lacke, HPL).
Die Kombinatorik der Materialien ist ein Schlüsselwerkzeug zur Schaffung origineller, zuverlässiger und wirtschaftlich effizienter Erzeugnisse in der modernen Holzbearbeitung.