Wie man Holzteile für ein langlebiges Ergebnis richtig auf die Lackierung vorbereitet

Die Vorbereitung von Holzoberflächen auf die Endbeschichtung ist nicht bloß eine zusätzliche Stufe im Fertigungsprozess; sie ist das Fundament der Langlebigkeit und Ästhetik jedes Erzeugnisses. Ob es sich um eine Möbelfront, ein komplexes architektonisches Bauteil oder einen Bodenbelag handelt — Qualität und Lebensdauer der Lackbeschichtung hängen zu 90 % davon ab, wie sorgfältig und fachgerecht die Vorarbeit ausgeführt wurde.
In unserem Unternehmen, das auf hochpräzise Holzbearbeitung und die Herstellung von Tischlerarbeiten spezialisiert ist, begegnen wir häufig dem Irrglauben, teurer und hochwertiger Lack allein garantiere ein hervorragendes Ergebnis. Doch selbst das teuerste Material kann Fehler, die in der Vorbereitungsphase entstanden sind, nicht verbergen oder eine Verletzung des technologischen Prozesses ausgleichen. Eine richtige Vorbereitung ist ein umfassender Ansatz, der Aufmerksamkeit fürs Detail, Verständnis der Holzeigenschaften und die strikte Einhaltung der Reihenfolge der Arbeitsschritte erfordert. Genau diesem Thema ist unser ausführlicher Artikel gewidmet, in dem wir die professionellen Geheimnisse einer langlebigen Beschichtung enthüllen.
🌡️ Kontrolle der Holzfeuchte: Ein kritischer Stabilitätsfaktor
Die Feuchtekontrolle ist wohl die am kritischsten wichtige Stufe, die jeder mechanischen Bearbeitung und erst recht der Vorbereitung auf die Lackierung vorausgeht. Holz ist ein hygroskopisches Material, das ständig Feuchtigkeit mit der Umgebung austauscht. Diese Eigenschaft, die als Ausgleichsfeuchte bezeichnet wird, hat einen unmittelbaren und sofortigen Einfluss auf die Stabilität des künftigen Teils und auf die Qualität der Haftung an der Lackbeschichtung.
Wird ein Holzrohling bei einer Feuchte lackiert, die die Gebrauchsnorm deutlich übersteigt, ergeben sich unweigerlich eine Reihe ernster Probleme. Nach dem Auftragen der Beschichtung, mit dem Beginn der natürlichen Trocknung und Schwindung, wird das Holz danach streben, die überschüssige Feuchtigkeit abzugeben. Diese unter der Lackschicht eingeschlossene Feuchtigkeit sucht sich einen Ausweg, was zu innerer Spannung, zur Bildung von Mikrorissen und im schlimmsten Fall zum Ablösen und Abblättern der Deckschicht führt.
Für jede Produktart gibt es einen eigenen optimalen Feuchtewert. Für Innentischlerarbeiten (Möbel, Türen) liegt dieser Wert beispielsweise üblicherweise im Bereich von 8 % bis 12 %. Für Außenkonstruktionen (Fassaden, Terrassendielen) können die zulässigen Werte höher sein, müssen aber stets standardisiert sein. In unserer Praxis verwenden wir hochpräzise elektronische Feuchtemessgeräte mit Kalibrierung auf die Holzart, um präzise und nicht nur ungefähre Daten zu erhalten.
Wir betonen stets, dass der Kauf von bereits getrocknetem Material nicht von der Verantwortung für eine erneute Kontrolle entbindet. Bereits eine Lagerung von wenigen Tagen unter ungeeigneten Bedingungen (etwa in einem kalten oder feuchten Lager) kann zu einer ungleichmäßigen Feuchtigkeitsaufnahme führen. Genau deshalb werden Messungen nicht nur bei der Annahme des Materials im Lager durchgeführt, sondern auch unmittelbar vor Beginn der Vorbereitungsphase.
Eine ungleichmäßige Feuchteverteilung im Inneren eines Teils ist eine weitere verborgene Gefahr. Der äußere Bereich kann zulässige 10 % anzeigen, während der Kern 15 % oder mehr enthalten kann. Bei der mechanischen Bearbeitung (Hobeln, Fräsen) kann dies innere Spannung hervorrufen, die sich später, bereits nach der Lackierung, in Form eines Verziehens des Teils oder eines “Verdrehens” der Textur zeigt.
Übersteigt die Feuchte eines Teils die festgelegten Normen, lassen wir es nicht zur weiteren Bearbeitung zu. Das Teil wird zur kontrollierten Konditioniertrocknung in eine Kammer gegeben. Das ist ein langsamer, aber notwendiger Prozess, der es dem Holz erlaubt, den erforderlichen Gleichgewichtszustand ohne innere Rissbildung oder Verformung allmählich zu erreichen. Eine Zeitersparnis bei diesem Schritt schlägt sich stets in um ein Vielfaches größeren Verlusten in der Nacharbeits- oder Garantiereparaturphase nieder.
Besondere Aufmerksamkeit sollte den Leimverbindungen gelten. Werden Teile bei unterschiedlicher Feuchte verleimt, ist die innere Spannung an der Fugenstelle am größten. In der Folge kann dies zu einem sichtbaren Riss entlang der Leimlinie führen, den kein Lack verbergen wird. Deshalb achten wir bei der Herstellung großformatiger verleimter Erzeugnisse (Arbeitsplatten, Platten) streng darauf, dass alle Lamellen einen nahezu identischen Feuchteprozentsatz aufweisen.
Zusammenfassend ist die Feuchtekontrolle kein technisches, sondern ein technologisches Gebot. Sie ist die erste und wichtigste Gewähr dafür, dass das fertige Erzeugnis seine Geometrie behält und die aufgetragene Lackbeschichtung nicht von innen heraus zerstört wird. Nur ein stabiles Material kann ein stabiles und langlebiges Ergebnis gewährleisten.
🔍 Erstprüfung und Fehlerbeseitigung: Verborgene Gefahren
Nachdem das Material die Feuchtekontrolle bestanden und als stabil eingestuft wurde, beginnt die Phase der sorgfältigen Erstprüfung. Dieser Vorgang muss so pedantisch wie möglich sein, denn die meisten kleinen Fehler, die auf dem “nackten” Holz unbedeutend wirken, werden nach dem Auftragen einer glänzenden oder auch matten Deckschicht absolut offensichtlich und oft verhängnisvoll.
Die zentrale Aufgabe der Erstprüfung besteht darin, alle potenziell problematischen Bereiche zu erkennen und zu lokalisieren. Dazu gehören Harzgallen, Spuren von Schimmel oder Bläue, tiefe Dellen, Ausbrüche, Risse sowie Fehler, die bei der groben mechanischen Bearbeitung entstanden sind, wie Faser-“Ausrisse” oder Werkzeugunebenheiten. Jeder dieser Fehler erfordert seine eigene, spezifische Beseitigungsmethode, bevor das Teil zum Schleifen übergeht.
Harzgallen, die für Nadelhölzer charakteristisch sind, gehören zu den Hauptfeinden einer hochwertigen Lackierung. Harz neigt selbst nach oberflächlicher Reinigung dazu, unter dem Einfluss von Temperatur und Zeit “auszuschwitzen”, besonders wenn es unter einer Lackschicht versiegelt ist. Das führt zu Verfärbung, Klebrigkeit und einem vollständigen Zusammenbruch der Haftung an dieser Stelle. Unsere Technologie sieht die zwingende Entfernung des Harzes vor — die Galle wird geöffnet, das Harz mechanisch entfernt und die Höhlung gründlich mit Lösemittel (zum Beispiel Aceton) zur vollständigen Entfettung ausgewaschen. Erst danach kann der Fehler mit einem spezialisierten Zweikomponentenspachtel oder einem Zapfen aus derselben Holzart ausgebessert werden.
Risse, insbesondere jene, die entlang der Fasern verlaufen, müssen stabilisiert werden. Ist ein Riss klein und flach, lässt er sich mit einem spezialisierten Reparaturkleber oder Spachtel füllen, der farblich passt (bei einer transparenten Beschichtung) oder einfach eine gute Haftung und Elastizität aufweist (bei einer Deckfarbe). Ernstere Risse, die die strukturelle Integrität beeinträchtigen, können eine Verstärkung mit Holzfedern oder den vollständigen Austausch des beschädigten Teilabschnitts erfordern.
Oberflächenfehler wie Stoßdellen oder Spuren unsachgemäßen Transports lassen sich oft ohne Spachtel beheben. Naturholz hat die Fähigkeit, bei Einwirkung von Feuchtigkeit und Wärme seine Form wiederherzustellen. Wir verwenden die Methode des “Dämpfens” oder der lokalen Befeuchtung, bei der ein feuchtes Tuch auf die Delle gelegt und dann ein heißes Bügeleisen oder ein spezieller Heißluftföhn angesetzt wird. Die Holzfasern quellen auf und heben sich, was die Tiefe des Fehlers erheblich verringert. Nach dem Trocknen wird die Stelle mit einem Endschliff bearbeitet.
Auch biologische Schäden dürfen nicht ignoriert werden. Spuren von Bläue oder eines beginnenden Schimmelbefalls erfordern nicht nur ein Abschaben, sondern auch eine chemische Behandlung. Solche Bereiche werden unbedingt mit speziellen Antiseptika für Holz behandelt. Ist der Befall tief, kann das Teil als ungeeignet für den Einsatz in hochwertigen Erzeugnissen eingestuft werden, da seine strukturellen Eigenschaften bereits beeinträchtigt sind und kein Lack die Entwicklung der Mikroorganismen aufhalten kann.
Der abschließende Schritt der Erstprüfung und Reparatur ist eine gründliche Reinigung. Jeglicher Staub, Klebstoff-, Spachtel- oder Lösemittelrest, der auf der Oberfläche verbleibt, behindert das gleichmäßige Eindringen von Grundierung oder Beize, erzeugt Flecken und verschlechtert die Haftung. Wir verwenden Druckluft und saubere, fusselfreie Tücher, um vor dem Übergang zur mechanischen Bearbeitung alle Fremdpartikel vollständig zu entfernen.
Somit ist die Erstprüfung ein Vorgang, der keine Eile, sondern gerade einen fachkundigen Blickerfordert. Es ist eine Zeitinvestition, die die Notwendigkeit einer kostspieligen Nacharbeit des gesamten Erzeugnisses verhindert, nachdem die Deckschicht bereits aufgetragen wurde. Nur ein einwandfrei repariertes und stabiles Teil ist bereit für die nächste, ebenso wichtige Stufe — das Schleifen.
⚙️ Schleifen: Die Geheimnisse perfekter Haftung und Glätte
Das Schleifen ist ohne Übertreibung der Grundstein der Vorbereitung einer Holzoberfläche auf die Lackierung. Es dient zwei grundlegenden Zwecken: erstens, eine ideal glatte und ebene Oberfläche zu schaffen und alle Spuren der vorherigen Bearbeitung (Hobeln, Fräsen) zu beseitigen; zweitens, die erforderliche Mikrostruktur (Schleifriefe) für eine optimale Haftung der Lackmaterialien zu erzeugen.
Wir beginnen den Schleifvorgang stets mit einer sorgfältigen Auswahl des Schleifmittels. Die Wahl der Körnung hängt von der Holzart, der Art der zu bearbeitenden Oberfläche und vor allem von der geforderten Deckschicht ab. Für die anfängliche, grobe Bearbeitung, das Beseitigen tiefer Fehler und Hobelspuren verwenden wir eine gröbere Körnung, üblicherweise P80 oder P100. Wichtig ist zu betonen, dass das Ziel dieser Stufe darin besteht, die Oberfläche zu ebnen, nicht bloß zu verkratzen.
Ein Schlüsselprinzip des professionellen Schleifens ist der allmähliche Übergang zwischen den Körnungsnummern. Man darf nicht direkt von P80 auf P240 wechseln, da die feinere Körnung die tiefe Riefe, die das grobe Schleifmittel hinterlassen hat, nicht vollständig entfernen kann. Diese “vergessene” tiefe Riefe wird nach dem Auftragen von Lack oder dunkler Farbe deutlich sichtbar, da das Pigment oder der Glanz sie als mikroskopische Rillen hervorhebt. Die richtige Reihenfolge ist P80 (falls erforderlich), dann P120, P150 oder P180 und als Abschluss P220 oder P240.
Die Schleifrichtung ist von kritischer Bedeutung, besonders für Erzeugnisse, die mit Klarlack oder Beize beschichtet werden. Die Grundregel lautet: stets streng in Faserrichtung schleifen . Ein Querschliff hinterlässt sichtbare Kratzer, die unter Streiflicht besonders auffallen und durch nachfolgende feine Schleifmittel nicht vollständig beseitigt werden können. In Fällen, in denen quer geschliffen werden muss (etwa beim Einsatz von Exzenterschleifern), ist größtmögliche Vorsicht geboten und der Bereich mit einer leichten Bewegung in Faserrichtung abzuschließen.
Eine wichtige Rolle spielt die Wahl des Schleifwerkzeugs. Für ebene Flächen verwenden wir Flächen- oder Bandschleifmaschinen. Für gekrümmte, profilierte oder geschnitzte Elemente kommen handgeführte Exzenterschleifer mit weichen Tellern sowie spezialisierte flexible Schleifmittel, Schwämme und Handschliff zum Einsatz. Der Einsatz des richtigen Werkzeugs gewährleistet gleichmäßigen Druck und verhindert ein Absinken des Schleifmittels in die weichen Bereiche des Holzes.
Man muss an das sogenannte Aufstellen der Faserndenken. Nach dem Endschliff wirkt das Holz ideal glatt. Doch der erste Kontakt mit Feuchtigkeit (wasserbasierte Grundierung, Beize) lässt die mikroskopischen Holzfasern “sich aufrichten”. Werden sie nicht entfernt, wird die Oberfläche nach der ersten Lackschicht rau und die Haftung der nachfolgenden Schichten verschlechtert sich. Um dem vorzubeugen, verwenden wir die Methode des “Zwischenbefeuchtens”: nach dem Endschliff (zum Beispiel P180) wird die Oberfläche leicht mit einem feuchten Schwamm abgewischt oder mit Wasser besprüht, getrocknet, und dann werden die Fasern mit einem sehr feinen Schleifmittel niedergeschliffen, P220 – P240.
Die Endkörnung (in der Regel P220–P240) ist der Standard für die meisten modernen Lacksysteme. Eine feinere Körnung (P320 und höher) kann die Oberfläche so weit “polieren”, dass sie zu glatt wird. Das verringert die mechanische Haftung erheblich, da Lack oder Farbe auf molekularer Ebene buchstäblich keinen Halt finden. Die ideale Oberfläche ist nicht spiegelnd, sondern gleichmäßig matt, mit einer mikroskopischen, in Faserrichtung ausgerichteten Riefe.
Der abschließende Schritt des Schleifens ist das vollständige Entfernen des Staubs. Schleifstaub, besonders feiner, kann sich mit der Grundierung vermischen und Unebenheiten erzeugen. Wir verwenden leistungsstarke Industriesauger, Druckluft und, was am wichtigsten ist, Haftklebetücher (tack-cloth). Diese speziellen Tücher gewährleisten die Entfernung selbst der mikroskopischsten Staubpartikel und sorgen für eine absolut saubere Oberfläche, die zum Auftragen der ersten Schicht bereit ist.
💨 Entstauben: Absolute Sauberkeit vor dem Auftragen des Lackmaterials
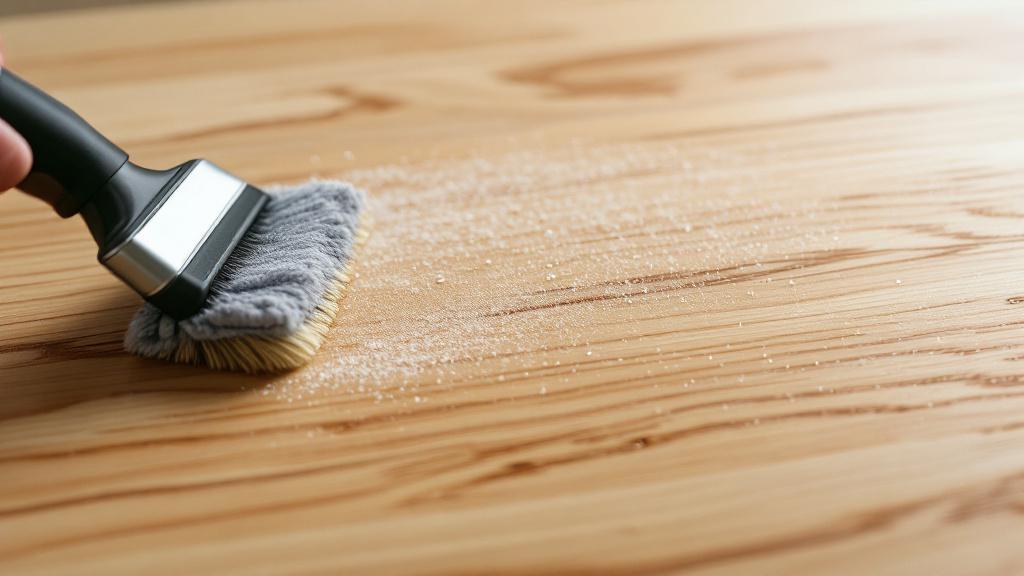
Die Stufe des Entstaubens ist eine unmittelbare logische Fortsetzung des Schleifvorgangs, verdient jedoch aufgrund ihrer Kritikalität eine gesonderte und größte Aufmerksamkeit. Man kann ein Teil ideal schleifen, doch bleibt darauf auch nur mikroskopischer Staub zurück, ist die Qualität der Deckschicht kompromittiert. Verbleibender Staub erzeugt nicht nur optische Fehler (“Schmutz” im Lack), sondern ist auch eine ernste Barriere für die chemische Bindung zwischen Holz und Lackmaterial.
Der beim Schleifen von Holz entstehende Staub, besonders der feindisperse, hat die Fähigkeit, in alle Poren und kleinsten Unebenheiten der Oberfläche einzudringen. Wird er nicht entfernt, vermischt er sich mit der ersten Grundier- oder Lackschicht und bildet Klümpchen, die beim Trocknen Rauheit und im Fall einer Glanzbeschichtung sichtbare Einschlüsse erzeugen, die den Spiegeleffekt zerstören. Dieser Fehler lässt sich in der Regel nicht ohne erneutes Schleifen der gesamten Oberfläche beheben.
Der Entstaubungsvorgang muss mehrstufig sein. Wir verlassen uns nicht auf eine einzige Methode, sondern setzen sie in strenger Reihenfolge ein, um perfekte Sauberkeit zu garantieren.
Erster Schritt: Mechanisches Entfernen (Sauger). Unmittelbar nach dem Schleifen wird ein Industriesauger mit weichem Bürstenaufsatz eingesetzt. Der Sauger entfernt den Großteil der groben und mittleren Partikel. Wichtig ist, dass es sich um einen mit HEPA-Filter ausgestatteten Sauger handelt, der selbst kleinste Partikel auffangen kann, statt sie nur durch die Halle zu treiben.
Zweiter Schritt: Abblasen mit Druckluft. Für Teile mit komplexem Profil, geschnitzten Elementen, Nuten oder Bohrungen, wo der Sauger nicht ausreicht, wird Druckluft eingesetzt. Der Druck muss kontrolliert sein, um die Holzfasern nicht zu beschädigen. Das Abblasen erfolgt stets von der Mitte zu den Rändern, und das Teil selbst muss sich in einer Absaugkammer oder einem Bereich mit kräftiger Belüftung befinden, um das Zurücksetzen bereits aufgewirbelten Staubs zu verhindern.
Dritter Schritt: Feuchtes Abwischen oder der Einsatz von Alkohol (für bestimmte Lackmaterialien). In manchen Fällen, besonders beim Arbeiten mit wasserbasierten Systemen oder Ölen, können wir ein Abwischen mit einem leicht feuchten, sauberen Tuch anwenden. Dies erfordert jedoch den sofortigen Übergang zum trockenen Abwischen, um ein Aufstellen der Fasern zu vermeiden. Eine sicherere und universellere Methode ist der Einsatz von technischem Isopropylalkohol (IPA) oder speziellen Entfettungsmitteln, die schnell verdunsten, keine Spuren hinterlassen und die Stabilität des Holzes nicht beeinträchtigen.
Vierter Schritt: Haftklebetücher (tack-cloth). Das ist der wichtigste, letzte Akkord des Entstaubens. Haftklebetücher sind ein spezialisiertes, leicht mit Harz oder Wachs getränktes Material, das dazu bestimmt ist, die feinsten, für das Auge unsichtbaren Staubpartikel aufzufangen, die nach allen vorherigen Stufen verbleiben. Das Abwischen muss leicht und ohne starken Druck erfolgen, um das Bindemittel des Tuchs nicht auf die Holzoberfläche zu übertragen, was die Haftung des Lackmaterials beeinträchtigen könnte.
- Organisation des Arbeitsplatzes: Das Entstauben muss unmittelbar vor dem Verbringen des Teils in die Lackierkabine erfolgen. Zwischen der Endreinigung und dem Auftragen der Grundierung sollte nicht viel Zeit vergehen, um das Absetzen neuen Staubs aus der Hallenluft zu vermeiden.
- Arbeitskleidung: Die mit Entstauben und Lackieren befassten Mitarbeiter müssen saubere, fusselfreie Kleidung oder Einwegoveralls tragen. Das schließt die Übertragung von Fusseln und Staub von der Kleidung auf die vorbereitete Oberfläche aus.
- Sauberkeitskontrolle: Nach dem Einsatz der Haftklebetücher erfolgt eine abschließende Sichtkontrolle unter hellem Streiflicht, das hilft, selbst minimale Staubreste und Fehler aufzudecken.
Ein gründliches Entstauben ist die Gewähr dafür, dass das Lackmaterial auf sauberes, chemisch aktives Holz aufgetragen wird. Das maximiert die Haftung, sorgt für Glätte und vervielfacht in der Folge die Lebensdauer der Deckschicht. In dieser Phase gibt es keinen Raum für Eile oder Kompromisse.
🌡️ Entfetten und Silikonentfernung: Barrieren beseitigen
Nachdem die Oberfläche ideal geschliffen und entstaubt ist, folgt die Phase der chemischen Vorbereitung, die das Entfetten und, besonders wichtig unter Bedingungen der Werkstattfertigung, die Entfernung möglicher Silikonspuren umfasst. Diese Phase wird oft unterschätzt, ist aber für die Sicherstellung der chemischen Haftung von kritischer Bedeutung.
Selbst optisch ideal sauberes Holz kann unsichtbare Filme auf der Oberfläche aufweisen. Diese Filme können durch verschiedene Faktoren verursacht werden:
- Natürliche Öle und Harze: Einige Holzarten (zum Beispiel Teak, Iroko, Zeder) enthalten eine große Menge natürlicher Öle, die das Eindringen und die Polymerisation des Lackmaterials behindern können.
- Handspuren: Fingerabdrücke, besonders an Stellen manueller Bearbeitung oder Handhabung, hinterlassen fettige Spuren.
- Reste von Reinigungsmitteln: Spuren von Paraffinen oder Wachsen, die zur Endpolitur von Schleifmitteln oder Werkzeugen verwendet werden.
- Silikon: Das ist der gefährlichste Verunreiniger. Silikonbestandteile, die in manchen Polituren, Schmiermitteln oder sogar in der Hallenluft enthalten sind, können einen unsichtbaren wasserabweisenden Film bilden.
Silikon und Öle sind die schlimmsten Feinde der Haftung. Gelangen sie auf die Oberfläche, bilden sie eine Barriere, an der Lack oder Farbe buchstäblich “abgestoßen” oder ungleichmäßig “benetzt” werden. Das äußert sich in Form der sogenannten “Fischaugen” (fish eyes) — kleiner runder Krater, an denen sich das Lackmaterial nicht auf der Oberfläche halten konnte. Diesen Fehler nach seinem Auftreten zu beseitigen ist äußerst schwierig, oft ist ein vollständiges Nachschleifen erforderlich.
Zum Entfetten und Beseitigen dieser Barrieren verwenden wir spezialisierte Lösemittel. Die Wahl des Lösemittels hängt von der Art des einzusetzenden Lackmaterials ab:
- Für wasserbasierte Systeme: Üblicherweise werden milde, schnell verdunstende Reiniger auf Basis von Isopropylalkohol (IPA) oder demineralisiertes Wasser mit Zusatz spezieller Entfetter verwendet. Wichtig ist, das Holz nicht zu stark zu befeuchten.
- Für Polyurethan- und Acrylsysteme: Es werden stärkere, aber spezialisierte Reiniger verwendet, oft als “Anti-Silikon-Mittel” oder “Entfetter für die Lackierung” bezeichnet. Sie sind darauf ausgelegt, Öle, Wachse und vor allem Silikon zu lösen, ohne dabei die Struktur des Holzes zu beschädigen.
- Für ölige Holzarten: In diesen Fällen kann ein aggressiveres Entfetten mit Aceton oder Nitrolösemitteln erforderlich sein, jedoch mit zwingender Kontrolle, um kein zu starkes Auswaschen der natürlichen Öle zu bewirken.
Der Entfettungsvorgang wird mit sauberen, fusselfreien Tüchern durchgeführt. Wichtig ist, die “Zwei-Tücher”-Technik anzuwenden:
- Das erste Tuch: Wird mit Lösemittel getränkt und wischt die Oberfläche aktiv ab, wobei es die Verunreinigungen löst.
- Das zweite Tuch: Trocken, sauber, folgt unmittelbar dem ersten, um die gelösten Verunreinigungen abzunehmen (aufzunehmen), statt sie nur zu verschmieren. Das Lösemittel muss von der Oberfläche verdunsten, ohne eine Spur zu hinterlassen.
Ein wichtiger Aspekt ist die besondere Silikonkontrolle. Silikonaerosole, -schmierstoffe oder -dichtstoffe können in benachbarten Werkstätten verwendet werden. Aus diesem Grund werden alle Teile, die in die Lackierzone gelangen, einer zwingenden Anti-Silikon-Behandlung unterzogen. Das ist eine Präventivmaßnahme, die gewährleistet, dass äußere Faktoren die kritische Haftungsphase nicht beeinflussen.
Ein gründliches Entfetten garantiert, dass zwischen Holz und Grundierung keine “fremde” Schicht liegt. Es gewährleistet den unmittelbaren Kontakt und die chemische Reaktion, die für die maximale Festigkeit und Langlebigkeit der gesamten Lackbeschichtung nötig sind. Ohne diese Phase können alle vorherigen Bemühungen um Feuchtekontrolle und Schleifen vergeblich sein.
🛡️ Grundieren: Schaffung einer Haftbrücke und Isolierung
Das Grundieren ist nicht bloß das Auftragen einer ersten Schicht; es ist der technologisch notwendige Vorgang der Schaffung einer Haftbrücke zwischen Holz und Deckbeschichtung sowie die Erfüllung der kritisch wichtigen Funktion der Isolierung. Professionelles Grundieren ist eine Investition in Qualität, die nicht übersprungen werden darf, besonders wenn es um die Langlebigkeit des Erzeugnisses geht.
Die Grundierung erfüllt mehrere Schlüsselaufgaben, die jeweils auf die Verbesserung des Endergebnisses abzielen:
1. Erhöhung der Haftung:
Grundierungen sind mit höherem Eindringvermögen und einer speziellen chemischen Zusammensetzung entwickelt, die es ihnen erlaubt, tief in die Poren des Holzes einzudringen und sich mit ihm zu verbinden. Das schafft eine feste, chemisch aktive Schicht, an der die Deckfarbe oder der Lack deutlich besser haftet als am nackten Holz. Das ist entscheidend, um ein Abblättern und Reißen der Lackbeschichtung zu verhindern.
2. Isolierung und Tanninblockade:
Viele Holzarten, besonders Eiche, Esche, Mahagoni oder Kiefer (harzreich), zeichnen sich durch die Abgabe natürlicher Extraktstoffe (Tannine, Harze) aus. Beim Einsatz heller oder weißer Lackmaterialien können diese Stoffe durch die Deckschicht “wandern” und mit der Zeit gelbe oder braune Flecken hervorrufen. Spezialisierte isolierende Grundierungen (Sperrgrundierungen) versiegeln die Oberfläche vollständig und schließen diese Extrakte im Holz ein.
3. Ausgleich der Saugfähigkeit:
Holz ist ein Material mit ungleichmäßiger Dichte. Bereiche mit weichen Jahresringen und die Hirnkanten saugen das Lackmaterial weit stärker auf als dichte Bereiche. Wird die Deckschicht sofort aufgetragen, wirkt sie fleckig. Die Grundierung, besonders in mehreren Schichten aufgetragen, gleicht die Saugfähigkeit über die gesamte Oberfläche aus und sorgt für gleichmäßige Farbe, gleichmäßigen Glanz und gleichmäßigen Verbrauch der Deckfarbe.
4. Füllen kleiner Poren und Riefen:
Eine hochwertige Grundierung, oft mit feindispersen Füllstoffen, füllt die mikroskopischen Poren des Holzes und die feine Riefe des Endschliffs. Das ist besonders wichtig, um eine ideal glatte, glänzende oder halbglänzende Beschichtung zu erzielen. Der Füllstoff der Grundierung schafft eine ebene Basis und minimiert die Notwendigkeit, dicke Schichten teurer Deckbeschichtung aufzutragen.
5. Einsparung von Deckmaterial:
Da die Grundierung die Rolle einer ausgleichenden und füllenden Schicht übernimmt, verringert sich der Verbrauch teurer Deckfarbe oder teuren Lacks erheblich. Die Grundierung dient als “Verbrauchsmaterial” zum Füllen, während die Deckbeschichtung ausschließlich für Farbe und Schutz zuständig ist.
Technologische Anforderungen an das Grundieren:
- Verträglichkeit: Die Grundierung muss chemisch sowohl mit dem Holz als auch mit dem Deck-Lackmaterial verträglich sein (zum Beispiel eine Polyurethan-Grundierung unter einem Polyurethan-Lack). Der Einsatz unverträglicher Materialien kann zu Rissen oder Ablösung führen.
- Einhaltung der Verbrauchsvorgaben: Eine zu dicke Grundierschicht kann bei der Schwindung reißen, eine zu dünne erfüllt ihre Funktionen nicht. Das Auftragen muss gleichmäßig sein und den Empfehlungen des Herstellers entsprechen.
- Zwischenschliff (Schliff der Grundierung): Nach vollständigem Trocknen der Grundierung erfolgt stets ein zwingender Zwischenschliff. Er beseitigt die aufgestellten Fasern und alle kleinen Unebenheiten, die durch das Auftragen entstanden sind. Es wird eine sehr feine Körnung verwendet (P240 – P320), und nach dem Schleifen wird die Oberfläche erneut gründlich entstaubt.
Der Grundiervorgang ist ein technologischer Schild, der das künftige Erzeugnis vor den natürlichen Mängeln des Holzes und vor äußeren Einwirkungen schützt und die maximale Langlebigkeit und Ästhetik der Endbeschichtung gewährleistet.
⏳ Trocknung und Zwischenschichtzeit: Chemische Stabilisierung
Der Trocknungsvorgang und die Einhaltung der Zwischenschichtzeit sind eine Phase, die oft dazu verleitet, Zeit zu sparen, doch gerade sie ist einer der Schlüsselfaktoren für Langlebigkeit und Festigkeit des gesamten Lacksystems. Trocknung ist nicht bloß das Verdunsten des Lösemittels; sie ist ein komplexer chemischer Prozess der Polymerisation oder Aushärtung, der vollständig und unter kontrollierten Bedingungen ablaufen muss.
1. Kontrollierte Trocknungsbedingungen:
Zur Sicherstellung der korrekten Polymerisation des Lackmaterials sind drei Parameter von kritischer Bedeutung: Temperatur, Luftfeuchtigkeit und Belüftung.
- Temperatur: Die optimale Trocknungstemperatur liegt üblicherweise zwischen +20 °C und +25 °C. Eine zu niedrige Temperatur verlangsamt den Aushärtungsvorgang, während eine zu hohe ein “Aufkochen” der Lösemittel oder die Bildung eines Oberflächenfilms bewirken kann, der das Entweichen des Lösemittels aus den inneren Schichten verhindert und zu Rissen führt.
- Feuchtigkeit: Hohe Luftfeuchtigkeit, besonders beim Einsatz wasserverdünnbarer Systeme, verlangsamt die Verdunstung. Bei lösemittelbasierten Systemen kann hohe Feuchtigkeit ein “Eintrüben” oder Glanzverlust hervorrufen. Die optimale relative Luftfeuchtigkeit beträgt — 40%–60%.
- Belüftung: Eine ständige, aber nicht zu aggressive Luftzirkulation ist nötig, um die verdunstenden Lösemittel abzuführen. Das verhindert eine Sättigung der Luft mit Dämpfen, was ebenfalls die Trocknung verlangsamt.
2. Einhaltung der Zwischenschichtzeit:
Jeder Hersteller von Lackmaterial gibt eine strenge Zeit an, die zwischen dem Auftragen aufeinanderfolgender Schichten (Grundierung — nächste Grundierschicht; Grundierung — Deckschicht) vergehen muss. Diese Zeit heißt Zwischenschichtzeit und dient dazu:
- “Staubtrockenheit” (dust-free): Der Moment, in dem die Oberfläche trocken genug ist, dass kein Staub mehr daran haftet.
- Vollständiges Verdunsten der Lösemittel: Der Großteil der Lösemittel muss verdunsten, um ihre Wechselwirkung mit den Lösemitteln der nächsten Schicht zu vermeiden.
- Anfängliche Polymerisation: Schaffung einer ausreichend festen, aber noch für die chemische Bindung mit der nachfolgenden Schicht “offenen” Oberfläche.
Ein Verstoß gegen die Zwischenschichtzeit ist ein schwerer technologischer Fehler. Wird die nächste Schicht zu früh aufgetragen (auf eine “nasse” vorherige), dringen ihre Lösemittel in die untere Schicht ein und weichen sie auf, was zu einer Störung der Struktur, Glanzverlust und vor allem zu einer erheblichen Verringerung der Gesamtfestigkeit des Systems führt. Die Lackbeschichtung kann lange Zeit “weich” bleiben.
3. Vollständige Aushärtung (Hard Cure):
Das ist die Zeit, die das Lackmaterial benötigt, um seine maximale chemische Festigkeit, Härte und Beständigkeit gegen mechanische und chemische Einwirkungen zu erreichen. Die vollständige Aushärtungszeit ist stets deutlich länger als die “Grifftrockenheit” und kann von mehreren Tagen bis zu mehreren Wochen betragen. Der Versand eines Erzeugnisses vor der vollständigen Aushärtung kann zu Schäden beim Verpacken oder Transport führen (Anhaften des Verpackungsmaterials, Auftreten von Dellen). Wir informieren die Kunden über die Notwendigkeit einer schonenden Handhabung während dieses Zeitraums.
4. Feuchtekontrolle in den Schichten:
Für mehrschichtige Systeme, besonders bei Verwendung dickschichtiger oder gelartiger Grundierungen, muss sichergestellt werden, dass die inneren Schichten kein “eingeschlossenes” Lösemittel enthalten. Wir verwenden spezialisierte Geräte zur zerstörungsfreien Prüfung von Dicke und Festigkeit der Lackbeschichtung. Die Schicht muss hart und nicht elastisch sein.
Die Trocknungskontrolle ist nicht nur das Befolgen der Anleitung, sondern auch die ständige Überwachung des tatsächlichen Zustands der Beschichtung. Nur die vollständige und korrekte Aushärtung jeder Schicht garantiert, dass das gesamte Lacksystem als ein einheitlicher, fester und langlebiger Schild funktioniert.
🩹 Spachteln: Ausgleich und Reparatur der Oberfläche
Das Spachteln ist als gesonderte Vorbereitungsstufe ein Werkzeug für den abschließenden Ausgleich und die Beseitigung lokaler Fehler, die in der Phase der Erstreparatur und des Schleifens nicht beseitigt wurden oder werden konnten. Das Spachteln ist die Kunst des Kaschierens und der Schaffung einer makellosen Oberfläche, besonders wichtig für eine anschließende deckende Lackierung (Emaillack).
1. Auswahl des Spachtels nach Verwendungszweck:
Die Materialwahl wird durch die endgültige Art der Beschichtung bestimmt:
- Für die deckende Lackierung (Emaillack): Es werden Zweikomponenten-Polyester- oder Acrylspachtel verwendet. Sie besitzen hohe Festigkeit, schwinden nicht, trocknen schnell und lassen sich hervorragend bearbeiten. Ihr Hauptzweck ist es, eine ideal ebene Oberfläche zu schaffen und dabei die Holztextur, Fugen, Befestigungslöcher und kleine Ausbrüche zu verbergen.
- Für eine transparente Beschichtung (Lack, Beize): Es werden spezialisierte Holzspachtel verwendet, deren Farbe möglichst genau auf den Ton der jeweiligen Holzart abgestimmt ist. Die Hauptanforderung: Nach Trocknung und Schliff soll die Reparaturstelle möglichst unauffällig sein. Häufig werden Gemische aus Staub derselben Holzart und einem Bindemittel verwendet.
2. Auftragstechnik:
Spachtel darf nur auf eine saubere, entfettete Oberfläche aufgetragen werden. Beim Arbeiten mit Zweikomponentenmassen sind die Mischungsverhältnisse der Komponenten (Basis und Härter) streng einzuhalten.
- Minimale Schicht: Spachtel wird in möglichst dünner Schicht aufgetragen, nur auf die Fehlerstelle. Das Auftragen einer dicken Schicht “in einem Durchgang” führt unweigerlich zu Schwindung, Rissbildung und schlechter Haftung. Ist eine dicke Schicht erforderlich, trägt man sie besser in mehreren dünnen Schichten mit Zwischentrocknung auf.
- Ausrichtung: Spachtel wird mit dem Spachtelmesser unter Druck aufgetragen, um seine maximale Durchdringung und die Füllung von Poren oder Rissen zu gewährleisten.
3. Beseitigung der Schwindung:
Selbst der hochwertigste Spachtel schwindet minimal. Wird Spachtel auf feuchtes Holz aufgetragen, ist die Schwindung kritisch. Das unterstreicht erneut die Bedeutung der Feuchtekontrolle. Nach vollständigem Trocknen und Erstschliff ist mitunter ein erneutes, dünnes Spachteln erforderlich, um die mikroskopischen Einfallstellen zu beseitigen, die nach der ersten Schwindung entstanden sind.
4. Schleifen des Spachtels:
Diese Stufe erfordert Sorgfalt. Spachtel ist deutlich härter als Holz, daher besteht beim Schleifen das Risiko, zu viel des umgebenden Holzes abzutragen und einen “Buckel” aus Spachtel stehen zu lassen.
- Körnung: Das Schleifen beginnt mit einer gröberen Körnung (zum Beispiel P120) zum Abtragen der Hauptmasse und geht dann zur Endkörnung (P180–P220) über, um den Übergang zwischen Spachtel und Holz zu glätten.
- Werkzeug: Der Einsatz eines Schleifklotzes oder Schleifbretts mit fester Unterlage hilft, die Gleichmäßigkeit des Schleifens zu kontrollieren und verhindert “Einfallstellen”.
5. Spachteln der Hirnkanten:
Für Hirnschnitte, die Feuchtigkeit und Lackmaterial am stärksten aufsaugen, verwenden wir oft Spachtel oder eine spezielle versiegelnde Grundierung (End-Sealer). Das schafft eine Barriere gegen Feuchtigkeit, verringert die Saugfähigkeit und verhindert die Bildung von Rissen an den Hirnkanten, was für Außenerzeugnisse von kritischer Bedeutung ist.
Ein fachgerecht ausgeführtes Spachteln ist kein Versuch, ernste Fehler zu verbergen (die durch Austausch zu beseitigen sind), sondern ein präzises und lokales Werkzeug, um jene ideal ebene Oberfläche zu erreichen, die eine zwingende Voraussetzung für eine Endbeschichtung der Premiumklasse ist.
💧 Versiegeln der Hirnkanten (End Grain Sealing): Schutz vor Feuchtigkeit
Die Hirnschnitte des Holzes (end grain) sind in jedem Holzerzeugnis die verwundbarste Stelle im Hinblick auf Feuchtigkeitsaufnahme und damit auf Stabilität und Langlebigkeit. Das liegt daran, dass an der Hirnkante Tausende mikroskopischer Kapillaren und Gefäße offenliegen, die längs der Fasern verlaufen. Durch sie kann das Holz Feuchtigkeit um ein Vielfaches schneller aufnehmen und abgeben als über die Seitenflächen.
Das Ignorieren der Hirnkanten ist eine der häufigsten Ursachen für Rissbildung, Verformung und vorzeitige Zerstörung der Lackbeschichtung, besonders an Elementen, die im Freien genutzt werden (zum Beispiel die Enden von Pfosten, Balken, Gartenmöbeln).
Die kritische Notwendigkeit des Versiegelns:
- Feuchtekontrolle: Das Versiegeln verlangsamt die Geschwindigkeit, mit der die Hirnkanten Feuchtigkeit aufnehmen und abgeben. Das ist entscheidend, denn gerade die ungleichmäßige Feuchtigkeitsbewegung (die Seitenfläche bereits trocken, die Hirnkante noch feucht) verursacht innere Spannung, die zu Rissbildung an den Enden des Teils führt.
- Verhinderung von Fäulnis und Bläue: Eine übermäßige Feuchtigkeitsaufnahme über die Hirnkanten schafft ideale Bedingungen für die Entwicklung von Pilzen und Schimmel im Inneren des Holzes, was letztlich seine Struktur zerstört, selbst wenn die Seitenfläche durch Farbe geschützt ist.
- Ausgleich der Saugfähigkeit des Lackmaterials: Wird die Hirnkante nicht versiegelt, “trinkt” sie eine enorme Menge Grundierung oder Deckbeschichtung, was zu Mehrverbrauch an Material und vor allem zur Bildung eines dunklen, oft unansehnlichen Flecks führt, der sich in Farbe und Glanz von der Hauptfläche unterscheidet.
Professionelle Methoden zum Versiegeln der Hirnkanten:
- Spezialisierte Versiegelungen (End-Grain Sealers): Das ist die effektivste Methode. Es werden dickschichtige, elastische Polyurethan- oder Acrylversiegelungen mit hohem Festkörperanteil verwendet. Sie werden mit Pinsel oder Spachtel aufgetragen, um einen dicken, festen, undurchdringlichen Film zu schaffen.
- Epoxidharze: Für Erzeugnisse mit höchsten Anforderungen an Langlebigkeit und Wasserbeständigkeit (zum Beispiel für Marine- oder Außenkonstruktionen) verwenden wir klare oder pigmentierte Epoxidharze. Das Harz dringt tief in die Kapillaren ein und polymerisiert, wodurch eine vollständig undurchdringliche und unzerstörbare Barriere entsteht.
- Mehrschichtiges Grundieren: Wird keine spezialisierte Versiegelung verwendet, werden die Hirnkanten mit zusätzlichen Schichten der Hauptgrundierung behandelt. Wird beispielsweise auf die Seitenfläche eine Grundierschicht aufgetragen, können auf die Hirnkante zwei oder sogar drei Schichten mit minimalem Zwischenschliff aufgetragen werden, um die offenen Poren maximal zu sättigen und zu schließen.
- Paraffin und Wachs (für bestimmte Systeme): In manchen traditionellen Systemen oder beim Arbeiten mit Öl und Wachs können die Hirnkanten mit heißem Paraffin oder speziellen Hirnkantenwachsen behandelt werden. Diese Methode ist weniger langlebig als synthetische Versiegelungen, bietet aber den nötigen Schutz beim Einsatz unter gemäßigten Bedingungen.
Wichtig ist zu bedenken, dass das Versiegeln der Hirnkanten vor der Endlackierung erfolgt. Nach dem Versiegeln wird die Oberfläche der Hirnkante geschliffen, um überschüssige Versiegelung zu entfernen und einen ebenen Übergang zur Seitenfläche zu schaffen, was ein ästhetisches Aussehen gewährleistet.
Professionelles Versiegeln der Hirnkanten ist eine einfache, aber absolut notwendige technologische Operation, die einen enormen Beitrag zur gesamten Feuchtebeständigkeit und strukturellen Integrität des Erzeugnisses leistet und Langlebigkeit über Jahrzehnte garantiert.
🎨 Endvorbereitung und Sauberkeit der Kabine: Die Auftragsbedingungen
Nachdem alle Stufen der mechanischen und chemischen Vorbereitung abgeschlossen sind — die Feuchte kontrolliert, die Fehler beseitigt, die Oberfläche auf P220–P240 geschliffen, entfettet und mit zwingendem Zwischenschliff und Entstauben grundiert wurde — geht das Teil in die abschließende Phase über: die Schaffung idealer Bedingungen für das Auftragen der Deckbeschichtung. Diese Phase betrifft nicht das Teil selbst, sondern die Umgebung, die für das Erzielen einer makellosen Beschichtung eine entscheidende Rolle spielt.
1. Vorbereitung der Lackierkabine:
Die ideale Lackierkabine ist nicht bloß ein Raum, sondern eine kontrollierte Umgebung, die folgende Anforderungen erfüllen muss:
- Heizung und Temperaturkontrolle: Die Temperatur in der Kabine muss stabil sein und den Anforderungen des Herstellers des Lackmaterials entsprechen (üblicherweise 20–25 Grad Celsius). Das ist entscheidend für die Viskosität des Materials und die Geschwindigkeit seiner Polymerisation.
- Luftfiltration (Zuluft und Abluft): Die Kabine muss mit einem mehrstufigen Filtrationssystem ausgestattet sein. Die Zuluft muss durch hochwirksame Filter (zum Beispiel Klasse F5–F7) strömen, um das Eindringen von Staub, Fusseln und Insekten auszuschließen. Das Abluftsystem muss die effektive Abfuhr von Lösemitteldämpfen und Farbnebel gewährleisten.
- Überdruck (Überdruckbelüftung): In einer idealen Kabine wird ein leichter Überdruck aufrechterhalten. Das bedeutet, dass sich die Luft stets von innen nach außen bewegt und so das Eindringen verunreinigter Luft von außen durch Spalten oder beim Öffnen der Türen verhindert wird.
2. Feuchtekontrolle in der Kabine:
Die Luftfeuchtigkeit muss im optimalen Bereich (40 %–60 %) gehalten werden. Eine zu hohe Feuchtigkeit verlangsamt die Trocknung und kann Fehler verursachen. Zur Kontrolle werden professionelle Hygrometer und bei Bedarf Ent- oder Befeuchter eingesetzt.
3. Organisation des Arbeitsraums:
- Ständer und Halter: Die Teile müssen auf sauberen, spezialisierten Ständern oder Drehtischen platziert werden. Die Kontaktfläche muss minimal sein, um das gleichmäßige Auftragen nicht zu behindern und ein Anhaften auszuschließen.
- Ausschluss von Silikon: Innerhalb der Lackierkabine und in ihrer Nähe ist die Verwendung jeglicher silikonhaltiger Produkte, einschließlich Werkzeugschmierstoffe oder Polituren, absolut untersagt.
4. Vorbereitung der Auftragsausrüstung:
Die Lackierausrüstung (Spritzpistolen, Pumpen, Schläuche) muss ideal sauber sein. Jegliche Reste alter Farbe oder Verunreinigungen können auf die frische Beschichtung gespuckt werden. Vor Arbeitsbeginn wird die Spritzpistole zerlegt, durchgespült und auf Dichtheit geprüft.
5. Kleidung des Bedieners:
Der Bediener, der das Lackmaterial aufträgt, muss einen spezialisierten, fusselfreien, antistatischen Overall tragen. Die Haare müssen bedeckt sein. Das minimiert das Risiko, Fusseln und Staub von Körper und Kleidung auf die vorbereitete Oberfläche zu übertragen.
6. Abschließendes Abwischen mit dem Haftklebetuch:
Unmittelbar bevor der Bediener zur Spritzpistole greift, durchläuft das Teil ein letztes, schnelles Abwischen mit einem Haftklebetuch (tack-cloth). Das fängt Staub auf, der sich beim Weg vom Vorbereitungsbereich in die Kabine auf der Oberfläche abgesetzt haben könnte. Dieser Schritt dauert Sekunden, bietet aber die maximale Gewähr für Sauberkeit.
Die Einhaltung all dieser Bedingungen schafft die ideale Mikroumgebung für das Auftragen des Lackmaterials. Letztlich ist die Qualität der Deckschicht ein Spiegelbild der Aufmerksamkeit fürs Detail in allen vorherigen Phasen und der makellosen Sauberkeit im Moment des Auftragens. Nur mit einem solchen Ansatz lässt sich ein langlebiges und ästhetisch vollkommenes Ergebnis garantieren.
✅ Prüfung und Kontrolle: Überprüfung der Vorbereitungsqualität
Selbst bei strikter Einhaltung aller technologischen Stufen ist eine abschließende Qualitätskontrolle der Vorbereitung eine zwingende Voraussetzung professioneller Arbeit. Die Kontrolle muss mehrstufig sein, um zu garantieren, dass das Teil vollständig zum Auftragen der Deckschicht bereit ist.
1. Sichtprüfung unter einem Winkel:
Die einfachste, aber eine der effektivsten Methoden. Das vorbereitete Teil wird unter hellem Streiflicht (zum Beispiel einer gerichteten Lampe) begutachtet. Solches Licht deckt augenblicklich auf:
- Schleifriefe: Kratzer, die durch Quer- oder zu groben Schliff hinterlassen wurden und bei normaler Beleuchtung unsichtbar sein können.
- Einfallstellen und Buckel: Unebenheiten, die durch falsches Spachteln oder Schleifen entstanden sind (zum Beispiel eine Einfallstelle in der Mitte eines gespachtelten Bereichs).
- Kleber- oder Harzreste: Diese Bereiche weisen eine andere Textur und einen anderen Glanz auf.
2. Prüfung der Grundierungshaftung (Cross-Cut Test):
Nach Auftrag und vollständigem Trocknen der Grundierung wird eine zerstörungsfreie oder halbzerstörende Haftungsprüfung durchgeführt. Dazu wird ein spezialisiertes Werkzeug (ein Haftprüfgerät oder einfach ein scharfes Messer) verwendet, um den Gitterschnitt-Test (Cross-Cut Test) durchzuführen:
- Auf der getrockneten Grundierung wird ein Gitter aus 6–11 parallelen Schnitten im Abstand von 1–2 mm angebracht, wobei bis auf das Holz durchgeschnitten wird.
- Ein gleiches Gitter wird senkrecht zum ersten angebracht.
- Über das Gitter wird ein standardisiertes Klebeband (Haftklebeband) geklebt und ruckartig abgezogen.
- Eine gut haftende Grundierung darf sich nicht ablösen. Dieser Test gibt eine objektive Bewertung dessen, wie gut sich die Grundierung mit dem Holz “verbunden” hat.
3. Saugfähigkeitstest (Tropfentest):
Nach Grundierung und Zwischenschliff soll die Oberfläche eine gleichmäßige, geringe Saugfähigkeit aufweisen.
- An verschiedenen Stellen werden einige Tropfen Wasser oder Lösemittel aufgebracht.
- Wird der Tropfen schnell aufgesogen, deutet dies darauf hin, dass die Grundierung in zu dünner Schicht aufgetragen wurde oder an dieser Stelle ein Bereich hoher Porosität vorliegt (zum Beispiel die Hirnkante).
- Bleibt der Tropfen stehen, bestätigt das, dass die Oberfläche versiegelt und bereit für das gleichmäßige Auftragen der Deckschicht ist.
4. Messung der Schichtdicke (für deckende Systeme):
Ein Schichtdickenmessgerät wird zur zerstörungsfreien Messung der Trockenschichtdicke (DFT) verwendet. Das ermöglicht es sicherzustellen, dass die Grundierschicht gleichmäßig aufgetragen wurde und eine ausreichende Dicke hat, um ihre isolierende und füllende Funktion zu erfüllen. Eine zu dünne Schicht ist nicht wirksam, eine zu dicke kann reißen.
5. pH-Bewertung (für wasserbasierte Systeme):
Beim Einsatz wasserbasierter Lackmaterialien wird mitunter ein Test der Oberflächenacidität durchgeführt. Ein extrem saures oder alkalisches Milieu kann die Polymerisation wasserbasierter Acryl- und Polyurethansysteme negativ beeinflussen.
Die Endkontrolle ist die letzte Gelegenheit, einen potenziellen Fehler zu beheben, bevor die Deckschicht — die teuerste und arbeitsintensivste Schicht — aufgetragen wird. Deckt die Kontrolle ein Problem auf (schlechte Haftung, sichtbare Riefe, Ungleichmäßigkeit), wird das Teil zum erneuten Schleifen und Grundieren zurückgegeben.
📝 Dokumentation des Prozesses: Gewährleistung und Verantwortung
In der professionellen Holzbearbeitung, besonders bei der Ausführung großer Aufträge oder der Herstellung von Erzeugnissen der Premiumklasse, ist die Dokumentation des Prozesses der Vorbereitung auf die Lackierung ein integraler Bestandteil der technologischen Disziplin. Das ist keine Bürokratie, sondern ein Qualitätskontrollsystem und die Grundlage für die Gewährung einer Garantie auf die Deckbeschichtung.
1. Fertigungskontrollbuch:
Für jede Charge oder jedes große Projekt wird ein Buch geführt, in dem die Schlüsselparameter festgehalten werden:
- Datum und Uhrzeit von Beginn und Ende jeder Stufe.
- Holzfeuchte: Die tatsächlichen Messwerte des Feuchtemessgeräts vor Beginn der Bearbeitung (in % der Masse).
- Verwendete Materialien: Die genauen Bezeichnungen und Kennzeichnungen von Schleifmitteln, Spachteln, Grundierungsmarken und Lösemitteln, einschließlich der Chargennummern.
- Bedingungen in der Kabine: Temperatur und relative Luftfeuchtigkeit im Moment des Grundierens und Trocknens.
- Wartezeit: Die tatsächliche Zwischenschicht- und vollständige Trocknungszeit.
2. Karten des technologischen Prozesses:
Es wird eine ausführliche Schritt-für-Schritt-Anleitung erstellt, die umgesetzt wurde. Zum Beispiel:
- Schleifen: P120 (Maschine) -> P180 (Maschine) -> P240 (Hand, mit Faseraufstellung).
- Grundieren: Grundierung X-50, Auftrag 150 g/m², Dicke 80 µm, Trocknung 4 Stunden bei 22 Grad Celsius.
- Zwischenschliff: P320.
3. Foto- und Videodokumentation:
Für strittige oder besonders komplexe Baugruppen (zum Beispiel die Reparatur großer Fehler, Leimverbindungen) wird eine Fotodokumentation geführt. Sie ermöglicht es zu bestätigen, dass alle Reparaturarbeiten in Übereinstimmung mit dem genehmigten Standard ausgeführt wurden.
4. Bestätigung der Verträglichkeit:
Der dokumentarische Nachweis, dass alle verwendeten chemischen Materialien (Grundierung, Emaillack, Lösemittel) zu einem chemischen System gehören oder von den Herstellern offiziell als verträglich freigegeben sind.
5. Protokoll des Haftungstests:
Die Ergebnisse eines stichprobenartigen Gitterschnitt-Tests werden festgehalten, einschließlich eines Fotos des Ergebnisses und einer Bewertung nach der angenommenen Skala (zum Beispiel DIN EN ISO 2409).
6. Qualitätspass des Erzeugnisses:
In das abschließende Dokumentenpaket für den Kunden wird ein “Qualitätspass” aufgenommen, der bescheinigt, dass die Oberflächenvorbereitung und das Auftragen der Lackbeschichtung in voller Übereinstimmung mit den hohen Standards des Unternehmens ausgeführt wurden. Das bestätigt nicht nur die Qualität, sondern dient auch als Grundlage für die Garantieleistung.
Die Dokumentation des Vorbereitungsprozesses ist eine professionelle Verantwortung, die die Wiederholbarkeit des Ergebnissesgewährleistet. Sollte das Erzeugnis ein Jahr später eine Reparatur oder Nachlackierung erfordern, ermöglicht das Vorliegen einer genauen Dokumentation, das ursprüngliche Lacksystem fehlerfrei zu reproduzieren. Letztlich schafft dies Vertrauen beim Kunden und demonstriert das hohe technologische Niveau der Fertigung.