Warum eine durchdachte Zuschnittplanung von Holzprodukten Verschnitt minimiert: Der Weg zu effizienter Produktion

In der Holzbearbeitung und der Herstellung von Holzprodukten, wo jeder Kubikmeter Rohmaterial eine wertvolle Ressource ist, ist eine durchdachte Zuschnittplanung nicht bloß eine der Stufen des Fertigungsprozesses, sondern dessen fundamentaler Bestandteil, der die wirtschaftliche Effizienz des gesamten Betriebs unmittelbar bestimmt. Diesen Schritt zu ignorieren oder ihn oberflächlich anzugehen, führt unweigerlich zu Mehrverbrauch an Material, einem größeren Abfallvolumen und in der Folge zu einem ungerechtfertigten Anstieg der Selbstkosten des Endprodukts. Hier trifft Theorie auf Praxis, und die Genauigkeit der Berechnungen schlägt sich in realem finanziellem Gewinn nieder.
Die Zuschnittplanung ist im Grunde die Lösung eines komplexen räumlichen Puzzles, bei dem Teile der benötigten Abmessungen so auf dem Ausgangsholz zu platzieren sind, dass die Fläche des “leeren” Raums, der letztlich zu nutzlosem Verschnitt wird, minimiert wird. Jeder beim Sägen eingesparte Millimeter verwandelt sich in eine spürbare Ersparnis im Maßstab eines großen Auftrags oder eines langen Produktionszyklus. Genau hier liegt einer der wichtigsten Hebel zur Steuerung der Produktkosten.
Eine bewusste, detaillierte Planung erlaubt es uns, Teile nicht nur auf ein Brett oder einen Balken zu “quetschen”, sondern auch kritisch wichtige Faktoren wie Holzfehler (Äste, Risse, Fäulnis), Faserrichtung und Texturmerkmale zu berücksichtigen. Eine ungünstige Anordnung der Rohlinge in Bezug auf Defekte führt dazu, dass ein Teil der bereits gesägten Werkstücke ausgesondert werden muss, und das ist ein doppelter Verlust: Verlust an Material und Verlust an Zeit für unnötige Bearbeitung. Eine hochwertige Planung macht die Produktion planbarer und beherrschbarer.
Stellen Sie sich vor, Sie arbeiten mit wertvollen Holzarten, deren Preis sehr hoch sein kann. In diesem Fall wird der Anteil des fertigen Produkts am Rohmaterial (die Materialausnutzung) zu einer kritischen Kennzahl. Eine Verbesserung dieser Kennzahl um auch nur wenige Prozent durch optimierten Zuschnitt kann dem Betrieb erheblichen Gewinn bringen. Schlechter Zuschnitt ist im Grunde das “Verbrennen” teurer Materialien.
Die Planung wirkt sich zudem unmittelbar auf die Arbeitsproduktivitätaus. Eine klar ausgearbeitete Zuschnittkarte, erstellt unter Berücksichtigung der Möglichkeiten der Anlagen und der Reihenfolge der Arbeitsgänge, verkürzt die Anreißzeit, minimiert die Zahl der Maschinenumrüstungen und verringert die Wahrscheinlichkeit von Fehlern durch den Faktor Mensch. Der Bediener muss keine Entscheidungen “aus dem Stegreif” treffen — er folgt einfach dem optimierten Schema.
Zudem beschränkt sich die moderne Produktion selten auf eine einzige Produktart. Häufig muss Material für mehrere Aufträge gleichzeitig zugeschnitten werden, wobei Ausgangsbretter und -kanteln unterschiedlicher Länge und Breite verwendet werden. Eine umfassende, mehrkriterielle Zuschnittplanung ermöglicht es, diese Aufgaben zu bündeln, die vorteilhaftesten Kombinationen zu finden und selbst kleinste, aber hochwertige Reste einzusetzen, die andernfalls einfach zu Abfall würden.
Eine durchdachte Zuschnittplanung ist somit nicht bloß ein Ausdruck von Sparsamkeit, sondern ein strategisches Werkzeug. Sie erlaubt es, mehrere Schlüsselziele gleichzeitig zu erreichen: die Senkung der Rohstoffkosten (der größte Kostenblock in der Holzbearbeitung), die Erhöhung der Materialausnutzung, die Verbesserung der Produktqualität durch das Umgehen von Defekten und die Optimierung der Produktionszeit. Es ist der erste und vielleicht wichtigste Schritt auf dem Weg zu einer wirtschaftlich nachhaltigen und wettbewerbsfähigen Produktion von Holzprodukten.
Die wirtschaftliche Begründung: Wie jedes Prozent Verschnitt die Finanzkennzahlen beeinflusst
Über die Minimierung von Verschnitt in der Holzbearbeitung wird oft als etwas Selbstverständliches oder als zweitrangige, rein ökologische Frage gesprochen. Tatsächlich ist es jedoch eine Frage mit unmittelbaren und höchst spürbaren finanziellen Folgen. Für einen Betrieb, der mit großen Holzmengen arbeitet, verwandelt sich jedes Prozent an Verschnittreduktion in Tausende, mitunter Millionen Euro an eingesparten Mitteln pro Jahr. Die wirtschaftliche Begründung für einen durchdachten Zuschnitt ist so offensichtlich, dass die Verantwortlichen sie bei der strategischen Planung schlichtweg berücksichtigen müssen.
Angenommen, der Branchendurchschnitt für Verschnitt beim Sägen liegt bei, sagen wir, 15 %. Wenn wir diesen Wert durch die Einführung optimierter Planung auf mindestens 10 % senken können, bedeutet das, dass wir aus demselben Volumen an eingekauftem Rohmaterial 5 % mehr fertiges Produkt erhalten. Umgerechnet in Kubikmeter teuren Holzes ist das ein gewaltiger Unterschied. Diese 5 % “wandern” nicht einfach in den Müll — sie verwandeln sich in potenziellen Gewinn, der aus diesen zusätzlichen Erzeugnissen erzielt worden wäre.
Wichtig ist zu verstehen: Abfall ist nicht einfach ungenutztes Material. Es ist Material, für das bereits bezahlt wurde: eingekauft, geliefert, möglicherweise gelagert und sogar vorverarbeitet (zum Beispiel getrocknet). So sind in den Kosten jedes Spans oder Verschnitts nicht nur die direkten Rohstoffkosten enthalten, sondern auch ein Teil der indirekten Kosten — Logistik, Trocknung, Lagermiete. Wenn dieses Material zu Abfall wird, verliert der Betrieb nicht nur dessen Einkaufswert, sondern auch alle begleitenden Kosten.
Eine auf die Minimierung von Verschnitt ausgerichtete Zuschnittplanung ermöglicht es, den Nutzausbeutegrad (NAG) zu erhöhen, der eine der zentralen Effizienzkennzahlen der Säge- und Holzbearbeitungsproduktion ist. Je höher der NAG, desto geringer sind die Rohstoffkosten pro Einheit fertigen Produkts. Das verschafft dem Betrieb einen erheblichen Wettbewerbsvorteil, denn er kann entweder für den Kunden attraktivere Preise setzen oder die eigene Marge erhöhen.
Hinzu kommen Kosten, die unmittelbar mit dem Abfall verbunden sind: Er muss gesammelt, gelagert und in den meisten Fällen entsorgt werden. Die Entsorgung von Industrieabfällen ist ein eigener Kostenposten, der Abholgebühren, Umweltabgaben und mögliche Bußgelder bei Verstößen umfasst. Durch die Reduzierung des Abfallvolumens senkt der Betrieb automatisch auch diese Betriebskosten.
Aufzählung der wichtigsten finanziellen Vorteile:
- Direkte Senkung der Rohstoffkosten: Gewinnung der maximalen Anzahl an Rohlingen aus jeder Materialeinheit.
- Gewinnsteigerung: Zusätzliches fertiges Produkt aus demselben Einkaufsvolumen.
- Senkung der indirekten Kosten: Geringere Aufwendungen für Logistik, Lagerung und Trocknung von Material, das letztlich zu Abfall wird.
- Senkung der Betriebskosten: Einsparungen beim Sammeln, Lagern und Entsorgen von Industrieabfällen.
Eine durchdachte Zuschnittplanung ist somit nicht bloß ein “Kampf um Sauberkeit”, sondern ein direkter Weg zu finanzieller Stabilität und Wachstum. Sie ist ein Werkzeug, das den Produktionsprozess so schlank und effizient wie möglich macht — entscheidend unter den Bedingungen des heutigen hochkompetitiven Marktes.
Der Einfluss von Geometrie und Abmessungen des Ausgangsmaterials auf die Komplexität der Zuschnittoptimierung
Als Rohstoff hat Holz eine grundlegende Besonderheit, die es von vielen anderen Industriematerialien unterscheidet: Es ist in Form und Qualität nicht homogen. Das Ausgangsmaterial — Stämme, Kanteln, Bretter — besitzt eine natürliche Geometrie, die dem Zuschnittprozess stets bestimmte Einschränkungen und Schwierigkeiten mitbringt. Das Verständnis und die Berücksichtigung der Geometrie und Abmessungen des Ausgangsmaterials sind der Grundstein erfolgreicher Optimierung und Verschnittminimierung.
Beginnen wir mit dem Stamm. Er ist ein Zylinder, oft von unvollkommener Form (Abholzigkeit, Ovalität, Krümmung), in dessen Inneren das wertvolle Schnittholz liegt. Je nach gewählter Sägemethode (zum Beispiel Durchschnitt, Blockschnitt oder Sektorschnitt) und Stammdurchmesser kann die Verschnittrate stark variieren. Der Durchschnitt ist zwar einfach, erzeugt aber oft mehr Verschnitt, weil die Kanten beschnitten werden müssen, um besäumtes Material zu erhalten. Komplexere Schemata wie der Blockschnitt erreichen bei korrekter Berechnung eine höhere Ausbeute an brauchbarem Produkt.
Geht es um Schnittholz (Bretter, Kanteln), wird die Aufgabe durch die Notwendigkeit erschwert, die rechteckige oder quadratische Form des Ausgangswerkstücks möglichst effizient auszufüllen. Die Zuschnittoptimierung läuft hier auf das sogenannte “Nesting-Problem” hinaus — wie man viele kleine Teile mit möglichst geringem Verlust auf einer großen Fläche anordnet. Je größer der Größenunterschied zwischen Ausgangsmaterial und benötigten Teilen, desto schwieriger die Aufgabe.
Größe und Länge der Ausgangsbretter spielen eine enorme Rolle. Werden für die Herstellung viele kurze Teile benötigt, während lange Bretter vorhanden sind, lässt ein effizienter Zuschnitt die Teile so platzieren, dass die kurzen, aber einwandfreien Abschnitte zwischen den Fehlern genutzt werden. Sind die Teile hingegen lang und die Bretter kurz, kann dies ein Signal sein, die Spezifikation oder Technologie zu ändern — etwa auf eine Leimverbindung umzustellen, um die erforderliche Länge zu erreichen.
Darüber hinaus ist auch die Dicke des Ausgangsmaterials von Bedeutung. Ist die benötigte Teiledicke geringer als die Brettdicke, muss die Planung die Möglichkeit eines mehrlagigen Zuschnitts berücksichtigen — das Auftrennen des Bretts in zwei oder mehr dünnere Rohlinge nach dem ersten Zuschnitt in Länge und Breite. Dieser Ansatz erfordert zusätzliche Analyse und Software, kann aber den NAG erheblich erhöhen.
Eine fehlerhafte Berücksichtigung der Geometrie — etwa die Verwendung zu breiten Ausgangsmaterials für schmale Teile oder der Versuch, lange Rohlinge aus kurzen Verschnittstücken zu gewinnen — führt zu unvermeidlichen, leicht vermeidbaren Verlusten. Eine durchdachte Planung sollte eine Bestandsanalyse und deren Abgleich mit den Auftragsanforderungen umfassen, indem sie die besten Kombinationen wählt, um Reste zu minimieren, die sich später nicht mehr verwenden lassen. Die Anwendung des Modulprinzips bei der Produktgestaltung hilft oft, da sie den Einsatz standardisierter, optimal zuschneidbarer Rohlingsmaße erlaubt.
Die Nutzung von Holzfehlern und -mängeln als Faktor zur Zuschnittoptimierung
Als Naturmaterial hat Holz stets Mängel und Fehler — Äste, Risse, Fäulnis, Wurmgänge, Verwerfungen. Einerseits mindern diese Merkmale die Materialqualität und müssen entfernt werden, andererseits können sie bei geschicktem Vorgehen als zentrale Ausgangspunkte für die Zuschnittplanung genutzt werden und verwandeln so potenziellen Abfall in die Grundlage für eine Optimierung. Man kann ein Teil nicht einfach aus der Mitte eines Bretts schneiden, ohne dessen Kanten und innere Struktur zu betrachten.
Der traditionelle Ansatz besteht oft darin, die fehlerhaften Abschnitte einfach abzuschneiden und mit dem Rest zu arbeiten, was zu einer unwirtschaftlichen Nutzung langer und breiter Rohlinge führt. Die optimierte Zuschnittplanung kehrt diesen Prozess um: Zunächst wird eine Qualitätsbewertung jedes Bretts oder Balkens vorgenommen, die Fehler werden markiert (manuell oder mit Scannern), und erst danach sucht das System oder der Bediener den optimalen Weg, die benötigten Teile zwischen diesen fehlerhaften Zonen zu platzieren.
Das erfordert eine Verschiebung des Schwerpunkts vom “Abschneiden des Ausschusses” hin zum “Herausschneiden des Einwandfreien”. Wenn wir mehrere kurze Rohlinge benötigen und ein Brett in der Mitte einen großen Ast hat, ist die logischste Lösung, das Brett genau durch das Zentrum dieses Astes zu sägen und so zwei einwandfreie, aber kürzere Rohlinge zu erhalten, die sich anschließend effizient nutzen lassen. Andernfalls könnten wir einen erheblichen Teil des Materials verlieren, indem wir versuchen, den Fehler auf suboptimale Weise zu “umgehen”.
Bei der Herstellung von Tischler- und Bauelementen (zum Beispiel Fenster- oder Türkanteln) werden häufig sogenannte längsverleimte Rohlinge (Keilzinkenverbindung) verwendet. In diesem Fall werden die fehlerhaften Abschnitte herausgeschnitten und die einwandfreien kurzen Stücke per Minikeilzinkung zu einem festen, langen Kantel verbunden. Die Zuschnittplanung zielt hier nicht nur auf die Minimierung von Verschnitt ab, sondern auch auf die maximale Ausbeute an einwandfreien kurzen Stücken des benötigten Querschnitts, die zur Verleimung geleitet werden können.
Die Integration von Bildverarbeitungs- und Fehlerscan-Systemen mit Zuschnittsoftware ist die Krönung dieser Technologie. Der Scanner bestimmt Lage, Größe und Art des Fehlers, und die Software berechnet augenblicklich Tausende von Zuschnittvarianten und wählt jene aus, die die maximale Ausbeute an einwandfreien Rohlingen unter allen vorgegebenen Bedingungen gewährleistet. Das ermöglicht Entscheidungen, die ein Mensch “nach Augenmaß” niemals treffen könnte.
Holzfehler hören damit auf, bloßer “Ausschuss” zu sein, und werden zu einem Informationsfeld für das Optimierungssystem. Eine geschickte Zuschnittplanung, die diese Fehler berücksichtigt, erlaubt es, sie nicht nur zu umgehen, sondern dies mit maximalem Nutzen zu tun und das, was früher Abfall war, in einen brauchbaren Rohling zu verwandeln, der sich für die weitere Verwendung in anderen Produkten oder Baugruppen eignet.
Die Rolle von Software und Algorithmen beim Erreichen maximaler Effizienz
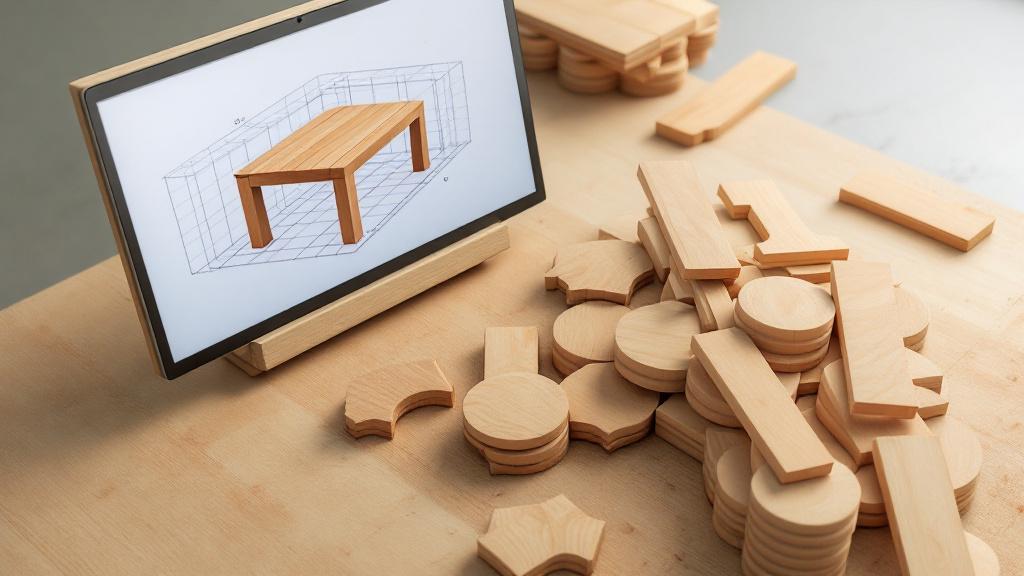
Ein manueller Zuschnitt, der sich auf die Erfahrung des Bedieners und einfaches Anreißen stützt, wird in seiner Effizienz stets begrenzt bleiben. Das menschliche Gehirn ist bei aller Vollkommenheit nicht in der Lage, augenblicklich Hunderte und Tausende möglicher Anordnungen von Teilen auf einer großen Menge Ausgangsmaterial durchzurechnen. Genau deshalb ist der Einsatz spezialisierter Software und komplexer mathematischer Algorithmen nicht mehr bloß ein Vorteil, sondern eine Notwendigkeit geworden, um in der modernen Holzbearbeitung maximale Effizienz und minimalen Verschnitt zu erreichen.
Programme zur Zuschnittoptimierung (sogenannte Optimierer) arbeiten auf Basis komplexer mathematischer Modelle, die Methoden der linearen Programmierung, genetische Algorithmen, heuristische Ansätze und andere Rechentechniken umfassen. Die Aufgabe des Programms besteht darin, als Eingabe eine Liste des verfügbaren Rohmaterials (seine Abmessungen, Menge und oft auch Informationen über Fehler) sowie eine Liste der benötigten Teile (deren Abmessungen, Menge und ggf. Priorität) zu erhalten und als Ausgabe eine optimale Zuschnittkarte.
zu liefern. Der Hauptvorteil dieses Ansatzes ist Geschwindigkeit und Präzision. Ein Optimierer kann Tausende von Anordnungsvarianten in Sekunden analysieren und diejenige wählen, die den höchsten Nutzausbeutegrad (NAG) gewährleistet. Anders als der Mensch ermüdet das Programm nicht und macht keine Rechenfehler. Es findet stets die effizienteste Lösung im Rahmen der vorgegebenen Bedingungen.
Moderne Optimierer können im mehrkriteriellen Modusarbeiten. Das bedeutet, dass sie nicht nur die Verschnittminimierung, sondern auch andere wichtige Faktoren berücksichtigen können:
- Sortierung und Qualität: Platzierung wertvollerer Teile auf Holzabschnitten mit besserer Qualität.
- Schnittart: Berücksichtigung von Faserrichtung und Textur (Radial- oder Tangentialschnitt) zur Sicherung des geforderten Aussehens und der Stabilität.
- Wirtschaftliche Priorität: Bevorzugung des Zuschnitts von Teilen für teurere oder eilige Aufträge.
- Technologische Einschränkungen: Berücksichtigung der Schnittfugenbreite des Werkzeugs und der Mindestmaße wiederverwendbarer Verschnittstücke.
Die Einführung solcher Software erfordert eine Anfangsinvestition und Mitarbeiterschulung, doch diese Kosten amortisieren sich sehr schnell. Eine Erhöhung des NAG um nur 2–3 % kann in einer Großproduktion die Kosten des Softwarepakets innerhalb eines Jahres vollständig decken. Zudem verkürzt der automatisierte Zuschnitt die Zeit für die Produktionsvorbereitung erheblich und erlaubt es, rasch auf Änderungen bei den Aufträgen zu reagieren.
Die Software gewährleistet zudem eine vollständige Rückverfolgbarkeit und Erfassung. Jedes Brett, jeder Rest kann registriert und erfasst werden, was es ermöglicht, diese Verschnittstücke in nachfolgenden Zuschnittzyklen zu verwenden und so das Volumen nicht verwertbaren Abfalls weiter zu senken. Zuschnittoptimierer sind somit nicht bloß ein Hilfsmittel, sondern ein zentrales Element einer Strategie der schlanken und ressourceneffizienten Produktion.
Die Prinzipien des “Nestings” und ihre Anwendung in der Fertigung von Möbelplatten und Formteilen
Bei der Herstellung von Möbelplatten, Arbeitsplatten sowie komplexen Formteilen, bei denen kurvige oder nicht rechteckige Formen ausgeschnitten werden müssen, spielt bei der Verschnittminimierung eine Schlüsselrolle die Technologie, die als “Nesting”bekannt ist. Dieser Ansatz ist nicht bloß eine Optimierung des linearen Zuschnitts, sondern die zwei-, mitunter dreidimensionale Platzierung von Teilen auf einer Ausgangsplatte oder einem breiten Brett.
Das Prinzip des Nestings besteht darin, Teile mit komplexer Kontur möglichst dicht aneinander anzuordnen und den Raum zwischen ihnen mit größtmöglicher Effizienz zu nutzen. Während beim traditionellen Zuschnitt ein rechteckiges Werkstück ebenso rechteckigen Verschnitt hinterlassen würde, kann beim Nesting beispielsweise ein rundes Teil in der Aussparung eines anderen, ebenfalls runden oder gebogenen Werkstücks platziert werden — wie die Teile eines Puzzles.
Diese Technologie ist besonders wichtig beim Arbeiten mit Plattenmaterialien oder breiten verleimten Platten. Zum Beispiel bei der Herstellung kurviger Möbelfronten, Stuhlsitze oder dekorativer Gestaltungselemente, bei denen ein standardmäßiger linearer Zuschnitt äußerst ineffizient wäre. Die Nesting-Software berücksichtigt die komplexe Geometrie der Teile, die Breite von Fräser oder Säge und findet die optimale Anordnung.
Vorteile des Nestings im Kontext der Verschnittminimierung:
- Materialeinsparung: Verringerung der “leeren” Zwischenräume zwischen den Teilen, insbesondere bei kurvigen Formen.
- Höherer NAG: Erreichen des maximalen Nutzausbeutegrads selbst bei teuren Materialien.
- Effiziente Nutzung von Resten: Das Programm kann den verbleibenden freien Raum automatisch mit kleinen, nachrangigen Teilen oder Dekorelementen “auffüllen”.
Die Anwendung des Nestings erfordert den Einsatz von CNC-Maschinen (computergestützte numerische Steuerung), die den von der Optimierungssoftware vorgegebenen Schnittverlauf präzise ausführen können. Das verbindet den Zuschnittplanungsprozess unmittelbar mit den Produktionsanlagen und gewährleistet hohe Präzision und Wiederholgenauigkeit.
Ein wichtiger Aspekt ist auch die Berücksichtigung der Faserrichtung. Muss ein Teil eine bestimmte Textur oder Festigkeitsrichtung aufweisen, muss die Nesting-Software diese Einschränkung berücksichtigen und die Teile nur innerhalb des zulässigen Winkels drehen. Nesting ist somit ein umfassender Ansatz, der geometrische Optimierung, technologische Einschränkungen und Qualitätsanforderungen vereint und ihn zu einem unverzichtbaren Werkzeug bei der Fertigung hochwertiger Teile komplexer Form macht.
Management und Wiederverwendung von “verwertbarem” Abfall
Selbst der perfekteste Zuschnittplan kann Abfall nicht vollständig ausschließen. Der entscheidende Unterschied einer effizienten Produktion liegt jedoch nicht nur in der Minimierung des Gesamtvolumens an Verschnittstücken, sondern auch im Management dieser Reste, um den Anteil des sogenannten “verwertbaren” Abfalls — also jenes, der wiederverwendet werden kann — zu maximieren. Die Verwandlung potenziellen Mülls in wertvollen Rohstoff für andere Produkte ist ein wichtiges Element der Lean-Produktion.
Verwertbarer Abfall sind im Grunde Verschnittstücke und Holzabschnitte, die für das Hauptprodukt zu klein sind, dabei aber von ausreichender Qualität und Größe, um für die Herstellung anderer, kleinerer Teile oder Hilfsprodukte genutzt zu werden. Beispiele sind:
- Rohlinge für Kleinteile: Dübel, Keile, kleine Befestigungselemente, Griffe, Abdeckstopfen.
- Rohmaterial zum Verleimen: Kurze, aber einwandfreie Abschnitte, die per Keilzinkung zu Langmaterial verbunden werden können (zum Beispiel bei der Herstellung von Möbelplatten oder Fensterkanteln).
- Verpackungs- und Hilfselemente: Unterlagen, Distanzstücke, Verpackungselemente für den Transport fertiger Produkte.
Eine durchdachte Zuschnittplanung sollte nicht nur die Optimierung für den aktuellen Auftrag, sondern auch eine Strategie zum Umgang mit Restenumfassen. Das Optimierungsprogramm kann so eingestellt werden, dass es zunächst versucht, die Lücken auf der Zuschnittkarte mit Teilen aus nachfolgenden, nachrangigen Aufträgen zu “füllen”. Ist dies nicht möglich, sollte es Verschnittstücke mit den für die Wiederverwendung günstigsten geometrischen Parametern anstreben (zum Beispiel eine bestimmte Standardbreite oder -länge).
Für ein effizientes Management verwertbaren Abfalls sind erforderlich:
- Ein Erfassungssystem: Präzise Erfassung von Abmessungen, Holzart und Qualität jedes wiederverwendbaren Verschnittstücks.
- Ein gesonderter Lagerbereich: Einrichtung eines übersichtlichen und systematischen Lagers für verwertbaren Abfall.
- Laufende Analyse: Regelmäßiger Abgleich der vorhandenen Reste mit dem aktuellen und künftigen Produktionsbedarf.
Aufzählung der zur Abfallbewirtschaftung erforderlichen Maßnahmen:
- Sortierung nach Größe und Holzart: Getrennte Lagerung verwertbaren Abfalls zum schnellen Auffinden.
- Einführung eines “Zweitzuschnitts”: Entwicklung gesonderter Fertigungsprozesse zur Nutzung kurzer und schmaler Verschnittstücke.
- Integration in die Planung: Aufnahme einer Datenbank verwertbaren Abfalls in das Optimierungsprogramm, damit dieser vorrangig genutzt wird und nicht neues, teureres Material.
Verwertbarer Abfall ist somit kein Problem, sondern eine verborgene Reserve. Sein geschicktes Management erlaubt es, nicht nur das Müllvolumen zu senken, sondern auch die Zukäufe neuen Rohmaterials für die Herstellung kleiner, aber notwendiger Teile erheblich zu reduzieren, was sich unmittelbar auf die Gesamtwirtschaftlichkeit des Betriebs auswirkt.
Der Zusammenhang zwischen Zuschnittplanung und der Stabilität des fertigen Produkts
Es ist ein Irrtum anzunehmen, die Zuschnittplanung wirke sich ausschließlich auf Wirtschaftlichkeit und Verschnitt aus. Tatsächlich hat sie einen unmittelbaren und entscheidenden Einfluss auf Qualität und Stabilität des fertigen Produkts. Die Wahl des richtigen Holzabschnitts, die Berücksichtigung von Faserrichtung und den Besonderheiten des Schnitts — all das wird genau in der Zuschnittphase festgelegt und bestimmt, wie langlebig und verformungsbeständig das Endprodukt sein wird.
Der Schlüsselfaktor hier ist die Richtung der Jahresringe (Textur). Holz besitzt anisotrope Eigenschaften, das heißt, seine physikalischen und mechanischen Merkmale sind längs und quer zur Faser unterschiedlich. Feuchtigkeit, Temperatur und mechanische Belastungen wirken auf Holz je nach Schnittführung des Elements unterschiedlich.
- Radialschnitt (Riftschnitt): Entsteht, wenn die Schnittebene durch das Zentrum des Stamms verläuft. Solche Bretter haben eine höhere Stabilität in der Breite, neigen weniger zu Verwerfungen und Rissen beim Trocknen. Sie werden häufig für hochwertiges Parkett, Fensterkanteln und andere Produkte verwendet, die eine erhöhte geometrische Stabilität erfordern.
- Tangentialschnitt: Die Schnittebene verläuft tangential zu den Jahresringen. Solche Bretter sind in der Breite anfälliger für Schwund und Quellen, besitzen aber eine ausgeprägtere und schönere Textur.
Eine durchdachte Zuschnittplanung muss diese Spezifikationsanforderungen zwingend berücksichtigen. Erfordert die Herstellung eines Fensterkantels einen Radialschnitt, muss der Optimierer die Rohlinge so im Ausgangsmaterial positionieren, dass ein Jahresringwinkel von mindestens 45–60 Grad zur Brettfläche gewährleistet ist. Das kann den NAG gegenüber einem einfachen Durchschnitt leicht senken, sichert dafür aber die nötige Langlebigkeit und verhindert die Verformung der Konstruktion.
Ein fehlerhafter Zuschnitt — etwa die Verwendung eines Tangentialschnitts dort, wo ein Radialschnitt erforderlich ist — kann zu folgenden Problemen führen:
- Verwerfung: Verformung des Teils (Verbiegung, Verdrehung) nach der Herstellung oder im Gebrauch.
- Risse: Auftreten von Oberflächen- oder Durchgangsrissen infolge ungleichmäßiger innerer Spannung.
- Verschlechterung des Aussehens: Ungleichmäßiger Schwund und Quellen führen zur Bildung von Spalten in den Verbindungen.
Die Zuschnittplanung dreht sich somit nicht nur um Menge, sondern auch um Qualität. Mit der Entscheidung, wie das Material zu sägen ist, bestimmt der Betrieb faktisch, wie zuverlässig und stabil sein Produkt sein wird. Das ist die Gewähr dafür, dass das fertige Produkt den angegebenen Standards entspricht und den Verbraucher nicht enttäuscht.
Der Einfluss eines optimierten Zuschnitts auf ökologische Verantwortung und Unternehmensimage
Angesichts der wachsenden öffentlichen Aufmerksamkeit für Ökologie und nachhaltige Entwicklung wird die ökologische Verantwortung eines Betriebs nicht bloß zu einem Modetrend, sondern zu einem wichtigen Faktor seines Images und seiner Wettbewerbsfähigkeit. Eine durchdachte, auf Verschnittminimierung ausgerichtete Zuschnittplanung spielt hierbei eine Schlüsselrolle und zeigt den verantwortungsvollen Umgang des Unternehmens mit natürlichen Ressourcen.
Holz ist eine erneuerbare, aber nicht grenzenlose Ressource. Je effizienter ein Betrieb jeden Kubikmeter eingekauften Rohmaterials nutzt, desto weniger Bäume werden zur Herstellung eines bestimmten Produktvolumens benötigt. Ein hoher Nutzausbeutegrad (NAG) wird zum unmittelbaren Indikator für Ressourceneffizienz und verantwortungsvolle Waldnutzung.
Aus Sicht von PR und Marketing ist die Möglichkeit, die Verschnittminimierung als Teil der eigenen Unternehmenspolitik zu erklären, ein starkes Argument. Kunden, insbesondere in Europa und Nordamerika, bevorzugen zunehmend Lieferanten, die ihr Bekenntnis zu den Grundsätzen der nachhaltigen Entwicklung belegen können. Ein Unternehmen, das seinen Abfall effizient managt und einen hohen NAG nachweist, gewinnt:
- Ein gestärktes Image: Positionierung als ökologisch verantwortungsvoller Hersteller, was besonders bei der Arbeit mit FSC-zertifiziertem Holz wichtig ist.
- Einen Wettbewerbsvorteil: Die Möglichkeit, mit “grünem” Marketing umweltbewusste Kunden zu gewinnen.
- Normkonformität: Leichtere Einhaltung nationaler und internationaler Umweltstandards und -anforderungen.
Zudem ist die Verschnittminimierung unmittelbar mit einer Verringerung der CO₂-Emissionenverbunden. Ein geringeres Abfallvolumen bedeutet weniger Material, das transportiert, entsorgt oder verbrannt werden muss (sofern der Abfall nicht als Brennstoff dient). Jede dieser Stufen ist mit Energieverbrauch und Treibhausgasemissionen verbunden. Durch die Optimierung des Zuschnitts verringert der Betrieb indirekt seinen CO₂-Fußabdruck.
Der Zuschnittplanungsprozess, der eine präzise Erfassung und Wiederverwendung verwertbaren Abfalls einschließt (wie in Abschnitt 7 erörtert), fördert zudem die Entwicklung einer Kreislaufwirtschaft innerhalb des Betriebs. Material, das früher weggeworfen worden wäre, bleibt im Produktionszyklus und verringert den Bedarf an Primärrohstoff.
Investitionen in Technologien zur Zuschnittoptimierung sind somit nicht bloß Investitionen in Einsparungen, sondern Investitionen in Nachhaltigkeit und Reputation. In der heutigen Welt, in der sich Informationen augenblicklich verbreiten, ist eine ökologisch verantwortungsvolle Haltung, die durch reale Produktionskennzahlen belegt ist, ein unschätzbares Gut für jeden Holzbearbeitungsbetrieb.
Entwicklungsperspektiven: Integration der Zuschnittplanung mit Produktion und 3D-Modellierung
Der Zuschnittplanungsprozess entwickelt sich ständig weiter, und seine Zukunft ist untrennbar mit der Integration in das gesamte digitale Ökosystem des Betriebs verbunden. Der Übergang von einfacher 2D-Optimierung zu 3D-Modellierung und vollständiger Interaktion mit den Anlagen eröffnet neue Horizonte für Verschnittminimierung und Effizienzsteigerung.
Moderne Tendenzen führen dazu, dass die Zuschnittplanung zu einem festen Bestandteil von CAD/CAM-Systemen (rechnergestützte Konstruktion und Fertigung) wird. Ein Teil wird nicht bloß konstruiert — es wird sogleich, im 3D-Modell, seine optimale Platzierung auf dem Ausgangsmaterial festgelegt.
- 3D-Modellierung des Rohmaterials: Künftig werden Scanner ein präzises 3D-Modell jedes Stamms oder Bretts erstellen können, einschließlich innerer Fehler (mittels Röntgen oder Ultraschall). Der Optimierer wird Entscheidungen über das Sägen des Stamms (Primärzuschnitt) und den anschließenden Zuschnitt der Bretter (Sekundärzuschnitt) in einem einheitlichen, dreidimensionalen Modell treffen können, was den NAG bis an sein physikalisches Maximum steigern wird.
- Integration mit den Anlagen: Die optimierte Zuschnittkarte wird direkt an die CNC-Maschine übertragen. Die Maschine positioniert das Material automatisch, berücksichtigt die Schnittfugenbreite und führt den Schnitt ohne Eingriff des Bedieners aus. Das schließt Anreißfehler aus und gewährleistet die genaue Übereinstimmung mit dem Plan, wodurch technologischer Verschnitt minimiert wird.
- Dynamische Optimierung: In Echtzeit wird das System den Zuschnittplan abhängig von im Schnittprozess entdeckten verborgenen Fehlern oder von Änderungen der Auftragsprioritäten anpassen können. Wird etwa ein verborgener Fehler entdeckt, berechnet das System den Plan für das verbleibende Material augenblicklich neu, um ein Maximum an brauchbaren Rohlingen zu erhalten.
Eine wichtige Richtung ist auch die Integration mit dem Bestandsmanagementsystem (ERP/MRP). Sie ermöglicht es, den Zuschnitt nicht nur auf Basis des aktuellen Rohmaterialbestands zu planen, sondern auch auf Basis künftiger Lieferungen sowie des Bedarfs aller Betriebsabteilungen. Das System kann automatisch Bestellungen erzeugen, gestützt auf den effizientesten Plan zur Nutzung der verfügbaren Ressourcen.
Die Software wird immer “intelligenter” und nutzt maschinelles Lernen , um Tausende früherer Zuschnitte zu analysieren und die erfolgreichsten Strategien für ähnliche Aufgaben auszuwählen. Künstliche Intelligenz wird nicht nur die beste Variante finden, sondern auch Änderungen am Produktdesign empfehlen können, um den Zuschnitt noch weiter zu vereinfachen und zu optimieren.
Abschließend lässt sich sagen: Eine durchdachte Zuschnittplanung ist kein Endziel, sondern ein sich ständig verbessernder Prozess. Der Einsatz von Hightech-Werkzeugen und die Integration in die digitale Umgebung erlauben es Holzbearbeitungsunternehmen, nicht bloß Verschnitt zu reduzieren, sondern eine möglichst schlanke, wirtschaftliche und ökologisch verantwortungsvolle Produktion zu schaffen, die für die Herausforderungen der Zukunft gerüstet ist.