Proč promyšlené plánování nářezu dřevěných výrobků minimalizuje odpad: cesta k efektivní výrobě

Ve zpracování dřeva a výrobě dřevěných výrobků, kde je každý metr krychlový suroviny cenným zdrojem, promyšlené plánování nářezu není pouze jednou z fází technologického procesu, nýbrž jeho základním prvkem, který přímo určuje ekonomickou efektivitu celého podniku. Ignorování tohoto kroku či povrchní přístup k němu nevyhnutelně vede k nadměrné spotřebě materiálu, většímu objemu odpadu a v důsledku toho k neopodstatněnému růstu vlastních nákladů koncového výrobku. Je to bod, kde se teorie setkává s praxí a přesnost výpočtů se proměňuje ve skutečný finanční zisk.
Plánování nářezu je v podstatě řešením složité prostorové skládačky, v níž je třeba rozmístit dílce požadovaných rozměrů na výchozím řezivu tak, aby se minimalizovala plocha „prázdného“ prostoru, který se nakonec promění v nepoužitelné odřezky. Každý milimetr ušetřený ve fázi řezání se přeměňuje v hmatatelnou úsporu v měřítku velké zakázky nebo dlouhého výrobního cyklu. Právě zde se skrývá jedna z klíčových pák pro řízení nákladů na výrobek.
Uvědomělé, podrobné plánování nám umožňuje nejen „vtěsnat“ dílce na prkno či hranol, ale také zohlednit tak zásadní faktory, jako jsou vady dřeva (suky, trhliny, hniloba), směr vláken a zvláštnosti textury. Nevhodné rozmístění polotovarů vzhledem k vadám vede k tomu, že část již nařezaných dílců je nutné vyřadit, a to už jsou dvojí ztráty: ztráta materiálu a ztráta času na zbytečné zpracování. Kvalitní plánování činí výrobu předvídatelnější a lépe kontrolovatelnou.
Představte si, že pracujete se vzácnými druhy dřeva, jejichž cena může být velmi vysoká. V takovém případě se procento výtěžku hotového výrobku ze suroviny (koeficient využití materiálu) stává kritickým ukazatelem. Zlepšení tohoto koeficientu i jen o několik procent díky optimalizovanému nářezu může podniku přinést podstatný zisk. Špatný nářez je v podstatě „pálením“ drahých materiálů.
Plánování rovněž přímo ovlivňuje produktivitu práce. Jasně vypracovaná nářezová mapa, sestavená s ohledem na možnosti strojů a sled operací, zkracuje čas rozměřování, minimalizuje počet přenastavení stroje a snižuje pravděpodobnost chyb způsobených lidským faktorem. Obsluha nemusí rozhodovat „za pochodu“ — jednoduše se řídí optimalizovaným schématem.
Moderní výroba se navíc jen zřídka omezuje na jediný druh výrobku. Materiál je často nutné řezat pro několik zakázek najednou s využitím výchozích prken a hranolků různé délky a šířky. Komplexní, vícekriteriální plánování nářezu umožňuje tyto úlohy spojit, nalézt nejvýhodnější kombinace a využít i ty nejmenší, avšak kvalitní zbytky suroviny, které by jinak jednoduše skončily jako odpad.
Promyšlené plánování nářezu tedy není pouze projevem hospodárnosti, nýbrž strategickým nástrojem. Umožňuje dosáhnout několika klíčových cílů najednou: snížení nákladů na surovinu (hlavní nákladová položka ve zpracování dřeva), zvýšení koeficientu využití materiálu, zlepšení kvality výrobku obcházením vad a optimalizaci výrobního času. Je to první a snad nejdůležitější krok na cestě k ekonomicky udržitelné a konkurenceschopné výrobě dřevěných výrobků.
Ekonomické zdůvodnění: jak každé procento odpadu ovlivňuje finanční ukazatele
O minimalizaci odpadu ve zpracování dřeva se často mluví jako o něčem samozřejmém nebo jako o druhořadé otázce spojené výhradně s ekologií. Ve skutečnosti však jde o otázku s přímými a velmi hmatatelnými finančními důsledky. Pro podnik pracující s velkými objemy dřeva se každé procento snížení odpadu promění v tisíce, někdy i miliony korun ušetřených prostředků za rok. Ekonomické zdůvodnění promyšleného nářezu je natolik zřejmé, že je zodpovědné osoby zkrátka musí zohledňovat při strategickém plánování.
Předpokládejme, že průměrný oborový normativ odpadu při řezání činí, řekněme, 15 %. Pokud jej díky zavedení optimalizovaného plánování dokážeme snížit alespoň na 10 %, znamená to, že ze stejného objemu nakoupené suroviny získáme o 5 % více hotového výrobku. V přepočtu na metry krychlové drahého dřeva je to kolosální rozdíl. Těchto 5 % nejen „putuje do koše“, ale mění se v potenciální zisk, který by byl získán z těchto dodatečných výrobků.
Je důležité pochopit, že odpad není pouze nevyužitý materiál. Je to materiál, za který již bylo zaplaceno: byl nakoupen, dopraven, případně skladován a dokonce předběžně zpracován (například vysušen). V nákladech na každou třísku či odřezek jsou tak zahrnuty nejen přímé náklady na surovinu, ale i část nepřímých nákladů — logistika, sušení, nájem skladu. Když tento materiál skončí jako odpad, podnik ztrácí nejen jeho pořizovací hodnotu, ale i všechny doprovodné náklady.
Plánování nářezu zaměřené na minimalizaci odpadu umožňuje zvýšit koeficient užitečné výtěžnosti (KUV), který je jedním z klíčových ukazatelů efektivity pilařské a dřevozpracující výroby. Čím vyšší KUV, tím nižší jsou náklady na surovinu připadající na jednotku hotového výrobku. To dává podniku významnou konkurenční výhodu — může buď stanovit pro zákazníka atraktivnější ceny, nebo zvýšit vlastní marži.
Kromě toho existují náklady spojené přímo s odpadem: je nutné jej sbírat, skladovat a ve většině případů likvidovat. Likvidace průmyslového odpadu je samostatnou nákladovou položkou, která zahrnuje poplatky za odvoz, ekologické poplatky a případné pokuty za nedodržení norem. Snížením objemu odpadu podnik automaticky snižuje i tyto provozní náklady.
Odrážkový seznam klíčových finančních výhod:
- Přímé snížení nákladů na surovinu: Získání maximálního počtu polotovarů z každé jednotky materiálu.
- Zvýšení zisku: Dodatečný hotový výrobek ze stejného objemu nákupu.
- Snížení nepřímých nákladů: Nižší výdaje na logistiku, skladování a sušení materiálu, který nakonec skončí jako odpad.
- Snížení provozních nákladů: Úspora na sběru, skladování a likvidaci průmyslového odpadu.
Promyšlené plánování nářezu tedy není pouze „bojem o pořádek“, nýbrž přímou cestou k finanční stabilitě a růstu. Je to nástroj, který činí výrobní proces maximálně štíhlým a efektivním, což je zásadní za podmínek dnešního vysoce konkurenčního trhu.
Vliv geometrie a rozměrů výchozího materiálu na složitost optimalizace nářezu
Jako surovina má dřevo jednu zásadní zvláštnost, která je odlišuje od mnoha jiných průmyslových materiálů: není stejnorodé co do tvaru a kvality. Výchozí materiál — kmeny, hranoly, prkna — má přirozenou geometrii, jež do procesu nářezu vždy vnáší určitá omezení a obtíže. Pochopení a zohlednění geometrie a rozměrů výchozího materiálu je základním kamenem úspěšné optimalizace a minimalizace odpadu.
Začněme kmenem. Je to válec, často s nedokonalým tvarem (sbíhavost, ovalita, křivost), uvnitř něhož se nachází cenné řezivo. V závislosti na zvolené metodě řezání (například prosý řez, prizmový řez či sektorový řez) a průměru kmene se procento odpadu může výrazně lišit. Prosý řez je sice jednoduchý, avšak často dává více odpadu kvůli nutnosti obřezávat hrany pro získání omítaného materiálu. Složitější schémata, jako prizmový řez, umožňují při správném výpočtu dosáhnout vyššího procenta výtěžku užitečného produktu.
Jde-li o řezivo (prkna, hranoly), úlohu komplikuje nutnost co nejefektivněji vyplnit obdélníkový nebo čtvercový tvar výchozího polotovaru. Optimalizace nářezu se zde omezuje na tzv. „problém rozmístění“ (nesting problem) — jak rozmístit množství drobných dílců na velké ploše s nejmenšími ztrátami. Čím větší je rozdíl v rozměrech mezi výchozím materiálem a požadovanými dílci, tím složitější je úloha.
Velikost a délka výchozích prken hrají obrovskou roli. Je-li k výrobě potřeba mnoho krátkých dílců, přičemž jsou k dispozici dlouhá prkna, efektivní nářez umožní rozmístit dílce tak, aby se využily krátké, avšak kvalitní úseky mezi vadami. Jsou-li naopak dílce dlouhé a prkna krátká, může to být signálem ke změně specifikace nebo technologie, například k přechodu na lepený spoj pro dosažení potřebné délky.
Kromě toho je důležitá i tloušťka výchozího materiálu. Je-li požadovaná tloušťka dílce menší než tloušťka prkna, plánování musí zohlednit možnost vícevrstvého nářezu — rozřezání prkna na dva či více tenčích polotovarů po prvotním řezu na délku a šířku. Tento přístup vyžaduje dodatečnou analýzu a software, může však KUV výrazně zvýšit.
Nesprávné zohlednění geometrie — například použití příliš širokého výchozího materiálu pro úzké dílce nebo pokus vyřezat dlouhé polotovary z krátkých odřezků — vede k nevyhnutelným, snadno předejitelným ztrátám. Promyšlené plánování by mělo zahrnovat analýzu zásob a jejich porovnání s požadavky zakázky, přičemž se volí nejlepší kombinace k minimalizaci zbytků, které již nebude možné dále využít. Uplatnění modulárního principu při navrhování výrobků často pomáhá, neboť umožňuje používat standardní, optimálně vyřezatelné rozměry polotovarů.
Využití vad a poškození dřeva jako faktoru pro optimalizaci nářezu
Dřevo jako přírodní materiál má vždy vady a poškození — suky, trhliny, hnilobu, červotočiny, zborcení. Na jedné straně tyto vlastnosti snižují kvalitu materiálu a vyžadují odstranění, na druhé straně je však lze při zkušeném přístupu využít jako klíčové výchozí body pro plánování nářezu, čímž se potenciální odpad promění v základ optimalizace. Nelze prostě vyřezat dílec ze středu prkna, aniž bychom se podívali na jeho okraje a vnitřní strukturu.
Tradiční přístup často spočívá v tom, že se vadné úseky jednoduše odříznou a pracuje se s tím, co zbude, což vede k neracionálnímu využití dlouhých a širokých polotovarů. Optimalizované plánování nářezu tento proces obrací: nejprve se provede kvalitativní posouzení každého prkna či hranolu, vady se označí (ručně nebo pomocí skenerů) a teprve poté systém či obsluha hledá optimální způsob rozmístění požadovaných dílců mezi těmito vadnými zónami.
To vyžaduje přesun důrazu z „odřezávání zmetku“ na „vyřezávání čistého“. Pokud potřebujeme získat několik krátkých polotovarů a prkno má uprostřed velký suk, nejlogičtějším řešením bude přeříznout prkno právě středem tohoto suku a získat tak dva čisté, avšak kratší polotovary, které pak lze efektivně využít. V opačném případě bychom mohli přijít o významnou část materiálu, když bychom se vadu snažili „obejít“ neoptimálním způsobem.
Ve výrobě truhlářsko-stavebních prvků (například okenních nebo dveřních hranolů) se často používají tzv. polotovary lepené na délku (cinkový spoj). V tomto případě se vadné úseky vyřežou a čisté krátké odřezky se spojí na mini cink, čímž vznikne pevný a dlouhý hranol. Plánování nářezu je zde zaměřeno nejen na minimalizaci odpadu, ale i na maximální získání čistých krátkých odřezků potřebného průřezu, které lze poslat na lepení.
Integrace systémů strojového vidění a skenování vad se softwarem pro nářez je vrcholem této technologie. Skener určí polohu, velikost a typ vady a software okamžitě vypočte tisíce variant nářezu, přičemž zvolí tu, jež zajistí maximální výtěžek čistých polotovarů při zohlednění všech zadaných omezení. To umožňuje rozhodnutí, která by člověk „od oka“ nikdy neučinil.
Vady dřeva tak přestávají být pouhým „zmetkem“ a stávají se informačním polem pro optimalizační systém. Zkušené plánování nářezu, které tyto vady zohledňuje, umožňuje je nejen obejít, ale učinit tak s maximálním užitkem a proměnit to, co bývalo odpadem, v užitečný polotovar vhodný k dalšímu využití v jiných výrobcích nebo dílech.
Role softwaru a algoritmů při dosahování maximální efektivity
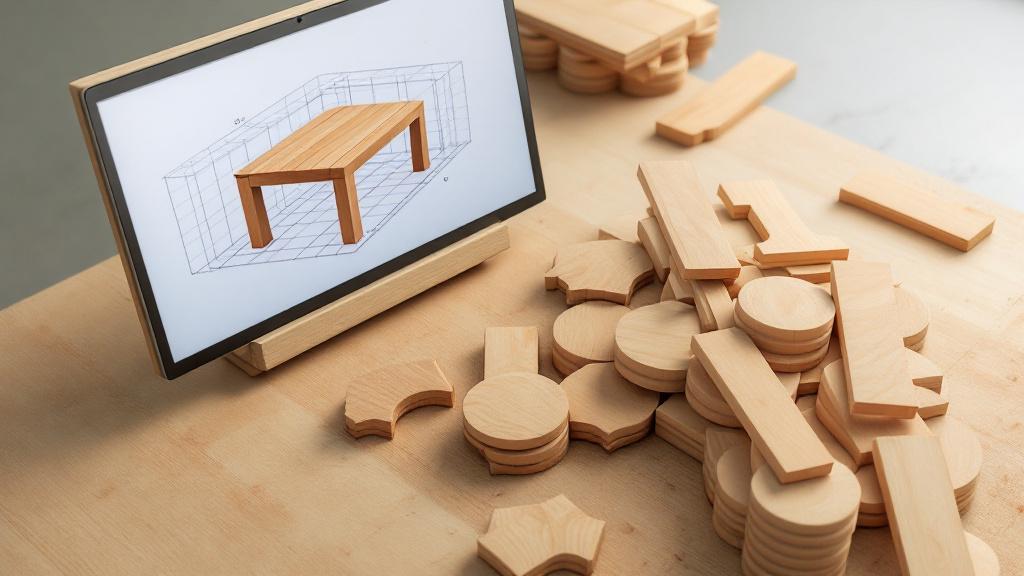
Ruční nářez, opírající se o zkušenost obsluhy a prosté rozměřování, bude ve své efektivitě vždy omezený. Lidský mozek při vší své dokonalosti není schopen okamžitě propočítat stovky a tisíce možných kombinací rozmístění dílců na velkém množství výchozího materiálu. Právě proto se použití specializovaného softwaru a složitých matematických algoritmů stalo nikoli pouze výhodou, nýbrž nezbytností pro dosažení maximální efektivity a minimalizace odpadu v moderní dřevozpracující výrobě.
Programy pro optimalizaci nářezu (tzv. optimalizátory) pracují na základě složitých matematických modelů, které zahrnují metody lineárního programování, genetické algoritmy, heuristické přístupy a další výpočetní techniky. Úkolem programu je přijmout na vstupu seznam dostupné suroviny (její rozměry, množství a často i informace o vadách) a seznam požadovaných dílců (jejich rozměry, množství a případně prioritu) a na výstupu poskytnout optimální nářezovou mapu.
Hlavní výhodou tohoto přístupu je rychlost a přesnost. Optimalizátor dokáže analyzovat tisíce variant rozmístění během několika sekund a zvolit tu, jež zajistí nejvyšší koeficient užitečné výtěžnosti (KUV). Na rozdíl od člověka se program neunaví a nedělá chyby ve výpočtech. Vždy nachází nejefektivnější řešení v rámci zadaných podmínek.
Moderní optimalizátory jsou schopny pracovat ve vícekriteriálním režimu. To znamená, že mohou zohlednit nejen minimalizaci odpadu, ale i další důležité faktory:
- Jakost a kvalita: Umístění cennějších dílců na úseky dřeva s lepší kvalitou.
- Druh řezu: Zohlednění směru vláken a textury (radiální nebo tangenciální řez) pro zajištění požadovaného vzhledu a stability.
- Ekonomická priorita: Upřednostnění nářezu dílců pro dražší nebo naléhavé zakázky.
- Technologická omezení: Zohlednění šířky řezné spáry nástroje a minimálních rozměrů odřezků, které lze opětovně použít.
Zavedení takového softwaru vyžaduje počáteční investici a zaškolení personálu, tyto náklady se však vracejí velmi rychle. Zvýšení KUV i jen o 2–3 % dokáže ve velkovýrobě během roku plně pokrýt cenu softwarového komplexu. Automatizovaný nářez navíc výrazně zkracuje čas přípravy výroby a umožňuje pohotově reagovat na změny v zakázkách.
Software rovněž zajišťuje úplnou sledovatelnost a evidenci. Každé prkno, každý zbytek lze zaregistrovat a zaevidovat, což umožňuje tyto odřezky později využít v dalších nářezových cyklech a dále snižovat objem nevyužitelného odpadu. Optimalizátory nářezu tak nejsou pouze pomocným nástrojem, nýbrž ústředním článkem strategie štíhlé a zdrojově efektivní výroby.
Principy „vnořování“ (nesting) a jejich uplatnění ve výrobě nábytkových desek a tvarových dílců
V oblasti výroby nábytkových desek, pracovních desek i složitých tvarových dílců, kde je třeba vyřezávat křivkové nebo neobdélníkové tvary, hraje při minimalizaci odpadu klíčovou roli technologie známá jako „vnořování“ (nesting). Tento přístup není pouze optimalizací lineárního nářezu, nýbrž dvourozměrným, a někdy i trojrozměrným rozmístěním dílců na výchozí desce nebo širokém prkně.
Princip vnořování spočívá v tom, aby se dílce se složitým obrysem rozmístily co nejtěsněji vedle sebe a prostor mezi nimi se využil s co největší efektivitou. Zatímco při tradičním nářezu by obdélníkový polotovar zanechal rovněž obdélníkový odpad, při vnořování lze například kruhový dílec umístit do výřezu jiného, rovněž kruhového či zakřiveného polotovaru — jako dílky skládačky.
Tato technologie je obzvláště důležitá při práci s deskovými materiály nebo širokými lepenými deskami. Například při výrobě křivkových nábytkových čel, sedáků židlí nebo dekorativních prvků, kde by standardní lineární nářez byl krajně neefektivní. Software pro vnořování zohledňuje složitou geometrii dílců, šířku frézy či pily a nachází optimální rozmístění.
Výhody vnořování v kontextu minimalizace odpadu:
- Úspora materiálu: Zmenšení „prázdných“ mezer mezi dílci, zejména u křivkových tvarů.
- Zvýšení KUV: Dosažení maximálního koeficientu užitečné výtěžnosti i u drahých materiálů.
- Efektivní využití zbytků: Program může automaticky „vyplnit“ zbylý volný prostor drobnými, druhořadými dílci nebo dekorativními prvky.
Uplatnění vnořování vyžaduje použití CNC strojů (s číslicovým řízením), které dokážou přesně provést dráhu řezu zadanou optimalizačním programem. To propojuje proces plánování nářezu přímo s výrobními stroji a zajišťuje vysokou přesnost a opakovatelnost.
Důležitým aspektem je také zohlednění směru vláken. Má-li mít dílec určitou texturu nebo směr pevnosti, musí program pro vnořování toto omezení zohlednit a otáčet dílce pouze v mezích přípustného úhlu. Vnořování je tak komplexním přístupem, který spojuje geometrickou optimalizaci, technologická omezení a požadavky na kvalitu, což z něj činí nepostradatelný nástroj při výrobě vysoce kvalitních dílců složitého tvaru.
Řízení a opětovné využití „užitkového“ odpadu
Ani ten nejdokonalejší plán nářezu nedokáže odpad zcela vyloučit. Klíčový rozdíl efektivní výroby však spočívá nejen v minimalizaci celkového objemu odřezků, ale i v řízení těchto zbytků, aby se maximálně zvýšil podíl tzv. „užitkového“ odpadu — toho, který lze opětovně využít. Proměna potenciálního odpadu v cennou surovinu pro jiné výrobky je důležitým prvkem štíhlé výroby.
Užitkový odpad jsou v podstatě odřezky a kusy řeziva, které jsou pro hlavní výrobek příliš malé, mají však dostatečnou kvalitu a rozměry, aby se využily k výrobě jiných, menších dílců nebo pomocných výrobků. Příklady zahrnují:
- Polotovary pro drobné komponenty: Kolíky, klíny, drobné spojovací prvky, úchytky, záslepky.
- Surovinu k lepení: Krátké, avšak čisté odřezky, které lze spojit cinkovým spojem pro získání dlouhého materiálu (například při výrobě nábytkové desky nebo okenního hranolu).
- Obalové a pomocné prvky: Podložky, rozpěry, obalové prvky pro přepravu hotových výrobků.
Promyšlené plánování nářezu by mělo zahrnovat nejen optimalizaci pro aktuální zakázku, ale i strategii práce se zbytky. Program-optimalizátor lze nastavit tak, aby se nejprve pokusil „vyplnit“ prázdná místa na nářezové mapě dílci z následujících, méně prioritních zakázek. Pokud to není možné, měl by usilovat o získání odřezků s geometrickými parametry nejvhodnějšími k opětovnému využití (například určitou standardní šířkou nebo délkou).
Pro efektivní řízení užitkového odpadu je zapotřebí:
- Evidenční systém: Přesné zaznamenání rozměrů, druhu a kvality každého odřezku, který lze opětovně využít.
- Samostatná skladovací zóna: Zřízení přehledného a systematizovaného skladu pro užitkový odpad.
- Průběžná analýza: Pravidelné porovnávání dostupných zbytků s aktuálními a budoucími potřebami výroby.
Odrážkový seznam nezbytných kroků pro řízení odpadu:
- Třídění podle rozměru a druhu: Oddělené skladování užitkového odpadu pro rychlé vyhledání.
- Zavedení „druhotného“ nářezu: Vypracování samostatných technologických procesů pro využití krátkých a úzkých odřezků.
- Integrace do plánování: Zahrnutí databáze užitkového odpadu do programu-optimalizátoru, aby se využíval přednostně, před novým, dražším materiálem.
Užitkový odpad tedy není problém, nýbrž skrytá rezerva. Jeho zkušené řízení umožňuje nejen snížit objem odpadu, ale i podstatně omezit nákupy nové suroviny pro výrobu drobných, avšak potřebných dílců, což přímo ovlivňuje celkovou ekonomiku podniku.
Souvislost mezi plánováním nářezu a stabilitou hotového výrobku
Je mylné domnívat se, že plánování nářezu ovlivňuje výhradně ekonomiku a odpad. Ve skutečnosti má přímý a zásadní vliv na kvalitu a stabilitu hotového výrobku. Volba správného úseku dřeva, zohlednění směru vláken a zvláštností řezu — to vše se určuje právě ve fázi nářezu a rozhoduje o tom, jak trvanlivý a odolný vůči deformaci bude koncový produkt.
Klíčovým faktorem je zde směr letokruhů (textura). Dřevo má anizotropní vlastnosti, tedy jeho fyzikální a mechanické charakteristiky se liší podél a napříč vlákny. Vlhkost, teplota i mechanické zatížení působí na dřevo různě podle toho, jak je prvek vyříznut.
- Radiální řez: Vzniká, když rovina řezu prochází středem kmene. Taková prkna mají vyšší stabilitu na šířku, jsou méně náchylná ke zborcení a praskání při sušení. Často se používají na vysoce kvalitní parkety, okenní hranoly a další výrobky vyžadující zvýšenou geometrickou stabilitu.
- Tangenciální řez: Rovina řezu probíhá tečně k letokruhům. Taková prkna jsou na šířku náchylnější k sesychání a bobtnání, mají však výraznější a krásnější texturu.
Promyšlené plánování nářezu musí tyto požadavky specifikace bezpodmínečně zohledňovat. Vyžaduje-li výroba okenního hranolu radiální řez, musí optimalizátor rozmístit polotovary ve výchozím materiálu tak, aby zajistil úhel sklonu letokruhů nejméně 45–60 stupňů k ploše pláště. To může KUV oproti prostému řezu mírně snížit, zato však zajistí potřebnou trvanlivost a zabrání deformaci konstrukce.
Nesprávný nářez, například použití tangenciálního řezu tam, kde je vyžadován radiální, může vést k následujícím problémům:
- Zborcení: Deformace dílce (prohnutí, zkroucení) po výrobě nebo během provozu.
- Trhliny: Vznik povrchových nebo průchozích trhlin v důsledku nerovnoměrného vnitřního napětí.
- Zhoršení vzhledu: Nerovnoměrné sesychání a bobtnání vedou ke vzniku spár ve spojích.
Plánování nářezu tedy není jen o množství, ale i o kvalitě. Při rozhodování o tom, jak materiál rozřezat, podnik fakticky určuje, jak spolehlivý a stabilní bude jeho výrobek. Je to záruka toho, že hotový produkt bude odpovídat deklarovaným standardům a nezklame spotřebitele.
Vliv optimalizovaného nářezu na ekologickou odpovědnost a image firmy
Za podmínek rostoucí pozornosti veřejnosti k otázkám ekologie a udržitelného rozvoje se ekologická odpovědnost podniku stává nikoli pouze módním trendem, nýbrž důležitým faktorem jeho image a konkurenceschopnosti. Promyšlené plánování nářezu zaměřené na minimalizaci odpadu zde hraje klíčovou roli a dokládá odpovědný přístup firmy k přírodním zdrojům.
Dřevo je obnovitelný, avšak nikoli neomezený zdroj. Čím efektivněji podnik využívá každý metr krychlový nakoupené suroviny, tím méně stromů je zapotřebí k výrobě daného objemu produktu. Vysoký koeficient užitečné výtěžnosti (KUV) se stává přímým ukazatelem zdrojové efektivity a odpovědného lesního hospodářství.
Z hlediska PR a marketingu je možnost prohlásit minimalizaci odpadu za součást firemní politiky silným argumentem. Zákazníci, zejména v Evropě a Severní Americe, stále častěji upřednostňují dodavatele, kteří dokážou doložit svůj závazek k principům udržitelného rozvoje. Firma, jež efektivně řídí svůj odpad a vykazuje vysoký KUV, získává:
- Posílení image: Postavení ekologicky odpovědného výrobce, což je obzvláště důležité při práci s dřevem certifikovaným FSC.
- Konkurenční výhodu: Možnost využít „zelený“ marketing k získání ekologicky orientovaných zákazníků.
- Dodržování norem: Snazší splnění národních i mezinárodních ekologických standardů a požadavků.
Kromě toho je minimalizace odpadu přímo spojena se snížením emisí uhlíku. Menší objem odpadu znamená méně materiálu, který je nutné přepravovat, likvidovat nebo spalovat (pokud odpad neslouží jako palivo). Každá z těchto fází je spojena se spotřebou energie a emisemi skleníkových plynů. Optimalizací nářezu podnik nepřímo snižuje svou uhlíkovou stopu.
Proces plánování nářezu, který zahrnuje přesnou evidenci a opětovné využití užitkového odpadu (jak bylo probráno v oddílu 7), přispívá také k rozvoji cirkulární ekonomiky uvnitř podniku. Materiál, který by dříve skončil vyhozený, zůstává ve výrobním cyklu a snižuje potřebu primární suroviny.
Investice do technologií optimalizace nářezu tedy nejsou pouze investicí do úspor, nýbrž investicí do udržitelnosti a reputace. V dnešním světě, kde se informace šíří okamžitě, je ekologicky odpovědný postoj podložený reálnými výrobními ukazateli neocenitelným aktivem každého dřevozpracujícího podniku.
Perspektivy rozvoje: integrace plánování nářezu s výrobou a 3D modelováním
Proces plánování nářezu se neustále vyvíjí a jeho budoucnost je neoddělitelně spjata s integrací do celkového digitálního ekosystému podniku. Přechod od prosté 2D optimalizace k 3D modelování a plné součinnosti se stroji otevírá nové obzory pro minimalizaci odpadu a zvyšování efektivity.
Moderní trendy vedou k tomu, že se plánování nářezu stává neoddělitelnou součástí systémů CAD/CAM (systémy počítačem podporovaného navrhování a výroby). Dílec se nejen navrhuje, ale rovnou se v 3D modelu určuje jeho optimální rozmístění na výchozí surovině.
- 3D modelování suroviny: V budoucnu budou skenery schopny vytvořit přesný 3D model každého kmene či prkna, včetně vnitřních vad (pomocí rentgenu nebo ultrazvuku). Optimalizátor bude moci činit rozhodnutí o řezání kmene (prvotní nářez) a následném nářezu prken (druhotný nářez) v jednotném, trojrozměrném modelu, což umožní zvýšit KUV až na fyzikální maximum.
- Integrace se stroji: Optimalizovaná nářezová mapa se přenáší přímo do CNC stroje. Stroj automaticky polohuje materiál, zohledňuje šířku řezné spáry a provádí řez bez zásahu obsluhy. To vylučuje chyby rozměřování a zajišťuje přesný soulad s plánem, čímž se minimalizuje technologický odpad.
- Dynamická optimalizace: V reálném čase bude systém schopen upravovat plán nářezu v závislosti na skrytých vadách zjištěných během řezání nebo na změnách priorit zakázky. Zjistí-li se například skrytá vada, systém okamžitě přepočítá plán pro zbývající část materiálu, aby získal maximum užitečných polotovarů.
Důležitým směrem je také integrace se systémem řízení zásob (ERP/MRP). Umožňuje plánovat nářez nejen na základě aktuálního stavu suroviny, ale i budoucích dodávek, jakož i potřeb všech útvarů podniku. Systém může automaticky generovat nákupní objednávky na základě nejefektivnějšího plánu využití dostupných zdrojů.
Software bude stále „inteligentnější“ a bude využívat strojové učení k analýze tisíců předchozích nářezů a volbě nejúspěšnějších strategií pro obdobné úlohy. Umělá inteligence bude schopna nejen nalézt nejlepší variantu, ale i doporučit změny v designu výrobku, aby se nářez dále zjednodušil a optimalizoval.
Závěrem lze říci, že promyšlené plánování nářezu není konečným cílem, nýbrž neustále se zdokonalujícím procesem. Využití vyspělých technologických nástrojů a integrace do digitálního prostředí umožňují dřevozpracujícím firmám nejen omezovat odpad, ale vytvářet maximálně štíhlou, ekonomicky výhodnou a ekologicky odpovědnou výrobu připravenou na výzvy budoucnosti.