Dlaczego przemyślane planowanie rozkroju wyrobów z drewna minimalizuje odpady: droga do wydajnej produkcji

W obróbce drewna i produkcji wyrobów z drewna, gdzie każdy metr sześcienny surowca to cenny zasób, przemyślane planowanie rozkroju nie jest jedynie jednym z etapów procesu technologicznego, lecz jego fundamentalnym elementem, bezpośrednio decydującym o efektywności ekonomicznej całego przedsiębiorstwa. Zignorowanie tego kroku lub powierzchowne podejście do niego nieuchronnie prowadzi do nadmiernego zużycia materiału, zwiększenia ilości odpadów, a w konsekwencji do nieuzasadnionego wzrostu kosztu własnego produktu końcowego. To punkt, w którym teoria spotyka się z praktyką, a precyzja obliczeń przekłada się na realny zysk finansowy.
Planowanie rozkroju to w istocie rozwiązanie złożonej łamigłówki przestrzennej, w której należy tak rozmieścić detale o wymaganych wymiarach na wyjściowym materiale tartym, aby zminimalizować powierzchnię „pustej” przestrzeni, która ostatecznie zamieni się w bezużyteczne ścinki. Każdy zaoszczędzony na etapie cięcia milimetr przekłada się na wymierną oszczędność w skali dużego zamówienia lub długiego cyklu produkcyjnego. Właśnie tu kryje się jedna z kluczowych dźwigni sterowania kosztem produktu.
Świadome, szczegółowe planowanie pozwala nam nie tylko „wcisnąć” detale na deskę czy belkę, lecz także uwzględnić tak krytycznie ważne czynniki jak wady drewna (sęki, pęknięcia, zgnilizna), kierunek włókien i cechy tekstury. Nieudane rozmieszczenie półfabrykatów względem wad sprawia, że część już przyciętych detali trzeba odrzucić, a to już podwójna strata: strata materiału i strata czasu na niepotrzebną obróbkę. Dobre planowanie czyni produkcję bardziej przewidywalną i kontrolowaną.
Wyobraźmy sobie, że pracujemy z cennymi gatunkami drewna, których cena może być bardzo wysoka. W takim przypadku procent uzysku gotowego produktu z surowca (współczynnik wykorzystania materiału) staje się wskaźnikiem krytycznym. Poprawa tego współczynnika nawet o kilka procent dzięki zoptymalizowanemu rozkrojowi może przynieść przedsiębiorstwu znaczący zysk. Zły rozkrój to w istocie „spalanie” drogich materiałów.
Planowanie wpływa również bezpośrednio na wydajność pracy. Jasno opracowana mapa rozkroju, stworzona z uwzględnieniem możliwości urządzeń i kolejności operacji, skraca czas trasowania, minimalizuje liczbę przezbrojeń maszyny i zmniejsza prawdopodobieństwo błędów wynikających z czynnika ludzkiego. Operator nie musi podejmować decyzji „w biegu” — po prostu podąża za zoptymalizowanym schematem.
Co więcej, współczesna produkcja rzadko ogranicza się do jednego rodzaju wyrobu. Często materiał trzeba kroić pod kilka zamówień jednocześnie, wykorzystując deski i beleczki o różnej długości i szerokości. Kompleksowe, wielokryterialne planowanie rozkroju pozwala łączyć te zadania, znajdując najkorzystniejsze kombinacje i wykorzystując nawet najmniejsze, lecz dobrej jakości resztki surowca, które w przeciwnym razie trafiłyby po prostu do odpadów.
Przemyślane planowanie rozkroju to zatem nie tylko przejaw gospodarności, lecz narzędzie strategiczne. Pozwala ono osiągnąć jednocześnie kilka kluczowych celów: obniżenie kosztów surowca (główna pozycja wydatków w obróbce drewna), zwiększenie współczynnika wykorzystania materiału, poprawę jakości produktu dzięki omijaniu wad oraz optymalizację czasu produkcji. To pierwszy i chyba najważniejszy krok na drodze do ekonomicznie stabilnej i konkurencyjnej produkcji wyrobów z drewna.
Uzasadnienie ekonomiczne: jak każdy procent odpadów wpływa na wyniki finansowe
O minimalizacji odpadów w obróbce drewna często mówi się jak o czymś oczywistym albo jako o sprawie drugorzędnej, związanej wyłącznie z ekologią. W rzeczywistości jednak jest to kwestia mająca bezpośrednie i bardzo wymierne skutki finansowe. Dla przedsiębiorstwa pracującego z dużymi ilościami drewna każdy procent ograniczenia odpadów przekłada się na tysiące, a niekiedy miliony złotych zaoszczędzonych środków w skali roku. Uzasadnienie ekonomiczne przemyślanego rozkroju jest tak oczywiste, że osoby decyzyjne po prostu muszą je uwzględniać w planowaniu strategicznym.
Załóżmy, że średni w branży wskaźnik odpadów przy cięciu wynosi, powiedzmy, 15%. Jeśli dzięki wdrożeniu zoptymalizowanego planowania uda nam się obniżyć ten wskaźnik przynajmniej do 10%, oznacza to, że z tej samej ilości zakupionego surowca uzyskujemy o 5% więcej gotowego produktu. W przeliczeniu na metry sześcienne drogiego drewna to kolosalna różnica. Te 5% nie „idzie po prostu do kosza” — zamienia się w potencjalny zysk, który zostałby uzyskany z tych dodatkowych wyrobów.
Ważne jest, by zrozumieć: odpady to nie po prostu niewykorzystany materiał. To materiał, za który już zapłacono: zakupiono go, dostarczono, być może przechowywano, a nawet wstępnie obrobiono (na przykład wysuszono). Tak więc w koszcie każdej wiórki czy ścinka zawarte są nie tylko bezpośrednie koszty surowca, lecz także część kosztów pośrednich — logistyka, suszenie, wynajem magazynu. Gdy materiał ten trafia do odpadów, przedsiębiorstwo traci nie tylko jego wartość zakupu, lecz także wszystkie koszty towarzyszące.
Planowanie rozkroju ukierunkowane na minimalizację odpadów pozwala zwiększyć współczynnik uzysku użytecznego (WUU), który jest jednym z kluczowych wskaźników efektywności produkcji tartacznej i obróbki drewna. Im wyższy WUU, tym niższy koszt surowca przypadający na jednostkę gotowego produktu. Daje to przedsiębiorstwu znaczącą przewagę konkurencyjną, pozwalając albo ustalać bardziej atrakcyjne dla klienta ceny, albo zwiększać własną marżę.
Ponadto istnieją koszty związane bezpośrednio z odpadami: trzeba je zbierać, składować i w większości przypadków utylizować. Utylizacja odpadów przemysłowych to osobna pozycja kosztowa, obejmująca opłaty za wywóz, opłaty środowiskowe i potencjalne kary za nieprzestrzeganie norm. Zmniejszając ilość odpadów, przedsiębiorstwo automatycznie obniża także te koszty operacyjne.
Lista kluczowych korzyści finansowych:
- Bezpośrednie obniżenie kosztów surowca: Uzyskanie maksymalnej liczby półfabrykatów z każdej jednostki materiału.
- Wzrost zysku: Dodatkowy gotowy produkt z tej samej ilości zakupu.
- Ograniczenie kosztów pośrednich: Zmniejszenie wydatków na logistykę, przechowywanie i suszenie materiału, który i tak trafi do odpadów.
- Obniżenie kosztów operacyjnych: Oszczędności na zbieraniu, składowaniu i utylizacji odpadów przemysłowych.
Przemyślane planowanie rozkroju to zatem nie tylko „walka o porządek”, lecz bezpośrednia droga do stabilności finansowej i wzrostu. To narzędzie pozwalające uczynić proces produkcyjny maksymalnie oszczędnym i wydajnym, co jest krytycznie ważne w warunkach dzisiejszego wysoce konkurencyjnego rynku.
Wpływ geometrii i wymiarów materiału wyjściowego na złożoność optymalizacji rozkroju
Drewno jako surowiec ma jedną zasadniczą cechę, która odróżnia je od wielu innych materiałów przemysłowych: nie jest jednorodne pod względem kształtu i jakości. Materiał wyjściowy — kłody, beleczki, deski — ma naturalną geometrię, która zawsze wnosi do procesu rozkroju pewne ograniczenia i trudności. Zrozumienie i uwzględnienie geometrii oraz wymiarów materiału wyjściowego jest kamieniem węgielnym skutecznej optymalizacji i minimalizacji odpadów.
Zacznijmy od kłody. To walec, często o niedoskonałym kształcie (zbieżystość, owalność, krzywizna), wewnątrz którego znajduje się cenny materiał tarty. W zależności od wybranej metody cięcia (na przykład przetarcie pełne, blokowe, sektorowe) oraz średnicy kłody, procent odpadów może znacznie się wahać. Przetarcie pełne, choć proste, często daje więcej odpadów z powodu konieczności obrzynania krawędzi w celu uzyskania materiału obrzynanego. Bardziej złożone schematy, takie jak przetarcie blokowe, przy prawidłowym obliczeniu pozwalają osiągnąć wyższy procent uzysku użytecznego produktu.
Gdy mowa o materiałach tartych (deski, beleczki), zadanie komplikuje konieczność maksymalnie efektywnego wypełnienia prostokątnego lub kwadratowego kształtu wyjściowego półfabrykatu. Optymalizacja rozkroju sprowadza się tu do tzw. „problemu rozmieszczenia” (nesting problem) — jak rozmieścić wiele drobnych detali na dużej płaszczyźnie z jak najmniejszymi stratami. Im większa różnica wymiarów między materiałem wyjściowym a wymaganymi detalami, tym trudniejsze zadanie.
Rozmiar i długość wyjściowych desek odgrywają ogromną rolę. Jeśli do wytworzenia produktu potrzeba wielu krótkich detali, a dostępne są długie deski, efektywny rozkrój pozwoli rozmieścić detale tak, aby wykorzystać krótkie, lecz dobrej jakości odcinki między wadami. Jeśli natomiast detale są długie, a deski krótkie, może to być sygnał do zmiany specyfikacji lub technologii, na przykład przejścia na połączenie klejone w celu uzyskania wymaganej długości.
Co więcej, znaczenie ma również grubość materiału wyjściowego. Jeśli wymagana grubość detalu jest mniejsza niż grubość deski, planowanie powinno uwzględnić możliwość rozkroju wielowarstwowego — rozcięcia deski na dwa lub więcej cieńszych półfabrykatów po pierwotnym cięciu na długość i szerokość. Takie podejście wymaga dodatkowej analizy i oprogramowania, ale może znacznie zwiększyć WUU.
Nieprawidłowe uwzględnienie geometrii — na przykład użycie zbyt szerokiego materiału wyjściowego do wąskich detali lub próba wykrojenia długich półfabrykatów z krótkich ścinków — prowadzi do nieuniknionych, łatwych do uniknięcia strat. Przemyślane planowanie powinno obejmować analizę zapasów i zestawienie ich z wymaganiami zamówienia, wybierając najlepsze kombinacje w celu minimalizacji resztek, których nie da się później wykorzystać. Zastosowanie zasady modułowej w projektowaniu wyrobów często pomaga, ponieważ pozwala używać standardowych, optymalnie wykrawanych wymiarów półfabrykatów.
Wykorzystanie wad i uszkodzeń drewna jako czynnika optymalizacji rozkroju
Drewno, jako materiał naturalny, zawsze ma wady i uszkodzenia — sęki, pęknięcia, zgniliznę, chodniki owadzie, spaczenie. Z jednej strony cechy te obniżają jakość materiału i wymagają usunięcia, z drugiej jednak, przy umiejętnym podejściu, mogą być wykorzystane jako kluczowe punkty odniesienia przy planowaniu rozkroju, zamieniając potencjalny odpad w podstawę optymalizacji. Nie można po prostu wyciąć detalu ze środka deski, nie spojrzawszy na jej krawędzie i strukturę wewnętrzną.
Tradycyjne podejście często polega na tym, by po prostu odciąć wadliwe fragmenty i pracować z tym, co pozostało, co prowadzi do nieracjonalnego wykorzystania długich i szerokich półfabrykatów. Zoptymalizowane planowanie rozkroju odwraca ten proces: najpierw przeprowadza się ocenę jakości każdej deski lub belki, wady oznacza się (ręcznie lub za pomocą skanerów) i dopiero potem system lub operator szuka optymalnego sposobu rozmieszczenia wymaganych detali między tymi wadliwymi strefami.
Wymaga to przeniesienia akcentu z „odcinania braku” na „wykrawanie czystego”. Jeśli potrzebujemy uzyskać kilka krótkich półfabrykatów, a deska ma pośrodku duży sęk, najbardziej logicznym rozwiązaniem będzie przecięcie deski dokładnie przez środek tego sęka, uzyskując dwa czyste, lecz krótsze półfabrykaty, które następnie można efektywnie wykorzystać. W przeciwnym razie moglibyśmy stracić znaczną część materiału, próbując „obejść” wadę w nieoptymalny sposób.
W produkcji wyrobów stolarsko-budowlanych (na przykład beleczek okiennych lub drzwiowych) często stosuje się tzw. półfabrykaty klejone na długość (połączenie na mikrowczep). W tym przypadku wadliwe fragmenty się wycina, a czyste krótkie odcinki łączy na miniwczep, tworząc mocną i długą beleczkę. Planowanie rozkroju jest tu ukierunkowane nie tylko na minimalizację odpadów, lecz także na maksymalne uzyskanie czystych krótkich odcinków o wymaganym przekroju, które mogą trafić do klejenia.
Integracja systemów wizji technicznej i skanowania wad z programami do rozkroju jest szczytem tej technologii. Skaner określa położenie, wielkość i rodzaj wady, a oprogramowanie błyskawicznie oblicza tysiące wariantów rozkroju, wybierając ten, który zapewnia maksymalny uzysk czystych półfabrykatów przy uwzględnieniu wszystkich zadanych ograniczeń. Pozwala to podejmować decyzje, których człowiek nie jest w stanie podjąć „na oko”.
Wady drewna przestają zatem być jedynie „brakiem”, a stają się polem informacyjnym dla systemu optymalizacji. Umiejętne planowanie rozkroju, uwzględniające te wady, pozwala nie tylko je omijać, lecz robić to z maksymalną korzyścią, zamieniając to, co wcześniej było odpadem, w użyteczny półfabrykat nadający się do dalszego wykorzystania w innych wyrobach lub podzespołach.
Rola oprogramowania i algorytmów w osiąganiu maksymalnej efektywności
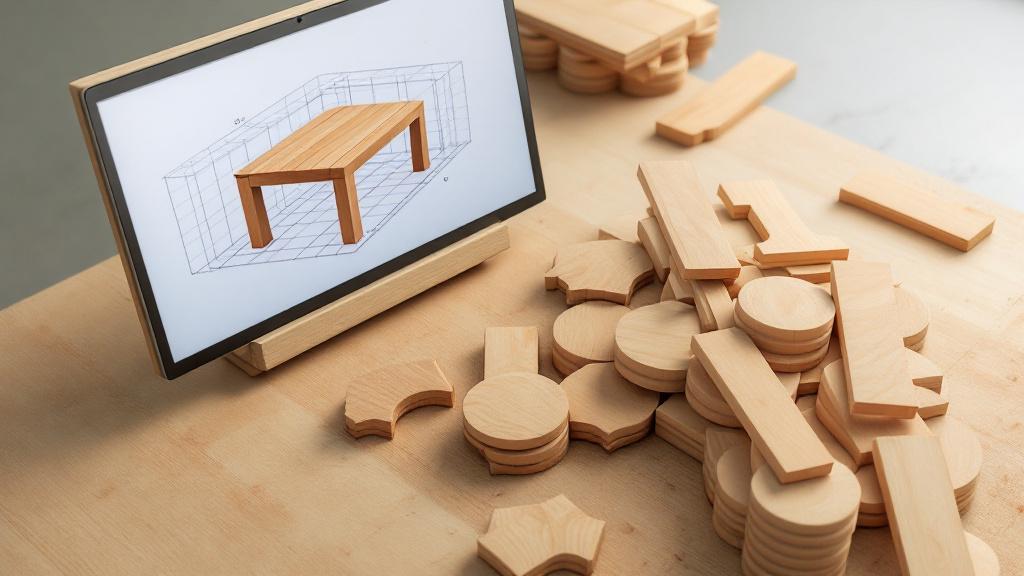
Ręczny rozkrój, oparty na doświadczeniu operatora i prostym trasowaniu, zawsze będzie ograniczony w swojej efektywności. Mózg ludzki, przy całej swojej doskonałości, nie jest w stanie błyskawicznie przeliczyć setek i tysięcy możliwych kombinacji rozmieszczenia detali na dużej ilości materiału wyjściowego. Właśnie dlatego zastosowanie specjalistycznego oprogramowania i złożonych algorytmów matematycznych stało się nie tylko przewagą, lecz koniecznością w osiąganiu maksymalnej efektywności i minimalizacji odpadów we współczesnej produkcji obróbki drewna.
Programy do optymalizacji rozkroju (tzw. optymalizatory) działają w oparciu o złożone modele matematyczne obejmujące metody programowania liniowego, algorytmy genetyczne, podejścia heurystyczne i inne techniki obliczeniowe. Zadaniem programu jest przyjąć na wejściu listę dostępnego surowca (jego wymiary, ilość, a często i informacje o wadach) oraz listę wymaganych detali (ich wymiary, ilość i ewentualnie priorytet), a na wyjściu dostarczyć optymalną mapę rozkroju.
Główną zaletą takiego podejścia jest szybkość i precyzja. Optymalizator potrafi przeanalizować tysiące wariantów rozmieszczenia w ciągu kilku sekund i wybrać ten, który zapewnia najwyższy współczynnik uzysku użytecznego (WUU). W przeciwieństwie do człowieka program się nie męczy i nie popełnia błędów w obliczeniach. Zawsze znajduje najbardziej efektywne rozwiązanie w ramach zadanych warunków.
Nowoczesne optymalizatory potrafią pracować w trybie wielokryterialnym. Oznacza to, że mogą uwzględniać nie tylko minimalizację odpadów, lecz także inne ważne czynniki:
- Klasa i jakość: Rozmieszczanie cenniejszych detali na fragmentach drewna o lepszej jakości.
- Rodzaj przetarcia: Uwzględnienie kierunku włókien i tekstury (przetarcie promieniowe lub styczne) w celu zapewnienia wymaganego wyglądu i stabilności.
- Priorytet ekonomiczny: Preferowanie rozkroju detali do droższych lub pilnych zamówień.
- Ograniczenia technologiczne: Uwzględnienie szerokości rzazu narzędzia oraz minimalnych wymiarów ścinków, które można ponownie wykorzystać.
Wdrożenie takiego oprogramowania wymaga nakładów początkowych i przeszkolenia personelu, lecz koszty te zwracają się bardzo szybko. Zwiększenie WUU nawet o 2–3% w dużej produkcji może w ciągu roku całkowicie pokryć koszt kompleksu programowego. Ponadto zautomatyzowany rozkrój znacząco skraca czas przygotowania produkcji i pozwala szybko reagować na zmiany w zamówieniach.
Oprogramowanie zapewnia również pełną identyfikowalność i ewidencję. Każda deska, każda resztka może zostać zarejestrowana i ujęta w ewidencji, co pozwala później wykorzystać te ścinki w kolejnych cyklach rozkroju, dodatkowo zmniejszając ilość niezbywalnych odpadów. Optymalizatory rozkroju są zatem nie tylko narzędziem pomocniczym, lecz centralnym ogniwem strategii produkcji oszczędnej i zasobooszczędnej.
Zasady „zagnieżdżania” (nesting) i ich zastosowanie w produkcji płyt meblowych i detali kształtowych
W dziedzinie wytwarzania płyt meblowych, blatów, a także złożonych detali kształtowych, gdzie trzeba wycinać krzywoliniowe lub nieprostokątne formy, kluczową rolę w minimalizacji odpadów odgrywa technologia znana jako „zagnieżdżanie” (nesting). Podejście to nie jest jedynie optymalizacją rozkroju liniowego, lecz dwuwymiarowym, a czasem trójwymiarowym rozmieszczeniem detali na wyjściowej płycie lub szerokiej desce.
Zasada zagnieżdżania polega na tym, by rozmieścić detale o złożonym konturze jak najciaśniej obok siebie, wykorzystując przestrzeń między nimi z jak największą efektywnością. Podczas gdy przy tradycyjnym rozkroju prostokątny półfabrykat pozostawiałby również prostokątne odpady, przy zagnieżdżaniu na przykład okrągły detal może zostać umieszczony we wcięciu innego, także okrągłego lub wygiętego półfabrykatu, niczym elementy układanki.
Technologia ta jest szczególnie ważna przy pracy z materiałami płytowymi lub szerokimi płytami klejonymi. Na przykład przy wytwarzaniu krzywoliniowych frontów meblowych, siedzisk krzeseł czy elementów zdobniczych, gdzie standardowy rozkrój liniowy byłby skrajnie nieefektywny. Oprogramowanie do zagnieżdżania uwzględnia złożoną geometrię detali, szerokość frezu lub piły i znajduje optymalne rozmieszczenie.
Zalety zagnieżdżania w kontekście minimalizacji odpadów:
- Oszczędność materiału: Zmniejszenie „pustych” odstępów między detalami, zwłaszcza dla form krzywoliniowych.
- Wzrost WUU: Osiągnięcie maksymalnego współczynnika uzysku użytecznego nawet na drogich materiałach.
- Efektywne wykorzystanie resztek: Program może automatycznie „wypełniać” pozostałą wolną przestrzeń drobnymi, drugorzędnymi detalami lub elementami dekoracyjnymi.
Zastosowanie zagnieżdżania wymaga użycia obrabiarek CNC (sterowanych numerycznie), które są w stanie precyzyjnie wykonać tor cięcia zadany przez program optymalizacyjny. Wiąże to proces planowania rozkroju bezpośrednio z urządzeniami produkcyjnymi, zapewniając wysoką precyzję i powtarzalność.
Ważnym aspektem jest również uwzględnienie kierunku włókien. Jeśli detal ma mieć określoną teksturę lub kierunek wytrzymałości, program do zagnieżdżania musi uwzględnić to ograniczenie, obracając detale wyłącznie w dopuszczalnym zakresie kąta. Zagnieżdżanie to zatem kompleksowe podejście, które łączy optymalizację geometryczną, ograniczenia technologiczne i wymagania jakościowe, co czyni je niezastąpionym narzędziem w produkcji wysokiej jakości wyrobów o złożonym kształcie.
Zarządzanie i ponowne wykorzystanie odpadów „użytkowych”
Nawet najdoskonalszy plan rozkroju nie jest w stanie całkowicie wyeliminować odpadów. Kluczowa różnica efektywnej produkcji polega jednak nie tylko na minimalizacji ogólnej ilości ścinków, lecz także na zarządzaniu tymi resztkami, aby maksymalnie zwiększyć udział tzw. odpadów „użytkowych” — tych, które można wykorzystać ponownie. Zamiana potencjalnych śmieci w cenny surowiec do innych wyrobów jest ważnym elementem produkcji lean.
Odpady użytkowe to w istocie ścinki i kawałki materiału tartego, które są zbyt małe do produktu głównego, lecz mają wystarczającą jakość i wymiary, by wykorzystać je do produkcji innych, mniejszych detali lub produktów pomocniczych. Przykłady obejmują:
- Półfabrykaty do drobnych podzespołów: Kołki, kliny, drobne elementy złączne, uchwyty, zaślepki.
- Surowiec do klejenia: Krótkie, lecz czyste odcinki, które można połączyć na wczep klinowy w celu uzyskania materiału długowymiarowego (na przykład w produkcji płyty meblowej lub beleczki okiennej).
- Elementy opakowaniowe i pomocnicze: Podkładki, przekładki, elementy opakowań do transportu gotowych produktów.
Przemyślane planowanie rozkroju powinno obejmować nie tylko optymalizację dla bieżącego zamówienia, lecz także strategię pracy z resztkami. Program-optymalizator można ustawić tak, by najpierw próbował „wypełnić” puste miejsca na mapie rozkroju detalami z kolejnych, mniej priorytetowych zamówień. Jeśli nie jest to możliwe, powinien dążyć do uzyskania ścinków o najdogodniejszych do ponownego wykorzystania parametrach geometrycznych (na przykład o określonej standardowej szerokości lub długości).
Do efektywnego zarządzania odpadami użytkowymi niezbędne są:
- System ewidencji: Dokładne zapisanie wymiarów, gatunku i jakości każdego ścinka, który można wykorzystać ponownie.
- Osobna strefa składowania: Zorganizowanie wygodnego i usystematyzowanego magazynu na odpady użytkowe.
- Stała analiza: Regularne zestawianie dostępnych resztek z bieżącymi i przyszłymi potrzebami produkcji.
Lista niezbędnych działań w zakresie zarządzania odpadami:
- Sortowanie według wymiaru i gatunku: Oddzielne przechowywanie odpadów użytkowych dla szybkiego wyszukiwania.
- Wdrożenie rozkroju „wtórnego”: Opracowanie osobnych procesów technologicznych do wykorzystania krótkich i wąskich ścinków.
- Integracja z planowaniem: Włączenie bazy danych odpadów użytkowych do programu-optymalizatora, aby wykorzystywać je w pierwszej kolejności, przed nowym, droższym materiałem.
Odpady użytkowe to zatem nie problem, lecz ukryta rezerwa. Umiejętne zarządzanie nimi pozwala nie tylko zmniejszyć ilość śmieci, lecz także znacznie ograniczyć zakupy nowego surowca do produkcji drobnych, lecz niezbędnych detali, co bezpośrednio wpływa na ogólną ekonomię przedsiębiorstwa.
Zależność między planowaniem rozkroju a stabilnością gotowego wyrobu
Błędem jest sądzić, że planowanie rozkroju wpływa wyłącznie na ekonomię i odpady. W rzeczywistości ma ono bezpośredni i krytyczny wpływ na jakość oraz stabilność gotowego wyrobu. Wybór właściwego fragmentu drewna, uwzględnienie kierunku włókien i cech przetarcia — wszystko to ustala się właśnie na etapie rozkroju i decyduje o tym, jak trwały i odporny na odkształcenia będzie produkt końcowy.
Kluczowym czynnikiem jest tu kierunek słojów rocznych (tekstura). Drewno ma właściwości anizotropowe, to znaczy jego cechy fizyczne i mechaniczne różnią się wzdłuż i w poprzek włókien. Wilgotność, temperatura, obciążenia mechaniczne — wszystko to działa na drewno w różny sposób, w zależności od tego, jak wycięto element.
- Przetarcie promieniowe: Powstaje, gdy płaszczyzna cięcia przechodzi przez środek pnia. Takie deski mają wyższą stabilność na szerokość, są mniej podatne na spaczenie i pękanie podczas suszenia. Często używa się ich do wysokiej jakości parkietu, beleczek okiennych i innych wyrobów wymagających podwyższonej stabilności geometrycznej.
- Przetarcie styczne: Płaszczyzna cięcia przebiega stycznie do słojów rocznych. Takie deski są bardziej podatne na wysychanie i pęcznienie na szerokość, lecz mają wyraźniejszą i piękniejszą teksturę.
Przemyślane planowanie rozkroju musi bezwzględnie uwzględniać te wymagania specyfikacji. Jeśli do wytworzenia beleczki okiennej wymagane jest przetarcie promieniowe, optymalizator musi tak rozmieścić półfabrykaty w materiale wyjściowym, aby zapewnić kąt nachylenia słojów rocznych nie mniejszy niż 45–60 stopni do powierzchni płazu. Może to nieco obniżyć WUU w porównaniu z prostym przetarciem pełnym, lecz w zamian zapewni niezbędną trwałość i zapobiegnie odkształceniu konstrukcji.
Nieprawidłowy rozkrój, na przykład zastosowanie przetarcia stycznego tam, gdzie wymagane jest promieniowe, może prowadzić do następujących problemów:
- Spaczenie: Odkształcenie detalu (wygięcie, skręcenie) po wytworzeniu lub w trakcie eksploatacji.
- Pęknięcia: Powstawanie pęknięć powierzchniowych lub przelotowych z powodu nierównomiernego naprężenia wewnętrznego.
- Pogorszenie wyglądu: Nierównomierne wysychanie i pęcznienie prowadzą do powstawania szczelin w połączeniach.
Planowanie rozkroju dotyczy zatem nie tylko ilości, lecz także jakości. Podejmując decyzje o tym, jak przeciąć materiał, przedsiębiorstwo w istocie określa, jak niezawodny i stabilny będzie jego wyrób. To gwarancja tego, że gotowy produkt będzie zgodny z deklarowanymi standardami i nie rozczaruje konsumenta.
Wpływ zoptymalizowanego rozkroju na odpowiedzialność ekologiczną i wizerunek firmy
W warunkach rosnącej uwagi społecznej wobec kwestii ekologii i zrównoważonego rozwoju odpowiedzialność ekologiczna przedsiębiorstwa staje się nie tylko modnym trendem, lecz ważnym czynnikiem jego wizerunku i konkurencyjności. Przemyślane planowanie rozkroju, ukierunkowane na minimalizację odpadów, odgrywa w tym kluczową rolę, świadcząc o odpowiedzialnym podejściu firmy do zasobów naturalnych.
Drewno to zasób odnawialny, lecz nie nieograniczony. Im efektywniej przedsiębiorstwo wykorzystuje każdy metr sześcienny zakupionego surowca, tym mniej drzew potrzeba do wyprodukowania zadanej ilości produktu. Wysoki współczynnik uzysku użytecznego (WUU) staje się bezpośrednim wskaźnikiem zasobooszczędności i odpowiedzialnej gospodarki leśnej.
Z punktu widzenia PR i marketingu możliwość zadeklarowania minimalizacji odpadów jako części polityki korporacyjnej to mocny argument. Klienci, zwłaszcza w Europie i Ameryce Północnej, coraz częściej wybierają dostawców, którzy potrafią potwierdzić swoje zaangażowanie w zasady zrównoważonego rozwoju. Firma, która skutecznie zarządza swoimi odpadami i wykazuje wysoki WUU, zyskuje:
- Wzmocnienie wizerunku: Pozycjonowanie się jako producent odpowiedzialny ekologicznie, co jest szczególnie ważne przy pracy z drewnem z certyfikatem FSC.
- Przewagę konkurencyjną: Możliwość wykorzystania „zielonego” marketingu do pozyskania klientów zorientowanych na ekologię.
- Zgodność z normami: Łatwiejsze spełnienie krajowych i międzynarodowych standardów oraz wymagań środowiskowych.
Ponadto minimalizacja odpadów jest bezpośrednio związana z ograniczeniem emisji dwutlenku węgla. Mniejsza ilość odpadów oznacza mniej materiału, który trzeba transportować, utylizować lub spalać (jeśli odpady nie trafiają na opał). Każdy z tych etapów wiąże się ze zużyciem energii i emisją gazów cieplarnianych. Optymalizując rozkrój, przedsiębiorstwo pośrednio zmniejsza swój ślad węglowy.
Proces planowania rozkroju, obejmujący dokładną ewidencję i ponowne wykorzystanie odpadów użytkowych (jak omówiono w rozdziale 7), sprzyja także rozwojowi gospodarki o obiegu zamkniętym wewnątrz przedsiębiorstwa. Materiał, który wcześniej zostałby wyrzucony, pozostaje w cyklu produkcyjnym, zmniejszając zapotrzebowanie na surowiec pierwotny.
Inwestycje w technologie optymalizacji rozkroju to zatem nie tylko inwestycje w oszczędność, lecz inwestycje w zrównoważony rozwój i reputację. We współczesnym świecie, gdzie informacja rozprzestrzenia się błyskawicznie, odpowiedzialna ekologicznie postawa, poparta realnymi wskaźnikami produkcyjnymi, jest bezcennym atutem każdego przedsiębiorstwa obróbki drewna.
Perspektywy rozwoju: integracja planowania rozkroju z produkcją i modelowaniem 3D
Proces planowania rozkroju stale ewoluuje, a jego przyszłość jest nierozerwalnie związana z integracją z ogólnym cyfrowym ekosystemem przedsiębiorstwa. Przejście od prostej optymalizacji 2D do modelowania 3D i pełnej współpracy z urządzeniami otwiera nowe horyzonty w minimalizacji odpadów i podnoszeniu efektywności.
Współczesne tendencje sprawiają, że planowanie rozkroju staje się nieodłączną częścią systemów CAD/CAM (systemy wspomaganego komputerowo projektowania i produkcji). Detal nie tylko się projektuje, lecz od razu, w modelu 3D, określa się jego optymalne rozmieszczenie na materiale wyjściowym.
- Modelowanie 3D surowca: W przyszłości skanery będą mogły tworzyć dokładny model 3D każdej kłody lub deski, włącznie z wadami wewnętrznymi (za pomocą rentgena lub ultradźwięków). Optymalizator będzie mógł podejmować decyzje o przetarciu kłody (rozkrój pierwotny) i późniejszym rozkroju desek (rozkrój wtórny) w jednym, trójwymiarowym modelu, co pozwoli zwiększyć WUU do fizycznego maksimum.
- Integracja z urządzeniami: Zoptymalizowana mapa rozkroju jest przekazywana bezpośrednio do obrabiarki CNC. Maszyna automatycznie pozycjonuje materiał, uwzględnia szerokość rzazu i wykonuje cięcie bez udziału operatora. Wyklucza to błędy trasowania i zapewnia dokładną zgodność z planem, minimalizując odpady technologiczne.
- Optymalizacja dynamiczna: W czasie rzeczywistym system będzie mógł korygować plan rozkroju w zależności od wykrytych w trakcie cięcia ukrytych wad lub zmian priorytetów zamówienia. Na przykład, jeśli wykryta zostanie ukryta wada, system natychmiast przelicza plan dla pozostałej części materiału, aby uzyskać maksimum użytecznych półfabrykatów.
Ważnym kierunkiem jest również integracja z systemem zarządzania zapasami (ERP/MRP). Pozwala ona planować rozkrój, opierając się nie tylko na bieżącym stanie surowca, lecz także na przyszłych dostawach oraz na potrzebach wszystkich działów przedsiębiorstwa. System może automatycznie generować zamówienia zakupowe w oparciu o najbardziej efektywny plan wykorzystania dostępnych zasobów.
Oprogramowanie będzie coraz „inteligentniejsze”, wykorzystując uczenie maszynowe do analizy tysięcy wcześniejszych rozkrojów i wyboru najskuteczniejszych strategii dla podobnych zadań. Sztuczna inteligencja będzie mogła nie tylko znajdować najlepszy wariant, lecz także rekomendować zmiany w projekcie wyrobu, aby jeszcze bardziej uprościć i zoptymalizować rozkrój.
Podsumowując, można powiedzieć, że przemyślane planowanie rozkroju to nie cel ostateczny, lecz stale doskonalony proces. Zastosowanie zaawansowanych technologicznie narzędzi i integracja ze środowiskiem cyfrowym pozwalają firmom obróbki drewna nie tylko ograniczać odpady, lecz tworzyć maksymalnie oszczędną, ekonomicznie korzystną i odpowiedzialną ekologicznie produkcję, gotową na wyzwania przyszłości.