Specyfika rozkroju i cięcia wzdłużnego materiałów przy tworzeniu nietypowych elementów z drewna

Tworzenie unikalnych, nietypowych elementów z drewna — to właśnie odróżnia prawdziwe rzemiosło od produkcji taśmowej. W obróbce drewna, gdzie każdy materiał ma własną teksturę, kierunek włókien i unikalne właściwości, proces rozkroju i cięcia wzdłużnego staje się nie tylko operacją techniczną, ale krytycznie ważnym etapem, który decyduje o jakości, trwałości i estetyce gotowego wyrobu. Dla złożonych, krzywoliniowych lub wielkogabarytowych elementów, gdzie standardowe półfabrykaty nie pasują, potrzebne jest szczególne podejście do planowania i wykonania tych początkowych operacji. Tu na pierwszy plan wychodzi nie szybkość, lecz precyzja, minimalizacja odpadów i głębokie zrozumienie właściwości drewna.
Wstępna analiza rysunku i dobór materiału
🧐 Zrozumienie złożoności geometrycznej
Pierwszym i najbardziej odpowiedzialnym krokiem jest szczegółowa analiza dostarczonego rysunku lub specyfikacji technicznej. Jeśli element jest nietypowy, prawie zawsze oznacza to obecność złożonych promieni, nierównoległych krawędzi, nietypowych kątów lub połączenia różnych grubości. Trzeba dokładnie określić, które partie elementu będą poddawane największym obciążeniom, gdzie wymagana jest maksymalna wytrzymałość, a gdzie ważna jest idealna tekstura zewnętrzna. Ta analiza dyktuje nie tylko kolejność cięcia, ale i kluczowy wybór: z jakiego materiału — drewna litego, sklejonej płyty klejonej czy materiału płytowego (sklejka, MDF) — zostanie wykonany element i jak najlepiej zorientować go względem struktury materiału.
🌲 Uwzględnienie kierunku włókien w drewnie litym
Przy pracy z drewnem litymwytwarzanie nietypowych elementów jest nierozerwalnie związane z uwzględnieniem kierunku włókien. Dla elementów krzywoliniowych, takich jak wygięcia krzeseł czy nakładki dekoracyjne, prawidłowe ułożenie włókien względem linii cięcia jest krytycznie ważne. Jeśli cięcie przebiega w poprzek włókien w miejscu wygięcia, osłabia to element i sprawia, że jest podatny na pęknięcia lub wykruszenia podczas obróbki mechanicznej. Doświadczony technolog zawsze dąży do ułożenia długich, obciążanych partii elementu wzdłuż włókien, nawet jeśli wymaga to użycia szerszego lub dłuższego półfabrykatu, poświęcając tym samym oszczędność na rzecz wytrzymałości i stabilności.
🔍 Ocena jakości i wad półfabrykatu
Zanim rozpocznie się cięcie wzdłużne, każdy półfabrykat musi zostać dokładnie obejrzany. W drewnie litym oznacza to identyfikację sęków, pęknięć, kieszeni żywicznych, obszarów o zmienionym zabarwieniu lub wad rozwojowych . Dla nietypowych elementów, w których często wykorzystuje się duże powierzchnie materiału, krytycznie ważne jest rozmierzenie elementu w taki sposób, aby linie cięcia omijały największe lub osłabiające strukturę wady. Dotyczy to szczególnie powierzchni licowych, gdzie wady mogą być niedopuszczalne według specyfikacji. Przy pracy z materiałem klejonym (płyta) ocenia się jakość sklejenia i równomierność lameli.
🪵 Wybór optymalnej grubości i naddatku
Nietypowe elementy często wymagają nietypowych grubości. Wybór grubości wyjściowej materiału powinien uwzględniać nie tylko wymiar końcowy, ale i wystarczający naddatek na dalszą obróbkę: wyrównywanie, struganie grubościowe, szlifowanie, a także kompensację odkształceń, które mogą powstać po zwolnieniu naprężeń wewnętrznych podczas pierwszego cięcia wzdłużnego. Oszczędność na grubości może sprawić, że element nie osiągnie wymiaru końcowego lub będzie miał wady powierzchni.
📊 Analiza porównawcza materiałów płytowych
Gdy mowa o materiałach płytowych (na przykład wodoodporna sklejka na elementy promieniowe lub gruby MDF do frezowania złożonego reliefu), analiza rysunku obejmuje ocenę gęstości, odporności powłoki na ścieranie oraz stabilności materiału. Sklejka pozwala tworzyć elementy krzywoliniowe dzięki sklejaniu warstw, podczas gdy MDF jest idealny do głębokiego frezowania figuralnego, gdzie liczy się jednorodność struktury. Wybór materiału bezpośrednio wpływa na wymaganą precyzję cięcia i typ używanego narzędzia.
📉 Planowanie minimalizacji odpadów
Choć przy produkcji nietypowych elementów priorytet mają jakość i wytrzymałość, planowanie rozkroju zawsze obejmuje zadanie minimalizacji odpadów. Dla drogich lub rzadkich gatunków drewna opracowuje się mapę rozkroju (nietypowy nesting), która uwzględnia wymiary, orientację włókien i rozmieszczenie wad, aby zmaksymalizować uzysk dobrych elementów. To proces iteracyjny, często wykonywany za pomocą specjalistycznego oprogramowania, które pomaga optymalnie rozmieścić wiele elementów na jednej desce lub arkuszu.
🌡️ Uwzględnienie wilgotności i warunków przechowywania
Ważne jest, aby upewnić się, że używany materiał ma optymalny procent wilgotnościodpowiadający warunkom eksploatacji przyszłego elementu. Rozkrój i cięcie drewna o podwyższonej wilgotności doprowadzi do znacznej zmiany wymiarów i kształtu (skurcz, paczenie) już po obróbce. Nietypowe elementy wymagające wysokiej precyzji muszą być wykonywane ze stabilnego, zaaklimatyzowanego materiału.
📝 Zapisanie parametrów wyjściowych
Przed rozpoczęciem rozkroju należy zapisać wszystkie dane wyjściowe: wymiary końcowe, tolerancje, rodzaj materiału, jego wilgotność i rozmieszczenie wad. Służy to jako podstawa kontroli jakości na kolejnych etapach i pozwala prześledzić potencjalne problemy wstecz aż do wyjściowego półfabrykatu.
🧩 Opracowanie technologicznej mapy rozkroju (nesting)
🗺️ Podstawy nietypowego nestingu
Technologiczna mapa rozkroju, czyli nesting, to plan rozmieszczenia konturów przyszłych elementów na wyjściowym półfabrykacie. Dla standardowych prostokątnych elementów proces ten jest prosty i często zautomatyzowany. Jednak dla nietypowych elementów (złożonych krzywoliniowych, z wycięciami, o różnej grubości) wymagana jest ręczna lub półautomatyczna optymalizacja. Celem jest nie tylko zminimalizowanie odpadów, ale i zapewnienie prawidłowej orientacji włókien dla każdego elementu, a także wyeliminowanie trafiania wad w strefy krytyczne.
🖥️ Zastosowanie specjalistycznego oprogramowania
Dla efektywnego nestingu nietypowych kształtów stosuje się specjalistyczne programy CAD/CAM. Pozwalają one wprowadzić kontury elementów i wymiary wyjściowego arkusza lub deski, a następnie proponują optymalne warianty rozmieszczenia. Programy uwzględniają szerokość rzazu (luz narzędziowy), kierunek tekstury, a także mogą wyznaczać strefy wykluczenia (miejsca wad). Zastosowanie oprogramowania znacząco obniża odsetek odpadów, co jest krytycznie ważne przy pracy z drogimi gatunkami drewna.
📐 Zasada „od większego do mniejszego”
Przy ręcznym lub półautomatycznym planowaniu rozkroju stosuje się zasadę „od większego do mniejszego”. Najpierw na półfabrykacie rozmieszcza się największe i najbardziej złożone elementy, które wymagają określonej orientacji włókien. Pozostałe przestrzenie (odpady międzyoperacyjne) wykorzystuje się do rozmieszczenia mniejszych i mniej wymagających pod względem kierunku włókien elementów. Pozwala to maksymalnie wykorzystać powierzchnię materiału.
✂️ Uwzględnienie szerokości rzazu (kerf)
Szerokość rzazu (kerf) to grubość materiału, który podczas cięcia zamienia się w trociny. Dla wysokiej precyzji rozkroju, zwłaszcza na wielopiłach lub piłach formatowych, należy uwzględnić, że tę szerokość, zwykle wynoszącą od 3 do 5 mm, trzeba dodać do wymiarów obliczonych. W przypadku nietypowych elementów, gdzie cięcie może być krzywoliniowe lub pod kątem, prawidłowe uwzględnienie rzazu zapobiega błędom wymiarowym i pozwala precyzyjnie zaprojektować odstęp między sąsiednimi elementami na arkuszu.
📈 Tworzenie naddatków na cięcie krzywoliniowe
Dla elementów, które będą dodatkowo obrabiane na pile taśmowej lub frezarce CNC, należy przewidzieć naddatki technologiczne. To dodatkowy zapas materiału wzdłuż konturu, który zostanie usunięty na kolejnym etapie. Na przykład do późniejszego frezowania wykańczającego według szablonu półfabrykat można pociąć z naddatkiem 2-5 mm, aby narzędzie mogło usunąć wszelkie ślady cięcia zgrubnego i zapewnić idealny kontur.
🔄 Planowanie kolejności cięcia wzdłużnego
Mapa technologiczna musi obejmować nie tylko rozmieszczenie, ale i kolejność cięcia. Nieprawidłowa kolejność może sprawić, że już pocięte części staną się niestabilne, będą wibrować lub się przesuwać, co doprowadzi do niedokładności cięcia końcowego lub nawet urazu. Zwykle najpierw wykonuje się cięcia wzdłużne, odcinając krawędzie i wyrównując boki bazowe, następnie poprzeczne, a dopiero potem przystępuje do cięcia krzywoliniowego lub kątowego.
📍 Wyznaczenie powierzchni bazowych i znaczników
Kluczowym momentem w rozkroju jest wyznaczenie powierzchni bazowych (baz). To powierzchnie, od których odmierzane będą wszystkie pozostałe wymiary i kąty. Dla nietypowego elementu bazą może być najbardziej równa krawędź lub czoło. Na rysunku rozkroju obowiązkowo wskazuje się znaczniki technologiczne i punkty oparcia, które będą wykorzystywane do pozycjonowania półfabrykatu na maszynie lub do ręcznego rozmierzania.
🛡️ Uwzględnienie możliwości uszkodzenia
Przy planowaniu nestingu należy przewidzieć, aby złożone, cienkie lub długie części nie znalazły się na samym końcu cięcia, gdy mogą łatwo wibrować lub odłamywać się. Prawidłowe rozmieszczenie elementów na arkuszu to także zapobieganie uszkodzeniom mechanicznym już gotowych części podczas cięcia kończącego.
Narzędzia i wyposażenie do cięcia wzdłużnego drewna litego
⚙️ Wybór głównego wyposażenia do rozkroju
Do pierwszego cięcia wzdłużnego drewna litego stosuje się kilka typów maszyn. Piły formatowe idealnie nadają się do wysokiej precyzji cięcia prostoliniowego z czystą krawędzią, co jest ważne przy późniejszym sklejaniu lub obróbce wykańczającej. Piły ukośne stosuje się do precyzyjnego cięcia poprzecznego i odcinania wad. Jednak dla nietypowych elementów, zwłaszcza o konturach krzywoliniowych, niezastąpiona pozostaje piła taśmowa (band saw).
🪚 Piła taśmowa — król cięcia krzywoliniowego
Piła taśmowa to główne narzędzie do zgrubnego obcinania konturów krzywoliniowych. Jej zaletą jest wąski brzeszczot, który pozwala wykonywać cięcia promieniowe przy minimalnym oporze. Dla uzyskania wysokiej jakości cięcia należy prawidłowo dobrać szerokość i podziałkę zębów brzeszczotu. Szerszy brzeszczot daje bardziej proste cięcie, ale ogranicza minimalny promień, podczas gdy wąski pozwala wykonywać ostre wygięcia, ale wymaga większej ostrożności przy posuwie, aby uniknąć ucieczki brzeszczotu.
🔺 Wielopiły dla ilości i precyzji
Jeśli trzeba wykonać dużą liczbę jednakowych wąskich, ale nietypowych pod względem długości elementów (na przykład elementy gięcych frontów lub listwy o złożonym profilu), mogą być stosowane wielopiły po wstępnym rozkroju. Maszyny te, wyposażone w kilka pił tarczowych, zapewniają wysoką wydajność i precyzję cięć równoległych. Wymagają jednak bardzo dokładnego wstępnego ustawienia i stabilnego półfabrykatu.
💻 Wykorzystanie frezarek CNC dla wysokiej precyzji
Dla najbardziej złożonych, wysoce precyzyjnych lub powtarzalnych nietypowych elementów cięcie wzdłużne można wykonać bezpośrednio na obrabiarce sterowanej numerycznie (frezarce CNC). Frezarka CNC potrafi nie tylko wyciąć złożony kontur, ale i jednocześnie wykonać fazy, wpusty i otwory. W tym przypadku cięcie i obróbka zgrubna łączą się w jedną operację, zapewniając najwyższą precyzję konturu przy minimalnym naddatku na obróbkę wykańczającą.
🛡️ Dobór i ostrzenie narzędzia tnącego
Jakość cięcia wzdłużnego zależy bezpośrednio od stanu narzędzia tnącego. Dla czystego cięcia drewna litego (zwłaszcza czołowego lub ukośnego) potrzebne są piły tarczowe o optymalnej liczbie zębów i odpowiednim kącie ostrzenia. Tępe lub źle naostrzone narzędzie prowadzi do wykruszeń, wyrwań włókien, przegrzania i zwiększonego zużycia materiału. Regularne profesjonalne ostrzenie to nie tylko serwis, to część technologii wysoce precyzyjnego rozkroju.
💨 Skuteczny system odciągu
Przy cięciu wzdłużnym materiału powstaje duża ilość pyłu drzewnego i trocin. Skuteczny odciąg nie tylko zapewnia czystość na stanowisku pracy, ale i bezpośrednio wpływa na jakość cięcia. Nagromadzenie trocin w strefie cięcia może doprowadzić do przegrzania piły, pogorszenia widoczności rozmierzenia i w konsekwencji obniżenia precyzji.
🛠️ Przyrządy pomocnicze i szablony
Dla zapewnienia bezpieczeństwa i powtarzalności przy cięciu wzdłużnym nietypowych elementów stosuje się specjalne przyrządy i szablony. Mogą to być sanie do cięcia poprzecznego pod nietypowym kątem, prowadnice do piły taśmowej lub docisk mocujący, zapewniający stabilne położenie półfabrykatu podczas cięcia. Przyrządy te są krytycznie ważne przy produkcji seryjnej nawet niewielkich nietypowych partii.
📏 Środki kontrolno-pomiarowe
Nieodzownym elementem procesu jest użycie precyzyjnych narzędzi pomiarowych (suwmiarki, kątomierze, poziomice laserowe). Nawet najnowocześniejsze wyposażenie wymaga kontroli. Okresowy pomiar pociętych elementów pozwala na bieżąco korygować ustawienia maszyny i zapobiegać brakom.
Specyfika rozkroju i cięcia materiałów płytowych
🧱 Rola jednorodności materiałów płytowych
Materiały płytowe, takie jak MDF, płyta wiórowa czy sklejka, mają znacznie większą jednorodność w porównaniu z drewnem litym, co upraszcza obliczenie rozkroju, ponieważ nie trzeba uwzględniać kierunku włókien ani wad wewnętrznych. Jednak ich rozkrój ma swoją specyfikę, związaną z wielowarstwową strukturą i obecnością powłok okładzinowych (laminat, fornir).
🔪 Problem wykruszeń na płytach okładzinowych
Głównym problemem przy rozkroju materiałów płytowych, zwłaszcza laminowanych (płyta laminowana) lub fornirowanych, są wykruszenia warstwy wierzchniej. Aby zapobiegać wykruszeniom, stosuje się piły formatowe z piłą podcinającą. Piła podcinająca, umieszczona przed główną i obracająca się w przeciwnym kierunku, wykonuje płytki, ale czysty rzaz, który zapobiega odrywaniu włókien lub laminatu przez piłę główną.
💧 Wpływ wilgotności na MDF i płytę wiórową
Choć materiały płytowe są bardziej stabilne niż drewno lite, MDF i płyta wiórowa są wrażliwe na wilgoć. Rozkrój w warunkach podwyższonej wilgotności może doprowadzić do pęcznienia na krawędziach, co następnie utrudni oklejanie krawędzi lub frezowanie. Przechowywanie materiału w suchych warunkach i użycie czystego, ostrego narzędzia minimalizują to ryzyko.
🌀 Krzywoliniowy rozkrój sklejki i MDF
Do tworzenia krzywoliniowych nietypowych elementów z materiałów płytowych optymalne jest użycie frezarki CNC. W odróżnieniu od piły taśmowej, która pozostawia ślad brzeszczotu, frezowanie zapewnia idealnie czystą krawędź i wysoką precyzję konturu, często niewymagającą późniejszej obróbki mechanicznej. Dla grubszych arkuszy sklejki i MDF stosuje się frezowanie w kilku przejściach (na głębokość), aby uniknąć przegrzania narzędzia i zniszczenia struktury materiału.
📈 Rozkrój cienkiego forniru
Gdy mowa o tworzeniu elementów okładzinowanych cienkim fornirem, rozkrój musi uwzględniać kruchość tej warstwy. Często najpierw tnie się podłoże (MDF, płyta wiórowa), a następnie już przyklejony fornir przycina się za pomocą narzędzia precyzyjnego (nożyce gilotynowe do forniru lub cienkie frezy), aby zapobiec jego pękaniu i wykruszeniom.
🌬️ Walka z pyłem przy rozkroju MDF
Rozkrój MDF generuje bardzo drobny, szkodliwy pył. Skuteczny system odciągowy o dużej mocy i filtracji to warunek obowiązkowy. Ponadto narzędzie do MDF musi być wyposażone w nakładki z węglików spiekanych, aby wytrzymać ścierny charakter materiału.
📏 Precyzja dla wpustów pod okucia
Nietypowe elementy z materiałów płytowych często mają wysoką precyzję, ponieważ muszą współpracować ze złożonymi okuciami (na przykład ukryte mocowania lub mechanizmy transformacji). Precyzja rozkroju jest tu ważna dla późniejszego dokładnego pozycjonowania wpustów pod okucia i otworów, które często frezuje się już po rozkroju. Każde odchylenie w geometrii półfabrykatu doprowadzi do przesunięcia punktów mocowania.
📝 Znakowanie i identyfikacja elementów
Przy masowym rozkroju arkusza na wiele nietypowych elementów niezwykle ważny jest system znakowania. Każdy element musi być wyraźnie zidentyfikowany (numer, nazwa, strona), aby uniknąć pomyłek na etapie montażu. Do tego często używa się drukarek etykietujących zintegrowanych z wyposażeniem do rozkroju.
📏 Naddatki technologiczne i tolerancje dla nietypowych kształtów
🎯 Konieczność naddatków na obróbkę wykańczającą
Dla nietypowych elementów, zwłaszcza tych o konturach krzywoliniowych lub tych, które będą poddawane złożonemu frezowaniu, naddatki technologiczne są obowiązkowe. Naddatek to dodatkowa warstwa materiału pozostawiana przy cięciu zgrubnym, która zostanie usunięta na etapie obróbki wykańczającej (frezowanie według szablonu, szlifowanie). Ten zapas kompensuje błędy cięcia zgrubnego (niedokładność piły taśmowej), pozwala usunąć ślady piły i, co najważniejsze, zapewnia usunięcie warstwy powierzchniowej, która mogła zostać uszkodzona lub naprężona podczas pierwszego cięcia.
✂️ Obliczanie wielkości naddatku
Wielkość naddatku zależy od kilku czynników: rodzaju materiału, precyzji wyposażenia zgrubnego i wymagań co do gładkości powierzchni.
- Dla cięcia na pile taśmowej przed frezowaniem wykańczającym naddatek może wynosić od 2 do 5 mm.
- Przy cięciu na frezarce CNC (jeśli jest to przejście zgrubne) naddatek może być minimalny, około 0,5 do 1 mm, na późniejsze przejście wykańczające tą samą frezarką.
- Dla elementów wymagających sklejenia (na przykład elementy składane) naddatek na krawędzi może wynosić do 1 mm, aby zapewnić równą i czystą powierzchnię dla przyczepności.
⚖️ Tolerancje kształtu i wymiaru
Tolerancje to dopuszczalne odchylenie od zadanego wymiaru lub kształtu. Dla nietypowych elementów, które muszą dokładnie do siebie pasować, tolerancje wykonania mogą być bardzo ścisłe, na przykład +/- 0,1 mm. Przy planowaniu rozkroju technolog musi upewnić się, że nawet przy maksymalnie dopuszczalnym odchyleniu (w granicach tolerancji) element nie wyjdzie poza ramy, które mogą wpłynąć na jego funkcjonalność lub wygląd.
🌡️ Kompensacja skurczu i paczenia
Przy cięciu wzdłużnym drewna litego, zwłaszcza na dużych długościach, mogą się ujawnić naprężenia wewnętrzne, co prowadzi do paczenia lub zmiany geometrii półfabrykatu. Prawidłowo zaplanowany naddatek uwzględnia tę możliwą zmianę. Po cięciu zgrubnym czasami robi się przerwę technologiczną na stabilizację materiału przed obróbką wykańczającą.
🔄 Naddatki na cięcia kątowe i ukośne
Nietypowe elementy często mają złożone cięcia kątowe lub ukośne. W tym przypadku naddatek powinien być zwiększony, ponieważ precyzja cięcia pod kątem, zwłaszcza na pilarkach ukośnych, może być niższa, a także aby zapewnić wystarczającą ilość materiału do dokładnego dopasowania przy sklejaniu. Naddatek na czole kątowym może być większy niż na krawędzi wzdłużnej.
📏 Kalibrowanie po cięciu
Dla elementów krytycznie ważnych, gdzie wymagane jest dokładne współpasowanie, po cięciu może być potrzebna operacja pośrednia — kalibrowanie. Może to być przepuszczenie przez strugarkę grubościową w celu osiągnięcia idealnej grubości lub przepuszczenie przez wyrówniarkę w celu utworzenia idealnie równej krawędzi bazowej. Naddatki oblicza się także na tę operację.
📝 Uwzględnianie tolerancji w oprogramowaniu
Przy wykorzystaniu frezarki CNC do rozkroju parametry naddatków i tolerancji na obróbkę wykańczającą wprowadza się bezpośrednio do programu CAM. Operator musi jasno zadać przejścia „zgrubne” (Roughing) i „wykańczające” (Finishing) , wskazując, ile materiału ma pozostać po cięciu zgrubnym.
🧩 Naddatki na sklejanie w złożone formy
Jeśli nietypowy element jest formowany z kilku części sklejonych pod kątem (na przykład wielokątne słupy lub panele promieniowe), naddatek na sklejane krawędzie musi być minimalny (dla czystej spoiny), ale wystarczający, aby utworzyć równą, prostopadłą powierzchnię.
🌲 Specyfika cięcia gatunków cennych i egzotycznych
💎 Wartość i wysoki koszt materiału
Praca z cennymi i egzotycznymi gatunkami drewna (wenge, makasar, zebrano, orzech amerykański) stawia najwyższe wymagania procesowi rozkroju. Głównym zadaniem jest maksymalizacja uzysku dobrych elementów (Yield) i minimalizacja odpadów. Każde cięcie musi być starannie zaplanowane, aby wykluczyć braki. Błędy są tu bardzo kosztowne.
🔪 Kruchość i twardość
Wiele gatunków egzotycznych wyróżnia się podwyższoną twardością i jednocześnie kruchością lub oleistością. Twardość wymaga użycia narzędzia z wysokiej jakości nakładkami z węglików spiekanych i obniżonej prędkości posuwu. Kruchość, charakterystyczna na przykład dla wenge, zwiększa ryzyko wykruszeń i wyrwań włókien, zwłaszcza przy cięciu czołowym lub rozkroju pod kątem.
🌈 Uwzględnienie i zachowanie tekstury
Dla cennych gatunków, takich jak zebrano czy orzech amerykański, tekstura (rysunek) stanowi główną wartość estetyczną. Przy rozkroju nietypowego elementu należy uwzględnić, jak linie cięcia wpłyną na końcowy rysunek. Technolog musi ułożyć kontur elementu w taki sposób, aby unikalny rysunek był maksymalnie wyrazisty na stronie licowej. Czasami wymaga to ułożenia elementu w sposób nieoptymalny z punktu widzenia odpadów.
🌡️ Reżim temperaturowy i żywiczność
Niektóre gatunki egzotyczne, na przykład tik, cechują się wysoką żywicznością. Żywica podczas rozkroju może przylegać do tarcz piły, pogarszając jakość cięcia, powodując przegrzanie i obniżając precyzję. Należy stosować specjalne środki do usuwania żywicy i regularnie czyścić narzędzie.
💨 Wpływ toksycznego pyłu
Pył niektórych gatunków egzotycznych (na przykład ipe, jarrah) może być toksyczny lub wywoływać reakcje alergiczne. Przy cięciu tych materiałów niezwykle ważne jest stosowanie wysoce skutecznych systemów odciągowych i środków ochrony indywidualnej (maski przeciwpyłowe).
📝 Tworzenie szczegółowej mapy wad
Dla drogich blatów lub szerokich desek przed rozkrojem przeprowadza się staranne mapowanie wszystkich wad, uszkodzeń i przejść kolorystycznych. Na półfabrykacie nanosi się znaczniki, które pomagają wykluczyć niepożądane obszary z konturu elementu. Czasami niewielką, ale wizualnie znaczącą wadę można wykorzystać jako element dekoracyjny, jeśli jest to uzgodnione z klientem.
🔄 Planowanie zestawu z kilku desek (lustrzane rozłożenie)
Dla szerokich nietypowych elementów sklejanych z kilku wąskich desek często stosuje się technikę „lustrzanego rozłożenia” (bookmatching). Przy cięciu blatu sąsiednie lamele tnie się i skleja tak, aby tekstura na styku tworzyła symetryczny, „otwarty” rysunek. Wymaga to bardzo precyzyjnego cięcia wzdłużnego z minimalnym naddatkiem na krawędzi.
🛠️ Wykorzystanie operacji ręcznych
Dla maksymalnie ostrożnego rozkroju najcenniejszych i najcieńszych obszarów uzasadnione może być użycie narzędzia ręcznego lub precyzyjnych dłut i pił, aby uniknąć wibracji i wykruszeń, które może wywołać cięcie mechaniczne.
🌀 Cięcie materiału na elementy giętoklejone
➰ Podstawy technologii giętoklejonej
Do tworzenia promieniowych (giętoklejonych) nietypowych elementów (na przykład fronty, poręcze, elementy mebli) cięcie materiału nabiera specyficznych cech. Element formuje się nie z jednego kawałka, lecz z wielu cienkich lameli (pasków), które skleja się w specjalnej matrycy (formie) pod ciśnieniem, odtwarzając potrzebny promień.
📏 Cięcie na lamele (Thick Ripping)
Głównym zadaniem jest tu wzdłużne cięcie wyjściowej deski na lamele o potrzebnej grubości.
- Grubość lameli dobiera się na podstawie promienia gięcia i gatunku drewna. Im mniejszy promień, tym cieńsza musi być lamela.
- Niezbędna jest wysoka precyzja cięcia wzdłużnego (równoległość i jednakowa grubość), aby zapewnić równomierne przyleganie i szczelną spoinę klejową.
🌲 Uwzględnienie kierunku włókien dla lameli
W odróżnieniu od zwykłego elementu, gdzie włókna biegną wzdłuż, przy cięciu na lamele ważne jest, aby włókna były ściśle równoległe do płaszczyzny cięcia. Zapobiega to rozłupaniu lameli przy jej późniejszym gięciu w matrycy. Wyjściowa deska powinna być cięta promieniowo lub półpromieniowo.
🔪 Narzędzie do czystego cięcia wzdłużnego
Do cięcia lameli stosuje się wielopiłę lub piłę tarczową z bardzo cienką i ostrą tarczą. Ważne, aby cięcie było maksymalnie czyste, ponieważ krawędzie lameli staną się powierzchniami klejowymi. Brudne lub szorstkie cięcie pogorszy jakość spoiny klejowej.
⏳ Długość lameli i naddatki na sklejenie
Lamele muszą mieć wystarczający zapas długości, aby skompensować ich skrócenie przy gięciu, a także mieć naddatek na późniejsze przycięcie czołowe i obcięcie wzdłuż konturu po sklejeniu. Naddatek ten może wynosić 5-10 cm.
🛠️ Łączenie lameli na długość
Jeśli potrzebny jest bardzo długi element giętoklejony (na przykład na długi blat barowy), lamele można łączyć na długość za pomocą złącza „ukośnego” (na ucios) lub „minizłącza klinowego”. Cięcie musi zapewnić dokładne kąty dla tych połączeń.
📈 Rozkrój sklejki na szablony
Sama matryca, w której będzie zachodzić sklejanie, często jest wykonywana z grubej sklejki lub MDF. Rozkrój tych materiałów w celu utworzenia szablonów musi być wykonany z najwyższą precyzją (często na CNC), ponieważ każda niedokładność w szablonie odbije się na końcowej geometrii elementu giętoklejonego.
📝 Liczba lameli i grubość pakietu
Technolog musi dokładnie obliczyć niezbędną liczbę lameli dla uzyskania wymaganej końcowej grubości elementu giętoklejonego. Uwzględnia się przy tym grubość warstwy kleju, która dodaje 0,1-0,2 mm na każdą spoinę.
📐 Precyzja i kalibracja w procesie cięcia
🎯 Kontrola prostopadłości i równoległości
Dla zapewnienia wysokiej jakości nietypowych elementów precyzja cięcia ma pierwszorzędne znaczenie. Główne kontrolowane parametry to: prostopadłość (kąt prosty między płaszczyzną a krawędzią) i równoległość (jednakowa szerokość na całej długości). Odchylenia tych parametrów na etapie cięcia nie da się w pełni skompensować w kolejnych operacjach.
🔬 Użycie narzędzia precyzyjnego
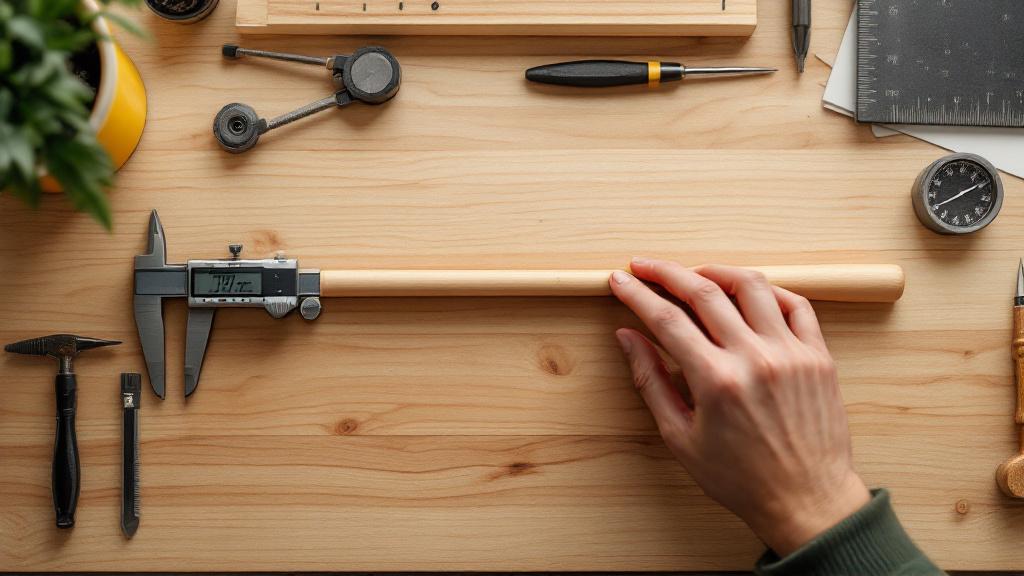
Do kontroli używa się wysoce precyzyjnych narzędzi pomiarowych:
- Kątomierze cyfrowe do sprawdzenia nachylenia tarczy piły.
- Suwmiarki i mikrometry do pomiaru grubości i szerokości z dokładnością do 0,05 mm.
- Poziomice laserowe i linijki do sprawdzenia płaskości stołów i prowadnic.
🛠️ Procedury kalibracji maszyn
Regularna kalibracja i ustawianie wyposażenia do rozkroju to obowiązkowa procedura technologiczna. Obejmuje ona:
- Wyrównywanie stołów i prowadnic.
- Sprawdzenie współosiowości piły podcinającej i głównej.
- Regulację położenia oporów i linijek.
📉 Zasada „bazowania”
Wszystkie pomiary i kolejne operacje (wyrównywanie, frezowanie) muszą wychodzić od jednej i tej samej powierzchni bazowej. Jeśli przy cięciu utworzono nierówną lub nieprostopadłą krawędź, nie może ona być wykorzystana jako baza. Dlatego pierwsze cięcie to zawsze utworzenie idealnie równej i prostopadłej krawędzi.
🔄 Kontrola pośrednia i korekta
Dla długich lub szerokich nietypowych elementów kontrola wymiarów prowadzona jest w sposób ciągły lub po pocięciu każdego piątego lub dziesiątego półfabrykatu. Jeśli wykryto odchylenie, operator natychmiast zatrzymuje proces, koryguje ustawienia maszyny i sprawdza narzędzie.
📝 Uwzględnienie zużycia narzędzia
W miarę pracy narzędzie tnące się zużywa. Stępienie piły prowadzi do zwiększenia siły posuwu, przegrzania, a także może powodować niewielką ucieczkę cięcia, co obniża precyzję. W procesie technologicznym musi być ustalony limit czasu pracy dla każdego narzędzia do jego obowiązkowego naostrzenia.
🌬️ Stabilizacja temperaturowa
W halach, gdzie wymagana jest wysoka precyzja, prowadzi się kontrolę temperatury i wilgotności. Znaczne wahania mogą doprowadzić do nieznacznej, ale krytycznej dla wysoce precyzyjnych elementów zmiany wymiarów zarówno samego półfabrykatu, jak i metalowych części maszyny.
💻 Korekta programowa
W wyposażeniu CNC możliwa jest korekta programowa (Tool Offset), która pozwala skompensować minimalne odchylenie narzędzia tnącego od idealnej trajektorii, zapewniając maksymalną precyzję konturu.
🚫 Zapobieganie wadom cięcia
💥 Problem wykruszeń (Tear-Out)
Wykruszenia (Tear-Out) to oderwanie włókien drewna lub warstwy wierzchniej materiału płytowego przy wyjściu tarczy piły. Dla nietypowych elementów, gdzie czystość krawędzi jest krytyczna, jest to niedopuszczalne. Zapobieganie:
- Użycie piły podcinającej na materiałach płytowych.
- Zastosowanie wkładek przeciwodpryskowych na pilarkach tarczowych i formatowych.
- Użycie bardzo ostrego narzędzia o prawidłowej geometrii zęba.
- Zapewnienie powolnego i równomiernego posuwu materiału.
🌳 Ucieczka piły (Blade Drift)
Ucieczka piły to odchylenie linii cięcia od zadanej trajektorii, często spotykane na pilarkach taśmowych. Przyczyny: nieprawidłowe naciągnięcie brzeszczotu, tępy lub źle rozwiedziony ząb. Ucieczka prowadzi do nierównoległości krawędzi i strat materiału. Rozwiązanie:
- Regularne sprawdzanie naciągu brzeszczotu.
- Użycie brzeszczotu o prawidłowym rozwarciu zęba.
- Zapewnienie płynnego i kontrolowanego posuwu materiału bez nadmiernego nacisku.
♨️ Przypalenia (Burning)
Przypalenia to sczernienie drewna w strefie cięcia z powodu przegrzania. Dzieje się to na skutek tępego narzędzia, zbyt wolnego posuwu lub przylegania żywicy. Przypalenia nie tylko psują wygląd, ale i utwardzają powierzchnię, co utrudnia późniejszą obróbkę mechaniczną (szlifowanie).
📐 Nieprostopadłość i klinowatość
Jeśli tarcza piły nie jest ustawiona ściśle pod kątem 90 stopni do stołu, prowadzi to do nieprostopadłości krawędzi (cięcie ukośne). Jeśli linijka prowadząca nie jest równoległa do tarczy piły, prowadzi to do klinowatości (różna szerokość początku i końca elementu). Wady te krytycznie wpływają na współpasowanie elementów. Rozwiązanie:
- Regularna kalibracja kątów i linijek.
- Użycie precyzyjnych kątomierzy.
🛠️ Walka z wibracjami
Wibracje maszyny lub półfabrykatu mogą doprowadzić do fal na powierzchni cięcia i obniżenia precyzji. Przyczyną może być niewyważone narzędzie lub niedostateczny docisk. Dla nietypowych, zwłaszcza wąskich lub długich elementów, konieczne jest użycie dodatkowych docisków i podpór.
💧 Wpływ wilgotności materiału
Rozkrój materiału o nierównomiernej lub zbyt wysokiej wilgotności może doprowadzić do wypaczenia elementów zaraz po cięciu, gdy zwalniają się naprężenia wewnętrzne. Zawsze używaj materiału zaaklimatyzowanego do warunków hali.
📝 Dokumentowanie wad
W razie wykrycia powtarzającej się wady należy ją natychmiast udokumentować , określić przyczynę (materiał, narzędzie, operator, maszyna) i podjąć działania w celu jej usunięcia.
💡 Cięcie i rozkrój do późniejszej obróbki CNC
💻 Integracja rozkroju i programu CNC
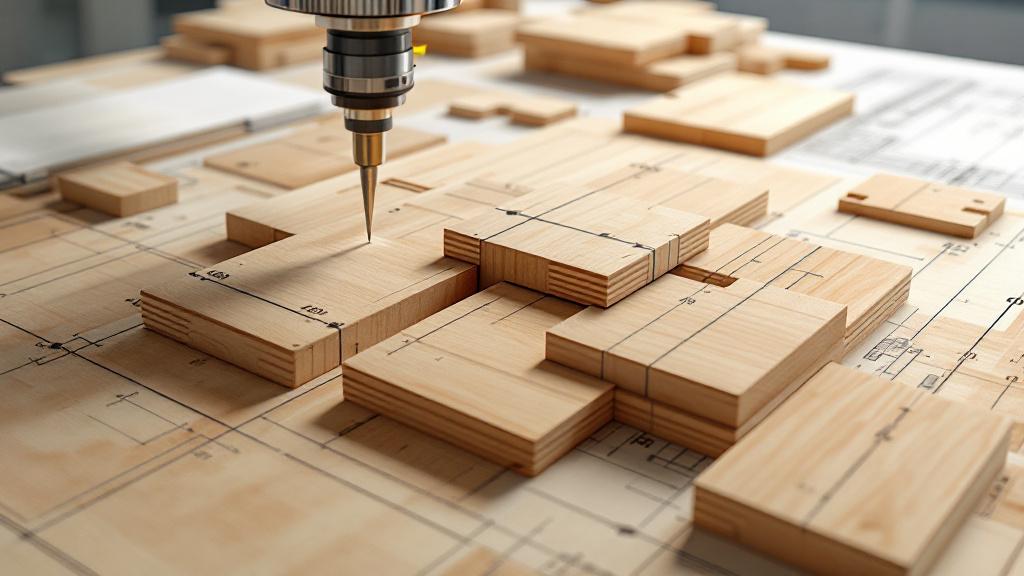
Dla złożonych nietypowych elementów, które będą obrabiane w centrach frezarskich CNC, proces cięcia musi być maksymalnie zintegrowany z późniejszym programem frezowania. Celem jest zapewnienie półfabrykatu, który dokładnie odpowiada wymaganiom programu co do wymiarów i naddatków.
📏 Naddatki dla CNC
Wcześniej, przy zgrubnym obcinaniu na pile taśmowej, pozostawiano duży naddatek. Przy przygotowaniu półfabrykatu do obróbki CNC często wystarczy pozostawić minimalny naddatek (1-2 mm) wzdłuż konturu. Naddatek ten zostanie usunięty przejściem wykańczającym frezarki. Precyzja cięcia pozwala tu zaoszczędzić czas na obróbce CNC.
🔗 Wyznaczenie punktu odniesienia (Zero Point)
Przy cięciu musi zostać utworzona powierzchnia bazowa (baza) lub punkt bazowy, który następnie zostanie wykorzystany jako punkt odniesienia (Zero Point) dla programu CNC. Na przykład idealnie równa i prostopadła krawędź lub narożnik, od których odmierzane będą wszystkie współrzędne. Nieprawidłowa baza doprowadzi do przesunięcia całej trajektorii frezowania.
📌 Cięcie do „gniazdowania” (Nesting on CNC)
Czasami dla minimalizacji odpadów stosuje się tak zwane „gniazdowanie” (Nesting), gdy wiele drobnych elementów wycina się z jednego dużego arkusza na samej maszynie CNC. W tym przypadku cięcie arkusza sprowadza się do jego sformatowania pod rozmiar stołu roboczego CNC.
🪚 Użycie „tabów” (Tabs)
Przy rozkroju CNC elementy nie są wycinane całkowicie, lecz pozostają przymocowane do głównego arkusza materiału za pomocą „tabów” (niewielkich mostków). Zapobiega to przesunięciu lub wibracji elementu w trakcie cięcia końcowego. Na etapie cięcia arkusz materiału musi być idealnie równy, aby zapewnić pewne mocowanie do stołu CNC.
📝 Identyfikacja i orientacja
Ponieważ program CNC pracuje w ścisłym układzie współrzędnych, niezwykle ważne jest, aby operator CNC dokładnie wiedział, jak został zorientowany półfabrykat przy cięciu, aby zgadzał się kierunek tekstury i uniknąć błędów w rozmieszczeniu elementów.
Podsumowanie
Rozkrój i cięcie wzdłużne to nie tylko etap przygotowawczy, lecz kamień węgielny w produkcji nietypowych elementów z drewna. Od jakości, precyzji i przemyślenia tego procesu bezpośrednio zależy nie tylko ekonomika produkcji (minimalizacja odpadów), ale i końcowa jakość, wytrzymałość i estetyka wyrobu. Praca z nietypowymi kształtami wymaga głębokiego zrozumienia materiałów, mistrzostwa w obsłudze precyzyjnego wyposażenia i ścisłego trzymania się mapy technologicznej, co jest oznaką wysokiego profesjonalizmu i gwarancją trwałości wyrobów z drewna.
Kluczowe aspekty udanego cięcia nietypowych elementów:
- Staranna analiza rysunku: Określenie stref krytycznych i wymaganej orientacji włókien.
- Optymalne planowanie: Użycie nestingu do maksymalizacji uzysku materiału z uwzględnieniem wad.
- Użycie precyzyjnego wyposażenia: Zastosowanie pił taśmowych, frezarek CNC i pił formatowych z piłą podcinającą.
Ważne wymagania technologiczne:
- Naddatki: Obowiązkowy zapas materiału na późniejszą obróbkę wykańczającą i kompensację naprężeń.
- Precyzja: Ścisła kontrola prostopadłości, równoległości i brak wykruszeń.
Opanowanie tych niuansów pozwala nam przekształcać surowy materiał w unikalne, niezawodne i piękne nietypowe wyroby z drewna.