Specifika rozřezu a rozmítání materiálů při výrobě atypických dřevěných dílů

Tvorba jedinečných, atypických dřevěných dílů — právě to odlišuje skutečné řemeslo od pásové výroby. Ve zpracování dřeva, kde každý materiál má svou vlastní texturu, směr vláken a jedinečné vlastnosti, se proces rozřezu a rozmítání stává nejen technickou operací, ale kriticky důležitou fází, která určuje kvalitu, trvanlivost a estetiku hotového výrobku. U složitých, křivkových nebo velkorozměrových dílů, kde standardní polotovary nevyhovují, je zapotřebí zvláštní přístup k plánování a provedení těchto počátečních operací. Zde nestojí na prvním místě rychlost, nýbrž přesnost, minimalizace odpadu a hluboké porozumění vlastnostem dřeva.
Předběžná analýza výkresu a výběr materiálu
🧐 Porozumění geometrické složitosti
Prvním a nejzodpovědnějším krokem je podrobná analýza poskytnutého výkresu nebo technického zadání. Je-li díl atypický, téměř vždy to znamená přítomnost složitých rádiusů, nerovnoběžných hran, neobvyklých úhlů nebo kombinaci tlouštěk. Je třeba přesně určit, které partie dílu budou vystaveny největšímu zatížení, kde je nutná maximální pevnost a kde je důležitá dokonalá vnější textura. Tato analýza určuje nejen pořadí řezání, ale i klíčovou volbu: z jakého materiálu — masivu, lepené spárovky nebo deskového materiálu (překližka, MDF) — bude díl vyroben a jak jej nejlépe orientovat vůči struktuře materiálu.
🌲 Zohlednění směru vláken v masivu
Při práci s masivním dřevemje výroba atypických dílů neoddělitelně spjata se zohledněním směru vláken. U křivkových prvků, jako jsou ohyby židlí nebo dekorativní obkladové lišty, je správné uložení vláken vůči linii řezu kriticky důležité. Vede-li řez v místě ohybu napříč vlákny, oslabuje to díl a činí jej náchylným k prasklinám nebo vylomení při obrábění. Zkušený technolog se vždy snaží uložit dlouhé, namáhané části dílu podél vláken, i když to vyžaduje použití širšího nebo delšího polotovaru, čímž obětuje úsporu ve prospěch pevnosti a stability.
🔍 Posouzení kvality a vad polotovaru
Než začne rozmítání, musí být každý polotovar pečlivě prohlédnut. U masivu to znamená identifikaci suků, prasklin, pryskyřičných kapes, míst se změněným zabarvením nebo vad růstu . U atypických dílů, u nichž se často využívají velké plochy materiálu, je kriticky důležité díl rozvrhnout tak, aby linie řezu obcházely největší nebo strukturálně oslabující vady. To platí zejména pro pohledové plochy, kde mohou být vady podle technického zadání nepřípustné. Při práci s lepeným materiálem (spárovka) se posuzuje kvalita lepeného spoje a stejnoměrnost lamel.
🪵 Volba optimální tloušťky a přídavku
Atypické díly často vyžadují netypické tloušťky. Volba výchozí tloušťky materiálu musí zohlednit nejen konečný rozměr, ale i dostatečný přídavek na následné obrábění: srovnávání, tloušťkování, broušení, jakož i kompenzaci deformací, které mohou vzniknout po uvolnění vnitřních pnutí při prvním rozmítání. Šetření na tloušťce může vést k tomu, že díl nedosáhne konečného rozměru nebo bude mít vady povrchu.
📊 Srovnávací analýza deskových materiálů
Jde-li o deskové materiály (například vlhkuvzdorná překližka pro rádiusové prvky nebo silné MDF pro frézování složitého reliéfu), zahrnuje analýza výkresu posouzení hustoty, otěruvzdornosti povlaku a stability materiálu. Překližka umožňuje vytvářet křivkové díly díky lepení vrstev, zatímco MDF je ideální pro hluboké tvarové frézování, kde je důležitá stejnorodost struktury. Volba materiálu přímo ovlivňuje požadovanou přesnost rozmítání a typ použitého nástroje.
📉 Plánování minimalizace odpadu
Ačkoli při výrobě atypických dílů mají přednost kvalita a pevnost, plánování rozřezu vždy zahrnuje úkol minimalizace odpadu. Pro drahé nebo vzácné dřeviny se vytváří nářezový plán (atypický nesting), který zohledňuje rozměry, orientaci vláken a rozmístění vad pro maximalizaci výtěžnosti dobrých dílů. Jde o iterativní proces, často prováděný pomocí specializovaného softwaru, který pomáhá optimálně rozmístit množství dílů na jedno prkno nebo desku.
🌡️ Zohlednění vlhkosti a podmínek skladování
Je důležité se ujistit, že použitý materiál má optimální procento vlhkostiodpovídající podmínkám používání budoucího dílu. Rozřez a rozmítání dřeva se zvýšenou vlhkostí povede po obrábění k výrazné změně rozměrů a tvaru (sesychání, borcení). Atypické díly vyžadující vysokou přesnost musí být vyrobeny ze stabilního, aklimatizovaného materiálu.
📝 Zaznamenání výchozích parametrů
Před začátkem rozřezu je nutné zaznamenat všechna výchozí data: konečné rozměry, tolerance, druh materiálu, jeho vlhkost a rozmístění vad. To slouží jako základ kontroly kvality v následujících fázích a umožňuje vysledovat potenciální problémy zpět k výchozímu polotovaru.
🧩 Vypracování technologického nářezového plánu (nesting)
🗺️ Základy atypického nestingu
Technologický nářezový plán, neboli nesting, je plán rozmístění obrysů budoucích dílů na výchozím polotovaru. U standardních obdélníkových dílů je tento proces jednoduchý a často automatizovaný. Avšak u atypických dílů (složitě křivkových, s výřezy, různé tloušťky) je zapotřebí ruční nebo poloautomatická optimalizace. Cílem je nejen minimalizovat odpad, ale i zajistit správnou orientaci vláken pro každý díl a rovněž vyloučit vniknutí vad do kritických zón.
🖥️ Použití specializovaného softwaru
Pro efektivní nesting atypických tvarů se používají specializované programy CAD/CAM. Umožňují zadat obrysy dílů a rozměry výchozí desky nebo prkna a poté nabízejí optimální varianty rozmístění. Programy zohledňují šířku řezné spáry (nástrojovou vůli), směr textury a mohou také zadat vylučovací zóny (místa vad). Použití softwaru výrazně snižuje podíl odpadu, což je kriticky důležité při práci s drahými dřevinami.
📐 Zásada „od většího k menšímu“
Při ručním nebo poloautomatickém plánování rozřezu se uplatňuje zásada „od většího k menšímu“. Nejprve se na polotovar rozmístí největší a nejsložitější díly, které vyžadují určitou orientaci vláken. Zbylé mezery (meziřezový odpad) se využívají pro rozmístění menších dílů, méně náročných na směr vláken. To umožňuje maximálně využít plochu materiálu.
✂️ Zohlednění šířky řezné spáry (kerf)
Šířka řezné spáry (kerf) je množství materiálu, který se při řezání promění v piliny. Pro vysoce přesný rozřez, zejména na vícekotoučových nebo formátovacích pilách, je nutné zohlednit, že tato šířka, obvykle 3 až 5 mm, musí být připočtena k vypočteným rozměrům. U atypických dílů, kde může být řez křivkový nebo pod úhlem, správné zohlednění řezné spáry zabraňuje rozměrovým chybám a umožňuje přesně navrhnout mezeru mezi sousedními díly na desce.
📈 Vytvoření přídavků pro křivkový řez
Pro díly, které budou dále obráběny na pásové pile nebo CNC frézce, je nutné počítat s technologickými přídavky. Jde o dodatečnou rezervu materiálu podél obrysu, která bude odstraněna v dalším kroku. Například pro následné dokončovací frézování podle šablony lze polotovar rozmítnout s přídavkem 2–5 mm, aby nástroj mohl odstranit všechny stopy hrubého řezání a zajistit dokonalý obrys.
🔄 Plánování pořadí rozmítání
Technologický plán musí zahrnovat nejen rozmístění, ale i pořadí řezání. Nesprávné pořadí může vést k tomu, že již rozřezané části se stanou nestabilními, vibrují nebo se posunou, což povede k nepřesnosti konečného řezu nebo dokonce k úrazu. Obvykle se nejprve provádějí podélné řezy, odřezávají se hrany a srovnávají základní strany, poté příčné, a teprve poté se přistupuje ke křivkovému nebo úhlovému rozmítání.
📍 Určení základních ploch a značek
Klíčovým momentem při rozřezu je určení základních ploch (základen). Jsou to plochy, od nichž se budou odměřovat všechny ostatní rozměry a úhly. U atypického dílu může být základnou nejrovnější hrana nebo čelo. Na výkrese rozřezu se povinně uvádějí technologické značky a opěrné body, které se použijí pro polohování polotovaru na stroji nebo pro ruční rozvržení.
🛡️ Zohlednění možnosti poškození
Při plánování nestingu je třeba počítat s tím, aby složité, tenké nebo dlouhé části neskončily na samém konci řezu, kdy mohou snadno vibrovat nebo se ulomit. Správné rozmístění dílů na desce je také prevence mechanického poškození již hotových částí při závěrečném řezu.
Nástroje a zařízení pro rozmítání masivu
⚙️ Volba hlavního nářezového zařízení
Pro první rozmítání masivního dřeva se používá několik typů strojů. Formátovací pily se ideálně hodí pro vysoce přesný přímý řez s čistou hranou, což je důležité pro následné lepení nebo dokončovací obrábění. Zkracovací pily se používají pro přesné příčné rozmítání a odřezávání vad. U atypických dílů, zejména s křivkovými obrysy, však zůstává nenahraditelná pásová pila (band saw).
🪚 Pásová pila — král křivkového rozmítání
Pásová pila je hlavním nástrojem pro hrubé ořezávání křivkových obrysů. Její výhodou je úzký pilový pás, který umožňuje provádět rádiusové řezy s minimálním odporem. Pro dosažení kvalitního řezu je nutné správně zvolit šířku a rozteč zubů pilového pásu. Širší pás dává rovnější řez, ale omezuje minimální rádius, zatímco úzký pás umožňuje ostré ohyby, ale vyžaduje větší opatrnost při posuvu, aby nedošlo k ujíždění pásu.
🔺 Vícekotoučové pily pro objem a přesnost
Je-li třeba vyrobit velké množství stejných úzkých, ale délkově atypických dílů (například prvky ohýbaných čel nebo profilové lišty složitého profilu), lze po předběžném rozřezu použít vícekotoučové pily . Tyto stroje, vybavené několika kotoučovými pilami, zajišťují vysokou produktivitu a přesnost rovnoběžných řezů. Vyžadují však velmi přesné předběžné nastavení a stabilní polotovar.
💻 Použití CNC frézek pro vysokou přesnost
U nejsložitějších, vysoce přesných nebo opakujících se atypických dílů lze rozmítání provést přímo na stroji s číslicovým řízením (CNC frézce). CNC frézka dokáže nejen vyříznout složitý obrys, ale zároveň provádět zkosení, drážky a otvory. V tomto případě se rozmítání a hrubé obrábění slučují do jedné operace, což zajišťuje nejvyšší přesnost obrysu s minimálním přídavkem na dokončovací obrábění.
🛡️ Volba a ostření řezného nástroje
Kvalita rozmítání přímo závisí na stavu řezného nástroje. Pro čistý řez masivu (zejména čelní nebo šikmý) jsou zapotřebí kotoučové pily s optimálním počtem zubů a odpovídajícím úhlem ostření. Tupý nebo špatně naostřený nástroj vede k vylomení, vytržení vláken, přehřátí a zvýšenému opotřebení materiálu. Pravidelné profesionální ostření není pouhou údržbou, je součástí technologie vysoce přesného rozřezu.
💨 Účinný odsávací systém
Při rozmítání materiálu vzniká velké množství dřevného prachu a pilin. Účinné odsávání nejen zajišťuje čistotu na pracovišti, ale přímo ovlivňuje kvalitu řezu. Nahromadění pilin v zóně řezu může vést k přehřátí pily, zhoršení viditelnosti rozvržení a v důsledku toho ke snížení přesnosti.
🛠️ Pomocné přípravky a šablony
Pro zajištění bezpečnosti a opakovatelnosti při rozmítání atypických dílů se používají speciální přípravky a šablony. Mohou to být saně pro zkracování pod atypickým úhlem, dorazy pro pásovou pilu nebo upínací přítlaky, které zajišťují stabilní polohu polotovaru během řezu. Tyto přípravky jsou kriticky důležité při sériové výrobě i malých atypických sérií.
📏 Kontrolní a měřicí prostředky
Nepostradatelným prvkem procesu je použití přesných měřicích nástrojů (posuvná měřítka, úhloměry, laserové nivelační přístroje). I nejmodernější zařízení vyžaduje kontrolu. Periodické přeměření rozmítaných dílů umožňuje pohotově korigovat nastavení stroje a předcházet zmetkům.
Specifika rozřezu a rozmítání deskových materiálů
🧱 Role stejnorodosti deskových materiálů
Deskové materiály, jako je MDF, dřevotříska nebo překližka, mají výrazně větší stejnorodost ve srovnání s masivem, což zjednodušuje výpočet rozřezu, protože není nutné zohledňovat směr vláken ani vnitřní vady. Jejich rozřez má však svá specifika spojená s vícevrstvou strukturou a přítomností krycích povlaků (laminát, dýha).
🔪 Problém vylomení na obkládaných deskách
Hlavním problémem při rozřezu deskových materiálů, zejména laminovaných (laminovaná dřevotříska) nebo dýhovaných, je vylomení horní vrstvy. Pro zabránění vylomení se používají formátovací pily s předřezovou pilou. Předřezová pila, umístěná před hlavní a otáčející se v opačném směru, provede mělký, ale čistý řez, který zabrání tomu, aby hlavní pila vytrhla vlákna nebo laminát.
💧 Vliv vlhkosti na MDF a dřevotřísku
Ačkoli jsou deskové materiály stabilnější než masiv, MDF a dřevotříska jsou citlivé na vlhkost. Rozřez v podmínkách zvýšené vlhkosti může vést k bobtnání na hranách, což pak zkomplikuje olepování hran nebo frézování. Skladování materiálu v suchých podmínkách a použití čistého, ostrého nástroje toto riziko minimalizují.
🌀 Křivkový rozřez překližky a MDF
Pro tvorbu křivkových atypických dílů z deskových materiálů je optimální použít CNC frézku. Na rozdíl od pásové pily, která zanechává stopu pásu, zajišťuje frézování dokonale čistou hranu a vysokou přesnost obrysu, která často nevyžaduje následné mechanické dopracování. U silnějších desek překližky a MDF se používá frézování v několika průchodech (do hloubky), aby se předešlo přehřátí nástroje a narušení struktury materiálu.
📈 Rozřez tenké dýhy
Jde-li o výrobu dílů obkládaných tenkou dýhou, musí rozřez zohlednit křehkost této vrstvy. Často se nejprve rozmítne podklad (MDF, dřevotříska) a poté se již nalepená dýha ořeže pomocí přesného nástroje (gilotinové nůžky na dýhu nebo tenké frézy), aby se předešlo jejímu praskání a vylomení.
🌬️ Boj s prachem při rozřezu MDF
Rozřez MDF generuje velmi jemný, škodlivý prach. Účinný odsávací systém s vysokým výkonem a filtrací je nezbytnou podmínkou. Kromě toho musí být nástroj pro MDF osazen destičkami ze slinutých karbidů, aby odolal abrazivnímu charakteru materiálu.
📏 Přesnost pro drážky kování
Atypické díly z deskových materiálů mají často vysokou přesnost, protože musí lícovat se složitým kováním (například skryté spojovací prvky nebo transformační mechanismy). Přesnost rozřezu je zde důležitá pro následné přesné polohování drážek kování a otvorů, které se často frézují až po rozřezu. Jakákoli odchylka v geometrii polotovaru povede k posunutí upevňovacích bodů.
📝 Značení a identifikace dílů
Při hromadném rozřezu desky na množství atypických dílů je nesmírně důležitý systém značení. Každý díl musí být jasně identifikován (číslo, název, strana), aby se předešlo záměně ve fázi montáže. K tomu se často používají etiketovací tiskárny integrované s nářezovým zařízením.
📏 Technologické přídavky a tolerance pro atypické tvary
🎯 Nutnost přídavků pro dokončovací obrábění
Pro atypické díly, zejména ty s křivkovými obrysy nebo ty, které budou podrobeny složitému frézování, jsou technologické přídavky povinné. Přídavek je dodatečná vrstva materiálu ponechaná při hrubém rozmítání, která bude odstraněna ve fázi dokončovacího obrábění (frézování podle šablony, broušení). Tato rezerva kompenzuje nepřesnosti hrubého řezu (nepřesnost pásové pily), umožňuje odstranit stopy pily a hlavně zajišťuje odstranění povrchové vrstvy, která mohla být při prvním rozmítání poškozena nebo napjata.
✂️ Výpočet velikosti přídavku
Velikost přídavku závisí na několika faktorech: druhu materiálu, přesnosti hrubovacího zařízení a požadavcích na čistotu povrchu.
- Pro rozmítání na pásové pile před dokončovacím frézováním může přídavek činit 2 až 5 mm.
- Při rozmítání na CNC frézce (jde-li o hrubovací průchod) může být přídavek minimální, přibližně 0,5 až 1 mm, pro následný dokončovací průchod toutéž frézkou.
- Pro díly vyžadující lepení (například skládané prvky) může přídavek na hraně činit až 1 mm, aby byl zajištěn rovný a čistý povrch pro přilnavost.
⚖️ Tolerance tvaru a rozměru
Tolerance je přípustná odchylka od zadaného rozměru nebo tvaru. Pro atypické díly, které musí přesně lícovat, mohou být výrobní tolerance velmi přísné, například +/- 0,1 mm. Při plánování rozřezu se musí technolog ujistit, že díl ani při maximálně přípustné odchylce (v mezích tolerancí) nepřekročí meze, které by mohly ovlivnit jeho funkčnost nebo vzhled.
🌡️ Kompenzace sesychání a borcení
Při rozmítání masivu, zejména na velké délky, se mohou projevit vnitřní pnutí, což vede k borcení nebo změně geometrie polotovaru. Správně naplánovaný přídavek tuto možnou změnu zohledňuje. Po hrubém rozmítání se někdy dělá technologická pauza pro stabilizaci materiálu před dokončovacím obráběním.
🔄 Přídavky pro úhlové a šikmé řezy
Atypické díly mají často složité úhlové nebo šikmé řezy. V tomto případě by měl být přídavek zvětšen, protože přesnost řezání pod úhlem, zejména na zkracovacích pilách, může být nižší, a také aby bylo dostatek materiálu pro přesné slícování při lepení. Přídavek na úhlovém čele může být větší než na podélné hraně.
📏 Kalibrace po rozmítání
U kriticky důležitých dílů, kde je vyžadováno přesné slícování, může být po rozmítání zapotřebí mezioperace — kalibrace. Může to být průchod tloušťkovačkou pro dosažení dokonalé tloušťky nebo průchod srovnávačkou pro vytvoření dokonale rovné základní hrany. Přídavky se počítají i na tuto operaci.
📝 Zohlednění tolerancí v softwaru
Při použití CNC frézky k rozřezu se parametry přídavků a tolerancí pro dokončovací obrábění zadávají přímo do programu CAM. Obsluha musí jasně zadat „hrubovací“ (Roughing) a „dokončovací“ (Finishing) průchody a uvést, kolik materiálu má po hrubém řezu zůstat.
🧩 Přídavky pro lepení do složitých tvarů
Je-li atypický díl tvořen z několika částí lepených pod úhlem (například mnohoúhelníkové sloupy nebo rádiusové panely), musí být přídavek na lepené hrany minimální (pro čistý spoj), ale dostatečný pro vytvoření rovného, kolmého povrchu.
🌲 Specifika rozmítání cenných a exotických dřevin
💎 Hodnota a vysoká cena materiálu
Práce s cennými a exotickými dřevinami (wenge, makassar, zebrano, americký ořech) klade nejvyšší nároky na proces rozřezu. Hlavním úkolem je maximalizace výtěžnosti dobrých dílů (Yield) a minimalizace odpadu. Každý řez musí být pečlivě naplánován, aby se vyloučily zmetky. Chyby zde přijdou velmi draho.
🔪 Křehkost a tvrdost
Mnohé exotické dřeviny se vyznačují zvýšenou tvrdostí a zároveň křehkostí nebo mastnotou. Tvrdost vyžaduje použití nástroje s vysoce kvalitními destičkami ze slinutých karbidů a sníženou rychlostí posuvu. Křehkost, charakteristická například pro wenge, zvyšuje riziko vylomení a vytržení vláken, zejména při čelním řezu nebo rozřezu pod úhlem.
🌈 Zohlednění a zachování textury
U cenných dřevin, jako je zebrano nebo americký ořech, je textura (kresba) hlavní estetickou hodnotou. Při rozřezu atypického dílu je nutné zohlednit, jak linie řezu ovlivní konečnou kresbu. Technolog musí obrys dílu umístit tak, aby jedinečná kresba byla co nejvýraznější na pohledové straně. Někdy to vyžaduje umístění dílu způsobem, který není z hlediska odpadu optimální.
🌡️ Teplotní režim a pryskyřičnatost
Některé exotické dřeviny, například teak, mají vysokou pryskyřičnatost. Pryskyřice se při rozřezu může nalepovat na pilové kotouče, zhoršovat kvalitu řezu, způsobovat přehřátí a snižovat přesnost. Je nutné používat speciální čističe pryskyřice a nástroj pravidelně čistit.
💨 Vliv toxického prachu
Prach některých exotických dřevin (například ipe, jarrah) může být toxický nebo vyvolávat alergické reakce. Při rozmítání těchto materiálů je nesmírně důležité používat vysoce účinné odsávací systémy a osobní ochranné prostředky (respirátory).
📝 Vytvoření podrobné mapy vad
U drahých fošen nebo širokých prken se před rozmítáním provádí pečlivé mapování všech vad, kazů a barevných přechodů. Na polotovar se nanášejí značky, které pomáhají vyloučit nežádoucí místa z obrysu dílu. Někdy lze malou, ale vizuálně významnou vadu využít jako dekorativní prvek, je-li to dohodnuto se zákazníkem.
🔄 Plánování sesazenky z několika prken (zrcadlové sesazení)
U širokých atypických dílů lepených z několika úzkých prken se často používá technika „zrcadlového sesazení“ (bookmatching). Při rozmítání fošny se sousední lamely rozmítají a lepí tak, aby textura ve spoji vytvářela symetrickou, „otevřenou“ kresbu. To vyžaduje velmi přesné podélné rozmítání s minimálním přídavkem na hraně.
🛠️ Použití ručních operací
Pro maximálně šetrný rozřez nejcennějších a nejtenčích partií může být oprávněné použití ručního nástroje nebo přesných dlát a pil, aby se předešlo vibracím a vylomení, které může způsobit mechanické řezání.
🌀 Rozmítání materiálu pro ohýbané lepené díly
➰ Základy technologie ohýbaného lepení
Pro tvorbu rádiusových (ohýbaně lepených) atypických dílů (například čela, madla, prvky nábytku) získává rozmítání materiálu specifické rysy. Díl se netvoří z jednoho celého kusu, nýbrž z mnoha tenkých lamel (pásků), které se lepí ve speciální formě (přípravku) pod tlakem a kopírují potřebný rádius.
📏 Rozmítání na lamely (Thick Ripping)
Hlavním úkolem je zde podélné rozmítání výchozího prkna na lamely potřebné tloušťky.
- Tloušťka lamely se volí podle rádiusu ohybu a dřeviny. Čím menší rádius, tím tenčí musí být lamela.
- Je nezbytná vysoká přesnost podélného rozmítání (rovnoběžnost a stejná tloušťka), aby bylo zajištěno rovnoměrné přilehnutí a těsný lepený spoj.
🌲 Zohlednění směru vláken u lamel
Na rozdíl od běžného dílu, kde vlákna vedou podélně, je při rozmítání na lamely důležité, aby vlákna byla přísně rovnoběžná s rovinou řezu. To zabraňuje rozštípnutí lamely při jejím následném ohýbání ve formě. Výchozí prkno by mělo být radiálního nebo poloradiálního řezu.
🔪 Nástroj pro čistý podélný řez
Pro rozmítání lamel se používá vícekotoučová nebo kotoučová pila s velmi tenkým a ostrým pilovým kotoučem. Je důležité, aby byl řez co nejčistší, protože hrany lamel se stanou lepenými plochami. Špinavý nebo drsný řez zhorší kvalitu lepeného spoje.
⏳ Délka lamel a přídavky na lepení
Lamely musí mít dostatečnou délkovou rezervu, aby kompenzovaly své zkrácení při ohýbání, a rovněž přídavek na následné zkracování a ořezání podle obrysu po slepení. Tento přídavek může činit 5–10 cm.
🛠️ Nastavování lamel na délku
Je-li zapotřebí velmi dlouhý ohýbaně lepený díl (například pro dlouhý barový pult), lze lamely nastavit na délku pomocí „šikmého“ spoje (na pokos) nebo „minicinky“. Rozmítání musí zajistit přesné úhly pro tyto spoje.
📈 Rozřez překližky pro šablony
Samotná forma, ve které bude probíhat lepení, se často vyrábí ze silné překližky nebo MDF. Rozřez těchto materiálů pro tvorbu šablon musí být proveden s nejvyšší přesností (často na CNC), protože každá nepřesnost v šabloně se projeví na konečné geometrii ohýbaně lepeného dílu.
📝 Počet lamel a tloušťka balíku
Technolog musí přesně vypočítat potřebný počet lamel pro dosažení požadované konečné tloušťky ohýbaně lepeného dílu. Přitom se zohledňuje tloušťka lepené vrstvy, která přidává 0,1–0,2 mm na každý spoj.
📐 Přesnost a kalibrace během rozmítání
🎯 Kontrola kolmosti a rovnoběžnosti
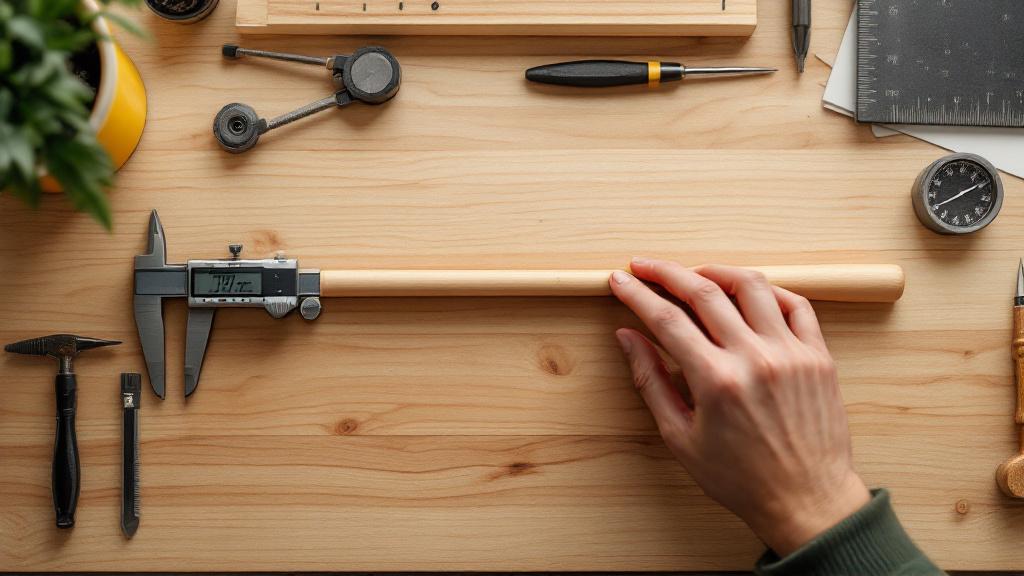
Pro zajištění vysoké kvality atypických dílů má přesnost rozmítání prvořadý význam. Hlavní kontrolované parametry jsou: kolmost (pravý úhel mezi plochou a hranou) a rovnoběžnost (stejná šířka po celé délce). Odchylku těchto parametrů ve fázi rozmítání nelze v následujících operacích plně kompenzovat.
🔬 Použití přesného nástroje
Ke kontrole se používají vysoce přesné měřicí nástroje:
- Digitální úhloměry pro kontrolu sklonu pilového kotouče.
- Posuvná měřítka a mikrometry pro měření tloušťky a šířky s přesností 0,05 mm.
- Laserové nivelační přístroje a pravítka pro kontrolu rovinnosti stolů a vodicích lišt.
🛠️ Postupy kalibrace strojů
Pravidelná kalibrace a seřízení nářezového zařízení je povinnou technologickou procedurou. Patří sem:
- Vyrovnání stolů a vodicích lišt.
- Kontrola souosnosti předřezové a hlavní pily.
- Seřízení polohy dorazů a pravítek.
📉 Zásada „základnování“
Všechna měření a následné operace (srovnávání, frézování) se musí odvíjet od jedné a téže základní plochy. Byla-li při rozmítání vytvořena nerovná nebo nekolmá hrana, nelze ji použít jako základnu. Proto je první řez vždy vytvořením dokonale rovné a kolmé hrany.
🔄 Průběžná kontrola a korekce
U dlouhých nebo širokých atypických dílů se kontrola rozměrů provádí nepřetržitě nebo po rozřezu každého pátého nebo desátého polotovaru. Je-li zjištěna odchylka, obsluha okamžitě zastaví proces, opraví nastavení stroje a zkontroluje nástroj.
📝 Zohlednění opotřebení nástroje
V průběhu práce se řezný nástroj opotřebovává. Otupení pily vede ke zvýšení posuvové síly, přehřátí a může rovněž způsobit mírné ujíždění řezu, což snižuje přesnost. V technologickém procesu musí být stanoven časový limit práce každého nástroje do jeho povinného naostření.
🌬️ Teplotní stabilizace
V provozech vyžadujících vysokou přesnost se provádí kontrola teploty a vlhkosti. Výrazné výkyvy mohou vést k nepatrné, pro vysoce přesné díly však kritické změně rozměrů jak samotného polotovaru, tak kovových částí stroje.
💻 Softwarová korekce
U CNC zařízení je možná softwarová korekce (Tool Offset), která umožňuje kompenzovat minimální odchylku řezného nástroje od ideální dráhy a zajišťuje tak maximální přesnost obrysu.
🚫 Prevence vad rozmítání
💥 Problém vylomení (Tear-Out)
Vylomení (Tear-Out) je vytržení dřevných vláken nebo horní vrstvy deskového materiálu při výstupu pilového kotouče. U atypických dílů, kde je čistota hrany kritická, je to nepřípustné. Prevence:
- Použití předřezové pily u deskových materiálů.
- Použití antiodštěpovacích vložek na kotoučových a formátovacích pilách.
- Použití velmi ostrého nástroje se správnou geometrií zubu.
- Zajištění pomalého a rovnoměrného posuvu materiálu.
🌳 Ujíždění pily (Blade Drift)
Ujíždění pily je odchylka linie řezu od zadané dráhy, často se vyskytuje na pásových pilách. Příčiny: nesprávné napnutí pásu, tupý nebo špatně rozvedený zub. Ujíždění vede k nerovnoběžnosti hran a ztrátě materiálu. Řešení:
- Pravidelná kontrola napnutí pásu.
- Použití pásu se správným rozvedením zubu.
- Zajištění plynulého a kontrolovaného posuvu materiálu bez nadměrného tlaku.
♨️ Připáleniny (Burning)
Připáleniny jsou zčernání dřeva v zóně řezu v důsledku přehřátí. Dochází k tomu kvůli tupému nástroji, příliš pomalému posuvu nebo nalepené pryskyřici. Připáleniny nejen kazí vzhled, ale i zakalují povrch, což ztěžuje následné obrábění (broušení).
📐 Nekolmost a klínovitost
Není-li pilový kotouč nastaven přesně pod úhlem 90 stupňů ke stolu, vede to k nekolmosti hrany (šikmý řez). Není-li vodicí pravítko rovnoběžné s pilovým kotoučem, vede to ke klínovitosti (rozdílná šířka začátku a konce dílu). Tyto vady kriticky ovlivňují lícování dílů. Řešení:
- Pravidelná kalibrace úhlů a pravítek.
- Použití přesných úhloměrů.
🛠️ Boj s vibracemi
Vibrace stroje nebo polotovaru mohou vést ke vlnám na povrchu řezu a ke snížení přesnosti. Příčinou může být nevyvážený nástroj nebo nedostatečný přítlak. U atypických, zejména úzkých nebo dlouhých dílů je nutné použít dodatečné přítlaky a podpěry.
💧 Vliv vlhkosti materiálu
Rozřez materiálu s nerovnoměrnou nebo příliš vysokou vlhkostí může vést k zkřivení dílů ihned po řezu, kdy se uvolňují vnitřní pnutí. Vždy používejte materiál aklimatizovaný na podmínky provozu.
📝 Dokumentování vad
Při zjištění opakující se vady je nutné ji okamžitě zdokumentovat , určit příčinu (materiál, nástroj, obsluha, stroj) a přijmout opatření k jejímu odstranění.
💡 Rozmítání a rozřez pro následné CNC obrábění
💻 Integrace rozřezu a CNC programu
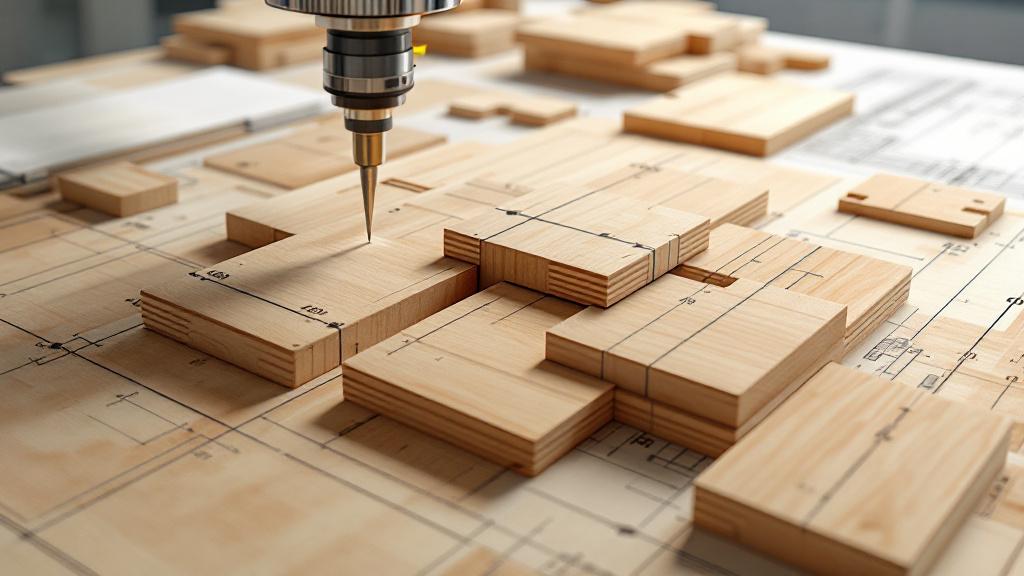
U složitých atypických dílů, které budou obráběny na CNC frézovacích centrech, musí být proces rozmítání co nejvíce integrován s následným frézovacím programem. Cílem je zajistit polotovar, který přesně odpovídá požadavkům programu na rozměry a přídavky.
📏 Přídavky pro CNC
Dříve, při hrubém ořezávání na pásové pile, se ponechával velký přídavek. Při přípravě polotovaru pro CNC obrábění často stačí ponechat minimální přídavek (1–2 mm) podél obrysu. Tento přídavek bude odstraněn dokončovacím průchodem frézky. Přesnost rozmítání zde umožňuje ušetřit čas při CNC obrábění.
🔗 Určení nulového bodu (Zero Point)
Při rozmítání musí být vytvořena základní plocha (základna) nebo základní bod, který se pak použije jako nulový bod (Zero Point) pro CNC program. Například dokonale rovná a kolmá hrana nebo roh, od nichž se budou odměřovat všechny souřadnice. Nesprávná základna povede k posunutí celé frézovací dráhy.
📌 Rozmítání pro „hnízdění“ (Nesting on CNC)
Někdy se pro minimalizaci odpadu používá takzvané „hnízdění“ (Nesting), kdy se množství drobných dílů vyřezává z jedné velké desky přímo na CNC stroji. V tomto případě se rozmítání desky omezuje na její naformátování na velikost pracovního stolu CNC.
🪚 Použití „tabů“ (Tabs)
Při CNC rozřezu se díly nevyřezávají zcela, ale zůstávají připevněny k hlavní desce materiálu pomocí „tabů“ (malých můstků). To zabraňuje posunutí nebo vibraci dílu během konečného řezu. Ve fázi rozmítání musí být deska materiálu dokonale rovná, aby bylo zajištěno spolehlivé upevnění ke stolu CNC.
📝 Identifikace a orientace
Protože CNC program pracuje v přísném souřadnicovém systému, je nesmírně důležité, aby obsluha CNC přesně věděla, jak byl polotovar při rozmítání orientován, aby souhlasil směr textury a předešlo se chybám v rozmístění dílů.
Závěr
Rozřez a rozmítání nejsou pouhou přípravnou fází, nýbrž základním kamenem výroby atypických dřevěných dílů. Na kvalitě, přesnosti a promyšlenosti tohoto procesu přímo závisí nejen ekonomika výroby (minimalizace odpadu), ale i konečná kvalita, pevnost a estetika výrobku. Práce s atypickými tvary vyžaduje hluboké porozumění materiálům, mistrovství v ovládání přesného zařízení a přísné dodržování technologického plánu, což je znakem vysoké profesionality a zárukou trvanlivosti dřevěných výrobků.
Klíčové aspekty úspěšného rozmítání atypických dílů:
- Pečlivá analýza výkresu: Určení kritických zón a požadované orientace vláken.
- Optimální plánování: Použití nestingu pro maximalizaci výtěžnosti materiálu se zohledněním vad.
- Použití přesného zařízení: Nasazení pásových pil, CNC frézek a formátovacích pil s předřezovou pilou.
Důležité technologické požadavky:
- Přídavky: Povinná rezerva materiálu pro následné dokončovací obrábění a kompenzaci pnutí.
- Přesnost: Přísná kontrola kolmosti, rovnoběžnosti a absence vylomení.
Zvládnutí těchto jemností nám umožňuje proměňovat surový materiál v jedinečné, spolehlivé a krásné atypické dřevěné výrobky.