
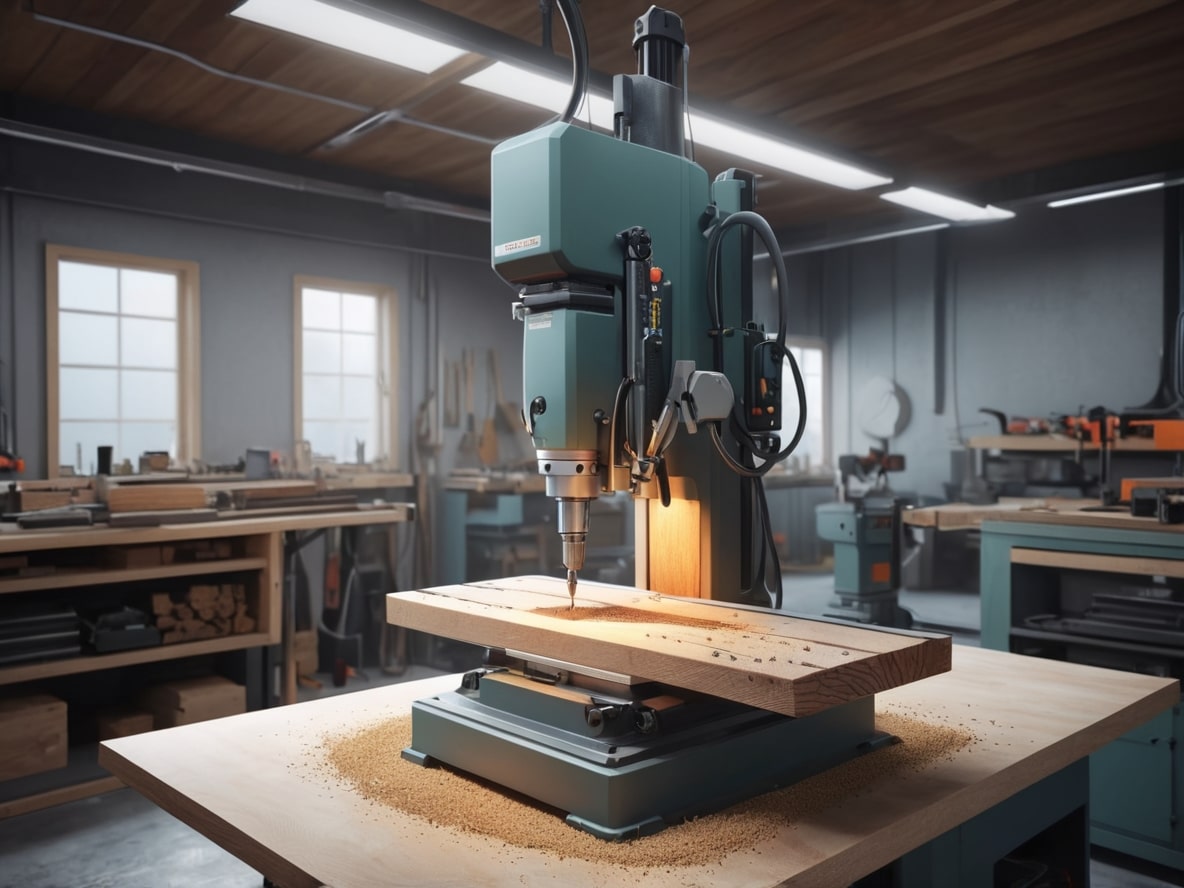
Wiercenie otworów w drewnie
Wiercenie otworów w drewnie i materiałach płytowych to precyzyjne nawiercanie pod okucia, łączniki, zawiasy i podpórki półek w sklejce, płycie wiórowej, płycie laminowanej, MDF i drewnie litym według Państwa rysunków. Praca odbywa się na obrabiarkach, dlatego średnica, głębokość i położenie są zachowane identycznie zarówno przy jednej detalu, jak i przy partii seryjnej, a krawędź otworu pozostaje bez wyszczerbień. Poniżej: jakie materiały wiercimy, jakie bywają otwory, z jakich etapów składa się zlecenie, ile ono trwa i komu usługa jest najczęściej potrzebna.
Wiercenie otworów w drewnie i materiałach płytowych: opis usługi
Wiercenie otworów to operacja, bez której nie składa się prawie żaden wyrób z drewna i płyt. To właśnie w gotowe otwory osadzają się zawiasy, konfirmaty, kołki, podpórki półek i cała pozostała okucia. Materiały w pracy są zwykłe: MDF, płyta wiórowa, płyta laminowana, sklejka, OSB, płyta meblowa klejona. Najczęściej jest to ogniwo w łańcuchu produkcji mebli, ale zamówienia przychodzą też od budowlańców i od tych, którzy robią wyposażenie sklepów albo dekoracje — wszędzie tam, gdzie detale trzeba dokładnie ze sobą połączyć.
Otwory bywają bardzo różne pod względem przeznaczenia. Jedne są pod łączniki i okucia, inne to otwory przelotowe pod instalacje i przewody, jeszcze inne są nieprzelotowe, na zadaną głębokość, pod kołek lub podpórkę półki. Są i dekoracyjne: pod podświetlenie, pod wpuszczane wkładki. Na obrabiarce sterowanej numerycznie każdy otwór wychodzi tam, gdzie zaplanowano, i o takiej samej średnicy jak sąsiedni. Ta powtarzalność właśnie odróżnia nawiercanie maszynowe od wiercenia „na oko”: detale potem schodzą się bez dopasowywania.
Za pozorną prostotą kryje się precyzja. Otwór trzeba wywiercić ściśle na zadaną głębokość i o zadanej średnicy, a do tego jeszcze równo, prostopadle do powierzchni. Pomylisz się o parę stopni albo o milimetr przy trasowaniu — i zawias stanie z przekosem, front zacznie zahaczać, a kołek nie wejdzie w otwór odpowiadający. Stąd wymagania: im dokładniejsze nawiercanie, tym mocniejszy i trwalszy złożony wyrób, tym mniej luzów i szczelin w gotowym meblu.
Trzy parametry rozstrzygają wszystko: głębokość, średnica i położenie otworu względem innych punktów detalu. Przesunie się choćby jedna współrzędna — i cały schemat nawiercania się rozjeżdża. Specjalistyczne wiertarki właśnie utrzymują te trzy parametry stabilnie od detalu do detalu, bez kumulowania błędu. Dlatego wiercenie otworów to jedna z najbardziej poszukiwanych operacji w obróbce drewna: bez niej nie obejdą się ani meble seryjne, ani zlecenie jednostkowe.
Zalety współpracy z profesjonalistami
Nowoczesny park maszynowy
Piły formatowe, maszyny CNC i frezarki — precyzja, szybkość i jakość gwarantowane

Duże doświadczenie i wiedza ekspercka
Wiemy, jak obchodzić się z drewnem i materiałami płytowymi — solidnie, precyzyjnie, profesjonalnie
Sprawna realizacja zamówień
Szybko i bez utraty jakości. Cenimy Państwa czas i własne zobowiązania
Kompleksowe usługi w jednym miejscu
Rozkrój, cięcie, frezowanie, szlifowanie, malowanie, montaż — wszystko u nas, bez pośredników
Sprawdzone materiały i materiały eksploatacyjne
Pracujemy wyłącznie z materiałami wysokiej jakości, aby mieli Państwo pewność co do rezultatu
Indywidualne podejście do każdego klienta
Pracujemy według Państwa rysunków, tworzymy program obróbki pod konkretne zadanie, uwzględniamy wszystkie niuanse
Specyfika wiercenia otworów w różnych materiałach
Każdy materiał wierci się na swój sposób, a uniwersalnego reżimu tu nie ma. Gęstość, grubość i wewnętrzna struktura płyty dyktują i prędkość obrotową, i posuw, i typ wiertła. MDF, płyta wiórowa i płyta laminowana przy zewnętrznym podobieństwie zachowują się pod narzędziem różnie: gdzieś ważne jest, żeby nie porwać włókien, gdzie indziej — żeby nie odłupać powłoki laminowanej. Dlatego przed pracą ocenia się, z czym ma się do czynienia, a nie prowadzi wszystko jednym zamachem.
MDF to płyta jednorodna i gęsta, wierci się czysto i przewidywalnie, za co ją i lubi się pod nawiercanie. Ale właśnie z powodu gęstości nie wybacza tępego narzędzia: wiertło musi być ostre, inaczej krawędź otworu się przypala, a w środku zostaje kosmatość. Za to przy prawidłowym posuwie MDF daje bodaj najdokładniejszy otwór ze wszystkich materiałów płytowych — równe ścianki, wyraźną krawędź.
Płyta wiórowa, a zwłaszcza płyta laminowana, to osobna historia. Powłoka laminowana ma skłonność do odpryskiwania na krawędzi otworu, jeśli wiertło wchodzi szarpnięciem albo tępą krawędzią. Żeby tego uniknąć, bierze się specjalne wiertła z krawędziami podcinającymi i starannie kontroluje wejście narzędzia — płynnie, bez uderzenia. Prawidłowy reżim daje czysty otwór nawet na błyszczącej płycie laminowanej, gdzie każde wyszczerbienie od razu rzuca się w oczy.
Sklejka i OSB są sztywniejsze i bardziej warstwowe, i z nimi jest swoja mitręga. Sklejka przy wyjściu wiertła od strony spodniej lubi zostawiać wyrwania i zadziory — górna warstwa forniru się zadziera, jeśli nie podłoży się podpory albo nie zwolni posuwu pod koniec. OSB ze swoim grubym wiórem wymaga ostrego narzędzia, inaczej rwie krawędź. Dobrało się prawidłowe wiertło i reżim — i oba materiały wiercą się czysto, bez pęknięć i strzępów na krawędzi.
Poza samym wiertłem na wynik wpływa też reżim obrabiarki: obroty, prędkość posuwu, nagrzewanie w strefie cięcia. Zbyt wysokie obroty na gęstym materiale — i krawędź się przypala; zbyt zgrubny posuw — i pojawia się wyszczerbienie. Pod każdy materiał dobiera się swój zestaw tych parametrów. Właśnie takie ustawienie pod konkretną płytę, a nie praca „z jedną prędkością do wszystkiego”, sprowadza brak do minimum.
Etapy wiercenia drewna i materiałów płytowych
Konsultacja
Otrzymanie rysunków lub opracowanie planu
Uzgodnienie terminów i kosztów
Uruchomienie produkcji
Kontrola jakości na każdym etapie
Wykończenie
Pakowanie i przygotowanie do wysyłki
Dostawa lub odbiór osobisty
Etapy wykonywania wiercenia drewna i materiałów płytowych
Wszystko zaczyna się nie od obrabiarki, lecz od trasowania. Według rysunku albo karty nawiercania na detalu zadaje się współrzędne każdego otworu — gdzie środek, jaka średnica, na jaką głębokość. Ten etap przesądza o wyniku: przesunie się punkt o parę milimetrów, i przy montażu okucie stanie krzywo. Dlatego im dokładniejsze dane wyjściowe od klienta, tym mniej dopytywania i tym bardziej przewidywalny wynik. Jeśli współrzędne zadano niedbale, trzeba je ustalać na nowo, a to czas.
Dalej pod zadanie dobiera się narzędzie. Średnica wiertła — pod konkretne okucie lub łącznik, typ wiertła — pod materiał: jedno pod czysty otwór w płycie laminowanej, drugie pod gniazdo nieprzelotowe w drewnie litym. Uwzględnia się i grubość detalu: otwór przelotowy w cienkiej płycie i nieprzelotowy w grubej płycie wymagają różnego podejścia. Prawidłowo dobrane wiertło to połowa sukcesu: z nim otwór wychodzi równy, bez kosmatości i wyszczerbień.
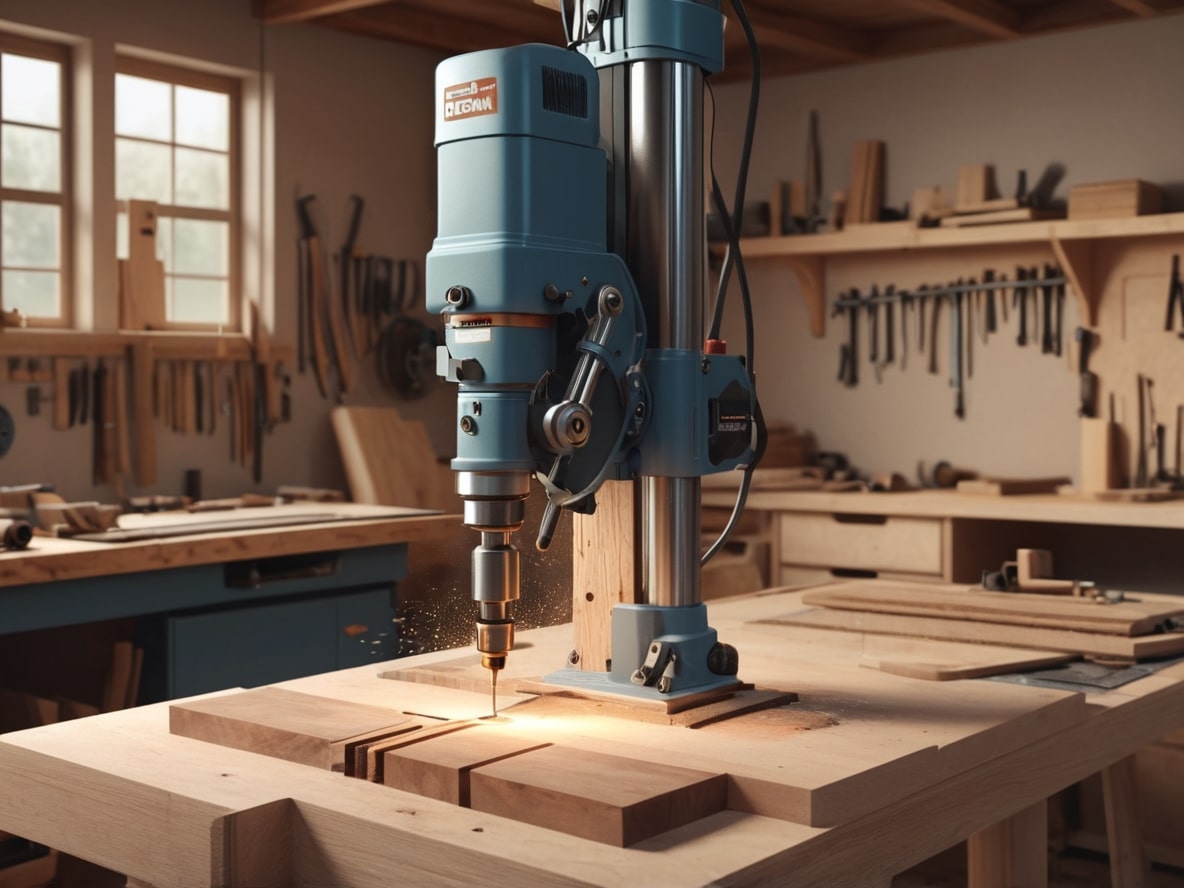
Następnie idzie samo wiercenie — z dokładnością do ułamków milimetra. Tu ważna jest stabilność: obroty, siła posuwu, głębokość utrzymują się równe na całej partii, żeby setny detal nie różnił się od pierwszego. Do odpowiedzialnych otworów włącza się ograniczniki głębokości i wiertarskie prowadniki zadające dokładne położenie. Na trudnych materiałach pilnuje się nagrzewania, żeby krawędź się nie przypaliła. Wszystko to sprawia, że nawiercanie maszynowe jest tak przewidywalne.
Ostatni krok to kontrola. Gotowe otwory zestawia się z zadaniem: czy ta średnica, czy ta głębokość, czy środki są na swoich miejscach względem innych punktów detalu. W razie potrzeby usuwa się zadziory, pogłębia krawędzie pod łeb wkręta, oczyszcza otwór z kosmatości. Dopiero po tym sprawdzeniu detal idzie dalej — na montaż albo do klienta. Taka kontrola wyjściowa odcina brak, zanim wyjdzie on na jaw podczas montażu.
Zalety wiercenia drewna i materiałów płytowych
Dlaczego nawiercanie na obrabiarce woli się od ręcznej wiertarki? Powodów jest kilka, a pierwszy to precyzja. Obrabiarka utrzymuje i średnicę, i głębokość, i prostopadłość tak, jak ręka nie powtórzy przy całej chęci. A dla montażu to krytyczne: kiedy wszystkie otwory są ściśle na swoich miejscach, detale osadzają się jeden do drugiego bez luzu i dopasowywania, fronty wiszą równo, szuflady chodzą miękko. Dokładne wiercenie otworów oszczędza godziny na montażu.
Drugi plus to uniwersalność. Tymi samymi otworami rozwiązuje się zupełnie różne zadania: osadzenie zawiasów i prowadnic, mocowanie pod konfirmat, gniazda pod kołek, otwory pod podświetlenie lub przewody. Dlatego usługa jest potrzebna daleko poza meblarstwem — w budownictwie, w aranżacji, w produkcji wyposażenia. Wszędzie, gdzie detale trzeba dokładnie i niezawodnie połączyć, dochodzi do nawiercania.
Trzeci moment to prostota i stosowność metody. Tam, gdzie potrzebny jest właśnie okrągły otwór pod łącznik, wiercenie wyprzedza i laser, i frezarkę: jest szybsze, tańsze i nie zostawia nadtopionej krawędzi. Nie każde zadanie warto rozwiązywać złożoną technologią — czasem dokładnie wywiercić to najbardziej racjonalne rozwiązanie. A szeroki wybór wierteł pozwala pracować z całym wachlarzem materiałów, od miękkiej płyty po gęste drewno lite.
Szybkość to jeszcze jeden argument. Nawiercanie na obrabiarce idzie szybko, a przy serii zysk na czasie staje się decydujący: raz ustawiłeś program — i partia detali przechodzi jednakowo, bez przerw na przezbrojenie. W produkcji mebli, gdzie liczba idzie w dziesiątki i setki jednakowych detali, wpływa to wprost i na termin, i na koszt jednostkowy.
I wreszcie jakość. Prawidłowo ustawiona obrabiarka sprowadza do minimum pęknięcia, wyszczerbienia i porwaną krawędź — te właśnie wady, które psują wygląd i przeszkadzają w montażu. Czysty otwór to nie tylko estetyka: osadza się w nim równo okucie, łącznik trzyma jak trzeba, a detal nie pęka od obciążenia. W sumie te pięć powodów wyjaśnia, dlaczego nawiercanie powierza się produkcji, a nie robi wiertarką na kolanie.
Zalety zlecenia wiercenia otworów w zakładzie produkcyjnym
Oddanie nawiercania na zewnątrz jest dla firmy opłacalne z kilku powodów. Pierwszy to dostęp do sprzętu i doświadczenia bez własnych nakładów. Wiertarka CNC, oprzyrządowanie, wyszkolony operator — wszystko to kosztuje pieniądze i powierzchnię, a zwraca się tylko przy stałym obciążeniu. Zlecając wiercenie otworów w zakładzie, otrzymuje się stabilną jakość i precyzję bez kupowania obrabiarki, która połowę czasu stałaby bezczynnie.
Drugi powód to elastyczność pod konkretne zadanie. Niestandardowa średnica, nietypowy schemat otworów, rzadki materiał — wszystko to rozwiązuje się indywidualnie, a nie ucina zdaniem „my tak nie robimy”. Za plecami zwykle stoi doświadczenie z różnymi płytami: od miękkiej płyty pilśniowej po gęstą sklejkę i kapryśną płytę laminowaną. To doświadczenie właśnie podpowiada, jakie wiertło i jaki reżim dadzą czysty wynik na Państwa materiale.
Trzeci to szybkość i zlecenia pilne. Wydajny sprzęt pozwala zamknąć partię szybko, co ratuje, kiedy terminy naglą. A dzięki temu, że obrabiarka pracuje nie pod jedno Państwa zlecenie, lecz stale, cena za detal wychodzi rozsądna — taniej niż utrzymywać własny odcinek pod rzadkie zadania. Dla małego zakładu to bezpośrednia oszczędność i na sprzęcie, i na ludziach.
I czwarte — nawiercania rzadko zamawia się w oderwaniu od reszty. Zwykle od razu można usunąć zadziory, pogłębić krawędzie, a przy okazji rozkroić lub sfrezować detal i wysłać gotowe firmą transportową. Kiedy wszystko to robi się w jednym miejscu, klient nie składa wyrobu po kawałku u różnych podwykonawców i nie zgrywa ich terminów — detal przechodzi całą drogę pod jedną kontrolą i przychodzi gotowy do montażu.








Różnorodność usług obróbki drewna i materiałów płytowych
Wiercenie otworów prawie nigdy nie bywa jedyną operacją nad detalem. Obok niego idą rozkrój, frezowanie, szlifowanie — i wygodnie, gdy wszystko to jest dostępne na jednej hali. Każda operacja wymaga swojego narzędzia i umiejętności, ale sedno jest inne: klient nie musi wozić półfabrykatu po różnych zakładach. Poniżej krótko o tym, co zwykle idzie w parze z nawiercaniem, żeby detal wyszedł całkowicie gotowy.
Rozkrój i cięcie nadają detalowi kształt i wymiar. Na pile formatowej arkusz tnie się na wymiar z czystą krawędzią, a kształtowy kontur robi się na CNC. Logiczne, że nawiercanie wygodnie zamówić od razu po rozkroju: detal jest już potrzebnego wymiaru, zostaje nawiercić otwory według jego baz. Tak i wymiary nie „pływają”, i nie trzeba uzgadniać półfabrykatu między dwoma wykonawcami.
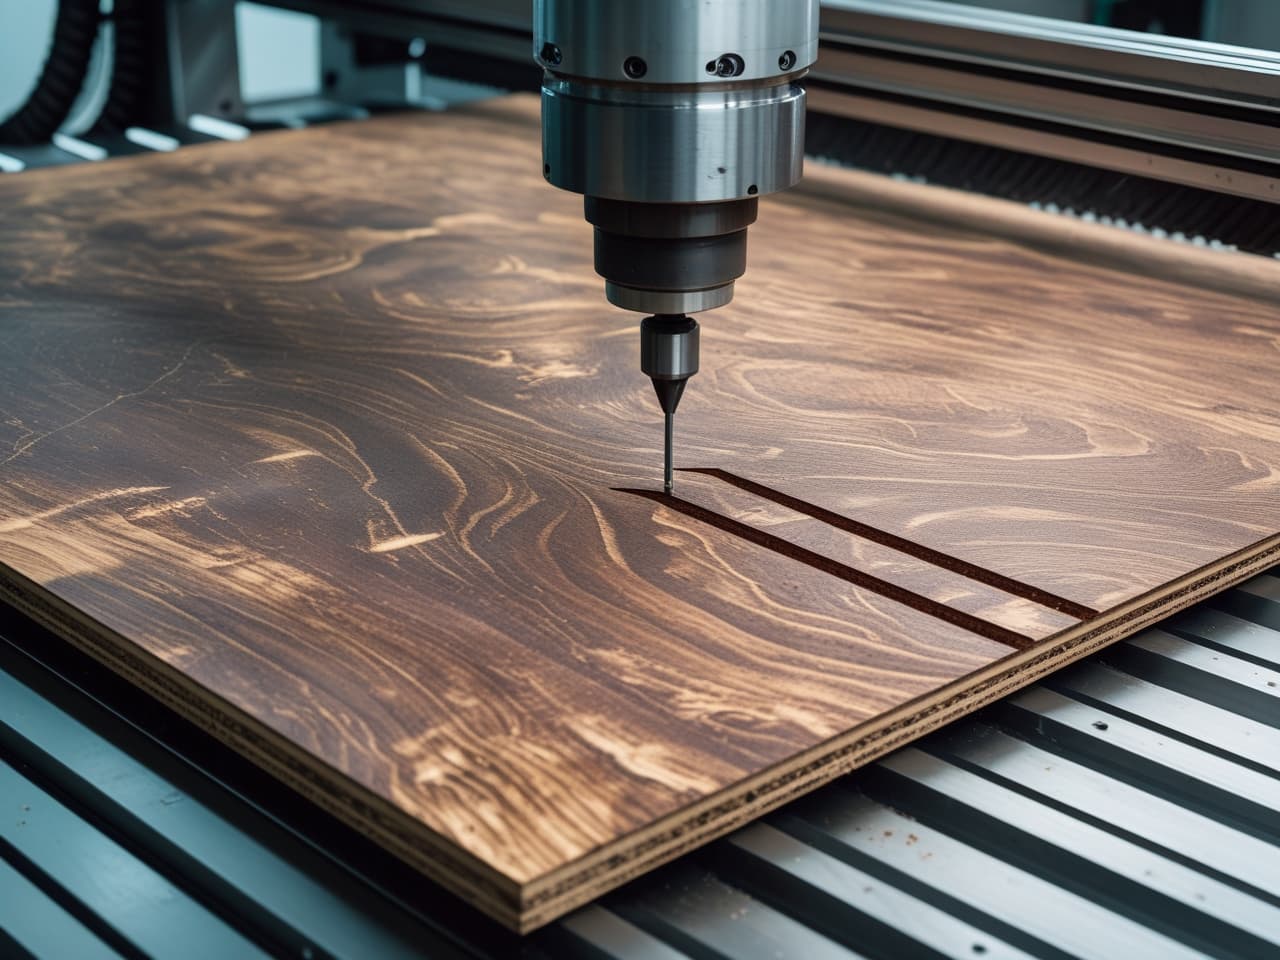
Frezowanie dodaje detalowi to, czego nie zrobi wiertło: rowki, wręgi, kształtowy kontur, dekoracyjny relief. Nierzadko nawiercanie i frezowanie idą w parze — na przykład, gdy front ma i rowek pod szkło, i otwory pod zawiasy. Pracuje się i ręcznie, i na CNC: program daje precyzję i powtarzalność na serii, ręczne wykończenie — tam, gdzie potrzeba żywej formy albo delikatnej obróbki detalu jednostkowego.
Szlifowanie doprowadza powierzchnię do porządku przed wykończeniem. Zdejmuje drobne nierówności, wyprowadza krawędzie, przygotowuje detal pod lakier, olej lub malowanie. Dla elementów widocznych to obowiązkowy krok: pod powłoką prześwituje każda rysa, dlatego powierzchnię wygładza się w kilku przejściach, od grubego ziarna do drobnego. Po nawiercaniu szlifowanie przy okazji usuwa kosmatość i zadziory wokół otworów.
Cięcie dzieli arkusz lub deskę na detale zadanego wymiaru — od niego zaczyna się prawie każdy projekt. Wszystkie te operacje bierze się i osobno, i w parze: można zamówić tylko nawiercanie gotowych detali, a można oddać materiał w całości i otrzymać z powrotem rozkrojone, sfrezowane, wywiercone i wyszlifowane elementy, gotowe do montażu. Format dobiera się pod to, co dokładnie jest Państwu potrzebne.
Nasze portfolio – gotowe wyroby
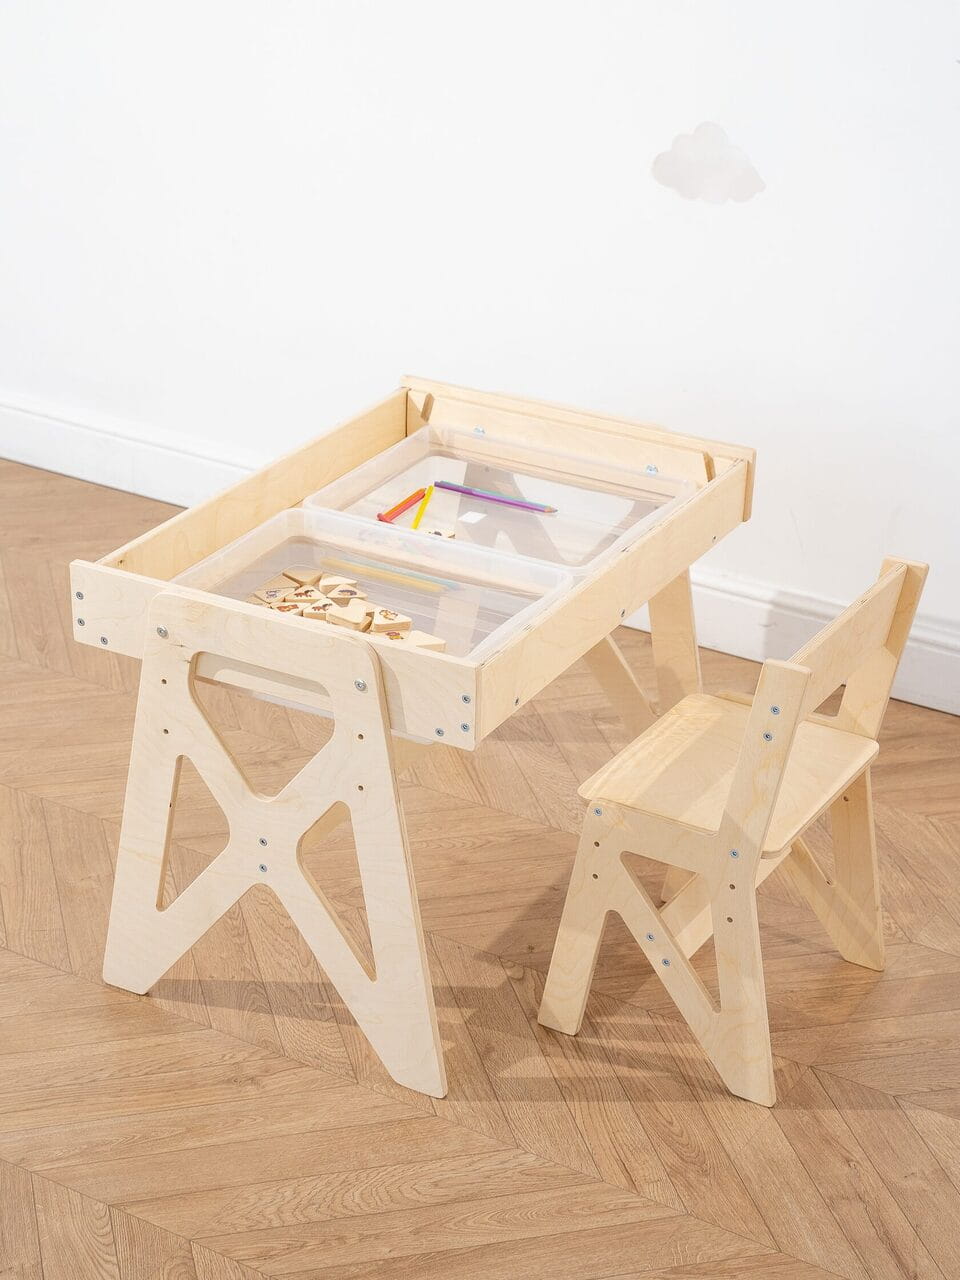


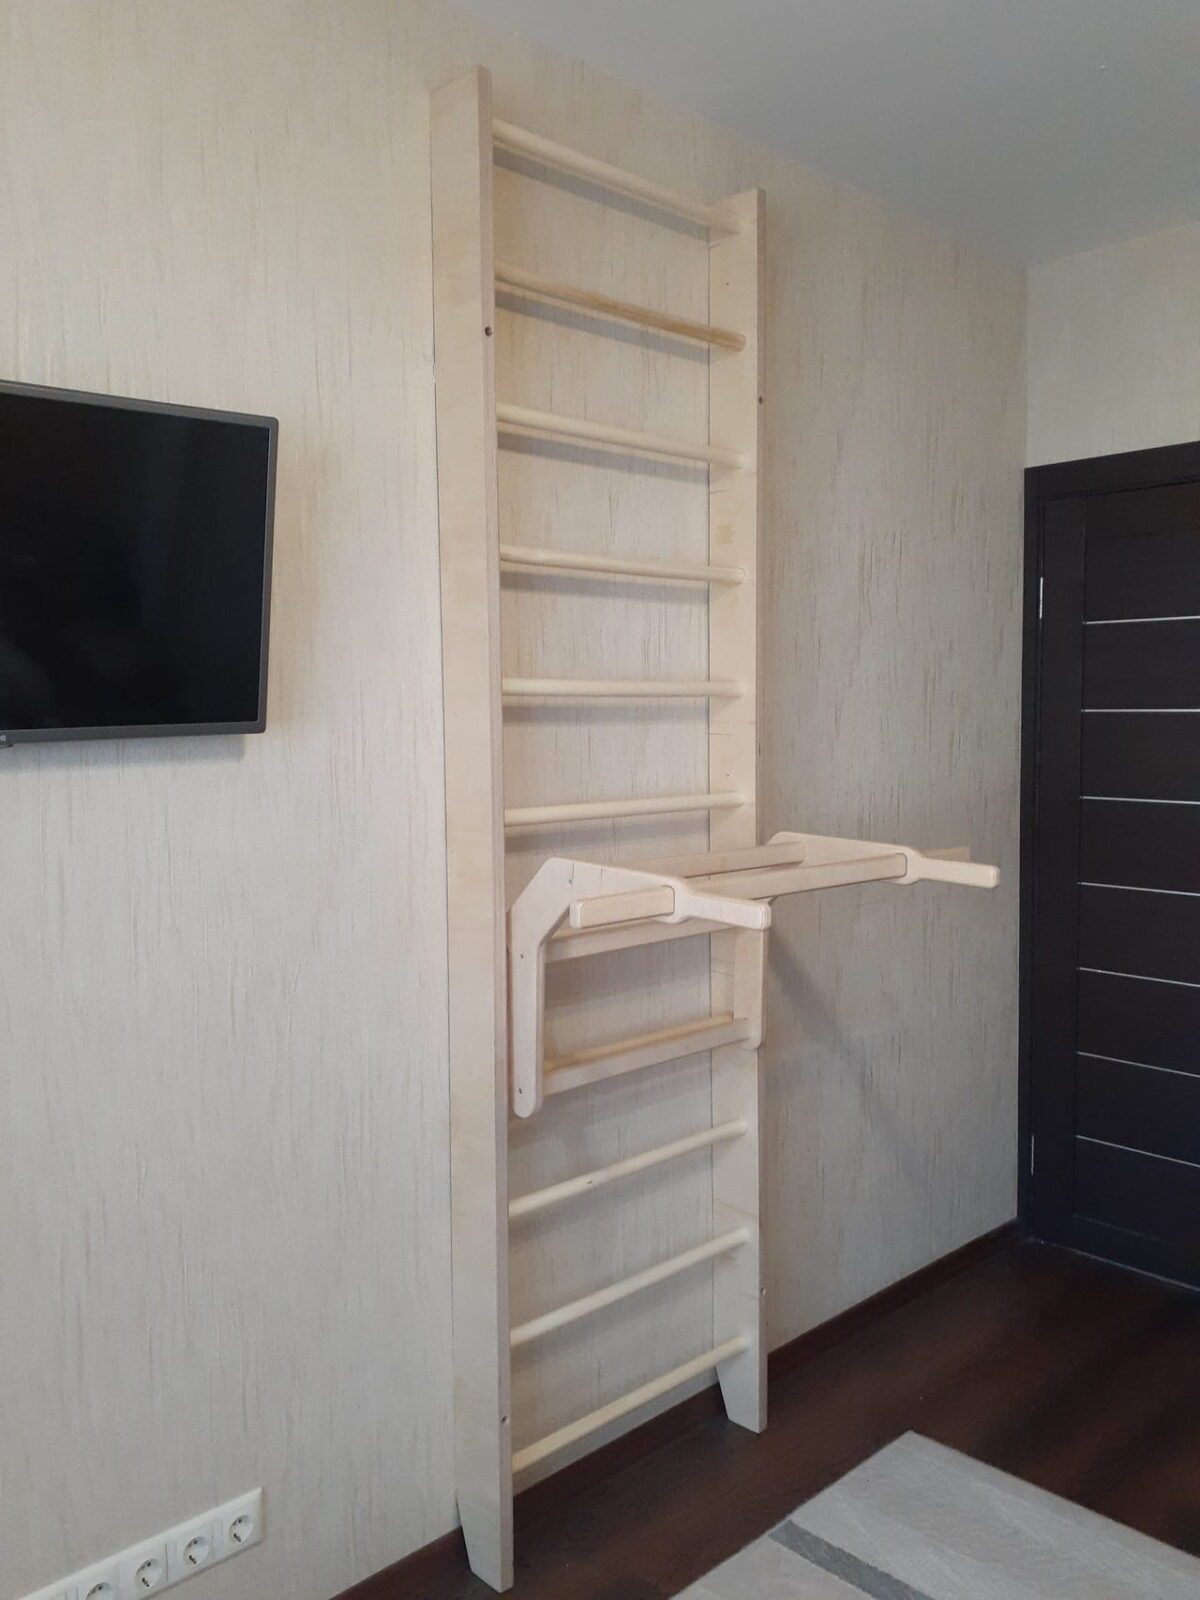
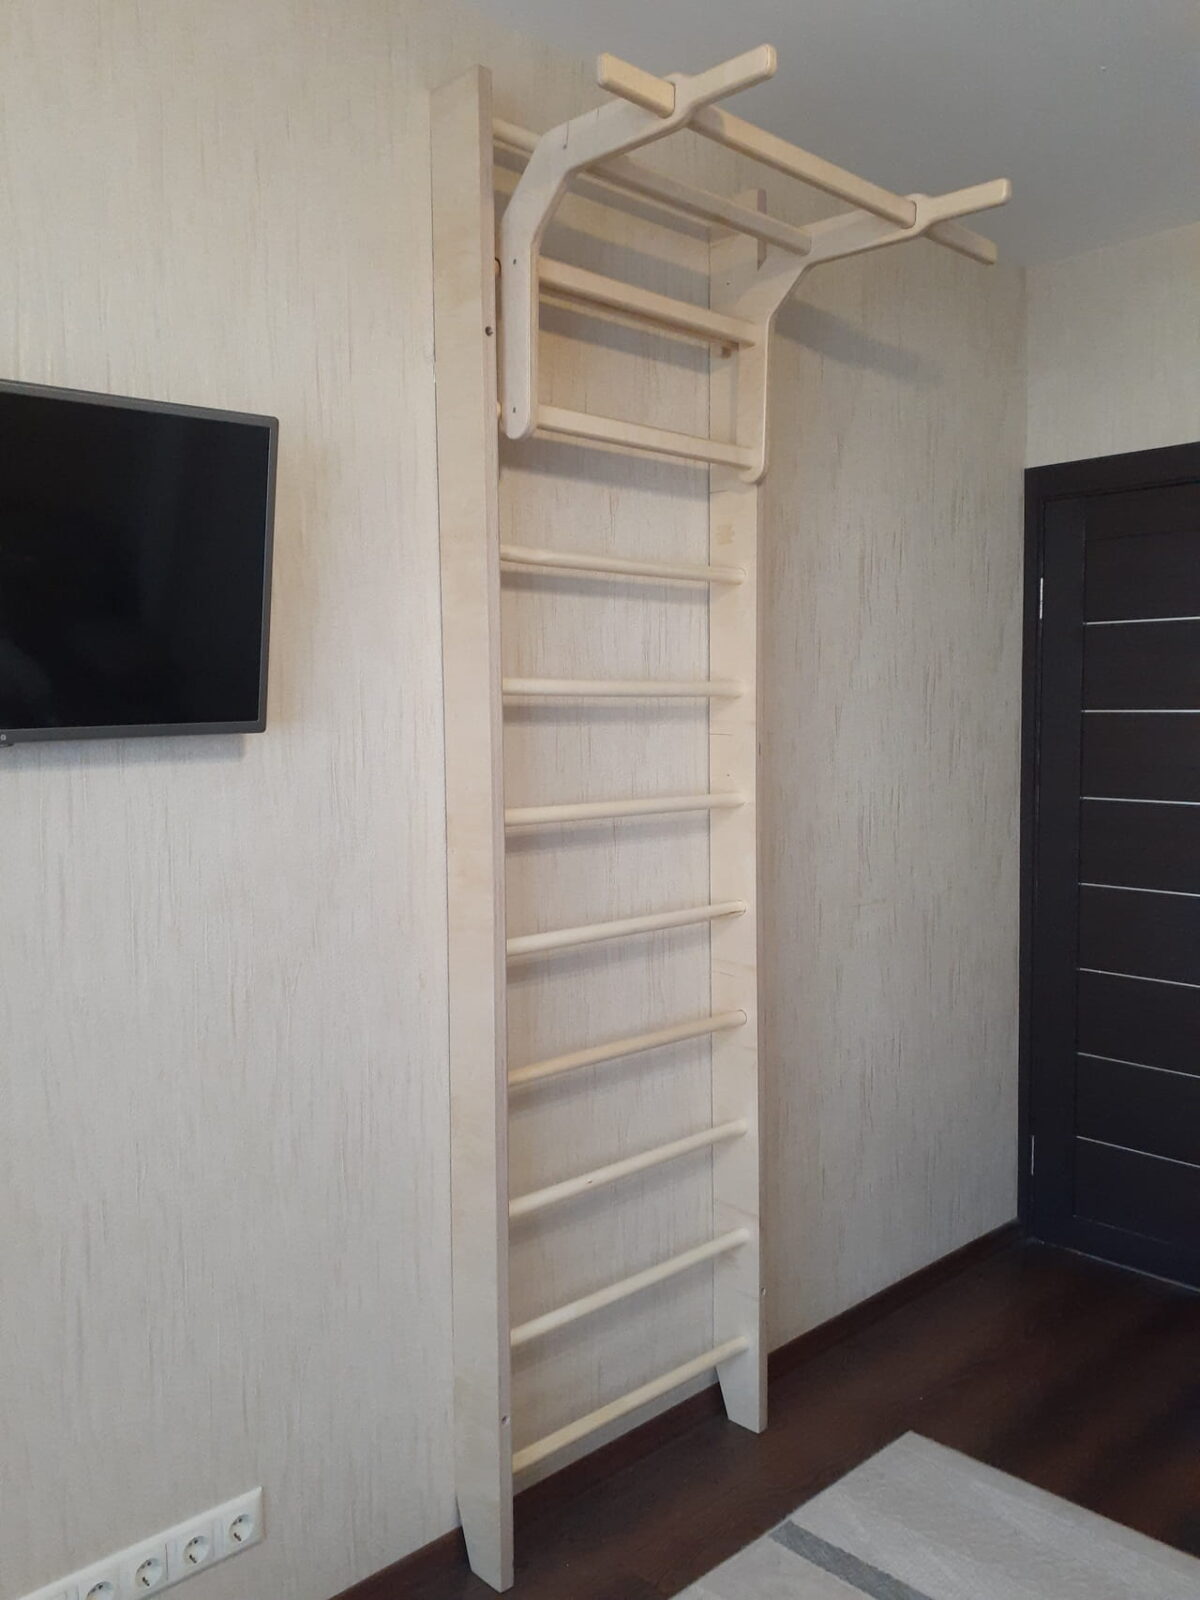
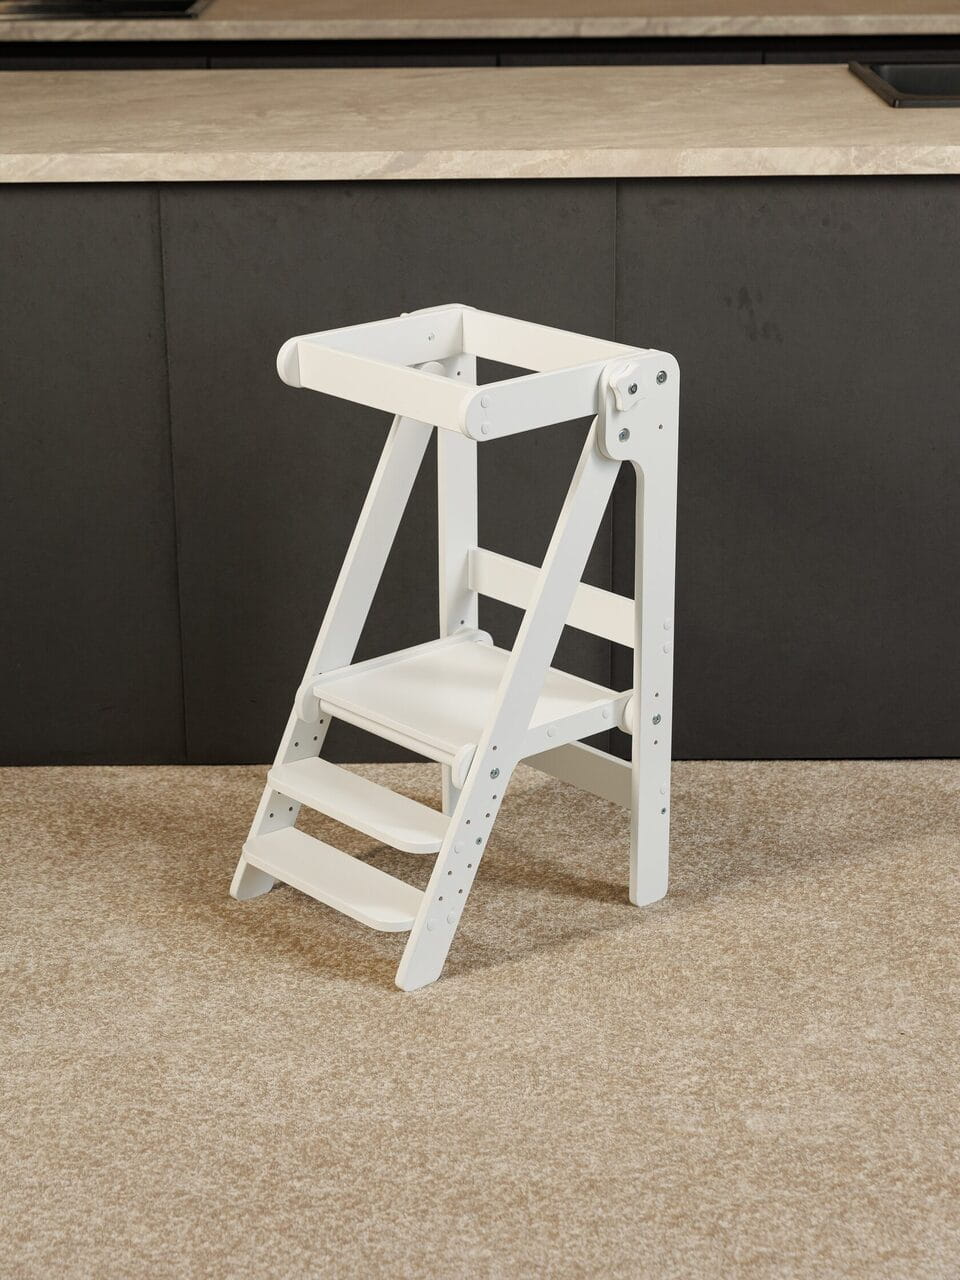
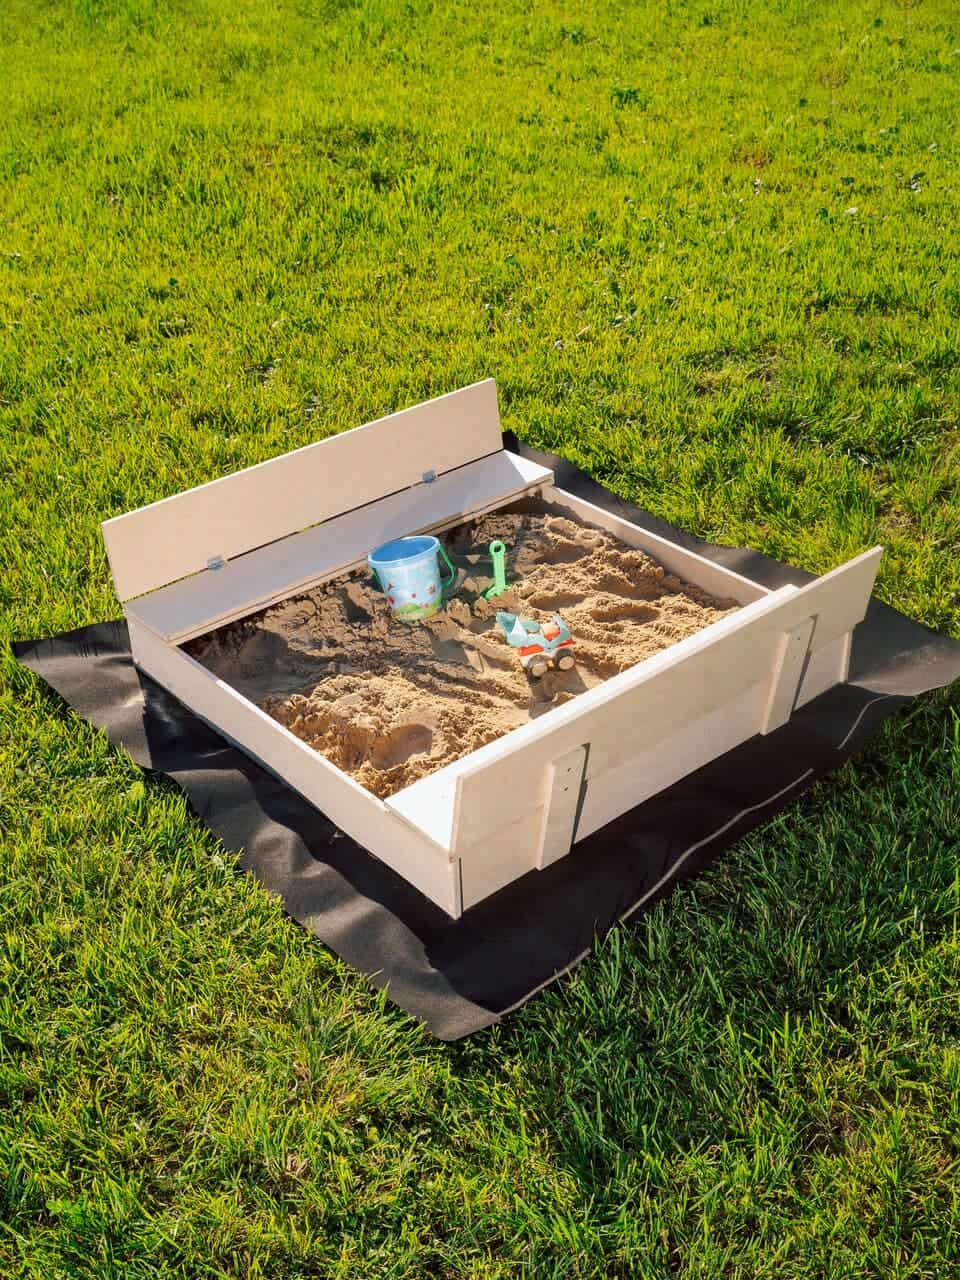

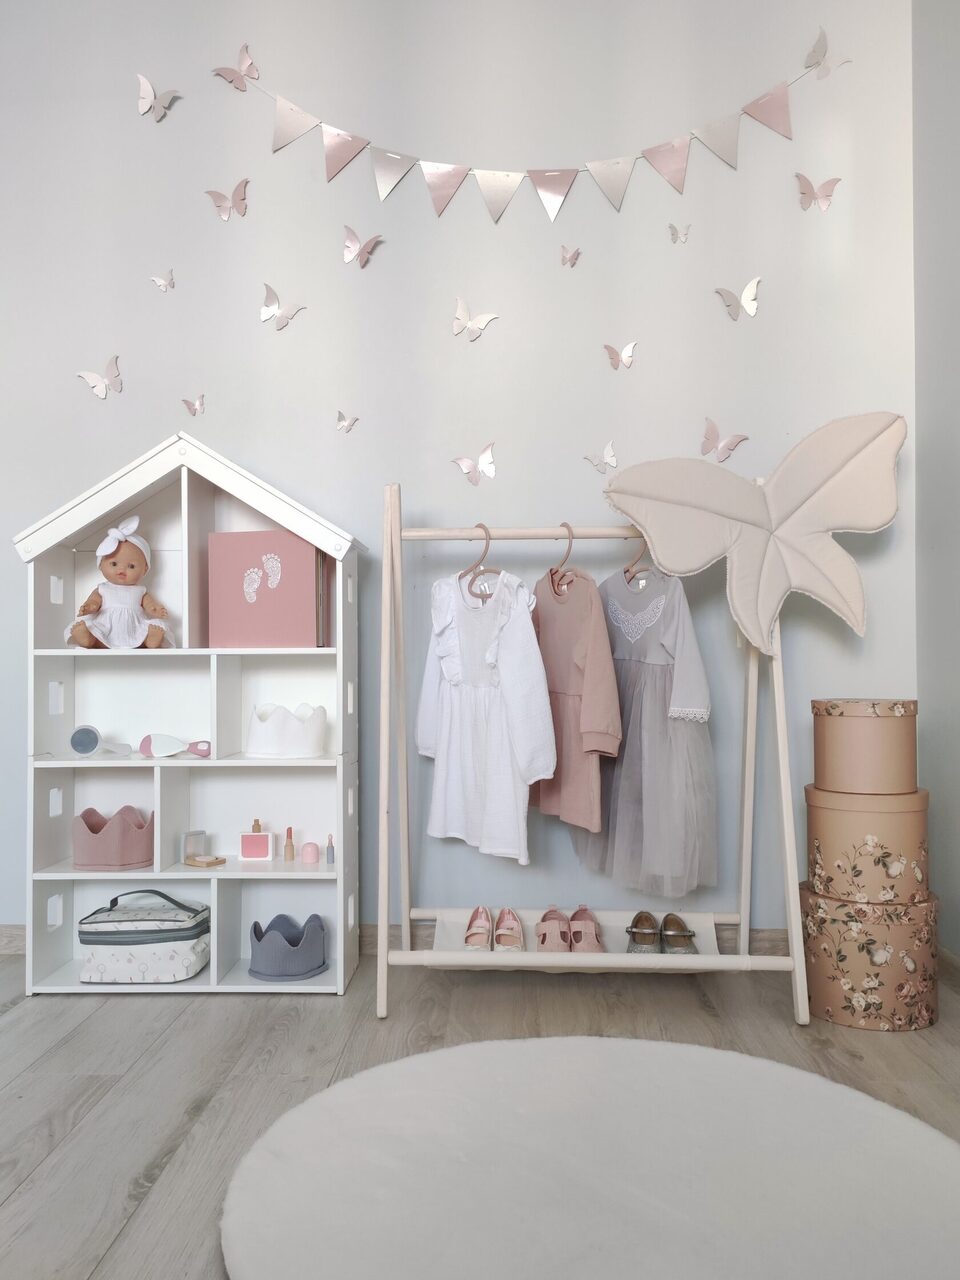

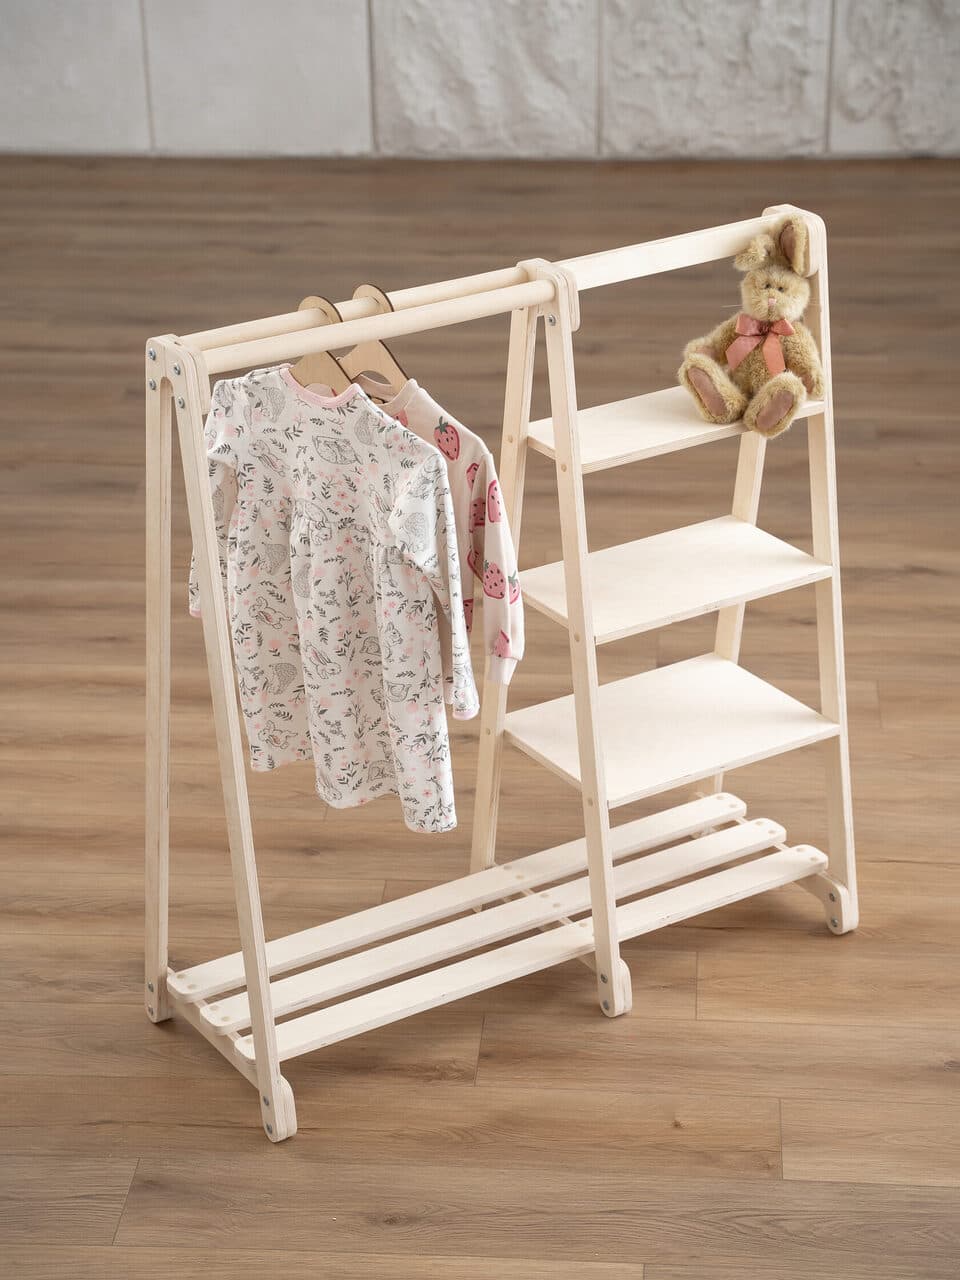
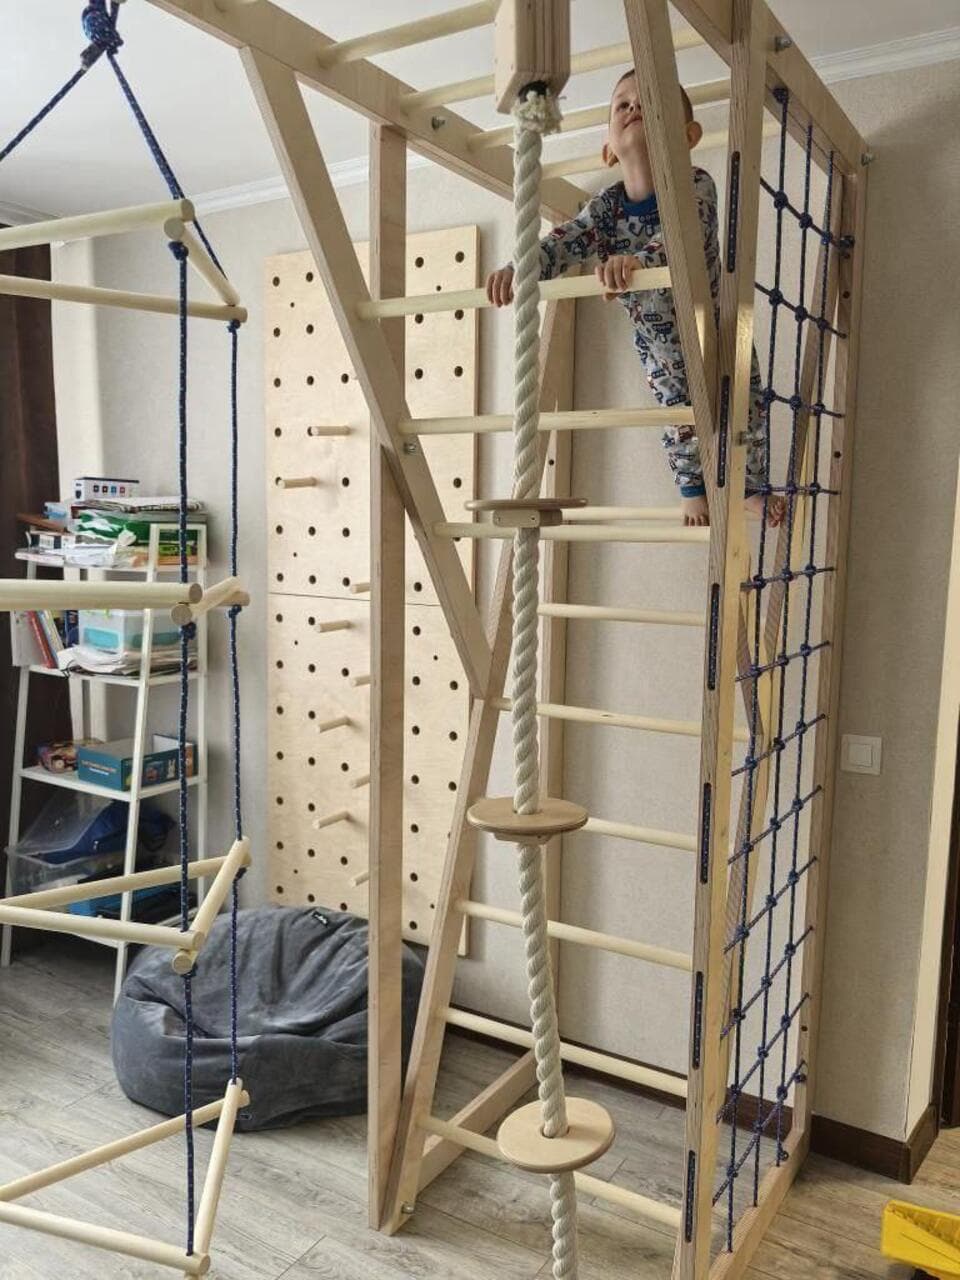
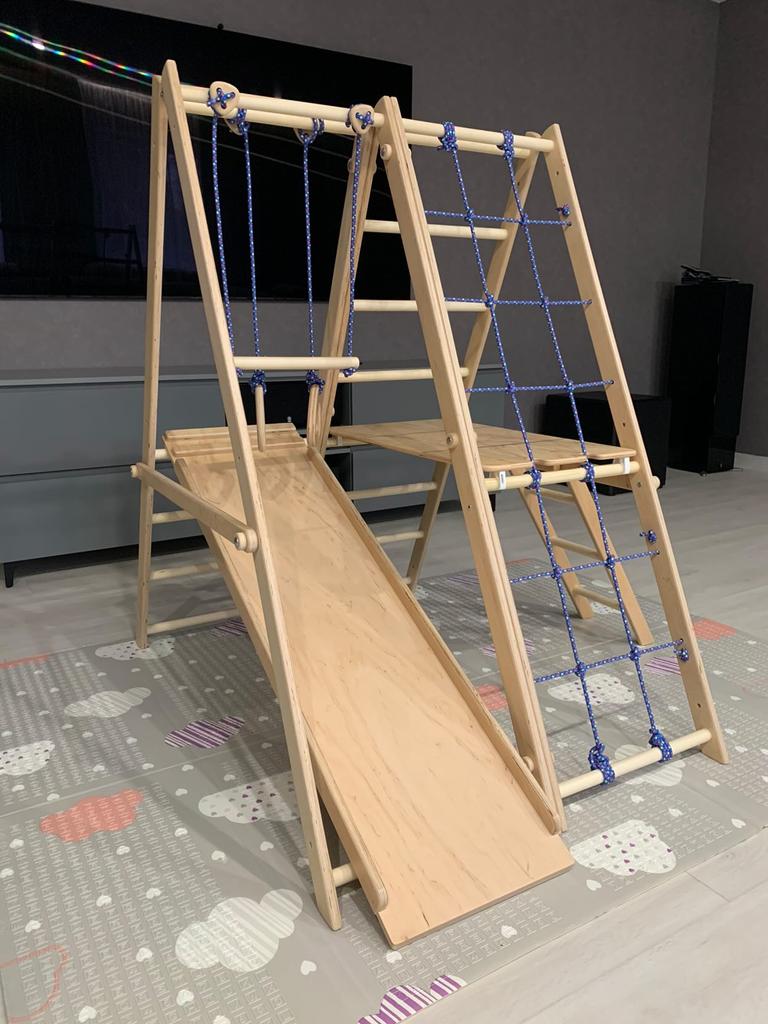

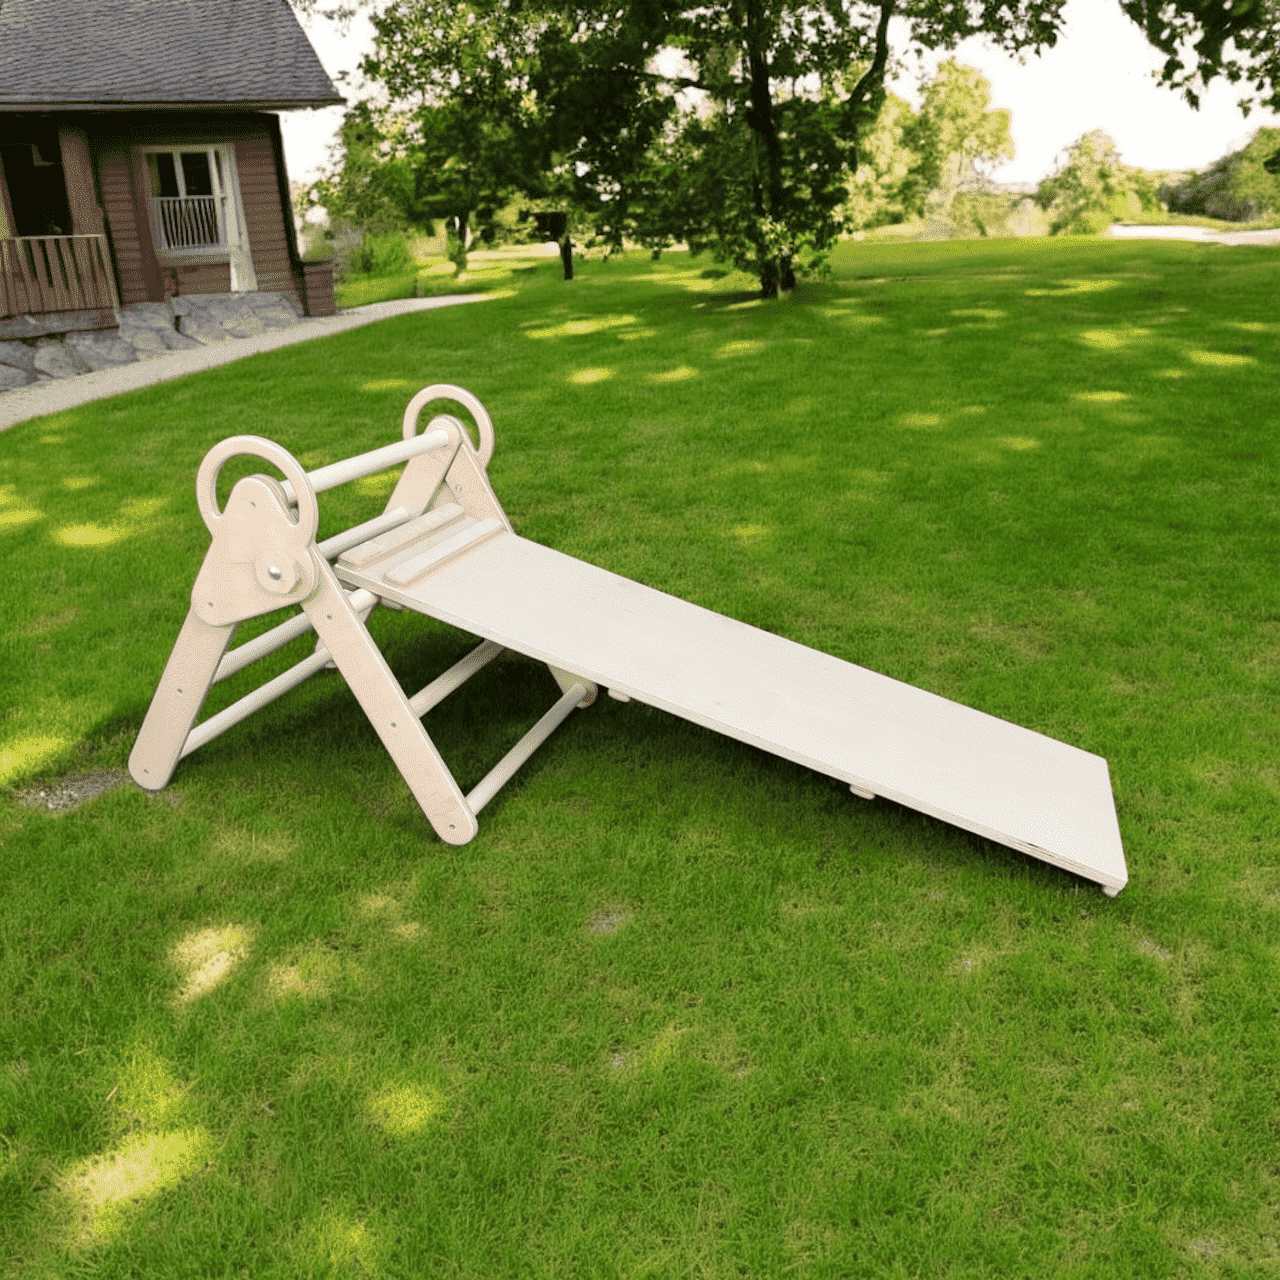

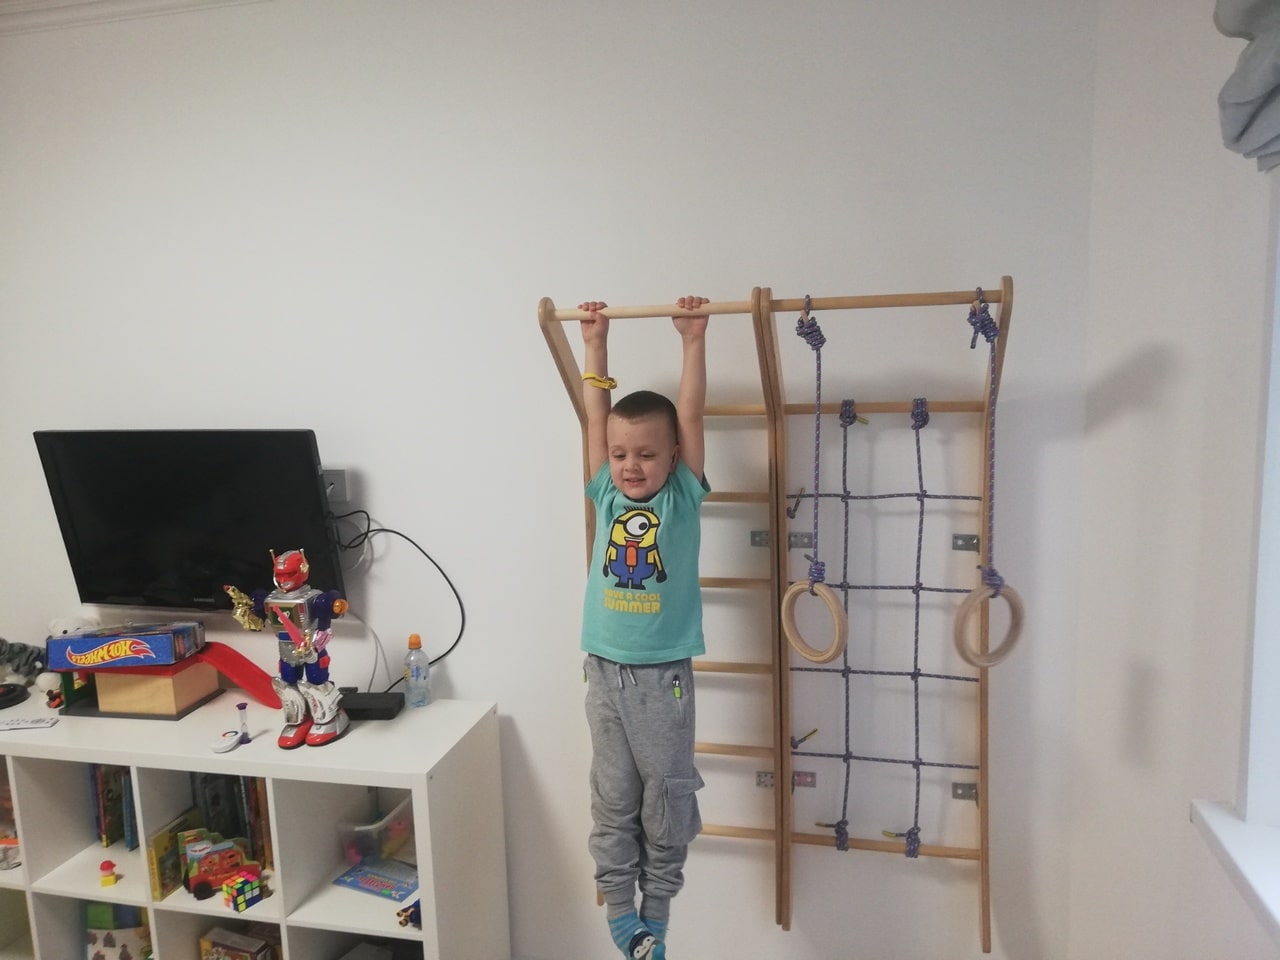


Projektów z zastosowaniem wiercenia
Jeśli przejść po zrealizowanych zleceniach, obraz jest barwny — od rutynowej serii po zadania jednostkowe. Najczęstszy gość to nawiercanie detali meblowych: otwory pod zawiasy, prowadnice, uchwyty, konfirmaty i kołki. To właśnie od ich dokładności zależy, czy drzwiczki staną równo i czy szuflady będą chodzić miękko. Takie zlecenia idą potokiem, bo bez nich nie składa się ani jedna szafa, ani jedna kuchnia.
Dla budowlańców zadania są inne: otwory pod mocowanie szkieletów, przepusty pod przewody elektryczne, wentylację, instalacje. Tu cena błędu jest wyższa — źle rozmieszczony otwór może osłabić konstrukcję albo storpedować montaż instalacji inżynieryjnych. Dlatego takie zlecenia robi się ściśle według rysunku, z podwójnym sprawdzeniem współrzędnych, żeby na obiekcie wszystko zeszło się za pierwszym razem.
W projektowaniu i dekoracji nawiercanie zamienia się w narzędzie twórczości. Otwory pod ukryte podświetlenie, gniazda pod wpuszczane wkładki, perforacja jako element rysunku — tu ważna jest nie tylko precyzja, ale i staranność widocznej krawędzi. Takie zlecenia przychodzą od projektantów i aranżerów, którym potrzebny jest nie typowy, lecz jednostkowy wynik pod konkretne wnętrze lub ekspozycję.
W meblach sprawa nie ogranicza się do standardowego nawiercania. Bywają i złożone schematy: gniazda pod ukryte okucia, otwory pod niestandardowe zawiasy, miejsca osadzenia pod wpuszczane elementy. Im bardziej przemyślne okucie, tym ważniejsze dokładne pozycjonowanie — tu już nie obejdzie się bez trasowania na oko, potrzebne jest nawiercanie maszynowe według wyweryfikowanej karty otworów.
Kto korzysta z usług stolarni
Mistrzowie meblarscy
Projektanci wnętrz

Firmy reklamowe

Wykonawcy stoisk wystawienniczych

Pracownie artystyczne

Kawiarnie i restauracje

Organizacje budowlane

Producenci wyposażenia sklepowego
Zakłady meblarskie

Prywatni rzemieślnicy

Zamówienia indywidualne

Firmy produkcyjne
Muzea i sale wystawowe

Architekci

Teatry i studia filmowe

Instytucje edukacyjne
Produkcja artykułów dziecięcych

Fachowcy od napraw

Sklepy internetowe

Jednoosobowe działalności gospodarcze
Kto jest klientem usługi wiercenia
Krąg klientów na wiercenie otworów jest szeroki. W pierwszej kolejności to meblarze — od dużych fabryk po prywatnych rzemieślników, którym potrzebne jest dokładne nawiercanie detali. Przychodzą studia projektowe i projektanci wnętrz po niestandardowe rozwiązania. Zamawiają producenci drzwi i okien, gdzie bez wyweryfikowanych otworów i trasowania nie złoży się wyrobu. Zwracają się i sklepy, i dostawcy materiałów, którym nawiercanie potrzebne jest jako część przygotowania produkcji do sprzedaży.
Osobna kategoria to ci, którym zależy na serii. Duzi producenci i sieci handlowe zamawiają nawiercanie partiami, gdzie krytyczna jest jednakowość każdego detalu. Tu też — firmy, które robią elementy konstrukcyjne na budowy, i zakłady meblowe ze stałym potokiem jednakowych zleceń. Dla nich nawiercanie maszynowe to nie luksus, lecz konieczność: ręcznie takiego wolumenu z potrzebną precyzją nie da się udźwignąć.
Dla takich przedsiębiorstw nawiercanie to nie jednorazowa usługa, lecz wbudowane ogniwo produkcji. Przez nie przechodzi prawie każdy detal: gdzieś otwory pod okucia, gdzieś pod łączniki, gdzieś pod elementy dekoracyjne lub funkcjonalne. Dlatego niezawodny podwykonawca wiercenia jest dla nich cenniejszy niż przypadkowy wykonawca — od stabilności tego ogniwa zależy rytm całego montażu.
Usługa wiercenia w drewnie i materiałach płytowych – płyta wiórowa, płyta laminowana, sklejka, MDF
Jeśli zebrać wszystko w całość, usługa wygląda tak: wiercenie otworów w drewnie i płytach — płycie wiórowej, płycie laminowanej, sklejce, MDF i drewnie litym — pod okucia, łączniki i zadania funkcjonalne, według Państwa wymiarów i schematu. Kształt i średnica otworów dowolne: przelotowe i nieprzelotowe, okrągłe pod kołek, gniazda pod puszkę zawiasu. Wszystko to robi się tak, żeby detal potem złożył się bez dopasowywania i służył bez luzów.
Jakość trzyma się na sprzęcie i ustawieniu. Wiertarki, w tym CNC, powtarzają zadany schemat otworów bez odchyleń — i na pierwszym detalu, i na setnym. Wachlarz materiałów szeroki: od miękkiej płyty pilśniowej po gęstą sklejkę i MDF. Pod każdy dobiera się swoje wiertło i reżim, dlatego i na luźnej płycie, i na twardej płycie otwór wychodzi czysty, a nie porwany.
Porządek pracy jest prosty i powtarzalny. Najpierw przygotowanie: trasowanie według rysunku i dobór wiertła pod materiał i średnicę. Następnie samo nawiercanie na dokładnej obrabiarce, gdzie wymiary i głębokość utrzymywane są stabilnie. Na końcu — sprawdzenie: zestawia się średnicę, głębokość i położenie otworów z zadaniem, w razie potrzeby usuwa się zadziory. Trzy kroki, z których każdy jest potrzebny, żeby detal przyszedł do klienta dokładnie taki jak na rysunku.
Główna wartość nawiercania maszynowego to precyzja przy minimum braku. Nie ma pęknięć, nie ma wyszczerbień, nie ma otworu, który poszedł w bok. W meblach, w konstrukcjach budowlanych, w każdych wyrobach, gdzie detale muszą się dokładnie połączyć, to rozstrzyga. Plus szybkość: czyste nawiercanie na obrabiarce oszczędza i czas montażu, i pieniądze na poprawianie tego, co przy pracy ręcznej trzeba by przerabiać.
Praca z zakładem produkcyjnym, a nie z przypadkowym wykonawcą, daje dwie rzeczy: przewidywalną jakość i dotrzymanie terminów. Plus możliwość omówienia niestandardowego zadania i otrzymania rozwiązania pod nie, a nie odmowy. Taka elastyczność jest wygodna dla najróżniejszych branż — od mebli po aranżację — gdzie dwóch jednakowych zleceń prawie nie bywa i każde wymaga swojego podejścia do schematu otworów.
Najczęściej o nawiercaniu przypomina się w meblach, gdzie od dokładności osadzenia okuć zależy wygląd i praca wyrobu, i w budownictwie — pod łączniki i instalacje inżynieryjne. Ale sedno jest wszędzie jedno: nowoczesna obrabiarka i prawidłowo dobrane narzędzie dają otwór, w który wszystko osadza się jak trzeba. Właśnie dlatego wiercenie otworów pozostaje jedną z podstawowych, najbardziej poszukiwanych operacji obróbki drewna.
Słownik: terminy nawiercania prostymi słowami
Kiedy omawia się wiercenie otworów, wypływają słowa znajome meblarzowi i mgliste dla pozostałych. Niewielkie rozszyfrowanie pomoże rozmawiać z produkcją jednym językiem i dokładniej opisać, co potrzeba.
| Termin | Co za nim stoi |
|---|---|
| 🔩 Nawiercanie | Wiercenie otworów pod okucia i łączniki według trasowania |
| 🕳️ Otwór przelotowy | Przechodzi detal na wylot |
| ⚫ Otwór nieprzelotowy | Na zadaną głębokość, nie na wylot — pod kołek lub zawias |
| 🌀 Pogłębienie | Poszerzenie góry otworu, żeby łeb wkręta wtapiał się równo z powierzchnią |
| 📐 Prowadnik wiertarski | Szablon zadający dokładne położenie otworów |
| 🔧 Puszka zawiasu | Gniazdo dużej średnicy pod zawias meblowy |
| 📍 Kołek | Drewniany kołek do ukrytego łączenia detali |
Osobno warto uściślić słowo „nawiercanie” (ros. „prisadka”): w meblarstwie tak nazywa się nie coś dodanego do materiału, lecz właśnie wiercenie otworów pod okucia według wcześniej zadanego schematu. Słysząc to słowo, proszę się nie przestraszyć — chodzi wciąż o to samo dokładne wiercenie, po prostu w żargonie zawodowym.
Nawiercanie pod okucia: co i pod co się wierci
Większa część zleceń na wiercenie otworów wiąże się właśnie z okuciami. Każdy rodzaj łącznika i mechanizmu wymaga swojego otworu — pod względem średnicy, głębokości i położenia. Błąd tu wychodzi od razu: zawias nie stanie, prowadnica się przekrzywi, uchwyt okaże się nie na środku. Dlatego pod typowe okucia istnieją wyweryfikowane schematy, których się trzyma.
Pod zawiasy meblowe wierci się puszkę — otwór nieprzelotowy dużej średnicy, zwykle 35 mm, plus parę drobnych pod wkręty prowadnika odpowiadającego. Głębokość jest tu krytyczna: wywiercisz odrobinę głębiej — i zawias się zapada, odrobinę płycej — nie osadza się do końca. Pod konfirmaty i ściągi idą otwory przelotowe dokładnej średnicy, żeby ściąg trzymał na amen, ale nie rozklekotał gniazda. Pod kołki — otwory nieprzelotowe z dwóch stron łączonych detali, i muszą się idealnie pokryć, inaczej detale się nie zejdą.
Osobna historia to nawiercanie pod systemy w rodzaju szuflad wysuwanych i mechanizmów podnoszących. Tam otwory idą według firmowej karty producenta okuć, z dokładnością do milimetra, inaczej mechanizm nie działa jak zaplanowano. Wszystko to wygodnie wiercić na obrabiarce według gotowego schematu: ręka takiej powtarzalności na partii nie zapewni, a od niej wprost zależy, czy mebel będzie się otwierał miękko i bez luzu.
Sprzęt, na którym trzyma się precyzja
Rozmowy o precyzji są puste bez obrabiarek, które ją zapewniają. Ręczna wiertarka nadaje się do jednego otworu na miejscu, ale gdy tylko detali jest dużo albo schemat jest złożony, do akcji wchodzi sprzęt nawiercający. Wiertarka wielowrzecionowa wierci od razu kilka otworów z wyweryfikowanym rozstawem, co jest niezastąpione dla detali meblowych z rzędami gniazd pod podpórki półek. Obrabiarka CNC idzie dalej: odpracowuje całą kartę otworów według programu, powtarzając ją na każdym detalu partii bez odchyleń.
Ważną rolę odgrywają ograniczniki i prowadniki wiertarskie. Ogranicznik głębokości nie pozwala wiertłu zejść głębiej niż trzeba — to gwarancja, że wszystkie otwory nieprzelotowe wyjdą jednakowe. Prowadnik ustala położenie wiertła, zadając dokładne współrzędne, i usuwa czynnik ludzki przy trasowaniu. Razem te przyrządy przekształcają wiercenie otworów z rzemiosła „na oko” w przewidywalny proces, gdzie setny detal nie różni się od pierwszego.
Nie mniej ważne jest i samo narzędzie. Wiertła do drewna i płyt różnią się od uniwersalnych: mają swoje ostrzenie i kształt, obliczone na czyste wejście i wyjście bez wyszczerbień. Do materiałów laminowanych bierze się wiertła z krawędziami podcinającymi, do głębokich otworów nieprzelotowych — z prowadzącym środkiem. Tępe lub nieodpowiednie narzędzie to pierwsza przyczyna braku, dlatego stanu wierteł pilnuje się tak samo uważnie jak ustawienia obrabiarki.
Materiały i ich zachowanie pod wiertłem
O materiałach warto powiedzieć szczegółowiej, bo od nich zależy i wynik, i cena błędu. Drewno lite wierci się przyjemnie, ale ma swój charakter: wzdłuż włókien i w poprzek zachowuje się różnie, a przy sękach wiertło może pójść w bok. Płyta meblowa klejona jest stabilniejsza od drewna litego, ale i tak wymaga uwagi na kierunek włókien na widocznych detalach.
Materiały płytowe są przewidywalniejsze, ale każdy ma swoją pułapkę. MDF daje czysty otwór, za to pyli i wymaga ostrego wiertła. Płyta wiórowa jest wewnątrz luźnawa, i w otworze nieprzelotowym ścianki mogą się kruszyć, jeśli gnać zbyt szybko. Płyta laminowana dokłada problem laminowanej krawędzi, skłonnej do wyszczerbień. Sklejka lubi zadrzeć fornir przy wyjściu wiertła, zwłaszcza cienka. Znając te przyzwyczajenia z góry, pod każdy materiał ustawia się swój reżim — i wtedy otwór wychodzi dokładny niezależnie od tego, co się wierci.
Jakie bywają otwory
Żeby nie mylić się przy zamówieniu, warto wyobrażać sobie podstawowe typy otworów. Różnią się tym, czy przechodzą detal na wylot, i przeznaczeniem.
- 🕳️ Przelotowe — przechodzą detal na wylot: pod konfirmat, śrubę, przewody.
- ⚫ Nieprzelotowe — na zadaną głębokość: pod kołek, puszkę zawiasu, podpórkę półki.
- 🔧 Pod okucia — według firmowych schematów zawiasów, prowadnic, mechanizmów.
- 🌀 Z pogłębieniem — z poszerzoną górą, żeby łeb łącznika osiadł równo z powierzchnią.
- 💡 Dekoracyjne — pod podświetlenie, wkładki, jako element rysunku.
Jeśli nie są Państwo pewni, jaki typ potrzebny, wystarczy wyjaśnić, co będzie się wkładać w otwór i jak detal łączy się z innymi. Według tych danych dobierze się i typ, i średnicę, i głębokość. Wiercenie otworów w zakładzie jest właśnie tym wygodne, że pomogą ułożyć schemat, a nie zostawią z tym samemu sobie.
Jak wygląda zlecenie w praktyce
Żeby wszystko powiedziane nie pozostało teorią, oto kilka typowych zleceń na wiercenie otworów z tych, które przechodzą przez produkcję regularnie. Różne zadania, ale logika jest wszędzie jedna: dokładny schemat, odpowiednie narzędzie, kontrola na wyjściu.
Zakład meblowy przysyła komplet detali na kuchnię i kartę nawiercania: gdzie puszki pod zawiasy, gdzie otwory pod konfirmaty i podpórki półek. Program odpracowuje cały schemat, detale przechodzą jeden za drugim, na wyjściu — gotowy komplet, który zostaje tylko złożyć. Tu ceni się powtarzalność: we wszystkich frontach puszki są ściśle na swoich miejscach, i zawiasy osadzają się bez dopasowywania. Takie zlecenie oszczędza zakładowi godziny, które poszłyby na trasowanie i ręczne wiercenie każdego detalu.
Inny przypadek — prywatny rzemieślnik, który sam złożył regał, ale nie potrafił równo nawiercić rzędów otworów pod podpórki półek. Przynosi boki, i na obrabiarce robi im się dokładne rzędy z dokładnym rozstawem. Zadanie drobne, ale wymowne: to, co ręcznie wychodzi krzywo i koślawo, na obrabiarce nawiercającej zajmuje minuty i wychodzi idealnie symetrycznie. Półki po tym stają na dowolnej wysokości bez przekosu.
Trzeci przykład — ekipa budowlana, której potrzebne są otwory pod mocowanie w komplecie sklejkowych detali szkieletu. Tu ważna jest nie meblowa delikatność, lecz dokładność współrzędnych według rysunku: otwory muszą się pokryć z odpowiadającymi na obiekcie. Wierci się je ściśle według trasowania, ze sprawdzeniem, żeby na montażu wszystko zeszło się za pierwszym razem. Trzy różne zlecenia — a narzędzie i podejście są w istocie te same, zmienia się tylko schemat.
Terminy i z czego składa się cena
Dokładną cenę i termin nawiercania podaje się pod konkretne zlecenie, ale rozumieć ich składniki jest przydatne — tak łatwiej oszacować budżet i zobaczyć, na czym można zaoszczędzić. Główny czynnik to liczba otworów i detali: jeden rząd pod podpórki półek i pełne nawiercanie zestawu kuchennego to różny wolumen pracy. Dalej idzie złożoność schematu: typowe nawiercanie pod standardowe okucia jest tańsze niż niestandardowa karta z otworami pod rzadkie mechanizmy.
Wpływa i materiał: kapryśna płyta laminowana z ryzykiem wyszczerbienia wymaga więcej staranności niż uległy MDF. Do kosztorysu dokłada się i towarzyszące operacje — pogłębianie, usuwanie zadziorów, rozkrój detali pod nawiercanie. I oczywiście pilność: praca poza wspólną kolejką liczona jest osobno. Najprostszy sposób, żeby nie przepłacić — przysłać zrozumiały schemat ze wskazaniem średnic i głębokości i nie zamawiać „na wczoraj”. Przeróbki z powodu niedokładnej karty i awaryjne terminy właśnie dodają zbędne procenty.
Pod względem czasu proste nawiercanie niewielkiej partii nierzadko mieści się w jednym-dwóch dniach, a drobiazgi robi się tego samego dnia po uzgodnieniu. Duża seria lub złożony schemat liczone są osobno. Jeśli zlecenie jest powiązane z montażem lub oddaniem obiektu, rozsądnie zwrócić się wcześniej i zostawić niewielki zapas, a nie liczyć na ostatni dzień.
Zlecenie jednorazowe czy stała współpraca
Wiercenie otworów bierze się i na jeden detal, i na regularne dostawy. Zlecenie jednorazowe jest proste: przyniosłeś detale i schemat, otrzymałeś gotowe. Żadnych zobowiązań na przyszłość, tylko konkretne zadanie i wynik. To wygodne dla prywatnych rzemieślników i dla tych, którym nawiercanie potrzebne jest od przypadku do przypadku.
Stała współpraca to inny poziom wygody dla tych, którzy zamawiają nawiercanie potokiem. Zakłady meblowe i producenci z czasem przekonują się, że prościej trzymać jedno sprawdzone źródło, niż za każdym razem tłumaczyć wymagania nowemu wykonawcy. Kiedy specyfika klienta jest już znana — jakie okucia, jakie typowe schematy — praca idzie szybciej, a jakość jest przewidywalna od partii do partii. Wielu tak właśnie przychodzi: z jednego próbnego zlecenia, a zostaje na długo, przekonawszy się, że detale stabilnie schodzą się na montażu.
Częste błędy przy zamawianiu nawiercania
Większość wpadek zdarza się nie na obrabiarce, lecz na etapie postawienia zadania. Oto co najczęściej przeszkadza otrzymać wynik za pierwszym razem.
- ❌ Brak odniesienia współrzędnych. Wskazano średnicę, ale nie powiedziano, skąd odmierzać środki — schemat czyta się niejednoznacznie.
- ❌ Zapomniana głębokość otworów nieprzelotowych. Bez niej niejasne, jak głęboko wiercić pod kołek lub zawias.
- ❌ Nie nazwano typu okucia. Pod różne zawiasy i mechanizmy potrzebne są różne otwory.
- ❌ Pomylone strony detalu. Nawiercanie „w lustrze” — i lewy bok nie staje na miejsce prawego.
- ❌ Pilność w ostatniej chwili. Złożonego schematu nie przyspieszysz na pstryknięcie bez ryzyka dla jakości.
Nic strasznego, jeśli czegoś z tego Państwo nie uwzględnili — po to właśnie jest dialog przed startem. Dobra produkcja sama zadaje te pytania przed wierceniem, a nie po, kiedy poprawianie jest już drogie. Prościej poświęcić pięć minut na uściślenie schematu, niż przerabiać partię z powodu źle zrozumianego rysunku.
Kontrola jakości i gwarancja wyniku
Kontrola jest wbudowana w proces, a nie doczepiona dla zaliczenia na końcu. Na wejściu zestawia się rysunek, współrzędne i materiał: czy nie pomylono strony detalu, czy ta średnica jest zadeklarowana, czy grubość pasuje pod otwór nieprzelotowy potrzebnej głębokości. Po drodze, przy odpowiedzialnych schematach, robi się sprawdzenie pośrednie. Na wyjściu nawiercanie sprawdza się w całości — średnicę, głębokość, położenie środków względem baz detalu.
Jeśli powstaje sporny moment, łatwiej go rozwiązać właśnie dlatego, że zlecenie przeszło przez jedne ręce. Nie trzeba dochodzić, na czyim etapie błąd — na rozkroju czy na wierceniu — odpowiedzialność nie jest rozmyta między podwykonawców. Dla klienta to i jest prawdziwa gwarancja: wiadomo, z kogo rozliczać. A samo przekrojowe sprawdzenie od rysunku do gotowego detalu zdejmuje większą część problemów, zanim jeszcze detal dojedzie do montażu.
Nawiercanie w parze z innymi operacjami
Wiercenie otworów rzadko bywa jedyną operacją nad detalem, i w tym jego wygoda w produkcji pełnego cyklu. Logiczny łańcuch wygląda tak: najpierw rozkrój arkusza na wymiar, następnie oklejanie krawędzi, potem nawiercanie według baz już gotowego detalu, a w razie potrzeby frezowanie rowka i szlifowanie. Kiedy wszystko idzie po kolei na jednej hali, detal nie podróżuje między zakładami, i jego wymiary nie „pływają” na stykach.
To ważniejsze, niż się wydaje. Nawiercanie jest powiązane z bazami detalu — z jego krawędziami i narożnikami. Jeśli rozkrój i wiercenie robią różni wykonawcy, najmniejsza rozbieżność w wymiarze detalu przesuwa i cały schemat otworów. A gdy detal jest rozkrojony i wywiercony w jednym miejscu według jednego układu współrzędnych, okucie osadza się dokładnie, a złożony wyrób się nie wypacza. Dlatego nawiercanie opłaca się zamawiać nie osobno, lecz od razu razem z rozkrojem i krawędzią — tak cały łańcuch składa się bez luk.
Branże i typowe zadania
Żeby przymierzyć usługę do swojej dziedziny, oto krótka tabela typowych zapytań na wiercenie otworów według branż. Nie jest wyczerpująca, ale pokazuje, jak różne zadania zamyka jedna operacja.
| Branża | Co się wierci | Materiał |
|---|---|---|
| 🪑 Meble | Nawiercanie pod zawiasy, konfirmaty, podpórki półek | Płyta laminowana, MDF, drewno lite |
| 🏗️ Budownictwo | Otwory pod łączniki, instalacje, szkielety | Sklejka, OSB, drewno lite |
| 🚪 Drzwi i okna | Gniazda pod zamki, zawiasy, klamki | Drewno lite, MDF, sklejka |
| 🛍️ Wyposażenie sklepów | Otwory pod montaż stojaków i witryn | Płyta laminowana, sklejka |
| 💡 Dekoracja i aranżacja | Otwory pod podświetlenie i wkładki | MDF, sklejka, drewno lite |
Jeśli Państwa zadania nie ma w tabeli, to nie znaczy, że się go nie podejmą. Raczej odwrotnie: niestandardowy schemat otworów to właśnie powód do indywidualnego podejścia. Wystarczy opisać, co potrzeba otrzymać, i rozwiązanie dobierze się z tego samego zestawu chwytów.
Dostawa i zamówienia powtórne
Gotowe detale z nawierceniem wysyła się po całej Polsce i Europie. Pakuje się tak, żeby krawędzie i narożniki nie ucierpiały w drodze, a warunki dostawy uzgadnia się pod wolumen i adres. Dla klienta z innego regionu proces wygląda tak samo prosto jak dla sąsiedniego miasta: schemat uzgadnia się zdalnie, detale się wierci i wysyła firmą transportową.
Zamówienie powtórne jest prostsze od pierwszego. Jeśli schemat nawiercania już przechodził przez produkcję, jego parametry są zachowane, i nowa partia wyjdzie dokładnie taka sama. To ratuje tych, którzy wypuszczają meble lub wyposażenie seriami i od czasu do czasu dokupują detale do już gotowego. Nie trzeba na nowo układać karty otworów — wystarczy powołać się na wcześniejsze zlecenie.
Jeszcze pytania o wiercenie otworów
Czy można wywiercić detal, który robiono w innym miejscu? Tak, często przynosi się gotowe detale tylko na nawiercanie. Najważniejszy jest wyraźny schemat otworów i zrozumiałe bazy, od których odmierzać. Detal się obejrzy, w razie potrzeby uściśli współrzędne i wywierci według Państwa karty.
Co robić, jeśli nie ma rysunku, a jest wzór? To też robocza opcja. Według wzoru zdejmuje się wymiary i układa schemat nawiercania, po czym powtarza się go na nowych detalach. Tak nierzadko powiela się polubiony mebel albo odtwarza detal w miejsce zepsutego.
Na ile dokładnie pokryją się parzyste otwory? Przy nawiercaniu maszynowym według jednego schematu — z wysoką dokładnością. To właśnie potrzebne jest do połączeń kołkowych, gdzie otwory w dwóch detalach muszą się idealnie pokryć. Ręczne wiercenie takiej dokładności na partii nie utrzyma, a obrabiarka — utrzyma.
Jeśli zebrać wszystko w całość: wiercenie otworów to dokładne nawiercanie pod okucia i łączniki w drewnie i materiałach płytowych, od jednego detalu po partię seryjną. Wystarczy przysłać schemat lub opisać, co i pod co trzeba wiercić — resztę rozłoży się na etapy, sprawdzi i doprowadzi do gotowych detali, które składają się bez dopasowywania i służą bez luzów.
Pogłębianie i doróbka otworów
Sam otwór to połowa sprawy; druga połowa tkwi w tym, jak obrobiona jest jego krawędź. Tu na scenę wchodzi pogłębianie — niewielkie stożkowe poszerzenie u wejścia otworu. Potrzebne jest po to, żeby łeb wkręta lub konfirmata osiadł równo z powierzchnią, a nie sterczał guzkiem. Na widocznych detalach to kwestia staranności, a na powierzchniach stykowych — jeszcze i funkcji: wystający łeb nie pozwoli detalom szczelnie się zejść.
Poza pogłębianiem krawędź otworu czasem oczyszcza się z zadziorów i kosmatości, zwłaszcza na sklejce, gdzie górna warstwa forniru lubi się zadzierać. Wszystko to drobne, ale ważne operacje: to one właśnie odróżniają detal gotowy do montażu od półfabrykatu, który jeszcze trzeba będzie doprowadzać ręcznie. Doróbkę wygodnie zamówić od razu razem z nawiercaniem, żeby nie wracać do detalu po raz drugi.
Obrabiarka kontra wiertarka: kiedy co jest stosowne
Ręczna wiertarka to rzecz niezastąpiona, ale ma swoją niszę. Jeden otwór na miejscu, dopasowanie na montażu, robota zgrubna — tu jest poza konkurencją. Problemy zaczynają się, gdy otworów jest dużo i muszą się dokładnie pokrywać. Ręka nieuchronnie odchyla wiertło od pionu, głębokość na oko trudno utrzymać, a rząd otworów wychodzi z gulającym rozstawem. Na montażu wszystko to zamienia się w przekrzywione fronty i półki stające ze skosem.
Nawiercanie maszynowe usuwa czynnik ludzki. Ogranicznik trzyma głębokość, prowadnik lub program — współrzędne, i każdy otwór wychodzi tam, gdzie zaplanowano, ściśle prostopadle do powierzchni. Na partii jednakowych detali różnica jest szczególnie widoczna: to, co ręcznie zajęłoby pół dnia i i tak wyszłoby nierówno, obrabiarka robi szybko i jednakowo. Dlatego reguła jest prosta: jedna dziura na miejscu — bierz wiertarkę, seria lub dokładny schemat — powierz obrabiarce.
Jak przygotować schemat nawiercania
Dobre zlecenie na wiercenie otworów zaczyna się od zrozumiałego schematu. Im jaśniejsze dane wyjściowe, tym mniej dopytywania i dokładniejszy wynik. Ułożyć schemat nietrudno, jeśli trzymać w głowie kilka punktów.
- 📐 Wskaż współrzędne środków otworów i od jakich krawędzi je odmierzać.
- ⚪ Zadaj średnicę każdego otworu — albo nazwij okucie, pod które on jest.
- ⬇️ Dla otworów nieprzelotowych wskaż głębokość.
- ↔️ Zaznacz, z której strony detalu wiercić, żeby nie dostać „lustra”.
- 🧱 Podaj materiał i grubość detalu.
- 🔢 Wskaż liczbę detali i czy są jednakowe.
Nie trzeba przychodzić z idealnym rysunkiem — jeśli czegoś brakuje, pomogą doprowadzić schemat do roboczego stanu. Ale im pełniejsze dane na starcie, tym krótsza droga do gotowych detali i tym mniejsze ryzyko, że otwór okaże się nie tam albo nie tej głębokości.
Jak nawiercanie oszczędza na montażu
Może się wydawać, że wiercenie otworów to drobiazg na tle rozkroju i frezowania. W istocie to właśnie od nawiercania zależy, w co zamieni się montaż. Kiedy wszystkie otwory są dokładne, detale łączą się szybko i bez dopasowywania: konfirmat wchodzi za pierwszym razem, zawias osadza się w puszce bez luzu, półki stają równo. Monter poświęca czas na montaż, a nie na poprawianie cudzych niedokładności.
A niedokładne nawiercanie bije w cały łańcuch. Otwór poszedł o parę milimetrów — i front wisi krzywo, szuflada zahacza o korpus, kołek nie wchodzi w odpowiadające gniazdo. Każdy taki detal trzeba doprowadzać ręcznie, a czasem i przerabiać. Dlatego inwestycja w dokładne wiercenie maszynowe zwraca się tam, gdzie najmniej się jej spodziewać — na szybkości i jakości finalnego montażu.
Nawiercanie pod produkcję seryjną
Seria to żywioł nawiercania maszynowego. Kiedy potrzeba nie pięciu detali, lecz pięciuset, i wszystkie z jednakowym schematem otworów, praca ręczna odpada od razu. Program lub ustawiony prowadnik odpracowują kartę nawiercania na każdym detalu jednakowo, bez kumulowania błędu i bez zmęczenia, które u człowieka ku końcowi zmiany nieuchronnie odbija się na dokładności. Dzięki temu partia wychodzi jednorodna: ostatni detal niczym się nie różni od pierwszego, a więc cała seria złoży się przewidywalnie.
Dla klienta seryjnego ważna jest też cena za jednostkę. Im większa partia, tym korzystniej wychodzi każdy detal: przygotowanie schematu robi się raz, a dalej pracuje już ustawiony proces. Dlatego dla producentów mebli i wyposażenia sklepów wiercenie otworów na zewnątrz nierzadko wychodzi taniej od własnego odcinka nawiercającego, który stałby bezczynnie między zleceniami. Plus żadnej troski o obsługę techniki i szkolenie operatorów — wszystko to zostaje po stronie podwykonawcy.
Staranność i czystość w produkcji
Wiercenie, zwłaszcza MDF, daje dużo drobnego pyłu, i w zorganizowanej produkcji dba się o to: pracuje odciąg, strefa cięcia nie zarasta wiórem, a gotowe detale nie kurzą się w kącie. Dla klienta to nie oderwany szczegół, lecz kwestia jakości: czyste stanowisko pracy oznacza, że w świeży otwór nie napcha się śmieci, a powierzchnia detalu przyjedzie bez nalotu trocin. Porządek w hali prawie zawsze widać i w staranności gotowej roboty.
Konsultacja przed zamówieniem
Omówienie zadania do niczego nie zobowiązuje. Można po prostu opisać, co potrzeba, dołączyć schemat, rysunek lub zdjęcie wzoru — i otrzymać orientację co do ceny, terminów i sposobu rozwiązania. Na tym etapie zwykle wypływają przydatne detale: że pod konkretny zawias potrzebna jest puszka określonej średnicy, że otwory nieprzelotowe wygodniej zadać jedną głębokością, że detal lepiej od razu rozkroić i wywiercić w jednym miejscu. Taka rozmowa oszczędza i pieniądze, i czas, i zdejmuje połowę pytań jeszcze przed startem pracy.
Dlaczego precyzja tu rozstrzyga wszystko
W wierceniu otworów nie ma „drobnych” odchyleń. Pół milimetra na jednym otworze wydaje się drobiazgiem, ale gdy takich otworów w detalu jest dziesiątek, a detali w wyrobie dwa dziesiątki, błędy sumują się i zamieniają w przekrzywiony front albo szczelinę, przez którą widać ścianę. Właśnie dlatego nawiercania nie robi się na przybliżenie: współrzędne, średnica i głębokość utrzymywane są ściśle, a nie „na oko”. Obrabiarka z ogranicznikami i programem daje właśnie tę powtarzalność, przy której cała partia składa się jednakowo równo.
Jest i druga strona medalu — oszczędność tam, gdzie precyzja nie jest krytyczna. Nie każdy otwór wymaga jubilerskiego nawiercania: zgrubne mocowanie szkieletu znosi znacznie większą tolerancję niż gniazdo pod zawias meblowy. Dobry podwykonawca to rozumie i nie narzuca zbędnej precyzji tam, gdzie wystarczy proste wiercenie. Takie trzeźwe podejście właśnie odróżnia doświadczoną produkcję: wydaje zasoby tam, gdzie są realnie potrzebne, i nie zawyża ceny na ustawionym miejscu.
Jak wybrać potrzebną średnicę wiertła do materiałów?
Średnicę zadaje się nie na chybił trafił, lecz pod konkretne okucie lub łącznik: pod puszkę zawiasu jedna wartość, pod konfirmat inna, pod kołek trzecia. Typ wiertła dobiera się pod materiał — MDF, sklejka i płyta wiórowa mają różne wymagania, żeby nie było wyszczerbień i pęknięć. Prościej nazwać, co dokładnie będzie się wkładać w otwór, i odpowiednie wiertło dobiorą sami.
Ile czasu zajmuje wiercenie jednej partii wyrobów?
Wszystko upiera się w wolumen i złożoność schematu. Na serii, gdzie program jest ustawiony, jeden detal przechodzi w parę minut. Zlecenie jednostkowe ze złożoną kartą otworów wymaga więcej czasu na przygotowanie i trasowanie. Dokładny termin podaje się pod konkretną partię — tak uczciwiej, niż obiecywać „parę minut” na wszystko z rzędu.
Jakie materiały można wiercić?
Do pracy idą prawie wszystkie chodliwe materiały: MDF, płyta wiórowa, płyta laminowana, sklejka, OSB, płyta meblowa klejona i drewno lite. Pod każdy dobiera się swoje wiertło i reżim obrabiarki, żeby otwór wyszedł czysty. Twardych metali nie wiercimy — to już nie zadanie stolarskie.
Jakie rozmiary otworów można wiercić?
Zakres jest szeroki — od drobnych otworów pod okucia meblowe po duże pod mocowanie konstrukcji budowlanych. Możliwe są i przelotowe, i nieprzelotowe otwory na zadaną głębokość. Konkretny rozmiar i głębokość uściśla się pod zadanie na etapie przygotowania.
Jak uniknąć uszkodzeń przy wierceniu?
Wyszczerbienia i pęknięcia to prawie zawsze następstwo tępego wiertła, niewłaściwych obrotów lub zgrubnego posuwu. Dlatego bierze się ostre narzędzie, ustawia reżim pod konkretny materiał i płynnie kontroluje wejście wiertła, zwłaszcza na laminowanej krawędzi. Przy takiej staranności uszkodzeń praktycznie nie bywa.
Czy trzeba obrabiać otwory po wierceniu?
Czasem tak. Na krawędzi otworu może zostać niewielki zadzior lub kosmatość, zwłaszcza na sklejce. Usuwa się je, w razie potrzeby pogłębia krawędź pod łeb wkręta albo lekko szlifuje. Tę doróbkę wygodnie zamówić od razu, żeby detal przyszedł całkowicie gotowy do montażu.
Jaką specyfikę ma wiercenie płyty laminowanej?
Główna trudność płyty laminowanej to laminowana powłoka, która łatwo się wyszczerbia na krawędzi otworu. Żeby tego uniknąć, bierze się wiertło z krawędziami podcinającymi i starannie, bez szarpnięcia, wprowadza je w płytę. Przy właściwej technice otwór w płycie laminowanej wychodzi czysty, a błyszcząca powierzchnia wokół pozostaje cała.
Jak zamówić usługę wiercenia?
Najprościej opisać zadanie przez formularz na stronie lub telefonicznie: co za materiał, ile detali, jaki schemat otworów i pod jakie okucie. Jeśli jest rysunek lub karta nawiercania — dołącz, tak szybciej. Nie ma rysunku — pomogą ułożyć schemat według Państwa wymiarów.
Czy można zamówić pilne wiercenie?
Zlecenie pilne zwykle realnie wykonać, ale wszystko zależy od wolumenu partii i bieżącego obciążenia obrabiarki. Niewielkie nawiercanie nierzadko robi się tego samego dnia po uzgodnieniu. Terminy poza wspólną kolejką omawia się osobno, dlatego lepiej od razu powiedzieć, na jaką datę potrzebny jest wynik.
Jakie dodatkowe usługi mogą być zaproponowane?
Poza nawiercaniem zwykle dostępne są rozkrój, frezowanie, szlifowanie, usuwanie zadziorów i pogłębianie, a także pakowanie i wysyłka gotowych detali. To wygodne: można oddać materiał w całości i otrzymać z powrotem rozkrojone, wywiercone i obrobione detale, gotowe do montażu, nie zbierając zlecenia u różnych podwykonawców.
Do kontaktu w dogodny dla Państwa sposób
Zadzwoń, napisz na komunikatorze lub skontaktuj się przez media społecznościowe — wybierz dogodny sposób kontaktu
🗺️ Przyjmujemy zamówienia od klientów z całej Polski
💬 Przydatne informacje i artykuły
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna W ostatnich latach coraz częściej zastanawiamy się nad tym, z czego zrobione są rzeczy, które nas otaczają. Dom, meble, podłoga, kuchnia, łóżeczko

Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań
Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań W świecie obróbki drewna i produkcji mebli każdy materiał to osobna historia. Sklejka, MDF, płyta wiórowa i

Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi
Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi Praca z materiałami drewnopochodnymi to nie tylko piłowanie. Aby uzyskać naprawdę wysokiej jakości i trwały produkt, trzeba

Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych
Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych W obróbce drewna wybór materiału płytowego jest jak fundament dla budowlańca. To, co wybierzesz na samym początku, decyduje o wszystkim: o