
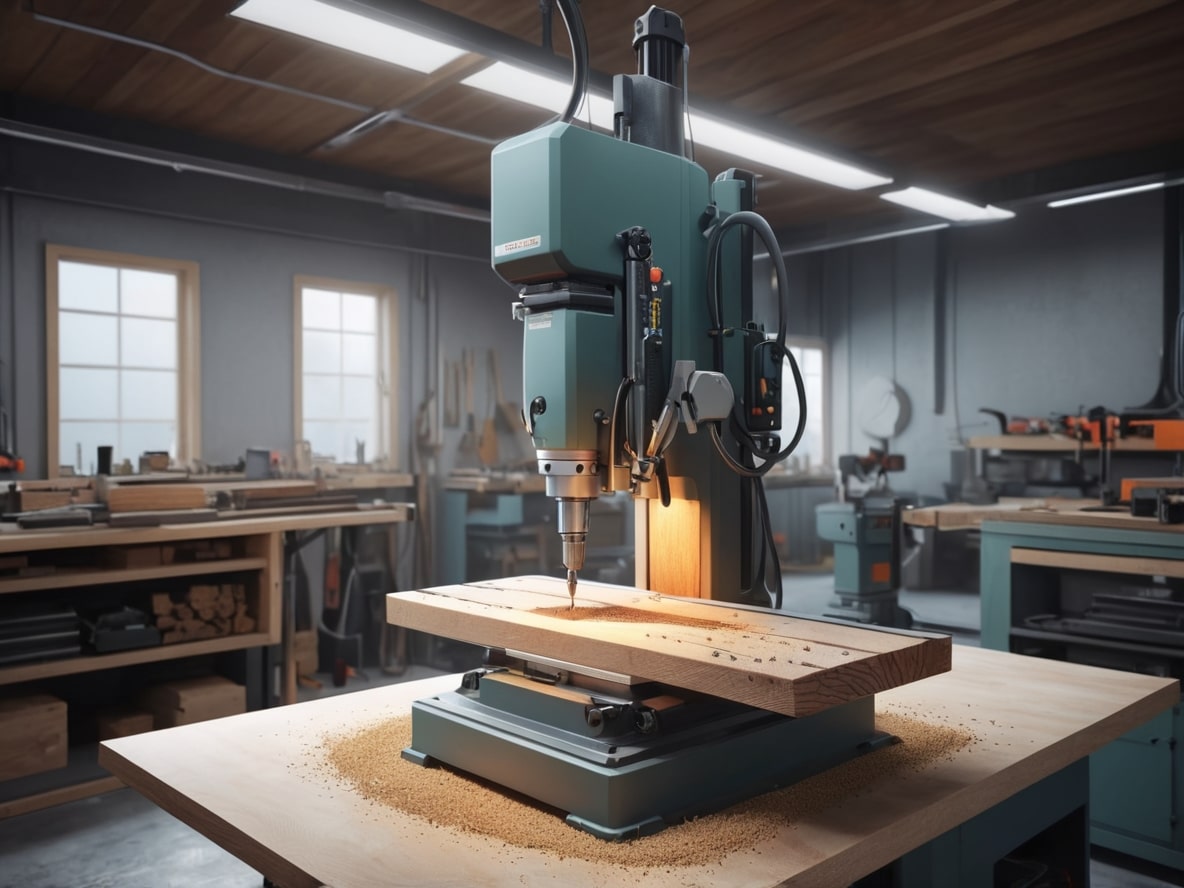
Сверление отверстий в дереве
Сверление отверстий в дереве и плитных материалах — это точная присадка под фурнитуру, крепёж, петли и полкодержатели в фанере, ДСП, ЛДСП, МДФ и массиве по вашим чертежам. Работа идёт на станках, поэтому диаметр, глубина и расположение выдерживаются одинаково хоть на одной детали, хоть на серийной партии, а кромка отверстия остаётся без сколов. Ниже — какие материалы сверлят, какие бывают отверстия, из каких этапов складывается заказ, сколько это занимает и кому услуга нужна чаще всего.
Сверление отверстий в древесных и плитных материалах: описание услуги
Сверление отверстий — та операция, без которой не собирается почти ни одно изделие из дерева и плит. Именно в готовые отверстия садятся петли, конфирматы, шканты, полкодержатели и вся прочая фурнитура. Материалы в работе привычные: МДФ, ДСП, ЛДСП, фанера, ОСБ, мебельный щит. Чаще всего это звено в цепочке мебельного производства, но заказы приходят и от строителей, и от тех, кто делает торговое оборудование или декор, — везде, где детали нужно точно соединить между собой.
Отверстия бывают очень разными по назначению. Одни — под крепёж и фурнитуру, другие — сквозные под коммуникации и проводку, третьи — глухие, на заданную глубину, под шкант или полкодержатель. Есть и декоративные: под подсветку, под врезные вставки. На станке с числовым управлением каждое отверстие выходит там, где задумано, и такого же диаметра, как соседнее. Эта повторяемость и отличает станочную присадку от сверления «на глаз»: детали потом сходятся без подгонки.
За кажущейся простотой скрывается точность. Отверстие нужно просверлить строго заданной глубины и диаметра, да ещё и ровно перпендикулярно поверхности. Ошибся на пару градусов или на миллиметр по разметке — и петля встанет с перекосом, фасад начнёт цеплять, а шкант не войдёт в ответное отверстие. Отсюда и требования: чем точнее присадка, тем крепче и долговечнее собранное изделие, тем меньше люфтов и щелей в готовой мебели.
Три параметра решают всё: глубина, диаметр и расположение отверстия относительно других точек детали. Сдвинулась хотя бы одна координата — и вся присадочная схема поплыла. Специализированные сверлильные станки как раз и держат эти три параметра стабильно от детали к детали, без накопления ошибки. Поэтому сверление отверстий — одна из самых востребованных операций в деревообработке: без неё не обходятся ни серийная мебель, ни штучный заказ.
Преимущества сотрудничества с профессионалами
Современное оборудование
Форматно-раскроечные, ЧПУ, фрезерные станки — точность, скорость и качество гарантированы

Большой опыт и экспертиза
Мы знаем, как обращаться с деревом и листовыми материалами — надёжно, точно, профессионально
Оперативное выполнение заказов
Быстро и без потери качества. Мы ценим ваше время и свои обязательства
Комплекс услуг в одном месте
Раскрой, распил, фрезеровка, шлифовка, покраска, сборка — всё у нас, без посредников
Проверенные материалы и расходники
Мы работаем только с качественными материалами, чтобы вы были уверены в результате
Индивидуальный подход к каждому клиенту
Работаем по вашим чертежам, создаём программу обработки под задачу, учитываем все нюансы
Особенности сверления отверстий в разных материалах
Каждый материал сверлится по-своему, и универсального режима тут нет. Плотность, толщина и внутренняя структура плиты диктуют и скорость вращения, и подачу, и тип сверла. МДФ, ДСП и ЛДСП при внешней похожести ведут себя под инструментом по-разному: где-то важно не порвать волокна, где-то — не сколоть ламинированное покрытие. Поэтому перед работой прикидывают, с чем имеют дело, а не гонят всё одним махом.
МДФ — плита однородная и плотная, сверлится чисто и предсказуемо, за что её и любят под присадку. Но именно из-за плотности она не прощает тупого инструмента: сверло должно быть острым, иначе край отверстия подпаливается, а внутри остаётся ворс. Зато при правильной подаче МДФ даёт едва ли не самое аккуратное отверстие из всех плитных материалов — ровные стенки, чёткая кромка.
ДСП и особенно ЛДСП — отдельная история. Ламинированное покрытие норовит сколоться по краю отверстия, если сверло входит рывком или тупой кромкой. Чтобы этого не было, берут специальные свёрла с подрезающими кромками и аккуратно контролируют вход инструмента — плавно, без удара. Правильный режим даёт чистое отверстие даже на глянцевой ЛДСП, где любой скол сразу бросается в глаза.
Фанера и ОСБ жёстче и слоистее, и с ними своя морока. Фанера при выходе сверла с обратной стороны любит оставлять задиры и заусенцы — верхний слой шпона задирается, если не подложить опору или не сбавить подачу к концу. ОСБ с её крупной стружкой требует острого инструмента, иначе рвёт кромку. Подобрал правильное сверло и режим — и оба материала сверлятся чисто, без трещин и махры по краю.
Помимо самого сверла, на результат влияет и режим станка: обороты, скорость подачи, нагрев в зоне реза. Слишком высокие обороты на плотном материале — и кромка подгорает; слишком грубая подача — и лезет скол. Под каждый материал подбирают свою связку этих параметров. Именно такая настройка под конкретную плиту, а не работа «на одной скорости для всего», и сводит брак к минимуму.
Этапы сверления древесины и плитных материалов
Консультация
Получение чертежей или разработка плана
Согласование сроков и стоимости
Запуск в производство
Контроль качества на каждом этапе
Финишная отделка
Упаковка и подготовка к отгрузке
Доставка или самовывоз
Этапы выполнения сверления древесных и плитных материалов
Всё начинается не со станка, а с разметки. По чертежу или карте присадки на детали задаются координаты каждого отверстия — где центр, какой диаметр, на какую глубину. Этот этап определяет исход: сместилась точка на пару миллиметров, и при сборке фурнитура встанет криво. Поэтому чем точнее исходные данные от заказчика, тем меньше уточнений и тем предсказуемее результат. Если координаты заданы небрежно, их приходится согласовывать заново, а это время.
Дальше под задачу подбирают инструмент. Диаметр сверла — под конкретную фурнитуру или крепёж, тип сверла — под материал: одно для чистого отверстия в ЛДСП, другое для глухого гнезда в массиве. Учитывают и толщину детали: сквозное отверстие в тонкой плите и глухое в толстом щите требуют разного подхода. Правильно выбранное сверло — половина успеха: с ним отверстие выходит ровным, без ворса и сколов.
Затем идёт само сверление — с точностью до долей миллиметра. Тут важна стабильность: обороты, усилие подачи, глубина держатся ровными на всей партии, чтобы сотая деталь не отличалась от первой. Для ответственных отверстий подключают упоры-ограничители глубины и кондукторы, задающие точное положение. На сложных материалах следят за нагревом, чтобы кромка не подгорела. Всё это и делает станочную присадку такой предсказуемой.
Финальный шаг — контроль. Готовые отверстия сверяют с заданием: тот ли диаметр, та ли глубина, на своих ли местах центры относительно других точек детали. При необходимости снимают заусенцы, зенкуют края под шляпку самореза, зачищают отверстие от ворса. Только после этой проверки деталь уходит дальше — на сборку или заказчику. Такой выходной контроль отсекает брак до того, как он всплывёт при монтаже.
Преимущества сверления древесных и плитных материалов
Почему присадку на станке предпочитают ручной дрели? Причин несколько, и первая — точность. Станок держит и диаметр, и глубину, и перпендикулярность так, как рука не повторит при всём желании. А для сборки это критично: когда все отверстия строго на своих местах, детали садятся друг к другу без люфта и подгонки, фасады висят ровно, ящики ходят мягко. Точное сверление отверстий экономит часы на монтаже.
Второй плюс — универсальность. Одними и теми же отверстиями решают совершенно разные задачи: посадка петель и направляющих, крепёж под конфирмат, гнёзда под шкант, отверстия под подсветку или проводку. Поэтому услуга нужна далеко за пределами мебели — в строительстве, в оформлении, в производстве оборудования. Везде, где детали нужно точно и надёжно соединить, дело доходит до присадки.
Третий момент — простота и уместность метода. Там, где нужно именно круглое отверстие под крепёж, сверление обходит и лазер, и фрезер: оно быстрее, дешевле и не оставляет оплавленной кромки. Не всякую задачу стоит решать сложной технологией — иногда аккуратно просверлить и есть самое рациональное решение. А широкий выбор свёрл позволяет работать со всем спектром материалов, от мягкой плиты до плотного массива.
Скорость — ещё один аргумент. Присадка на станке идёт быстро, а на серии выигрыш во времени становится решающим: настроил программу однажды — и партия деталей проходит одинаково, без пауз на перенастройку. В мебельном производстве, где счёт идёт на десятки и сотни одинаковых деталей, это напрямую влияет и на срок, и на себестоимость каждой единицы.
И наконец, качество. Верно настроенный станок сводит к минимуму трещины, сколы и рваную кромку — те самые дефекты, что портят вид и мешают сборке. Чистое отверстие — это не только эстетика: в него ровно садится фурнитура, крепёж держит как надо, а деталь не идёт трещиной от нагрузки. В сумме эти пять причин и объясняют, почему присадку доверяют производству, а не делают дрелью на коленке.
Преимущества заказа сверления отверстий на производстве
Отдать присадку на сторону бизнесу выгодно по нескольким причинам. Первая — доступ к оборудованию и опыту без собственных вложений. Сверлильный станок с ЧПУ, оснастка, обученный оператор — всё это стоит денег и площади, а окупается только при постоянной загрузке. Заказывая сверление отверстий у производства, вы получаете стабильное качество и точность без покупки станка, который половину времени простаивал бы.
Вторая причина — гибкость под конкретную задачу. Нестандартный диаметр, необычная схема отверстий, редкий материал — всё это решается индивидуально, а не отсекается фразой «мы так не делаем». За плечами обычно опыт работы с разными плитами: от мягкой ДВП до плотной фанеры и капризной ЛДСП. Этот опыт как раз и подсказывает, какое сверло и какой режим дадут чистый результат на вашем материале.
Третье — скорость и срочные заказы. Производительное оборудование позволяет закрыть партию быстро, что выручает, когда сроки поджимают. А за счёт того, что станок работает не под один ваш заказ, а постоянно, цена за деталь выходит разумной — дешевле, чем содержать собственный участок под редкие задачи. Для небольшого цеха это прямая экономия и на технике, и на людях.
И четвёртое — присадку редко заказывают в отрыве от остального. Обычно тут же можно снять заусенцы, зенковать края, а заодно раскроить или отфрезеровать деталь и отправить готовое транспортной компанией. Когда всё это делается в одном месте, заказчик не собирает изделие по кускам у разных подрядчиков и не сводит их сроки — деталь проходит весь путь под одним контролем и приходит готовой к сборке.








Разнообразие услуг по обработке древесных и плитных материалов
Сверление отверстий почти никогда не бывает единственной операцией над деталью. Рядом с ним идут раскрой, фрезеровка, шлифовка — и удобно, когда всё это доступно на одной площадке. Каждая операция требует своего инструмента и навыка, но суть в другом: заказчику не нужно возить заготовку по разным цехам. Ниже коротко о том, что обычно идёт в связке с присадкой, чтобы деталь вышла полностью готовой.
Раскрой и резка задают детали форму и размер. На форматно-раскроечном станке лист режется в размер с чистой кромкой, а фигурный контур делают на ЧПУ. Логично, что присадку удобно заказывать сразу после раскроя: деталь уже нужного размера, остаётся насверлить отверстия по её базам. Так и размеры не «плывут», и не приходится согласовывать заготовку между двумя исполнителями.
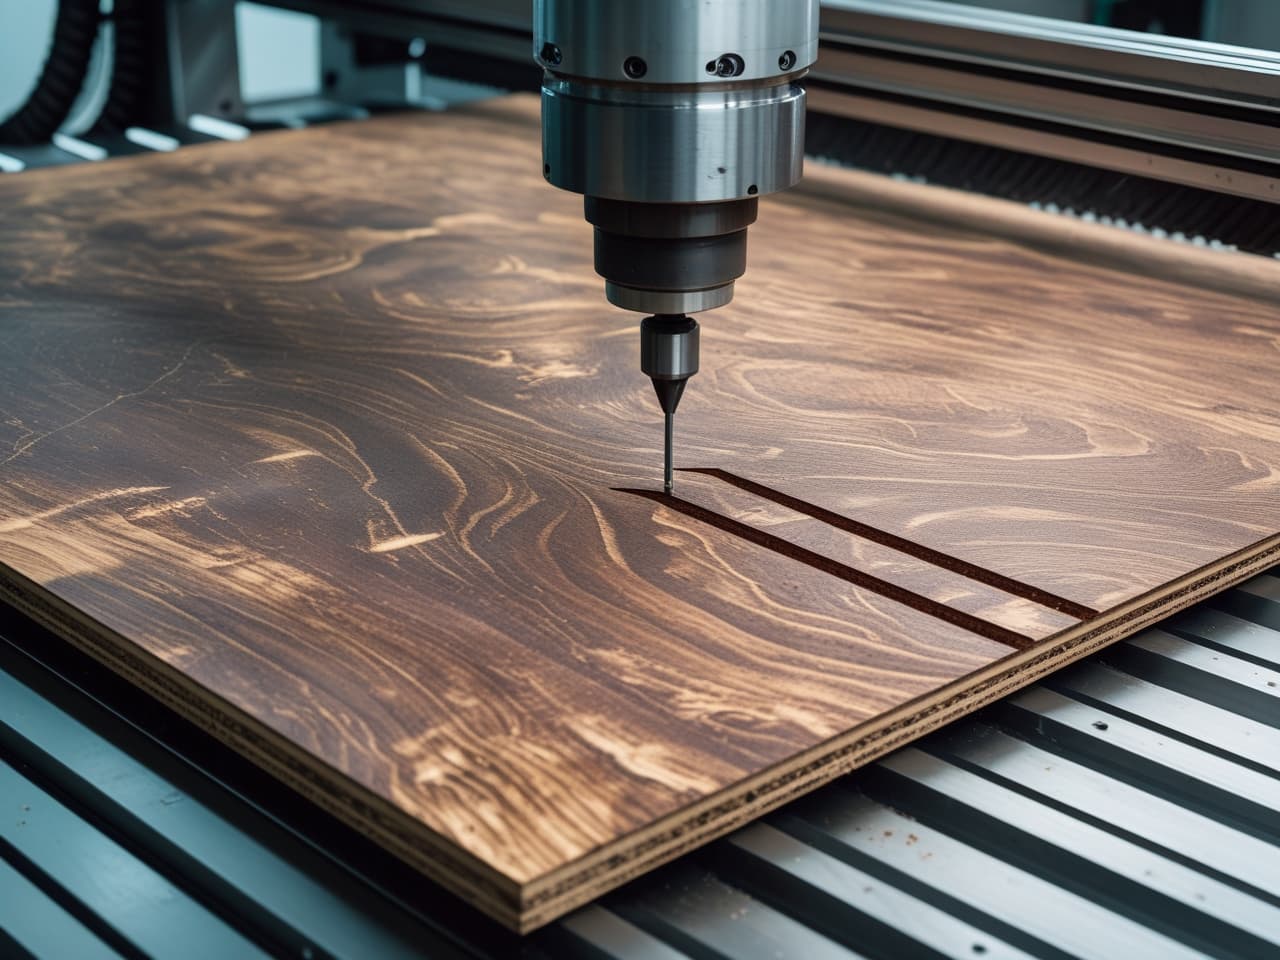
Фрезеровка добавляет детали то, что не сделать сверлом: пазы, выборки, фигурный контур, декоративный рельеф. Нередко присадка и фрезеровка идут в паре — например, когда в фасаде и паз под стекло, и отверстия под петли. Работают и вручную, и на ЧПУ: программа даёт точность и повторяемость на серии, ручная доводка — там, где нужна живая форма или деликатная обработка единичной детали.
Шлифовка приводит поверхность в порядок перед финишем. Она снимает мелкие неровности, выводит грани, готовит деталь под лак, масло или покраску. Для видимых элементов это обязательный шаг: под покрытием проступает любая царапина, поэтому поверхность выглаживают в несколько проходов, от крупного зерна к мелкому. После присадки шлифовка заодно убирает ворс и заусенцы вокруг отверстий.
Распил делит лист или доску на детали заданного размера — с него начинается почти любой проект. Все эти операции берут как по отдельности, так и в связке: можно заказать только присадку готовых деталей, а можно отдать материал целиком и получить назад раскроенные, отфрезерованные, просверленные и отшлифованные элементы, готовые к сборке. Формат подбирается под то, что именно вам нужно.
Наше портфолио – готовые изделия
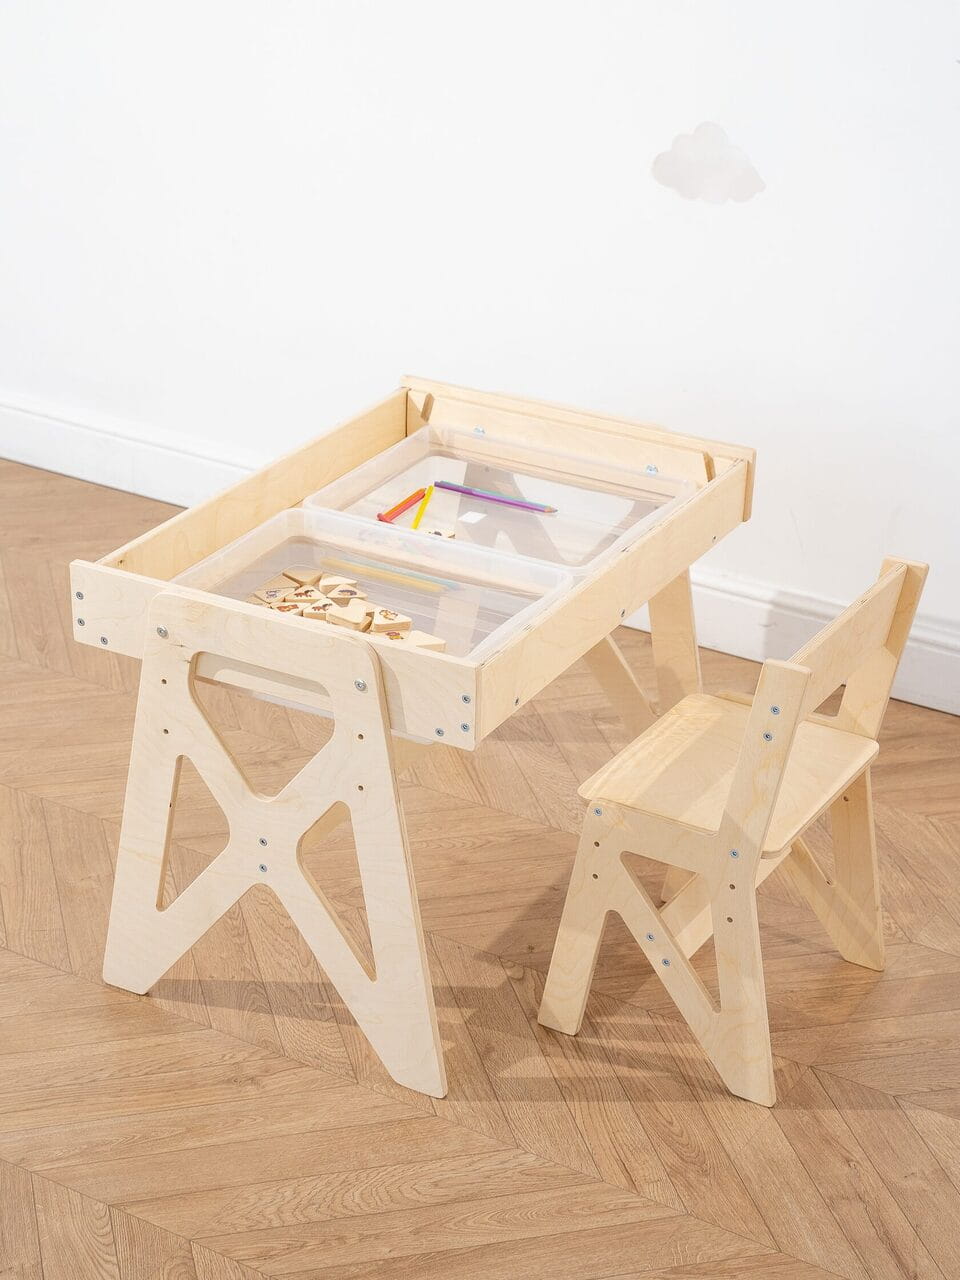


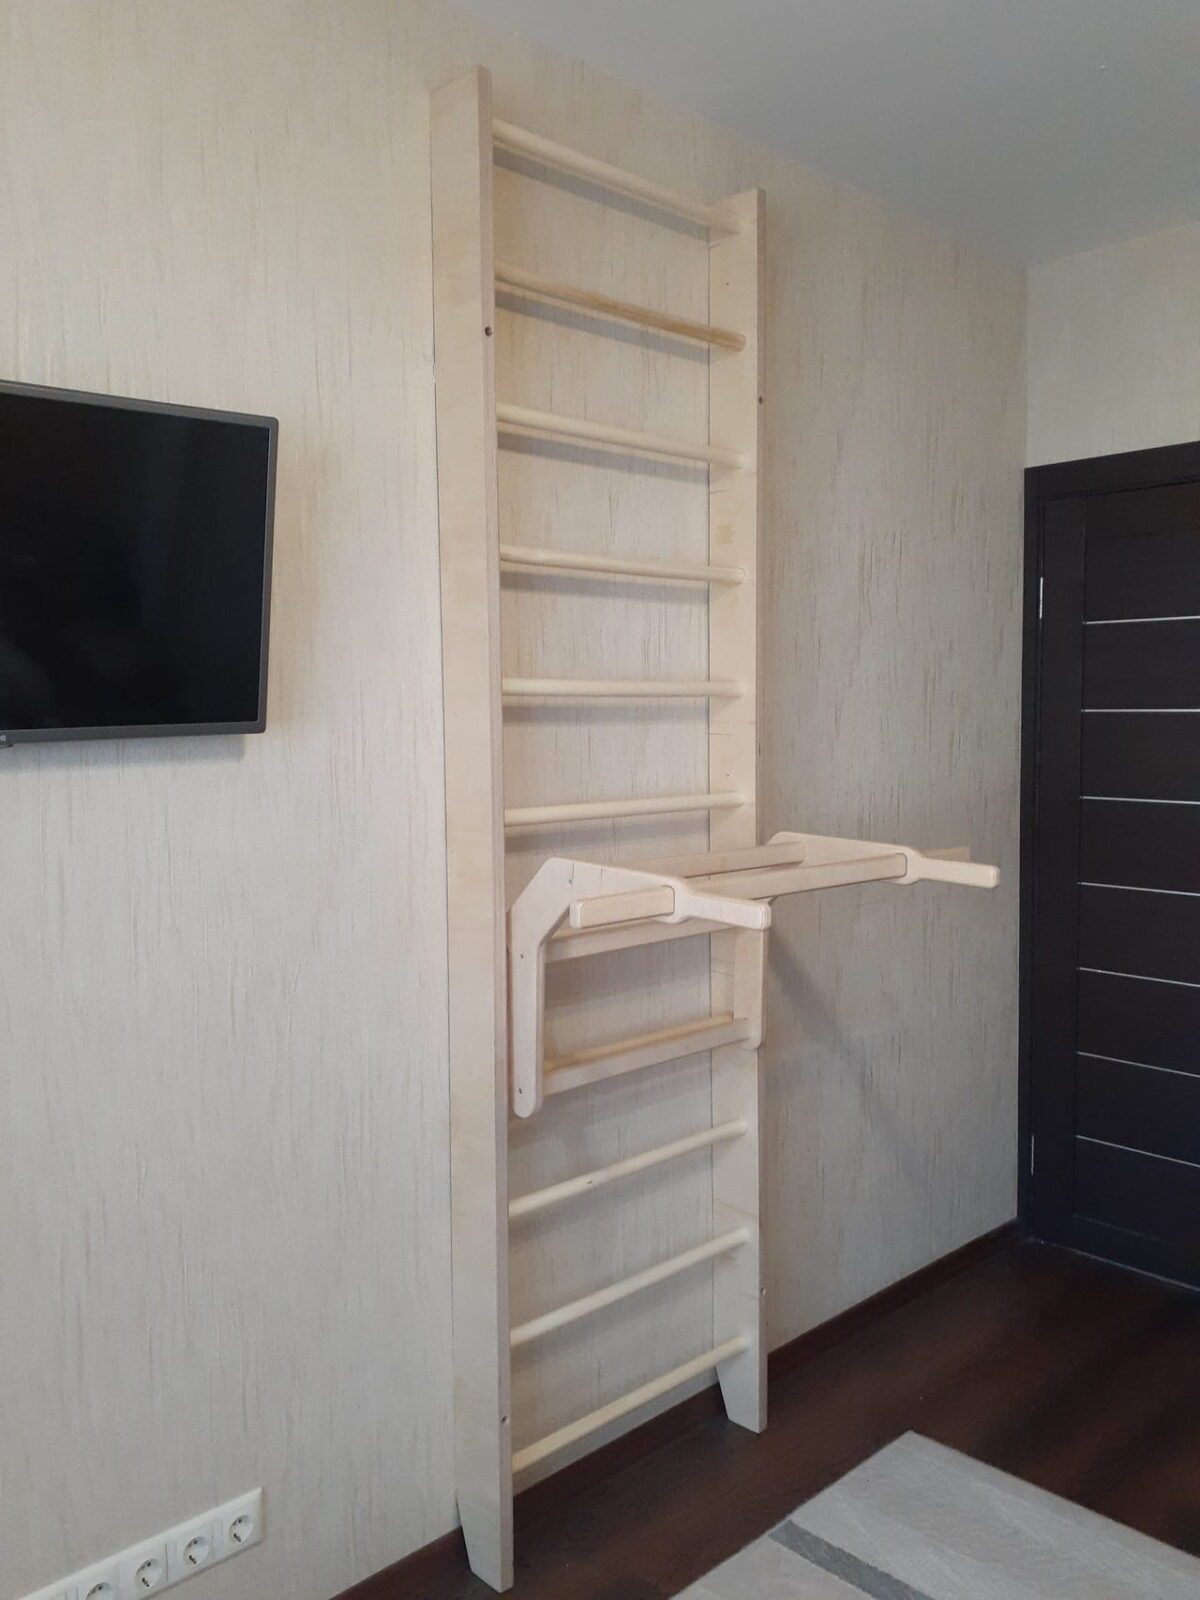
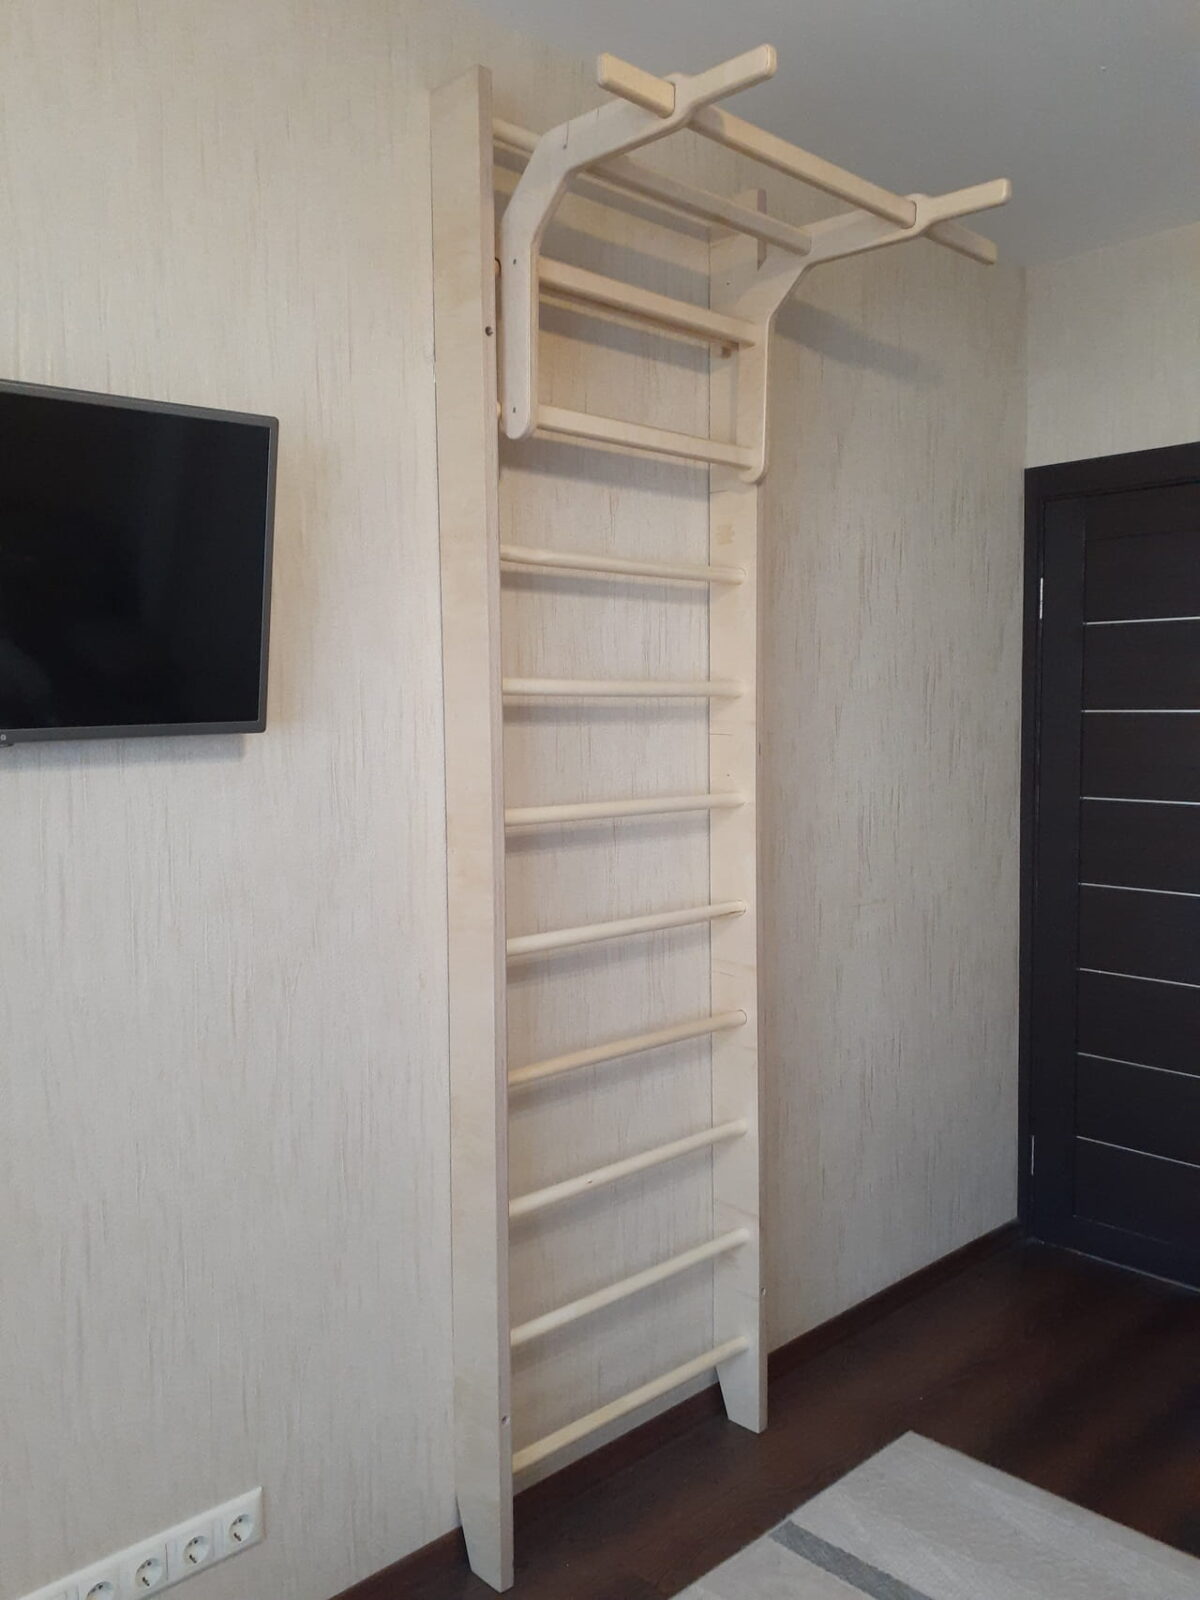
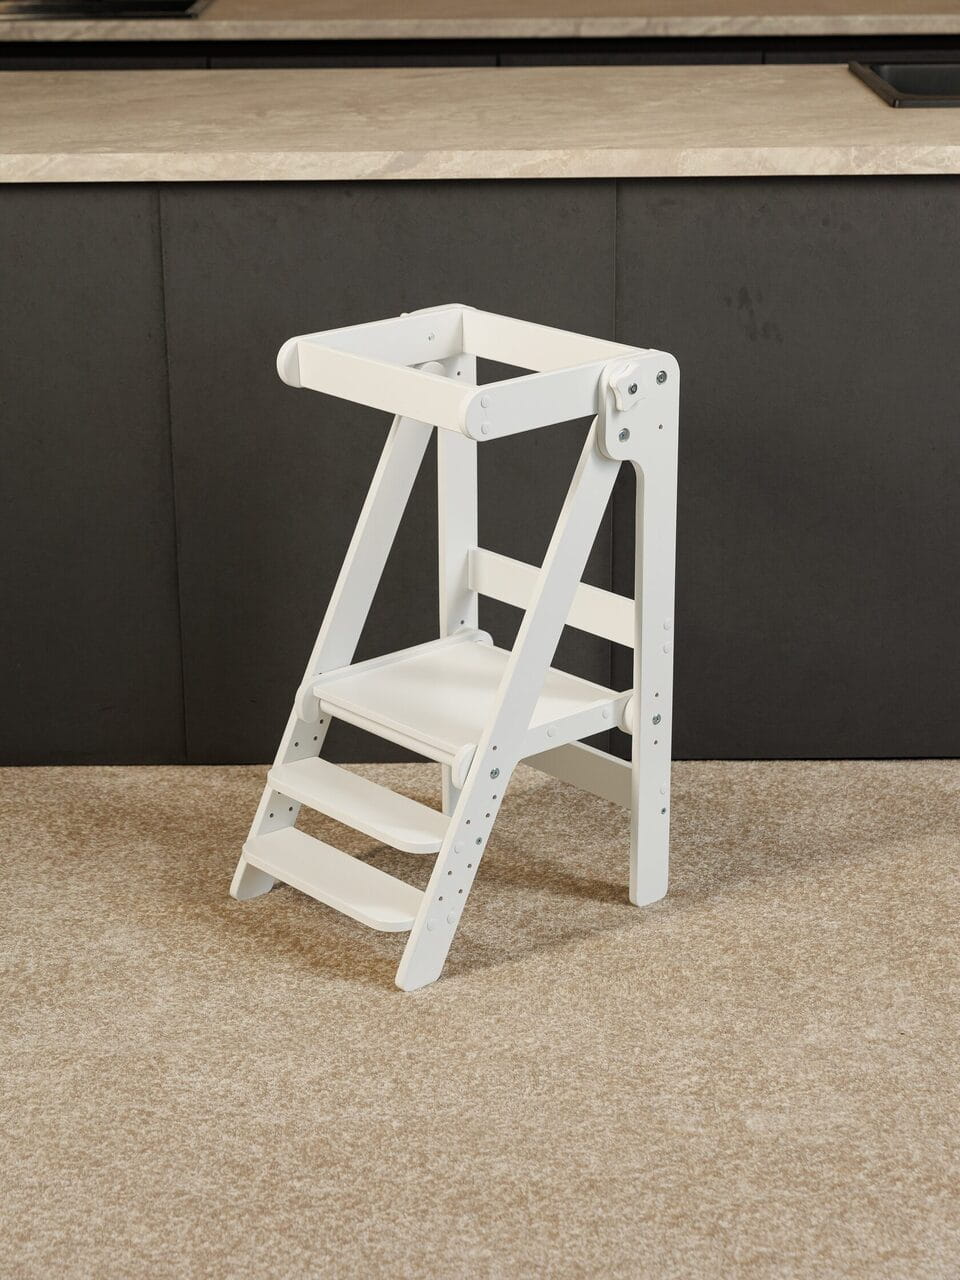
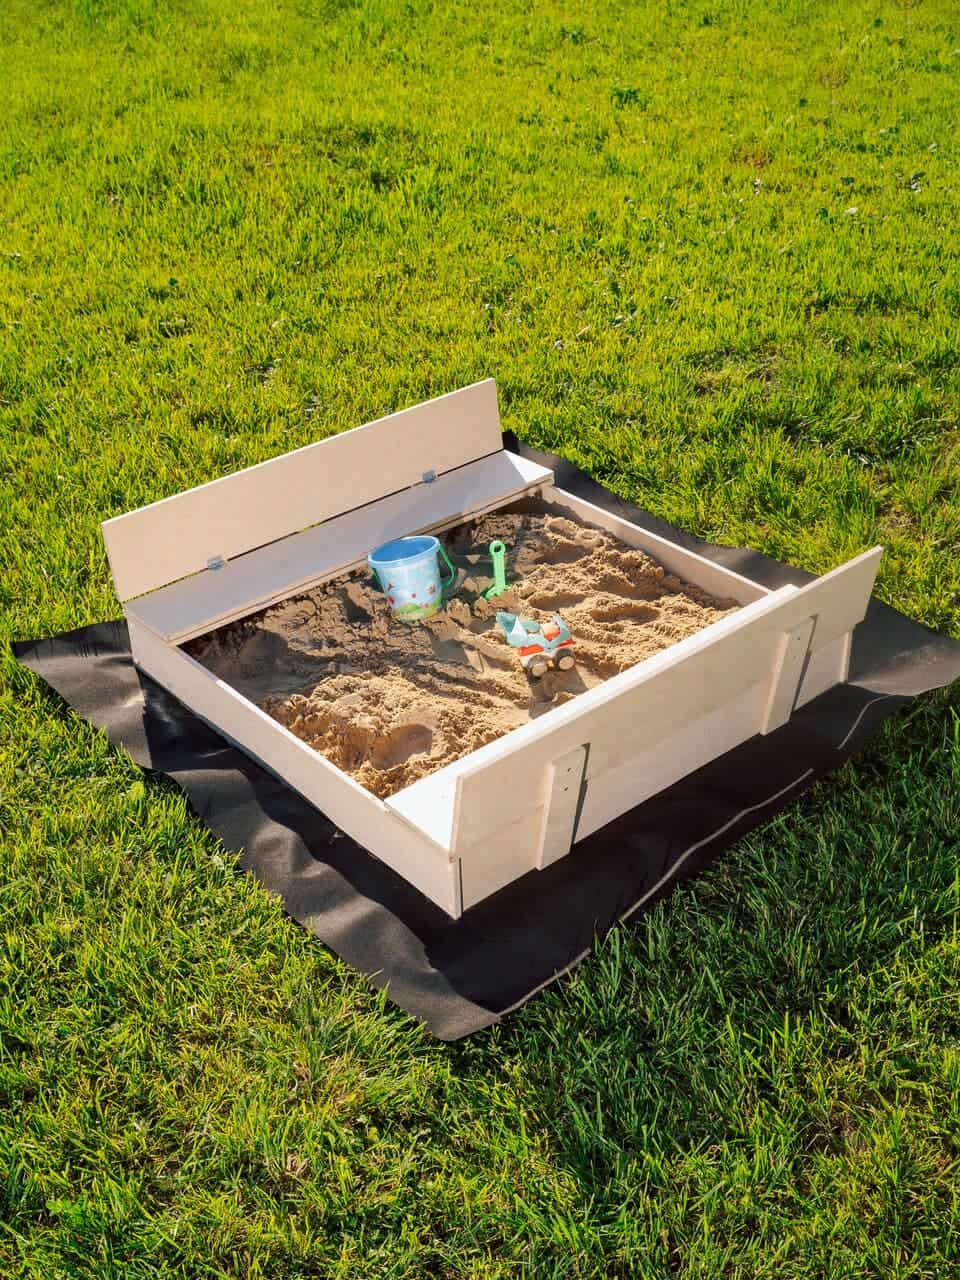


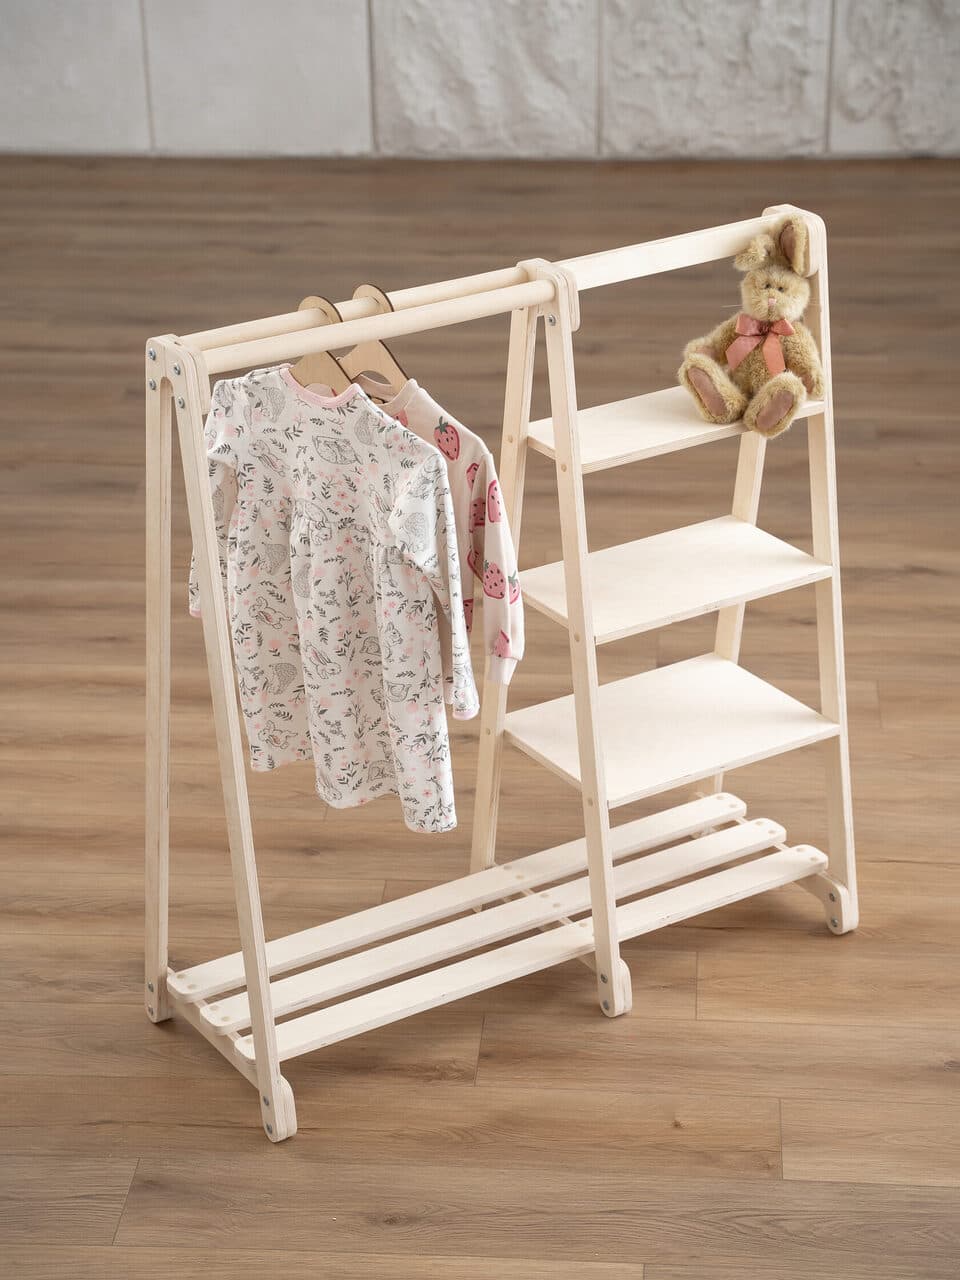
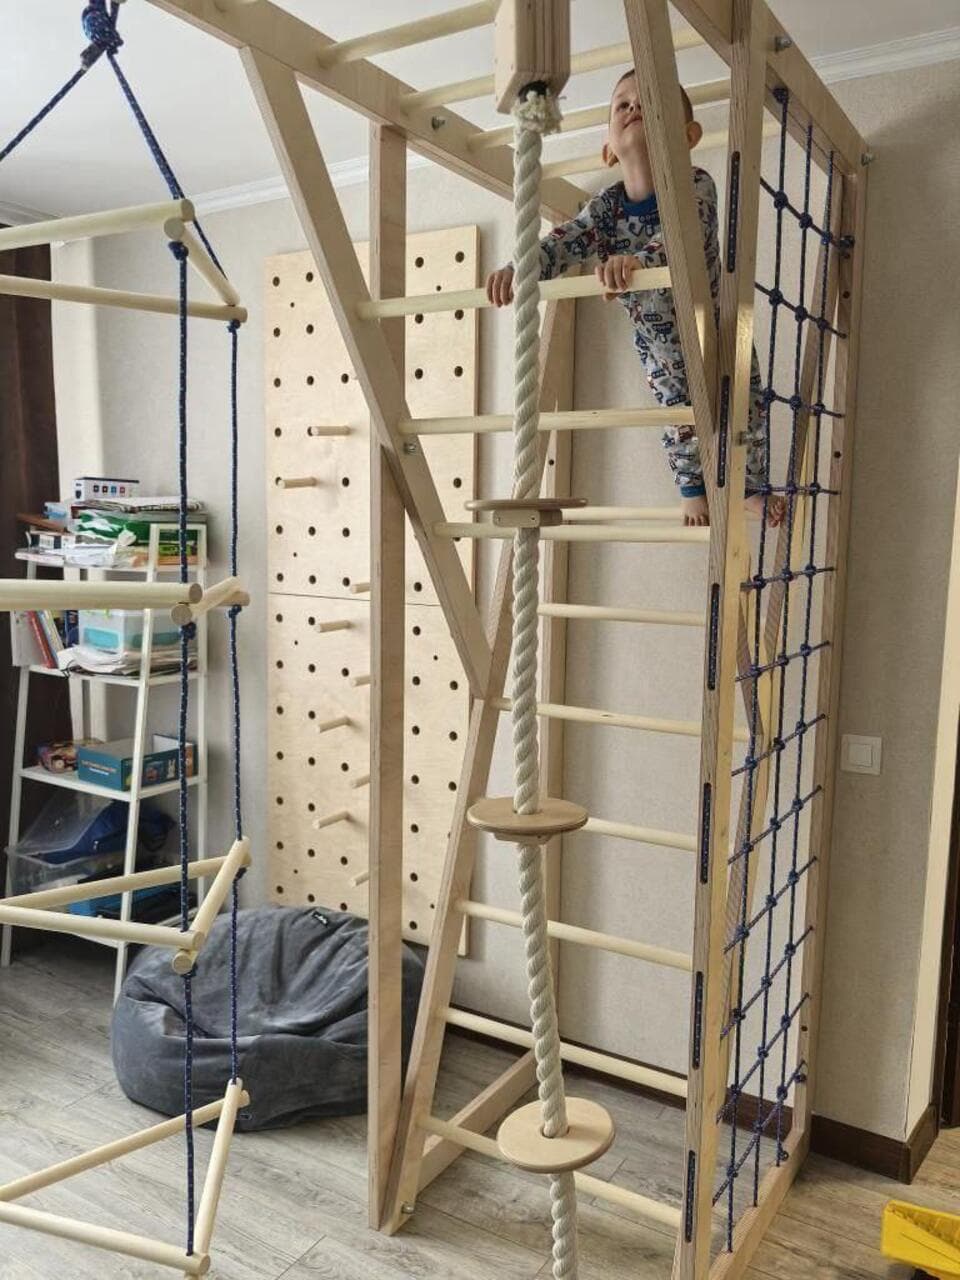




Проектов с применением сверления
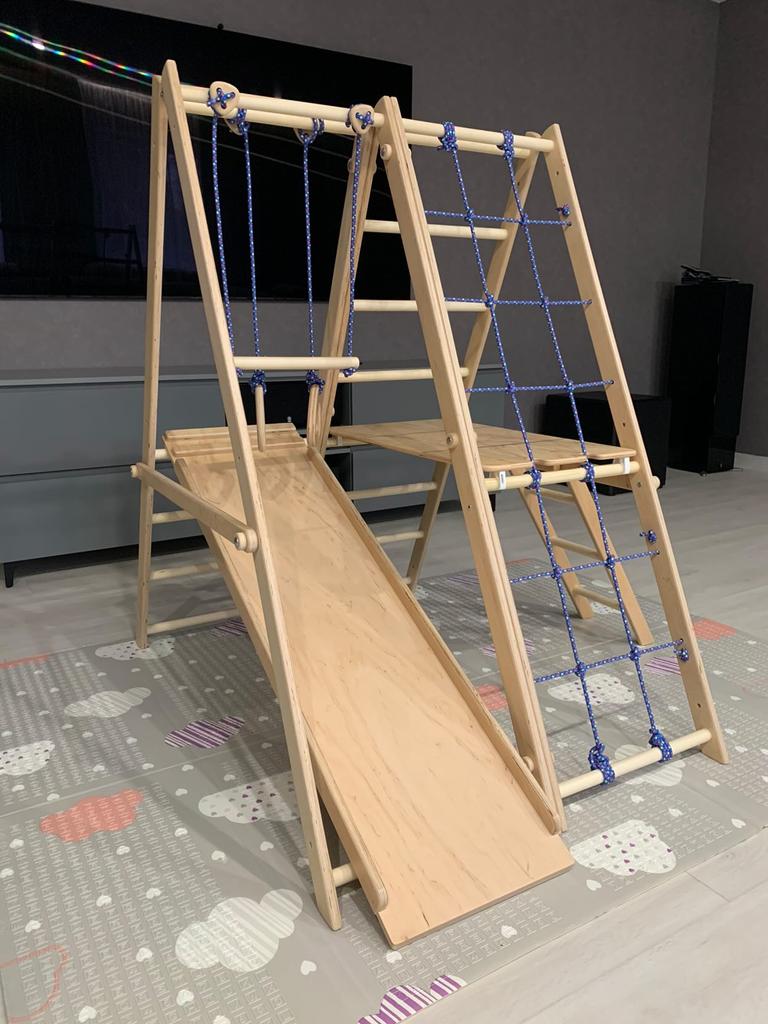
Если пройтись по выполненным заказам, картина пёстрая — от рутинной серии до штучных задач. Самый частый гость — присадка мебельных деталей: отверстия под петли, направляющие, ручки, конфирматы и шканты. Именно от их точности зависит, ровно ли встанут дверцы и мягко ли будут ходить ящики. Такие заказы идут потоком, потому что без них не собирается ни один шкаф и ни одна кухня.
Для строителей задачи другие: отверстия под крепёж каркасов, проходы под электропроводку, вентиляцию, коммуникации. Здесь цена ошибки выше — неверно расположенное отверстие может ослабить конструкцию или сорвать монтаж инженерных систем. Поэтому такие заказы делают строго по чертежу, с двойной проверкой координат, чтобы всё сошлось на объекте с первого раза.
В дизайне и декоре присадка превращается в инструмент творчества. Отверстия под скрытую подсветку, гнёзда под врезные вставки, перфорация как элемент рисунка — здесь важна не только точность, но и аккуратность видимой кромки. Такие заказы приходят от дизайнеров и оформителей, которым нужен не типовой, а штучный результат под конкретный интерьер или экспозицию.
В мебели дело не ограничивается стандартной присадкой. Бывают и сложные схемы: гнёзда под скрытую фурнитуру, отверстия под нестандартные петли, посадочные места под врезные элементы. Чем хитрее фурнитура, тем важнее точное позиционирование — тут уже не обойтись разметкой на глаз, нужна станочная присадка по выверенной карте отверстий.
Кто пользуется услугами столярной мастерской
Мебельные мастера
Дизайнеры интерьера

Рекламные компании

Выставочные застройщики

Арт-мастерские

Кафе и рестораны

Строительные организации

Производители торгового оборудования
Мебельные производства

Частные мастера

Индивидуальные заказы

Производственные компании
Музеи и выставочные залы

Архитекторы

Театры и киностудии

Образовательные организации
Производство детских товаров

Мастера по ремонту

Интернет-магазины

Индивидуальные предприниматели
Кто является заказчиком услуги сверления
Круг заказчиков на сверление отверстий широкий. В первую очередь это мебельщики — от крупных фабрик до частных мастеров, которым нужна точная присадка деталей. Приходят дизайн-студии и проектировщики интерьеров за нестандартными решениями. Заказывают производители дверей и окон, где без выверенных отверстий и разметки не собрать изделие. Обращаются и магазины, и поставщики материалов, которым присадка нужна как часть подготовки продукции к продаже.
Отдельная категория — те, кому важна серия. Крупные производители и торговые сети заказывают присадку партиями, где критична одинаковость каждой детали. Сюда же — компании, что делают конструктивные элементы для строек, и мебельные производства с постоянным потоком однотипных заказов. Для них станочная присадка не роскошь, а необходимость: вручную такой объём с нужной точностью не осилить.
Для таких предприятий присадка — не разовая услуга, а встроенное звено производства. Через неё проходит почти каждая деталь: где-то отверстия под фурнитуру, где-то под крепёж, где-то под декоративные или функциональные элементы. Поэтому надёжный подрядчик по сверлению для них ценнее случайного исполнителя — от стабильности этого звена зависит ритм всей сборки.
Услуга сверления по дереву и плитным материалам – ДСП, ЛДСП, фанера, МДФ
Если собрать всё воедино, услуга выглядит так: сверление отверстий по дереву и плитам — ДСП, ЛДСП, фанере, МДФ и массиву — под фурнитуру, крепёж и функциональные задачи, по вашим размерам и схеме. Форма и диаметр отверстий любые: сквозные и глухие, круглые под шкант, гнёзда под чашку петли. Всё это делается так, чтобы деталь потом собралась без подгонки и служила без люфтов.
Качество держится на оборудовании и настройке. Сверлильные станки, в том числе с ЧПУ, повторяют заданную схему отверстий без отклонений — и на первой детали, и на сотой. Диапазон материалов широкий: от мягкой ДВП до плотной фанеры и МДФ. Под каждый подбирают своё сверло и режим, поэтому и на рыхлой плите, и на твёрдом щите отверстие выходит чистым, а не рваным.
Порядок работы простой и повторяемый. Сначала подготовка: разметка по чертежу и подбор сверла под материал и диаметр. Затем сама присадка на точном станке, где размеры и глубина выдерживаются стабильно. В конце — проверка: сверяют диаметр, глубину и расположение отверстий с заданием, при необходимости снимают заусенцы. Три шага, каждый из которых нужен, чтобы деталь пришла к заказчику именно такой, как в чертеже.
Главная ценность станочной присадки — точность при минимуме брака. Нет трещин, нет сколов, нет ушедшего вбок отверстия. В мебели, в строительных конструкциях, в любых изделиях, где детали должны точно соединиться, это решает. Плюс скорость: чистая присадка на станке экономит и время сборки, и деньги на исправлении того, что при ручной работе пришлось бы переделывать.
Работа с производством, а не со случайным исполнителем, даёт две вещи: предсказуемое качество и соблюдение сроков. Плюс возможность обсудить нестандартную задачу и получить решение под неё, а не отказ. Такая гибкость удобна для самых разных отраслей — от мебели до оформления, — где двух одинаковых заказов почти не бывает и каждый требует своего подхода к схеме отверстий.
Чаще всего присадку вспоминают в мебели, где от точности установки фурнитуры зависит вид и работа изделия, и в строительстве — под крепёж и инженерные системы. Но суть везде одна: современный станок и правильно выбранный инструмент дают отверстие, в которое всё садится как надо. Именно поэтому сверление отверстий остаётся одной из базовых, самых востребованных операций деревообработки.
Словарь: термины присадки простыми словами
Когда обсуждают сверление отверстий, всплывают слова, привычные мебельщику и туманные для остальных. Небольшая расшифровка поможет говорить с производством на одном языке и точнее описать, что нужно.
| Термин | Что за ним стоит |
|---|---|
| 🔩 Присадка | Сверление отверстий под фурнитуру и крепёж по разметке |
| 🕳️ Сквозное отверстие | Проходит деталь насквозь |
| ⚫ Глухое отверстие | На заданную глубину, не насквозь — под шкант или петлю |
| 🌀 Зенковка | Расширение верха отверстия, чтобы шляпка самореза утапливалась заподлицо |
| 📐 Кондуктор | Шаблон, задающий точное положение отверстий |
| 🔧 Чашка петли | Гнездо большого диаметра под мебельную петлю |
| 📍 Шкант | Деревянный штырь для скрытого соединения деталей |
Отдельно стоит уточнить про «присадку»: в мебельном деле так называют не что-то добавленное в материал, а именно сверление отверстий под фурнитуру по заранее заданной схеме. Услышав это слово, не пугайтесь — речь всё о том же аккуратном сверлении, просто на профессиональном жаргоне.
Присадка под фурнитуру: что и подо что сверлят
Большая часть заказов на сверление отверстий связана именно с фурнитурой. Каждый вид крепежа и механизма требует своего отверстия — по диаметру, глубине и расположению. Ошибка тут вылезает сразу: петля не встанет, направляющая перекосится, ручка окажется не по центру. Поэтому под типовую фурнитуру существуют выверенные схемы, которых и придерживаются.
Под мебельные петли сверлят чашку — глухое отверстие большого диаметра, обычно 35 мм, плюс пару мелких под шурупы ответной планки. Глубина тут критична: просверлил чуть глубже — и петля проваливается, чуть мельче — не садится до конца. Под конфирматы и стяжки идут сквозные отверстия точного диаметра, чтобы стяжка держала намертво, но не разболтала гнездо. Под шканты — глухие отверстия с двух сторон соединяемых деталей, и они должны идеально совпасть, иначе детали не сойдутся.
Отдельная история — присадка под системы вроде выдвижных ящиков и подъёмных механизмов. Там отверстия идут по фирменной карте производителя фурнитуры, с точностью до миллиметра, иначе механизм не работает как задумано. Всё это удобно сверлить на станке по готовой схеме: рука такую повторяемость на партии не обеспечит, а от неё напрямую зависит, будет ли мебель открываться мягко и без люфта.
Оборудование, на котором держится точность
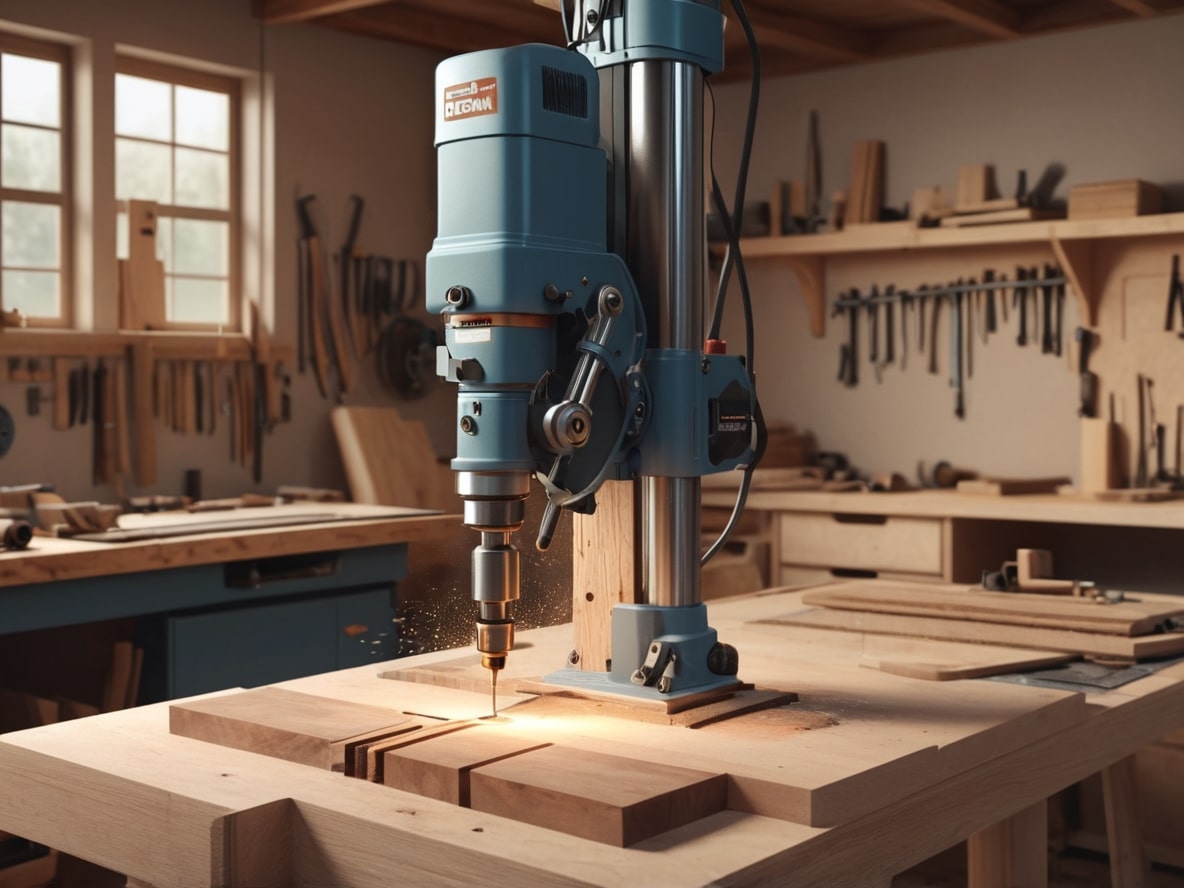
Разговоры о точности пусты без станков, которые её обеспечивают. Ручная дрель годится для одного отверстия по месту, но как только деталей много или схема сложная, в дело идёт присадочное оборудование. Сверлильно-присадочный станок сверлит сразу несколько отверстий с выверенным шагом, что незаменимо для мебельных деталей с рядами гнёзд под полкодержатели. Станок с ЧПУ идёт дальше: он отрабатывает всю карту отверстий по программе, повторяя её на каждой детали партии без отклонений.
Важную роль играют упоры и кондукторы. Ограничитель глубины не даёт сверлу уйти глубже нужного — это гарантия, что все глухие отверстия выйдут одинаковыми. Кондуктор фиксирует положение сверла, задавая точные координаты, и убирает человеческий фактор при разметке. Вместе эти приспособления и превращают сверление отверстий из ремесла «на глаз» в предсказуемый процесс, где сотая деталь не отличается от первой.
Не менее важен и сам инструмент. Свёрла для дерева и плит отличаются от универсальных: у них своя заточка и форма, рассчитанные на чистый вход и выход без сколов. Для ламинированных материалов берут свёрла с подрезающими кромками, для глубоких глухих отверстий — с направляющим центром. Тупой или неподходящий инструмент — первая причина брака, поэтому за состоянием свёрл следят так же внимательно, как за настройкой станка.
Материалы и их поведение под сверлом
О материалах стоит сказать подробнее, потому что от них зависит и результат, и цена ошибки. Массив дерева сверлится приятно, но у него есть характер: вдоль волокон и поперёк он ведёт себя по-разному, а у сучков сверло может увести в сторону. Мебельный щит стабильнее массива, но всё равно требует внимания к направлению волокон на видимых деталях.
Плитные материалы предсказуемее, но у каждого своя ловушка. МДФ даёт чистое отверстие, зато пылит и требует острого сверла. ДСП рыхловата внутри, и в глухом отверстии стенки могут крошиться, если гнать слишком быстро. ЛДСП добавляет проблему ламинированной кромки, склонной к сколам. Фанера норовит задрать шпон на выходе сверла, особенно тонкая. Зная эти повадки заранее, под каждый материал выставляют свой режим — и тогда отверстие выходит аккуратным независимо от того, что сверлят.
Какие бывают отверстия
Чтобы не путаться при заказе, полезно представлять основные типы отверстий. Они различаются по тому, проходят ли деталь насквозь, и по назначению.
- 🕳️ Сквозные — проходят деталь насквозь: под конфирмат, болт, проводку.
- ⚫ Глухие — на заданную глубину: под шкант, чашку петли, полкодержатель.
- 🔧 Под фурнитуру — по фирменным схемам петель, направляющих, механизмов.
- 🌀 С зенковкой — с расширенным верхом, чтобы шляпка крепежа села заподлицо.
- 💡 Декоративные — под подсветку, вставки, как элемент рисунка.
Если не уверены, какой тип нужен, достаточно объяснить, что будете вставлять в отверстие и как деталь соединяется с другими. По этим вводным подберут и тип, и диаметр, и глубину. Сверление отверстий тем и удобно на производстве, что схему помогут составить, а не оставят разбираться самостоятельно.
Как выглядит заказ на практике
Чтобы всё сказанное не осталось теорией, вот несколько типичных заказов на сверление отверстий из тех, что проходят через производство регулярно. Разные задачи, но логика везде одна: точная схема, подходящий инструмент, контроль на выходе.
Мебельный цех присылает комплект деталей на кухню и карту присадки: где чашки под петли, где отверстия под конфирматы и полкодержатели. Программа отрабатывает всю схему, детали проходят одна за другой, на выходе — готовый комплект, который остаётся собрать. Здесь ценят повторяемость: во всех фасадах чашки строго на своих местах, и петли садятся без подгонки. Такой заказ экономит цеху часы, которые ушли бы на разметку и ручное сверление каждой детали.
Другой случай — частный мастер, который сам собрал стеллаж, но не смог ровно насверлить ряды отверстий под полкодержатели. Он приносит боковины, и на станке им делают аккуратные ряды с точным шагом. Задача мелкая, но показательная: то, что вручную выходит вкривь и вкось, на присадочном станке занимает минуты и получается идеально симметрично. Полки после этого встают на любую высоту без перекоса.
Третий пример — строительная бригада, которой нужны отверстия под крепёж в комплекте фанерных деталей каркаса. Здесь важна не мебельная деликатность, а точность координат по чертежу: отверстия должны совпасть с ответными на объекте. Их сверлят строго по разметке, с проверкой, чтобы на монтаже всё сошлось с первого раза. Три разных заказа — а инструмент и подход, по сути, одни и те же, меняется лишь схема.
Сроки и из чего складывается цена
Точную цену и срок присадки называют под конкретный заказ, но понимать их слагаемые полезно — так проще прикинуть бюджет и увидеть, на чём можно сэкономить. Главный фактор — количество отверстий и деталей: один ряд под полкодержатели и полная присадка кухонного гарнитура это разный объём работы. Дальше идёт сложность схемы: типовая присадка под стандартную фурнитуру дешевле, чем нестандартная карта с отверстиями под редкие механизмы.
Влияет и материал: капризная ЛДСП с риском скола требует больше аккуратности, чем податливый МДФ. Добавляют к смете и сопутствующие операции — зенковка, снятие заусенцев, раскрой деталей под присадку. И, конечно, срочность: работа вне общей очереди считается отдельно. Самый простой способ не переплатить — прислать внятную схему с указанием диаметров и глубин и не заказывать «на вчера». Переделки из-за неточной карты и авральные сроки как раз и добавляют лишние проценты.
По времени простая присадка небольшой партии нередко укладывается в один-два дня, а мелочь делают день в день по договорённости. Крупная серия или сложная схема считаются отдельно. Если заказ привязан к сборке или сдаче объекта, разумно обратиться заранее и оставить небольшой запас, а не рассчитывать на последний день.
Разовый заказ или постоянное сотрудничество
Сверление отверстий берут и на одну деталь, и на регулярные поставки. Разовый заказ прост: принесли детали и схему, получили готовое. Никаких обязательств на будущее, только конкретная задача и результат. Это удобно частным мастерам и тем, кому присадка нужна от случая к случаю.
Постоянное сотрудничество — другой уровень удобства для тех, кто заказывает присадку потоком. Мебельные цеха и производства со временем убеждаются, что проще держать один проверенный источник, чем каждый раз объяснять требования новому исполнителю. Когда специфика клиента уже известна — какая фурнитура, какие типовые схемы, — работа идёт быстрее, а качество предсказуемо от партии к партии. Многие так и приходят: с одного пробного заказа, а остаются надолго, убедившись, что детали стабильно сходятся на сборке.
Частые ошибки при заказе присадки
Большинство накладок случается не на станке, а на этапе постановки задачи. Вот что чаще всего мешает получить результат с первого раза.
- ❌ Нет привязки координат. Указан диаметр, но не сказано, откуда отмерять центры, — схема читается неоднозначно.
- ❌ Забыта глубина глухих отверстий. Без неё непонятно, насколько сверлить под шкант или петлю.
- ❌ Не назван тип фурнитуры. Под разные петли и механизмы нужны разные отверстия.
- ❌ Перепутаны стороны детали. Присадка «в зеркале» — и левая боковина не встаёт на место правой.
- ❌ Срочность в последний момент. Сложную схему не ускорить по щелчку без риска для качества.
Ничего страшного, если чего-то из этого вы не учли, — на то и нужен диалог перед стартом. Хорошее производство само задаёт эти вопросы до сверления, а не после, когда исправлять уже дорого. Проще потратить пять минут на уточнение схемы, чем переделывать партию из-за неверно понятого чертежа.
Контроль качества и гарантия результата
Контроль встроен в процесс, а не приделан для галочки в конце. На входе сверяют чертёж, координаты и материал: не перепутана ли сторона детали, тот ли диаметр заявлен, подходит ли толщина под глухое отверстие нужной глубины. По ходу, на ответственных схемах, делают промежуточную проверку. На выходе присадку проверяют целиком — диаметр, глубину, расположение центров относительно баз детали.
Если возникает спорный момент, его проще решить именно потому, что заказ прошёл через одни руки. Не нужно выяснять, на чьём этапе ошибка — на раскрое или на сверлении, — ответственность не размазана между подрядчиками. Для заказчика это и есть настоящая гарантия: понятно, с кого спрашивать. А сама сквозная проверка от чертежа до готовой детали снимает большую часть проблем ещё до того, как деталь доедет до сборки.
Присадка в связке с другими операциями
Сверление отверстий редко бывает единственной операцией над деталью, и в этом его удобство на производстве полного цикла. Логичная цепочка выглядит так: сначала раскрой листа в размер, затем кромкование торцов, потом присадка по базам уже готовой детали, а при необходимости фрезеровка паза и шлифовка. Когда всё идёт подряд на одной площадке, деталь не путешествует между цехами, и её размеры не «плывут» на стыках.
Это важнее, чем кажется. Присадка привязана к базам детали — к её кромкам и углам. Если раскрой и сверление делают разные исполнители, малейшее расхождение в размере детали смещает и всю схему отверстий. А когда деталь раскроена и просверлена в одном месте по единой системе координат, фурнитура садится точно, и собранное изделие не ведёт. Поэтому присадку выгодно заказывать не отдельно, а сразу вместе с раскроем и кромкой — так вся цепочка складывается без зазоров.
Отрасли и типовые задачи
Чтобы примерить услугу на свою сферу, вот короткая таблица типовых запросов на сверление отверстий по отраслям. Она не исчерпывающая, но показывает, насколько разные задачи закрываются одной операцией.
| Отрасль | Что сверлят | Материал |
|---|---|---|
| 🪑 Мебель | Присадка под петли, конфирматы, полкодержатели | ЛДСП, МДФ, массив |
| 🏗️ Строительство | Отверстия под крепёж, коммуникации, каркасы | Фанера, ОСБ, массив |
| 🚪 Двери и окна | Гнёзда под замки, петли, ручки | Массив, МДФ, фанера |
| 🛍️ Торговое оборудование | Отверстия под сборку стоек и витрин | ЛДСП, фанера |
| 💡 Декор и оформление | Отверстия под подсветку и вставки | МДФ, фанера, массив |
Если вашей задачи в таблице нет, это не значит, что за неё не возьмутся. Скорее наоборот: нестандартная схема отверстий и есть повод для индивидуального подхода. Достаточно описать, что нужно получить, и решение подберут из того же набора приёмов.
Доставка и повторные заказы
Готовые детали с присадкой отправляют по России и странам СНГ. Пакуют так, чтобы кромки и углы не пострадали в дороге, а условия доставки согласуют под объём и адрес. Для заказчика из другого региона процесс выглядит так же просто, как для соседнего города: схему согласуют дистанционно, детали сверлят и отправляют транспортной компанией.
Повторный заказ проще первого. Если схема присадки уже проходила через производство, её параметры сохранены, и новая партия выйдет точно такой же. Это выручает тех, кто выпускает мебель или оборудование сериями и время от времени докупает детали к уже готовым. Не нужно заново составлять карту отверстий — достаточно сослаться на прежний заказ.
Ещё вопросы про сверление отверстий
Можно ли просверлить деталь, которую делали в другом месте? Да, часто приносят готовые детали только на присадку. Главное — чёткая схема отверстий и понятные базы, от которых отмерять. Деталь осмотрят, при необходимости уточнят координаты и просверлят по вашей карте.
Что делать, если нет чертежа, а есть образец? Тоже рабочий вариант. По образцу снимают размеры и составляют схему присадки, после чего повторяют её на новых деталях. Так нередко тиражируют полюбившуюся мебель или восстанавливают деталь взамен сломанной.
Насколько точно совпадут парные отверстия? При станочной присадке по единой схеме — с высокой точностью. Именно это и нужно для шкантовых соединений, где отверстия в двух деталях должны идеально совпасть. Ручное сверление такую точность на партии не держит, а станок — держит.
Если свести всё воедино: сверление отверстий — это точная присадка под фурнитуру и крепёж в дереве и плитных материалах, от одной детали до серийной партии. Достаточно прислать схему или описать, что и подо что нужно сверлить, — остальное разложат на этапы, проверят и доведут до готовых деталей, которые собираются без подгонки и служат без люфтов.
Зенковка и доработка отверстий
Само отверстие — это половина дела; вторая половина в том, как обработан его край. Здесь на сцену выходит зенковка — небольшое конусное расширение у входа отверстия. Нужна она затем, чтобы шляпка самореза или конфирмата села заподлицо с поверхностью, а не торчала бугорком. На видимых деталях это вопрос аккуратности, а на стыкуемых поверхностях — ещё и функции: выпирающая шляпка не даст деталям плотно сойтись.
Кроме зенковки, край отверстия иногда зачищают от заусенцев и ворса, особенно на фанере, где верхний слой шпона любит задираться. Всё это мелкие, но важные операции: именно они отличают деталь, готовую к сборке, от заготовки, которую ещё придётся доводить руками. Заказать доработку удобно сразу вместе с присадкой, чтобы не возвращаться к детали второй раз.
Станок против дрели: когда что уместно
Ручная дрель — вещь незаменимая, но у неё своя ниша. Одно отверстие по месту, подгонка на монтаже, черновая работа — тут она вне конкуренции. Проблемы начинаются, когда отверстий много и они должны точно совпадать. Рука неизбежно уводит сверло от вертикали, глубину на глаз выдержать сложно, а ряд отверстий выходит с гуляющим шагом. На сборке всё это превращается в перекошенные фасады и полки, встающие с наклоном.
Станочная присадка убирает человеческий фактор. Ограничитель держит глубину, кондуктор или программа — координаты, и каждое отверстие выходит там, где задумано, строго перпендикулярно поверхности. На партии одинаковых деталей разница особенно заметна: то, что вручную заняло бы полдня и всё равно вышло бы неровно, станок делает быстро и одинаково. Поэтому правило простое: одна дырка по месту — берите дрель, серия или точная схема — доверьте станку.
Как подготовить схему присадки
Хороший заказ на сверление отверстий начинается с внятной схемы. Чем понятнее исходные данные, тем меньше уточнений и точнее результат. Собрать схему несложно, если держать в голове несколько пунктов.
- 📐 Укажите координаты центров отверстий и от каких кромок их отмерять.
- ⚪ Задайте диаметр каждого отверстия — или назовите фурнитуру, под которую оно.
- ⬇️ Для глухих отверстий укажите глубину.
- ↔️ Отметьте, с какой стороны детали сверлить, чтобы не получить «зеркало».
- 🧱 Сообщите материал и толщину детали.
- 🔢 Укажите количество деталей и одинаковы ли они.
Не обязательно приходить с идеальным чертежом — если чего-то не хватает, схему помогут довести до рабочего вида. Но чем полнее вводные на старте, тем короче путь до готовых деталей и тем меньше риск, что отверстие окажется не там или не той глубины.
Как присадка экономит на сборке
Может показаться, что сверление отверстий — мелочь на фоне раскроя и фрезеровки. На деле именно от присадки зависит, во что превратится сборка. Когда все отверстия точны, детали соединяются быстро и без подгонки: конфирмат входит с первого раза, петля садится в чашку без люфта, полки встают ровно. Сборщик тратит время на сборку, а не на исправление чужих неточностей.
А вот неточная присадка бьёт по всей цепочке. Отверстие ушло на пару миллиметров — и фасад висит криво, ящик задевает корпус, шкант не входит в ответное гнездо. Каждую такую деталь приходится дорабатывать вручную, а иногда и переделывать. Поэтому вложение в точное станочное сверление окупается там, где его меньше всего ждёшь, — на скорости и качестве финальной сборки.
Присадка под серийное производство
Серия — это стихия станочной присадки. Когда нужно не пять деталей, а пятьсот, и все с одинаковой схемой отверстий, ручной труд отпадает сразу. Программа или настроенный кондуктор отрабатывают карту присадки на каждой детали одинаково, без накопления ошибки и без усталости, которая у человека к концу смены неизбежно сказывается на точности. За счёт этого партия выходит однородной: последняя деталь ничем не отличается от первой, а значит, вся серия соберётся предсказуемо.
Для серийного заказчика важна ещё и цена за единицу. Чем крупнее партия, тем выгоднее выходит каждая деталь: подготовка схемы делается один раз, а дальше работает уже настроенный процесс. Поэтому производителям мебели и торгового оборудования сверление отверстий на стороне нередко обходится дешевле собственного присадочного участка, который простаивал бы между заказами. Плюс никакой заботы об обслуживании техники и обучении операторов — всё это остаётся на стороне подрядчика.
Аккуратность и чистота на производстве
Сверление, особенно МДФ, даёт много мелкой пыли, и на организованном производстве об этом заботятся: работает вытяжка, зона реза не зарастает стружкой, а готовые детали не пылятся в углу. Для заказчика это не отвлечённая деталь, а вопрос качества: чистое рабочее место означает, что в свежее отверстие не набьётся мусор, а поверхность детали приедет без налёта опилок. Порядок в цехе почти всегда виден и в аккуратности готовой работы.
Консультация до заказа
Обсуждение задачи ни к чему не обязывает. Можно просто описать, что нужно, приложить схему, чертёж или фото образца — и получить ориентир по цене, срокам и способу решения. На этом этапе обычно всплывают полезные детали: что под конкретную петлю нужна чашка определённого диаметра, что глухие отверстия удобнее задать одной глубиной, что деталь лучше сразу раскроить и просверлить в одном месте. Такой разговор экономит и деньги, и время, и снимает половину вопросов ещё до старта работы.
Почему точность здесь решает всё
В сверлении отверстий нет «мелких» отклонений. Полмиллиметра на одном отверстии кажутся пустяком, но когда таких отверстий в детали десяток, а деталей в изделии два десятка, погрешности складываются и превращаются в перекошенный фасад или щель, в которую видно стену. Именно поэтому присадку не делают приблизительно: координаты, диаметр и глубина выдерживаются строго, а не «на глаз». Станок с упорами и программой как раз и даёт ту повторяемость, при которой вся партия собирается одинаково ровно.
Есть и обратная сторона медали — экономия там, где точность не критична. Не каждое отверстие требует ювелирной присадки: черновой крепёж каркаса терпит куда больший допуск, чем гнездо под мебельную петлю. Хороший подрядчик это понимает и не навязывает избыточную точность там, где хватит простого сверления. Такой трезвый подход и отличает опытное производство: оно тратит ресурс там, где он реально нужен, и не задирает цену на ровном месте.
Как выбрать нужный диаметр сверла для материалов?
Диаметр задаётся не наугад, а под конкретную фурнитуру или крепёж: под чашку петли одно значение, под конфирмат другое, под шкант третье. Тип сверла подбирают под материал — у МДФ, фанеры и ДСП разные требования, чтобы не было сколов и трещин. Проще назвать, что именно будете вставлять в отверстие, и подходящее сверло подберут сами.
Сколько времени занимает сверление одной партии изделий?
Всё упирается в объём и сложность схемы. На серии, где программа настроена, одна деталь проходит за считанные минуты. Штучный заказ со сложной картой отверстий требует больше времени на подготовку и разметку. Точный срок называют под конкретную партию — так честнее, чем обещать «пару минут» на всё подряд.
Какие материалы можно сверлить?
В работу идут почти все ходовые материалы: МДФ, ДСП, ЛДСП, фанера, ОСБ, мебельный щит и массив. Под каждый подбирают своё сверло и режим станка, чтобы отверстие вышло чистым. Прочные металлы не сверлим — это уже не столярная задача.
Какие размеры отверстий можно сверлить?
Диапазон широкий — от мелких отверстий под мебельную фурнитуру до крупных под крепёж строительных конструкций. Возможны и сквозные, и глухие отверстия на заданную глубину. Конкретный размер и глубину уточняют под задачу на этапе подготовки.
Как избежать повреждений при сверлении?
Сколы и трещины — почти всегда следствие тупого сверла, неверных оборотов или грубой подачи. Поэтому берут острый инструмент, настраивают режим под конкретный материал и плавно контролируют вход сверла, особенно на ламинированной кромке. При такой аккуратности повреждений практически не бывает.
Нужно ли обрабатывать отверстия после сверления?
Иногда да. По краю отверстия может остаться небольшой заусенец или ворс, особенно на фанере. Их снимают, при необходимости зенкуют край под шляпку самореза или слегка шлифуют. Эту доработку удобно заказать сразу, чтобы деталь пришла полностью готовой к сборке.
Какие особенности имеет сверление ЛДСП?
Главная сложность ЛДСП — ламинированное покрытие, которое легко скалывается по краю отверстия. Чтобы этого избежать, берут сверло с подрезающими кромками и аккуратно, без рывка, вводят его в плиту. При верной технике отверстие в ЛДСП выходит чистым, а глянцевая поверхность вокруг остаётся целой.
Как заказать услугу сверления?
Проще всего описать задачу через форму на сайте или по телефону: что за материал, сколько деталей, какая схема отверстий и под какую фурнитуру. Если есть чертёж или карта присадки — приложите, так быстрее. Нет чертежа — помогут составить схему по вашим размерам.
Можно ли заказать срочное сверление?
Срочный заказ обычно реально выполнить, но всё зависит от объёма партии и текущей загрузки станка. Небольшую присадку нередко делают день в день по договорённости. Сроки вне общей очереди оговариваются отдельно, поэтому лучше сразу сказать, к какой дате нужен результат.
Какие дополнительные услуги могут быть предложены?
Помимо присадки обычно доступны раскрой, фрезеровка, шлифовка, снятие заусенцев и зенковка, а также упаковка и отправка готовых деталей. Это удобно: можно отдать материал целиком и получить назад раскроенные, просверленные и обработанные детали, готовые к сборке, не собирая заказ по разным подрядчикам.
На связи удобным для вас способом
Позвоните, напишите в мессенджер или свяжитесь через социальные сети — выберите подходящий способ общения
🗺️ Принимаем заказы от клиентов по всей России
💬 Полезная информация и статьи

Ассортимент изделий из древесины под заказ для реализации на Wildberries: руководство для селлеров
Ассортимент изделий из древесины под заказ для реализации на Wildberries: руководство для селлеров Запуск продаж на таких площадках, как Wildberries, требует от предпринимателя точного выбора ниши и надежного производственного партнера. Изделия
Анализ рентабельных категорий деревянных изделий для реализации через маркетплейс Ozon
Анализ рентабельных категорий деревянных изделий для реализации через маркетплейс Ozon Выбор товарной ниши для выхода на маркетплейс требует глубокого анализа производственных возможностей деревообрабатывающего предприятия и понимания потребительского спроса. Работа с древесиной

Перспективные категории изделий из древесины для реализации через маркетплейсы: аналитический обзор и производственные рекомендации
Перспективные категории изделий из древесины для реализации через маркетплейсы: аналитический обзор и производственные рекомендации В условиях трансформации розничной торговли маркетплейсы стали ключевым каналом сбыта для деревообрабатывающих производств. Работа с данными площадками

Зачем нужно продуманное планирование раскроя деревянных изделий для минимизации отходов: Путь к эффективному производству
Зачем нужно продуманное планирование раскроя деревянных изделий для минимизации отходов: Путь к эффективному производству В сфере деревообработки и изготовления изделий из древесины, где каждый кубометр сырья — это ценный ресурс, продуманное