
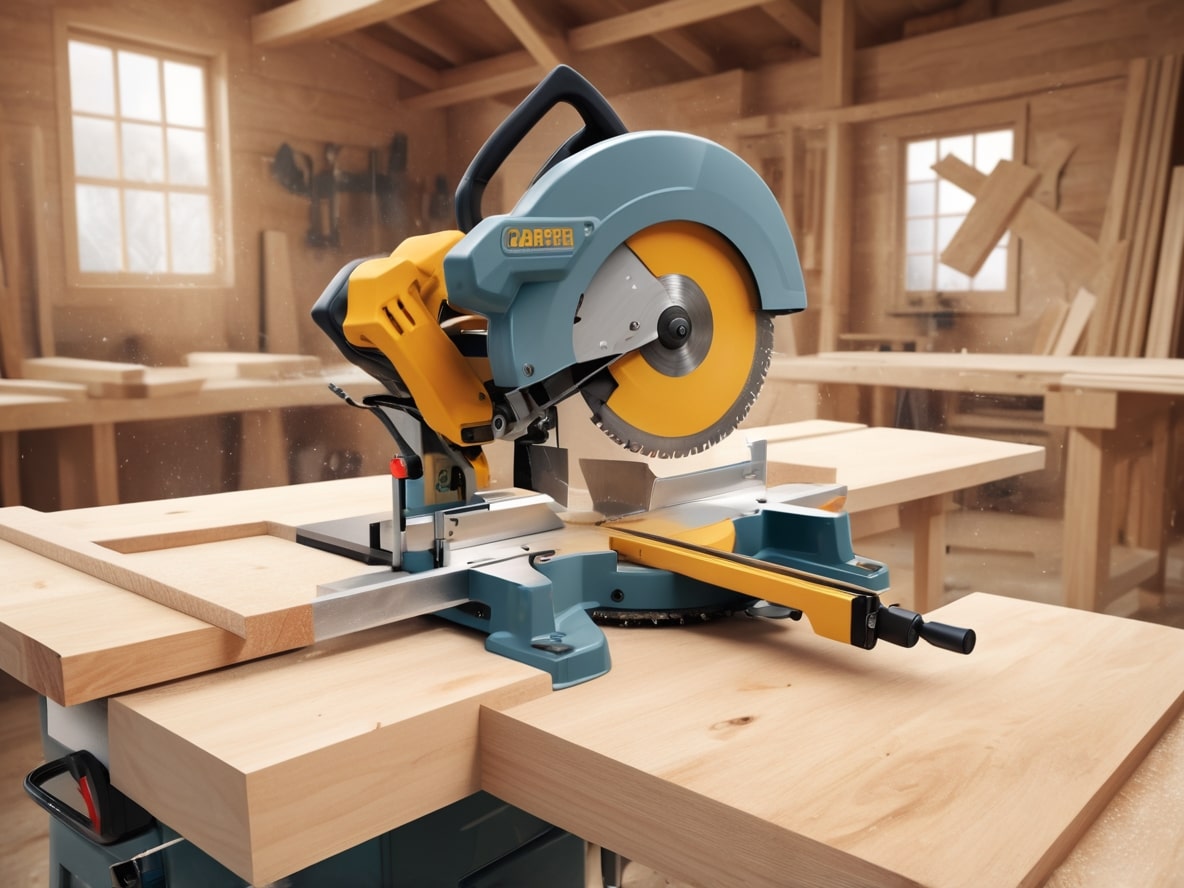
Przycinanie elementów z drewna
Przycinanie elementów z drewna to precyzyjne cięcie półfabrykatu na wymiar pod potrzebnym kątem z czystym cięciem bez wyszczerbień. Drewno lite, sklejkę, płytę wiórową, laminowaną i MDF tnie się na pilarkach ukośnych z posuwem, prosto lub pod kątem 45 stopni, z precyzją, przy której elementów w serii nie sposób odróżnić jeden od drugiego. Poniżej — jakie materiały się przycina, z jakich etapów składa się praca, po co potrzebne jest równe czoło, ile zajmuje zamówienie i komu taka usługa jest potrzebna najczęściej.
Przycinanie elementów z drewna — precyzja i staranność na każdym etapie
Jeśli wyjaśnić na palcach, przycinanie elementów to cięcie półfabrykatu w poprzek, na dokładny wymiar w długości i pod zadanym kątem. Brzmi prosto, ale to właśnie od czystości i prostoliniowości tego cięcia zależy, czy potem zejdzie się ramka, czy front legnie bez szczeliny, czy element wejdzie w rowek. Drewno lite, MDF, sklejka, płyta wiórowa, laminowana — każdy ma swoje zwyczaje na przekroju, a czoło wpływa nie tylko na wygląd gotowej rzeczy, ale i na to, jak się ona zmontuje i posłuży. Operacja idzie w ruch na różnych etapach: w meblach, w wykończeniu, w pracach budowlanych.
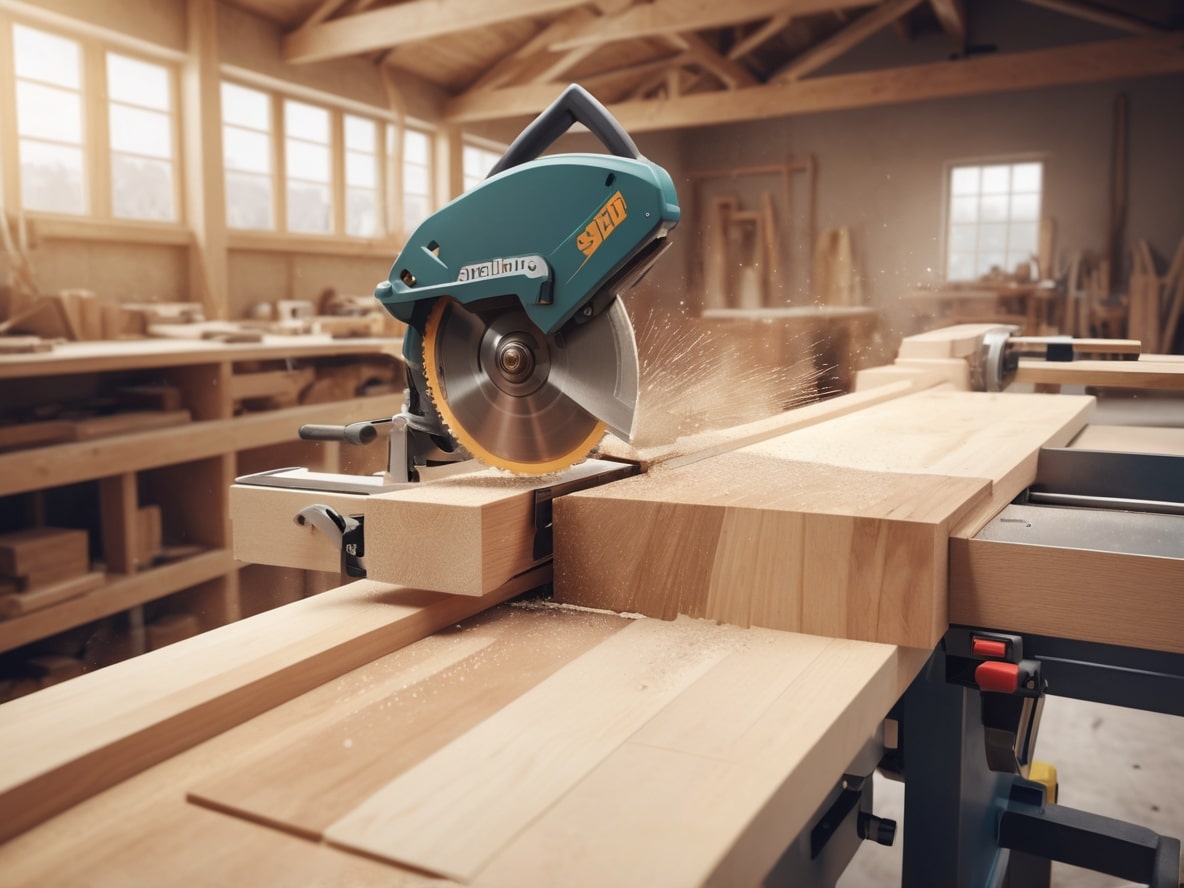
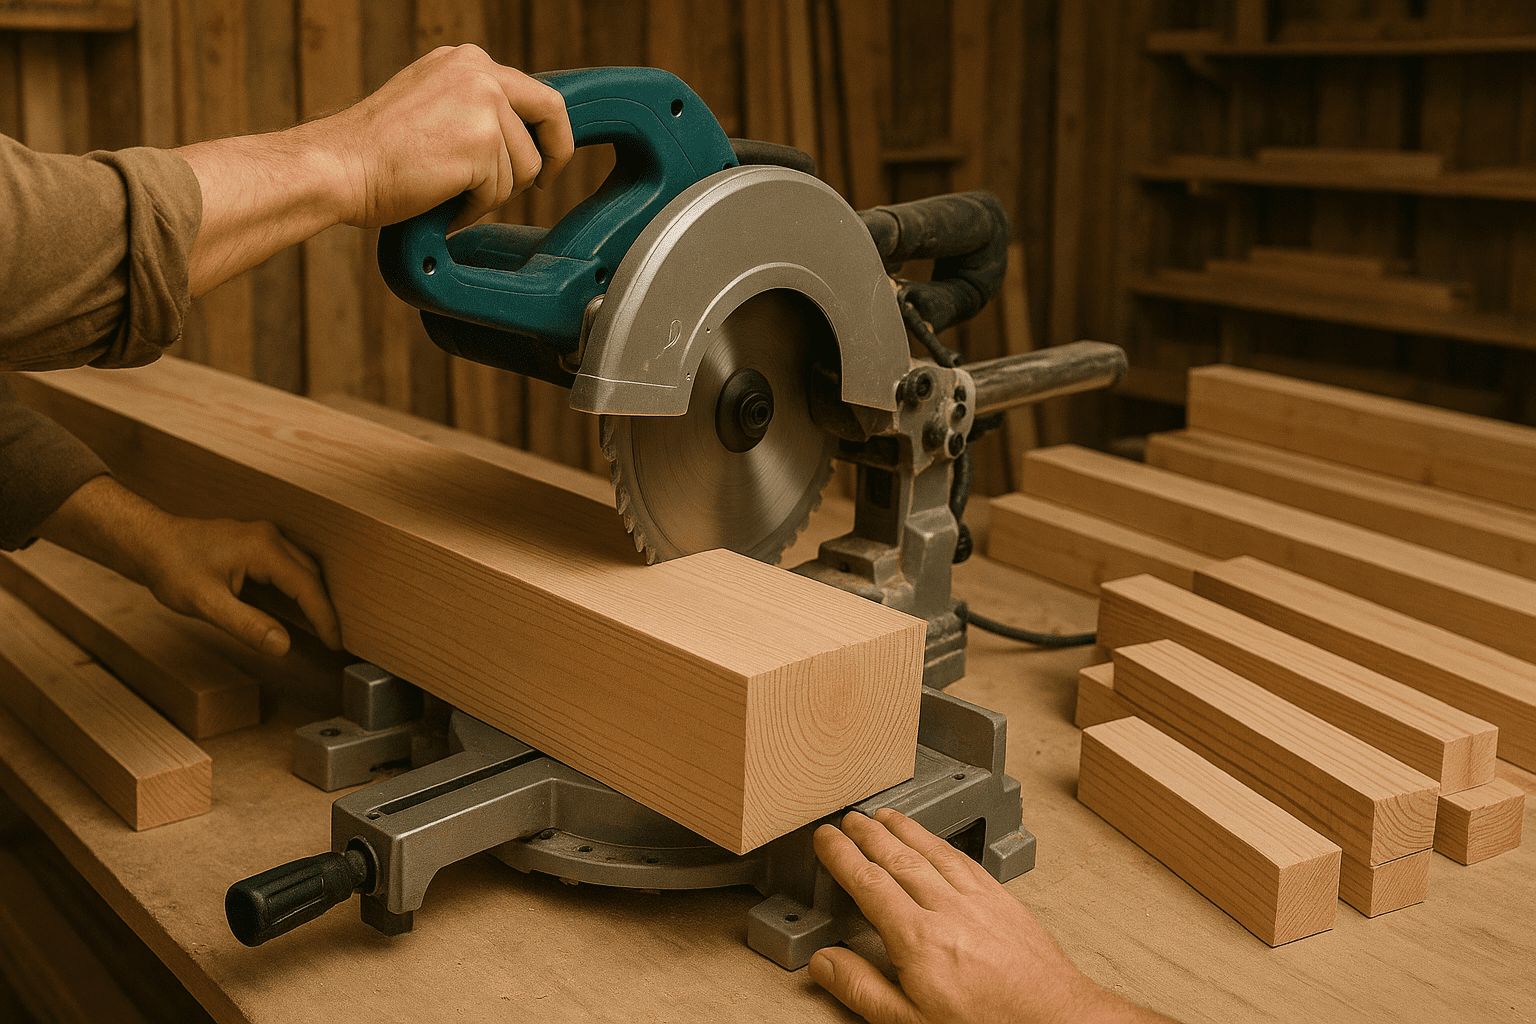
Pracują pilarki ukośne z posuwem — taka piła przechodzi element pod obciążeniem i zostawia gładki przekrój bez zadziorów, czy to cięcie pod kątem prostym, czy pod 45 stopni do ukosu ramki. Sprzęt trzyma jeden wymiar czy to na pierwszym, czy na setnym półfabrykacie, dlatego po usługę idą meblarze, firmy budowlane i wykonawcy, którym potrzebny jest i szybki wynik, i powtarzalność od elementu do elementu.
Głębokość pracy bywa różna. Czasem trzeba po prostu podciąć półfabrykat na wymiar, a czasem — przygotować czoło pod kolejny etap: oklejanie, wykończenie, połączenie w węzeł dekoracyjny. W ukosie ramek i listew na przykład dwa czoła pod 45 stopni muszą zejść się bez szczeliny, inaczej narożnik „pojedzie”. Dlatego każdy element tnie się z oglądaniem się na to, co z nim będzie dalej, a nie po prostu odpiłowuje po znaczniku.
Zalety współpracy z profesjonalistami
Nowoczesny park maszynowy
Piły formatowe, maszyny CNC i frezarki — precyzja, szybkość i jakość gwarantowane

Duże doświadczenie i wiedza ekspercka
Wiemy, jak obchodzić się z drewnem i materiałami płytowymi — solidnie, precyzyjnie, profesjonalnie
Sprawna realizacja zamówień
Szybko i bez utraty jakości. Cenimy Państwa czas i własne zobowiązania
Kompleksowe usługi w jednym miejscu
Rozkrój, cięcie, frezowanie, szlifowanie, malowanie, montaż — wszystko u nas, bez pośredników
Sprawdzone materiały i materiały eksploatacyjne
Pracujemy wyłącznie z materiałami wysokiej jakości, aby mieli Państwo pewność co do rezultatu
Indywidualne podejście do każdego klienta
Pracujemy według Państwa rysunków, tworzymy program obróbki pod konkretne zadanie, uwzględniamy wszystkie niuanse
Cechy usługi: ważne aspekty przycinania elementów
Przycinanie ma sporo niuansów, i pierwszy z nich to materiał. MDF, sklejka, płyta wiórowa, laminowana i płyta meblowa zachowują się na przekroju różnie. Płyta laminowana ma kruchą powłokę, którą łatwo wyszczerbić niewłaściwym posuwem. Sklejka lubi zadzierać warstwy. Drewno lite zależy od kierunku włókien. Pod każdy materiał dobiera się swój tryb i swoją tarczę, inaczej czoło wyjdzie poszarpane, i cała staranność na marne.
Drugi niuans to sprzęt. Równego czoła pod 90 lub 45 stopni ręczną piłą nie zrobisz: cięcie odejdzie, kąt „popłynie”. Tu pracują pilarki ukośne z posuwem i zderzakami, które trzymają zadany kąt i powtarzają go na każdym elemencie. To właśnie maszyna, a nie oko, daje te idealne linie, dla których przycinanie się zamawia.
Trzeci moment — jakie właśnie cięcie jest potrzebne. Proste czoło pod styk, ukośne pod ukos ramki, z fazą pod zaokrągloną krawędź — wybór zależy od tego, dokąd element pójdzie dalej. Ten sam listewkę można przyciąć pod obwiązkę meblową lub pod ramkę do obrazu, i będą to dwa różne cięcia. Dlatego typ przycinania uzgadnia się z góry, a nie decyduje przy maszynie.
I czwarte — co będzie z czołem potem. U płyty otwarty przekrój jest wrażliwy: ciągnie wilgoć, kruszy się, chwyta brud. Jeśli element jest na widoku lub pracuje w wilgotnym środowisku, czoło po cięciu zamyka się obrzeżem. To nie tylko o wygląd, ale i o okres służby — niezamknięta krawędź płyty laminowanej w kuchni pęcznieje pierwsza. Dlatego przycinanie elementów często zamawia się od razu w połączeniu z oklejaniem.
Etapy przeprowadzenia przycinania dla drewna i materiałów płytowych
Konsultacja
Otrzymanie rysunków lub opracowanie planu
Uzgodnienie terminów i kosztów
Uruchomienie produkcji
Kontrola jakości na każdym etapie
Wykończenie
Pakowanie i przygotowanie do wysyłki
Dostawa lub odbiór osobisty
Etapy wykonania przycinania elementów
Praca idzie według zrozumiałego łańcucha, i porządek w nim nie jest przypadkowy. Pierwszy krok to przygotowanie materiału. Rozeznaje się, co za półfabrykat, jakiej grubości i dokąd pójdzie: pod element meblowy jedna logika, pod listwę inna, pod element nośny trzecia. Przy okazji sprawdza się, czy nie wypaczyło deski i czy w porządku jest krawędź — przycinać krzywy półfabrykat nie ma sensu.
Dalej — pomiar i trasowanie. Właśnie tu zakłada się przyszłą precyzję: pomyliłeś się na etapie znacznika — i element ujedzie w wymiar obok. Trasowanie prowadzi się według precyzyjnych narzędzi, a na serii wystawia się zderzaki, aby nie trasować każdego półfabrykatu na nowo, lecz gnać je jeden za drugim w jeden wymiar. Tak oszczędza się czas i usuwa czynnik ludzki.
Następnie samo cięcie. Półfabrykat przechodzi przez piłę z posuwem, i tu ważne, aby nie dać materiałowi drgnąć: element solidnie się mocuje, posuw trzyma równy, bez szarpnięć. Od tego zależy, czy przekrój będzie gładki, czy w zadziorach. Operator tu nie po prostu naciska przycisk — czuje materiał, słyszy, jak idzie tarcza, i w porę koryguje, jeśli coś poszło nie tak.
Po cięciu — kontrola. Każdy element sprawdza się pod względem wymiaru i kąta, ogląda krawędź na wyszczerbienia i zadziory. Na ukosie ramek dodatkowo sprawdza się, czy schodzą się dwa czoła w czysty narożnik bez szczeliny. Taniej złapać odchyłkę tutaj i przyciąć jeden półfabrykat ponownie, niż oddać klientowi partię, która się nie zmontuje.
Ostatni krok — na życzenie obróbka krawędzi. Czoło szlifuje się, zdejmuje fazę lub zamyka taśmą obrzeżową, aby element nabrał skończonego wyglądu. Dla mebli i wykończenia to niemal obowiązkowy etap: schludna krawędź jest nie tylko ładniejsza, ale i chroni przekrój przed wilgocią, przedłużając okres służby. Goły czoło na widocznym miejscu zawsze zdradza niedoróbkę.
Zalety usługi przycinania dla biznesu
Dla biznesu schludne przycinanie ma całkiem pieniężne plusy. Pierwszy to szybkość. Kiedy półfabrykaty przyjeżdżają już na dokładny wymiar, własny zakład nie musi tracić czasu na podcinanie i dopasowywanie: elementy od razu idą w montaż. Meblarzowi, wykończeniowcowi, sprzedawcy materiałów płytowych to odciąża produkcję i usuwa wąskie gardło, gdzie zwykle zbiera się kolejka.
Drugi plus to mniej odpadów. Precyzyjne cięcie na wymiar oznacza, że materiał nie tnie się „z zapasem na wszelki wypadek” i nie leci w brak z powodu krzywego czoła. Na dużym objętości zaoszczędzone odpady składają się w realne pieniądze, a rentowność produkcji zauważalnie rośnie — zwłaszcza gdy mowa o drogich płytach jak malowany MDF.
Trzeci to jakość produktu końcowego. Równe czoło i schludna krawędź to nie tylko estetyka: element z czystym przekrojem mniej się zaczepia, nie wyszczerbia się po krawędzi, dłużej służy. W meblach to różnica między frontem, który siedzi idealnie, a tym, który jest przekrzywiony o milimetr i drażni każdego dnia. Przycinanie elementów właśnie usuwa takie drobiazgi, które w sumie i czynią rzecz drogą na wygląd.
I czwarte — elastyczność pod nietypowe. Nie trzeba zamawiać typowych elementów paczkami: pod indywidualny projekt przytną i unikalny półfabrykat z potrzebnym kątem. Choćby partia jednakowych elementów, choćby jednostkowy element pod konkretny pomysł — precyzja trzyma się jednakowa. Dla firm, które żyją z indywidualnych zamówień, to możliwość, by nie dopasowywać projektu do ograniczeń „tego, co umieją”, lecz otrzymać dokładnie to, co zamierzone.
Przycinanie elementów: zalety współpracy dla biznesu
Oddać przycinanie na zewnątrz opłaca się z kilku powodów, i szybkość jest pierwszym z nich. Profesjonalna maszyna ze zderzakami i wyszkolony operator przepuszczają przez siebie partię półfabrykatów w kilka razy szybciej, niż wyjdzie to ręcznie lub na uniwersalnym sprzęcie. Dla biznesu oznacza to, że wąskie gardło w przygotowaniu elementów przestaje hamować cały strumień produkcyjny.
Drugie — przewidywalność wyniku. Kiedy czoło każdego elementu tnie się według jednej technologii i sprawdza na wyjściu, brak i wybrak sprowadza się do minimum. Klient otrzymuje nie „mniej więcej to, o co prosił”, lecz element dokładnie według specyfikacji. Dla produkcji montażowej to krytyczne: jeden element obok wymiaru hamuje cały węzeł.
Trzecie — elastyczność. Przycinanie elementów dokładnie kładzie się pod specyfikację, czy to duże zamówienie fabryki mebli, czy jednostkowa prośba prywatnego klienta z nietypowym kątem. Nie trzeba dopasowywać swojego projektu do cudzych ograniczeń — element zrobią pod zadane wymiary i formę, a nie pod to, co „wygodne maszynie”.
I czwarte — stabilność. Solidny wykonawca trzyma i jakość, i terminy od zamówienia do zamówienia, a nie „jak wyjdzie tym razem”. Dla tego, kto sam odpowiada przed swoimi klientami, to oparcie: elementy przychodzą na czas i w wymiar, i można na nich budować własne obietnice. Z takiej przewidywalności wyrastają długie relacje robocze.








Szeroki wachlarz usług dla Twojego biznesu
Przycinanie rzadko przychodzi samo — zwykle jest częścią dużego łańcucha obróbki. Dlatego obok zawsze dostępne są rozkrój, szlifowanie, rozcinanie, oklejanie i cięcie. To wygodne: element przechodzi wszystkie potrzebne operacje na jednej platformie, bez przesyłania między zakładami. W meblach, budownictwie, wykończeniu właśnie splot tych procesów zamienia arkusz materiału w gotowy element, a każdy z nich wymaga swojego sprzętu i wprawnej ręki.
Jeśli krótko o sąsiadach przycinania: rozkrój dzieli arkusz na elementy potrzebnego formatu, szlifowanie wyprowadza powierzchnię do gładkości, rozcinanie tnie duży półfabrykat na wąskie elementy. Oklejanie zamyka czoło taśmą — i element dostaje skończony wygląd i ochronę przed wilgocią. Każda operacja zaczepia następną: przyciął — zamknął krawędź — oszlifował, i na wyjściu element gotowy do montażu.
Każdy z tych kroków wymaga uwagi i przestrzegania technologii — odciął pod niewłaściwym kątem lub przecisnął posuw, i element zepsuty. Właśnie dyscyplina na wszystkich etapach daje tę precyzję i trwałość, dla której obróbkę zamawia się u profesjonalistów, a nie wypiłowuje na kolanie.
Nasze portfolio – gotowe wyroby
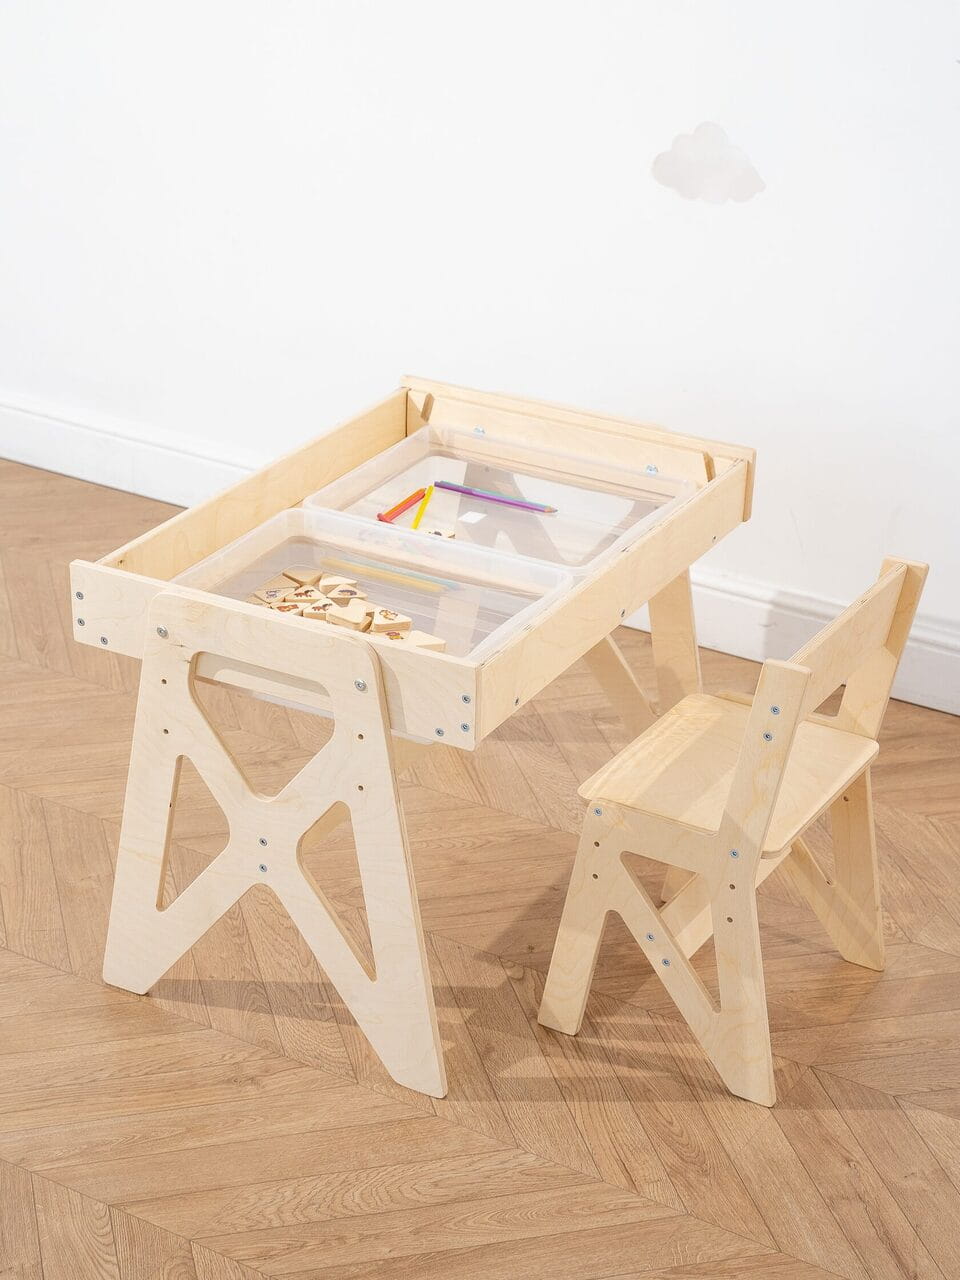


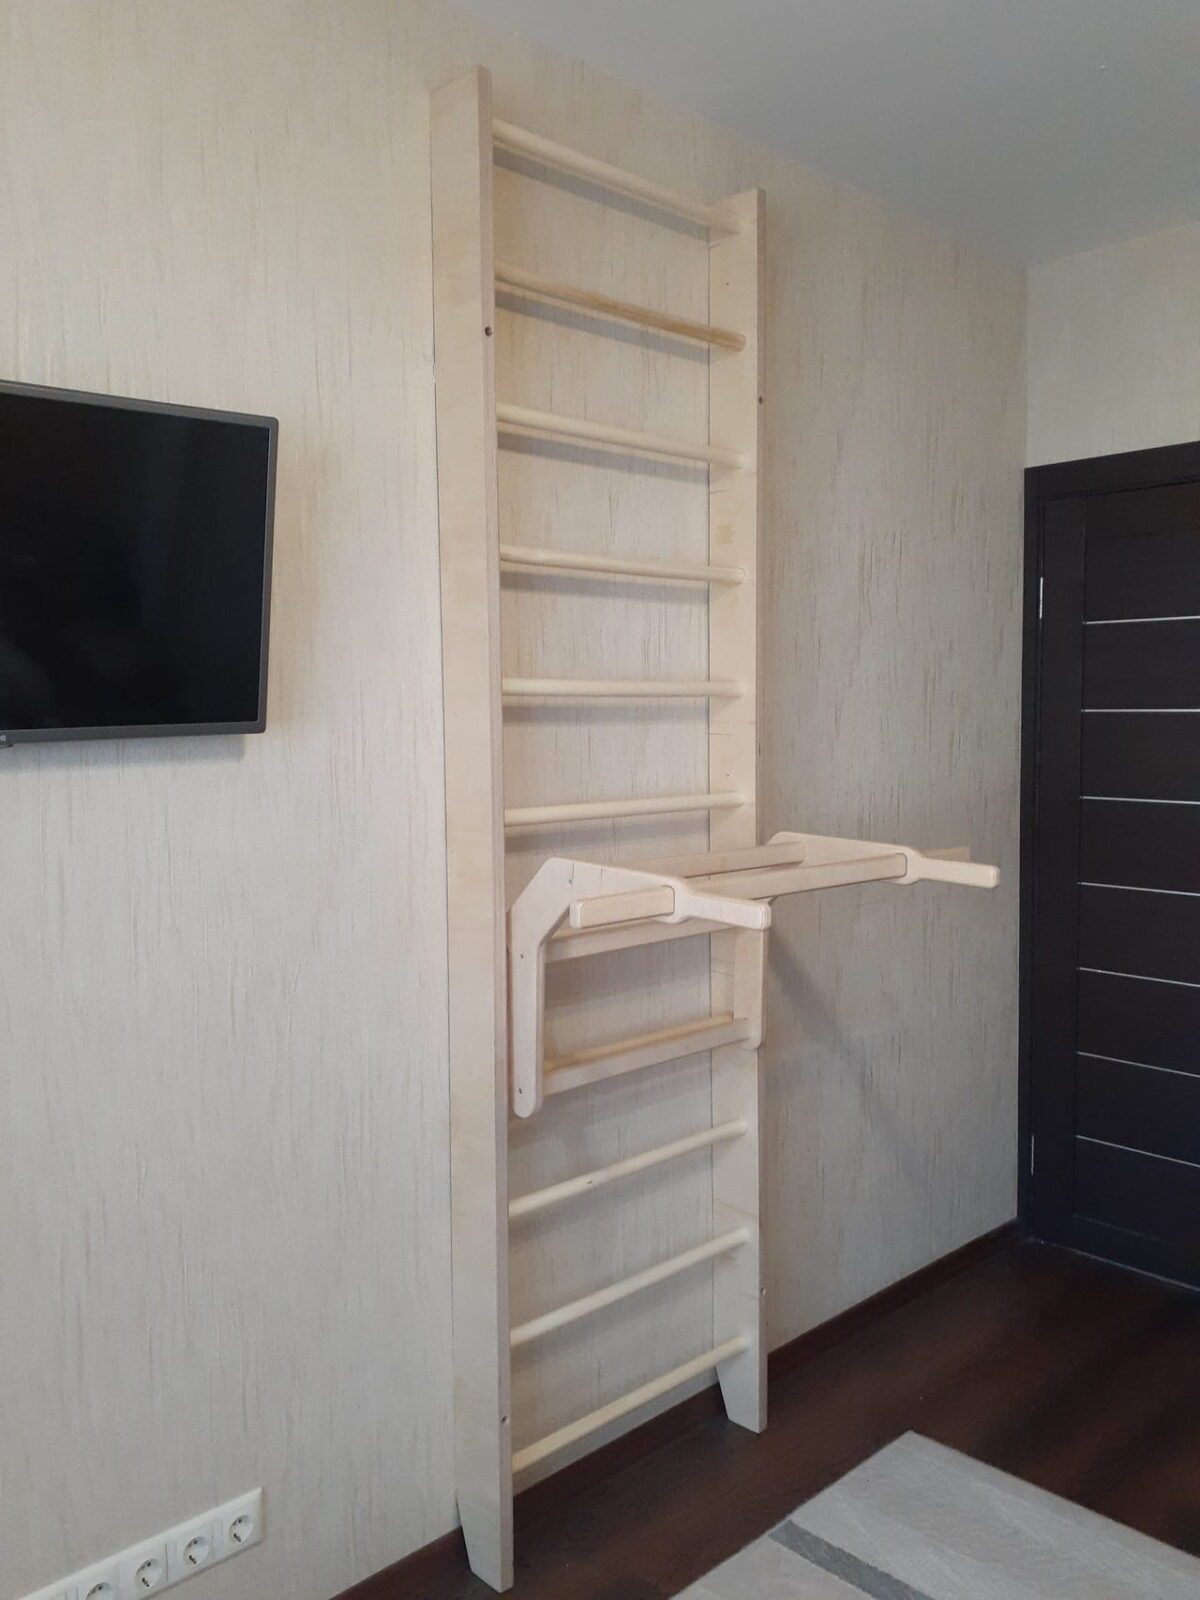
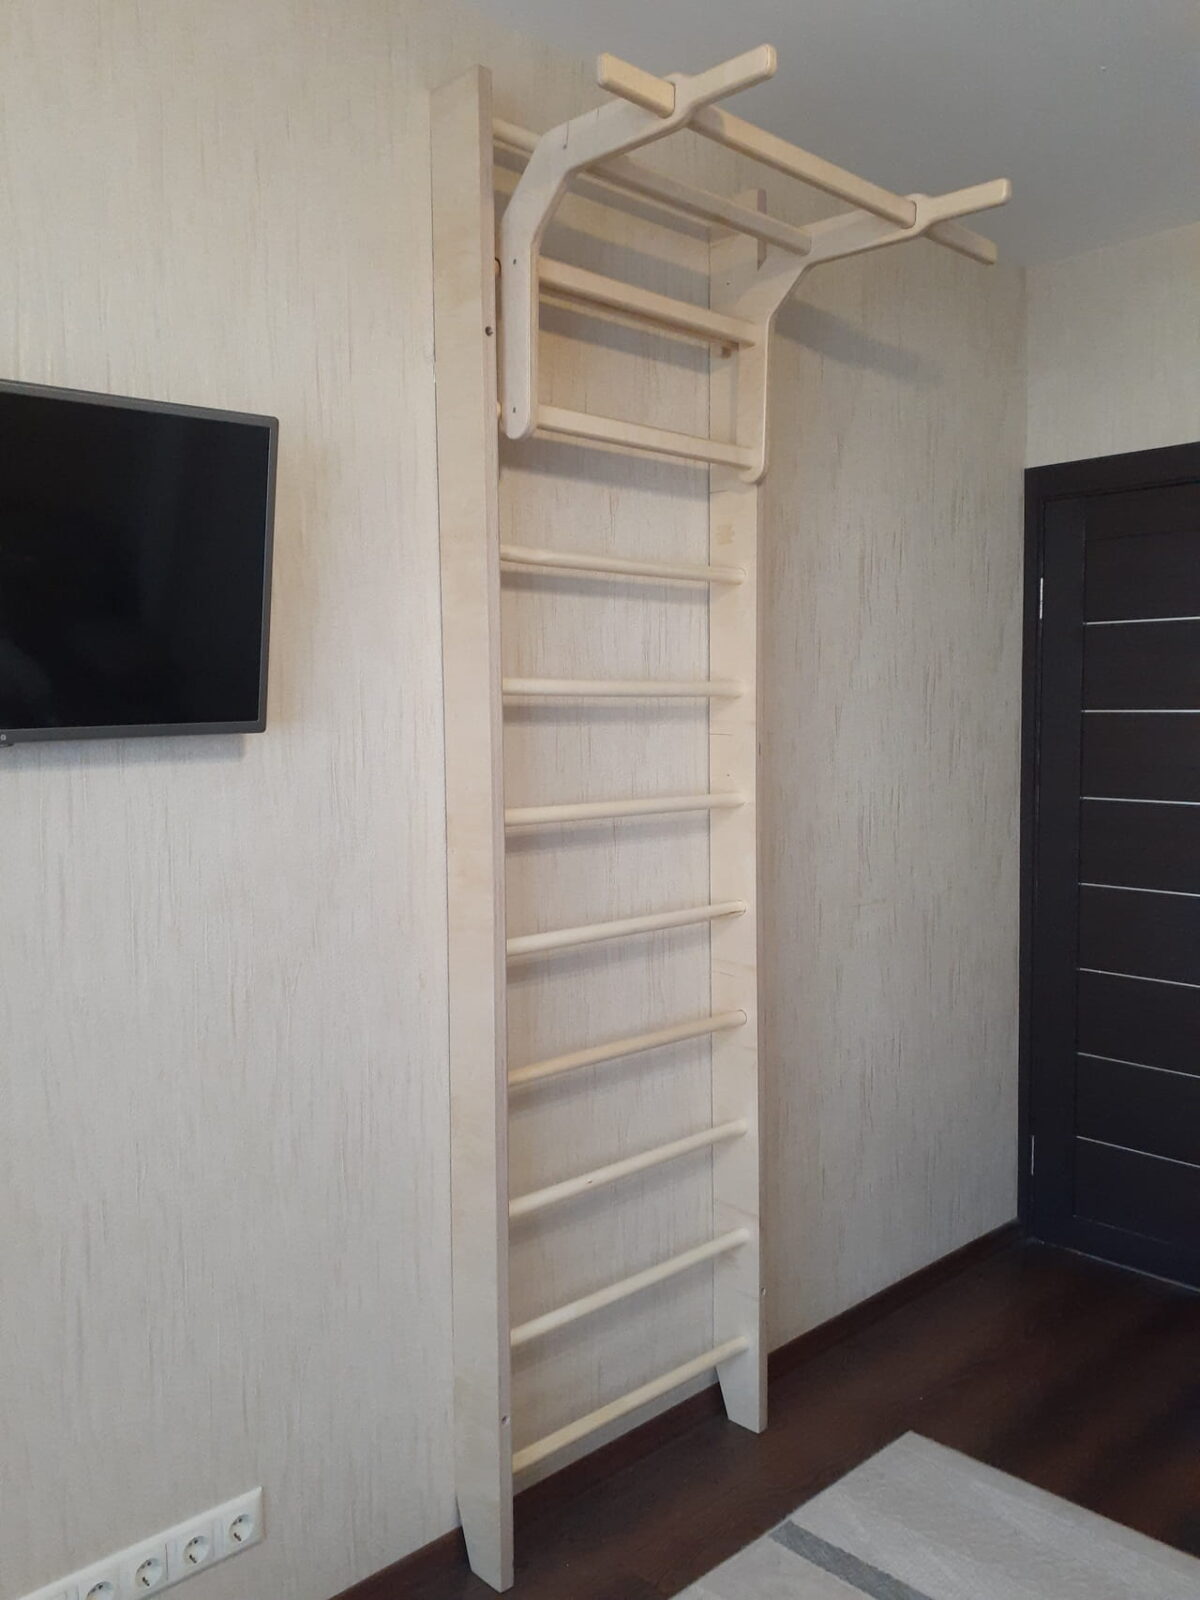
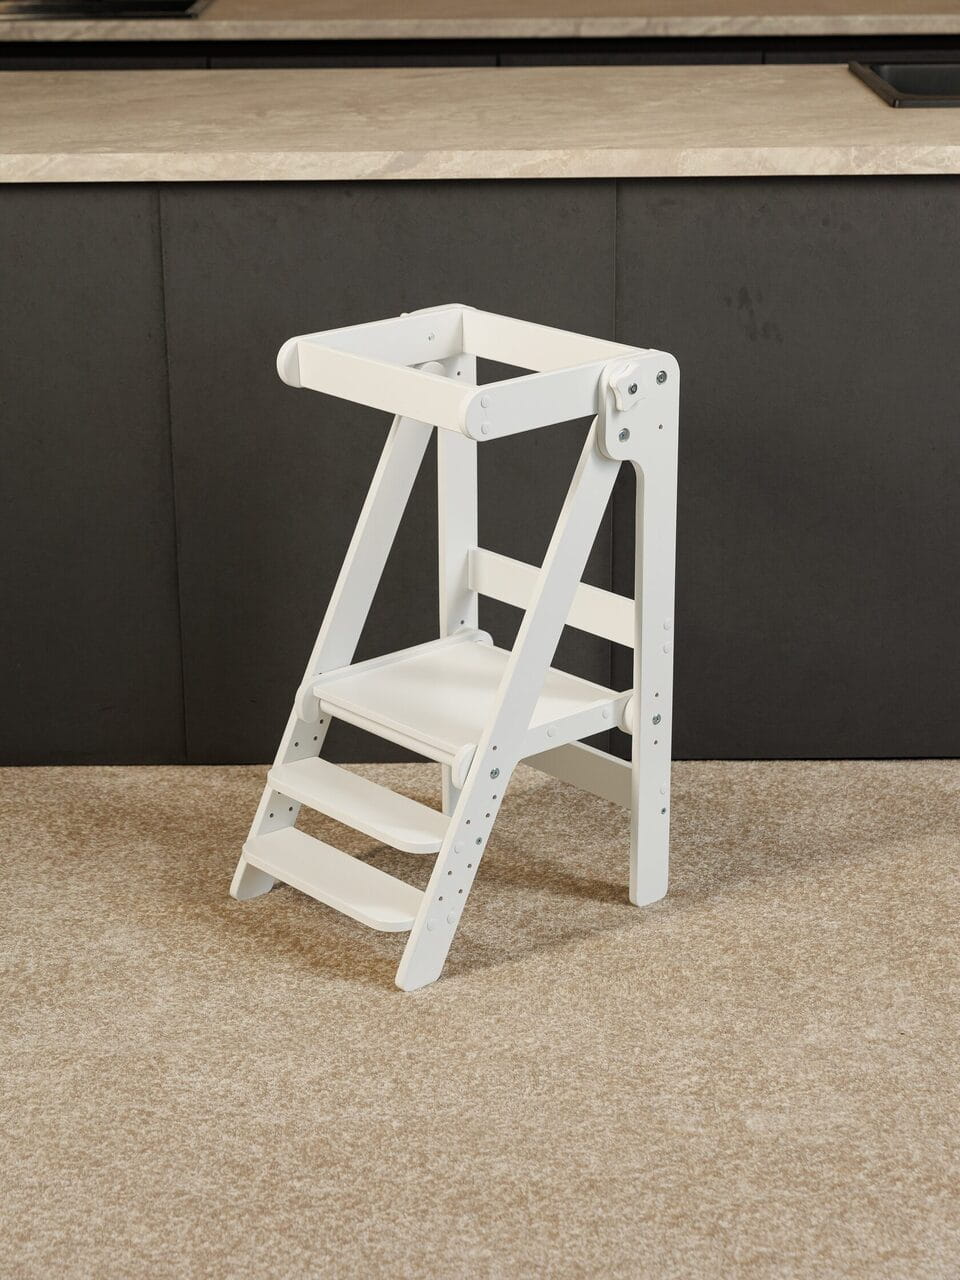
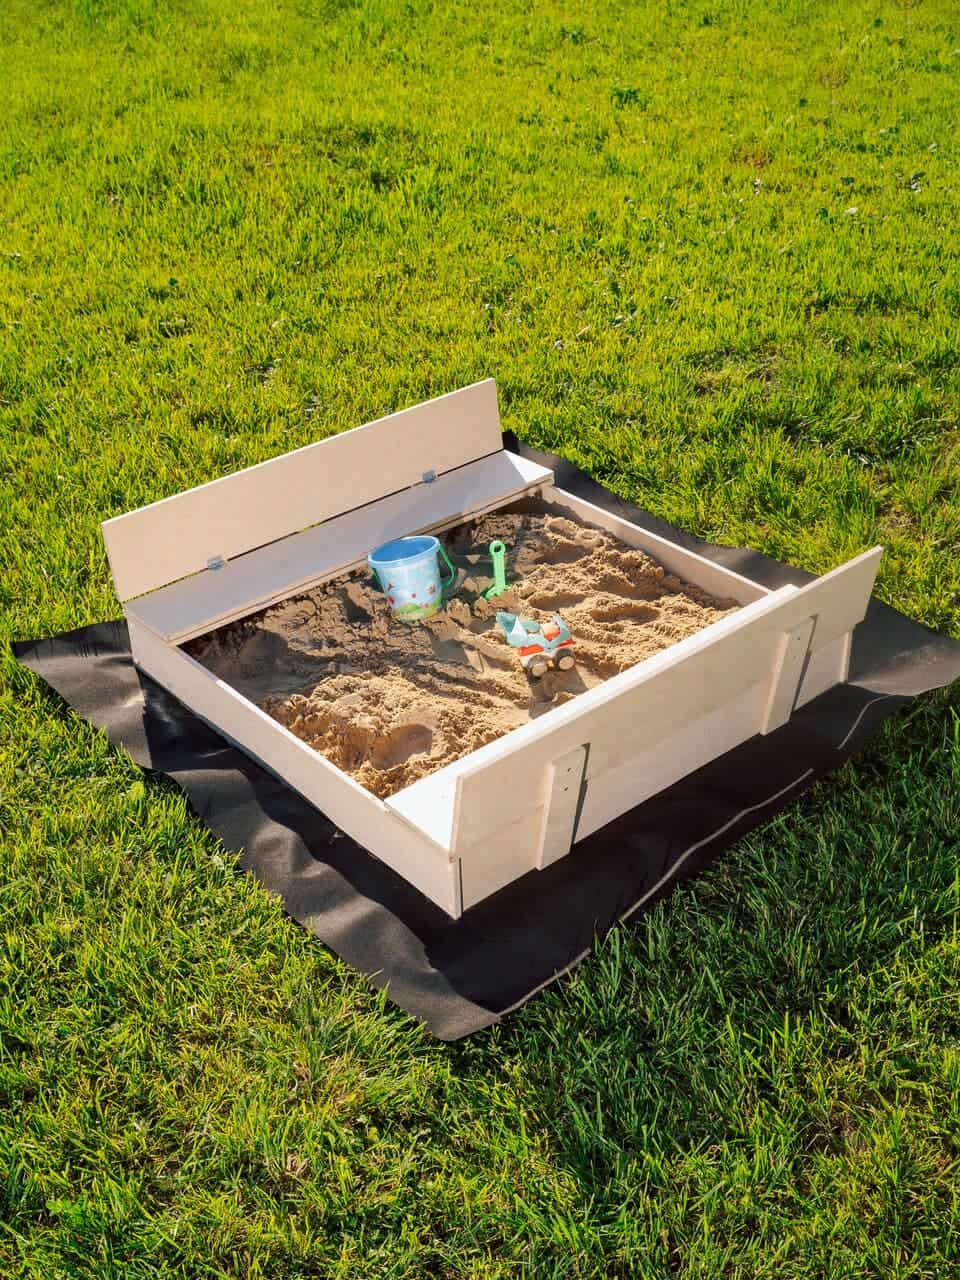

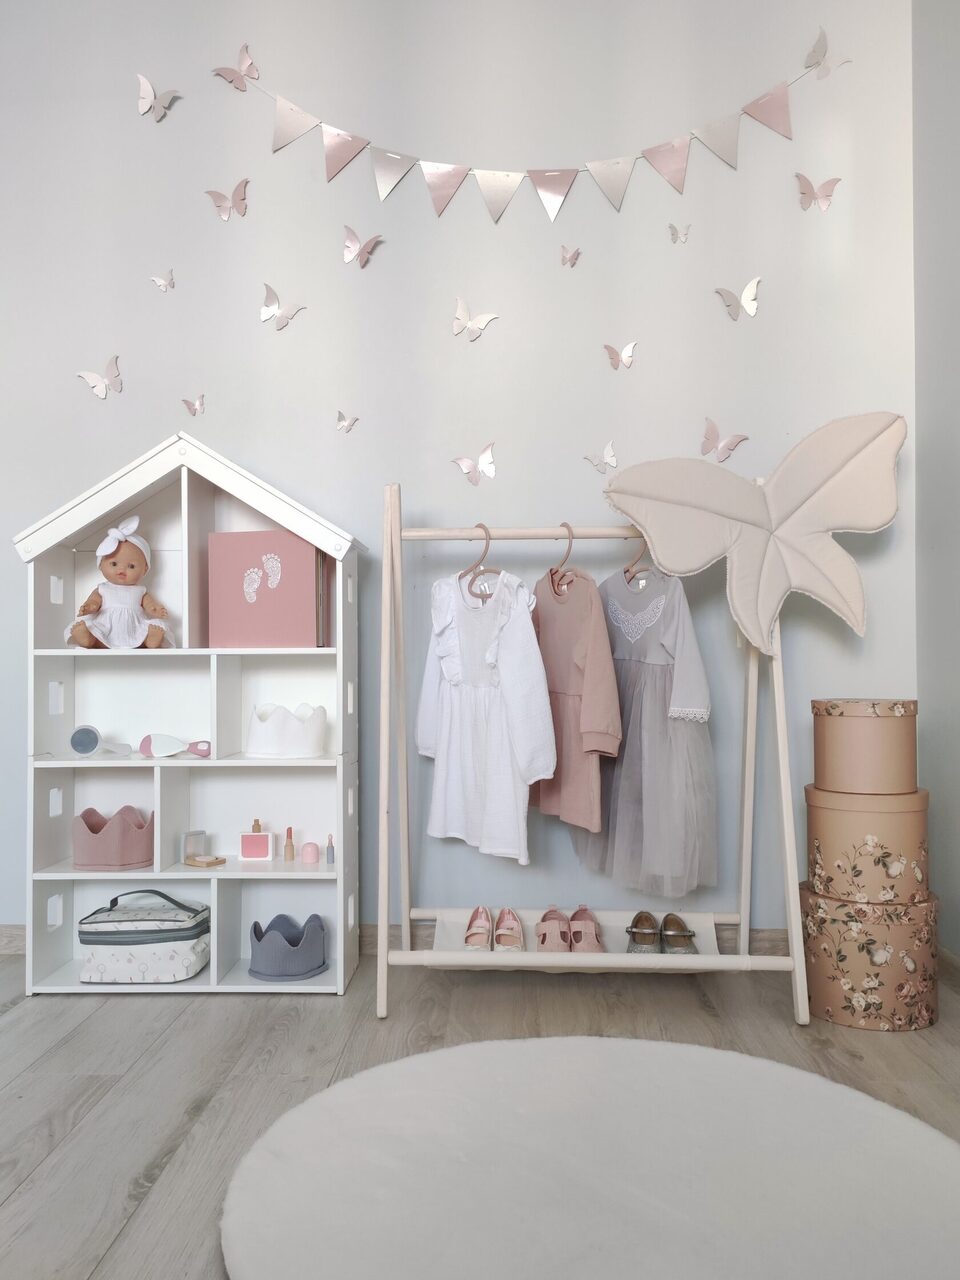

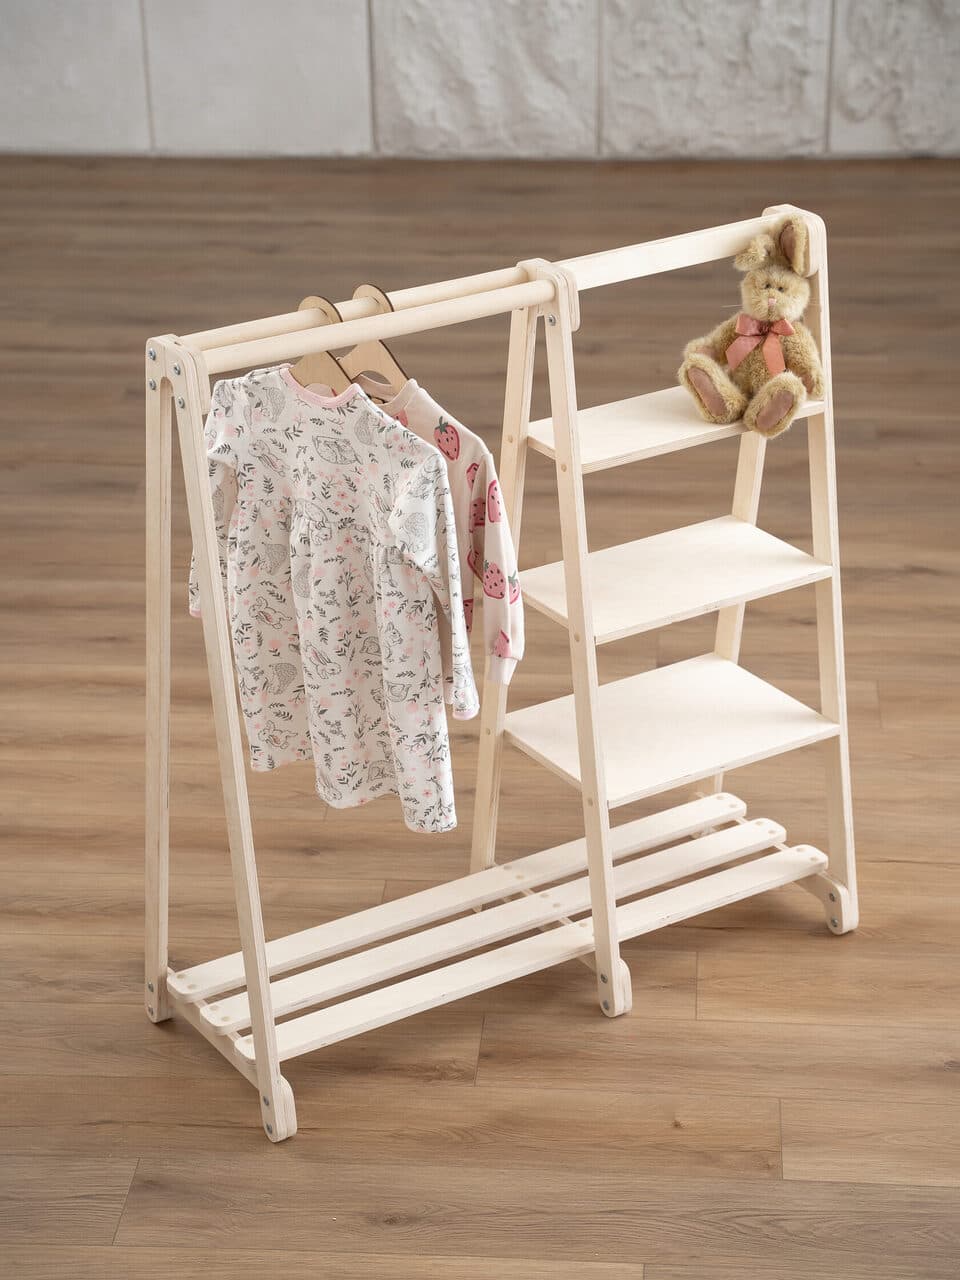
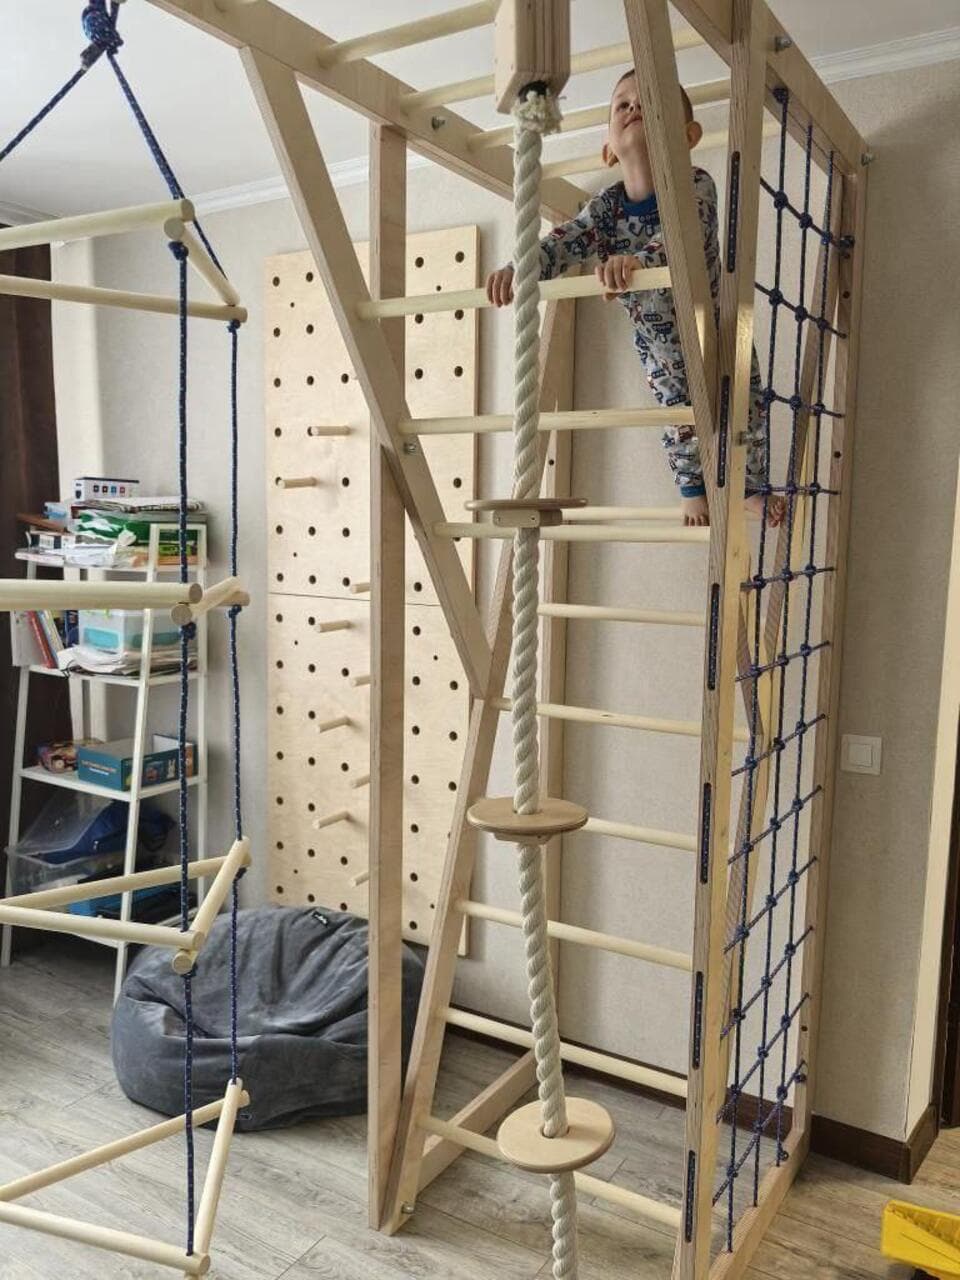
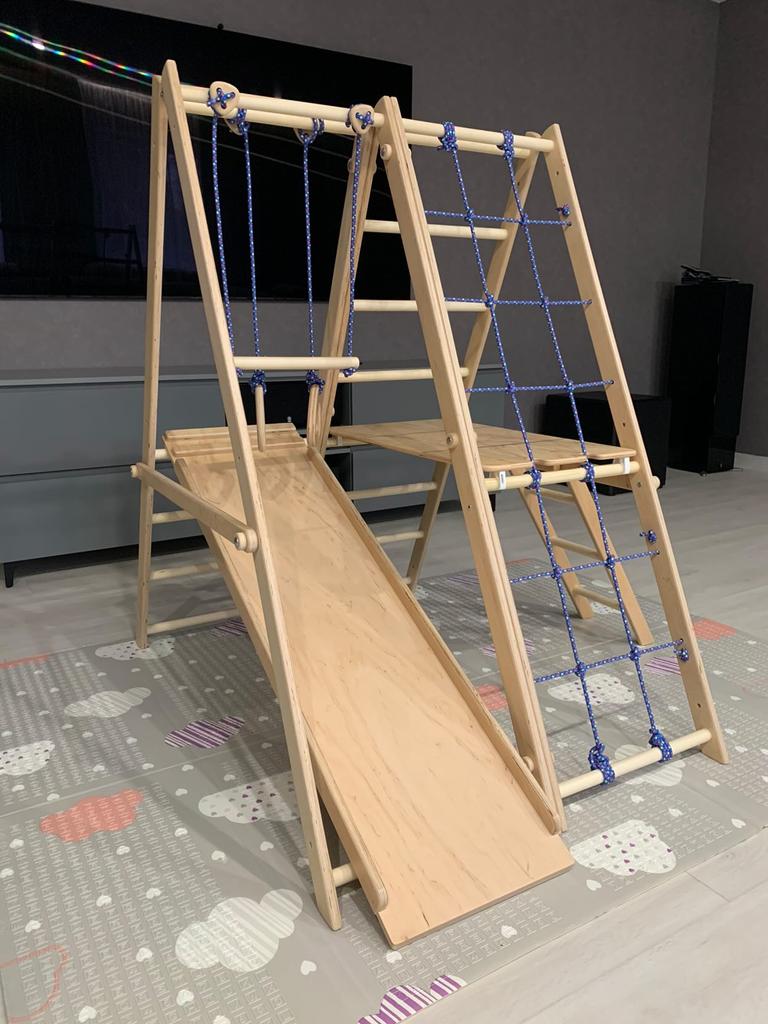

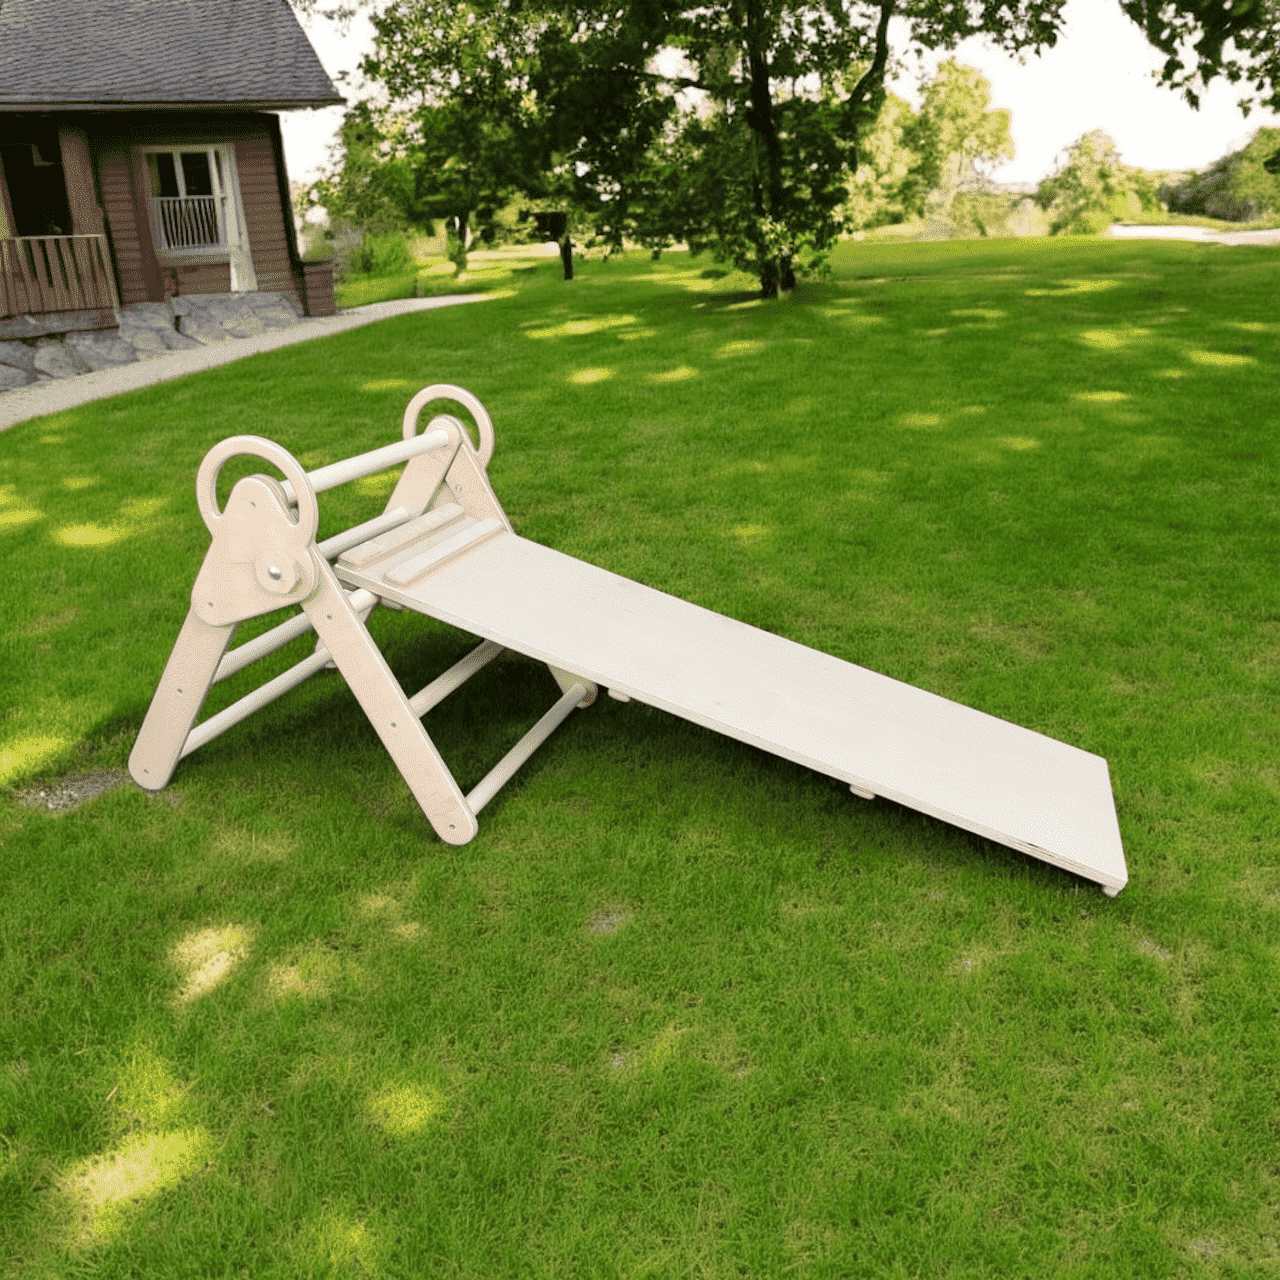

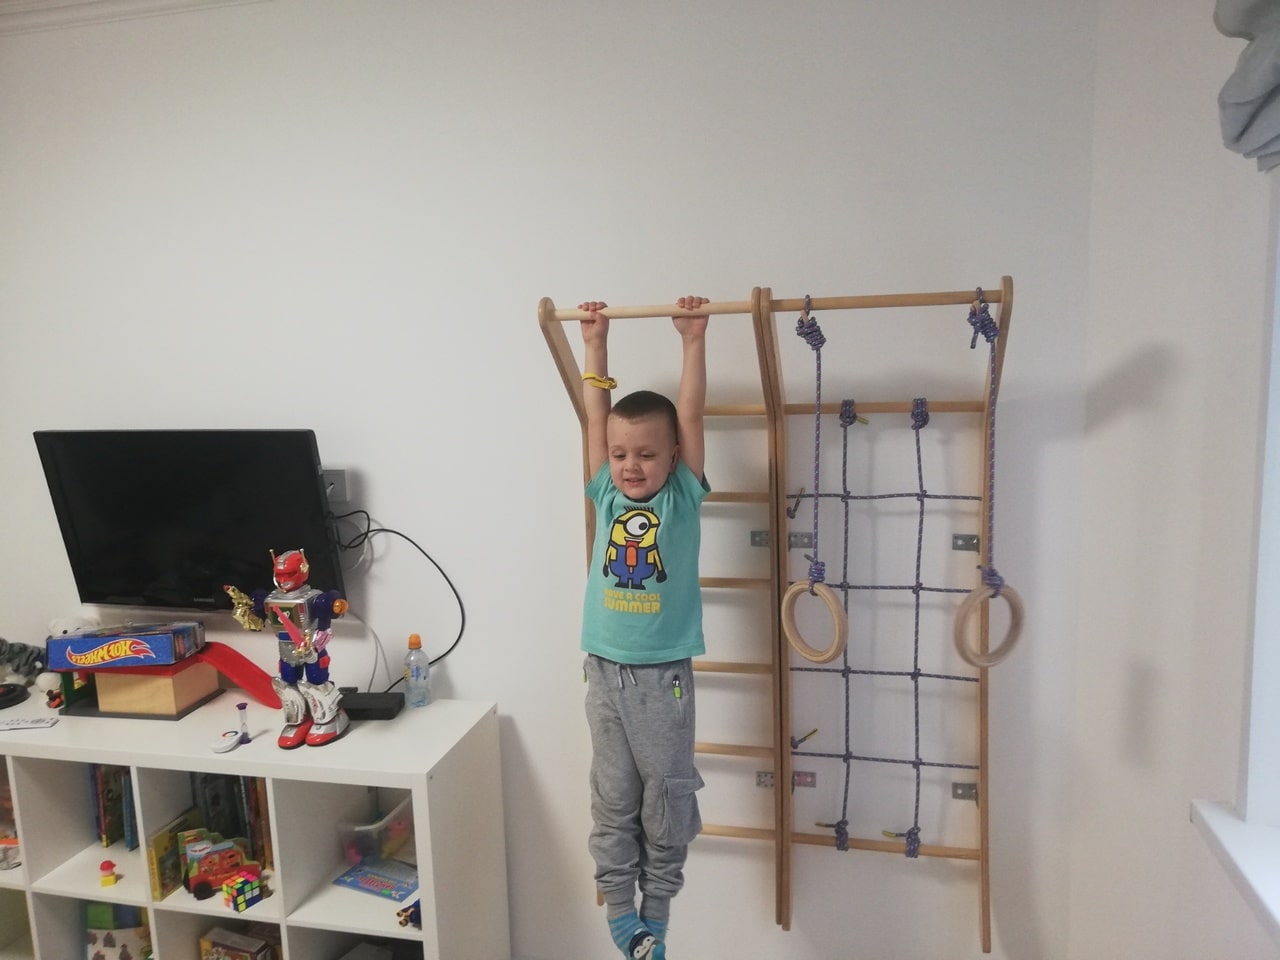


Przykłady prac: Dowód jakości i precyzji
Za przycinaniem stoi całkiem namacalna produkcja — od elementów meblowych po elementy wykończenia i półfabrykaty budowlane. Po gotowych projektach dobrze widać, jak schludnie odcięte czoło wpływa na wynik: gdzieś to równy styk frontów, gdzieś — ramka zmontowana bez szczeliny, gdzieś — element, który stanął na obiekcie za pierwszym razem.
W meblach roli czoła trudno przecenić. Równe schludne krawędzie to i wygląd, i wytrzymałość węzła. Krzywe czoło zdradza się przekrzywionymi drzwiczkami lub szczeliną w styku, za którą chwyta się oko. Precyzyjne cięcie, przeciwnie, daje meble, które wyglądają drogo i trzymają obciążenie latami, nie rozluźniając się w połączeniach.
W budownictwie przycinanie jest nie mniej ważne. Kiedy elementy potrzebne są w ścisły wymiar pod konkretną konstrukcję, precyzja cięcia określa, czy staną na miejscu, czy trzeba będzie podpiłowywać na obiekcie. A dopasowywanie na budowie to zawsze stracony czas i ryzyko osłabienia elementu. Półfabrykaty odcięte z góry i dokładnie montują się jak klocki i trzymają zadaną wytrzymałość.
W istocie każdy zamknięty projekt to jeszcze jedno potwierdzenie, że precyzja i staranność nie są pustymi słowami. Przycinanie elementów znajduje zastosowanie wszędzie, gdzie ważny jest równy przekrój i jednakowy wymiar: od jednostkowej rzeczy projektanckiej po seryjny sprzęt dla sieci.
Kto korzysta z usług stolarni
Mistrzowie meblarscy
Projektanci wnętrz

Firmy reklamowe

Wykonawcy stoisk wystawienniczych

Pracownie artystyczne

Kawiarnie i restauracje

Organizacje budowlane

Producenci wyposażenia sklepowego
Zakłady meblarskie

Prywatni rzemieślnicy

Zamówienia indywidualne

Firmy produkcyjne
Muzea i sale wystawowe

Architekci

Teatry i studia filmowe

Instytucje edukacyjne
Produkcja artykułów dziecięcych

Fachowcy od napraw

Sklepy internetowe

Jednoosobowe działalności gospodarcze
Kim są nasi klienci: Szeroki wachlarz firm i organizacji
Krąg zamawiających przycinanie jest szerszy, niż się wydaje. To nie tylko prywatni klienci z jednorazowym zadaniem, ale i produkcje meblowe, brygady budowlane, firmy remontowe i wykończeniowe, a jeszcze sklepy i punkty handlowe, którym potrzebne są gotowe elementy w wymiar do dalszej pracy. Każdy ma swoje zadanie, ale zapytanie wspólne — precyzyjne czoło bez mozołu własnymi siłami.
Meblarzom precyzyjne czoło potrzebne jest, aby wyrób wyszedł i funkcjonalny, i piękny — bez niego nie zmontować schludnego korpusu. Firmy budowlane biorą przycinanie pod elementy wykończeniowe i konstrukcyjne, gdzie wymiar i trwałość decydują o wszystkim: element musi stanąć dokładnie i trzymać obciążenie, a nie pękać po przekroju po sezonie.
Osobny popyt idzie od sprzedawców i sieci handlowych. Ważne im jest oddać kupującemu już gotowy materiał w potrzebnym wymiarze, a nie surowy arkusz. To mogą być i elementy meblowe, i elementy pod wykończenie pomieszczeń — to, co klient zabierze i od razu puści w ruch. Dla sklepu taka usługa zamienia zwykłą sprzedaż arkusza w gotowe rozwiązanie pod zapytanie.
Jak przycinanie materiałów drewnopochodnych wpływa na jakość produkcji
Wpływ przycinania na końcową jakość trudno przecenić. Meble, budowa, wykończenie — wszędzie równy i precyzyjny przekrój staje się tym drobiazgiem, od którego zależy wygląd i niezawodność całości. W pracę idą MDF, sklejka, płyta wiórowa, laminowana, płyta meblowa i inne materiały, i u każdego czyste czoło rozwiązuje swoje zadanie: gdzieś to styk bez szczeliny, gdzieś — baza pod kolejną operację. Właśnie równy przekrój czyni element zdatnym do dalszej obróbki bez doprowadzania pilnikiem.
Przycinanie działa na różnych etapach produkcji i za każdym razem ciągnie za sobą jakość. Przede wszystkim to precyzyjne wymiary i forma — a więc mniej błędów i przekrzywień przy montażu. Trwałość też stąd: równe, nie rozbite czoło mniej się zużywa, nie zaczyna kruszyć po krawędzi i lepiej trzyma uderzenie w eksploatacji. Rozbity zaś przekrój to pierwszy punkt, od którego element zaczyna się rozpadać.
Kolejny efekt — mniej odpadów. Precyzyjne cięcie pozwala wycisnąć z półfabrykatu maksimum, nie wysyłając kawałków w brak z powodu krzywizny. Na dużej serii to zauważalna oszczędność: tam, gdzie na każdym elemencie traci się po centymetrze, za partię nabiega cały arkusz. Dla produkcji, które liczą rentowność, taki drobiazg zamienia się w całkiem odczuwalne pieniądze.
Splot dobrego sprzętu i doświadczonego operatora daje jeszcze wydajność. Półfabrykaty przechodzą obróbkę szybciej, czas na partię się skraca, a jakość trzyma się równa od pierwszego elementu do ostatniego. To ratuje i produkcje seryjne, gdzie ważny jest strumień, i tych, kto robi rzeczy jednostkowe, gdzie ważna jest precyzja na każdym pojedynczym elemencie.
I oczywiście przycinanie elementów to o wygląd. Równe, schludnie obrobione czoło w meblach i w elementach wykończeniowych wygląda drogo i kompletnie, a poszarpana krawędź zdradza chałupnictwo od pierwszego wejrzenia. Końcowy nabywca dziś wybiera nie tylko według funkcji: rzecz musi jeszcze wyglądać schludnie. Czysty przekrój to właśnie jeden z tych szczegółów, które kształtują to wrażenie.
Przycinanie elementów: co ważne wiedzieć zamawiającemu
Dalej — rozbiór dla tych, kto po raz pierwszy styka się z tą usługą i chce rozumieć, za co płaci i na co patrzeć. Poniżej zebrane są terminy, rozbiór sytuacji, w których równe czoło jest naprawdę krytyczne, kwestia sprzętu i precyzji, różnica pracy ręcznej od maszynowej, a także terminy, cena, częste błędy i praktyczne przykłady. Wszystko to z doświadczenia, a nie z ogólnych fraz.
Słowniczek: terminy przycinania prostymi słowami
Wokół przycinania jest sporo specjalnych słów, i zamawiającemu łatwo się w nich zaplątać. Krótkie rozszyfrowanie pomoże mówić z zakładem jednym językiem i precyzyjniej stawiać zadanie, a przy okazji rozumieć, co właśnie zostanie zrobione z Twoim elementem.
| Termin | Co oznacza |
|---|---|
| 🪵 Czoło | Poprzeczny bok elementu — to, co zostaje po cięciu w poprzek włókien |
| 📐 Cięcie pod kątem | Piłowanie nie pod 90, a pod zadanym stopniem, najczęściej 45 |
| 🪚 Posuw | Ruch piły wzdłuż elementu pod obciążeniem — daje gładki przekrój bez zadziorów |
| 🔩 Zderzak | Ogranicznik, który mocuje długość i kąt, aby powtarzać wymiar |
| 🖼️ Ukos 45° | Dwa ukośne czoła, schodzące się w prosty narożnik ramki bez szczeliny |
| 🎯 Pasowanie | Na ile ściśle elementy przylegają do siebie w styku |
Te słowa będą wypływać przy omawianiu zamówienia, a ich rozumienie zdejmuje dobrą połowę nieporozumień. Kiedy zamawiający i mistrz pod „ukosem 45” mają na myśli jedno i to samo, szans na otrzymanie nie tego elementu jest zauważalnie mniej.
Po co potrzebne jest przycinanie i gdzie jest krytyczne
Na pierwszy rzut oka wydaje się, że odciąć element w wymiar to zadanie błahe. W praktyce właśnie czoło zadaje, czy wyrób zmontuje się jak trzeba. Dopóki mowa o zgrubnym półfabrykacie, który jeszcze będą doprawiać, do przekroju nie ma zbyt wielu wymagań. Ale gdy tylko element idzie w styk, w ramkę lub w część licową, każda dziesiąta część stopnia zaczyna mieć znaczenie.
Najbardziej pokazowy przypadek to ukos ramek pod 45 stopni. Listwa, lustro, front z obwiązką: cztery elementy muszą zejść się w idealny prostokąt. Jeśli choć jedno czoło jest odcięte pod 44 lub 46 stopni, narożnik „pojedzie”, i w styku powstanie szczelina, której już niczym nie ukryjesz. Tu przycinanie elementów pracuje na granicy precyzji, i prawa do błędu prawie nie ma.
Nie mniej ważne jest równe czoło w meblach skrzyniowych. Boki, półki, wieńce stykają się między sobą, i przekrzywienie na jednym elemencie ciągnie za sobą przekrzywienie całej skrzyni. Drzwiczki przestają zamykać się zlicowane, między frontami pływa nierównomierna szczelina, i cała rzecz zaczyna wyglądać tanio, nawet jeśli materiał był drogi.
W budownictwie i wykończeniu precyzyjne czoło oszczędza czas na obiekcie. Kiedy elementy przyjeżdżają już odcięte w wymiar, montuje się je jak klocki, bez podpiłowywania na miejscu. A wszelkie dopasowywanie na budowie to nie tylko stracone godziny, ale i ryzyko osłabienia elementu lub zepsucia krawędzi. Dlatego tam, gdzie liczy się na milimetry i na dni, przycinanie powierza się maszynie, a nie ręcznej pile.
Sprzęt i precyzja
Podstawowe narzędzie przycinania to piła z posuwem. Od zwykłej różni się tym, że tarcza nie po prostu opuszcza się na element, lecz przechodzi go wzdłuż pod obciążeniem. Taki ruch zostawia czysty przekrój bez wyszczerbień i zadziorów, a system zderzaków pozwala wystawić kąt raz i powtarzać go na całej partii. Właśnie powtarzalność, a nie pojedyncze ładne cięcie, odróżnia pracę maszynową.
Precyzja tu mierzy się w ułamkach milimetra i ułamkach stopnia. Dobrze ustawiona maszyna trzyma kąt tak, że ukosy ramki schodzą się bez widocznej szczeliny, a długość elementów w serii zgadza się co do dziesiątych. Dla człowieka taka stabilność jest nieosiągalna: ręka się męczy, oko się „zamydla”, i pod koniec partii wymiary zaczynają pływać. Maszyna zaś nie zna zmęczenia i wydaje setny element taki sam jak pierwszy.
Wiele rozstrzyga i właściwa tarcza. Pod cięcie wykończeniowe płyty laminowanej bierze się piłę z częstym drobnym zębem i grupą podcinającą, która nacina powłokę od dołu i nie daje jej się wyszczerbić. Pod drewno lite — inna tarcza, pod tworzywo — trzecia. Tępa lub nieodpowiednia tarcza zdolna jest zepsuć nawet dokładnie wystawioną maszynę, dlatego stanu narzędzia pilnuje się nie mniej niż ustawień.
Nie warto zapominać i o solidnym zamocowaniu półfabrykatu. Jeśli element drgnie w momencie cięcia, czoło wyjdzie nierówne, a kąt — przybliżony. Dlatego krótkie i drobne elementy dodatkowo dociska się, a długie podpiera na całej długości, aby nie osiadały pod własnym ciężarem. Wszystkie te drobiazgi w sumie i składają się w ten wynik, dla którego przycinanie zamawia się u profesjonalistów.
Przycinanie ręczne i maszynowe: na czym polega różnica
Odciąć element można i ręcznie — piłką w skrzynce uciosowej, i pytanie tylko w tym, jaki wynik jest potrzebny. Do jednego cięcia na miejscu, gdzie precyzja nie jest krytyczna, narzędzia ręcznego całkiem starczy. Ale gdy tylko elementów jest kilka lub ważny jest idealny kąt, różnica między przycinaniem ręcznym a maszynowym staje się oczywista.
Przycinanie ręczne trzyma się na oku i pewności ręki. Skrzynka uciosowa zadaje przybliżony kąt, ale luz narzędzia, różna siła nacisku i zmęczenie dają rozrzut od elementu do elementu. Na jednym przekroju to niezauważalne, a na partii z dwudziestu półfabrykatów gromadzi się w zauważalną krzywiznę. Do tego ręczna piła częściej zostawia wyszczerbienia na krawędzi płyty laminowanej — podciąć powłoki od dołu nie umie.
Przycinanie maszynowe zdejmuje te ograniczenia. Zderzaki mocują kąt i długość, posuw daje gładki przekrój, a seria wychodzi równa od pierwszego elementu do ostatniego. Plus szybkość: tam, gdzie ręcznie zejdzie pół godziny na kilkanaście elementów, maszyna poradzi sobie w kilka minut. Dlatego do mebli, ramek i wszelkich węzłów łączeniowych wybór prawie zawsze na korzyść maszyny.
To nie znaczy, że narzędzie ręczne jest bezużyteczne — ma swoją niszę w jednostkowych zadaniach domowych. Ale gdy mowa o zamówieniu, gdzie ważne są precyzja, powtarzalność i czysta krawędź, rozsądniej oddać przycinanie elementów tam, gdzie jest piła z posuwem i ustawione zderzaki. Przerabiać chałupnicze cięcie zwykle wychodzi drożej, niż od razu zrobić prawidłowo.
Materiały i ich zachowanie na przekroju
Każdy materiał zachowuje się pod piłą na swój sposób, i fachowe przycinanie zaczyna się od rozumienia tych zwyczajów. To, co doskonale działa na drewnie litym, może dać wyszczerbienie na płycie laminowanej, dlatego tryb i tarczę dobiera się pod konkretny półfabrykat, a nie tnie wszystko jednakowo.
Drewno lite tnie się czysto, ale wymaga uwagi na kierunek włókien. Czoło w poprzek włókien wychodzi równe, a oto na ukosie skośnym włókna mogą się nieco wyrywać, i wtedy przekrój doprawia się szlifowaniem. Wilgotność też odgrywa rolę: przesuszona lub, przeciwnie, mokra deska zachowuje się nieprzewidywalnie, i uwzględnia się to z góry.
Płyta laminowana to najbardziej kapryśny na krawędzi materiał. Laminowana powłoka lubi wyszczerbić się w miejscu wyjścia zęba, zwłaszcza na dolnej stronie. Ratuje ostra tarcza z grupą podcinającą i staranny posuw bez szarpnięć. Właśnie dlatego przycinania płyty laminowanej nie warto powierzać przypadkowemu narzędziu: jeden niewłaściwy przejazd, i element z poszarpaną krawędzią nadaje się tylko w brak.
MDF tnie się przewidywalnie i równo — jednorodna struktura bez warstw i sęków daje czyste czoło niemal w każdym trybie. Sklejka zajmuje położenie pośrednie: jej warstwy mogą się zadzierać, dlatego tu też ważne są ostre narzędzie i równy posuw. Znając te cechy, pod każdy materiał wystawia się swój tryb, i czoło wychodzi schludne niezależnie od tego, co leży na maszynie.
Branże i kto zamawia przycinanie
Krąg zamawiających przycinanie jest zauważalnie szerszy, niż wydaje się na pierwszy rzut oka. Po precyzyjne czoło zwracają się i duże produkcje, i niewielkie warsztaty, i prywatni klienci z jednorazowym zadaniem. Łączy ich jedno: potrzebny jest równy przekrój w wymiar, który własnymi siłami uzyskać trudno lub nieopłacalnie.
Najwięcej zapytań idzie z segmentu meblowego. Meblarze i montażyści zamawiają przycinanie elementów korpusu, wieńców, listew obwiązki — wszystkiego, co potem stykuje się w wyrób. Dla nich ważna jest i precyzja, i szybkość: dopóki elementy tną się na zewnątrz, własny zakład zajęty jest montażem, a nie podcinaniem półfabrykatów.
Warsztaty listwowe i ramowe — osobna kategoria, dla której ukos pod 45 stopni jest chlebem powszednim. Tu przycinanie bezpośrednio określa jakość produktu: zejdzie się narożnik — ramka idealna, nie zejdzie — praca w brak. Produkcje reklamowe zamawiają przycinanie pod stojaki i konstrukcje, budowlańcy — pod elementy wykończeniowe i szkieletowe, a sklepy materiałów płytowych — aby oddawać kupującemu gotowe elementy w wymiar.
Jak wygląda zamówienie w praktyce
Aby wszystko powiedziane nie zostało teorią, oto kilka typowych zamówień z tych, co przechodzą regularnie. Zadania różne, ale logika wszędzie jedna: dokładny wymiar, czyste czoło, potrzebny kąt.
Ramki pod ukos 45. Warsztat listwowy przywozi listwy i listę wymiarów. Każdy element przycina się pod 45 stopni z dokładną długością, aby cztery kawałki zeszły się w prostokąt bez szczeliny. Tu cena błędu jest maksymalna: różnica w pół stopnia — i ramka się nie montuje. Maszyna ze zderzakami wydaje partię, gdzie wszystkie kąty są jednakowe, i montaż idzie bez dopasowywania.
Elementy mebli skrzyniowych. Montażysta zamawia przycinanie boków, półek i wieńców w dokładny wymiar pod konkretną szafę. Wszystkie elementy muszą być ściśle jednej długości, inaczej skrzynię przekrzywi. Półfabrykaty tnie się po jednym zderzaku jeden za drugim, i na wyjściu wychodzi komplet, który montuje się zlicowany, bez pływających szczelin między frontami.
Elementy łączeniowe pod budowę. Brygadzie potrzebne są listwy i łaty, odcięte w wymiar pod konkretny węzeł. Przycina się je z góry, aby na obiekcie nie tracić czasu na podpił — elementy przyjeżdżają gotowe i stają na miejsce od razu. Oszczędzają się i godziny montażu, i nerwy, bo dopasowywać element na wysokości lub w niewygodnym miejscu zawsze trudniej niż wziąć gotowy.
Trzy różne zamówienia — i we wszystkich przypadkach droga jednakowa: wymiary, ustawienie zderzaków, cięcie z posuwem, kontrola. Zmienia się tylko materiał i kąt. Właśnie ta powtarzalna logika i pozwala brać się i za listwy, i za meble, i za elementy budowlane bez przełączania na „inny tryb pracy”.
Terminy i z czego składa się cena
Dokładny koszt i termin zawsze liczy się pod konkretne zamówienie, ale rozumieć ich składniki jest pożytecznie — tak prościej zobaczyć, na czym można zaoszczędzić. Proste przycinanie partii w wymiar zwykle gotowe jest w dzień-dwa, a niewielkie zamówienie nierzadko oddaje się tego samego dnia po umowie. Złożone ukosy pod kątem i duże serie liczy się osobno.
Na cenę wpływa kilka czynników naraz. Liczba elementów — seria w przeliczeniu na sztukę wychodzi taniej niż jednorazowy półfabrykat. Złożoność cięcia — proste czoło jest prostsze i tańsze niż dokładny ukos pod 45 z wymogiem idealnego pasowania. Materiał i jego grubość zadają tryb i szybkość, a dodatkowa obróbka krawędzi po przycinaniu — szlifowanie lub oklejanie — liczy się osobną pozycją.
Odgrywa rolę i pilność: praca poza ogólną kolejką kosztuje drożej niż spokojne planowe zamówienie. Najprostszy sposób, by zaoszczędzić bez utraty jakości, to przysłać zrozumiałą specyfikację z dokładnymi wymiarami i nie poganiać terminów. Poprawki z powodu niedokładnych danych i praca w trybie awaryjnym zwykle dodają do kosztorysu te procenty, których chciało się uniknąć.
Zamówienie jednorazowe czy praca seryjna
Przycinanie jednakowo otwarte jest i dla tych, kto przyszedł z jednym elementem, i dla tych, komu potrzebna jest regularna dostawa. Zamówienie jednorazowe jest proste: przyniosłeś półfabrykaty, podałeś wymiary i kąty, zabrałeś gotowe. Nie ma minimalnej objętości — przytną choćby jedną listwę, jeśli to jest to, co potrzebne.
Praca seryjna urządzona jest inaczej i korzystniej w przeliczeniu na element. Pod partię raz wystawia się zderzaki i tryb, po czym półfabrykaty idą strumieniem, jeden za drugim, w jednakowy wymiar. Im większa seria, tym zauważalniejsza oszczędność i w cenie, i w czasie, bo główna mozoła to ustawienie, a samo cięcie jest już szybkie.
Wielu zamawiających zaczyna od partii próbnej, a następnie przechodzi na stałą współpracę. Kiedy produkcja już zna specyfikę klienta i jego typowe wymiary, praca idzie jeszcze szybciej: mniej uzgodnień, przewidywalna jakość, priorytet w obciążonym sezonie. Z jednego udanego zamówienia tak nierzadko wyrastają długie relacje robocze.
Częste błędy przy zamawianiu przycinania
Większość wpadek zdarza się nie u maszyny, lecz na etapie stawiania zadania. Rozbierzmy to, co najczęściej przeszkadza otrzymać wynik za pierwszym razem — ostrzeżony znaczy uzbrojony.
Pierwszy i najczęstszy błąd to wymiary „na oko” lub z pamięci. Jeden błędny pomiar ciągnie za sobą przekrój całego elementu, a jeśli to ukos ramki — to i całej ramki. Lepiej przemierzyć dwa razy i zapisać, niż przerabiać. Druga bieda to zapomniane naddatki. Jeśli element pójdzie do dalszej obróbki lub oklejania, czoło tnie się z niewielkim zapasem, i o tym warto powiedzieć z góry.
Trzeci błąd to milczenie o kącie. Zamawiający trzyma w głowie ukos skośny, a w specyfikacji wskazuje tylko długość, i element tnie się pod 90 stopni. Zawsze warto jawnie przegadać, gdzie potrzebne jest proste czoło, a gdzie skośne, i pod ile stopni. Czwarty błąd to oszczędność na krawędzi tam, gdzie jest potrzebna: otwarte czoło płyty laminowanej na widocznym miejscu szybko pęcznieje i traci wygląd.
Nic strasznego, jeśli coś z tego nie zostało uwzględnione z góry — po to właśnie jest dialog przed startem. Dobra produkcja sama zadaje te pytania przed cięciem, a nie po, gdy poprawianie jest już kosztowne. Ale im pełniejsze wprowadzenie ze strony zamawiającego, tym mniej dopytań i tym szybciej przycinanie elementów zamienia się w gotowy komplet.
Kontrola jakości i gwarancja wyniku
Kontrola tu wbudowana jest w proces, a nie doczepiona dla galki na końcu. Na wejściu sprawdza się specyfikację, wymiary i materiał: czy nie pomylono grubości, czy ten dekor, czy nie ma na półfabrykacie wad, które wylezą po cięciu. Złapać niezgodność przed maszyną taniej niż po.
W toku pracy, zwłaszcza na ukosach pod kątem, robi się kontrolę pośrednią: tnie się próbny element, przykłada, upewnia, że kąt się schodzi, i dopiero potem gna partię. Na wyjściu każdy element sprawdza się pod względem wymiaru i kąta, ogląda krawędź na wyszczerbienia. Taka podwójna zapora odcina wybraki i odchyłki jeszcze przed tym, jak zamówienie dojedzie do klienta.
Jeśli sporny moment mimo wszystko powstaje, prościej go rozwiązać właśnie dlatego, że zamówienie przeszło przez jedne ręce. Nie trzeba wyjaśniać, na czyim etapie błąd — odpowiedzialność za wynik nie jest rozmyta. Dla zamawiającego to i jest prawdziwa gwarancja: jasne, kogo pytać, i jasne, że element zrobią tak, jak umawiano.
Dostawa i zamówienia ponowne
Gotowe elementy wysyła się po całej Polsce i Europie. Odcięte półfabrykaty pakuje się tak, aby czoła i narożniki nie ucierpiały w drodze — zwłaszcza to ważne dla ukosów pod 45, gdzie uszkodzony narożnik od razu zepsuje pasowanie ramki. Dla zamawiającego z innego regionu proces wygląda tak samo prosto jak dla sąsiedniego miasta: specyfikację uzgadnia się zdalnie, elementy tnie się i wysyła firmą transportową.
Zamówienie ponowne zwykle przechodzi szybciej niż pierwsze. Jeśli specyfikacja już była wykonywana, jej parametry są zachowane, i drugą partię wydadzą w ten sam wymiar i pod ten sam kąt. To ratuje tych, kto montuje meble lub ramki seriami i od czasu do czasu dokupuje elementy do już gotowych wyrobów — nie trzeba na nowo tłumaczyć i wymierzać, wystarczy powołać się na poprzednie zamówienie.
Jak przygotować zgłoszenie na przycinanie
Dobre przycinanie zaczyna się od zrozumiałego zgłoszenia. Im bardziej zrozumiała lista elementów, tym mniej dopytań i tym dokładniejszy wynik. Zebrać takie zgłoszenie nietrudno, jeśli trzymać w głowie kilka punktów, które najczęściej i wywołują pytania u mistrza.
- 📋 Lista elementów z długością w milimetrach i ilością każdej pozycji.
- 📐 Kąt cięcia dla każdego elementu: proste czoło czy ukos pod 45 i inne stopnie.
- 🧱 Materiał i grubość — własny czy do zakupu pod zamówienie.
- 🖇️ Czy potrzebne obrzeże i na których stronach po przycinaniu.
- 📅 Termin, jeśli zamówienie jest przywiązane do montażu lub daty.
Nawet jeśli zgłoszenie jest surowe, pomogą doprowadzić je do roboczej postaci — podpowiedzą, gdzie potrzebny naddatek, uściślą sporne wymiary. Ale schludny materiał wyjściowy zauważalnie przyspiesza sprawę: przycinanie elementów zamienia się w gotowy komplet bez dopytań i poprawek w trakcie.
Przycinanie w połączeniu z innymi operacjami
Rzadko kiedy przycinanie potrzebne jest samo w sobie — zwykle to ogniwo w łańcuchu. Element najpierw rozkraja się z arkusza, potem przycina w dokładny wymiar, następnie zamyka krawędź i w razie potrzeby wierci pod okucia. Kiedy wszystkie te operacje dostępne są na jednej platformie, półfabrykat przechodzi je po kolei, bez przesyłania między zakładami i straty czasu na logistykę.
Szczególnie logiczne jest połączenie przycinania z oklejaniem. Odciął czoło w wymiar — od razu zamknął je taśmą, i element wychodzi w pełni gotowy: równy przekrój, chroniona krawędź, skończony wygląd. Zamawiać te operacje osobno w różnych miejscach oznacza wozić półfabrykaty tam i z powrotem i ryzykować, że na styku wykonawców wymiary „popłyną”.
Ta sama zasada działa i ze szlifowaniem, wierceniem, montażem. Jednolity cykl na jednej platformie jest chwilowo trochę droższy niż szukanie najtańszych wykonawców pod każdą operację, ale zwykle wygrywa w efekcie — kosztem terminów, spójności wyniku i jednego odpowiedzialnego za wszystko. Za gotowy element jest kogo jednego pytać, a nie zgadywać, kto winny braku na styku etapów.
Jeszcze pytania o przycinanie
Przytniecie element pod nietypowym kątem? Tak, nie tylko 90 i 45. Maszyna z regulowanymi zderzakami bierze i wartości pośrednie — na przykład pod wielokątną ramkę lub skośny element. Najważniejsze — z góry wskazać potrzebny stopień w zgłoszeniu, aby go wystawić przed cięciem.
Czy jest ograniczenie długości elementu? Całkiem krótkie elementy przycina się z dodatkowym dociskiem, aby nie wybiło ich spod piły. Długie podpiera się na całej długości, aby nie osiadały. Graniczne wymiary pod Twoje zadanie podpowiedzą z góry — czasem duży element wygodniej podzielić na części.
Czy można przywieźć swój materiał? Tak, swój półfabrykat przyjmują w pracę. Przed przycinaniem ogląda się go na przydatność: sprawdza geometrię, wilgotność, brak ukrytych wad. Jeśli deskę wypaczyło, lepiej dowiedzieć się o tym przed cięciem, a nie po, gdy element już zepsuty.
Co robić, jeśli sam nie jestem pewien wymiarów? Wystarczy opisać zadanie i to, dokąd pójdzie element — z wymiarami i kątami pomogą się rozeznać. Czasem po jednym rysunku węzła widać, jakie czoło jest potrzebne, nawet jeśli sam zamawiający formułuje to przybliżenie.
Dlaczego równe czoło oszczędza na montażu
Oszczędność na przycinaniu często okazuje się pozorna. Wydaje się, że można odciąć elementy własnymi siłami i zaoszczędzić grosz, ale prawdziwe koszty wylezą później — na montażu. Krzywe czoło nie daje elementom się zejść, i mistrz zaczyna dopasowywać: gdzie podpiłować, gdzie podłożyć, gdzie ściągnąć mocniej. Każde takie dopasowywanie to minuty, a na dużym wyrobie godziny.
Z precyzyjnymi elementami montaż idzie inaczej. Półfabrykaty stają na swoje miejsca od razu, styki schodzą się bez szczelin, narożniki trzymają geometrię. Montażyście pozostaje właściwie montować, a nie wojować z wymiarami. Na serii ta różnica jest szczególnie zauważalna: tam, gdzie każdy element trzeba dopasowywać, traci się tyle czasu, że koszt precyzyjnego przycinania zwraca się wielokrotnie.
Jest i ukryty efekt — jakość finału. Wyrób zmontowany z precyzyjnych elementów służy dłużej i wygląda drożej. Dopasowane zaś siłą styki z czasem się rozchodzą, dają pęknięcia, zaczynają skrzypieć. Tak więc równe czoło to inwestycja nie tylko w szybkość montażu, ale i w okres służby gotowej rzeczy.
Przycinanie pod produkcję seryjną
Dla produkcji seryjnej przycinanie elementów to jeden z kluczowych etapów, od którego zależy stabilność całej linii. Kiedy meble lub ramki wypuszczane są partiami, każdy element musi być dokładną kopią poprzedniego, inaczej na montażu zacznie się chaos. Tu i odkrywa się główna zaleta pracy maszynowej — powtarzalność.
Pod serię raz wystawia się zderzaki i tryb, wykonuje element wzorcowy, sprawdza go i uruchamia strumień. Dalej półfabrykaty idą jeden za drugim w jeden wymiar i pod jeden kąt, bez nagromadzenia błędu. Operatorowi pozostaje śledzić proces i jakość, a nie przemierzać każdy element na nowo. Tak partia ze stu elementów wychodzi tak samo równa, jak pierwszy wzorzec.
To wygodne i producentom mebli, którzy wypuszczają typowe modele, i warsztatom reklamowym z nakładami stojaków, i każdemu biznesowi, gdzie ważna jest jednakowość produktu. Stabilne przycinanie zdejmuje ból głowy kontroli: nie trzeba sprawdzać każdego elementu pod lupą, wystarczy być pewnym ustawienia maszyny i śledzić punkty reperowe.
Elementy łączone i złożone węzły
Nie wszystkie zadania sprowadzają się do prostego cięcia w wymiar. Bywają węzły, gdzie kilka czół musi zejść się w jednym punkcie pod różnymi kątami — na przykład wielokątne ramki, sześciokątne konstrukcje, skośne połączenia. Takie elementy wymagają dokładnego wyliczenia każdego kąta, inaczej figura się nie zamknie, i tu praca ręczna jest niemal bezsilna.
Maszyna z regulowanymi zderzakami bierze i te zadania. Kąty wylicza się z góry, tnie próbne elementy, sprawdza, jak montuje się węzeł, i dopiero potem uruchamia całą partię. Takie podejście oszczędza materiał: lepiej zepsuć jeden próbny półfabrykat, niż całą serię z powodu błędu w stopniach. Właśnie na złożonych węzłach i widać różnicę między precyzyjnym przycinaniem a grubym wypiłowywaniem po znaczniku.
Jeśli krótko zebrać wszystko razem: przycinanie elementów z drewna to sposób na uzyskanie półfabrykatów w dokładny wymiar z czystym czołem pod potrzebnym kątem, czy to proste cięcie, czy złożony ukos. Wystarczy przynieść półfabrykaty i specyfikację z wymiarami i kątami — resztę rozłożą na etapy i doprowadzą do gotowego kompletu, który zmontuje się bez dopasowywania i posłuży długo.
Co dzieje się z czołem po cięciu
Samo cięcie to jeszcze nie finał. Od tego, co zrobią z przekrojem dalej, zależy i wygląd elementu, i jego trwałość. Wariantów jest kilka, i wybór zależy od tego, czy czoło będzie na widoku i w jakich warunkach elementowi przyjdzie pracować.
Najprostsza droga — zostawić przekrój jak jest. Tak postępuje się z elementami, u których czoło jest schowane wewnątrz konstrukcji i nie niesie ani estetycznej, ani ochronnej funkcji. Jeśli zaś przekrój jest widoczny, to co najmniej się go szlifuje, usuwając drobne nierówności i zadziory, aby krawędź była przyjemna w dotyku i nie zaczepiała.
Dla materiałów płytowych najczęściej czoło zamyka się taśmą obrzeżową. To rozwiązuje od razu dwa zadania: element dostaje skończony wygląd, a otwarty przekrój płyty przestaje ciągnąć wilgoć i kruszyć się. Na drewnie litym zamiast obrzeża idzie powłoka — olej lub lakier, który podkreśla teksturę i chroni drewno. Czasem na czole zdejmuje się fazę, aby złagodzić ostrą krawędź — i dla wyglądu, i dla bezpieczeństwa.
Wszystkie te operacje wygodnie zamówić od razu razem z cięciem. Kiedy przycinanie i obróbka przekroju idą na jednej platformie, element wychodzi w pełni gotowy, a nie półfabrykatem, który jeszcze trzeba komuś doprowadzić. To i czas oszczędza, i usuwa ryzyko, że na styku różnych wykonawców coś pójdzie nie tak.
Jak wybrać wykonawcę na przycinanie
Jeśli wybierasz, komu powierzyć zamówienie, jest kilka oznak, po których widać, że przed Tobą wykonawca, a nie loteria. Działają one i dla tej stolarni, i dla każdej innej, do której się zwrócisz.
Pierwsza — pytania o kąty i wymiary przed cięciem. Dobry wykonawca uściśli, gdzie potrzebne proste czoło, gdzie skośne, jakie naddatki założyć — a nie w milczeniu odetnie po znaczniku. Druga — uczciwy termin i cena z góry, bez „po fakcie”. Trzecia — praca z różnymi materiałami i rozumienie, że płyta laminowana wymaga innej tarczy niż drewno lite. Czwarta — gotowość wziąć i jeden element, i serię, nie odmawiając „drobnicy”.
I piąta — odpowiedzialność za cały cykl, a nie za pojedyncze cięcie. Kiedy wykonawca gotów jest nie po prostu odciąć, ale i zamknąć krawędź, oszlifować, zmontować węzeł, otrzymujesz gotowy wynik i jednego odpowiedzialnego za niego. To pewniejsze niż zbierać element po kawałku u kilku wykonawców i potem wyjaśniać, czyj etap dał zawał.
Osobno warto przyjrzeć się temu, jak wykonawca odnosi się do odpadów. Schludny rozkrój i przemyślana nacinka oznaczają, że z półfabrykatu wyciska się maksimum, a nie tnie „z zapasem na wszelki wypadek”. Dla zamawiającego to bezpośrednia oszczędność na materiale, a dla produkcji — oznaka, że proces jest wybudowany, a nie puszczony na żywioł.
Mity, przez które zamawiający wątpią
Wokół usługi nagromadziło się kilka stereotypów, które przeszkadzają w porę zwrócić się o pomoc. Warto je rozwiać, aby decyzja podejmowana była na faktach, a nie na pogłoskach.
Pierwszy mit — „przycinanie wezmą tylko dużą partią”. W istocie biorą i jeden element: jednorazowe cięcie to tak samo normalne zamówienie jak seria, po prostu cena za sztukę jest wyższa. Drugi — „to można dokładnie zrobić i w domu w skrzynce uciosowej”. Dla zgrubnego zadania tak, ale idealny ukos pod 45 z czystą krawędzią narzędziem ręcznym jest niemal nieosiągalny, zwłaszcza na płycie laminowanej. Trzeci mit — „swojego materiału przynosić nie można”: można, tylko sprawdzą go na przydatność przed cięciem.
Jeszcze jedno rozpowszechnione błędne przekonanie — że przycinanie to po prostu „odciąć po znaczniku” i przepłacać tu nie ma za co. Ale właśnie precyzja kąta, czystość krawędzi i powtarzalność na serii odróżniają profesjonalne cięcie od chałupniczego, i właśnie za nie, a nie za sam fakt odcinania, płaci zamawiający. Oszczędność na tym etapie prawie zawsze wraca zbędnymi wydatkami na montażu.
I ostatnie — „z innego miasta zamówić nierealnie”. Całkiem realnie: elementy tnie się według przysłanej specyfikacji i wysyła firmą transportową, a uzgodnienie idzie zdalnie. Odległość dawno przestała być przeszkodą, i zamawiający z sąsiedniego regionu otrzymuje ten sam wynik, co klient ze swojego miasta.
Samo omawianie zamówienia do niczego nie zobowiązuje. Można po prostu opisać zadanie, załączyć wymiary i kąty — i otrzymać orientację co do ceny i terminu jeszcze przed startem prac. Na tym etapie właśnie wypływają użyteczne szczegóły: gdzie założyć naddatek, czy warto od razu zamknąć krawędź, jak podzielić długi element. Taka rozmowa oszczędza i pieniądze, i czas, i zdejmuje połowę pytań, z którymi zamawiający przychodził.
Przycinanie jako część dużego projektu
Często przycinanie to nie samodzielne zadanie, lecz jeden z kroków na drodze do gotowego wyrobu. Zamawiający przychodzi nie po cięcie dla cięcia, lecz po meble, ramkę, konstrukcję, gdzie precyzyjne czoło to tylko ogniwo. I rozumienie tego zmienia podejście: element tnie się nie abstrakcyjnie „w wymiar”, lecz z oglądaniem się na to, jak stanie w ogólnym węźle i co z nim będzie dalej.
Dlatego pożytecznie opowiedzieć o projekcie nieco szerzej niż po prostu lista wymiarów. Jeśli mistrz wie, że elementy pójdą w szafę lub w ramkę do obrazu, podpowie, gdzie założyć naddatek, jaki kąt wytrzymać dokładniej, co warto zamknąć obrzeżem. Taki kontekst zamienia mechaniczne cięcie w przemyślaną pracę pod konkretny cel — i wynik montuje się dokładnie tak, jak zamierzano.
W efekcie wszystko sprowadza się do prostego: im wcześniej i pełniej oznaczone jest zadanie, tym mniej niespodzianek na wyjściu. Precyzyjne przycinanie elementów zamyka swoją część projektu solidnie i przewidywalnie, a Tobie pozostaje zmontować z gotowych elementów to, dla czego wszystko się zaczynało — bez dopasowywania, poprawek i zbędnego bólu głowy.
Co to jest przycinanie i po co jest potrzebne?
Przycinanie to proces obcinania czołowych części materiałów, takich jak MDF, płyta wiórowa, sklejka i inne materiały płytowe. Jest niezbędne do zapewnienia precyzji wymiarów, poprawy wyglądu i trwałości wyrobów.
Jakie materiały mogą być poddane przycinaniu?
Przycinanie stosuje się do wielu materiałów płytowych, w tym MDF, płyty wiórowej, sklejki, płyty laminowanej i płyty meblowej.
Co ważne przy wyborze usługi przycinania?
Ważne jest uwzględnienie precyzji obróbki, kwalifikacji specjalistów i obecności nowoczesnego sprzętu. Trzeba też uwzględnić typ materiału, z którym będzie się pracować.
Jaki efekt wywiera przycinanie na jakość produkcji?
Przycinanie wpływa na wygląd i trwałość wyrobu, minimalizuje odpady i podnosi wydajność.
Jakie etapy obejmuje proces przycinania?
Proces przycinania obejmuje przygotowanie materiału, trasowanie, samą obróbkę z wykorzystaniem specjalistycznych pił i kontrolę jakości.
Jak długo trwa proces przycinania?
Czas wykonania zależy od objętości pracy i typu materiału, ale ogółem to dość szybki proces, jeśli wykorzystywany jest nowoczesny sprzęt.
Czy można przycinać materiały pod indywidualne wymiary?
Tak, przycinanie może być wykonane według indywidualnych wymiarów, co pozwala tworzyć elementy odpowiadające konkretnym projektom.
Jakie korzyści daje wykorzystanie przycinania dla biznesu?
Przycinanie pozwala przyspieszyć procesy produkcyjne, obniżyć straty materiałów i podnieść jakość produkcji.
Czy przycinanie nadaje się do dużych czy małych objętości produkcji?
Przycinanie nadaje się do obu typów produkcji, ponieważ może być wykonane zarówno dla wyrobów seryjnych, jak i dla unikalnych projektów.
Jakie technologie stosuje się do przycinania?
Do przycinania wykorzystuje się wysokoprecyzyjne piły i sprzęt zapewniający idealne proste przekroje i minimalne straty materiału.
Do kontaktu w dogodny dla Państwa sposób
Zadzwoń, napisz na komunikatorze lub skontaktuj się przez media społecznościowe — wybierz dogodny sposób kontaktu
🗺️ Przyjmujemy zamówienia od klientów z całej Polski
💬 Przydatne informacje i artykuły
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna W ostatnich latach coraz częściej zastanawiamy się nad tym, z czego zrobione są rzeczy, które nas otaczają. Dom, meble, podłoga, kuchnia, łóżeczko

Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań
Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań W świecie obróbki drewna i produkcji mebli każdy materiał to osobna historia. Sklejka, MDF, płyta wiórowa i

Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi
Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi Praca z materiałami drewnopochodnymi to nie tylko piłowanie. Aby uzyskać naprawdę wysokiej jakości i trwały produkt, trzeba

Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych
Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych W obróbce drewna wybór materiału płytowego jest jak fundament dla budowlańca. To, co wybierzesz na samym początku, decyduje o wszystkim: o