Specifika 2D a 3D řezání dřevěných a kompozitních materiálů: od desky k objemu
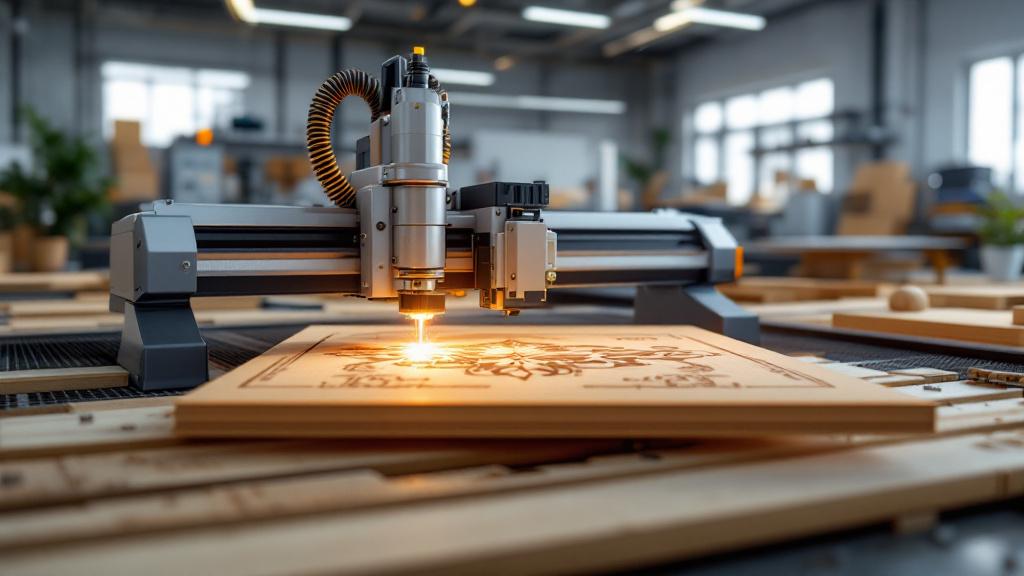
Každý výrobek ze dřeva nebo jeho derivátů začíná tím, že se materiálu dá tvar. Ať už jde o jednoduché obdélníkové čelo kuchyňské skříňky, nebo o vyřezávanou nohu křesla v barokním stylu, v jádru vždy stojí proces řezání. Dnes ruční nástroje z velké části ustoupily obráběcím strojům s číslicovým řízením (CNC), které zajišťují dříve nedosažitelnou přesnost a opakovatelnost. Avšak i ve světě automatizace existují zásadně odlišné přístupy k obrábění. Dvěma klíčovými metodami jsou 2D řezání, čili nářez, a 3D frézování.
Na první pohled se rozdíl zdá zřejmý: jedna metoda pracuje s rovinou, druhá s objemem. Za tímto jednoduchým rozlišením se však skrývá celý svět technologických nuancí, požadavků na přípravu, volby nástroje a samozřejmě výsledných možností. Pochopení těchto rozdílů pomáhá zákazníkovi správně formulovat zadání a zhotoviteli zvolit optimální technologii pro jeho realizaci. V tomto článku si podrobně rozebereme, co každá z těchto metod obnáší, kde leží jejich silné a slabé stránky a jak zvolit správný přístup pro výrobu vašeho výrobku.
Co je 2D řezání a kde je nenahraditelné
2D řezání, častěji nazývané nářez, je proces vyřezávání plochých dílů z deskového materiálu. Představte si, že položíte na stůl list papíru a nůžkami vystřihnete tvar podle nakresleného obrysu. CNC stroj dělá totéž, ale s nejvyšší přesností a rychlostí pro člověka nedosažitelnou. Pracovní nástroj stroje, nejčastěji fréza, se pohybuje ve dvou hlavních směrech: podél osy X (vlevo-vpravo) a osy Y (dopředu-dozadu). Třetí osa, Z (nahoru-dolů), se používá jen k tomu, aby se fréza na začátku řezu spustila do pracovní hloubky a na konci se zvedla. Během samotného procesu řezání osa Z svou polohu nemění.
Hlavním úkolem 2D nářezu je získat díly s daným vnějším a vnitřním obrysem. To je základ pro výrobu korpusového nábytku, kde jsou všechny prvky (bočnice, police, dvířka, pracovní desky) ploché. Technologie je ideální pro práci s deskovými materiály: překližkou, MDF, laminovanou dřevotřískou, dřevotřískou, různými druhy plastů a kompozitů. Přesnost moderního zařízení umožňuje vyrábět díly s tolerancí až na setiny milimetru, což zaručuje dokonalé lícování při montáži.
Nejdůležitějším aspektem 2D řezání je optimalizace nářezu, čili nesting. Speciální software analyzuje všechny díly zakázky a rozmisťuje je na virtuální desce materiálu co nejtěsněji, jako ve hře „Tetris“. Tento přístup minimalizuje množství odpadu, což přímo snižuje výrobní náklady hotového výrobku. Pro zákazníka to znamená efektivnější využití zakoupeného materiálu a nižší konečný účet za službu.
Využití 2D řezání je mimořádně široké. Nejde jen o výrobu nábytku. Patří sem výroba reklamních tabulí, šablon, prvků dekorativních příček, vzorníků pro jiné výrobní procesy, dílů pro výstavní stánky a prodejní vybavení. Každý úkol, kde je třeba získat přesný plochý díl z desky, se řeší pomocí 2D nářezu. Je to rychlá, efektivní a poměrně levná metoda obrábění.
Technologický postup 2D nářezu
Cesta od nápadu k hotovému plochému dílu začíná digitálním výkresem. Pro CNC stroj neexistují náčrty od ruky ani slovní popisy. Potřebuje přesnou instrukci v podobě vektorového souboru. Nejčastěji se používají formáty DXF nebo DWG, vytvořené v systémech počítačem podporovaného navrhování (CAD), jako je AutoCAD, CorelDRAW nebo SolidWorks. V tomto souboru je každá čára, oblouk či kružnice popsána matematicky, což umožňuje stroji pohybovat se po přesně dané trajektorii.
Když je soubor hotový, načte se do programu CAM (Computer-Aided Manufacturing). Zde technolog zadává klíčové parametry obrábění. Určuje druh a tloušťku materiálu, vybírá konkrétní frézu z katalogu, stanovuje řeznou rychlost a otáčky vřetena. Určuje se také strategie řezu: zda fréza pojede přesně po obrysu, vně něj, nebo zevnitř. Tato volba je zásadní pro dodržení daných rozměrů dílu. Například při vyřezávání dílu musí fréza jet vně čáry, aby její průměr „nesnědl“ část užitečného materiálu.
Po nastavení všech parametrů program CAM vygeneruje řídicí kód (G-code). Je to textový soubor s posloupností příkazů, kterým stroj rozumí: „přejeď do bodu se souřadnicemi X, Y“, „spusť frézu do hloubky Z“, „zapni vřeteno na 18 000 otáček za minutu“ a tak dále. Tento kód je vyčerpávající instrukcí pro stroj. Obsluze zbývá jen pevně upnout desku materiálu na pracovní stůl stroje a spustit provádění programu.
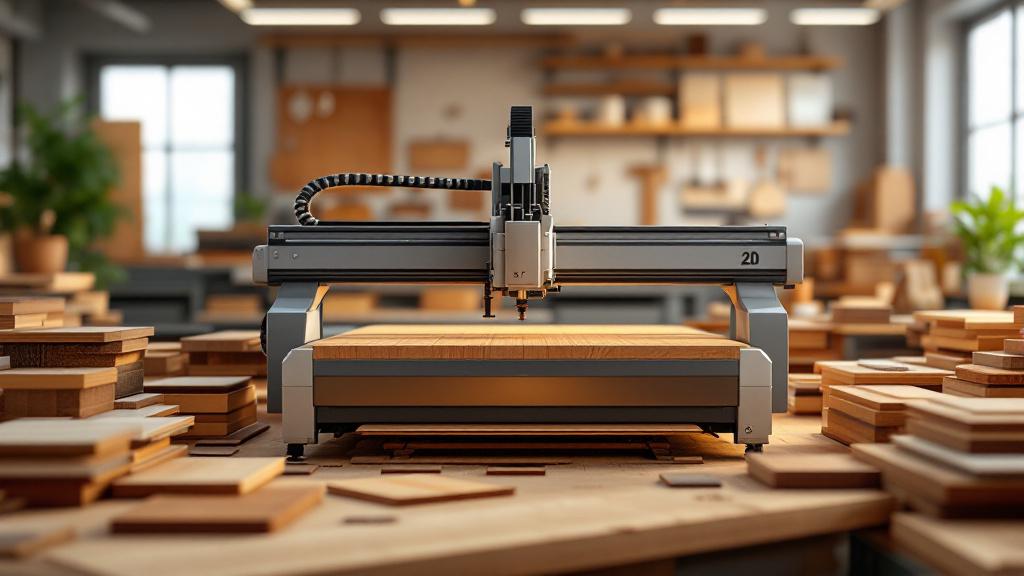
Samotný proces řezání na stroji vypadá fascinujícně, ale je to rutinní operace. Fréza vysokou rychlostí projíždí po daných trajektoriích a zanechává za sebou hotové díly. V závislosti na materiálu a jeho tloušťce může řezání probíhat na jeden průchod nebo na několik, kdy se fréza postupně zahlubuje do materiálu. Moderní stroje jsou vybaveny odsávacími systémy (odsáváním prachu), které okamžitě odstraňují třísky ze zóny řezu, čímž zajišťují čistotu a lepší přehled pro obsluhu.
Nástroj pro 2D řezání: klíč ke kvalitnímu řezu
Kvalita a čistota řezu při 2D nářezu závisí přímo na správné volbě řezného nástroje — frézy. Pro laika mohou všechny frézy vypadat podobně, ve skutečnosti jich však existuje obrovské množství a každá je navržena pro svůj konkrétní úkol, materiál a druh obrábění. Použití nevhodné frézy může vést k odštípnutí, roztřepené hraně, připálení materiálu nebo dokonce ke zlomení samotného nástroje.
Pro nářez deskových materiálů se nejčastěji používají stopkové frézy. Podívejme se na hlavní typy používané při zpracování dřeva:
- Kompresní frézy. To je snad nejoblíbenější nástroj pro nářez laminovaných materiálů (laminovaná dřevotříska, laminovaná MDF) a překližky. Zvláštností takové frézy je, že její břity jsou broušeny v opačných směrech. Spodní část frézy směruje třísku nahoru a horní dolů, ke středu. V důsledku toho vzniká na hraně materiálu „komprese“, stlačení. To umožňuje získat dokonale čistý řez bez odštípnutí jak na horní, tak na spodní laminované ploše desky.
- Frézy s lamačem třísky (hrubovací). Tyto frézy mají na břitech speciální vroubky, které tříští třísku na drobné segmenty. Jsou určeny pro rychlý nářez do velké hloubky. Ačkoli hrana po nich není tak čistá jako po kompresních frézách, jsou nenahraditelné pro hrubování a rychlé odebrání velkého objemu materiálu.
- Přímé drážkovací frézy. To je nejjednodušší typ fréz se dvěma nebo třemi přímými břity. Používají se pro vyřezávání drážek, polodrážek a pro nářez, u něhož není kvalita hrany kritická. Nejčastěji se používají při práci s masivním dřevem nebo homogenními materiály, jako je MDF bez povrchové úpravy.
- Jednobřité a dvoubřité frézy. Roli hraje také počet břitů. Jednobřité frézy lépe odvádějí třísku a dobře se hodí pro měkké a houževnaté materiály. Dvoubřité zajišťují čistší řez a vysokou produktivitu při práci s tvrdými druhy dřeva, MDF a překližkou.
Správná volba průměru frézy, jejích otáček a rychlosti posuvu stroje je celá věda, na níž závisí nejen kvalita, ale i ekonomická efektivita výroby. Příliš pomalý posuv povede k přehřátí a připálení materiálu, příliš rychlý ke zvýšenému zatížení nástroje a stroje, riziku zlomení a špatné kvalitě řezu.
Přechod do třetího rozměru: základy 3D frézování
Pokud je 2D řezání tvorba obrysu v rovině, pak je 3D frézování tvorba reliéfu a objemu. Zde stroj využívá všechny tři osy (X, Y a Z) současně a koordinovaně. Fréza se nejen spouští do dané hloubky, ale neustále se pohybuje nahoru a dolů, sledujíc složitou trajektorii povrchu budoucího výrobku. To už není práce „nůžek“, ale práce „sochaře“, který vrstvu po vrstvě odebírá přebytečný materiál z polotovaru, aby odhalil v něm skrytý tvar.
Hlavní rozdíl 3D frézování spočívá v tom, že umožňuje vytvářet křivé plochy, plynulé přechody, sklony a složité textury. S jeho pomocí lze vyrobit vyřezávané čelo nábytku, dekorativní panel s obrazem, nohu stolu složitého tvaru, zábradlovou sloupek pro schodiště nebo dokonce vzorový model pro následné odlévání. Technologie umožňuje ztvárnit v materiálu prakticky jakýkoli trojrozměrný tvar, omezený jen fantazií designéra a možnostmi zařízení.
Proces 3D obrábění je podstatně pomalejší a složitější než 2D nářez. Stroj musí mnohokrát projet celý povrch modelu s velmi malým krokem, aby vytvořil hladký povrch. Zatímco při nářezu se fréza pohybuje po čárách, při 3D obrábění „skenuje“ celou plochu polotovaru. To může trvat od několika hodin až po několik desítek hodin na jeden výrobek, v závislosti na jeho velikosti, složitosti reliéfu a požadované čistotě povrchu.
Právě 3D frézování otevírá dveře do světa skutečně exkluzivních a uměleckých výrobků ze dřeva a kompozitů. Umožňuje odklonit se od standardních plochých tvarů a vytvářet výrobky s vysokou přidanou hodnotou. Ať jde o dekorativní prvek, součást nábytku, nebo prototyp nového zařízení, objemové CNC frézování dává možnost získat fyzický objekt s nejvyšší přesností a detailem, plně odpovídající jeho digitálnímu prototypu.
Příprava na 3D frézování: od modelu ke G-kódu
Přípravná fáze pro 3D frézování je o řád složitější než pro 2D nářez. Zatímco pro nářez stačí plochý vektorový výkres, pro vytvoření objemu je nutný plnohodnotný trojrozměrný model. Tento model se vytváří ve specializovaných programech pro 3D modelování, jako je 3ds Max, Blender, ZBrush, nebo inženýrských CAD systémech jako SolidWorks a Fusion 360. Nejrozšířenějším formátem pro předání takových modelů do výroby je STL, který popisuje povrch objektu jako síť z mnoha trojúhelníků.
Když je 3D model hotový, začíná práce technologa v systému CAM. Jeho úkolem je převést statický 3D model na sadu trajektorií pohybu nástroje. Tento proces vyžaduje hluboké znalosti a zkušenosti. Technolog musí zvolit strategii obrábění. Zpravidla se 3D frézování provádí ve dvou etapách: hrubovací a dokončovací. Pro hrubování se volí fréza velkého průměru, která rychle odebere hlavní objem přebytečného materiálu a ponechá malý přídavek. To umožňuje snížit zatížení nástroje při dokončování a výrazně urychlit proces.
Ve fázi dokončování se používá fréza menšího průměru a zpravidla se zaobleným koncem (kulová). Přechází po povrchu s velmi malým krokem (step-over), který může činit desetiny nebo dokonce setiny milimetru. Právě na velikosti tohoto kroku závisí výsledná hladkost povrchu: čím menší krok, tím méně patrné jsou „schůdky“ po průchodech frézy, ale tím déle obrábění trvá. Technolog musí najít rovnováhu mezi kvalitou povrchu a časem chodu stroje.
Kromě volby strategie se nastavuje mnoho dalších parametrů: hloubka řezu na jeden průchod, pracovní posuv, rychlost zanoření, bezpečná výška zdvihu nástroje a mnoho dalšího. Jakákoli chyba v této fázi může vést ke zmetku, zlomení drahé frézy nebo dokonce k poškození stroje. Poté, co jsou všechny trajektorie propočítány a ověřeny v simulátoru, program CAM vygeneruje řídicí G-kód, který může sestávat ze stovek tisíc nebo dokonce milionů řádků.
Arzenál pro objem: frézy pro 3D obrábění
Volba nástroje pro 3D frézování je stejně důležitá jako pro 2D, ale sortiment fréz je zde zcela jiný. Pokud je při nářezu hlavní získat čistou svislou hranu, pak při objemovém obrábění vytvořit hladkou křivou plochu. Pro tyto úkoly se používají frézy speciální geometrie.
Zde jsou hlavní typy fréz, které tvoří arzenál pro 3D obrábění:
- Kulové frézy. To je hlavní nástroj pro dokončovací 3D frézování. Jak název napovídá, hrot takové frézy má tvar polokoule. Právě tento zaoblený tvar umožňuje vytvářet plynulé plochy bez ostrých hran a schůdků, které by zanechala fréza s plochým čelem. Pohybujíc se po povrchu s malým krokem, taková fréza vytváří hladký reliéf, který vyžaduje minimální následné broušení.
- Kuželové frézy (gravírovací). Tyto frézy mají kuželový tvar zužující se do velmi tenkého hrotu, který může být plochý nebo zaoblený. Jsou nenahraditelné pro zpracování drobných detailů, gravírování textu, tvorbu jemných vzorů a drážek ve tvaru V. Díky své geometrii mají vysokou pevnost u základny a umožňují dosáhnout vysoké detailnosti na obráběné ploše.
- Hrubovací frézy. Jak již bylo zmíněno, 3D obrábění začíná odstraněním hlavní hmoty materiálu. K tomu se používají výkonné hrubovací frézy velkého průměru, často s vroubkovaným břitem (tzv. „kukuřice“). Jejich úkolem není zajistit čistotu povrchu, ale co nejrychleji a nejefektivněji odebrat přebytečný materiál a připravit polotovar pro dokončovací průchod přesnějším nástrojem.
Kombinace těchto nástrojů umožňuje řešit i ty nejsložitější úkoly. Například pro vytvoření vyřezávaného panelu se nejprve hrubovací frézou odebere hlavní pozadí, poté se kuželovou frézou vyřežou tenké obrysy a detaily a na závěr se kulovou frézou obrobí plynulé reliéfy a přechody. Správná posloupnost a odborná volba každé frézy jsou zárukou kvalitního a ekonomicky opodstatněného výsledku.
Volba materiálu: co lze řezat?
Výsledek jak 2D, tak 3D obrábění silně závisí na vlastnostech obráběného materiálu. Dřevo a jeho deriváty se pod frézou chovají různě a to je nutné zohlednit již ve fázi návrhu výrobku. Některé materiály se ideálně hodí pro složitý reliéf, jiné je lépe používat jen pro plochý nářez.
Masivní dřevo — ušlechtilý, ale rozmarný materiál. Hlavním faktorem ovlivňujícím obrábění je směr vláken. Řezání po vláknech dává čistý a hladký řez, zatímco řezání napříč může vést k roztřepení a odštípnutí. Tvrdé druhy, jako dub, jasan nebo buk, výborně drží jemný detail a umožňují vytvořit velmi ostrý reliéf. Měkké druhy, například borovice nebo olše, se obrábějí snáze, ale mají sklon k pomačkání vláken a nehodí se tak dobře pro jemné řezbářství.
MDF — lze nazvat ideálním materiálem pro 3D frézování. Díky své homogenní struktuře bez vláken a suků se MDF obrábí stejně dobře v jakémkoli směru. Neodštipuje se, umožňuje vytvářet velmi hladké plochy a ideálně se hodí pro následné lakování, protože barva na něj lehá rovnoměrně a stejnoměrně. Právě z MDF se nejčastěji vyrábějí vyřezávaná nábytková čela, stěnové panely a dekorativní prvky.
Překližka — vynikající konstrukční materiál pro 2D nářez díky své pevnosti a stabilitě. Pro 3D obrábění se však hodí s výhradami. Při frézování reliéfu se na povrchu obnaží její vrstvená struktura (dýhy slepené kolmo k sobě). Někdy se tento efekt využívá jako dekorativní prvek, ale častěji kazí vzhled výrobku a vytváří na křivých plochách „topografickou mapu“ z vrstev.
Kompozitní materiály, jako je Valchromat (MDF probarvená v hmotě) nebo panely HPL (vysokotlaký laminát), se rovněž výborně obrábějí. Jsou hutné, homogenní a stabilní. Kvůli vysoké hustotě a obsahu pryskyřic jsou však abrazivnější k řeznému nástroji. Jejich obrábění vyžaduje nižší řezné rychlosti a použití fréz zvýšené trvanlivosti, někdy s diamantovým povlakem, aby se předešlo jejich rychlému opotřebení.
2D versus 3D: praktické srovnání
Abychom rozdíl definitivně objasnili a pomohli s volbou technologie, porovnejme 2D nářez a 3D frézování podle klíčových parametrů. Nejsou to konkurující si, ale vzájemně se doplňující technologie, každá se svou oblastí použití. Volba závisí výhradně na zadaném úkolu.
Podle druhu úkolu:
- 2D řezání: Tvorba plochých dílů s daným obrysem. Nářez deskových materiálů.
- 3D frézování: Tvorba objemových výrobků, reliéfů, křivých ploch.
Podle vstupních dat:
- 2D řezání: Vyžaduje vektorový výkres (DXF, DWG, AI). Příprava souboru je poměrně jednoduchá a rychlá.
- 3D frézování: Vyžaduje plnohodnotný trojrozměrný model (STL, STEP). Příprava řídicího programu je složitá, vyžaduje vysokou kvalifikaci a značné časové nároky.
Podle času obrábění:
- 2D řezání: Velmi vysoká rychlost. Nářez celé desky materiálu může trvat od několika minut do půl hodiny.
- 3D frézování: Velmi nízká rychlost. Obrábění jednoho výrobku může trvat od jedné do desítek hodin.
Podle ceny:
- 2D řezání: Poměrně nízká cena, která závisí především na celkové délce řezu.
- 3D frézování: Vysoká cena, která se skládá ze složité přípravy, dlouhého strojního času, zvýšeného opotřebení nástroje a nutnosti následného ručního dokončení.
Podle použitého nástroje:
- 2D řezání: Používají se převážně stopkové frézy s plochým čelem (přímé, kompresní).
- 3D frézování: Používají se frézy složité geometrie (kulové, kuželové) pro tvorbu reliéfu.
Pokud tedy potřebujete díly pro korpusový nábytek, šablony nebo ploché dekorativní prvky, vaší volbou je 2D nářez. Chcete-li však získat vyřezávané čelo, unikátní panel, sochu nebo vzorový model, bez 3D frézování se neobejdete.
Kde se to používá: příklady z naší dílny
Teorie se stává srozumitelnější, když je podepřena skutečnými příklady. V naší práci každý den používáme obě technologie k řešení nejrůznějších úkolů.
Typické výrobky zhotovované metodou 2D řezání:
- Korpusy nábytku: Všechny díly skříní, kuchyní, regálů a komod se řežou z laminované dřevotřísky nebo MDF právě touto metodou.
- Pracovní desky a čela: Jednoduchá plochá čela a pracovní desky, včetně těch se složitými křivými obrysy, se řežou metodou 2D nářezu.
- Ažurové příčky a kryty radiátorů: Dekorativní panely s prořezávanými vzory jsou klasickým příkladem složitého 2D nářezu.
- Základy pro čalouněný nábytek: Kostry pohovek a křesel složitého tvaru se řežou z pevné překližky.
- Reklamní konstrukce: Prostorová písmena (když se řežou jen obrysy), tabule, prvky výstavních stánků.
Příklady výrobků vyžadujících 3D frézování:
- Kazetová a vyřezávaná čela: Tvorba reliéfního vzoru „vlna“, „duna“ nebo klasické kazety na povrchu čela.
- Dekorativní panely a obrazy: Frézování složitých uměleckých obrazů a ornamentů na masivním dřevě nebo MDF.
- Nábytkové nohy: Výroba noh ve tvaru „cabriole“ nebo jiných složitých soustružených a vyřezávaných prvků.
- Vzorové modely a formy: Tvorba přesných modelů pro odlévání ze silikonu, plastu nebo kovu, jakož i forem pro tvarování.
- Exkluzivní suvenýrové výrobky: Šperkovnice se složitým reliéfem, erby, brandované dárkové výrobky.
Tento seznam názorně ukazuje, že obě technologie jsou žádané a často se používají v rámci jednoho komplexního projektu, kde se ploché díly řezané na stroji pro 2D nářez kombinují s unikátními dekorativními prvky vytvořenými pomocí 3D frézování.
Poslední dotek: kvalita a dokončovací zpracování
Práce CNC stroje je jen částí výrobního procesu. Získaný díl, zvláště po 3D frézování, ještě není hotovým výrobkem. Kvalita finálního produktu do značné míry závisí na následném ručním dokončení.
Po 2D nářezu díly obvykle vyžadují minimální zpracování. Pokud byla použita správná kompresní fréza, hrana je čistá a nepotřebuje broušení. Hlavním úkolem je sejmout díl ze stroje a v případě potřeby olepit hranu speciální páskou (v případě laminované dřevotřísky). Přesnost dílů je zpravidla velmi vysoká a odpovídá výkresu.
S 3D frézováním je vše složitější. I při velmi malém kroku mezi průchody dokončovací kulové frézy zůstává na povrchu mikroreliéf, tzv. „schůdek“ nebo „vlnky“. Jeho výška může činit jen několik setin milimetru, ale je vidět okem a hmatatelný na dotek. Aby se dosáhlo dokonale hladkého povrchu, je nutné díl důkladně brousit. Tento proces se téměř vždy provádí ručně, zvláště na těžko přístupných místech reliéfu.
Broušení po 3D obrábění je pečlivá a odpovědná práce, vyžadující preciznost a zkušenost. Je důležité odstranit stopy po fréze, ale přitom „nezavalit“ ostré hrany a nezkazit jemnou detailnost reliéfu. Právě kvalita tohoto dokončovacího zpracování do značné míry určuje vzhled a cenu finálního výrobku. Po broušení je díl připraven na finální povrchovou úpravu: penetraci, lakování, lakování nebo tónování olejem.
Závěr
Technologie 2D a 3D řezání na CNC strojích otevřely zpracování dřeva nové obzory. 2D nářez se stal průmyslovým standardem pro výrobu přesných a kvalitních plochých dílů a zajišťuje vysokou rychlost a efektivitu. 3D frézování zase umožnilo automatizovat práci řezbáře a zpřístupnilo tvorbu složitých objemových tvarů a unikátních uměleckých výrobků.
Nejsou to zaměnitelné, ale vzájemně se doplňující nástroje v arzenálu moderní výroby. Pochopení jejich možností a omezení umožňuje správně přistupovat k návrhu výrobků a volbě technologie. 2D řezání je jazyk geometrie a efektivity, ideální pro konstrukční úkoly. 3D frézování je jazyk plasticity a objemu, stvořený pro dekor a umění. Umné spojení těchto dvou přístupů umožňuje naší firmě realizovat projekty jakékoli složitosti, od sériového korpusového nábytku po exkluzivní kusy interiéru.