Besonderheiten des 2D- und 3D-Schneidens von Holz- und Verbundwerkstoffen: von der Platte zum Volumen
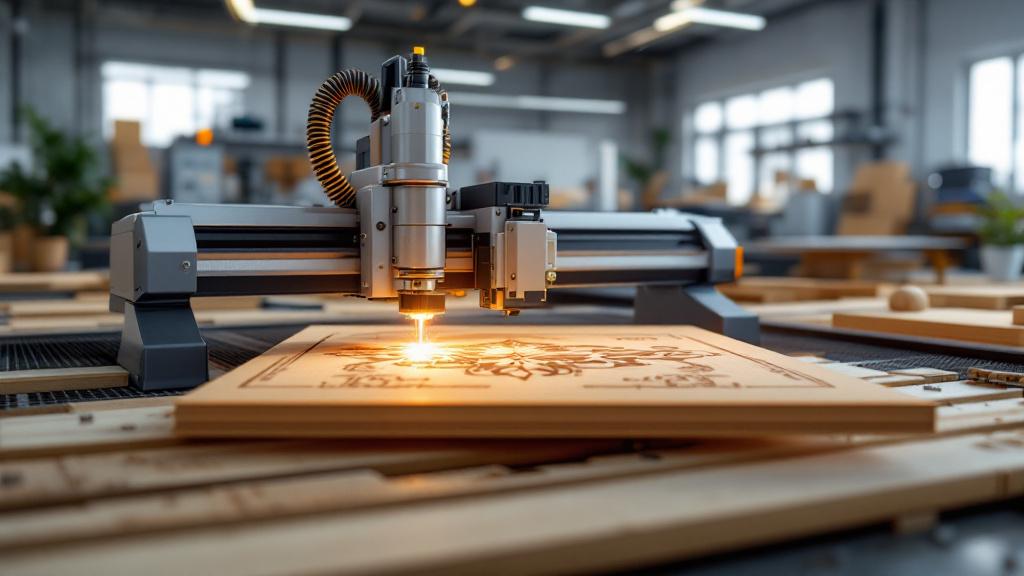
Jedes Produkt aus Holz oder seinen Derivaten beginnt damit, dem Material eine Form zu geben. Ob eine einfache rechteckige Front für einen Küchenschrank oder ein geschnitztes Bein für einen Sessel im Barockstil – im Kern steht immer der Schneidprozess. Heute haben Handwerkzeuge weitgehend CNC-Maschinen (Computerized Numerical Control) Platz gemacht, die eine früher unerreichbare Präzision und Wiederholgenauigkeit bieten. Doch selbst in der Welt der Automatisierung gibt es grundlegend unterschiedliche Bearbeitungsansätze. Die zwei wichtigsten Methoden sind das 2D-Schneiden bzw. der Zuschnitt und das 3D-Fräsen.
Auf den ersten Blick scheint der Unterschied offensichtlich: Die eine Methode arbeitet mit der Fläche, die andere mit dem Volumen. Doch hinter dieser einfachen Unterscheidung verbirgt sich eine ganze Welt technologischer Feinheiten, Vorbereitungsanforderungen, Werkzeugwahl und natürlich der finalen Möglichkeiten. Das Verständnis dieser Unterschiede hilft dem Kunden, die Aufgabe richtig zu formulieren, und dem Ausführenden, die optimale Technologie für deren Umsetzung zu wählen. In diesem Artikel gehen wir ausführlich darauf ein, was jede dieser Methoden ausmacht, wo ihre Stärken und Schwächen liegen und wie Sie den richtigen Ansatz für die Fertigung Ihres Produkts wählen.
Was 2D-Schneiden ist und wo es unverzichtbar ist
Das 2D-Schneiden, häufiger Zuschnitt genannt, ist der Prozess des Ausschneidens flacher Teile aus Plattenmaterial. Stellen Sie sich vor, Sie legen ein Blatt Papier auf den Tisch und schneiden mit der Schere eine Figur entlang einer gezeichneten Kontur aus. Die CNC-Maschine tut dasselbe, aber mit höchster Präzision und in einer für den Menschen unerreichbaren Geschwindigkeit. Das Arbeitswerkzeug der Maschine, meist ein Fräser, bewegt sich in zwei Hauptrichtungen: entlang der X-Achse (links-rechts) und der Y-Achse (vor-zurück). Die dritte Achse, Z (auf-ab), wird nur genutzt, um den Fräser zu Beginn des Schnitts auf Arbeitstiefe abzusenken und ihn am Ende anzuheben. Während des Schnittvorgangs selbst verändert die Z-Achse ihre Position nicht.
Die Hauptaufgabe des 2D-Zuschnitts ist es, Teile mit einer vorgegebenen Außen- und Innenkontur zu erhalten. Dies ist die Grundlage für die Fertigung von Korpusmöbeln, bei denen alle Elemente (Seiten, Böden, Türen, Arbeitsplatten) flach sind. Die Technologie eignet sich ideal für die Arbeit mit Plattenmaterialien: Sperrholz, MDF, MFC, Spanplatte sowie verschiedene Arten von Kunststoffen und Verbundwerkstoffen. Die Präzision moderner Anlagen erlaubt es, Teile mit einer Toleranz bis zu hundertstel Millimetern zu fertigen, was eine perfekte Passung bei der Montage garantiert.
Ein wichtiger Aspekt des 2D-Schnitts ist die Optimierung des Zuschnitts, das sogenannte Nesting. Eine spezielle Software analysiert alle Teile eines Auftrags und platziert sie so dicht wie möglich auf einer virtuellen Materialplatte, wie in einem Tetris-Spiel. Dieser Ansatz minimiert den Verschnitt, was die Herstellkosten des Endprodukts direkt senkt. Für den Kunden bedeutet das eine effizientere Nutzung des gekauften Materials und eine niedrigere Endrechnung für die Dienstleistung.
Die Anwendungen des 2D-Schnitts sind außerordentlich vielfältig. Es ist nicht nur die Möbelfertigung. Dazu gehören die Herstellung von Werbeschildern, Schablonen, Elementen dekorativer Trennwände, Vorlagen für andere Fertigungsprozesse, Teile für Messestände und Ladeneinrichtungen. Jede Aufgabe, bei der ein präzises flaches Teil aus einer Platte gewonnen werden soll, wird mit dem 2D-Zuschnitt gelöst. Es ist eine schnelle, effiziente und vergleichsweise kostengünstige Bearbeitungsmethode.
Der technologische Ablauf des 2D-Zuschnitts
Der Weg von der Idee zum fertigen flachen Teil beginnt mit einer digitalen Zeichnung. Für die CNC-Maschine gibt es keine freihändigen Skizzen oder mündlichen Beschreibungen. Sie braucht eine präzise Anweisung in Form einer Vektordatei. Am häufigsten werden die Formate DXF oder DWG verwendet, die in CAD-Systemen (computergestütztes Konstruieren) wie AutoCAD, CorelDRAW oder SolidWorks erstellt werden. In dieser Datei ist jede Linie, jeder Bogen oder Kreis mathematisch beschrieben, was der Maschine erlaubt, sich entlang einer streng vorgegebenen Bahn zu bewegen.
Ist die Datei fertig, wird sie in ein CAM-Programm (Computer-Aided Manufacturing) geladen. Hier legt der Fertigungstechniker die wichtigsten Bearbeitungsparameter fest. Er gibt Art und Dicke des Materials an, wählt einen konkreten Fräser aus dem Katalog und bestimmt die Schnitt- und Spindeldrehzahl. Ebenso wird die Schnittstrategie festgelegt: ob der Fräser genau auf der Kontur, außen davon oder innen läuft. Diese Wahl ist entscheidend für die Einhaltung der vorgegebenen Teilmaße. Zum Beispiel muss der Fräser beim Ausschneiden eines Teils außen an der Linie laufen, damit sein Durchmesser nicht einen Teil des nutzbaren Materials “auffrisst”.
Nach der Einstellung aller Parameter erzeugt das CAM-Programm den Steuercode (G-Code). Das ist eine Textdatei mit einer Folge von Befehlen, die die Maschine versteht: “zum Punkt mit den Koordinaten X, Y fahren”, “den Fräser auf Tiefe Z absenken”, “die Spindel auf 18.000 Umdrehungen pro Minute einschalten” und so weiter. Dieser Code ist die vollständige Anweisung für die Maschine. Dem Bediener bleibt nur, die Materialplatte sicher auf dem Arbeitstisch der Maschine zu befestigen und die Programmausführung zu starten.
Der Schneidprozess an der Maschine sieht faszinierend aus, ist aber eine Routinehandlung. Der Fräser fährt mit hoher Geschwindigkeit entlang der vorgegebenen Bahnen und hinterlässt fertige Teile. Je nach Material und dessen Dicke kann das Schneiden in einem einzigen Durchgang oder in mehreren erfolgen, wobei sich der Fräser schrittweise tiefer in das Material eingräbt. Moderne Maschinen sind mit Absauganlagen ausgestattet, die die Späne sofort aus der Schnittzone entfernen und so für Sauberkeit und eine bessere Sicht für den Bediener sorgen.
Werkzeug für das 2D-Schneiden: der Schlüssel zu einem sauberen Schnitt
Qualität und Sauberkeit des Schnitts beim 2D-Zuschnitt hängen unmittelbar von der richtigen Wahl des Schneidwerkzeugs – des Fräsers – ab. Für den Laien mögen alle Fräser ähnlich aussehen, tatsächlich aber gibt es eine riesige Vielfalt, und jeder ist für seine konkrete Aufgabe, sein Material und seine Bearbeitungsart konstruiert. Der Einsatz eines ungeeigneten Fräsers kann zu Ausrissen, einer faserigen Kante, verbranntem Material oder sogar zum Bruch des Werkzeugs selbst führen.
Für den Zuschnitt von Plattenmaterialien werden am häufigsten Schaftfräser verwendet. Betrachten wir die wichtigsten Typen, die in der Holzbearbeitung eingesetzt werden:
- Kompressionsfräser. Das ist wohl das beliebteste Werkzeug für den Zuschnitt beschichteter Materialien (MFC, laminierte MDF) und Sperrholz. Die Besonderheit eines solchen Fräsers besteht darin, dass seine Schneiden in entgegengesetzte Richtungen geschliffen sind. Der untere Teil des Fräsers leitet die Späne nach oben, der obere nach unten, zur Mitte hin. Dadurch entsteht an der Materialkante eine “Kompression”, eine Verdichtung. So erhält man einen perfekt sauberen Schnitt ohne Ausrisse sowohl an der oberen als auch an der unteren beschichteten Oberfläche der Platte.
- Fräser mit Spanbrecher (Schruppfräser). Diese Fräser haben an den Schneiden spezielle Kerben, die die Späne in kleine Segmente zerteilen. Sie sind für den schnellen Zuschnitt in großer Tiefe bestimmt. Zwar wird die Kante nach ihnen nicht so sauber wie nach Kompressionsfräsern, doch sie sind unverzichtbar für die Schruppbearbeitung und den schnellen Abtrag großer Materialmengen.
- Gerade Nutfräser. Das ist der einfachste Fräsertyp mit zwei oder drei geraden Schneiden. Man verwendet sie zum Fräsen von Nuten, Falzen und für einen Zuschnitt, bei dem die Kantenqualität nicht kritisch ist. Am häufigsten werden sie bei der Arbeit mit Massivholz oder homogenen Materialien wie unbeschichteter MDF eingesetzt.
- Ein- und zweischneidige Fräser. Auch die Anzahl der Schneiden spielt eine Rolle. Einschneidige Fräser führen die Späne besser ab und eignen sich gut für weiche und zähe Materialien. Zweischneidige sorgen für einen saubereren Schnitt und hohe Produktivität bei der Arbeit mit Harthölzern, MDF und Sperrholz.
Die richtige Abstimmung von Fräserdurchmesser, Drehzahl und Vorschubgeschwindigkeit der Maschine ist eine ganze Wissenschaft, von der nicht nur die Qualität, sondern auch die Wirtschaftlichkeit der Fertigung abhängt. Ein zu langsamer Vorschub führt zu Überhitzung und Verbrennen des Materials, ein zu schneller zu erhöhter Belastung von Werkzeug und Maschine, Bruchgefahr und schlechter Schnittqualität.
Der Übergang in die dritte Dimension: die Grundlagen des 3D-Fräsens
Wenn das 2D-Schneiden das Erzeugen einer Kontur auf der Fläche ist, dann ist das 3D-Fräsen das Erzeugen von Relief und Volumen. Hier nutzt die Maschine alle drei Achsen (X, Y und Z) gleichzeitig und aufeinander abgestimmt. Der Fräser senkt sich nicht einfach auf eine vorgegebene Tiefe ab, sondern bewegt sich ständig auf und ab und folgt der komplexen Bahn der Oberfläche des künftigen Produkts. Das ist nicht mehr die Arbeit einer “Schere”, sondern die Arbeit eines “Bildhauers”, der Schicht für Schicht überschüssiges Material vom Rohling abträgt, um die darin verborgene Form freizulegen.
Der Hauptunterschied des 3D-Fräsens besteht darin, dass es ermöglicht, gekrümmte Oberflächen, weiche Übergänge, Neigungen und komplexe Texturen zu erzeugen. Damit lassen sich eine geschnitzte Möbelfront, ein dekoratives Panel mit einem Motiv, ein Tischbein komplexer Form, eine Baluster für eine Treppe oder sogar ein Urmodell für den späteren Guss herstellen. Die Technologie erlaubt es, praktisch jede dreidimensionale Form im Material umzusetzen, begrenzt nur durch die Fantasie des Designers und die Möglichkeiten der Anlage.
Der 3D-Bearbeitungsprozess ist erheblich langsamer und komplexer als der 2D-Zuschnitt. Die Maschine muss die gesamte Oberfläche des Modells viele Male mit einem sehr kleinen Schritt abfahren, um eine glatte Oberfläche zu formen. Während sich der Fräser beim Zuschnitt entlang von Linien bewegt, “scannt” er bei der 3D-Bearbeitung die gesamte Fläche des Rohlings. Das kann für ein einzelnes Produkt von einigen Stunden bis zu mehreren Dutzend Stunden dauern, je nach seiner Größe, der Komplexität des Reliefs und der geforderten Oberflächengüte.
Gerade das 3D-Fräsen öffnet die Tür zu einer Welt wirklich exklusiver und künstlerischer Produkte aus Holz und Verbundwerkstoffen. Es ermöglicht, von standardisierten flachen Formen abzurücken und Produkte mit hoher Wertschöpfung zu schaffen. Ob ein Dekorelement, ein Möbelteil oder der Prototyp eines neuen Geräts – das dreidimensionale CNC-Fräsen bietet die Möglichkeit, ein physisches Objekt mit höchster Präzision und Detailtreue zu erhalten, das seinem digitalen Prototyp vollständig entspricht.
Vorbereitung auf das 3D-Fräsen: vom Modell zum G-Code
Die Vorbereitungsphase für das 3D-Fräsen ist um eine Größenordnung komplexer als für den 2D-Zuschnitt. Während für den Zuschnitt eine flache Vektorzeichnung genügt, ist für die Erzeugung von Volumen ein vollwertiges dreidimensionales Modell erforderlich. Dieses Modell wird in spezialisierten 3D-Modellierungsprogrammen wie 3ds Max, Blender, ZBrush oder ingenieurtechnischen CAD-Systemen wie SolidWorks und Fusion 360 erstellt. Das gängigste Format für die Übergabe solcher Modelle in die Fertigung ist STL, das die Oberfläche des Objekts als ein Netz aus vielen Dreiecken beschreibt.
Ist das 3D-Modell fertig, beginnt die Arbeit des Fertigungstechnikers im CAM-System. Seine Aufgabe ist es, das statische 3D-Modell in eine Reihe von Werkzeugbahnen umzuwandeln. Dieser Prozess erfordert tiefes Wissen und Erfahrung. Der Techniker muss eine Bearbeitungsstrategie wählen. In der Regel erfolgt das 3D-Fräsen in zwei Schritten: Schruppen und Schlichten. Für das Schruppen wird ein Fräser mit großem Durchmesser gewählt, der das überschüssige Material schnell im Wesentlichen abträgt und ein kleines Aufmaß belässt. Das reduziert die Belastung des Werkzeugs beim Schlichten und beschleunigt den Prozess erheblich.
In der Schlichtphase wird ein Fräser mit kleinerem Durchmesser verwendet, in der Regel mit abgerundetem Ende (kugelförmig, Radiusfräser). Er fährt mit einem sehr kleinen Schritt (Step-over) über die Oberfläche, der zehntel oder sogar hundertstel Millimeter betragen kann. Gerade von der Größe dieses Schritts hängt die endgültige Glätte der Oberfläche ab: je kleiner der Schritt, desto unauffälliger die “Stufen” der Fräserdurchgänge, aber desto länger dauert die Bearbeitung. Der Techniker muss ein Gleichgewicht zwischen Oberflächengüte und Maschinenlaufzeit finden.
Neben der Wahl der Strategie werden zahlreiche weitere Parameter eingestellt: Schnitttiefe pro Durchgang, Arbeitsvorschub, Eintauchgeschwindigkeit, Sicherheitshöhe für das Anheben des Werkzeugs und vieles mehr. Jeder Fehler in dieser Phase kann zu Ausschuss, zum Bruch eines teuren Fräsers oder sogar zur Beschädigung der Maschine führen. Nachdem alle Bahnen berechnet und im Simulator überprüft wurden, erzeugt das CAM-Programm den steuernden G-Code, der aus Hunderttausenden oder sogar Millionen Zeilen bestehen kann.
Ein Arsenal für das Volumen: Fräser für die 3D-Bearbeitung
Die Werkzeugwahl für das 3D-Fräsen ist ebenso wichtig wie für das 2D-Fräsen, doch das Fräsersortiment ist hier völlig anders. Wenn es beim Zuschnitt vor allem darum geht, eine saubere senkrechte Kante zu erhalten, so geht es bei der Volumenbearbeitung darum, eine glatte gekrümmte Oberfläche zu formen. Für diese Aufgaben werden Fräser mit spezieller Geometrie eingesetzt.
Hier die wichtigsten Fräsertypen, die das Arsenal für die 3D-Bearbeitung bilden:
- Kugelfräser (Radiusfräser). Das ist das Hauptwerkzeug für das Schlichten beim 3D-Fräsen. Wie der Name schon sagt, hat die Spitze eines solchen Fräsers die Form einer Halbkugel. Gerade diese abgerundete Form ermöglicht es, glatte Oberflächen ohne die scharfen Kanten und Stufen zu erzeugen, die ein Fräser mit flacher Stirn hinterlassen würde. Indem er sich mit kleinem Schritt über die Oberfläche bewegt, formt ein solcher Fräser ein glattes Relief, das nur minimales anschließendes Schleifen erfordert.
- Kegelfräser (Gravierfräser). Diese Fräser haben eine konische, zu einer sehr feinen Spitze zulaufende Form, die entweder flach oder abgerundet sein kann. Sie sind unverzichtbar für die Ausarbeitung kleiner Details, das Gravieren von Text, das Erstellen feiner Muster und V-förmiger Nuten. Dank ihrer Geometrie besitzen sie eine hohe Festigkeit an der Basis und ermöglichen eine hohe Detailtreue auf der bearbeiteten Oberfläche.
- Schruppfräser. Wie bereits erwähnt, beginnt die 3D-Bearbeitung mit dem Abtragen der Hauptmasse des Materials. Dafür werden leistungsstarke Schruppfräser mit großem Durchmesser verwendet, oft mit gerillter Schneide (der sogenannte “Mais”-Fräser). Ihre Aufgabe ist nicht, die Oberflächengüte zu gewährleisten, sondern das überschüssige Material möglichst schnell und effizient abzutragen und den Rohling für einen Schlichtdurchgang mit einem präziseren Werkzeug vorzubereiten.
Die Kombination dieser Werkzeuge ermöglicht es, auch die komplexesten Aufgaben zu lösen. Um zum Beispiel ein geschnitztes Panel zu erstellen, wird zunächst mit einem Schruppfräser der Hauptuntergrund abgetragen, dann werden mit einem Kegelfräser die feinen Konturen und Details herausgearbeitet und zum Abschluss mit einem Kugelfräser die weichen Reliefs und Übergänge bearbeitet. Die richtige Reihenfolge und eine durchdachte Wahl jedes Fräsers sind der Schlüssel zu einem qualitativ hochwertigen und wirtschaftlich sinnvollen Ergebnis.
Die Materialwahl: Was lässt sich schneiden?
Das Ergebnis sowohl der 2D- als auch der 3D-Bearbeitung hängt stark von den Eigenschaften des bearbeiteten Materials ab. Holz und seine Derivate verhalten sich unter dem Fräser unterschiedlich, und das muss bereits in der Konstruktionsphase des Produkts berücksichtigt werden. Manche Materialien eignen sich ideal für komplexes Relief, andere sollten besser nur für den flachen Zuschnitt verwendet werden.
Massivholz – ein edles, aber launisches Material. Der wichtigste Faktor für die Bearbeitung ist die Faserrichtung. Ein Schnitt entlang der Fasern ergibt einen sauberen und glatten Schnitt, während ein Schnitt quer zu ihnen zu Faserflug und Ausrissen führen kann. Harthölzer wie Eiche, Esche oder Buche halten feine Details hervorragend und erlauben ein sehr scharf gezeichnetes Relief. Weichhölzer, etwa Kiefer oder Erle, lassen sich leichter bearbeiten, neigen aber zum Quetschen der Fasern und eignen sich nicht so gut für feine Schnitzarbeiten.
MDF – kann man als ideales Material für das 3D-Fräsen bezeichnen. Dank seiner homogenen Struktur ohne Fasern und Äste lässt sich MDF in jeder Richtung gleich gut bearbeiten. Es reißt nicht aus, erlaubt sehr glatte Oberflächen und eignet sich ideal für die anschließende Lackierung, da die Farbe eben und gleichmäßig aufliegt. Gerade aus MDF fertigt man am häufigsten geschnitzte Möbelfronten, Wandpaneele und Dekorelemente.
Sperrholz – ein hervorragendes Konstruktionsmaterial für den 2D-Zuschnitt dank seiner Festigkeit und Stabilität. Für die 3D-Bearbeitung eignet es sich jedoch mit Einschränkungen. Beim Fräsen von Relief tritt an der Oberfläche seine Schichtstruktur (senkrecht zueinander verleimte Furniere) zutage. Manchmal wird dieser Effekt als dekoratives Mittel genutzt, doch häufiger verdirbt er das Aussehen des Produkts, indem er auf gekrümmten Oberflächen eine “topografische Karte” aus Schichten erzeugt.
Verbundwerkstoffe, wie Valchromat (durchgefärbte MDF) oder HPL-Platten (Hochdrucklaminat), lassen sich ebenfalls hervorragend bearbeiten. Sie sind dicht, homogen und stabil. Aufgrund ihrer hohen Dichte und der enthaltenen Harze sind sie jedoch abrasiver für das Schneidwerkzeug. Ihre Bearbeitung erfordert niedrigere Schnittgeschwindigkeiten und den Einsatz standfesterer Fräser, mitunter mit Diamantbeschichtung, um deren raschen Verschleiß zu vermeiden.
2D versus 3D: ein praktischer Vergleich
Um den Unterschied endgültig zu klären und bei der Technologiewahl zu helfen, vergleichen wir den 2D-Zuschnitt und das 3D-Fräsen anhand der wichtigsten Parameter. Das sind keine konkurrierenden, sondern einander ergänzende Technologien, jede mit ihrem eigenen Anwendungsbereich. Die Wahl hängt einzig von der gestellten Aufgabe ab.
Nach Art der Aufgabe:
- 2D-Schnitt: Erstellen flacher Teile mit vorgegebener Kontur. Zuschnitt von Plattenmaterialien.
- 3D-Fräsen: Erstellen von Volumenprodukten, Reliefs und gekrümmten Oberflächen.
Nach Ausgangsdaten:
- 2D-Schnitt: Erfordert eine Vektorzeichnung (DXF, DWG, AI). Die Dateivorbereitung ist relativ einfach und schnell.
- 3D-Fräsen: Erfordert ein vollwertiges dreidimensionales Modell (STL, STEP). Die Vorbereitung des Steuerprogramms ist komplex, erfordert hohe Qualifikation und erheblichen Zeitaufwand.
Nach Bearbeitungszeit:
- 2D-Schnitt: Sehr hohe Geschwindigkeit. Der Zuschnitt einer ganzen Materialplatte kann von wenigen Minuten bis zu einer halben Stunde dauern.
- 3D-Fräsen: Sehr niedrige Geschwindigkeit. Die Bearbeitung eines einzelnen Produkts kann von einer bis zu Dutzenden Stunden dauern.
Nach Kosten:
- 2D-Schnitt: Relativ geringe Kosten, die hauptsächlich von der Gesamtlänge des Schnitts abhängen.
- 3D-Fräsen: Hohe Kosten, die sich aus der komplexen Vorbereitung, der langen Maschinenzeit, dem erhöhten Werkzeugverschleiß und der Notwendigkeit einer anschließenden manuellen Nacharbeit zusammensetzen.
Nach eingesetztem Werkzeug:
- 2D-Schnitt: Hauptsächlich werden Schaftfräser mit flacher Stirn verwendet (gerade, Kompression).
- 3D-Fräsen: Es werden Fräser mit komplexer Geometrie (Kugel-, Kegelfräser) zum Formen des Reliefs verwendet.
Wenn Sie also Teile für Korpusmöbel, Schablonen oder flache Dekorelemente benötigen, ist Ihre Wahl der 2D-Zuschnitt. Möchten Sie hingegen eine geschnitzte Front, ein einzigartiges Panel, eine Skulptur oder ein Urmodell erhalten, kommen Sie am 3D-Fräsen nicht vorbei.
Wo es angewendet wird: Beispiele aus unserer Werkstatt
Die Theorie wird verständlicher, wenn sie durch echte Beispiele gestützt wird. In unserer Arbeit setzen wir täglich beide Technologien ein, um die unterschiedlichsten Aufgaben zu lösen.
Typische Produkte, die im 2D-Schnitt gefertigt werden:
- Möbelkorpusse: Alle Teile für Schränke, Küchen, Regale und Kommoden werden aus MFC oder MDF genau mit dieser Methode zugeschnitten.
- Arbeitsplatten und Fronten: Einfache flache Fronten und Arbeitsplatten, auch solche mit komplexen gekrümmten Konturen, werden im 2D-Zuschnitt gefertigt.
- Durchbrochene Trennwände und Heizkörperverkleidungen: Dekorpaneele mit ausgesägten Mustern sind ein klassisches Beispiel für komplexen 2D-Zuschnitt.
- Grundgestelle für Polstermöbel: Die Rahmen von Sofas und Sesseln komplexer Form werden aus festem Sperrholz geschnitten.
- Werbekonstruktionen: Profilbuchstaben (wenn nur die Konturen geschnitten werden), Schilder, Elemente von Messeständen.
Beispiele für Produkte, die 3D-Fräsen erfordern:
- Kassetten- und geschnitzte Fronten: Erstellen eines Reliefmusters “Welle”, “Düne” oder einer klassischen Kassette auf der Oberfläche einer Front.
- Dekorpaneele und Bilder: Fräsen komplexer künstlerischer Motive und Ornamente auf Massivholz oder MDF.
- Möbelbeine: Herstellung von Beinen in “Cabriole”-Form oder anderen komplexen gedrechselten und geschnitzten Elementen.
- Urmodelle und Formen: Erstellen präziser Modelle für den Guss in Silikon, Kunststoff oder Metall sowie von Formen für das Umformen.
- Exklusive Souvenirprodukte: Schatullen mit komplexem Relief, Wappen, gebrandete Geschenkartikel.
Diese Liste zeigt anschaulich, dass beide Technologien gefragt sind und oft im Rahmen eines einzigen komplexen Projekts eingesetzt werden, bei dem flache, auf der 2D-Maschine zugeschnittene Teile mit einzigartigen, per 3D-Fräsen geschaffenen Dekorelementen kombiniert werden.
Der letzte Schliff: Qualität und Nachbearbeitung
Die Arbeit der CNC-Maschine ist nur ein Teil des Fertigungsprozesses. Das erhaltene Teil, besonders nach dem 3D-Fräsen, ist noch kein fertiges Produkt. Die Qualität des Endprodukts hängt weitgehend von der anschließenden manuellen Nacharbeit ab.
Nach dem 2D-Zuschnitt erfordern die Teile in der Regel nur minimale Nacharbeit. Wurde der richtige Kompressionsfräser verwendet, ist die Kante sauber und muss nicht geschliffen werden. Die Hauptaufgabe besteht darin, das Teil von der Maschine zu nehmen und bei Bedarf die Kante mit einem speziellen Band zu bekleben (im Fall von MFC). Die Maßhaltigkeit der Teile ist in der Regel sehr hoch und entspricht der Zeichnung.
Beim 3D-Fräsen ist alles komplizierter. Selbst bei einem sehr kleinen Schritt zwischen den Durchgängen des Kugel-Schlichtfräsers bleibt an der Oberfläche ein Mikrorelief zurück, die sogenannte “Stufe” oder “Riffelung”. Ihre Höhe mag nur wenige hundertstel Millimeter betragen, doch sie ist mit dem Auge sichtbar und beim Berühren spürbar. Um eine perfekt glatte Oberfläche zu erreichen, muss das Teil sorgfältig geschliffen werden. Dieser Prozess erfolgt fast immer von Hand, besonders an schwer zugänglichen Stellen des Reliefs.
Das Schleifen nach der 3D-Bearbeitung ist eine mühsame und verantwortungsvolle Arbeit, die Sorgfalt und Erfahrung erfordert. Wichtig ist, die Spuren des Fräsers zu entfernen, dabei aber die scharfen Kanten nicht “abzurunden” und die feine Detaillierung des Reliefs nicht zu verderben. Gerade die Qualität dieser Endbearbeitung bestimmt weitgehend Aussehen und Preis des Endprodukts. Nach dem Schleifen ist das Teil bereit für die Endbeschichtung: Grundierung, Lackierung, Klarlack oder Ölbeize.
Fazit
Die 2D- und 3D-Schneidtechnologien auf CNC-Maschinen haben der Holzbearbeitung neue Horizonte eröffnet. Der 2D-Zuschnitt ist zum Industriestandard für die Fertigung präziser und hochwertiger flacher Teile geworden und bietet hohe Geschwindigkeit und Effizienz. Das 3D-Fräsen wiederum hat es ermöglicht, die Arbeit des Holzschnitzers zu automatisieren und die Erstellung komplexer Volumenformen und einzigartiger künstlerischer Produkte zugänglich zu machen.
Das sind keine austauschbaren, sondern einander ergänzende Werkzeuge im Arsenal der modernen Fertigung. Das Verständnis ihrer Möglichkeiten und Grenzen erlaubt es, die Produktkonstruktion und die Technologiewahl richtig anzugehen. Der 2D-Schnitt ist die Sprache der Geometrie und Effizienz, ideal für konstruktive Aufgaben. Das 3D-Fräsen ist die Sprache der Plastik und des Volumens, geschaffen für Dekor und Kunst. Die geschickte Kombination dieser beiden Ansätze erlaubt es unserem Unternehmen, Projekte jeder Komplexität umzusetzen, von serienmäßigen Korpusmöbeln bis zu exklusiven Einrichtungsgegenständen.