Nowoczesne metody malowania wyrobów z drewna: subtelności pracy ręcznej i moc kabin lakierniczych

Wykończenie to nie tylko końcowy etap w produkcji wyrobu z drewna – to jego wizytówka, wskaźnik jakości i trwałości. To właśnie malowanie nadaje drewnu estetyczną kompletność, podkreśla jego niepowtarzalną teksturę i, co najważniejsze, zapewnia niezawodną ochronę przed wilgocią, promieniowaniem UV i uszkodzeniami mechanicznymi. W naszej pracy codziennie stajemy przed wyborem optymalnej metody nanoszenia powłoki, balansując między tradycyjnymi technikami pracy ręcznej a zaawansowanymi technologicznie możliwościami nowoczesnych kabin lakierniczych. Każde z tych podejść ma swoje niepodważalne zalety i obszary zastosowania, o których opowiemy szczegółowo.
Fundamentalna rola wykończenia w obróbce drewna
Jakość i trwałość każdego wyrobu z drewna, czy to ekskluzywnego frontu meblowego, złożonego detalu architektonicznego czy elementu dekoracyjnego, zależą bezpośrednio od powłoki wykończeniowej. Powłoka pełni potrójną funkcję: ochronną, dekoracyjną i eksploatacyjną. Niedocenienie tego etapu nieuchronnie prowadzi do przedwczesnego zużycia, utraty wyglądu i w konsekwencji do obniżenia wartości wyrobów.
Prawidłowo dobrany i naniesiony materiał lakierniczy (LKM) tworzy mocną barierę, która utrudnia przenikanie wilgoci w pory drewna. Woda jest głównym wrogiem drewna – powoduje jego pęcznienie, deformację, pękanie i tworzy sprzyjające środowisko dla rozwoju grzyba i pleśni. Skuteczna ochrona przed wilgocią jest niezwykle istotna dla wyrobów eksploatowanych w warunkach zmiennej wilgotności, na przykład dla okien, drzwi i mebli ogrodowych. Ponadto materiały lakiernicze znacząco obniżają oddziaływanie promieniowania ultrafioletowego, które z czasem powoduje odbarwienie i żółknięcie powierzchni.
Funkcja dekoracyjna wykończenia pozwala mistrzowi zarządzać wizualnym odbiorem wyrobu. Za pomocą środków tonujących, bejc i emalii pigmentowych można zarówno podkreślić naturalne piękno włókien drewna, jak i całkowicie zmienić jego kolor, imitując cenne gatunki lub realizując złożone koncepcje projektowe. Wybór stopnia połysku (od matowego do wysokiego połysku) także wnosi istotny wkład w kształtowanie stylu. Funkcja eksploatacyjna wiąże się z podniesieniem odporności powierzchni na zużycie. Nanoszenie lakierów poliuretanowych lub akrylowych tworzy twardą warstwę, odporną na zarysowania, ścieranie, chemię gospodarczą i tłuszcze, co jest szczególnie aktualne dla blatów, podłóg i frontów kuchennych.
W zależności od przeznaczenia wyrobu dobieramy nie tylko rodzaj materiału lakierniczego (olej, wosk, lakier, emalia), ale i technologię jego nanoszenia. Dla produkcji wielkoseryjnej niezwykle istotna jest szybkość i stabilność rezultatu, podczas gdy dla pojedynczych, ekskluzywnych przedmiotów, na przykład ręcznej rzeźby, priorytetem staje się filigranowa dokładność obróbki każdego elementu. Malowanie wymaga nie tylko dobrej jakości materiałów, ale i ścisłego przestrzegania łańcucha technologicznego: przygotowania powierzchni (szlifowanie, odpylanie), nanoszenia gruntu, suszenia pośredniego, szlifowania i nanoszenia końcowego. Odstępstwo od któregokolwiek z tych kroków stawia pod znakiem zapytania cały proces.
Magia nanoszenia ręcznego: pędzel, wałek, tampon
Ręczne nanoszenie materiałów lakierniczych to technika, która nie traci swojej aktualności nawet w epoce automatyzacji. Metoda ta jest niezastąpiona, gdy mowa o pojedynczych, ekskluzywnych wyrobach, złożonych elementach architektonicznych czy pracach naprawczo-renowacyjnych. Praca ręczna pozwala mistrzowi maksymalnie kontrolować proces, dostosowując go do indywidualnych cech konkretnego detalu, jego kształtu, tekstury i stopnia wchłanialności.
Kluczową zaletą ręcznego malowania jest możliwość filigranowego opracowania miejsc trudno dostępnych. Jest to szczególnie ważne dla wyrobów o złożonej geometrii: rzeźby, fazy, wgłębienia dekoracyjne, przecięcia czołowe. Pędzel pozwala starannie i dokładnie rozprowadzić materiał, wykluczając zacieki i pominięcia, które często powstają przy natrysku na takich powierzchniach. Przy pracy z bejcami i olejami tonującymi ręczne nanoszenie daje możliwość tworzenia niepowtarzalnych efektów dekoracyjnych, takich jak patynowanie, laserunek czy efekt postarzenia, których praktycznie nie da się odtworzyć maszynowo.
Techniki nanoszenia ręcznego obejmują użycie pędzla, wałka, a także szmatki lub tamponu. Pędzel (płaski lub okrągły) jest podstawowym narzędziem do nanoszenia lakierów i emalii, wymagającym od wykonawcy wysokiego kunsztu dla równomiernego rozprowadzenia materiału bez widocznych smug i śladów włosia. Wałek częściej stosuje się do malowania dużych płaskich powierzchni, takich jak blaty czy płyty meblowe, zapewniając dość wysoką szybkość i równą warstwę, choć nie zawsze nadaje się do uzyskania idealnie gładkiego, „lustrzanego” połysku. Użycie tamponu lub miękkiej szmatki jest niezastąpione przy pracy z olejami i woskami, pozwalając wetrzeć środek głęboko w pory drewna, podkreślając jego naturalną fakturę i zapewniając maksymalną ekologiczność powłoki.
Mimo pozornej prostoty ręczne malowanie stawia wysokie wymagania kwalifikacjom malarza. Jednorodność warstwy, brak pęcherzy i zacieków, prawidłowe zestawianie granic – wszystko to jest rezultatem wieloletniego doświadczenia i „wyczucia” materiału. Szybkość pracy jest, rzecz jasna, niższa niż przy nanoszeniu maszynowym, a nakłady pracy wyższe, co czyni tę metodę mniej opłacalną ekonomicznie dla produkcji wielkoseryjnej. Jednak w segmencie wyrobów premium, kastomizowanych, gdzie ceni się indywidualność i pracę ręczną, praktycznie nie ma alternatywy dla nanoszenia ręcznego. To metoda, w której estetyka i trwałość powstają nie mocą maszyny, lecz dzięki precyzji i uwadze człowieka.
Metoda ręczna pozwala też mistrzowi korygować proces w czasie rzeczywistym. Jeśli drewno wchłania środek tonujący nierównomiernie, malarz może natychmiast zmienić nacisk pędzla lub stężenie materiału na określonym fragmencie. Ten poziom adaptacyjności jest niezwykle istotny przy pracy z naturalnym drewnem, które zawsze jest niejednorodne. Tak więc praca ręczna to nie przestarzałe podejście, lecz wyspecjalizowana, wysokopoziomowa technika do unikalnych i złożonych projektów.
Technologie natrysku ręcznego: pneumatyka i metoda bezpowietrzna
Między klasycznym nanoszeniem pędzlem a pełną automatyzacją w kabinie znajduje się metoda natrysku ręcznego, która stanowi kompromis między wydajnością a kontrolą. Podejście to wykorzystuje różny sprzęt – od tradycyjnych pistoletów pneumatycznych po nowoczesne systemy bezpowietrzne – i pozwala nanosić materiały lakiernicze cienką, równomierną warstwą, co jest kluczowym warunkiem uzyskania wysokiej jakości powłok połyskowych i matowych.
Natrysk pneumatyczny (sprężonym powietrzem) jest najbardziej rozpowszechnioną metodą. Zasada jego działania polega na tym, że materiał podawany jest do dyszy pistoletu, gdzie miesza się ze sprężonym powietrzem i rozbija na najdrobniejsze cząstki (atomizacja), tworząc strumień. Metoda ta jest idealna do osiągnięcia cienkiej, „meblowej” jakości powłoki – gładkiej, bez skórki pomarańczowej i śladów pędzla. Różne systemy (HP, HVLP, LVLP) pozwalają optymalizować proces: systemy HVLP (High Volume Low Pressure) wykorzystują duży objętość powietrza przy niskim ciśnieniu, co znacząco obniża straty materiału na przenatrysk (mgła) i zapewnia wysoki współczynnik przeniesienia materiału na wyrób. Jest to niezwykle istotne dla oszczędności drogich materiałów i minimalizacji zanieczyszczenia strefy roboczej.
Natrysk bezpowietrzny (Airless) działa na innej zasadzie. Materiał podawany jest do dyszy pod bardzo wysokim ciśnieniem (do 250 atmosfer) za pomocą pompy tłokowej lub membranowej, a atomizacja następuje wyłącznie dzięki gwałtownemu spadkowi ciśnienia na wyjściu z dyszy. Powietrze przy tym nie jest używane. Metoda ta charakteryzuje się niezwykle wysoką szybkością nanoszenia i idealnie nadaje się do materiałów lepkich i malowania dużych powierzchni, takich jak wielkogabarytowe panele ścienne, belki czy masywne meble. Metoda bezpowietrzna zapewnia bardzo gęstą, grubą warstwę, ale nie zawsze nadaje się do uzyskania cienkich powłok dekoracyjnych, wymagających „jubilerskiej” precyzji i minimalnej skórki pomarańczowej.
Mimo użycia zmechanizowanego narzędzia natrysk ręczny pozostaje pracą wysoko wykwalifikowanego malarza. Jakość powłoki zależy od wielu zmiennych, które operator musi kontrolować: lepkość materiału, ciśnienie powietrza, odległość od powierzchni, szybkość ruchu ręki, kąt nachylenia pistoletu i technika „zachodzenia” warstw. Każde odchylenie od normy prowadzi do wad: zacieków, suchego przenatrysku, nierównej grubości warstwy czy „chmurzenia” (różnicy odcieni).
Aby uzyskać stabilny i dobrej jakości rezultat, natrysk ręczny powinien odbywać się w specjalnie wyposażonej strefie z wentylacją nawiewno-wywiewną i filtracją powietrza. Zapewnia to usuwanie zawiesiny materiału, zapobiega przedostawaniu się pyłu na świeżo pomalowaną powierzchnię i gwarantuje bezpieczeństwo pracownika. Tak więc natrysk ręczny jest kluczowym ogniwem między tradycyjnym kunsztem a jakością wykończenia na poziomie przemysłowym.
Kabiny lakiernicze: serce produkcji seryjnej

Kabina lakiernicza to nie tylko odrębne pomieszczenie, to zaawansowany technologicznie kompleks, stworzony w celu zapewnienia idealnych, kontrolowanych warunków do nanoszenia i suszenia materiałów lakierniczych. W warunkach produkcji seryjnej i wielkoseryjnej wyrobów z drewna, takich jak fronty meblowe, drzwi czy deski parkietowe, użycie kabin lakierniczych staje się nie luksusem, lecz koniecznością produkcyjną, która określa jakość, szybkość i efektywność ekonomiczną procesu.
Głównym przeznaczeniem kabiny jest ścisła kontrola mikroklimatu. Idealna jakość powłoki możliwa jest tylko przy określonych, stabilnych parametrach temperatury i wilgotności. Kabina wyposażona jest w mocny system wentylacji nawiewno-wywiewnej z wielostopniową filtracją powietrza. Powietrze nawiewane przechodzi przez filtry (zwykle sufitowe), które usuwają najdrobniejsze cząstki pyłu, zapobiegając ich osadzaniu się na świeżo pomalowanej powierzchni. System wywiewny, często umieszczony w podłodze (postfiltry), skutecznie usuwa opary rozpuszczalników i nadmierną mgłę (przenatrysk) z natrysku, zapewniając czystość powietrza w strefie roboczej i bezpieczeństwo personelu.
Kabiny wyposaża się w systemy klimatyzacji i ogrzewania. Temperatura wewnątrz może być regulowana dla przyspieszenia polimeryzacji (suszenia) materiału. W trybie suszenia wentylacja nawiewna może pracować w trybie recyrkulacji z podgrzewaniem, co znacząco skraca czas utwardzania materiału i pozwala szybko przejść do kolejnego etapu technologicznego (szlifowanie lub nanoszenie następnej warstwy). Jest to niezwykle istotne dla dotrzymania napiętych harmonogramów produkcyjnych. Dobrej jakości kabina lakiernicza to szczelna przestrzeń, która wyklucza wpływ czynników zewnętrznych, takich jak przeciągi, sezonowe wahania temperatury czy pył z innych hal.
Efektywność kabiny jest bezpośrednio związana z rodzajem używanego sprzętu. Wewnątrz mogą być stosowane zarówno ręczne pistolety, jak i stacjonarne systemy zrobotyzowane. Do dużych, płaskich detali często wykorzystuje się linie przenośnikowe z automatycznymi instalacjami natryskowymi. W takich przypadkach kabina zapewnia ciągły przepływ czystego powietrza i stabilną temperaturę, gwarantując identyczną jakość powłoki dla każdego detalu w partii.
W rezultacie kabina lakiernicza rozwiązuje dwa kluczowe zadania: stabilność jakości (powłoka wychodzi idealnie czysta, bez wad od pyłu i z równomierną grubością warstwy) oraz wzrost wydajności. Inwestycja w kabinę zwraca się dzięki ograniczeniu braków, przyspieszeniu suszenia i możliwości używania wysoko efektywnych materiałów wymagających ścisłego reżimu temperaturowego. To kamień węgielny nowoczesnej, wysokiej jakości produkcji wyrobów z drewna.
Porównanie wydajności i efektywności ekonomicznej
Wybór między pracą ręczną a kabiną lakierniczą jest w znacznej mierze określony przez skalę produkcji i wymagania wobec wyrobu. Z punktu widzenia wydajności i efektywności ekonomicznej te dwa podejścia znajdują się na przeciwnych biegunach, a ich prawidłowe zestawienie jest niezwykle istotne dla planowania każdego biznesu obróbki drewna.
Wydajność w kontekście ręcznego malowania (pędzel/tampon) jest najniższa. To proces pracochłonny, zależny od możliwości fizycznych i szybkości jednego mistrza. Nawet przy użyciu natrysku ręcznego operator może obrobić ograniczoną liczbę detali na zmianę. Czas na przemieszczenie wyrobu, przygotowanie, nanoszenie i oczekiwanie na wyschnięcie jednej warstwy znacząco wydłuża cykl produkcji. Ręczne malowanie ze swej natury nie skaluje się, co czyni je ekonomicznie niecelowym dla produkcji masowej.
Przeciwnie, kabina lakiernicza z linią przenośnikową i zautomatyzowanym sprzętem zapewnia o rzędy wielkości wyższą wydajność. W kabinie można jednocześnie obrabiać duże partie jednorodnych detali. Dzięki kontrolowanemu suszeniu (wymuszony nadmuch, podwyższenie temperatury) czas między nanoszeniem warstw skraca się z godzin do dziesiątek minut. Stabilność procesu w kabinie pozwala zminimalizować czas przezbrojenia i wykluczyć czynnik ludzki, co jest potężnym motorem wydajności.
Z punktu widzenia efektywności ekonomicznejpraca ręczna niesie ze sobą wysokie koszty bezpośrednie, związane z wynagrodzeniem wysoko wykwalifikowanego mistrza, ale niskie koszty kapitałowe (minimalny sprzęt). Korzyść ekonomiczna z pracy ręcznej ujawnia się tylko w segmencie wyrobów ekskluzywnych, wysokomarżowych, gdzie konsument jest gotów płacić za pracę ręczną i indywidualne podejście.
Kabina lakiernicza wymaga znacznych nakładów kapitałowych (koszt samej kabiny, systemów wentylacyjnych, filtrów, nagrzewnic, sprężarek i sprzętu natryskowego). Jednak nakłady te szybko się zwracają w warunkach dużej objętości produkcji dzięki kilku czynnikom:
- Ograniczenie braków: Minimalizacja przedostawania się pyłu i stabilność warunków sprowadzają wady do minimum.
- Oszczędność materiału lakierniczego: Wysoki współczynnik przeniesienia (zwłaszcza w systemach HVLP i kompleksach zautomatyzowanych) zmniejsza straty materiału na przenatrysk.
- Oszczędność czasu: Przyspieszone suszenie skraca ogólny cykl produkcyjny i pozwala szybciej sprzedać gotową produkcję.
Tak więc dla produkcji seryjnych frontów meblowych, drzwi czy listew inwestycja w kabinę lakierniczą jest krytycznie niezbędna. Praca ręczna pozostaje domeną renowacji, zamówień ekskluzywnych i finalnego dopracowania złożonych, nieseryjnych elementów.
Idealna powłoka: czynniki wpływające na końcowy rezultat

Uzyskanie idealnej powłoki lakierniczej na drewnie to proces wieloczynnikowy, w którym uczestniczy nie tylko metoda nanoszenia, ale i jakość przygotowania powierzchni, właściwości samego materiału oraz warunki otoczenia. Zignorowanie któregokolwiek z tych aspektów nieuchronnie doprowadzi do powstania wad obniżających estetykę i trwałość wyrobu.
1. Przygotowanie powierzchni: To najważniejszy etap. Drewno musi być oszlifowane do wymaganej chropowatości (ziarnistość szlifowania końcowego określa rodzaj materiału lakierniczego), starannie odpylone i, w razie potrzeby, nasycone środkami antyseptycznymi i gruntującymi. Niskiej jakości szlifowanie prowadzi do tego, że tekstura drewna lub ślady ścierniwa będą widoczne pod warstwą wykończeniową, a pył – do powstania „kraterów” i „skórki pomarańczowej”.
2. Jakość i kompatybilność materiału lakierniczego: Wybór lakieru, emalii lub oleju musi odpowiadać warunkom eksploatacji wyrobu. Do prac zewnętrznych wymagane są materiały odporne na warunki atmosferyczne z filtrami UV, do blatów – odporne chemicznie i mechanicznie lakiery poliuretanowe. Niezwykle ważne jest zapewnienie kompatybilności wszystkich warstw systemu: gruntu, tonowania i powłoki wykończeniowej. Niekompatybilność może wywołać odrzucenie, pękanie lub utratę przyczepności.
3. Warunki nanoszenia: Temperatura i wilgotność powietrza wpływają na szybkość odparowywania rozpuszczalników i, odpowiednio, na rozlewność materiału oraz jego przyczepność. Nanoszenie przy zbyt wysokiej wilgotności może wywołać zmętnienie lakieru (białawy nalot), a przy zbyt niskiej temperaturze – wzrost lepkości i słabą rozlewność, co prowadzi do powstania „skórki pomarańczowej”. Jak już omawiano, kabina lakiernicza stworzona jest do stabilizacji tych warunków.
4. Technika nanoszenia: Niezależnie od tego, czy używa się pędzla czy pistoletu, materiał należy nanosić równomierną, kontrolowaną warstwą.
- Przy natrysku ręcznym kluczowymi parametrami są prawidłowe ciśnienie, lepkość i technika „zachodzenia” strumieni dla zapewnienia równomiernej grubości bez pominięć.
- Przy pracy pędzlem ważne jest unikanie ponownego przechodzenia po już naniesionej, zaczynającej podsychać warstwie, aby nie zakłócić procesu rozlewania.
5. Obróbka międzywarstwowa: W większości przypadków wymagane jest szlifowanie pośrednie po naniesieniu warstw gruntujących i niektórych wykończeniowych. Usuwa to podniesione włókno drzewne, likwiduje drobne wady i zapewnia lepszą przyczepność między kolejnymi warstwami.
Idealna powłoka jest rezultatem ścisłego przestrzegania technologii na każdym etapie. W naszej praktyce używamy kart technologicznych dla każdego rodzaju powłoki i materiału, aby wykluczyć zmienność i zagwarantować stabilnie wysoki rezultat.
Stosowanie olejów i wosków: specyfika pracy ręcznej
Oleje i woski zajmują szczególne miejsce wśród powłok wykończeniowych dla drewna. W odróżnieniu od lakierów i emalii, które tworzą powierzchniową powłokę, oleje i woski wnikają głęboko w strukturę drewna, nasycając i chroniąc włókna od wewnątrz. Ta metoda wykończenia jest idealna do podkreślenia naturalnego piękna i właściwości dotykowych materiału, a jej nanoszenie prawie zawsze wymaga pracy ręcznej.
Zasada działania olejów i wosków opiera się na ich zdolności głębokiego wnikania. Olej, często na bazie oleju lnianego lub tungowego z dodatkiem naturalnych żywic i pigmentów, polimeryzuje wewnątrz porów drewna, czyniąc je wodoodpornym i odpornym na zabrudzenia. Powierzchnia pozostaje przy tym „oddychająca”, ponieważ pory nie są zatkane powłoką. Zapobiega to gromadzeniu się wilgoci pod powłoką i jest zaletą dla masywnych wyrobów, narażonych na sezonowe wahania wilgotności. Dotykowo taka powierzchnia odczuwana jest jak „żywe” drewno – ciepłe, matowe lub półmatowe.
Specyfika nanoszenia ręcznego wynika z konieczności wcierania materiału.
- Nanoszenie: Olej nanosi się obficie na powierzchnię pędzlem, wałkiem lub tamponem.
- Wyczekanie: Materiałowi daje się czas (zwykle 10-30 minut) na głębokie wniknięcie w pory.
- Usuwanie nadmiaru: Etap krytyczny. Cały nadmiar, który nie wchłonął się w drewno, musi być starannie usunięty czystą szmatką. Jeśli pozostawić nadmiar oleju na powierzchni, spolimeryzuje on, tworząc lepką, nierówną i nieestetyczną warstwę.
- Wcieranie i polerowanie: Końcowe polerowanie miękką szmatką lub padem nadaje powierzchni aksamitny wygląd i wydobywa głębię koloru.
Proces wcierania i usuwania nadmiaru praktycznie nie da się dobrze zautomatyzować na przenośniku. Specjalne maszyny polerskie mogą być używane do dużych płaskich powierzchni (podłogi, blaty), ale złożona geometria, czoła i naroża wymagają wyłącznie pracy ręcznej. To właśnie mistrz, wykorzystując wrażenia dotykowe, określa, czy olej wystarczająco się wchłonął i czy nadmiar został całkowicie usunięty.
Kluczowe zalety wykończenia olejem i woskiem:
- Naprawialność: Uszkodzony fragment można łatwo odnowić lokalnym szlifowaniem i ponownym naniesieniem, co jest niemożliwe dla powłok błonotwórczych.
- Podkreślenie tekstury: Olej „zwilża” drewno, czyniąc teksturę bardziej wyrazistą i głęboką.
- Ekologiczność: Często stosuje się naturalne składy, co jest ważne dla mebli dziecięcych, przyborów kuchennych i wnętrz o wysokich wymaganiach ekologicznych.
Z tego powodu w naszej praktyce oleje i woski zawsze nanoszone są przez mistrzów ręcznie, gwarantując najwyższą jakość wykończenia dotykowego i wizualnego.
Automatyzacja w kabinie: roboty i systemy przenośnikowe
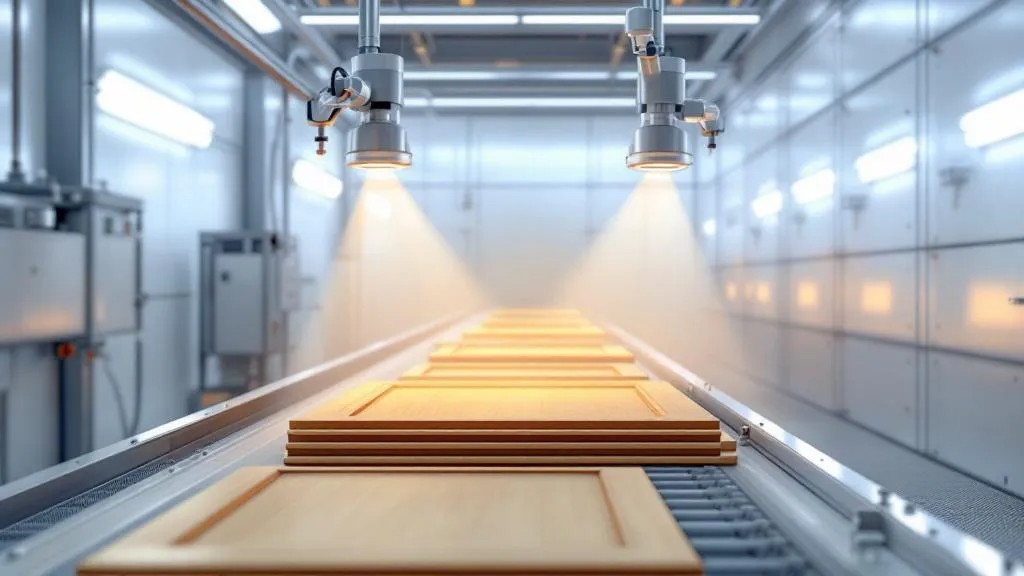
Aby osiągnąć maksymalną wydajność, stabilność jakości i minimalizację kosztów w produkcji wielkoseryjnej wyrobów z drewna, kabina lakiernicza integrowana jest z zaawansowanymi technologicznie systemami automatyzacji: kompleksami zrobotyzowanymi i liniami przenośnikowymi. Pozwala to przejść od pracy ręcznej do ciągłego, kontrolowanego procesu.
Systemy przenośnikowe to podstawa zautomatyzowanego malowania. Wyroby (fronty, drzwi, listwy) mocuje się na specjalnych zawiesiach lub umieszcza na taśmie transportowej. System ten zapewnia ciągłe i stabilne przemieszczanie detali przez wszystkie strefy technologiczne:
- Strefa załadunku/rozładunku: Gdzie detale są umieszczane i zdejmowane.
- Strefa odpylania/jonizacji: Do usuwania ładunku statycznego i ostatnich cząstek pyłu.
- Strefa nanoszenia: Gdzie odbywa się bezpośrednio malowanie.
- Strefa suszenia/polimeryzacji: Kabina z regulowanym klimatem.
Zrobotyzowane kompleksy lakiernicze stanowią szczyt automatyzacji. Robot-manipulator wyposażony w pistolet programowany jest do wykonania dokładnej trajektorii ruchu, dostosowanej do geometrii konkretnego detalu. Zalety robotów są niepodważalne:
- Idealna powtarzalność: Robot nanosi materiał z jednakową szybkością, odległością i kątem, gwarantując absolutnie identyczną jakość powłoki na całej partii wyrobów, co jest niemożliwe dla człowieka.
- Wysoka szybkość: Szybkość pracy robota jest znacznie wyższa niż u malarza-człowieka.
- Oszczędność materiału: Roboty pracują z maksymalnym współczynnikiem przeniesienia, minimalizując przenatrysk i, w konsekwencji, zużycie kosztownych materiałów lakierniczych.
Do wyrobów płaskich (na przykład płyt meblowych) często stosuje się przelotowe automaty natryskowe lub walce lakiernicze. Walcowa metoda nanoszenia jest idealna do jednorodnego, bardzo cienkiego i szybkiego malowania płaszczyzny, ale nie nadaje się do detali profilowanych. Automaty przelotowe, wyposażone w kilka pistoletów, nanoszą materiał na poruszającą się taśmę przenośnika, zapewniając powłokę na wszystkich stronach wyrobu.
Pełna automatyzacja wymaga wysokich nakładów początkowych i złożonej obsługi technicznej. Wdrożenie robotów jest celowe tylko przy ogromnych objętościach produkcji seryjnej i stabilnym asortymencie. Jednak dla naszego biznesu zapewnia to przewagę konkurencyjną dzięki szybkości, stabilności jakości i możliwości pracy z najbardziej wymagającymi powłokami przemysłowymi.
Przygotowanie i czystość: krytyczne warunki nienagannego wykończenia
Niezależnie od tego, jaka metoda malowania zostanie wybrana – ręczna czy kabinowa – jakość przygotowania powierzchni i zapewnienie czystości strefy roboczej są czynnikami krytycznymi, które decydująco wpływają na końcowy rezultat. Nieprawidłowe przygotowanie lub obecność zanieczyszczeń niweczą wszelkie wysiłki i wydatki na drogie materiały lakiernicze.
1. Szlifowanie: Proces szlifowania to nie tylko wyrównanie powierzchni, to kształtowanie podstawy przyczepności (sczepienia) materiału lakierniczego. Ziarnistość szlifowania końcowego musi ściśle odpowiadać rodzajowi powłoki. Do lakierów przezroczystych i olejów wymagane jest drobniejsze szlifowanie (na przykład P180-P240), aby uniknąć widoczności zarysowań. Do emalii dopuszczalne jest grubsze ścierniwo. Niedostateczne szlifowanie prowadzi do nierówności, a nadmierne – do „zamydlenia” porów drewna, co pogarsza wchłanialność środków tonujących.
2. Odpylanie: Po szlifowaniu na powierzchni pozostają mikroskopijne cząstki pyłu drzewnego i ścierniwa. Przedostanie się tego pyłu do świeżo naniesionego lakieru lub emalii prowadzi do powstania kraterów, punktów i „skórki pomarańczowej”. Odpylanie musi być wielostopniowe:
- Mechaniczne: Użycie sprężonego powietrza (z filtracją) lub odkurzacza.
- Statyczne: Zastosowanie pistoletów jonizujących do usunięcia ładunku statycznego, który przyciąga pył.
- Końcowe: Przetarcie powierzchni specjalnymi lepkimi (dotykowymi) chusteczkami bezpośrednio przed naniesieniem materiału.
3. Kontrola wilgotności drewna: Drewno musi mieć znormalizowaną wilgotność produkcyjną (zwykle 8-12%). Jeśli drewno jest zbyt wilgotne, może to wywołać odspojenie, wybrzuszenie lub pękanie powłoki w procesie suszenia, ponieważ wilgoć będzie dążyć do wydostania się na zewnątrz.
4. Czystość środowiska roboczego: Do natrysku ręcznego i pracy pędzlem wymagane są wydzielone, izolowane pomieszczenia. Kabina lakiernicza zapewnia czystość dzięki:
- Wielopoziomowej filtracji powietrza nawiewanego.
- Systemom odprowadzania przenatrysku (filtry wywiewne), zapobiegającym recyrkulacji aerozolu.
- Utrzymaniu niewielkiego nadciśnienia wewnątrz kabiny, aby wykluczyć zasysanie pyłu z zewnątrz.
Przestrzeganie tych zasad to nie opcja, lecz warunek konieczny. W naszej hali poświęcamy przygotowaniu i czystości taką samą, a niekiedy większą uwagę niż samemu procesowi malowania, ponieważ gotowa powłoka może być tylko tak dobra, jak przygotowane podłoże.
Wady powłoki: przyczyny i metody zapobiegania
Wady powłoki lakierniczej są nieuniknioną częścią procesu produkcyjnego, jednak wysoki poziom kunsztu i ścisła kontrola technologiczna pozwalają sprowadzić je do minimum. Każda wada ma jasną przyczynę, a zrozumienie tej przyczyny jest kluczem do jej zapobiegania.
Typowe wady i ich przyczyny:
- Zacieki i napływy:
- Przyczyna: Nadmiernie gruba warstwa materiału, zbyt niska lepkość materiału, zbyt wolny ruch pistoletu lub pędzla albo niska temperatura w pomieszczeniu, spowalniająca odparowywanie rozpuszczalnika.
- Zapobieganie: Optymalizacja lepkości, kontrola grubości warstwy, prawidłowa technika nanoszenia.
- Skórka pomarańczowa (efekt „skórki pomarańczy”):
- Przyczyna: Słaba rozlewność materiału. Może być wywołana zbyt wysoką lepkością, zbyt szybkim odparowywaniem rozpuszczalnika (co nie pozwala materiałowi „osiąść”), zbyt niskim ciśnieniem natrysku lub zbyt dużą odległością pistoletu od powierzchni (suchy przenatrysk).
- Zapobieganie: Użycie prawidłowego rozcieńczalnika, regulacja ciśnienia natrysku, zapewnienie optymalnej temperatury w kabinie.
- Pęcherze i kratery („rybie oko”):
- Przyczyna: Wychwytanie powietrza przy nanoszeniu (zbyt intensywne wstrząsanie materiału), rozpuszczalnik zatrzymany w grubej warstwie i odparowujący od wewnątrz lub, najczęściej, zanieczyszczenie powierzchni tłuszczem, silikonem lub olejem.
- Zapobieganie: Staranne odtłuszczenie powierzchni, użycie czystych narzędzi, unikanie środków silikonowych w hali lakierniczej.
- Odspojenie (utrata przyczepności):
- Przyczyna: Słabe przygotowanie powierzchni (niedostateczne szlifowanie lub obecność pyłu), niekompatybilność warstw (na przykład nanoszenie lakieru wykończeniowego na nieodpowiedni grunt) lub wysoka wilgotność drewna.
- Zapobieganie: Ścisłe przestrzeganie kart technologicznych, sprawdzanie kompatybilności materiałów lakierniczych, kontrola wilgotności drewna.
- Ślady pyłu i włókien:
- Przyczyna: Niskiej jakości odpylanie powierzchni lub brudne powietrze w strefie roboczej/kabinie.
- Zapobieganie: Regularna wymiana filtrów w kabinie, jonizacja, użycie lepkich chusteczek.
W większości przypadków wada wymaga całkowitego lub częściowego przeszlifowania i ponownego naniesienia materiału. Prowadzi to do wzrostu nakładów czasu i materiałów.
Lista wypunktowana: Kluczowe środki zapobiegania wadom
- Systematyczna kontrola lepkości: Obowiązkowa kontrola lepkości materiału lakierniczego wiskozymetrem przed każdym użyciem dla zapewnienia optymalnego natrysku i rozlewania.
- Regularna wymiana filtrów: Terminowa obsługa systemu wentylacyjnego i wymiana filtrów sufitowych oraz podłogowych w kabinie lakierniczej dla utrzymania klasy czystości.
- Stosowanie kart technologicznych: Ścisłe stosowanie się do instrukcji dotyczących czasu suszenia, temperatury i grubości warstwy dla każdego produktu.
Tak więc skuteczny system zapobiegania wadom obejmuje: wysokiej jakości przygotowanie, ścisłą kontrolę mikroklimatu, prawidłowy dobór i przygotowanie materiału lakierniczego oraz wysokie kwalifikacje operatora, czy to malarza z pędzlem, czy nastawiacza robota.
Wymagania ekologiczne i normatywne wobec produkcji lakierniczej
Nowoczesne przedsiębiorstwo obróbki drewna nie może funkcjonować bez uwzględnienia rygorystycznych wymagań ekologicznych i normatywnych, które dotyczą zarówno używanych materiałów, jak i organizacji samego procesu malowania. Zgodność z tymi standardami to nie tylko wymóg ustawowy, ale i ważny aspekt odpowiedzialności korporacyjnej i konkurencyjności.
1. Materiały lakiernicze na bazie wodnej i regulacja VOC: Główną tendencją w ostatnich dziesięcioleciach jest przejście od materiałów lakierniczych rozcieńczalnikowych (na rozpuszczalnikach) do materiałów na bazie wodnej (akrylowych, poliuretanowych). Materiały wodne zawierają znacznie mniej lotnych związków organicznych (VOC). Regulacja VOC jest kluczowym wymogiem ekologicznym, ponieważ związki te są szkodliwe dla zdrowia człowieka i zanieczyszczają atmosferę. Użycie systemów wodnych, mimo ich zwiększonej wrażliwości na wilgotność i temperaturę, obniża obciążenie toksyczne personelu i środowiska, a także upraszcza utylizację odpadów.
2. Utylizacja odpadów: Wszystkie odpady produkcji lakierniczej podlegają ścisłej klasyfikacji i utylizacji zgodnie z lokalnym prawodawstwem.
- Odpady ciekłe: Niewykorzystane pozostałości materiałów lakierniczych, rozpuszczalniki, ciecze płuczące – wymagają zebrania i przekazania wyspecjalizowanym licencjonowanym firmom do przetworzenia lub kontrolowanego zniszczenia. Ściśle zabroniony jest zrzut takich odpadów do kanalizacji.
- Odpady stałe: Zanieczyszczone filtry, szmaty, opakowania po materiałach lakierniczych – również klasyfikowane są jako niebezpieczne i wymagają specjalnej utylizacji. W naszej pracy wdrażamy systemy regeneracji rozpuszczalników, aby maksymalnie ograniczyć objętości odpadów ciekłych.
3. Wymagania wobec kabin lakierniczych: Z punktu widzenia ochrony pracy i ekologii kabiny lakiernicze muszą odpowiadać surowym normom:
- Efektywność wentylacji: Zapewnienie niezbędnej krotności wymiany powietrza, aby stężenie oparów rozpuszczalników w strefie roboczej nie przekraczało najwyższych dopuszczalnych stężeń (NDS).
- Filtracja emisji: Powietrze wywiewane przed wyrzuceniem do atmosfery musi przechodzić przez wysoko efektywne filtry (zwykle węglowe lub wodne) w celu oczyszczenia z aerozolu i oparów materiałów lakierniczych.
- Bezpieczeństwo pożarowe: Kabiny należą do stref o podwyższonym zagrożeniu pożarowym i muszą być wyposażone w sprzęt przeciwwybuchowy i skuteczne systemy gaśnicze.
Przestrzeganie tych norm wymaga ciągłych inwestycji w nowoczesny sprzęt i szkolenie personelu, ale gwarantuje legalność i bezpieczeństwo produkcji, a także pozwala nam używać oznakowania potwierdzającego ekologiczność naszej produkcji.
Perspektywy rozwoju: utwardzanie UV i powłoki proszkowe
Branża wykończenia drewna nieustannie ewoluuje, oferując nowe technologie ukierunkowane na podniesienie wydajności, poprawę wskaźników ekologicznych i obniżenie zużycia energii. Dwa kluczowe kierunki, które zmieniają podejście do malowania, to powłoki utwardzane UV i powłoki proszkowe dla drewna.
1. Powłoki utwardzane UV: To ciekłe materiały lakiernicze, które nie wymagają suszenia termicznego ani długotrwałej polimeryzacji na powietrzu. Utwardzanie następuje natychmiast – pod wpływem promieniowania ultrafioletowego.
- Zalety:
- Najwyższa szybkość: Czas suszenia wynosi zaledwie kilka sekund. Pozwala to skrócić cykl produkcyjny z godzin do minut, co jest niezwykle istotne dla produkcji przenośnikowej.
- Ekologiczność: Większość powłok UV ma 100% suchej masy i nie zawiera lotnych związków organicznych (VOC).
- Wytrzymałość: Uzyskana powłoka odznacza się wyjątkową twardością, odpornością na zarysowania i chemikalia.
- Zastosowanie: Technologia ta idealnie nadaje się do detali płaskich lub słabo profilowanych (fronty meblowe, parkiet, panele), które mogą przechodzić pod lampami UV na przenośniku. Dla złożonej geometrii wymagane są lampy UV o specjalnym kształcie.
2. Powłoki proszkowe dla drewna (MDF): Tradycyjnie powłoki proszkowe stosowano tylko do metalu, wymagając wysokiej temperatury do polimeryzacji. Jednak opracowanie niskotemperaturowych systemów proszkowych i specjalnego sprzętu (na przykład z nagrzewem IR) udostępniło tę metodę dla materiałów drzewnych, takich jak MDF.
- Zalety:
- Zerowy VOC: Proszek nie zawiera rozpuszczalników.
- Wysoka wytrzymałość i grubość warstwy: Powłoka tworzy bardzo mocną i jednorodną błonę w jednym przejściu.
- Maksymalna oszczędność: Praktycznie 100% materiału jest wykorzystywane, ponieważ nienaniesiony proszek jest zbierany i regenerowany.
- Zastosowanie: Idealne dla jednorodnych, seryjnych detali z MDF (na przykład meble biurowe, sprzęt handlowy).
Te innowacyjne metody nie zastąpią całkowicie tradycyjnych – praca ręczna i klasyczny natrysk pozostaną niezastąpione dla wyrobów ekskluzywnych i naturalnego drewna litego. Wyznaczają one jednak wektor rozwoju dla produkcji wielkoseryjnej, odpowiedzialnej ekologicznie i wysoko wydajnej. Wdrożenie technologii UV do naszego procesu to kolejny logiczny krok w podnoszeniu konkurencyjności naszej produkcji.