Moderne Methoden der Lackierung von Holzprodukten: die Feinheiten der Handarbeit und die Kraft der Lackierkabinen

Die Oberflächenveredelung ist nicht nur die letzte Stufe bei der Herstellung eines Holzprodukts – sie ist seine Visitenkarte, ein Indikator für Qualität und Langlebigkeit. Gerade die Lackierung verleiht dem Holz ästhetische Vollendung, betont seine einzigartige Textur und bietet vor allem einen zuverlässigen Schutz vor Feuchtigkeit, UV-Strahlung und mechanischen Beschädigungen. In unserer Arbeit stehen wir täglich vor der Wahl der optimalen Methode des Beschichtungsauftrags und balancieren zwischen den traditionellen Techniken der Handarbeit und den hochtechnologischen Möglichkeiten moderner Lackierkabinen. Jeder dieser Ansätze hat seine unbestreitbaren Vorteile und Einsatzbereiche, über die wir ausführlich berichten.
Die grundlegende Rolle der Oberflächenveredelung in der Holzbearbeitung
Qualität und Langlebigkeit jedes Holzprodukts, sei es eine exklusive Möbelfront, ein komplexes architektonisches Detail oder ein Dekorelement, hängen unmittelbar von der Endbeschichtung ab. Die Beschichtung erfüllt eine dreifache Funktion: eine schützende,, eine dekorative und eine funktionale. Eine Unterschätzung dieser Stufe führt unweigerlich zu vorzeitigem Verschleiß, zum Verlust des Aussehens und in der Folge zu einer geringeren Wertigkeit der Produkte.
Ein richtig gewählter und aufgetragener Lack (LKM) bildet eine feste Barriere, die das Eindringen von Feuchtigkeit in die Poren des Holzes verhindert. Wasser ist der Hauptfeind des Holzes, verursacht sein Quellen, Verformen, Reißen und schafft ein günstiges Umfeld für die Entwicklung von Pilz und Schimmel. Ein wirksamer Schutz vor Feuchtigkeit ist entscheidend für Produkte, die unter wechselnder Luftfeuchtigkeit genutzt werden, etwa Fenster, Türen und Gartenmöbel. Zudem verringern Lacke deutlich die Einwirkung der UV-Strahlung, die mit der Zeit ein Ausbleichen und Vergilben der Oberfläche verursacht.
Die dekorative Funktion der Veredelung erlaubt es dem Meister, die visuelle Wahrnehmung des Produkts zu steuern. Mit Hilfe von Tönungsmitteln, Beizen und pigmentierten Lacken lässt sich sowohl die natürliche Schönheit der Holzmaserung betonen als auch ihre Farbe vollständig verändern, indem man edle Holzarten imitiert oder komplexe Designkonzepte umsetzt. Auch die Wahl des Glanzgrads (von matt bis hochglänzend) trägt wesentlich zur Stilbildung bei. Die funktionale Funktion hängt mit der Erhöhung der Verschleißfestigkeit der Oberfläche zusammen. Das Auftragen von Polyurethan- oder Acryllacken erzeugt eine harte Schicht, die gegen Kratzer, Abrieb, Haushaltschemikalien und Fette beständig ist, was besonders für Arbeitsplatten, Böden und Küchenfronten relevant ist.
Je nach Bestimmung des Produkts wählen wir nicht nur die Art des Lacks (Öl, Wachs, Lack, Emaillack), sondern auch die Technologie seines Auftrags. Für die Großserienfertigung sind Geschwindigkeit und Stabilität des Ergebnisses entscheidend, während bei einzelnen, exklusiven Stücken, etwa Handschnitzerei, die filigrane Genauigkeit der Bearbeitung jedes Elements zur Priorität wird. Die Lackierung erfordert nicht nur hochwertige Materialien, sondern auch die strikte Einhaltung der technologischen Kette: Oberflächenvorbereitung (Schleifen, Entstauben), Grundierungsauftrag, Zwischentrocknung, Schleifen und Endauftrag. Ein Abweichen von einem dieser Schritte gefährdet den gesamten Prozess.
Der Zauber des Handauftrags: Pinsel, Rolle, Ballen
Der Handauftrag von Lacken ist eine Technik, die selbst im Zeitalter der Automatisierung nicht an Aktualität verliert. Diese Methode ist unverzichtbar, wenn es um einzelne, exklusive Erzeugnisse, komplexe architektonische Elemente oder Reparatur- und Restaurierungsarbeiten geht. Die Handarbeit erlaubt es dem Meister, den Prozess maximal zu kontrollieren und ihn an die individuellen Eigenheiten eines konkreten Teils, seine Form, Textur und Saugfähigkeit anzupassen.
Ein Hauptvorteil der Handlackierung ist die Möglichkeit der filigranen Bearbeitung schwer zugänglicher Stellen. Das ist besonders wichtig für Erzeugnisse mit komplexer Geometrie: Schnitzerei, Fasen, dekorative Vertiefungen, Stirnschnitte. Der Pinsel erlaubt es, das Material sauber und präzise zu verteilen und die Läufer und Fehlstellen zu vermeiden, die beim Sprühen auf solchen Flächen oft entstehen. Bei der Arbeit mit Beizen und Tönungsölen erlaubt der Handauftrag, einzigartige dekorative Effekte zu erzeugen, etwa Patinieren, Lasieren oder einen Alterungseffekt, die sich maschinell praktisch nicht reproduzieren lassen.
Zu den Techniken des Handauftrags gehören der Einsatz von Pinsel, Rolle sowie Lappen oder Ballen. Der Pinsel (flach oder rund) ist das Hauptwerkzeug zum Auftragen von Lacken und Emaillacken und verlangt vom Ausführenden ein hohes Können für die gleichmäßige Verteilung des Materials ohne sichtbare Streifen und Borstenspuren. Die Rolle wird häufiger zum Lackieren großer ebener Flächen verwendet, etwa Arbeitsplatten oder Möbelplatten, und liefert eine recht hohe Geschwindigkeit und eine gleichmäßige Schicht, ist jedoch nicht immer zum Erzielen eines perfekt glatten, “spiegelnden” Glanzes geeignet. Die Verwendung eines Ballens oder weichen Lappens ist bei der Arbeit mit Ölen und Wachsen unverzichtbar, da sie es erlaubt, das Mittel tief in die Poren des Holzes einzureiben, seine natürliche Struktur zu betonen und maximale Umweltfreundlichkeit der Beschichtung zu gewährleisten.
Trotz der scheinbaren Einfachheit stellt die Handlackierung hohe Anforderungen an die Qualifikation des Lackierers. Gleichmäßigkeit der Schicht, das Fehlen von Blasen und Läufern, das korrekte Zusammenführen der Ränder – all das ist das Ergebnis langjähriger Erfahrung und eines “Gefühls” für das Material. Die Arbeitsgeschwindigkeit ist selbstredend niedriger als beim maschinellen Auftrag und der Arbeitsaufwand höher, was diese Methode für die Großserienfertigung wirtschaftlich weniger vorteilhaft macht. Im Segment der hochwertigen, individualisierten Erzeugnisse, in dem Individualität und Handarbeit geschätzt werden, gibt es zum Handauftrag jedoch praktisch keine Alternative. Es ist eine Methode, bei der Ästhetik und Langlebigkeit nicht durch die Kraft einer Maschine, sondern durch die Präzision und Aufmerksamkeit eines Menschen entstehen.
Die Handmethode erlaubt es dem Meister auch, den Prozess in Echtzeit zu korrigieren. Saugt das Holz das Tönungsmittel ungleichmäßig auf, kann der Lackierer den Pinseldruck oder die Konzentration des Materials an einer bestimmten Stelle augenblicklich ändern. Dieses Maß an Anpassungsfähigkeit ist bei der Arbeit mit Naturholz, das stets ungleichmäßig ist, entscheidend. Somit ist die Handarbeit kein überholter Ansatz, sondern eine spezialisierte, hochwertige Technik für einzigartige und komplexe Projekte.
Technologien des Handsprühens: Pneumatik und Airless-Verfahren
Zwischen dem klassischen Pinselauftrag und der vollständigen Automatisierung in der Kabine liegt die Methode des Handsprühens, die einen Kompromiss zwischen Produktivität und Kontrolle darstellt. Dieser Ansatz nutzt verschiedene Geräte – von traditionellen pneumatischen Spritzpistolen bis zu modernen Airless-Systemen – und erlaubt es, Lacke in einer dünnen, gleichmäßigen Schicht aufzutragen, was die Schlüsselvoraussetzung für hochwertige Glanz- und Mattbeschichtungen ist.
Das pneumatische Sprühen (mit Druckluft) ist die verbreitetste Methode. Sein Funktionsprinzip besteht darin, dass das Material zur Düse der Spritzpistole geführt wird, wo es sich mit der Druckluft vermischt und in kleinste Teilchen zerlegt wird (Zerstäubung), wobei ein Sprühstrahl entsteht. Diese Methode ist ideal, um eine dünne Beschichtungsqualität in “Möbelgüte” zu erzielen – glatt, ohne Orangenhaut und Pinselspuren. Verschiedene Systeme (HP, HVLP, LVLP) erlauben die Optimierung des Prozesses: HVLP-Systeme (High Volume Low Pressure) nutzen ein großes Luftvolumen bei niedrigem Druck, was Materialverluste durch Overspray (Nebel) deutlich verringert und einen hohen Auftragswirkungsgrad des Lacks auf das Produkt gewährleistet. Das ist für die Einsparung teurer Materialien und die Minimierung der Verschmutzung des Arbeitsbereichs entscheidend.
Das Airless-Sprühen (Airless) arbeitet nach einem anderen Prinzip. Der Lack wird mit Hilfe einer Kolben- oder Membranpumpe unter sehr hohem Druck (bis 250 Atmosphären) zur Düse geführt, und die Zerstäubung erfolgt ausschließlich durch den plötzlichen Druckabfall am Düsenaustritt. Luft wird dabei nicht verwendet. Diese Methode zeichnet sich durch eine außerordentlich hohe Auftragsgeschwindigkeit aus und ist ideal für zähflüssige Materialien und das Lackieren großer Flächen, etwa großformatiger Wandpaneele, Balken oder massiver Möbel. Das Airless-Verfahren erzeugt eine sehr dichte, dicke Schicht, ist jedoch nicht immer zum Erzielen dünner dekorativer Beschichtungen geeignet, die “juwelenhafte” Präzision und minimale Orangenhaut erfordern.
Trotz des Einsatzes mechanisierten Werkzeugs bleibt das Handsprühen die Arbeit eines hochqualifizierten Lackierers. Die Qualität der Beschichtung hängt von vielen Variablen ab, die der Bediener kontrollieren muss: Materialviskosität, Luftdruck, Abstand zur Oberfläche, Bewegungsgeschwindigkeit der Hand, Neigungswinkel der Spritzpistole und die Technik des “Überlappens” der Schichten. Jede Abweichung von der Norm führt zu Defekten: Läufern, trockenem Overspray, ungleichmäßiger Schichtdicke oder “Wolkigkeit” (Farbtonunterschieden).
Für ein stabiles und hochwertiges Ergebnis muss das Handsprühen in einer speziell ausgestatteten Zone mit Zu- und Abluftlüftung und Luftfiltration durchgeführt werden. Das sorgt für die Abfuhr des Lacknebels, verhindert, dass Staub auf die frisch lackierte Oberfläche gelangt, und garantiert die Sicherheit des Arbeiters. Somit ist das Handsprühen ein Schlüsselbindeglied zwischen traditionellem Handwerk und industrieller Veredelungsqualität.
Lackierkabinen: das Herz der Serienfertigung

Eine Lackierkabine ist nicht nur ein separater Raum, sondern ein hochtechnologischer Komplex, geschaffen, um ideale, kontrollierte Bedingungen für das Auftragen und Trocknen von Lacken zu bieten. In der Serien- und Großserienfertigung von Holzprodukten wie Möbelfronten, Türen oder Parkettdielen wird der Einsatz von Lackierkabinen nicht zum Luxus, sondern zur produktionstechnischen Notwendigkeit, die Qualität, Geschwindigkeit und Wirtschaftlichkeit des Prozesses bestimmt.
Der Hauptzweck der Kabine ist die strenge Kontrolle des Mikroklimas. Ideale Beschichtungsqualität ist nur bei bestimmten, stabilen Parametern von Temperatur und Luftfeuchtigkeit möglich. Die Kabine ist mit einem leistungsstarken Zu- und Abluftsystem mit mehrstufiger Luftfiltration ausgestattet. Die Zuluft durchläuft Filter (meist Deckenfilter), die kleinste Staubteilchen entfernen und ihr Absetzen auf der frisch lackierten Oberfläche verhindern. Das Abluftsystem, oft im Boden angeordnet (Nachfilter), führt Lösemitteldämpfe und überschüssigen Nebel (Overspray) vom Sprühen wirksam ab und sorgt für saubere Luft im Arbeitsbereich und Sicherheit für das Personal.
Kabinen werden mit Klimasteuerungs- und Heizsystemenausgestattet. Die Temperatur im Inneren kann geregelt werden, um die Polymerisation (Trocknung) des Materials zu beschleunigen. Im Trockenmodus kann die Zuluft im Umluftmodus mit Erwärmung arbeiten, was die Aushärtezeit des Lacks deutlich verkürzt und einen raschen Übergang zur nächsten technologischen Stufe (Schleifen oder Auftrag der nächsten Schicht) erlaubt. Das ist für die Einhaltung enger Produktionspläne entscheidend. Eine hochwertige Lackierkabine ist ein abgedichteter Raum, der den Einfluss äußerer Faktoren wie Zugluft, saisonale Temperaturschwankungen oder Staub aus anderen Werkhallen ausschließt.
Die Effizienz der Kabine hängt unmittelbar von der Art der eingesetzten Ausrüstung ab. Im Inneren können sowohl Handspritzpistolen als auch stationäre Robotersysteme verwendet werden. Für große, flache Teile werden häufig Förderlinien mit automatischen Sprühanlagen eingesetzt. In solchen Fällen sorgt die Kabine für einen kontinuierlichen Strom sauberer Luft und eine stabile Temperatur und garantiert eine identische Beschichtungsqualität für jedes Teil der Charge.
Im Ergebnis löst die Lackierkabine zwei Schlüsselaufgaben: Qualitätsstabilität (die Beschichtung wird perfekt sauber, ohne Staubdefekte und mit gleichmäßiger Schichtdicke) und Produktivitätssteigerung. Die Investition in eine Kabine amortisiert sich durch weniger Ausschuss, beschleunigte Trocknung und die Möglichkeit, hocheffiziente Lacke einzusetzen, die einen strengen Temperaturmodus erfordern. Das ist der Eckpfeiler einer modernen, hochwertigen Fertigung von Holzprodukten.
Vergleich von Produktivität und Wirtschaftlichkeit
Die Wahl zwischen Handarbeit und Lackierkabine wird maßgeblich durch den Produktionsmaßstab und die Anforderungen an das Produktbestimmt. Aus Sicht von Produktivität und Wirtschaftlichkeit liegen diese beiden Ansätze an entgegengesetzten Polen, und ihr korrekter Vergleich ist für die Planung jedes Holzbearbeitungsgeschäfts entscheidend.
Die Produktivität im Kontext der Handlackierung (Pinsel/Ballen) ist am niedrigsten. Es ist ein arbeitsintensiver Prozess, der von den körperlichen Möglichkeiten und der Geschwindigkeit eines einzelnen Meisters abhängt. Selbst beim Handsprühen kann ein Bediener nur eine begrenzte Zahl von Teilen pro Schicht bearbeiten. Die Zeit für das Umsetzen des Produkts, die Vorbereitung, den Auftrag und das Warten auf die Trocknung einer Schicht verlängert den Produktionszyklus erheblich. Die Handlackierung skaliert ihrer Natur nach nicht, was sie für die Massenfertigung wirtschaftlich unzweckmäßig macht.
Im Gegenteil bietet eine Lackierkabine mit Förderlinie und automatisierter Ausrüstung eine um Größenordnungen höhere Produktivität. In einer Kabine lassen sich große Chargen gleichartiger Teile gleichzeitig bearbeiten. Dank kontrollierter Trocknung (forciertes Anblasen, Temperaturerhöhung) verkürzt sich die Zeit zwischen dem Auftrag der Schichten von Stunden auf Dutzende Minuten. Die Stabilität des Prozesses in der Kabine erlaubt es, die Rüstzeit zu minimieren und den menschlichen Faktor auszuschalten, was ein starker Treiber der Produktivität ist.
Aus Sicht der Wirtschaftlichkeitträgt die Handarbeit hohe direkte Kosten in sich, die mit der Bezahlung eines hochqualifizierten Meisters verbunden sind, aber niedrige Kapitalkosten (minimale Ausrüstung). Der wirtschaftliche Nutzen der Handarbeit zeigt sich nur im Segment exklusiver, margenstarker Erzeugnisse, in dem der Verbraucher bereit ist, für Handarbeit und einen individuellen Ansatz zu zahlen.
Eine Lackierkabine erfordert erhebliche Kapitalinvestitionen (die Kosten der Kabine selbst, der Lüftungssysteme, Filter, Heizungen, Kompressoren und Sprühausrüstung). Diese Kosten amortisieren sich jedoch bei großem Produktionsvolumen rasch aufgrund mehrerer Faktoren:
- Weniger Ausschuss: Die Minimierung des Staubeintrags und die Stabilität der Bedingungen reduzieren Defekte auf ein Minimum.
- Lackeinsparung: Ein hoher Auftragswirkungsgrad (besonders in HVLP-Systemen und automatisierten Komplexen) verringert Materialverluste durch Overspray.
- Zeiteinsparung: Die beschleunigte Trocknung verkürzt den gesamten Produktionszyklus und erlaubt es, die fertigen Produkte schneller abzusetzen.
Somit ist für die Fertigung von seriellen Möbelfronten, Türen oder Leistenware die Investition in eine Lackierkabine zwingend erforderlich. Die Handarbeit bleibt die Domäne der Restaurierung, exklusiver Aufträge und der endgültigen Feinabstimmung komplexer, nicht serieller Elemente.
Die ideale Beschichtung: Faktoren, die das Endergebnis beeinflussen

Das Erzielen einer idealen Lackbeschichtung auf Holz ist ein mehrfaktorieller Prozess, an dem nicht nur die Auftragsmethode beteiligt ist, sondern auch die Qualität der Oberflächenvorbereitung, die Eigenschaften des Materials selbst und die Umgebungsbedingungen. Das Ignorieren eines dieser Aspekte führt unweigerlich zu Defekten, die Ästhetik und Langlebigkeit des Produkts mindern.
1. Oberflächenvorbereitung: Das ist die wichtigste Stufe. Das Holz muss auf die erforderliche Rauheit geschliffen werden (die Körnung des Endschliffs richtet sich nach der Art des Lacks), gründlich entstaubt und, falls nötig, mit antiseptischen und grundierenden Mitteln imprägniert werden. Minderwertiges Schleifen führt dazu, dass die Textur des Holzes oder Schleifspuren unter der Endschicht sichtbar werden, und Staub zum Entstehen von “Kratern” und “Orangenhaut”.
2. Qualität und Verträglichkeit des Lacks: Die Wahl von Lack, Emaillack oder Öl muss den Einsatzbedingungen des Produkts entsprechen. Für Außenarbeiten sind wetterbeständige Materialien mit UV-Filtern nötig, für Arbeitsplatten chemisch und mechanisch beständige Polyurethanlacke. Äußerst wichtig ist es, die Verträglichkeit aller Schichten des Systems zu gewährleisten: Grundierung, Tönung und Endbeschichtung. Unverträglichkeit kann Abstoßung, Rissbildung oder Haftungsverlust verursachen.
3. Auftragsbedingungen: Lufttemperatur und -feuchtigkeit beeinflussen die Verdunstungsgeschwindigkeit der Lösemittel und dementsprechend den Verlauf des Materials und seine Haftung. Ein Auftrag bei zu hoher Luftfeuchtigkeit kann ein Trüben des Lacks (weißlicher Belag) verursachen, und bei zu niedriger Temperatur einen Anstieg der Viskosität und schlechten Verlauf, was zum Entstehen der “Orangenhaut” führt. Wie bereits besprochen, ist die Lackierkabine geschaffen, um diese Bedingungen zu stabilisieren.
4. Auftragstechnik: Unabhängig davon, ob Pinsel oder Spritzpistole verwendet werden, muss das Material in einer gleichmäßigen, kontrollierten Schicht aufgetragen werden.
- Beim Handsprühen sind die Schlüsselparameter der richtige Druck, die Viskosität und die Technik des “Überlappens” der Sprühstrahlen, um eine gleichmäßige Dicke ohne Fehlstellen zu gewährleisten.
- Bei der Arbeit mit dem Pinsel ist es wichtig, ein bereits aufgetragenes, angetrocknetes Schichtstück nicht erneut zu überstreichen, um den Verlaufsprozess nicht zu stören.
5. Zwischenschichtbearbeitung: In den meisten Fällen ist nach dem Auftrag von Grundierungs- und einigen Endschichten ein Zwischenschliff erforderlich. Er entfernt die aufgestellte Holzfaser, beseitigt kleine Defekte und sorgt für bessere Haftung zwischen den folgenden Schichten.
Die ideale Beschichtung ist das Ergebnis der strikten Einhaltung der Technologie auf jeder Stufe. In unserer Praxis verwenden wir Technologiekarten für jede Art von Beschichtung und Material, um Variabilität auszuschließen und ein gleichbleibend hohes Ergebnis zu garantieren.
Der Einsatz von Ölen und Wachsen: die Besonderheiten der Handarbeit
Öle und Wachse nehmen einen besonderen Platz unter den Endbeschichtungen für Holz ein. Anders als Lacke und Emaillacke, die einen Oberflächenfilm bilden, dringen Öle und Wachse tief in die Struktur des Holzes ein, tränken und schützen die Fasern von innen. Diese Veredelungsmethode ist ideal, um die natürliche Schönheit und die haptischen Eigenschaften des Materials zu betonen, und ihr Auftrag erfordert fast immer Handarbeit.
Das Wirkprinzip von Ölen und Wachsen beruht auf ihrer Fähigkeit zur tiefen Durchdringung. Öl, oft auf Basis von Lein- oder Tungöl mit Zusatz natürlicher Harze und Pigmente, polymerisiert im Inneren der Holzporen und macht das Holz wasserabweisend und schmutzbeständig. Die Oberfläche bleibt dabei “atmungsaktiv”, da die Poren nicht mit einem Film verschlossen sind. Das verhindert die Ansammlung von Feuchtigkeit unter der Beschichtung und ist ein Vorteil für massive Erzeugnisse, die saisonalen Feuchtigkeitsschwankungen ausgesetzt sind. Haptisch fühlt sich eine solche Oberfläche wie “lebendiges” Holz an – warm, matt oder halbmatt.
Die Besonderheit des Handauftrags ergibt sich aus der Notwendigkeit, das Material einzureiben .
- Auftrag: Das Öl wird großzügig mit Pinsel, Rolle oder Ballen auf die Oberfläche aufgetragen.
- Einwirkzeit: Dem Material wird Zeit gegeben (üblicherweise 10-30 Minuten) für das tiefe Eindringen in die Poren.
- Entfernen des Überschusses: Eine kritische Stufe. Aller Überschuss, der nicht ins Holz eingezogen ist, muss gründlich mit einem sauberen Lappen entfernt werden. Bleibt überschüssiges Öl auf der Oberfläche, polymerisiert es und bildet eine klebrige, ungleichmäßige und unästhetische Schicht.
- Einreiben und Polieren: Das abschließende Polieren mit einem weichen Lappen oder Pad verleiht der Oberfläche ein samtiges Aussehen und bringt die Farbtiefe zur Geltung.
Der Prozess des Einreibens und Entfernens des Überschusses lässt sich auf einem Förderband praktisch nicht gut automatisieren. Spezielle Poliermaschinen können für große ebene Flächen (Böden, Arbeitsplatten) verwendet werden, doch komplexe Geometrie, Stirnflächen und Ecken erfordern ausschließlich Handarbeit. Gerade der Meister bestimmt anhand des Tastgefühls, ob das Öl ausreichend eingezogen ist und ob der Überschuss vollständig entfernt wurde.
Die wichtigsten Vorteile der Öl- und Wachsveredelung:
- Reparierbarkeit: Eine beschädigte Stelle lässt sich durch lokales Schleifen und erneutes Auftragen leicht wiederherstellen, was bei Filmbeschichtungen unmöglich ist.
- Betonung der Textur: Das Öl “benetzt” das Holz und macht die Textur ausdrucksstärker und tiefer.
- Umweltfreundlichkeit: Häufig werden natürliche Mittel verwendet, was für Kindermöbel, Küchenutensilien und Interieurs mit hohen ökologischen Anforderungen wichtig ist.
Aus diesem Grund werden Öle und Wachse in unserer Praxis stets von Meistern von Hand aufgetragen, was höchste Qualität der haptischen und visuellen Veredelung garantiert.
Automatisierung in der Kabine: Roboter und Fördersysteme
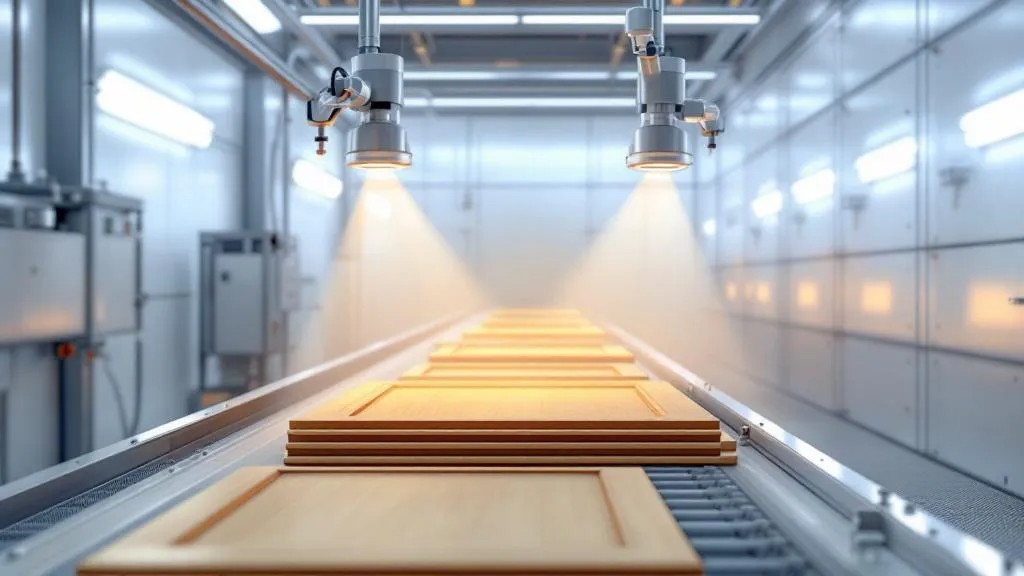
Um in der Großserienfertigung von Holzprodukten maximale Produktivität, Qualitätsstabilität und Kostenminimierung zu erreichen, wird die Lackierkabine mit hochtechnologischen Automatisierungssystemenintegriert: mit Roboterkomplexen und Förderlinien. Das erlaubt den Übergang von der Handarbeit zu einem kontinuierlichen, kontrollierten Prozess.
Fördersysteme sind die Grundlage der automatisierten Lackierung. Erzeugnisse (Fronten, Türen, Leistenware) werden an speziellen Gehängen befestigt oder auf ein Transportband gelegt. Dieses System sorgt für die kontinuierliche und stabile Bewegung der Teile durch alle technologischen Zonen:
- Be-/Entladezone: Wo die Teile platziert und abgenommen werden.
- Entstaubungs-/Ionisationszone: Zum Entfernen der statischen Ladung und der letzten Staubteilchen.
- Auftragszone: Wo die eigentliche Lackierung stattfindet.
- Trocknungs-/Polymerisationszone: Eine Kabine mit geregeltem Klima.
Robotergestützte Lackierkomplexe stellen den Gipfel der Automatisierung dar. Ein mit einer Spritzpistole ausgestatteter Roboter-Manipulator wird auf die Ausführung einer präzisen Bewegungsbahn programmiert, die an die Geometrie eines konkreten Teils angepasst ist. Die Vorteile der Roboter sind unbestreitbar:
- Perfekte Wiederholbarkeit: Der Roboter trägt das Material mit gleicher Geschwindigkeit, gleichem Abstand und Winkel auf und garantiert eine absolut identische Beschichtungsqualität über die gesamte Charge, was für einen Menschen unmöglich ist.
- Hohe Geschwindigkeit: Die Arbeitsgeschwindigkeit des Roboters ist weit höher als die eines menschlichen Lackierers.
- Materialeinsparung: Roboter arbeiten mit maximalem Auftragswirkungsgrad und minimieren den Overspray und damit den Verbrauch teurer Lacke.
Für flache Erzeugnisse (etwa Möbelplatten) werden häufig Durchlauf-Sprühautomaten oder Lackierwalzenverwendet. Das Walzenauftragsverfahren ist ideal für die gleichmäßige, sehr dünne und schnelle Lackierung einer Ebene, eignet sich jedoch nicht für Profilteile. Durchlaufautomaten, mit mehreren Spritzpistolen ausgestattet, tragen das Material auf das bewegte Förderband auf und gewährleisten die Beschichtung aller Seiten des Erzeugnisses.
Die vollständige Automatisierung erfordert hohe Anfangsinvestitionen und eine aufwendige technische Wartung. Der Einsatz von Robotern ist nur bei riesigen Volumina der Serienfertigung und stabilem Sortiment zweckmäßig. Für unser Geschäft verschafft dies jedoch einen Wettbewerbsvorteil durch Geschwindigkeit, Qualitätsstabilität und die Möglichkeit, mit den anspruchsvollsten industriellen Beschichtungen zu arbeiten.
Vorbereitung und Sauberkeit: kritische Bedingungen für eine einwandfreie Veredelung
Unabhängig davon, welche Lackiermethode gewählt wird – Hand oder Kabine – sind die Qualität der Oberflächenvorbereitung und die Gewährleistung der Sauberkeit des Arbeitsbereichs kritische Faktoren, die das Endergebnis entscheidend beeinflussen. Eine falsche Vorbereitung oder das Vorhandensein von Verunreinigungen macht alle Mühen und Ausgaben für teure Lacke zunichte.
1. Schleifen: Der Schleifprozess ist nicht nur das Egalisieren der Oberfläche, sondern das Schaffen der Grundlage für die Haftung (Verbindung) des Lacks. Die Körnung des Endschliffs muss streng der Art der Beschichtung entsprechen. Für transparente Lacke und Öle ist ein feinerer Schliff erforderlich (etwa P180-P240), um die Sichtbarkeit von Kratzern zu vermeiden. Für Emaillacke ist ein gröberes Schleifmittel zulässig. Unzureichendes Schleifen führt zu Unebenheiten, übermäßiges zum “Zuschmieren” der Holzporen, was die Saugfähigkeit der Tönungsmittel verschlechtert.
2. Entstaubung: Nach dem Schleifen bleiben mikroskopische Teilchen von Holzstaub und Schleifmittel auf der Oberfläche. Das Eindringen dieses Staubs in frisch aufgetragenen Lack oder Emaillack führt zum Entstehen von Kratern, Punkten und “Orangenhaut”. Die Entstaubung muss mehrstufig sein:
- Mechanisch: Einsatz von Druckluft (mit Filtration) oder eines Staubsaugers.
- Statisch: Einsatz von Ionisationspistolen zum Abbau der statischen Ladung, die Staub anzieht.
- Abschließend: Abwischen der Oberfläche mit speziellen klebrigen (Staubbinde-)Tüchern unmittelbar vor dem Lackauftrag.
3. Kontrolle der Holzfeuchte: Das Holz muss eine standardisierte Fertigungsfeuchte aufweisen (üblicherweise 8-12%). Ist das Holz zu feucht, kann das ein Ablösen, Aufblähen oder Reißen der Beschichtung beim Trocknen verursachen, da die Feuchtigkeit nach außen dringen will.
4. Sauberkeit der Arbeitsumgebung: Für Handsprühen und Pinselarbeit sind eigene, abgetrennte Räume erforderlich. Eine Lackierkabine gewährleistet Sauberkeit durch:
- mehrstufige Filtration der Zuluft;
- Systeme zur Overspray-Abfuhr (Abluftfilter), die eine Rezirkulation des Aerosols verhindern;
- die Aufrechterhaltung eines leichten Überdrucks im Inneren der Kabine, um das Ansaugen von Staub von außen auszuschließen.
Die Einhaltung dieser Regeln ist keine Option, sondern eine notwendige Bedingung. In unserer Werkhalle widmen wir der Vorbereitung und Sauberkeit dieselbe, mitunter größere Aufmerksamkeit als dem Lackierprozess selbst, denn eine fertige Beschichtung kann nur so gut sein wie der vorbereitete Untergrund.
Beschichtungsdefekte: Ursachen und Methoden der Vorbeugung
Defekte der Lackbeschichtung sind ein unvermeidlicher Teil des Produktionsprozesses; ein hohes Maß an Können und eine strenge technologische Kontrolle erlauben es jedoch, sie auf ein Minimum zu reduzieren. Jeder Defekt hat eine klare Ursache, und das Verständnis dieser Ursache ist der Schlüssel zu seiner Vorbeugung.
Typische Defekte und ihre Ursachen:
- Läufer und Nasen:
- Ursache: Eine übermäßig dicke Materialschicht, eine zu niedrige Viskosität des Lacks, eine zu langsame Bewegung von Spritzpistole oder Pinsel oder eine niedrige Raumtemperatur, die das Verdunsten des Lösemittels verlangsamt.
- Vorbeugung: Optimierung der Viskosität, Kontrolle der Schichtdicke, korrekte Auftragstechnik.
- Orangenhaut:
- Ursache: Schlechter Verlauf des Materials. Kann durch eine zu hohe Viskosität, ein zu rasches Verdunsten des Lösemittels (das dem Material das “Setzen” nicht erlaubt), einen zu niedrigen Sprühdruck oder einen zu großen Abstand der Spritzpistole zur Oberfläche (trockener Overspray) verursacht werden.
- Vorbeugung: Verwendung des richtigen Verdünners, Einstellung des Sprühdrucks, Gewährleistung der optimalen Temperatur in der Kabine.
- Blasen und Krater (“Fischauge”):
- Ursache: Lufteinschluss beim Auftrag (zu intensives Schütteln des Lacks), im dicken Schichtinneren verbliebenes und von innen verdunstendes Lösemittel oder, am häufigsten, Verunreinigung der Oberfläche mit Fett, Silikon oder Öl.
- Vorbeugung: Gründliches Entfetten der Oberfläche, Verwendung sauberer Werkzeuge, Vermeidung silikonhaltiger Mittel in der Lackierhalle.
- Ablösen (Haftungsverlust):
- Ursache: Schlechte Oberflächenvorbereitung (unzureichendes Schleifen oder Staub), Unverträglichkeit der Schichten (etwa Auftrag von Endlack auf eine ungeeignete Grundierung) oder hohe Holzfeuchte.
- Vorbeugung: Strikte Einhaltung der Technologiekarten, Prüfung der Verträglichkeit der Lacke, Kontrolle der Holzfeuchte.
- Staub- und Fusselspuren:
- Ursache: Minderwertige Entstaubung der Oberfläche oder verschmutzte Luft im Arbeitsbereich/in der Kabine.
- Vorbeugung: Regelmäßiger Filterwechsel in der Kabine, Ionisation, Verwendung von Staubbindetüchern.
In den meisten Fällen erfordert ein Defekt ein vollständiges oder teilweises Nachschleifen und erneutes Auftragen des Materials. Das führt zu höheren Zeit- und Materialkosten.
Aufzählung: Wichtigste Maßnahmen zur Vorbeugung von Defekten
- Systematische Viskositätsprüfung: Verbindliche Kontrolle der Lackviskosität mit einem Viskosimeter vor jeder Verwendung, um optimales Sprühen und Verlaufen zu gewährleisten.
- Regelmäßiger Filterwechsel: Rechtzeitige Wartung des Lüftungssystems und Wechsel der Decken- und Bodenfilter in der Lackierkabine zur Aufrechterhaltung der Reinheitsklasse.
- Anwendung von Technologiekarten: Strikte Befolgung der Vorgaben zu Trockenzeit, Temperatur und Schichtdicke für jedes Produkt.
Somit umfasst ein wirksames System zur Vorbeugung von Defekten: hochwertige Vorbereitung, strenge Mikroklimakontrolle, richtige Auswahl und Vorbereitung des Lacks sowie die hohe Qualifikation des Bedieners, sei es ein Lackierer mit Pinsel oder ein Robotereinrichter.
Ökologische und regulatorische Anforderungen an die Lackierfertigung
Ein moderner Holzbearbeitungsbetrieb kann nicht funktionieren, ohne die strengen ökologischen und regulatorischen Anforderungen zu berücksichtigen, die sowohl die verwendeten Materialien als auch die Organisation des Lackierprozesses selbst betreffen. Die Einhaltung dieser Standards ist nicht nur eine gesetzliche Anforderung, sondern auch ein wichtiger Aspekt der unternehmerischen Verantwortung und Wettbewerbsfähigkeit.
1. Lacke auf Wasserbasis und VOC-Regulierung: Der Haupttrend der letzten Jahrzehnte ist der Übergang von organisch verdünnbaren (lösemittelhaltigen) Lacken zu Materialien auf Wasserbasis (Acryl-, Polyurethanlacke). Wässrige Lacke enthalten deutlich weniger flüchtige organische Verbindungen (VOC). Die VOC-Regulierung ist eine zentrale ökologische Anforderung, da diese Verbindungen gesundheitsschädlich sind und die Atmosphäre belasten. Der Einsatz wässriger Systeme senkt trotz ihrer erhöhten Empfindlichkeit gegenüber Feuchtigkeit und Temperatur die toxische Belastung für Personal und Umwelt und vereinfacht zudem die Abfallentsorgung.
2. Abfallentsorgung: Alle Abfälle der Lackierfertigung unterliegen einer strengen Klassifizierung und Entsorgung gemäß den örtlichen Rechtsvorschriften.
- Flüssige Abfälle: Ungenutzte Lackreste, Lösemittel, Spülflüssigkeiten – müssen gesammelt und an spezialisierte lizenzierte Unternehmen zur Verwertung oder kontrollierten Vernichtung übergeben werden. Streng verboten ist das Ableiten solcher Abfälle in die Kanalisation.
- Feste Abfälle: Verunreinigte Filter, Lappen, Lackverpackungen – werden ebenfalls als gefährlich eingestuft und erfordern eine besondere Entsorgung. In unserer Arbeit setzen wir Systeme zur Lösemittelregeneration ein, um die Mengen flüssiger Abfälle so weit wie möglich zu reduzieren.
3. Anforderungen an Lackierkabinen: Aus Sicht des Arbeitsschutzes und der Ökologie müssen Lackierkabinen strenge Normen erfüllen:
- Lüftungseffizienz: Gewährleistung der erforderlichen Luftwechselrate, damit die Konzentration der Lösemitteldämpfe im Arbeitsbereich die maximal zulässigen Konzentrationen (MAK) nicht überschreitet.
- Emissionsfiltration: Die Abluft muss vor dem Ausstoß in die Atmosphäre durch hochwirksame Filter (üblicherweise Aktivkohle- oder Wasserfilter) geführt werden, um sie von Lackaerosol und -dämpfen zu reinigen.
- Brandschutz: Kabinen gehören zu Bereichen erhöhter Brandgefahr und müssen mit explosionsgeschützter Ausrüstung und wirksamen Feuerlöschsystemen ausgestattet sein.
Die Einhaltung dieser Normen erfordert ständige Investitionen in moderne Ausrüstung und die Schulung des Personals, garantiert aber die Rechtskonformität und Sicherheit der Fertigung und erlaubt es uns zudem, eine Kennzeichnung zu nutzen, die die Umweltfreundlichkeit unserer Produkte bestätigt.
Entwicklungsperspektiven: UV-Härtung und Pulverbeschichtungen
Die Branche der Holzoberflächenveredelung entwickelt sich ständig weiter und bietet neue Technologien, die auf die Steigerung der Produktivität, die Verbesserung der Umweltbilanz und die Senkung des Energieverbrauchs abzielen. Zwei Schlüsselrichtungen, die den Ansatz der Lackierung verändern, sind UV-härtende Beschichtungen und Pulverbeschichtungen für Holz.
1. UV-härtende (UV-)Beschichtungen: Das sind flüssige Lacke, die keine thermische Trocknung oder langwierige Polymerisation an der Luft erfordern. Die Härtung erfolgt augenblicklich – unter Einwirkung ultravioletter Strahlung.
- Vorteile:
- Höchste Geschwindigkeit: Die Trockenzeit beträgt nur wenige Sekunden. Das erlaubt es, den Produktionszyklus von Stunden auf Minuten zu verkürzen, was für die Fließbandfertigung entscheidend ist.
- Umweltfreundlichkeit: Die meisten UV-Beschichtungen haben 100% Festkörperanteil und enthalten keine flüchtigen organischen Verbindungen (VOC).
- Festigkeit: Die entstehende Beschichtung besitzt eine außergewöhnliche Härte und Beständigkeit gegen Kratzer und Chemikalien.
- Anwendung: Diese Technologie eignet sich ideal für flache oder leicht profilierte Teile (Möbelfronten, Parkett, Paneele), die auf einem Förderband unter UV-Lampen hindurchlaufen können. Für komplexe Geometrie sind speziell geformte UV-Lampen erforderlich.
2. Pulverbeschichtungen für Holz (MDF): Traditionell wurden Pulverbeschichtungen nur für Metall verwendet und erforderten hohe Temperaturen zur Polymerisation. Die Entwicklung von Niedertemperatur-Pulversystemen und spezieller Ausrüstung (etwa mit IR-Erwärmung) hat diese Methode jedoch für Holzwerkstoffe wie MDF zugänglich gemacht.
- Vorteile:
- Null VOC: Das Pulver enthält keine Lösemittel.
- Hohe Festigkeit und Schichtdicke: Die Beschichtung bildet in einem Durchgang einen sehr festen und gleichmäßigen Film.
- Maximale Einsparung: Praktisch 100% des Materials werden genutzt, da nicht aufgetragenes Pulver gesammelt und regeneriert wird.
- Anwendung: Ideal für gleichartige, serielle MDF-Teile (etwa Büromöbel, Ladeneinrichtungen).
Diese innovativen Methoden werden die traditionellen nicht vollständig ersetzen – Handarbeit und klassisches Sprühen bleiben für exklusive Erzeugnisse und natürliches Massivholz unverzichtbar. Sie geben jedoch den Entwicklungsvektor für eine großserielle, umweltverantwortliche und hochproduktive Fertigung vor. Die Einführung der UV-Technologien in unseren Prozess ist der nächste logische Schritt zur Steigerung der Wettbewerbsfähigkeit unserer Produkte.