Najlepsze techniki wysokiej jakości szlifowania ręcznego i maszynowego wyrobów z drewna i materiałów drewnopochodnych
Dziś porozmawiamy o procesie, który zamienia zwykły półfabrykat drewniany w prawdziwe dzieło sztuki. Mowa o szlifowaniu. Wielu błędnie uważa ten etap za drugorzędny, za rodzaj pracy zgrubnej. Tymczasem to właśnie od jakości szlifowania w 90% zależy ostateczny wygląd wyrobu, równomierność nakładania lakieru lub oleju, wrażenia dotykowe i, w ostatecznym rozrachunku, jego trwałość. Nieprawidłowe lub niedbałe szlifowanie może zepsuć nawet najdroższy i najpiękniejszy materiał.
W tym artykule szczegółowo, ale bez zbędnego „lania wody”, omówimy wszystkie kluczowe aspekty szlifowania ręcznego i maszynowego. Podzielimy się profesjonalnymi sekretami i technikami, których używamy w codziennej pracy przy produkcji mebli, elementów wnętrz i innych wyrobów z drewna. Te informacje będą przydatne zarówno dla tych, którzy chcą głębiej poznać procesy obróbki drewna, jak i dla tych, którzy zamawiają u nas wyroby i chcą mieć pewność najwyższej jakości produktu końcowego.
Po co w ogóle szlifowanie? Podstawy podstaw
Na pierwszy rzut oka odpowiedź jest oczywista: aby wygładzić powierzchnię. Ale to tylko wierzchołek góry lodowej. Profesjonalne szlifowanie to wielozadaniowy proces technologiczny, rozwiązujący od razu kilka fundamentalnych zadań. Bez właściwego zrozumienia tych zadań nie sposób docenić wagi tego etapu i osiągnąć pożądanego rezultatu. Przyjrzyjmy się, co dokładnie dzieje się z drewnem podczas szlifowania i jakie cele nam przyświecają.
Pierwsze i najbardziej oczywiste zadanie to usunięcie wad obróbki wstępnej. Po przetarciu, fugowaniu lub struganiu grubościowym na powierzchni drewna nieuchronnie pozostają ślady narzędzia tnącego: rysy od tarczy piły, „fale” od noży, wyrwania, a nawet drobne odpryski. Wady te mogą być niezbyt widoczne na surowej desce, ale natychmiast ujawnią się pod warstwą bejcy lub lakieru, tworząc niechlujny i tani wygląd. Szlifowanie, rozpoczynane od materiałów ściernych o grubym ziarnie, pozwala zdjąć najcieńszą górną warstwę materiału, wyrównując te niedoskonałości i tworząc jednolitą płaszczyznę.
Drugi najważniejszy cel to stworzenie właściwej „bazy” pod powłokę wykończeniową. Powierzchnia drewna, nawet idealnie ostrugana, ma zamkniętą strukturę porów. Lakiery, oleje i bejce po prostu nie wsiąkną równomiernie ani nie zwiążą się z taką powierzchnią. Rezultatem będzie plamistość, nierównomierny połysk i słaba przyczepność (adhezja), co w przyszłości doprowadzi do odspojenia powłoki. Szlifowanie „spulchnia” górne włókna drewna, otwierając pory. Pozwala to preparatowi wykończeniowemu głęboko i równomiernie wniknąć w strukturę materiału, zapewniając nasycony kolor, trwałą ochronę i piękny wygląd.
Trzecie zadanie to kalibracja i wykończeniowe wyrównanie. Nawet po dobrej pracy na maszynach mogą pozostać mikroskopijne różnice wysokości, na przykład w miejscu sklejenia kilku lameli w płycie meblowej. Szlifowanie ręczne lub maszynowe pozwala doprowadzić powierzchnię do idealnej płaskości, co jest krytycznie ważne dla wyrobów takich jak blaty, fronty mebli czy drzwi. Dotykowo taka powierzchnia będzie się wyczuwać jako monolityczna i jednolita, bez najmniejszego uskoku.
Czwarta, ale nie mniej ważna funkcja to estetyczna. Szlifowanie pozwala podkreślić naturalne piękno tekstury drewna. Prawidłowo obrobiona powierzchnia w szczególny sposób gra ze światłem, ukazując głębię rysunku słojów. Ponadto szlifowanie usuwa wszystkie ostre krawędzie i zadziory, czyniąc wyrób bezpiecznym i przyjemnym w dotyku. To właśnie ten aspekt odróżnia pracę chałupniczą od produktu profesjonalnego. W ostatecznym rozrachunku to jakość szlifowania decyduje o dotykowej przyjemności kontaktu z gotowym wyrobem.
Tak więc szlifowanie to nie zwykłe oczyszczenie, lecz fundamentalny etap przygotowania, który bezpośrednio wpływa na wygląd, właściwości użytkowe i trwałość każdego wyrobu z drewna. Zaniedbanie tego procesu jest równoznaczne z budową pięknego domu na złych fundamentach: rezultat będzie nietrwały i rozczarowujący.
Wybór materiału ściernego: gradacja i rodzaje
Klucz do udanego szlifowania leży w prawidłowym wyborze materiału ściernego. Użycie nieodpowiedniego ziarna lub rodzaju ścierniwa może doprowadzić do powstania głębokich rys, których nie da się usunąć, lub przeciwnie, do bezużytecznej straty czasu bez widocznego efektu. Cały sekret tkwi w kolejności i w zrozumieniu, jak działa każdy rodzaj papieru ściernego.
Podstawowy parametr każdego materiału ściernego to gradacja. Oznacza się ją literą „P” i liczbą (na przykład P80, P120, P240). Im mniejsza liczba, tym grubsze ziarno ścierne i tym agresywniej pracuje papier ścierny. Im większa liczba, tym drobniejsze ziarno i tym delikatniejsza obróbka. W profesjonalnej obróbce drewna stosuje się znormalizowaną skalę FEPA. Ważne, by zrozumieć, że nie można po prostu wziąć najdrobniejszego ścierniwa i próbować nim wyrównać szorstką powierzchnię. Stracisz godziny, przegrzejesz drewno i „wylizzesz” powierzchnię, ale nie usuniesz wad.
Proces szlifowania zawsze opiera się na zasadzie stopniowego zmniejszania gradacji. Każde kolejne, drobniejsze ścierniwo usuwa rysy pozostawione przez poprzednie, grubsze. Nie wolno pomijać kroków. Jeśli po P80 od razu przejdziesz na P240, jedynie wypolerujesz wierzchołki rys po P80, ale nie usuniesz ich głębi. Pod lakierem te głębokie rysy ujawnią się w postaci „pajęczyny”. Standardowy krok między ziarnami nie powinien przekraczać 40-60 jednostek na początku (P80 -> P120) i może być mniejszy na etapach wykończeniowych (P180 -> P220).
Oprócz gradacji ważny jest też rodzaj ziarna ściernego:
- Tlenek glinu (elektrokorund). Najbardziej rozpowszechniony i uniwersalny materiał do obróbki drewna. Jest dość twardy, trwały i ma właściwość samoostrzenia się w trakcie pracy (krusząc się, ziarna tworzą nowe ostre krawędzie). Idealny na wszystkie etapy szlifowania większości gatunków drewna.
- Węglik krzemu. Twardszy i ostrzejszy niż tlenek glinu. Jest jednak też bardziej kruchy. Najczęściej stosuje się go do szlifowania „na mokro” między warstwami lakieru, a także do obróbki bardzo twardych materiałów lub usuwania starych powłok. Do wstępnego szlifowania drewna może być zbyt agresywny.
- Ścierniwo ceramiczne. Bardzo twarde i odporne na zużycie. Stosowane głównie na taśmach ściernych do agresywnego zbierania materiału (kalibracji, wyrównywania). W szlifowaniu ręcznym spotykane rzadziej ze względu na wysoki koszt.
Nie mniej ważne jest podłoże, na które naniesiono ścierniwo. Podłoże papierowe jest tańsze, ale mniej wytrzymałe, nadaje się do szlifowania ręcznego i oscylacyjnego. Podłoże tkaninowe jest znacznie wytrzymalsze i bardziej elastyczne, niezastąpione do taśm ściernych i do obróbki powierzchni krzywoliniowych, gdzie papier szybko by się rozerwał. Istnieje także podłoże na bazie foliowej lub piankowej do delikatnej obróbki wykończeniowej.
I ostatni niuans to rodzaj nasypu. Nasyp otwarty oznacza, że ziarna ścierne pokrywają 50-70% podłoża. Odstępy między nimi zapobiegają szybkiemu zapychaniu (zaklejaniu) papieru ściernego produktami szlifowania, co jest szczególnie ważne przy pracy z miękkimi i żywicznymi gatunkami drewna (sosna, świerk). Nasyp zamknięty (ziarna pokrywają niemal 100% podłoża) działa agresywniej i daje gładszą powierzchnię, ale szybciej się zapycha. Lepiej stosować go do gatunków twardych (dąb, jesion, buk).
Szlifowanie ręczne: gdy maszyna jest bezsilna
Mimo ogromnego arsenału elektronarzędzi szlifowanie ręczne pozostaje niezastąpionym etapem w profesjonalnej obróbce drewna. Są zadania, przy których maszyna może wyrządzić szkodę lub po prostu nie jest w stanie zapewnić niezbędnej kontroli i delikatności. To właśnie dbałość o detale wykonane ręcznie odróżnia wyrób wysokiej klasy. Ręce mistrza czują materiał o wiele subtelniej niż każda, nawet najnowocześniejsza szlifierka.
Główna zaleta szlifowania ręcznego to pełna kontrola. Kontrolujesz nacisk, kierunek ruchu i kąt obróbki. Jest to krytycznie ważne przy pracy ze złożonymi profilami, elementami rzeźbionymi, kątami wewnętrznymi i drobnymi detalami. Próba dostania się w takie miejsca szlifierką orbitalną niemal na pewno doprowadzi do „wylizania” ostrych krawędzi, zmiany geometrii profilu i uszkodzenia sąsiednich powierzchni. Ręcznie zaś można starannie obrobić każdy milimetr, zachowując pierwotny zamysł formy.
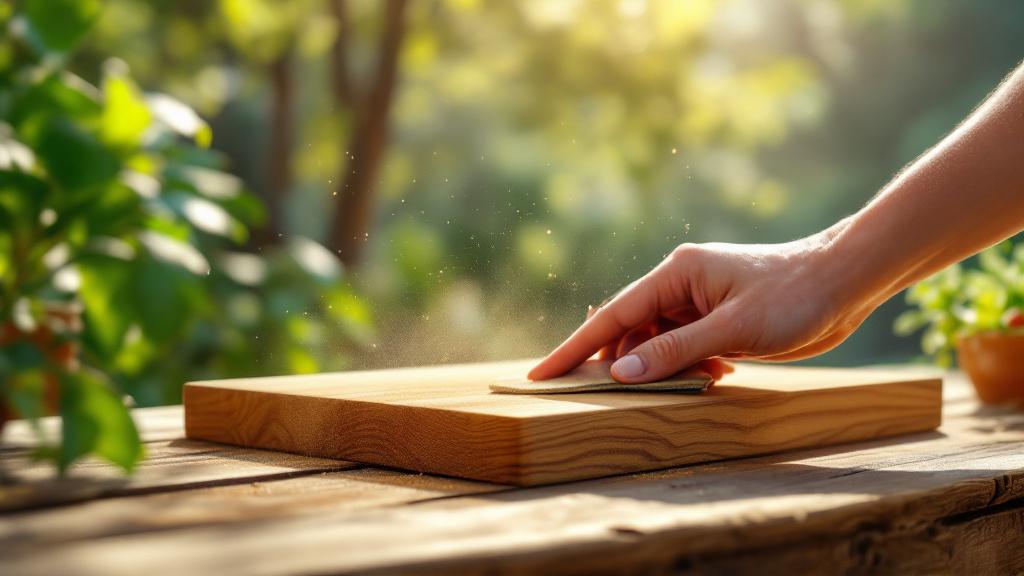
Dla skutecznego szlifowania ręcznego nigdy nie należy pracować, trzymając po prostu arkusz papieru ściernego w dłoni. Palce mają różną siłę nacisku, co nieuchronnie doprowadzi do powstania „dołków” i nierówności na płaskiej powierzchni. Koniecznie trzeba używać klocków lub bloczków szlifierskich. Najprostszy wariant to owinięcie papierem ściernym równego drewnianego bloczka. Dla wygody istnieją specjalne szlifierki ręczne z zaciskami, a także profilowe klocki z elastycznych materiałów, które dopasowują się do powierzchni wklęsłych lub wypukłych.
Podstawowa zasada szlifowania ręcznego to ruch ściśle wzdłuż włókien drewna. Szlifowanie w poprzek włókien pozostawia głębokie rysy, których praktycznie nie da się później usunąć. Mogą być niewidoczne na czystym drewnie, ale po naniesieniu bejcy lub oleju zamienią się w brzydkie ciemne smugi. Ruchy powinny być równomierne, z jednakowym naciskiem, na całą długość detalu, aby uniknąć lokalnych zagłębień.
Szlifowanie ręczne jest niezastąpione na wykończeniowych etapach przygotowania. Po pracy nawet najlepszą szlifierką mimośrodową z ziarnem P180 lub P220 lekkie ręczne dopracowanie tym samym ziarnem pozwala usunąć najdrobniejsze „baranki” (mikroskopijne koliste rysy od maszyny) i ostatecznie wyrównać teksturę powierzchni. To ostatnie przejście, wykonane z minimalnym naciskiem wzdłuż włókien, nadaje powierzchni jedwabistą gładkość i gwarantuje idealne naniesienie powłoki.
Obróbka ręczna jest też niezbędna przy międzywarstwowym szlifowaniu powłok lakierowych. Po wyschnięciu pierwszej warstwy lakieru na powierzchni podnosi się włos drzewny, czyniąc ją chropowatą. Ten włos trzeba ostrożnie zbić. Robi się to ręcznie, za pomocą materiałów ściernych na miękkim podłożu (gąbki szlifierskie) lub papieru ściernego o bardzo drobnym ziarnie (P320-P600), z minimalnym naciskiem. Użycie maszyny na tym etapie niemal na pewno przetrze cienką warstwę lakieru aż do drewna, zwłaszcza na narożnikach i krawędziach.
Tak więc szlifowanie ręczne to nie przeżytek, lecz ważne narzędzie w arsenale profesjonalisty. Jest potrzebne tam, gdzie wymagana jest jubilerska precyzja, delikatność i pełna kontrola nad procesem. To właśnie ręczne dopracowanie nadaje wyrobowi wykończony, naprawdę wysokiej jakości i „drogi” wygląd.
Poznanie arsenału: podstawowe rodzaje szlifierek
Do obróbki dużych płaszczyzn i do wstępnego, najbardziej pracochłonnego etapu szlifowania nie obejdzie się bez elektronarzędzi. Oszczędzają one ogromną ilość czasu i sił, pozwalając osiągnąć rezultat nieosiągalny ręcznie w rozsądnym czasie. Ważne jednak, by zrozumieć, że każda szlifierka została stworzona do swoich zadań, a użycie nieodpowiedniego narzędzia może doprowadzić do zepsucia obrabianego elementu.
Przyjrzyjmy się trzem podstawowym rodzajom szlifierek, które są podstawą każdej stolarni.
- Szlifierka taśmowa To najmocniejsze i najbardziej agresywne narzędzie w arsenale szlifierskim. Elementem roboczym jest taśma ścierna sklejona w pierścień i poruszająca się z dużą prędkością na dwóch rolkach. Szlifierka taśmowa jest przeznaczona do pracy zgrubnej: szybkiego zdejmowania dużej ilości materiału, wyrównywania bardzo szorstkich lub nierównych powierzchni (na przykład desek po przetarciu), usuwania starej farby lub lakieru. Ruch taśmy jest ściśle liniowy, dlatego pracować nią należy wyłącznie wzdłuż włókien, inaczej pozostaną najgłębsze rysy. Szlifierka taśmowa to „ciężka artyleria”, wymagająca wprawy i pewnej ręki. Jeden błędny ruch, zatrzymanie w jednym miejscu, i w obrabianym elemencie pojawi się głęboki dołek. Do szlifowania wykończeniowego, delikatnego to narzędzie zdecydowanie się nie nadaje.
- Szlifierka oscylacyjna (płaszczyznowa) To narzędzie działa na innej zasadzie. Prostokątna lub trójkątna stopa wykonuje szybkie ruchy oscylacyjne o bardzo małej amplitudzie. Szlifierka oscylacyjna jest znacznie delikatniejsza od taśmowej i stosuje się ją do szlifowania pośredniego i wykończeniowego powierzchni płaskich. Dzięki prostokątnemu kształtowi stopy dobrze nadaje się do obróbki narożników. Klasyczne szlifierki oscylacyjne mają jednak wadę: z powodu jednorodnych ruchów oscylacyjnych mogą pozostawiać na powierzchni drobne powtarzające się rysy („baranki”), które będą widoczne pod określonym kątem oświetlenia po lakierowaniu. Dlatego dla osiągnięcia najlepszej jakości często stosuje się je na etapach pośrednich, przed finalnym dopracowaniem.
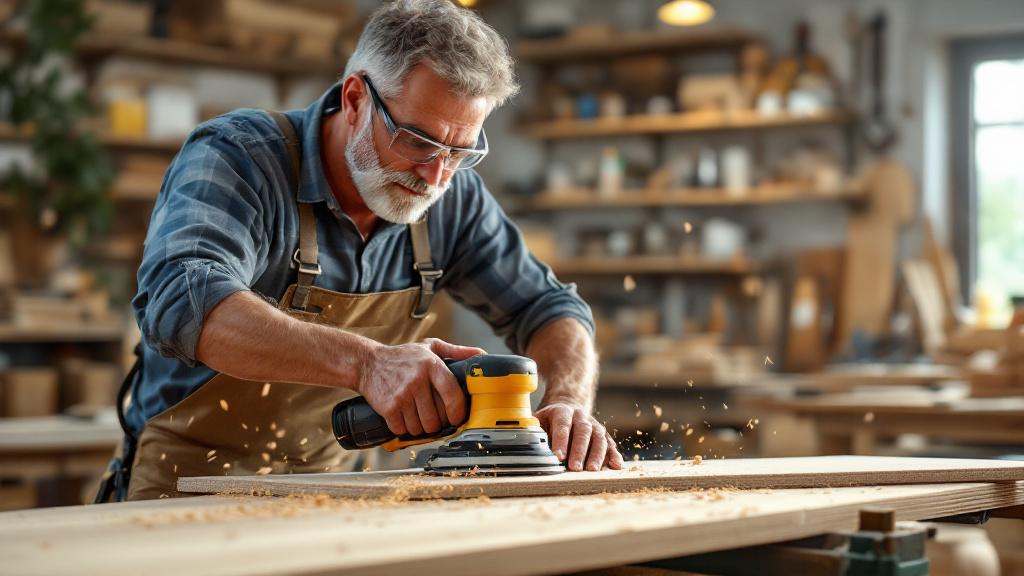
- Szlifierka mimośrodowa (orbitalna) To najbardziej uniwersalne i, być może, najważniejsze narzędzie szlifierskie do osiągnięcia wysokiej jakości powierzchni. Jej okrągła stopa wykonuje jednocześnie dwa ruchy: obraca się wokół własnej osi i jednocześnie oscyluje po orbicie (mimośrodowość). Taki złożony, chaotyczny ruch gwarantuje, że każde ziarno ścierne stale porusza się po nowym torze. W rezultacie na powierzchni nie pozostają zauważalne powtarzające się rysy. Szlifierka mimośrodowa łączy wystarczającą wydajność zbierania materiału z delikatnością obróbki wykończeniowej. Idealnie nadaje się do szlifowania dużych płaskich, a nawet lekko zakrzywionych powierzchni, takich jak blaty, płyty meblowe, fronty. To właśnie szlifierka mimośrodowa pozwala przygotować powierzchnię pod najbardziej wymagające powłoki, na przykład lakier połyskowy lub olej barwiący.
Wybór konkretnego narzędzia dyktuje zadanie. Do zgrubnego wyrównania starego parapetu weźmiemy szlifierkę taśmową. Do szlifowania nowego dębowego blatu naszym wyborem jest sekwencyjna praca szlifierką mimośrodową z przechodzeniem po gradacjach. A do starannego dopracowania kąta wewnętrznego w szufladzie meblowej lepiej nada się szlifierka oscylacyjna z trójkątną stopą lub praca ręczna. Profesjonalne podejście polega na umiejętnym łączeniu tych narzędzi dla osiągnięcia optymalnego rezultatu na każdym etapie.
Technika pracy z powierzchniami płaskimi: osiągnięcie idealnej gładkości
Obróbka dużych powierzchni płaskich, takich jak blaty, drzwi czy panele, jest jednym z najczęstszych zadań w obróbce drewna. To właśnie na tych powierzchniach wszelkie wady szlifowania – rysy, „baranki”, nierówności – widać najlepiej. Osiągnięcie idealnej gładkości wymaga nie tylko właściwego narzędzia (najczęściej jest to szlifierka mimośrodowa), ale i ścisłego przestrzegania technologii.
Pierwsza i główna zasada to kolejność i cierpliwość. Jak już mówiliśmy, nie można przeskakiwać ziaren. Typowa sekwencja dla nowego, dobrze przygotowanego elementu z drewna twardego (na przykład dębu) może wyglądać tak: P100 -> P150 -> P180 -> P220. Dla gatunków miększych lub gdy powierzchnia jest już dostatecznie równa, można zacząć od P120. Jeśli zaś trzeba usunąć znaczne wady, start może być i od P80. Przed przejściem na następne, drobniejsze ziarno absolutnie konieczne jest całkowite usunięcie rys po poprzednim, grubszym.
Do kontroli tego procesu istnieje prosty, ale bardzo skuteczny profesjonalny sposób. Przed rozpoczęciem pracy każdym nowym ziarnem na powierzchnię nanosi się lekkie kreski kontrolne zwykłym miękkim ołówkiem. Szlifowanie bieżącym ziarnem kontynuuje się do momentu, aż wszystkie ślady ołówka całkowicie znikną. To stuprocentowa gwarancja, że obrobiłeś całą powierzchnię równomiernie i jesteś gotów do następnego kroku.
Drugi ważny aspekt to technika ruchu. Szlifierkę należy prowadzić płynnie, bez szarpnięć, z prędkością około 2-4 cm na sekundę. Ruchy powinny być równomierne i wzajemnie zachodzące. Wyobraź sobie, że malujesz ścianę wałkiem: każde kolejne przejście powinno zachodzić na poprzednie mniej więcej o jedną trzecią lub połowę szerokości stopy. Zapewnia to równomierną obróbkę bez pominięć i „pasów”. Nie należy poruszać szlifierką chaotycznie ani po okręgu, lepiej trzymać się systematycznych przejść wzdłuż, a następnie w poprzek elementu.
Trzecia zasada to prawidłowy nacisk. Tu działa zasada „mniej znaczy więcej”. Współczesne szlifierki są zaprojektowane tak, by pracować skutecznie pod własnym ciężarem. Nadmierny nacisk na narzędzie nie przyspiesza procesu, lecz prowadzi do negatywnych skutków. Po pierwsze, ryzykujesz „zaryciem” się w materiał i wyrobieniem dołków. Po drugie, silnik zaczyna pracować pod przeciążeniem. Po trzecie, od nadmiernego tarcia przegrzewa się zarówno stopa, jak i drewno, co prowadzi do szybkiego zaklejenia ścierniwa i pojawienia się żywicznych przypaleń na drewnie. Po prostu połóż rękę na szlifierce i prowadź ją, nie przykładając siły.
Przed wykończeniowym szlifowaniem najdrobniejszym ziarnem (na przykład P220) profesjonaliści często wykonują procedurę podniesienia włosa. W tym celu powierzchnię lekko zwilża się wodą z rozpylacza. Woda sprawia, że ściśnięte i przygniecione w trakcie szlifowania włókna drzewne prostują się i podnoszą. Po całkowitym wyschnięciu powierzchnia stanie się w dotyku chropowata. Teraz, wykonując finalne przejście najdrobniejszym ścierniwem, nie tylko przygładzasz ten włos, lecz go ścinasz. Gwarantuje to, że po naniesieniu wykończeniowej powłoki na bazie wody (lakier, bejca) powierzchnia pozostanie idealnie gładka.
I, oczywiście, nie zapominaj o czyszczeniu międzyoperacyjnym. Po każdym przejściu określonym ziarnem należy dokładnie usunąć z powierzchni cały pył. Najlepiej nadaje się do tego odkurzacz przemysłowy. Pozostałe grube cząstki ścierniwa lub pyłu drzewnego mogą trafić pod stopę i pozostawić głębokie przypadkowe rysy, które zepsują całą wcześniejszą pracę. Dokładne czyszczenie to gwarancja czystego rezultatu.
Obróbka krawędzi, czół i profili: sekrety mistrzostwa
Jeśli z powierzchniami płaskimi wszystko jest mniej więcej jasne, to obróbka czół, krawędzi i profili kształtowych to obszar, w którym ujawnia się prawdziwy profesjonalizm. Te strefy wymagają szczególnej uwagi i staranności, bo to właśnie tu początkujący najczęściej popełniają błędy, które psują wygląd całego wyrobu. Nieprawidłowo obrobiona krawędź może zniweczyć cały wysiłek włożony w szlifowanie głównej płaszczyzny.
Główna trudność przy pracy z krawędziami to zachowanie ich geometrii. Podstawowy błąd to „zawalanie” krawędzi. Podczas szlifowania płaszczyzny, dochodząc do krawędzi, wielu instynktownie przechyla szlifierkę, co prowadzi do zaokrąglenia ostrej krawędzi. Aby tego uniknąć, szlifierkę należy prowadzić tak, by środek jej stopy nie wychodził poza obrabianą powierzchnię. Do obróbki samych krawędzi lepiej użyć nie szlifierki mimośrodowej, lecz oscylacyjnej z prostokątną stopą lub specjalnego klocka szlifierskiego owiniętego papierem ściernym. Daje to maksymalną kontrolę i pozwala zachować idealny kąt prosty.
Szczególnego podejścia wymaga obróbka czół (powierzchni poprzecznego przekroju drewna). Struktura drewna na czole przypomina wiązkę słomek: ma otwarte włókna, które wchłaniają wilgoć i powłoki wykończeniowe (bejcę, olej) znacznie intensywniej niż powierzchnie wzdłużne. Jeśli oszlifujesz czoło tym samym ścierniwem, co główną płaszczyznę, po naniesieniu bejcy wyjdzie ono znacznie ciemniejsze, tworząc nieładny kontrast. Aby tego uniknąć, czoła zawsze szlifuje się o jeden-dwa kroki drobniej niż płaszczyzny. Na przykład, jeśli wykończeniowa obróbka płaszczyzny była ziarnem P180, to czoło trzeba doprowadzić do P240 lub nawet P320. Drobniejsze szlifowanie mocniej zagęszcza i zamyka włókna, wyrównując wchłanialność i zapewniając równomierny ton całego wyrobu.
Praca z profilami kształtowymi, frezowanymi krawędziami (profilowaniami), listwami to przede wszystkim teren pracy ręcznej. Próba obróbki złożonego profilu elektronarzędziem niemal zawsze kończy się zmianą jego geometrii. Tu z pomocą przychodzą specjalne profilowe klocki szlifierskie, gąbki ścierne i po prostu paski papieru ściernego. Aby oszlifować promień wewnętrzny, można owinąć papier ścierny wokół pręta o odpowiedniej średnicy. Do rowków w kształcie litery V – złożyć arkusz papieru w narożnik. Najważniejsze to poruszać się płynnie, powtarzając zagięcia profilu, i nie naciskać zbyt mocno, by nie wygładzić ostrych krawędzi.
Do obróbki kątów wewnętrznych, na przykład w szufladach meblowych lub ramkach, idealnie nadają się szlifierki oscylacyjne z nasadką deltową (trójkątną). Pozwalają ostrożnie dostać się do najtrudniej dostępnych miejsc. Jeśli takiego narzędzia nie ma, pracę wykonuje się ręcznie za pomocą klocka z ostrą krawędzią. Ważne, by uważać, aby nie uszkodzić przylegającej prostopadłej powierzchni. Czasem nawet zakleja się ją tymczasowo taśmą malarską dla ochrony.
Podczas szlifowania wszelkich krawędzi i naroży ważne, by nie przesadzić ze zdejmowaniem fazy. Jeśli projekt wyrobu wymaga ostrej krawędzi, jedynie lekko się ją „zbija” jednym-dwoma lekkimi przejściami drobnego papieru ściernego, aby usunąć kruchość. Jeśli zaś potrzebna jest zaokrąglona faza, formuje się ją celowo, używając klocka pod kątem 45 stopni lub specjalnego klocka profilowego, zapewniając jednakowy promień na całej długości. Bezładne ruchy ręką po krawędzi doprowadzą do nierównej, „falistej” fazy, co mocno obniża wartość wizualną wyrobu.
Szlifowanie z nawilżaniem (szlifowanie na mokro): kiedy i po co?
Gdy mowa o szlifowaniu, większość wyobraża sobie suchy proces z chmurami pyłu drzewnego. Jednak w profesjonalnym wykańczaniu wyrobów z drewna istnieje też inna metoda: szlifowanie na mokro, czyli szlifowanie z nawilżaniem. To nie uniwersalny sposób, lecz specjalna technika, którą stosuje się na określonych etapach dla osiągnięcia wyjątkowej jakości powłoki wykończeniowej. Jej główny obszar zastosowania to nie obróbka czystego drewna, lecz międzywarstwowe szlifowanie lakierów i olejów.
Główne zadanie szlifowania na mokro to osiągnięcie idealnie gładkiej powierzchni lakierowej. Jak już wspominaliśmy, po naniesieniu pierwszej warstwy lakieru podnosi się włos, a także w warstwie mogą być drobne pyłki lub pęcherzyki powietrza. Aby następna warstwa legła idealnie, tę chropowatość trzeba usunąć. Szlifowanie na sucho na tym etapie może być zbyt agresywne, zapychać ścierniwo produktami szlifowania (pyłem lakierowym) i pozostawiać drobne rysy. Przy szlifowaniu na mokro jako smar (lubrykant) stosuje się wodę, benzynę lakową lub specjalny olej.
Jak to działa? Ciecz pełni kilka funkcji. Po pierwsze, zapobiega zapychaniu ścierniwa. Cząstki zdjętego lakieru i ścierniwa nie zatykają się w porach papieru ściernego, lecz są spłukiwane, tworząc płynną zawiesinę. Pozwala to ścierniwu pracować dłużej i skuteczniej. Po drugie, smar zmniejsza tarcie, czyniąc proces szlifowania znacznie łagodniejszym i delikatniejszym. Minimalizuje to ryzyko przeszlifowania cienkiej warstwy lakieru aż do drewna. Po trzecie, ciecz chłodzi powierzchnię, co również pozytywnie wpływa na jakość.
Do szlifowania na mokro stosuje się specjalny wodoodporny papier ścierny na podłożu foliowym lub lateksowym. Zwykłe podłoże papierowe od kontaktu z cieczą momentalnie rozmięknie i stanie się bezużyteczne. Gradacja do takich prac jest bardzo drobna – od P400 do P2000, a nawet wyższa, w zależności od tego, jaki stopień połysku chce się osiągnąć. Pracuje się ręcznie, lekkimi ruchami kolistymi lub wzdłużnymi, bez mocnego nacisku.
Klasyczny przykład zastosowania to uzyskanie efektu lakieru fortepianowego. Po naniesieniu kilku warstw lakieru poliuretanowego lub akrylowego i ich całkowitym wyschnięciu powierzchnię szlifuje się na mokro, sukcesywnie zwiększając gradację, na przykład: P600 -> P800 -> P1200 -> P2000. Każdy etap usuwa rysy z poprzedniego. Następnie powierzchnię poleruje się specjalnymi pastami polerskimi do lustrzanego połysku. Bez szlifowania na mokro osiągnięcie takiej głębi i czystości połysku jest niemożliwe.
Inne zastosowanie to praca z powłokami olejnymi i olejno-woskowymi. Niektóre technologie zakładają wcieranie oleju w drewno przy jednoczesnym szlifowaniu bardzo drobnym ścierniwem (P400-P600). Olej pełni rolę smaru, a powstająca mieszanina oleju, pyłu drzewnego i cząstek ścierniwa wypełnia pory drewna, tworząc niesamowicie gładką, jedwabistą i zabezpieczoną powierzchnię. Metoda ta pozwala uzyskać bardzo przyjemną w dotyku i odporną na zużycie powłokę.
Ważne, by zrozumieć, że szlifowania na mokro nigdy nie stosuje się na czystym, surowym drewnie (z wyjątkiem rzadkich, specyficznych technik). Jego żywioł to praca z już naniesioną i wyschniętą powłoką. To subtelny i wymagający staranności proces, będący szczytem mistrzostwa w wykańczaniu wyrobów drewnianych.
Typowe błędy przy szlifowaniu i jak ich unikać
O jakości szlifowania decyduje nie tylko znajomość właściwych technik, ale i umiejętność unikania powszechnych błędów. Nawet dysponując doskonałym narzędziem, można łatwo zepsuć obrabiany element, jeśli nie przestrzega się kluczowych zasad. Omówmy najczęstsze potknięcia, z którymi mierzą się zarówno amatorzy, jak i początkujący mistrzowie.
- Szlifowanie w poprzek włókien. To chyba najgrubszy i najczęstszy błąd. Każde ścierniwo, nawet najdrobniejsze, pozostawia po sobie rysy. Jeśli biegną wzdłuż włókien drzewnych, maskuje je naturalna tekstura drewna. Ale jeśli przecinają włókna, stają się dobrze widoczne, zwłaszcza po naniesieniu preparatów barwiących. Bejca gromadzi się w tych poprzecznych rysach, czyniąc je ciemnymi i brzydkimi. Rozwiązanie: Zawsze, czy to przy szlifowaniu ręcznym, czy maszynowym, główne ruchy powinny być skierowane ściśle wzdłuż włókien drewna. Użycie szlifierki mimośrodowej częściowo niweluje ten problem, ale nawet z nią lepiej trzymać się ogólnego kierunku wzdłużnego.
- Pomijanie gradacji. Chęć zaoszczędzenia czasu przez przeskoczenie, na przykład, z P80 od razu na P220 prowadzi do opłakanego rezultatu. Drobne ścierniwo nie jest w stanie usunąć głębokich rys pozostawionych przez grube. Jedynie wygładza ich krawędzie. W efekcie pod powłoką wykończeniową przebija cała „historia” twojego szlifowania w postaci siatki głębokich rys. Rozwiązanie: Poruszaj się kolejno. Krok między ziarnami nie powinien być większy niż 1,5 raza (na przykład 100 -> 150, a nie 100 -> 240). Cierpliwość na tym etapie zwróci się z nawiązką.
- Nadmierny nacisk na narzędzie. Powszechne przekonanie, że im mocniej naciskasz na szlifierkę, tym szybciej pójdzie praca. W praktyce prowadzi to do odwrotnego efektu: ścierniwo szybko się zapycha i przegrzewa, silnik pracuje na wyczerpaniu, a na powierzchni pojawiają się dołki i fale od nierównomiernego zbierania materiału. Rozwiązanie: Pozwól narzędziu wykonać swoją pracę. Twoim zadaniem jest jedynie je prowadzić. Ciężar samej szlifierki i twojej ręki w zupełności wystarczy do skutecznego szlifowania.
- „Zawalanie” krawędzi i naroży. Przy obróbce krawędzi elementu stopa szlifierki często zsuwa się i przechyla, zaokrąglając ostre krawędzie. Zaburza to geometrię wyrobu i nadaje mu niechlujny, „chałupniczy” wygląd. Rozwiązanie: Kontroluj położenie narzędzia. Staraj się, by co najmniej 2/3 stopy zawsze znajdowało się na obrabianej płaszczyźnie. Do samych krawędzi używaj klocka szlifierskiego lub szlifierki oscylacyjnej, które dają więcej kontroli.
- Zaniedbywanie usuwania pyłu. Pył drzewny pozostały na powierzchni po zmianie ścierniwa działa jak ścierniwo. Grube cząstki z szorstkiego papieru, trafiwszy pod stopę z drobnym, pozostawią przypadkowe głębokie rysy, które zepsują całą pracę. Rozwiązanie: Po każdym etapie szlifowania dokładnie czyść powierzchnię odkurzaczem, a następnie przecieraj suchą czystą ściereczką lub specjalną ściereczką lepną. Regularnie czyść też samą stopę narzędzia.
Unikając tych prostych, ale krytycznie ważnych błędów, będziesz mógł znacznie podnieść jakość swojej pracy i zbliżyć się do profesjonalnego poziomu obróbki drewna.
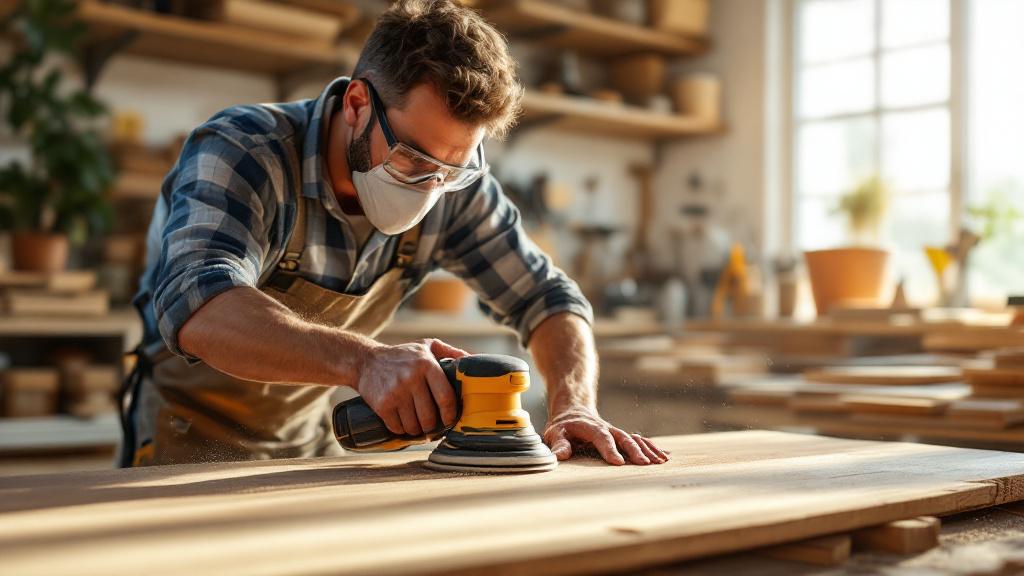
Pył – główny wróg jakości: organizacja odpylania
W procesie szlifowania powstaje ogromna ilość drobnego pyłu drzewnego. Wielu postrzega go po prostu jako przykry efekt uboczny, wymagający sprzątnięcia po zakończeniu prac. Jednak w profesjonalnej obróbce drewna do pyłu podchodzi się jak do głównego wroga jakości i zdrowia, a walka z nim jest nieodłączną częścią procesu technologicznego. Skuteczny system odpylania to nie luksus, lecz konieczność produkcyjna.
Po pierwsze, pył bezpośrednio wpływa na jakość szlifowania. Osiadając między ziarnem ściernym a obrabianą powierzchnią, tworzy swego rodzaju bufor, który obniża zdolność skrawającą papieru ściernego. Zmusza to do mocniejszego naciskania na narzędzie, co, jak już wiemy, prowadzi do wad. Ponadto pył szybko zapycha (zakleja) samo ścierniwo, czyniąc je niezdatnym do pracy. Musisz częściej wymieniać kosztowne materiały eksploatacyjne, co zwiększa koszt wytworzenia wyrobu.
Po drugie, pył przeszkadza w kontroli. Warstwa pyłu na obrabianym elemencie nie pozwala adekwatnie ocenić rezultatu twojej pracy. Nie widzisz, czy usunięto rysy z poprzedniego etapu, czy nie pojawiły się nowe wady. Trzeba stale się zatrzymywać, zdmuchiwać lub strzepywać pył, co przerywa rytm pracy i obniża wydajność. Wysokiej jakości szlifowanie jest możliwe tylko wtedy, gdy stale widzisz czystą, obrabianą powierzchnię.
Po trzecie, i to najważniejsze, pył drzewny jest niezwykle szkodliwy dla zdrowia. Najdrobniejsze cząstki pyłu, zwłaszcza z gatunków takich jak dąb, buk, lub z MDF, są silnymi alergenami i kancerogenami. Wdychane osiadają głęboko w płucach, wywołując przewlekłe choroby układu oddechowego, astmę i zwiększając ryzyko chorób nowotworowych. Dlatego praca bez skutecznych środków ochrony dróg oddechowych i systemu odpylania to bezpośrednie i nieuzasadnione ryzyko dla zdrowia rzemieślnika.
Jakie więc istnieją rozwiązania tego problemu?
- Użycie narzędzia z wbudowanym systemem odpylania. Większość współczesnych szlifierek jest wyposażona w perforowaną stopę i króciec do podłączenia odkurzacza. Koniecznie trzeba używać krążków ściernych z odpowiednimi otworami, aby pył był skutecznie odprowadzany bezpośrednio ze strefy szlifowania.
- Podłączenie odkurzacza przemysłowego. Odkurzacz domowy nie jest przeznaczony do zbierania drobnodyspersyjnego pyłu drzewnego. Jego filtry szybko się zapychają, a silnik przegrzewa. Potrzebny jest właśnie odkurzacz budowlany lub przemysłowy z systemem czyszczenia filtra i dużą pojemnością zbiornika. Podłączenie szlifierki bezpośrednio do takiego odkurzacza to najskuteczniejszy sposób walki z pyłem.
- Centralny system aspiracyjny. W warunkach profesjonalnej hali stosuje się stacjonarne instalacje wyciągowe (odciągi trocin), które wytwarzają podciśnienie i odprowadzają pył oraz wióry od wszystkich maszyn systemem kanałów wentylacyjnych.
- Środki ochrony indywidualnej (ŚOI). Nawet przy dobrym systemie odpylania użycie maski przeciwpyłowej o odpowiedniej klasie ochrony (nie niższej niż FFP2) jest obowiązkowe. Niezbędne są też okulary ochronne, aby pył nie dostawał się do oczu.
Zorganizowanie czystego, wolnego od pyłu stanowiska pracy to inwestycja nie tylko w jakość produktu końcowego, ale i we własne zdrowie oraz wydajność. Czysta powierzchnia, czyste ścierniwo i czyste powietrze – oto trzy filary, na których opiera się profesjonalne szlifowanie.
Finalne przygotowanie powierzchni przed naniesieniem powłoki
Oto przebyta długa droga: od grubego ścierniwa do najdrobniejszego. Powierzchnia z wyglądu i w dotyku wydaje się idealnie gładka. Zdawałoby się, że można brać pędzel i nakładać lakier. Ale to właśnie tu kryje się ostatni ważny etap, którego zaniedbanie może zniweczyć cały dotychczasowy wysiłek. Finalne przygotowanie to zestaw działań gwarantujących, że powłoka wykończeniowa legnie na drewnie nienagannie.
Pierwszy krok to całkowite usunięcie pyłu. Nawet najlepszy system odpylania nie usuwa 100% pyłu. Najdrobniejsze, niewidoczne gołym okiem cząstki pozostają na powierzchni i w porach drewna. Jeśli naniesiesz powłokę wprost na nie, rezultat będzie opłakany: powierzchnia wyjdzie chropowata („brudna”), a adhezja (przyczepność) lakieru lub oleju do drewna zostanie zaburzona. Najpierw trzeba dokładnie przejść po całej powierzchni miotełką-zmiotką, a następnie odkurzaczem przemysłowym z nasadką-szczotką.
Po odkurzaczu do akcji wkraczają subtelniejsze metody. Można przetrzeć powierzchnię ściereczką lekko zwilżoną w benzynie lakowej lub innym odpowiednim rozpuszczalniku. Zbierze on nie tylko resztki pyłu, ale i odtłuści powierzchnię, co jest szczególnie istotne dla żywicznych gatunków drewna. Po przetarciu trzeba dać powierzchni całkowicie wyschnąć. Alternatywna i bardzo skuteczna metoda to użycie ściereczki lepnej (antystatycznej). To specjalna tkanina nasączona niewysychającym lepkim składem, która idealnie zbiera najdrobniejsze pyłki, nie pozostawiając śladów.
Drugi krok to krytyczny przegląd wzrokowy. Teraz, gdy powierzchnia jest absolutnie czysta, trzeba przeprowadzić jej ostatnią inspekcję. Najlepszy sposób na wykrycie najmniejszych wad to użycie światła bocznego. Ustaw z boku detalu jasną lampę lub latarkę tak, by światło prześlizgiwało się po powierzchni pod niskim kątem. Takie oświetlenie natychmiast ujawnia wszystko, czego nie widać przy zwykłym świetle: pominięte rysy, „baranki” od szlifierki mimośrodowej, drobne wgniecenia. Jeśli wykryjesz wady, nie leń się. Lepiej cofnąć się o krok i lokalnie dopracować ten fragment, niż potem patrzeć na wybrakowany wyrób.
Trzeci krok, o którym już wspominaliśmy, ale który warto powtórzyć, to kontrolowane podniesienie włosa. Jeśli planujesz użyć powłoki wykończeniowej na bazie wody, a procedury wstępnego podniesienia włosa nie wykonałeś, teraz jest ostatnia szansa, by to naprawić. Lekkie zwilżenie, suszenie i finalne szlifowanie najdrobniejszym ścierniwem uchronią cię przed rozczarowaniem, gdy po pierwszej warstwie lakieru wodnego idealnie gładka powierzchnia nagle upodobni się do papieru ściernego.
I ostatni akcent to izolacja czół. Jeśli planowane jest barwienie wyrobu, a wyrównanie wchłanialności czół dzięki drobniejszemu szlifowaniu wydaje się niewystarczające, można uciec się do sztuczki. Przed naniesieniem bejcy czoła można obrobić specjalnym preparatem gruntującym (kondycjonerem) lub bardzo rozcieńczoną warstwą tego samego lakieru, którym pokrywany będzie wyrób. Częściowo zamknie to pory i zapobiegnie nadmiernemu wchłanianiu pigmentu, zapewniając równomierny kolor.
Dopiero po wykonaniu wszystkich tych procedur można z pewnością powiedzieć: „Powierzchnia jest gotowa do wykończenia”. To właśnie takie metodyczne i skrupulatne podejście odróżnia pracę profesjonalisty, dla którego nie ma drobiazgów, a jest tylko nienaganny rezultat końcowy.