Nejlepší techniky pro kvalitní ruční a strojní broušení dřevěných výrobků a dřevěných materiálů
Dnes si povíme o procesu, který mění obyčejný dřevěný polotovar ve skutečné umělecké dílo. Řeč bude o broušení. Mnozí ho mylně považují za druhořadý krok, za jakousi hrubou práci. Přitom právě na kvalitě broušení z 90 % závisí výsledný vzhled výrobku, rovnoměrnost nanesení laku či oleje, hmatový vjem a v konečném důsledku i jeho životnost. Nesprávné nebo nedbalé broušení dokáže zkazit i ten nejdražší a nejkrásnější materiál.
V tomto článku podrobně, ale bez zbytečné „vaty“, rozebereme všechny klíčové aspekty ručního a strojního broušení. Podělíme se o profesionální tajemství a techniky, které používáme při každodenní práci při výrobě nábytku, interiérových prvků a dalších dřevěných výrobků. Tyto informace budou užitečné jak pro ty, kdo chtějí hlouběji porozumět procesům zpracování dřeva, tak pro ty, kdo si u nás objednávají výrobky a chtějí mít jistotu nejvyšší kvality konečného produktu.
Proč je broušení vůbec potřeba? Úplné základy
Na první pohled je odpověď zřejmá: aby byl povrch hladký. To je však jen špička ledovce. Profesionální broušení je víceúčelový technologický proces, který řeší hned několik zásadních úkolů najednou. Bez správného pochopení těchto úkolů nelze docenit důležitost tohoto kroku a dosáhnout požadovaného výsledku. Podívejme se, co přesně se s dřevem během broušení děje a jaké cíle sledujeme.
Prvním a nejzřejmějším úkolem je odstranění vad prvotního opracování. Po řezání, srovnávání nebo tloušťkování zůstávají na povrchu dřeva nevyhnutelně stopy řezného nástroje: rýhy od pilového kotouče, „vlny“ od nožů, vytrhaná vlákna i drobné odštěpky. Tyto vady nemusí být na neopracovaném prkně příliš patrné, ale okamžitě vystoupí pod vrstvou mořidla nebo laku a vytvoří neupravený, laciný vzhled. Broušení, začínající abrazivy s hrubou zrnitostí, umožňuje sejmout nejtenčí horní vrstvu materiálu, vyrovnat tyto nedokonalosti a vytvořit jednotnou rovinu.
Druhým nejdůležitějším cílem je vytvoření správné „základny“ pro finální nátěr. Povrch dřeva má i po dokonalém ohoblování uzavřenou strukturu pórů. Laky, oleje a mořidla se do takového povrchu prostě nemohou rovnoměrně vsáknout ani k němu přilnout. Výsledkem bude skvrnitost, nerovnoměrný lesk a slabá přilnavost (adheze), což v budoucnu vede k odlupování nátěru. Broušení „načechrá“ horní vlákna dřeva a otevře póry. To umožní finálnímu prostředku hluboko a rovnoměrně proniknout do struktury materiálu a zajistí sytou barvu, pevnou ochranu a krásný vzhled.
Třetím úkolem je kalibrace a finální vyrovnání. I po kvalitní práci na strojích mohou zůstat mikroskopické výškové rozdíly, například v místě slepení několika lamel do nábytkové desky. Ruční nebo strojní broušení umožňuje dovést povrch k dokonalé rovinnosti, což je zásadní pro výrobky jako pracovní desky, nábytkové fronty nebo dveře. Hmatově bude takový povrch působit monoliticky a celistvě, bez sebemenšího schůdku.
Čtvrtou, ale neméně důležitou funkcí je estetická. Broušení umožňuje zdůraznit přirozenou krásu textury dřeva. Správně opracovaný povrch zvláštním způsobem hraje na světle a odhaluje hloubku kresby letokruhů. Kromě toho broušení odstraňuje všechny ostré hrany a otřepy a činí výrobek bezpečným a příjemným na dotek. Právě tento aspekt odlišuje amatérskou práci od profesionálního produktu. V konečném důsledku o hmatovém potěšení z dotyku s hotovým výrobkem rozhoduje právě kvalita broušení.
Broušení tedy není pouhé očištění, ale zásadní přípravný krok, který přímo ovlivňuje vzhled, užitné vlastnosti a životnost každého dřevěného výrobku. Zanedbat tento proces se rovná stavbě krásného domu na špatném základu: výsledek bude nedlouhý a zklamáním.
Volba abraziva: zrnitost a materiály
Klíč k úspěšnému broušení spočívá ve správné volbě brusného materiálu. Použití nevhodné zrnitosti nebo typu abraziva může vést ke vzniku hlubokých škrábanců, které nebude možné odstranit, nebo naopak ke zbytečné ztrátě času bez viditelného výsledku. Celé tajemství tkví v posloupnosti a v pochopení, jak funguje každý druh brusného papíru.
Hlavním parametrem každého abraziva je zrnitost. Označuje se písmenem „P“ a číslem (například P80, P120, P240). Čím menší číslo, tím hrubší brusné zrno a tím agresivněji brusný papír pracuje. Čím větší číslo, tím jemnější zrno a tím jemnější opracování. V profesionálním zpracování dřeva se používá normalizovaná stupnice FEPA. Je důležité pochopit, že nelze prostě vzít nejjemnější abrazivo a snažit se jím vyrovnat hrubý povrch. Strávíte hodiny, přehřejete dřevo a povrch „zalížete“, ale vady neodstraníte.
Proces broušení se vždy staví na principu postupného snižování zrnitosti. Každé následující, jemnější abrazivo odstraňuje škrábance zanechané předchozím, hrubším. Kroky nelze přeskakovat. Přejdete-li z P80 rovnou na P240, pouze vyleštíte vršky škrábanců od P80, ale neodstraníte jejich hloubku. Pod lakem se tyto hluboké rýhy projeví v podobě „pavučiny“. Standardní krok mezi zrnitostmi by na začátku neměl přesáhnout 40-60 jednotek (P80 -> P120) a ve finálních fázích může být menší (P180 -> P220).
Kromě zrnitosti je důležitý i materiál brusného zrna:
- Oxid hlinitý (elektrokorund). Nejrozšířenější a nejuniverzálnější materiál pro opracování dřeva. Je dostatečně tvrdý, trvanlivý a má schopnost se během práce samovolně ostřit (drolením zrna vytvářejí nové ostré hrany). Ideální pro všechny fáze broušení většiny druhů dřeva.
- Karbid křemíku. Tvrdší a ostřejší než oxid hlinitý. Je však i křehčí. Nejčastěji se používá pro „mokré“ broušení mezi vrstvami laku, jakož i pro opracování velmi tvrdých materiálů nebo odstraňování starých nátěrů. Pro prvotní broušení dřeva může být příliš agresivní.
- Keramické abrazivo. Velmi tvrdé a odolné proti opotřebení. Používá se hlavně na brusných pásech pro agresivní úběr materiálu (kalibraci, vyrovnávání). Při ručním broušení se vyskytuje méně často kvůli vysoké ceně.
Neméně důležitý je podklad, na který je abrazivo naneseno. Papírový podklad je levnější, ale méně pevný, hodí se pro ruční a vibrační broušení. Tkaninový podklad je mnohem pevnější a pružnější, je nepostradatelný pro brusné pásy a pro opracování zakřivených povrchů, kde by se papír rychle roztrhl. Existuje také podklad na fóliové nebo pěnové bázi pro jemné finální opracování.
A poslední nuance je typ sypání. Otevřené sypání znamená, že brusná zrna pokrývají 50-70 % podkladu. Mezery mezi nimi brání rychlému zanášení (zalepování) brusného papíru produkty broušení, což je zvláště důležité při práci s měkkými a pryskyřičnatými druhy dřeva (borovice, smrk). Uzavřené sypání (zrna pokrývají téměř 100 % podkladu) pracuje agresivněji a dává hladší povrch, ale rychleji se zanáší. Je lepší ho používat pro tvrdé druhy (dub, jasan, buk).
Ruční broušení: když je stroj bezmocný
Navzdory obrovskému arzenálu elektrického nářadí zůstává ruční broušení nepostradatelným krokem v profesionálním zpracování dřeva. Existují úkoly, kde stroj může uškodit nebo prostě není schopen zajistit potřebnou kontrolu a jemnost. Právě péče o detaily dotažené ručně odlišuje výrobek vysoké třídy. Ruce mistra vnímají materiál mnohem jemněji než jakákoli, i ta nejmodernější bruska.
Hlavní výhodou ručního broušení je plná kontrola. Kontrolujete tlak, směr pohybu i úhel opracování. To je zásadní při práci se složitými profily, řezbářskými prvky, vnitřními kouty a drobnými díly. Pokus dostat se do takových míst excentrickou bruskou téměř jistě vede k „zalízání“ ostrých hran, změně geometrie profilu a poškození sousedních ploch. Rukama lze naopak pečlivě opracovat každý milimetr a zachovat původní záměr tvaru.
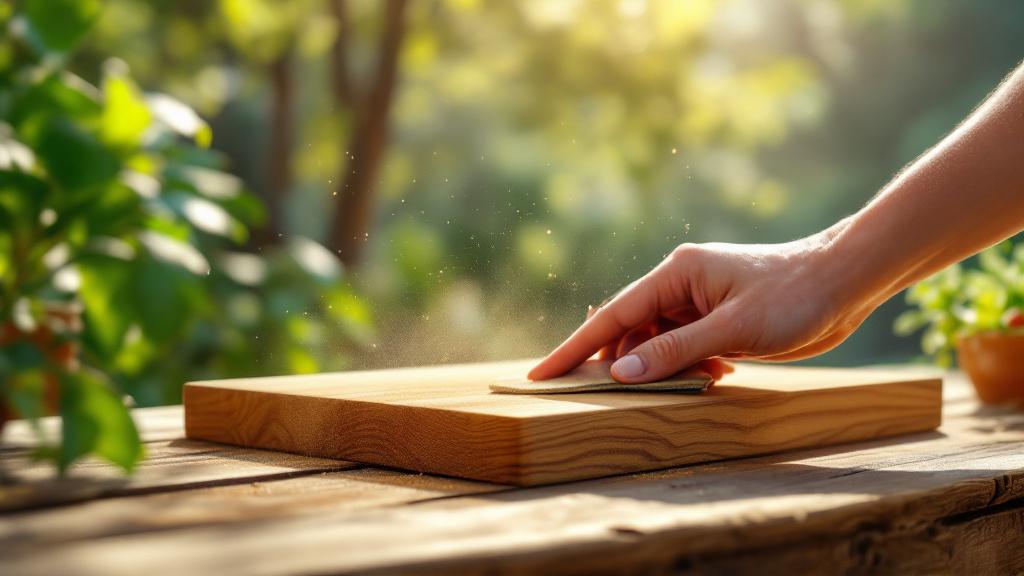
Pro účinné ruční broušení nikdy nepracujte tak, že prostě držíte list brusného papíru v dlani. Prsty vyvíjejí různý tlak, což na rovné ploše nevyhnutelně vede ke vzniku „prohlubní“ a nerovností. Je nutné používat brusné špalíky nebo hranolky. Nejjednodušší variantou je obalit brusným papírem rovný dřevěný hranolek. Pro pohodlí existují speciální ruční brusky se svěrkami, jakož i profilové špalíky z pružných materiálů, které se přizpůsobí konkávním nebo konvexním plochám.
Základním pravidlem ručního broušení je pohyb výhradně po směru vláken dřeva. Broušení napříč vláknům zanechává hluboké škrábance, které je později prakticky nemožné odstranit. Na čistém dřevě mohou být neviditelné, ale po nanesení mořidla nebo oleje se promění v ošklivé tmavé pruhy. Pohyby by měly být rovnoměrné, se stejným tlakem, po celé délce dílu, aby se předešlo lokálním prohlubním.
Ruční broušení je nepostradatelné ve finálních fázích přípravy. Po práci i tou nejlepší excentrickou bruskou se zrnitostí P180 nebo P220 umožňuje lehké ruční dotažení stejnou zrnitostí odstranit nejjemnější „spirálky“ (mikroskopické kruhové rýhy od stroje) a definitivně vyrovnat texturu povrchu. Tento závěrečný přejezd, provedený s minimálním tlakem po směru vláken, dodá povrchu hedvábnou hladkost a zaručí dokonalé nanesení nátěru.
Ruční opracování je také nezbytné pro mezivrstvové broušení lakových nátěrů. Po zaschnutí první vrstvy laku se na povrchu zvedne dřevěné vlákno a činí ho drsným. Toto vlákno je třeba opatrně srazit. Dělá se to ručně, pomocí abraziv na měkkém podkladu (brusné houbičky) nebo brusného papíru s velmi jemnou zrnitostí (P320-P600), s minimálním tlakem. Použití stroje v této fázi téměř jistě prodře tenkou vrstvu laku až na dřevo, zvláště na rozích a hranách.
Ruční broušení tedy není přežitkem minulosti, ale důležitým nástrojem v arzenálu profesionála. Je potřeba tam, kde se vyžaduje zlatnická přesnost, jemnost a plná kontrola nad procesem. Právě ruční dotažení dodává výrobku dokončený, opravdu kvalitní a „drahý“ vzhled.
Seznámení s arzenálem: základní druhy brusek
Pro opracování velkých ploch a pro prvotní, nejnáročnější fázi broušení se bez elektrického nářadí neobejdete. Šetří obrovské množství času a sil a umožňuje dosáhnout výsledku, který je ručně v rozumném čase nedosažitelný. Je však důležité pochopit, že každá bruska je vytvořena pro své úkoly a použití nevhodného nástroje může obrobek zkazit.
Podívejme se na tři základní druhy brusek, které tvoří základ každé truhlářské dílny.
- Pásová bruska Toto je nejvýkonnější a nejagresivnější nástroj v brusném arzenálu. Pracovním prvkem je brusný pás slepený do smyčky a pohybující se vysokou rychlostí po dvou válcích. Pásová bruska je určena pro hrubou práci: rychlý úběr velkého objemu materiálu, vyrovnávání velmi hrubých nebo nerovných ploch (například prken po řezání), odstraňování staré barvy nebo laku. Pohyb pásu je striktně lineární, proto se s ní musí pracovat výhradně po směru vláken, jinak zůstanou nejhlubší škrábance. Pásová bruska je „těžké dělostřelectvo“, vyžadující dovednost a pevnou ruku. Jeden chybný pohyb, prodleva na jednom místě, a v obrobku vznikne hluboká prohlubeň. Pro finální, jemné broušení je tento nástroj naprosto nevhodný.
- Vibrační bruska (plošná) Tento nástroj pracuje na jiném principu. Obdélníková nebo trojúhelníková deska koná rychlé kmitavé pohyby s velmi malou amplitudou. Vibrační bruska je mnohem jemnější než pásová a používá se pro mezioperační a finální broušení rovných ploch. Díky obdélníkovému tvaru desky se dobře hodí pro opracování rohů. Klasické vibrační brusky však mají nevýhodu: kvůli jednotvárným kmitavým pohybům mohou na povrchu zanechávat drobné opakující se škrábance („spirálky“), které budou po lakování patrné pod určitým úhlem osvětlení. Proto se pro dosažení nejlepší kvality často používají v mezioperačních fázích, před finálním dotažením.
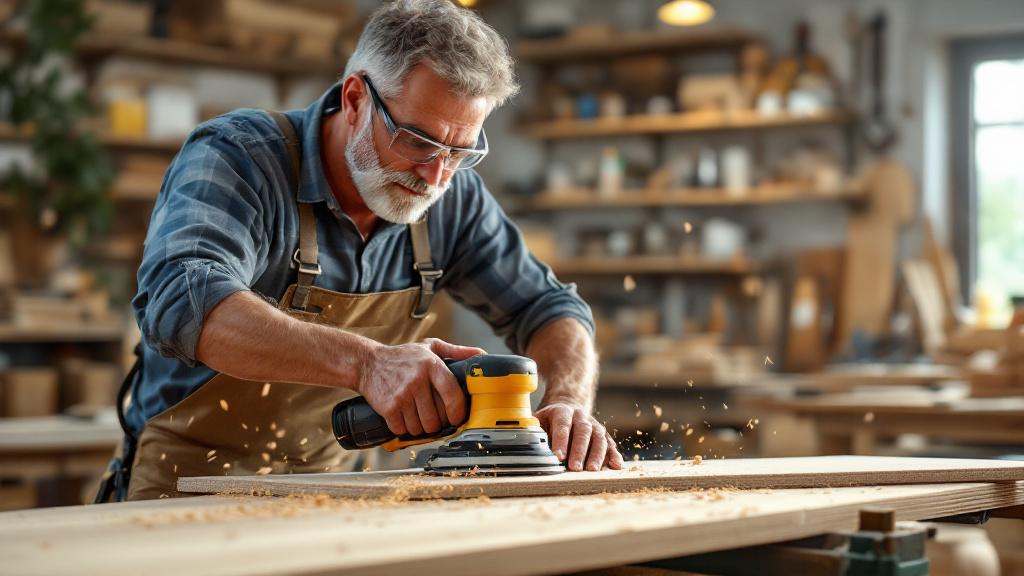
- Excentrická (orbitální) bruska Toto je nejuniverzálnější a snad nejdůležitější brusný nástroj pro dosažení vysoce kvalitního povrchu. Její kulatá deska koná zároveň dva pohyby: otáčí se kolem své osy a současně kmitá po oběžné dráze (excentricita). Tento složitý, chaotický pohyb zaručuje, že každé brusné zrno se neustále pohybuje po nové dráze. Výsledkem je, že na povrchu nezůstávají patrné opakující se škrábance. Excentrická bruska spojuje dostatečný výkon pro úběr materiálu s jemností pro finální opracování. Ideálně se hodí pro broušení velkých rovných a dokonce mírně zakřivených ploch, jako jsou pracovní desky, nábytkové desky a fronty. Právě excentrická bruska umožňuje připravit povrch pro nejnáročnější nátěry, například lesklý lak nebo tónovací olej.
Volbu konkrétního nástroje diktuje úkol. Pro hrubé vyrovnání starého parapetu vezmeme pásovou brusku. Pro broušení nové dubové pracovní desky je naší volbou postupná práce excentrickou bruskou s přechodem po zrnitostech. A pro pečlivé dotažení vnitřního koutu v nábytkové zásuvce se lépe hodí vibrační bruska s trojúhelníkovou deskou nebo ruční práce. Profesionální přístup spočívá v šikovném kombinování těchto nástrojů pro dosažení optimálního výsledku v každé fázi.
Technika práce s rovnými plochami: dosažení dokonalé hladkosti
Opracování velkých rovných ploch, jako jsou pracovní desky, dveře nebo panely, je jedním z nejčastějších úkolů ve zpracování dřeva. Právě na těchto plochách jsou jakékoli vady broušení – škrábance, „spirálky“, nerovnosti – vidět nejlépe. Dosažení dokonalé hladkosti vyžaduje nejen správný nástroj (nejčastěji je to excentrická bruska), ale i striktní dodržování technologie.
Prvním a hlavním principem je posloupnost a trpělivost. Jak jsme již řekli, nelze přeskakovat zrnitosti. Typická posloupnost pro nový, dobře připravený obrobek z tvrdého dřeva (například dubu) může vypadat takto: P100 -> P150 -> P180 -> P220. Pro měkčí druhy nebo je-li povrch již dostatečně rovný, lze začít s P120. Je-li však třeba odstranit značné vady, start může být i s P80. Před přechodem na další, jemnější zrnitost je naprosto nutné zcela odstranit rýhy po předchozí, hrubší.
Pro kontrolu tohoto procesu existuje jednoduchý, ale velmi účinný profesionální trik. Před zahájením práce s každou novou zrnitostí se na povrch nanesou lehké kontrolní čárky obyčejnou měkkou tužkou. Broušení stávající zrnitostí pokračuje, dokud všechny tužkové značky zcela nezmizí. Je to stoprocentní záruka, že jste celý povrch opracovali rovnoměrně a jste připraveni na další krok.
Druhým důležitým aspektem je technika pohybu. Brusku je třeba vést plynule, bez trhavých pohybů, rychlostí přibližně 2-4 cm za sekundu. Pohyby by měly být rovnoměrné a vzájemně se překrývat. Představte si, že natíráte stěnu válečkem: každý následující přejezd by měl překrývat předchozí zhruba o třetinu nebo polovinu šířky desky. To zajišťuje rovnoměrné opracování bez vynechání a „pruhů“. Neměli byste brusku pohybovat chaoticky nebo dokola, lépe je držet se systematických přejezdů podél a poté napříč obrobkem.
Třetím pravidlem je správný tlak. Zde platí zásada „méně je někdy více“. Moderní brusky jsou navrženy tak, aby efektivně pracovaly pod vlastní vahou. Nadměrný tlak na nástroj proces neurychluje, ale vede k negativním následkům. Zaprvé riskujete, že se „zaryjete“ do materiálu a naděláte prohlubně. Zadruhé motor začíná pracovat v přetížení. Zatřetí se nadměrným třením přehřívá jak deska, tak dřevo, což vede k rychlému zanesení abraziva a ke vzniku pryskyřičných spálenin na dřevě. Prostě položte ruku na brusku a veďte ji, aniž byste vyvíjeli sílu.
Před finálním broušením nejjemnější zrnitostí (například P220) profesionálové často provádějí proceduru zvednutí vlákna. K tomu se povrch lehce navlhčí vodou z rozprašovače. Voda způsobí, že se dřevěná vlákna, během broušení stlačená a přimáčknutá, narovnají a zvednou. Po úplném zaschnutí bude povrch na dotek drsný. Když nyní provedete závěrečný přejezd nejjemnějším abrazivem, toto vlákno pouze nezahladíte, ale seříznete. To zaručuje, že po nanesení finálního nátěru na vodní bázi (lak, mořidlo) zůstane povrch dokonale hladký.
A samozřejmě nezapomínejte na mezioperační čištění. Po každém přejezdu určitou zrnitostí je nutné z povrchu důkladně odstranit veškerý prach. Nejlépe se k tomu hodí průmyslový vysavač. Zbylé hrubé částice abraziva nebo dřevěného prachu se mohou dostat pod desku a zanechat hluboké náhodné škrábance, které zkazí veškerou předchozí práci. Důkladné čištění je zárukou čistého výsledku.
Opracování hran, čel a profilů: tajemství mistrovství
Je-li u rovných ploch vše víceméně jasné, pak opracování čel, hran a tvarových profilů je oblastí, kde se projevuje pravá profesionalita. Tyto zóny vyžadují zvláštní pozornost a pečlivost, neboť právě zde začátečníci nejčastěji dělají chyby, které kazí vzhled celého výrobku. Nesprávně opracovaná hrana může zmařit veškeré úsilí vynaložené na broušení hlavní roviny.
Hlavní obtíž při práci s hranami je zachování jejich geometrie. Základní chybou je „zaoblování“ hran. Při broušení roviny mnozí, když dojedou k hraně, instinktivně nakloní brusku, což vede k zaoblení ostré hrany. Aby se tomu předešlo, je třeba brusku vést tak, aby střed její desky nepřesahoval opracovávaný povrch. Pro opracování samotných hran je lepší použít ne excentrickou brusku, ale vibrační s obdélníkovou deskou nebo speciální brusný špalík obalený brusným papírem. To dává maximální kontrolu a umožňuje zachovat dokonalý pravý úhel.
Zvláštní přístup vyžaduje opracování čel (ploch příčného řezu dřeva). Struktura dřeva na čele připomíná svazek stébel: má otevřená vlákna, která vsakují vlhkost a finální nátěry (mořidlo, olej) mnohem intenzivněji než podélné plochy. Obrousíte-li čelo stejným abrazivem jako hlavní rovinu, po nanesení mořidla vyjde výrazně tmavší a vytvoří nevzhledný kontrast. Aby se tomu předešlo, čela se vždy brousí o jeden až dva kroky jemněji než roviny. Bylo-li například finální opracování roviny zrnitostí P180, pak je třeba čelo dovést do P240 nebo dokonce P320. Jemnější broušení více zhušťuje a uzavírá vlákna, vyrovnává vsakování a zajišťuje rovnoměrný tón celého výrobku.
Práce s tvarovými profily, frézovanými hranami (profilovanými lištami) a lištami je převážně oblastí ruční práce. Pokus o opracování složitého profilu elektrickým nářadím téměř vždy končí změnou jeho geometrie. Zde přicházejí na pomoc speciální profilové brusné špalíky, brusné houbičky a prostě proužky brusného papíru. Chcete-li obrousit vnitřní rádius, můžete brusný papír obalit kolem tyčky vhodného průměru. Pro drážky ve tvaru písmene V složte list papíru do rohu. Hlavní je pohybovat se plynule, kopírovat zakřivení profilu a netlačit příliš silně, aby se ostré hrany nezahladily.
Pro opracování vnitřních koutů, například v nábytkových zásuvkách nebo rámech, se ideálně hodí vibrační brusky s deltovým (trojúhelníkovým) nástavcem. Umožňují opatrně se dostat do nejhůře přístupných míst. Není-li takový nástroj k dispozici, práce se provádí ručně pomocí špalíku s ostrou hranou. Je důležité dbát na to, aby se nepoškodila přiléhající kolmá plocha. Někdy se dokonce dočasně přelepí malířskou páskou pro ochranu.
Při broušení jakýchkoli hran a rohů je důležité to nepřehnat se sražením hrany. Vyžaduje-li design výrobku ostrou hranu, jen se lehce „srazí“ jedním až dvěma lehkými přejezdy jemného brusného papíru, aby se odstranila křehkost. Je-li však potřeba zaoblené sražení, tvoří se cíleně, pomocí špalíku pod úhlem 45 stupňů nebo speciálního profilového špalíku, čímž se zajistí stejný rádius po celé délce. Nesystematické pohyby rukou po hraně povedou k nerovnému, „zvlněnému“ sražení, což velmi snižuje hodnotu vzhledu výrobku.
Broušení s navlhčením (mokré broušení): kdy a proč?
Když přijde řeč na broušení, většina si představí suchý proces s oblaky dřevěného prachu. V profesionálním dokončování dřevěných výrobků však existuje i jiná metoda: mokré broušení, čili broušení s navlhčením. Není to univerzální postup, ale speciální technika, která se používá v určitých fázích pro dosažení výjimečné kvality finálního nátěru. Její hlavní oblastí použití není opracování čistého dřeva, ale mezivrstvové broušení laků a olejů.
Hlavním úkolem mokrého broušení je dosažení dokonale hladkého lakovaného povrchu. Jak jsme již zmínili, po nanesení první vrstvy laku se zvedne vlákno a ve vrstvě mohou být i drobné prachové částice nebo vzduchové bublinky. Aby další vrstva ležela dokonale, tuto drsnost je třeba odstranit. Suché broušení může být v této fázi příliš agresivní, zanášet abrazivo produkty broušení (lakovým prachem) a zanechávat drobné škrábance. Při mokrém broušení se jako mazivo (lubrikant) používá voda, technický benzín nebo speciální olej.
Jak to funguje? Kapalina plní několik funkcí. Zaprvé brání zanášení abraziva. Částečky sejmutého laku a abraziva neuvíznou v pórech brusného papíru, ale jsou splaveny a tvoří tekutou suspenzi. To umožňuje abrazivu pracovat déle a účinněji. Zadruhé mazivo snižuje tření a činí proces broušení mnohem měkčím a jemnějším. To minimalizuje riziko probroušení tenké vrstvy laku až na dřevo. Zatřetí kapalina chladí povrch, což se rovněž pozitivně projevuje na kvalitě.
Pro mokré broušení se používá speciální vodovzdorný brusný papír na fóliovém nebo latexovém podkladu. Obyčejný papírový podklad by od kontaktu s kapalinou okamžitě rozmokl a stal se nepoužitelným. Zrnitost se pro takové práce používá velmi jemná – od P400 do P2000 a dokonce vyšší, podle toho, jakého stupně lesku je třeba dosáhnout. Pracuje se ručně, lehkými krouživými nebo podélnými pohyby, bez silného tlaku.
Klasickým příkladem použití je vytvoření efektu klavírního laku. Po nanesení několika vrstev polyuretanového nebo akrylového laku a jejich úplném zaschnutí se povrch brousí mokrým způsobem s postupným zvyšováním zrnitosti, například: P600 -> P800 -> P1200 -> P2000. Každá fáze odstraňuje škrábance z předchozí. Poté se povrch leští speciálními leštícími pastami do zrcadlového lesku. Bez mokrého broušení nelze takové hloubky a čistoty lesku dosáhnout.
Dalším použitím je práce s olejovými a olejovoskovými nátěry. Některé technologie předpokládají vtírání oleje do dřeva při současném broušení velmi jemným abrazivem (P400-P600). Olej vystupuje v roli maziva a vznikající směs oleje, dřevěného prachu a částic abraziva vyplňuje póry dřeva a vytváří neuvěřitelně hladký, hedvábný a chráněný povrch. Tato metoda umožňuje získat velmi příjemný na dotek a odolný nátěr.
Je důležité pochopit, že mokré broušení se nikdy nepoužívá na čistém, neopracovaném dřevě (s výjimkou vzácných specifických technik). Jeho živlem je práce s již naneseným a zaschlým nátěrem. Je to jemný a pečlivost vyžadující proces, který je vrcholem mistrovství při dokončování dřevěných výrobků.
Typické chyby při broušení a jak se jim vyhnout
O kvalitě broušení nerozhoduje jen znalost správných technik, ale i schopnost vyhýbat se rozšířeným chybám. I s výborným nástrojem lze obrobek snadno zkazit, nedodržují-li se klíčová pravidla. Rozeberme si nejčastější přehmaty, se kterými se potýkají jak amatéři, tak začínající mistři.
- Broušení napříč vláknům. To je snad nejhrubší a nejrozšířenější chyba. Každé abrazivo, i to nejjemnější, po sobě zanechává škrábance. Jdou-li po směru dřevěných vláken, maskuje je přirozená textura dřeva. Ale kříží-li vlákna, stávají se dobře patrnými, zvláště po nanesení tónovacích prostředků. Mořidlo se hromadí v těchto příčných škrábancích a činí je tmavými a ošklivými. Řešení: Vždy, ať už při ručním, nebo strojním broušení, by hlavní pohyby měly směřovat výhradně po směru vláken dřeva. Použití excentrické brusky tento problém částečně eliminuje, ale i s ní je lepší držet se obecného podélného směru.
- Přeskakování zrnitostí. Snaha ušetřit čas přeskočením, například z P80 rovnou na P220, vede k žalostnému výsledku. Jemné abrazivo není schopno odstranit hluboké rýhy zanechané hrubým. Pouze zahladí jejich okraje. Ve výsledku pod finálním nátěrem prosvítá celá „historie“ vašeho broušení v podobě sítě hlubokých škrábanců. Řešení: Postupujte po pořadí. Krok mezi zrnitostmi by neměl být větší než 1,5násobek (například 100 -> 150, ne 100 -> 240). Trpělivost se v této fázi bohatě vyplatí.
- Nadměrný tlak na nástroj. Rozšířený omyl je, že čím silněji tlačíte na brusku, tím rychleji půjde práce. V praxi to vede k opačnému efektu: abrazivo se rychle zanáší a přehřívá, motor pracuje na doraz a na povrchu se objevují prohlubně a vlny od nerovnoměrného úběru materiálu. Řešení: Nechte nástroj dělat svou práci. Vaším úkolem je pouze ho vést. Váha samotné brusky a vaší ruky pro účinné broušení zcela postačuje.
- „Zaoblování“ hran a rohů. Při opracování hran obrobku deska brusky často sklouzne a nakloní se a zaobluje ostré hrany. To narušuje geometrii výrobku a dodává mu neupravený, „amatérský“ vzhled. Řešení: Kontrolujte polohu nástroje. Snažte se, aby nejméně 2/3 desky byly vždy na opracovávané rovině. Pro samotné hrany používejte brusný špalík nebo vibrační brusku, které dávají více kontroly.
- Zanedbávání odstraňování prachu. Dřevěný prach zbylý na povrchu po výměně abraziva funguje jako abrazivo. Hrubé částice z hrubého papíru, dostanou-li se pod jemnou desku, zanechají náhodné hluboké škrábance, které zkazí veškerou práci. Řešení: Po každé fázi broušení důkladně čistěte povrch vysavačem a poté otírejte suchou čistou tkaninou nebo speciální lepivou utěrkou. Rovněž pravidelně čistěte samotnou desku nástroje.
Vyhýbáte-li se těmto jednoduchým, ale zásadně důležitým chybám, budete moci výrazně zvýšit kvalitu své práce a přiblížit se profesionální úrovni zpracování dřeva.
Prach – hlavní nepřítel kvality: organizace odsávání prachu
Při broušení vzniká obrovské množství jemného dřevěného prachu. Mnozí ho vnímají prostě jako nepříjemný vedlejší efekt, který vyžaduje úklid po skončení práce. V profesionálním zpracování dřeva se však k prachu přistupuje jako k hlavnímu nepříteli kvality a zdraví a boj s ním je nedílnou součástí technologického procesu. Účinný systém odsávání prachu není luxus, ale výrobní nutnost.
Zaprvé, prach přímo ovlivňuje kvalitu broušení. Usazuje-li se mezi brusným zrnem a opracovávaným povrchem, vytváří jakýsi nárazník, který snižuje řeznou schopnost brusného papíru. To vás nutí tlačit na nástroj silněji, což, jak už víme, vede k vadám. Kromě toho prach rychle zanáší (zalepuje) samotné abrazivo a činí ho nepoužitelným. Musíte častěji měnit nákladný spotřební materiál, což zvyšuje výrobní náklady výrobku.
Zadruhé, prach překáží kontrole. Vrstva prachu na obrobku vám nedovolí adekvátně posoudit výsledek vaší práce. Nevidíte, zda jsou odstraněny škrábance z předchozí fáze, zda se neobjevily nové vady. Musíte se neustále zastavovat, prach sfoukávat nebo smetat, což přerušuje rytmus práce a snižuje produktivitu. Kvalitní broušení je možné jen tehdy, když neustále vidíte čistý, opracovávaný povrch.
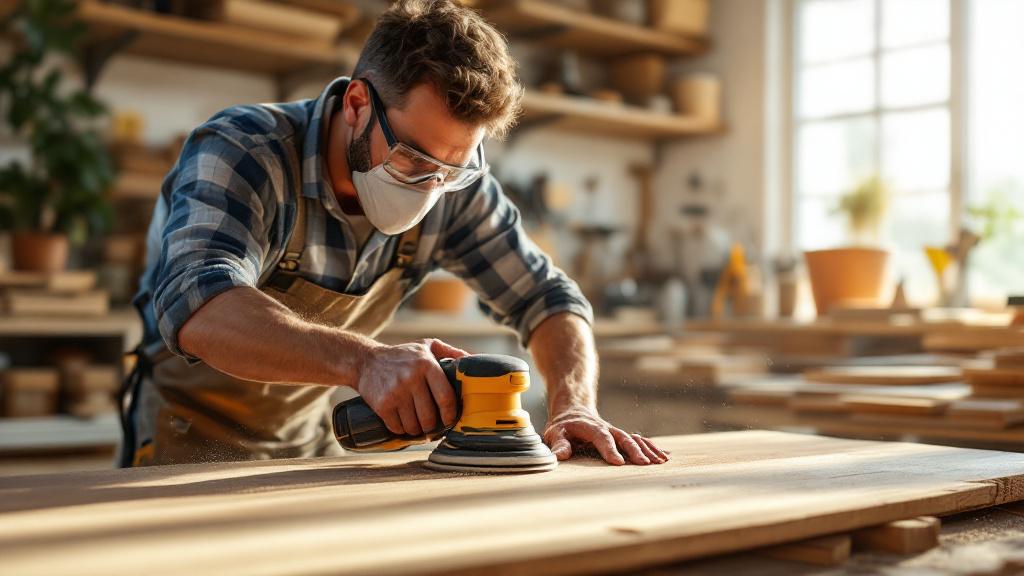
Zatřetí, a to je nejdůležitější, dřevěný prach je mimořádně škodlivý pro zdraví. Nejjemnější prachové částice, zvláště z druhů jako dub, buk, nebo z MDF, jsou silnými alergeny a karcinogeny. Při vdechnutí se usazují hluboko v plicích, vyvolávají chronická respirační onemocnění, astma a zvyšují riziko rozvoje onkologických onemocnění. Proto je práce bez účinných prostředků ochrany dýchacích cest a systému odsávání prachu přímým a neospravedlnitelným rizikem pro zdraví řemeslníka.
Jaká tedy existují řešení tohoto problému?
- Použití nástroje s vestavěným systémem odsávání prachu. Většina moderních brusek je vybavena perforovanou deskou a hrdlem pro připojení vysavače. Je nutné používat brusné kotouče s odpovídajícími otvory, aby byl prach účinně odváděn přímo ze zóny broušení.
- Připojení průmyslového vysavače. Domácí vysavač není určen ke sběru jemného dřevěného prachu. Jeho filtry se rychle zanášejí a motor se přehřívá. Je potřeba právě stavební nebo průmyslový vysavač se systémem čištění filtru a velkým objemem nádoby. Připojení brusky přímo k takovému vysavači je nejúčinnějším způsobem boje s prachem.
- Centrální odsávací systém. V podmínkách profesionální dílny se používají stacionární odsávací zařízení (odsavače pilin), která vytvářejí podtlak a odvádějí prach a piliny od všech strojů systémem vzduchovodů.
- Osobní ochranné prostředky (OOP). I při dobrém systému odsávání prachu je použití respirátoru s odpovídající třídou ochrany (nejméně FFP2) povinné. Rovněž jsou nutné ochranné brýle, aby se prach nedostával do očí.
Zorganizování čistého, bezprašného pracoviště je investicí nejen do kvality konečného produktu, ale i do vlastního zdraví a produktivity. Čistý povrch, čisté abrazivo a čistý vzduch – to jsou tři pilíře, na kterých stojí profesionální broušení.
Finální příprava povrchu před nanesením nátěru
A je to, dlouhá cesta je za námi: od hrubého abraziva až po nejjemnější. Povrch na pohled i na dotek působí dokonale hladce. Zdálo by se, že lze vzít štětec a nanést lak. Ale právě zde se skrývá poslední důležitý krok, jehož zanedbání může zmařit veškeré předchozí úsilí. Finální příprava je souborem opatření, která zajišťují, že finální nátěr ulehne na dřevo bezchybně.
Prvním krokem je totální odstranění prachu. I ten nejlepší systém odsávání prachu neodstraní 100 % prachu. Nejjemnější, okem neviditelné částice zůstávají na povrchu a v pórech dřeva. Nanesete-li nátěr přímo na ně, výsledek bude žalostný: povrch vyjde drsný („špinavý“) a přilnavost (adheze) laku nebo oleje ke dřevu bude narušena. Nejprve je třeba důkladně přejít celý povrch smetáčkem a poté průmyslovým vysavačem s kartáčovým nástavcem.
Po vysavači přicházejí na řadu jemnější metody. Povrch lze otřít tkaninou lehce navlhčenou v technickém benzínu nebo jiném vhodném rozpouštědle. Nejen posbírá zbytky prachu, ale i odmastí povrch, což je zvláště aktuální pro pryskyřičnaté druhy dřeva. Po otření je třeba nechat povrch úplně zaschnout. Alternativní a velmi účinná metoda je použití lepivé (antistatické) utěrky. Je to speciální tkanina napuštěná nezasychající lepivou hmotou, která dokonale posbírá nejjemnější prachové částice, aniž by zanechala stopy.
Druhým krokem je kritická vizuální kontrola. Nyní, když je povrch naprosto čistý, je nutné provést jeho poslední inspekci. Nejlepším způsobem, jak odhalit sebemenší vady, je použití šikmého světla. Postavte z boku dílu jasnou lampu nebo baterku tak, aby světlo klouzalo po povrchu pod nízkým úhlem. Takové osvětlení okamžitě odhalí vše, co při běžném světle není vidět: vynechané škrábance, „spirálky“ od excentrické brusky, drobné promáčkliny. Objevíte-li vady, nebuďte líní. Je lepší vrátit se o krok zpět a lokálně dopracovat toto místo, než se poté dívat na zmetkový výrobek.
Třetí krok, který jsme již zmínili, ale který stojí za zopakování, je kontrolované zvednutí vlákna. Plánujete-li použít finální nátěr na vodní bázi a proceduru předběžného zvednutí vlákna jste neprovedli, teď je poslední šance to napravit. Lehké navlhčení, sušení a finální broušení nejjemnějším abrazivem vás zachrání před zklamáním, když se po první vrstvě vodního laku dokonale hladký povrch najednou začne podobat brusnému papíru.
A poslední detail je izolace čel. Plánuje-li se tónování výrobku a vyrovnání vsakování čel díky jemnějšímu broušení se zdá nedostatečné, lze se uchýlit ke lsti. Před nanesením mořidla lze čela ošetřit speciálním základovým prostředkem (kondicionérem) nebo velmi zředěnou vrstvou téhož laku, kterým bude výrobek natřen. To částečně uzavře póry a zabrání nadměrnému vsakování pigmentu, čímž se zajistí rovnoměrná barva.
Teprve po provedení všech těchto procedur lze s jistotou říci: „Povrch je připraven k dokončení.“ Právě tento metodický a pečlivý přístup odlišuje práci profesionála, pro kterého neexistují maličkosti, ale jen bezchybný konečný výsledek.