Technologische Besonderheiten beim Sägen und Auftrennen von Holz und Plattenwerkstoffen
Bei der Arbeit mit Holz vergessen wir oft, dass hinter jedem schönen Produkt — sei es ein Stuhl, ein Tisch oder sogar eine komplexe dekorative Platte — eine ganze Welt von Prozessen steckt, die dem Laien verborgen bleiben. Eine der grundlegendsten und wohl wichtigsten Etappen in dieser Welt ist das Sägen und Auftrennen von Holz und Plattenwerkstoffen. Das klingt vielleicht nicht besonders spannend, aber glauben Sie uns, hier gibt es so viele Feinheiten, dass man nur staunen kann. Es geht nicht einfach darum, eine Säge zu nehmen und abzuschneiden. Das ist eine ganze Wissenschaft, die sich unmittelbar auf die Qualität des Endprodukts, seine Langlebigkeit und natürlich auf die Wirtschaftlichkeit der Fertigung auswirkt.
Erinnern Sie sich, wie wir als Kinder mit einer Handsäge etwas gesägt haben? Das war einfach. In der industriellen Holzbearbeitung ist alles viel komplexer. Hier lautet die Hauptaufgabe, aus einem großen Stamm oder einer massiven Platte Rohlinge in den benötigten Abmessungen mit minimalem Verlust zu gewinnen und dabei alle Eigenschaften des Materials zu berücksichtigen. Genau diese Etappe entscheidet darüber, wie eben Ihr künftiger Tisch wird, wie gut eine Verbindung hält und wie viel Material als Späne verloren geht.
Wenn wir über Holz sprechen, so ist es ein lebendiges Material. Es hat seine eigene Struktur, seine eigenen Fasern, seine eigenen “Angewohnheiten”, zu schwinden oder sich zu verziehen. Plattenwerkstoffe sind zwar berechenbarer, erfordern aber ebenfalls einen besonderen Ansatz. Über all das wollen wir sprechen.
Holz: vom Stamm zum Brett
Beginnen wir mit dem Klassiker — dem Sägen von Holz. Stellen Sie sich vor, ein riesiger Stamm wird in den Betrieb geliefert. Er wirkt so monolithisch, doch in seinem Inneren verbergen sich künftige Bretter, Kanthölzer und Leisten. Und hier beginnt das Spannendste.
Vorbereitung: den Stamm nach seinem Äußeren beurteilen
Bevor gesägt wird, muss der Stamm vorbereitet werden. Manchmal wird er von der Rinde befreit — das nennt man Entrindung. Wozu? Erstens kann die Rinde verschmutzt sein und Sand oder kleine Steine enthalten, die die Sägen rasch stumpf machen. Zweitens verbergen sich unter der Rinde manchmal weniger angenehme Überraschungen in Form von Insekten oder Pilzen. Drittens erleichtert die Entrindung die weiteren Arbeitsgänge und erlaubt es mitunter, die Rinde als Brennstoff oder für andere Zwecke zu nutzen.
Ein weiterer wichtiger Punkt ist die Sortierung der Stämme. Sie werden nach Holzart (Eiche, Kiefer, Birke — jede mit ihren eigenen Besonderheiten), nach Durchmesser, nach Länge und, ganz wichtig, nach Qualität sortiert. Stämme mit Ästen, Rissen oder Fäulnis werden anders gesägt als einwandfreie, “saubere” Exemplare. Das Ziel ist dabei einfach: aus jedem Stamm das Maximum an nutzbarem Material herauszuholen.

Sägeverfahren: jedes auf seine Weise gut
Ist der Stamm vorbereitet, beginnt das eigentliche Sägen. Und hier gibt es keine Universallösung — alles hängt davon ab, was wir am Ende erhalten wollen und um welche Holzart es sich handelt.
- Scharfschnitt (oder Einschnitt zu unbesäumten Brettern): Das ist die einfachste und schnellste Methode. Der Stamm wird einfach parallel zu seiner Achse in Bretter geschnitten. Die Bretter entstehen mit unbesäumten Kanten und Rinde. Sie heißen unbesäumte Bretter. Das ist eine ausgezeichnete Variante, wenn hohe Produktivität gefragt ist und die weitere Kantenbearbeitung aufgeschoben werden kann. Oft wird Holz so für die anschließende Trocknung gesägt, und erst danach werden diese Bretter besäumt. Der Vorteil ist ein minimaler Abfall in der Anfangsphase.
- Einschnitt mit Besäumung (Blockschnitt): Hier wird der Stamm zunächst in mehrere Blöcke (den zentralen Teil) und zwei oder vier Schwartenbretter (die Randteile mit einer flachen und einer runden Seite) geschnitten. Anschließend werden diese Blöcke zu besäumten Brettern aufgetrennt. Diese Methode erlaubt eine bessere Kontrolle der Schnittholzqualität, da das Kernholz des Stammes (in dem häufig Risse auftreten) aussortiert oder für weniger anspruchsvolle Erzeugnisse verwendet werden kann.
- Riftschnitt (oder radial / halbradial): Das ist eine aufwendigere und arbeitsintensivere Methode, liefert aber das qualitativ hochwertigste Schnittholz. Der Stamm wird um seine Achse gedreht und tangential oder radial geschnitten.
- Der tangentiale Schnitt ergibt Bretter mit einer schönen, ausdrucksvollen Zeichnung der Jahresringe. Sie eignen sich gut für dekorative Zwecke. Doch es gibt einen Haken: Solche Bretter neigen stärker zum Verziehen und Schwinden.
- Der radiale Schnitt ist, wenn der Schnitt durch das Kernholz des Stammes verläuft, parallel zu den Holzstrahlen. Solche Bretter sind am stabilsten, verziehen sich und schwinden am wenigsten. Sie sind ideal für tragende Konstruktionen, Parkett und Fensterrahmen. Allerdings ist die Ausbeute an radialem Schnittholz aus einem Stamm weitaus geringer als bei tangentialem, was es teurer macht.
Die Wahl des Sägeverfahrens hängt vom Ziel ab. Für Sparren oder Rohausbau reicht auch der Scharfschnitt. Für Möbel, Parkett oder Tischlerarbeiten ist eher der radiale oder halbradiale Schnitt angebracht.
Ausrüstung zum Sägen von Holz: zahnige Helfer
Zum Sägen von Stämmen werden verschiedene Maschinen eingesetzt:
- Bandsägewerke: Sie verwenden ein langes, dünnes Sägeband. Eine ausgezeichnete Variante für schonendes Sägen: Sie erzeugen eine geringere Schnittfugenbreite (und damit weniger Abfall als Sägemehl) und erlauben es, das Schnittbild flexibel zu ändern und an die Besonderheiten jedes Stammes anzupassen. Besonders gut für wertvolle Holzarten.
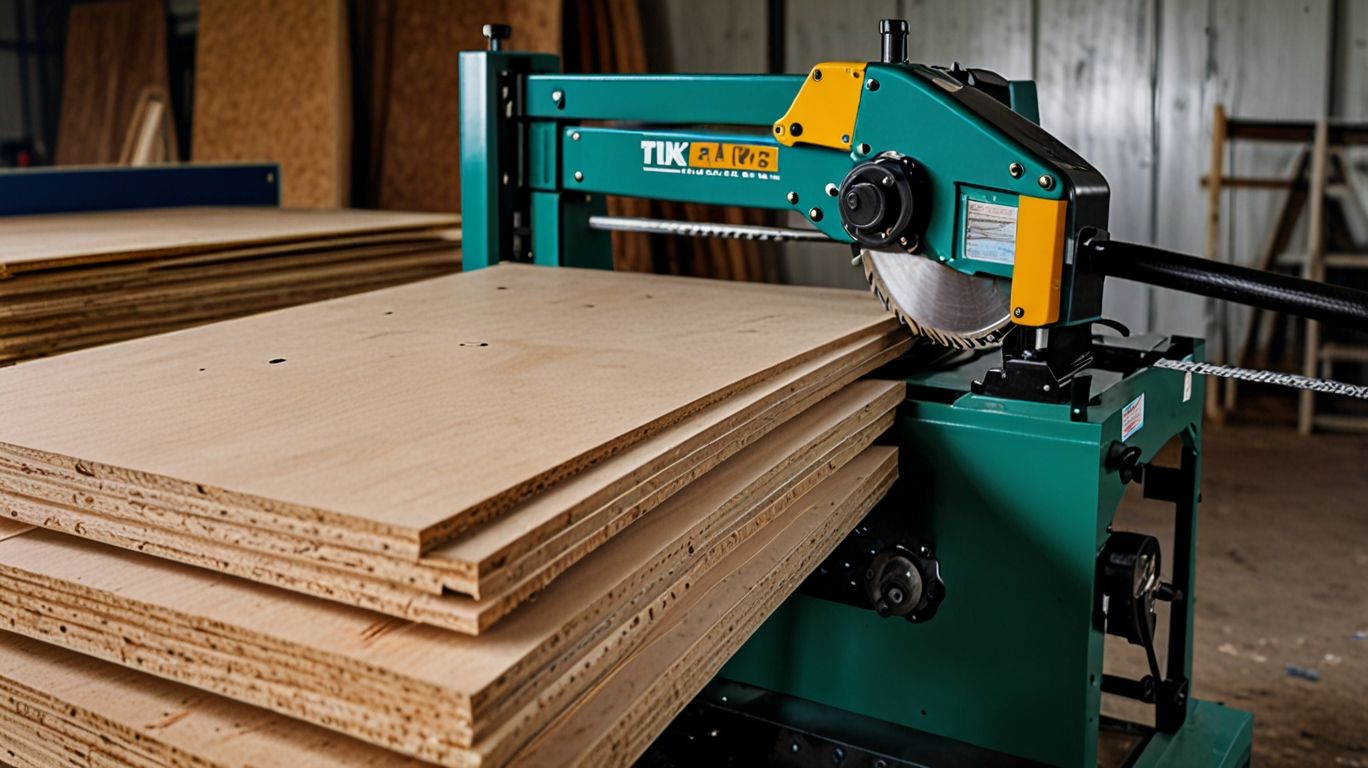
- Kreissägewerke: Hier kommen große Kreissägen zum Einsatz. Sie sind sehr produktiv und präzise, erzeugen aber eine breitere Schnittfuge. Häufig werden sie für den Ersteinschnitt der Stämme in Blöcke oder unbesäumte Bretter verwendet.
- Gattersägewerke (Sägegatter): Das sind im Grunde mehrere in einem Rahmen befestigte Sägen, der sich hin- und herbewegt. Sehr hohe Produktivität, aber geringere Flexibilität beim Ändern des Schnittbildes. Sie werden üblicherweise zum Sägen großer Mengen gleichartiger Stämme verwendet.
Nach dem Einschnitt zu Brettern werden diese oft zum Kappen (Abschneiden der Enden zum Ausrichten der Länge) und zum Besäumen (Entfernen von Rinde und unebenen Kanten, um gerade, rechteckige Bretter zu erhalten) geschickt.
Plattenwerkstoffe: Präzision und Sparsamkeit
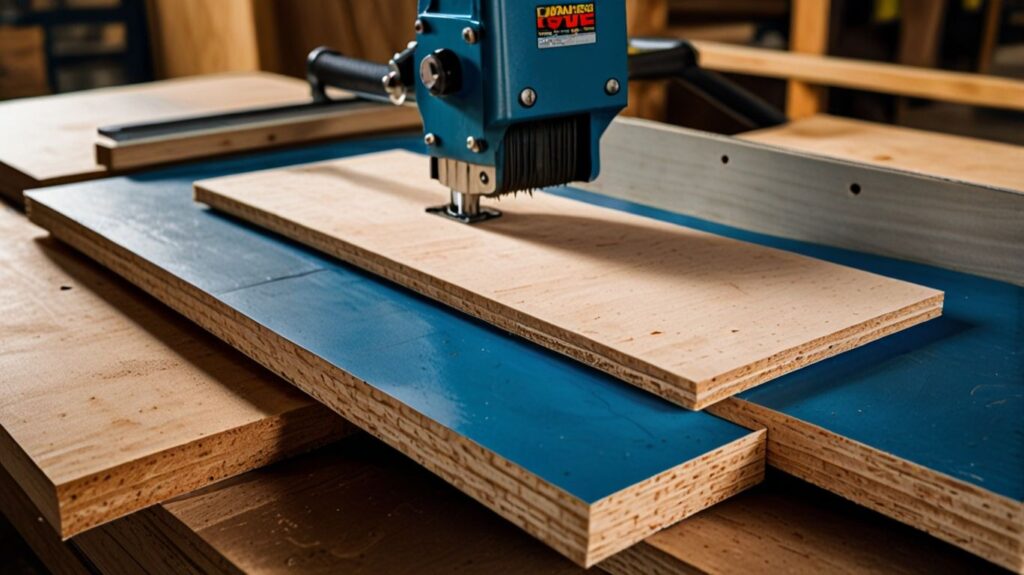
Kommen wir nun zu den Plattenwerkstoffen. Das sind Sperrholz, Spanplatte, MDF, OSB und andere Holzderivate, die in Form großer Platten geliefert werden. Hier gibt es eine eigene Besonderheit, denn es gibt keine “Fasern” im gewohnten Sinne, keine Äste (fast) und das Material hat von vornherein eine ebene Geometrie. Die Hauptaufgaben bei der Arbeit mit ihnen sind Schnittgenauigkeit, Abfallminimierung und eine saubere Kante ohne Ausrisse.
Arten von Plattenwerkstoffen: jeder mit seinen Eigenheiten
Jedes Material verhält sich unter der Säge anders:
- Sperrholz: Ein mehrschichtiges Material aus verleimtem Furnier. Es kann an den Kanten ausreißen, besonders wenn die Säge stumpf oder falsch eingestellt ist. Es ist sehr wichtig, dass die Sägezähne sauber aus dem Material austreten, ohne die oberen Furnierschichten herauszureißen.
- Spanplatte: Verpresste Späne mit Leim. Ein sehr abrasives Material, das das Werkzeug rasch stumpf macht. Ausrisse sind auch hier ein Problem, besonders bei melaminbeschichteter Spanplatte, bei der die dekorative Beschichtung erhalten bleiben muss.
- MDF (mitteldichte Faserplatte): Dichter und homogener als Spanplatte. Das Sägen von MDF verursacht weniger Ausrisse, aber sehr viel Feinstaub, der gesundheitsschädlich ist und die Ausrüstung verstopft. Es erfordert eine gute Absaugung.
- OSB (Grobspanplatte): Grobe, in verschiedene Richtungen ausgerichtete Späne. Es kann beim Sägen recht “zäh” sein und eine unebene Kante erzeugen, wenn die Säge ungeeignet ist.
Auftrennen von Plattenwerkstoffen: von der Platte zum Bauteil
Der Prozess des Auftrennens von Platten beginnt oft mit einem Schnittplan. Das ist im Grunde eine Zeichnung, die zeigt, wie sich aus einer großen Platte alle benötigten Bauteile möglichst effizient herausschneiden lassen. Moderne Optimierungssoftware für den Zuschnitt spart eine Menge Material, indem sie Verschnitt minimiert. Das ist sehr wichtig, denn Plattenwerkstoffe sind nicht billig.
Die wichtigsten Verfahren zum Zuschnitt von Platten:
- Formatzuschnitt: Das ist, wenn die Platte in Rohlinge der benötigten Größe aufgetrennt wird.
- Detailzuschnitt: Aus den Rohlingen werden dann konkrete Bauteile komplexer Form geschnitten.
Ausrüstung zum Zuschnitt von Plattenwerkstoffen: Präzision ist alles
Für die Arbeit mit Platten werden Maschinen eingesetzt, die eine hohe Präzision und einen sauberen Schnitt gewährleisten.
- Formatkreissägen: Das sind wohl die verbreitetsten Maschinen in der Möbelfertigung und anderen Bereichen, in denen mit Plattenwerkstoffen gearbeitet wird. Ihr Kniff sind zwei Sägen:
- Vorritzsäge (Ritzsäge): Eine kleine Säge, die zuerst läuft und einen flachen Schnitt auf der Unterseite der Platte macht. Das ist nötig, um Ausrisse zu verhindern, wenn das Hauptsägeblatt aus dem Material austritt.
- Hauptsägeblatt: Ein großes Sägeblatt, das den Hauptschnitt ausführt. Dieses System aus “zwei Sägen” garantiert eine perfekt saubere Kante ohne Ausrisse, was bei beschichteten und furnierten Materialien entscheidend ist. Formatkreissägen gibt es mit manuellem Vorschub (der Bediener bewegt den Schlitten mit der Platte) oder mit automatischem Vorschub.
- CNC-Zuschnittzentren (computergesteuerte numerische Steuerung): Das ist der Gipfel der Technik. Riesige automatisierte Anlagen, die nach einem vorgegebenen Programm selbst die Platten aufnehmen und sie mit fantastischer Präzision und minimalem Abfall in Bauteile beliebiger Komplexität und Form zerschneiden. Dem Menschen bleibt nur, die Platten einzulegen und die fertigen Bauteile zu entnehmen. Das bedeutet sehr hohe Produktivität und Präzision, doch der Preis solcher Maschinen ist entsprechend. Für die Serienfertigung sind sie unverzichtbar.
- Vertikale Plattensägen: Sie benötigen weniger Platz, da die Platte senkrecht aufgestellt wird. Sie eignen sich gut für kleine Betriebe oder wenn viele lange, aber schmale Bauteile zugeschnitten werden müssen.
Wahl von Sägeblatt und Schnittparametern: der Teufel steckt im Detail
Man kann nicht einfach irgendein Sägeblatt nehmen und sägen. Für jedes Material und jede Schnittart braucht es eigene Sägeblätter. Sie unterscheiden sich in:
- Zahnmaterial: Hartmetallbestückung ist der Standard für Spanplatte und MDF, sie bleibt lange scharf.
- Zahnform: Es gibt trapezförmige, gerade, konische und wechselnde Formen. Jede Form ist für ihre eigenen Aufgaben optimal. Für melaminbeschichtete Spanplatte etwa werden oft Sägeblätter mit wechselnden trapezförmigen und geraden Zähnen verwendet.
- Zähnezahl: Je mehr Zähne, desto sauberer der Schnitt, aber desto langsamer der Vorschub. Weniger Zähne bedeutet schnelleres Sägen, aber der Schnitt kann gröber ausfallen.
- Zahnschärfwinkel: Ein positiver Winkel für schnelles Sägen, ein negativer für einen saubereren Schnitt, besonders bei empfindlichen Oberflächen.
Neben dem Sägeblatt selbst sind auch die Schnittparameter:
- Drehzahl des Sägeblatts: Je schneller das Sägeblatt dreht, desto sauberer der Schnitt.
- Vorschubgeschwindigkeit des Materials: Ein zu schneller Vorschub kann Ausrisse verursachen, ein zu langsamer führt zum Überhitzen des Sägeblatts und zum Anbrennen des Materials. Ein erfahrener Bediener findet stets den goldenen Mittelweg.
Was bedeutet das nun alles? Warum ist das wichtig?
Man könnte meinen — na, sie sägen eben vor sich hin. In Wirklichkeit sind die Qualität und die technologische Güte des Sägens und Auftrennens die Grundlage des gesamten Prozesses der Holzbearbeitung.
- Produktqualität: Falsches Sägen kann zu ungenauen Bauteilmaßen, Ausrissen und Rissen führen. Das bedeutet, dass die Möbel nicht zusammenpassen, Türen schief werden und der Boden knarrt. Ein sauberer, präziser Schnitt ist die Grundlage für ein schönes und langlebiges Erzeugnis.
- Materialeinsparung: Das betrifft besonders die Plattenwerkstoffe. Der richtige Zuschnitt erlaubt es, aus jeder Platte ein Maximum an Bauteilen herauszuschneiden und den Abfall zu minimieren. Angesichts steigender Rohstoffpreise wird das kritisch wichtig. Selbst ein paar Prozent Einsparung im Volumen können sich zu erheblichen Summen summieren.
- Senkung der Kosten für die Nachbearbeitung: Wenn ein Bauteil eben und ohne Ausrisse zugeschnitten ist, werden für seine weitere Bearbeitung (Schleifen, Kantenbekantung, Fräsen) weniger Zeit und Ressourcen aufgewendet. Weniger Ausschuss, weniger Nacharbeit — all das wirkt sich unmittelbar auf die Selbstkosten aus.
- Arbeitssicherheit: Die Arbeit mit Sägeausrüstung erfordert die strikte Einhaltung der Sicherheitsvorschriften. Die richtige Einstellung, das Schärfen des Werkzeugs und der Einsatz von Absauganlagen betreffen nicht nur die Qualität, sondern auch die Gesundheit und Sicherheit der Mitarbeiter.
In unserem Unternehmen gehen wir das Sägen und Auftrennen mit größter Verantwortung an. Wir investieren in moderne Ausrüstung, überwachen den Zustand des Werkzeugs und schulen unsere Fachkräfte fortlaufend. Denn wir wissen: Genau bei dieser Etappe beginnt der Weg zu Ihrem perfekten Holzprodukt.