Jak prawidłowo przygotować detale drewniane do malowania dla trwałego rezultatu

Przygotowanie powierzchni drewnianych do wykończenia to nie tylko dodatkowy etap procesu produkcyjnego; to fundament trwałości i estetyki każdego wyrobu. Niezależnie od tego, czy mowa o froncie meblowym, złożonym detalu architektonicznym czy pokryciu podłogowym, jakość i żywotność powłoki lakierniczej w 90% zależą od tego, jak starannie i fachowo wykonano prace wstępne.
W naszej firmie, specjalizującej się w wysokoprecyzyjnej obróbce drewna i produkcji wyrobów stolarskich, często spotykamy się z przekonaniem, że drogi i dobrej jakości lakier sam w sobie gwarantuje doskonały rezultat. Jednak nawet najdroższy materiał nie ukryje wad pozostawionych na etapie przygotowania ani nie zrekompensuje naruszenia procesu technologicznego. Prawidłowe przygotowanie to kompleksowe podejście, wymagające dbałości o szczegóły, zrozumienia właściwości drewna i ścisłego przestrzegania kolejności czynności. Właśnie temu poświęcony jest nasz szczegółowy artykuł, w którym zdradzamy profesjonalne sekrety trwałego wykończenia.
🌡️ Kontrola wilgotności drewna: krytyczny czynnik stabilności
Kontrola wilgotności jest bodaj najbardziej krytycznie ważnym etapem, poprzedzającym jakąkolwiek obróbkę mechaniczną, a tym bardziej przygotowanie do malowania. Drewno to materiał higroskopijny, który nieustannie wymienia wilgoć z otoczeniem. Ta właściwość, zwana wilgotnością równowagową, ma bezpośredni i natychmiastowy wpływ na stabilność przyszłego detalu oraz jakość przyczepności powłoki lakierniczej.
Jeśli drewniany półfabrykat zostanie pomalowany przy wilgotności znacznie przekraczającej normę eksploatacyjną, nieuchronnie pojawi się szereg poważnych problemów. Po naniesieniu powłoki, wraz z rozpoczęciem procesu naturalnego suszenia i skurczu, drewno będzie dążyć do oddania nadmiaru wilgoci. Ta wilgoć, uwięziona pod warstwą lakieru, będzie szukać ujścia, co doprowadzi do naprężeń wewnętrznych, powstawania mikropęknięć, a w najgorszym przypadku do odspojenia i łuszczenia się warstwy wykończeniowej.
Dla każdego rodzaju wyrobu istnieje własny optymalny wskaźnik wilgotności. Na przykład dla wewnętrznych wyrobów stolarskich (meble, drzwi) wskaźnik ten mieści się zazwyczaj w przedziale od 8% do 12%. Dla konstrukcji zewnętrznych (fasady, deska tarasowa) dopuszczalne wartości mogą być wyższe, ale zawsze powinny być ustandaryzowane. W naszej praktyce używamy wysokoprecyzyjnych elektronicznych wilgotnościomierzy z kalibracją pod gatunek drewna, aby uzyskać dokładne, a nie przybliżone dane.
Zawsze podkreślamy, że zakup już wysuszonego materiału nie zwalnia z odpowiedzialności za ponowną kontrolę. Przechowywanie nawet przez kilka dni w nieodpowiednich warunkach (na przykład w zimnym lub wilgotnym magazynie) może doprowadzić do nierównomiernego pobrania wilgoci. Właśnie dlatego pomiary przeprowadza się nie tylko przy przyjęciu materiału do magazynu, lecz także bezpośrednio przed rozpoczęciem etapu przygotowania.
Nierównomierne rozłożenie wilgoci wewnątrz detalu to kolejne ukryte zagrożenie. Część zewnętrzna może wykazywać dopuszczalne 10%, podczas gdy rdzeń może zawierać 15% lub więcej. W trakcie obróbki mechanicznej (struganie, frezowanie) może to wywołać naprężenie wewnętrzne, które ujawni się później, już po pomalowaniu, w postaci wypaczenia detalu lub „skręcenia” tekstury.
Jeśli wilgotność detalu przekracza ustalone normy, nie dopuszczamy go do dalszej pracy. Detal trafia do komory na kontrolowane suszenie kondycjonujące. To proces powolny, lecz niezbędny, który pozwala drewnu stopniowo osiągnąć wymagany stan równowagi bez wewnętrznego pękania czy odkształceń. Oszczędność czasu na tym kroku zawsze obraca się wielokrotnie większymi stratami na etapie poprawek lub napraw gwarancyjnych.
Szczególną uwagę należy poświęcić połączeniom klejowym. Jeśli detale skleja się przy różnej wilgotności, naprężenie wewnętrzne w miejscu spoiny będzie maksymalne. W następstwie może to doprowadzić do widocznego rozejścia się wzdłuż linii klejenia, którego nie ukryje żaden lakier. Dlatego przy produkcji wielkogabarytowych wyrobów klejonych (blaty, płyty) ściśle pilnujemy, aby wszystkie lamele miały niemal identyczny procent wilgotności.
Podsumowując, kontrola wilgotności to nie wymóg techniczny, lecz imperatyw technologiczny. To pierwsza i najważniejsza gwarancja, że gotowy wyrób zachowa swoją geometrię, a naniesiona powłoka lakiernicza nie ulegnie zniszczeniu od wewnątrz. Tylko stabilny materiał może zapewnić stabilny i trwały rezultat.
🔍 Wstępne oględziny i usuwanie wad: ukryte zagrożenia
Po tym jak materiał przeszedł kontrolę wilgotności i został uznany za stabilny, rozpoczyna się etap starannych oględzin wstępnych. Proces ten musi być maksymalnie pedantyczny, ponieważ większość drobnych wad, które na „nagim” drewnie wydają się nieznaczne, staje się całkowicie oczywista i często katastrofalna po naniesieniu powłoki wykończeniowej — połyskowej, a nawet matowej.
Kluczowym zadaniem oględzin wstępnych jest wykrycie i zlokalizowanie wszystkich potencjalnie problematycznych stref. Należą do nich pęcherze żywiczne, ślady pleśni lub sinizny, głębokie wgniecenia, odpryski, pęknięcia, a także wady powstałe w trakcie zgrubnej obróbki mechanicznej, takie jak „wyrwania” włókien czy nierówności po narzędziu. Każda z tych wad wymaga własnej, specyficznej metody usunięcia, zanim detal przejdzie do szlifowania.
Pęcherze żywiczne, charakterystyczne dla gatunków iglastych, należą do głównych wrogów dobrej jakości malowania. Żywica, nawet po powierzchownym oczyszczeniu, ma skłonność do „wypacania się” pod wpływem temperatury i czasu, zwłaszcza gdy jest zapieczętowana warstwą powłoki. Prowadzi to do zmiany koloru, lepkości i całkowitego zaniku przyczepności w tym miejscu. Nasza technologia przewiduje obowiązkowe usunięcie żywicy — pęcherz się otwiera, żywicę usuwa się mechanicznie, a wgłębienie starannie przemywa rozpuszczalnikiem (na przykład acetonem) dla pełnego odtłuszczenia. Dopiero potem wadę można zaszpachlować specjalistyczną szpachlą dwuskładnikową lub czopem (korkiem) z tego samego gatunku drewna.
Pęknięcia, zwłaszcza te biegnące wzdłuż włókien, należy ustabilizować. Jeśli pęknięcie jest małe i płytkie, można je wypełnić specjalistycznym klejem naprawczym lub szpachlą, która pasuje kolorystycznie (jeśli to wykończenie przezroczyste) albo po prostu ma dobrą przyczepność i sprężystość (jeśli to farba kryjąca). Poważniejsze pęknięcia, wpływające na integralność strukturalną, mogą wymagać wzmocnienia za pomocą wpustów drewnianych lub całkowitej wymiany uszkodzonego fragmentu detalu.
Wady powierzchni, takie jak wgniecenia od uderzeń lub ślady nieprawidłowego transportu, często można naprawić bez szpachlowania. Naturalne drewno ma zdolność odtwarzania kształtu pod wpływem wilgoci i ciepła. Stosujemy metodę „parowania” lub miejscowego nawilżania, gdy na wgniecenie kładzie się wilgotną tkaninę, a następnie przykłada gorące żelazko lub specjalną opalarkę. Włókna drewna pęcznieją i unoszą się, co znacznie zmniejsza głębokość wady. Po wysuszeniu miejsce obrabia się szlifowaniem wykończeniowym.
Nie można ignorować również porażeń biologicznych. Ślady sinizny lub początkowego stadium pleśni wymagają nie tylko oczyszczenia, lecz także obróbki chemicznej. Takie fragmenty obowiązkowo obrabia się specjalnymi preparatami antyseptycznymi do drewna. Jeśli porażenie jest głębokie, detal może zostać uznany za nienadający się do zastosowania w wyrobach wysokiej jakości, ponieważ jego właściwości strukturalne są już naruszone i żaden lakier nie zdoła powstrzymać rozwoju mikroorganizmów.
Kończącym etapem oględzin wstępnych i naprawy jest staranne oczyszczenie. Wszelki pył, resztki kleju, szpachli czy rozpuszczalnika pozostałe na powierzchni będą utrudniać równomierne wnikanie gruntu lub bejcy, tworząc plamy i pogarszając przyczepność. Używamy sprężonego powietrza i czystych, niepylących tkanin, aby całkowicie usunąć wszystkie obce cząstki przed przejściem do obróbki mechanicznej.
Tym samym oględziny wstępne to proces, który wymaga nie pośpiechu, lecz właśnie eksperckiego spojrzenia. To inwestycja czasu, która zapobiega konieczności kosztownej przeróbki całego wyrobu po naniesieniu powłoki wykończeniowej. Tylko bezbłędnie naprawiony i stabilny detal jest gotów do kolejnego, równie ważnego etapu — szlifowania.
⚙️ Szlifowanie: sekrety idealnej przyczepności i gładkości
Szlifowanie to bez przesady kamień węgielny przygotowania powierzchni drewnianej do malowania. Służy dwóm fundamentalnym celom: po pierwsze, stworzeniu idealnie gładkiej i równej powierzchni poprzez usunięcie wszystkich śladów wcześniejszej obróbki (strugania, frezowania); po drugie, wytworzeniu niezbędnej mikrostruktury (rysy) dla optymalnej przyczepności materiałów lakierniczych.
Proces szlifowania zawsze zaczynamy od starannego doboru materiału ściernego. Wybór gradacji zależy od gatunku drewna, rodzaju obrabianej powierzchni, a przede wszystkim od wymaganej powłoki wykończeniowej. Do początkowej, zgrubnej obróbki, usuwania głębokich wad i śladów struga używamy grubszego ziarna, zazwyczaj P80 lub P100. Warto zaznaczyć, że celem tego etapu jest wyrównanie, a nie tylko porysowanie powierzchni.
Kluczową zasadą profesjonalnego szlifowania jest stopniowe przejście między numerami gradacji. Nie można przejść od razu z P80 na P240, ponieważ drobniejsze ziarno nie zdoła całkowicie usunąć głębokiej rysy pozostawionej przez grube ścierniwo. Ta „zapomniana” głęboka rysa stanie się wyraźnie widoczna po naniesieniu lakieru lub ciemnej farby, gdyż pigment lub połysk uwypuklą ją jako mikroskopijne rowki. Prawidłowa kolejność to P80 (jeśli potrzeba), następnie P120, P150 lub P180, a etap końcowy to P220 lub P240.
Kierunek szlifowania ma krytyczne znaczenie, zwłaszcza dla wyrobów, które będą pokrywane przezroczystym lakierem lub bejcą. Podstawowa zasada to zawsze szlifować ściśle wzdłuż włókien drewna. Szlifowanie w poprzek pozostawia widoczne rysy, które stają się szczególnie zauważalne w świetle bocznym i nie mogą być całkowicie usunięte kolejnymi drobnymi ścierniwami. W przypadkach, gdy trzeba szlifować w poprzek (na przykład przy użyciu szlifierek oscylacyjnych), należy zachować maksymalną ostrożność i kończyć fragment lekkim ruchem wzdłuż włókien.
Ważną rolę odgrywa wybór narzędzia szlifierskiego. Do płaskich powierzchni używamy szlifierek płaszczyznowych lub taśmowych. Do elementów krzywoliniowych, profilowych czy rzeźbionych stosujemy ręczne szlifierki oscylacyjne z miękkimi talerzami, a także specjalistyczne elastyczne ścierniwa, gąbki i szlifowanie ręczne. Użycie właściwego narzędzia gwarantuje równomierny nacisk i wyklucza zapadanie się ścierniwa w miękkie fragmenty drewna.
Trzeba pamiętać o tzw. podnoszeniu się włosa (włókien). Po szlifowaniu wykończeniowym drewno wydaje się idealnie gładkie. Jednak pierwszy kontakt z wilgocią (grunt na bazie wody, bejca) sprawia, że mikroskopijne włókna drewna „stają dęba”. Jeśli się ich nie usunie, powierzchnia po pierwszej warstwie powłoki stanie się szorstka, a przyczepność kolejnych warstw się pogorszy. Aby temu zapobiec, stosujemy metodę „pośredniego nawilżania”: po szlifowaniu wykończeniowym (na przykład P180) powierzchnię lekko przeciera się wilgotną gąbką lub spryskuje wodą, suszy, a następnie zbija włos bardzo drobnym ścierniwem P220 – P240.
Gradacja wykończeniowa (z reguły P220–P240) jest standardem dla większości nowoczesnych systemów lakierniczych. Drobniejsze ziarno (P320 i wyższe) może „wypolerować” powierzchnię do tego stopnia, że stanie się ona zbyt gładka. Znacznie obniża to przyczepność mechaniczną, ponieważ farba lub lakier dosłownie nie mają się czego „chwycić” na poziomie molekularnym. Idealna powierzchnia to nie powierzchnia lustrzana, lecz równomiernie matowa, z mikroskopijną rysą zorientowaną wzdłuż włókien.
Kończącym etapem szlifowania jest całkowite usunięcie pyłu. Pył szlifierski, zwłaszcza drobny, może zmieszać się z gruntem i wytworzyć nierówności. Używamy wydajnych odkurzaczy przemysłowych, sprężonego powietrza i, co najważniejsze, ściereczek lepnych (tack-cloth). Te specjalne ściereczki gwarantują usunięcie nawet najbardziej mikroskopijnych cząstek pyłu, zapewniając absolutnie czystą powierzchnię, gotową do naniesienia pierwszej warstwy.
💨 Odpylanie: absolutna czystość przed naniesieniem materiału lakierniczego
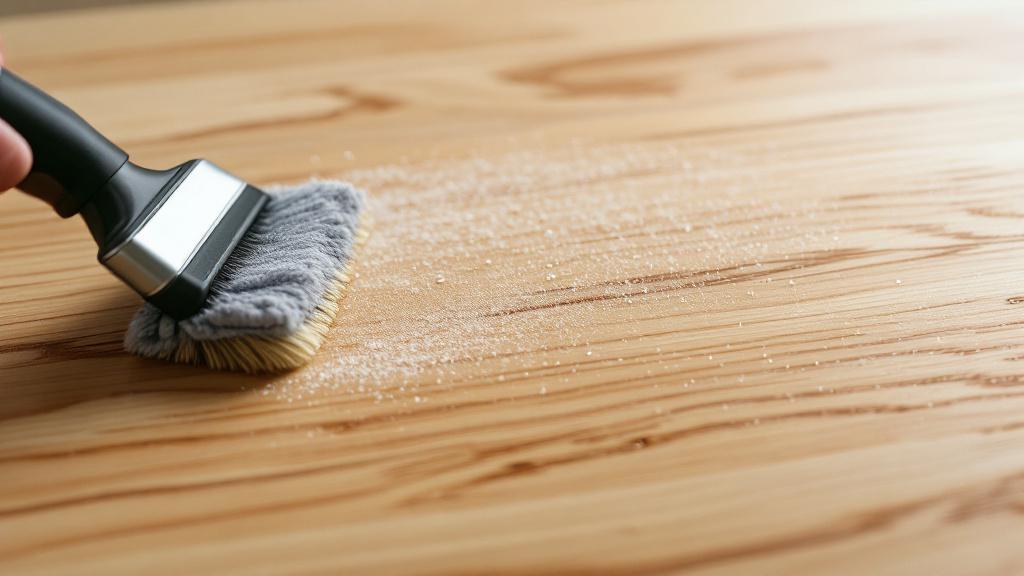
Etap odpylania jest bezpośrednią logiczną kontynuacją procesu szlifowania, jednak ze względu na swoją krytyczność zasługuje na osobną i najbardziej wnikliwą uwagę. Można idealnie oszlifować detal, ale jeśli pozostanie na nim choćby mikroskopijny pył, jakość powłoki wykończeniowej zostanie skompromitowana. Pozostały pył nie tylko tworzy wady wizualne („śmieci” w lakierze), lecz jest także poważną barierą dla wiązania chemicznego między drewnem a materiałem lakierniczym.
Pył powstający przy szlifowaniu drewna, zwłaszcza drobnodyspersyjny, ma zdolność wnikania we wszystkie pory i najmniejsze nierówności powierzchni. Jeśli się go nie usunie, miesza się z pierwszą warstwą gruntu lub lakieru, tworząc grudki, które po wyschnięciu tworzą szorstkość, a w przypadku powłoki połyskowej — widoczne wtrącenia niszczące efekt lustra. Wady tej z reguły nie da się naprawić bez ponownego szlifowania całej powierzchni.
Proces odpylania musi być wieloetapowy. Nie polegamy na jednej tylko metodzie, lecz stosujemy je w ścisłej kolejności dla zagwarantowania idealnej czystości.
Krok pierwszy: usuwanie mechaniczne (odkurzacz). Bezpośrednio po szlifowaniu używa się odkurzacza przemysłowego z miękką końcówką szczotkową. Odkurzacz usuwa główną masę cząstek dużych i średnich. Ważne, aby był to odkurzacz wyposażony w filtr HEPA, zdolny wychwycić nawet najdrobniejsze cząstki, a nie tylko przeganiać je po hali.
Krok drugi: przedmuchiwanie sprężonym powietrzem. Do detali o złożonym profilu, elementach rzeźbionych, wpustach lub otworach, gdzie odkurzacz nie daje rady, stosuje się sprężone powietrze. Ciśnienie musi być kontrolowane, aby nie uszkodzić włókien drewna. Przedmuchiwanie zawsze prowadzi się od środka ku krawędziom, a sam detal musi znajdować się w komorze wyciągowej lub strefie z wydajną wentylacją, aby zapobiec ponownemu osadzaniu się już uniesionego pyłu.
Krok trzeci: przecieranie na mokro lub użycie spirytusu (dla określonych materiałów lakierniczych). W niektórych przypadkach, zwłaszcza przy pracy z systemami wodnymi lub olejami, możemy zastosować przetarcie lekko wilgotną, czystą tkaniną. Wymaga to jednak natychmiastowego przejścia do przetarcia na sucho, aby uniknąć podniesienia się włosa. Bezpieczniejszą i bardziej uniwersalną metodą jest użycie technicznego alkoholu izopropylowego (IPA) lub specjalnych preparatów odtłuszczających, które szybko odparowują, nie pozostawiając śladów i nie wpływając na stabilność drewna.
Krok czwarty: ściereczki lepne (tack-cloth). To najważniejszy, finalny akord odpylania. Ściereczki lepne to specjalistyczny materiał, lekko nasączony żywicą lub woskiem, przeznaczony do wychwytywania najdrobniejszych, niewidocznych dla oka cząstek pyłu, które pozostają po wszystkich poprzednich etapach. Przecieranie musi być lekkie, bez mocnego nacisku, aby nie przenieść substancji wiążącej ściereczki na powierzchnię drewna, co mogłoby wpłynąć na przyczepność materiału lakierniczego.
- Organizacja stanowiska pracy: Odpylanie należy przeprowadzać bezpośrednio przed przeniesieniem detalu do kabiny lakierniczej. Między oczyszczeniem końcowym a naniesieniem gruntu nie powinno upływać wiele czasu, aby uniknąć osadzania się nowego pyłu z powietrza hali.
- Odzież robocza: Operatorzy zajmujący się odpylaniem i malowaniem muszą być w czystej, niepylącej odzieży lub jednorazowych kombinezonach. Wyklucza to przeniesienie włosa i pyłu z odzieży na przygotowaną powierzchnię.
- Kontrola czystości: Po użyciu ściereczek lepnych przeprowadza się końcową kontrolę wizualną w jasnym świetle bocznym, które pomaga wykryć nawet minimalne resztki pyłu i wady.
Staranne odpylanie to gwarancja, że materiał lakierniczy zostanie naniesiony na czyste, chemicznie aktywne drewno. Maksymalizuje to przyczepność, zapewnia gładkość i w konsekwencji wielokrotnie zwiększa żywotność powłoki wykończeniowej. Na tym etapie nie ma miejsca na pośpiech ani kompromisy.
🌡️ Odtłuszczanie i usuwanie silikonu: eliminowanie barier
Po tym jak powierzchnia jest idealnie oszlifowana i odpylona, następuje etap przygotowania chemicznego, obejmujący odtłuszczanie i, co szczególnie ważne w warunkach produkcji halowej, usunięcie potencjalnych śladów silikonu. Etap ten jest często niedoceniany, lecz ma krytyczne znaczenie dla zapewnienia przyczepności chemicznej.
Nawet idealnie czyste na oko drewno może mieć na powierzchni niewidoczne błony. Błony te mogą być spowodowane różnymi czynnikami:
- Naturalne oleje i żywice: Niektóre gatunki drewna (na przykład tek, iroko, cedr) zawierają dużą ilość naturalnych olejów, które mogą utrudniać wnikanie i polimeryzację materiału lakierniczego.
- Ślady rąk: Odciski palców, zwłaszcza w miejscach obróbki ręcznej lub przenoszenia, pozostawiają ślady tłuszczu.
- Resztki środków czyszczących: Ślady parafin lub wosków używanych do wykończeniowego polerowania materiałów ściernych lub narzędzi.
- Silikon: To najniebezpieczniejszy zanieczyszczacz. Składniki silikonowe zawarte w niektórych politurach, środkach smarnych, a nawet w powietrzu hali mogą wytworzyć niewidoczną, wodoodporną błonę.
Silikon i oleje to najgorsi wrogowie przyczepności. Trafiając na powierzchnię, tworzą barierę, na której lakier lub farba są dosłownie „odpychane” lub „zwilżane” nierównomiernie. Objawia się to w postaci tzw. „rybiego oka” (fish eyes) — małych okrągłych kraterów, w których materiał lakierniczy nie zdołał utrzymać się na powierzchni. Usunięcie tej wady po jej pojawieniu się jest niezwykle trudne, często wymaga całkowitego ponownego szlifowania.
Do odtłuszczania i usuwania tych barier stosujemy specjalistyczne rozpuszczalniki. Wybór rozpuszczalnika zależy od rodzaju materiału lakierniczego, który będzie stosowany:
- Dla systemów wodnych: Zazwyczaj stosuje się łagodne, szybko odparowujące środki czyszczące na bazie alkoholu izopropylowego (IPA) lub wodę demineralizowaną z dodatkiem specjalnych odtłuszczaczy. Ważne, aby nie przewilżyć drewna.
- Dla systemów poliuretanowych i akrylowych: Stosuje się silniejsze, lecz specjalistyczne środki czyszczące, często nazywane „antysilikonowymi” lub „odtłuszczaczami do malowania”. Są one opracowane do rozpuszczania olejów, wosków i, co najważniejsze, silikonu, nie uszkadzając przy tym struktury drewna.
- Dla gatunków oleistych: W tych przypadkach może być potrzebne bardziej agresywne odtłuszczanie acetonem lub rozpuszczalnikami nitro, lecz z obowiązkową kontrolą, aby nie wywołać zbyt silnego wypłukania naturalnych olejów.
Proces odtłuszczania wykonuje się za pomocą czystych, niepylących ściereczek. Ważne, aby stosować technikę „dwóch ściereczek”:
- Pierwsza ściereczka: Nasącza się rozpuszczalnikiem i aktywnie przeciera powierzchnię, rozpuszczając zanieczyszczenia.
- Druga ściereczka: Sucha, czysta, następuje natychmiast po pierwszej, aby usunąć (zebrać), a nie tylko rozetrzeć rozpuszczone zanieczyszczenia. Rozpuszczalnik musi odparować z powierzchni, nie pozostawiając śladu.
Ważnym aspektem jest szczególna kontrola silikonu. Aerozole silikonowe, smary lub uszczelniacze mogą być używane w sąsiednich halach. Z tego powodu wszystkie detale przemieszczane do strefy lakierniczej przechodzą obowiązkową obróbkę antysilikonową. To środek zapobiegawczy, który pozwala zagwarantować, że czynniki zewnętrzne nie wpłyną na krytyczny etap przyczepności.
Staranne odtłuszczanie gwarantuje, że między drewnem a gruntem nie będzie „obcej” warstwy. Zapewnia bezpośredni kontakt i reakcję chemiczną niezbędną dla maksymalnej wytrzymałości i trwałości całej powłoki lakierniczej. Bez tego etapu wszystkie wcześniejsze starania w zakresie kontroli wilgotności i szlifowania mogą okazać się daremne.
🛡️ Gruntowanie: tworzenie mostka przyczepności i izolacja
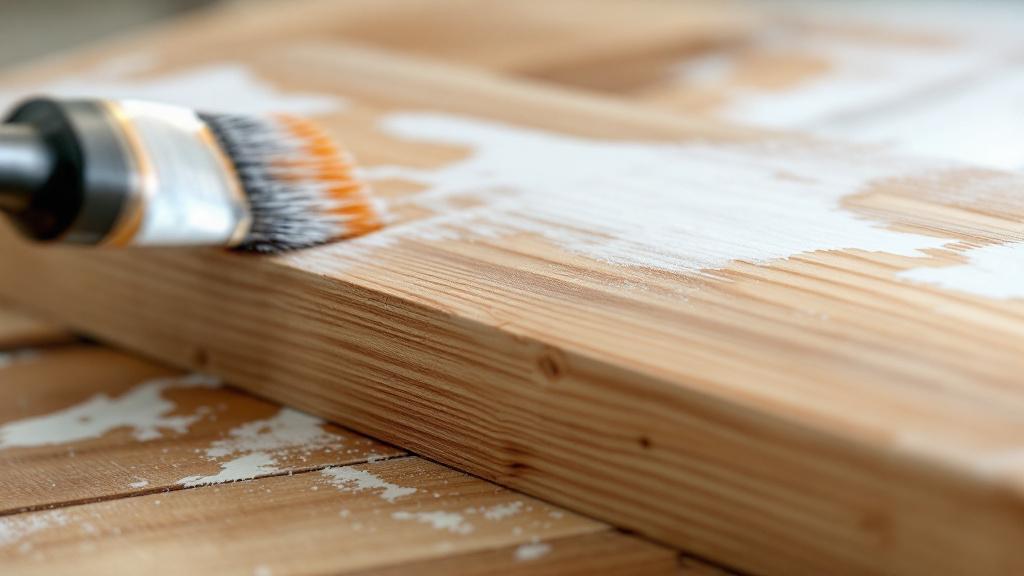
Gruntowanie to nie tylko naniesienie pierwszej warstwy; to technologicznie niezbędny proces tworzenia mostka przyczepności między drewnem a powłoką wykończeniową oraz spełnienia krytycznie ważnej funkcji izolacji. Profesjonalne gruntowanie to inwestycja w jakość, której nie wolno pomijać, zwłaszcza gdy mowa o trwałości wyrobu.
Grunt spełnia kilka kluczowych zadań, z których każde ma na celu poprawę końcowego rezultatu:
1. Zwiększenie przyczepności:
Grunty opracowano z wyższą zdolnością penetracji i specjalnym składem chemicznym, pozwalającym im wnikać głęboko w pory drewna i wiązać się z nim. Tworzy to mocną, chemicznie aktywną warstwę, do której farba wykończeniowa lub lakier przylegają znacznie lepiej niż do nagiego drewna. Ma to krytyczne znaczenie dla zapobiegania odspajaniu i pękaniu powłoki.
2. Izolacja i blokowanie tanin:
Dla wielu gatunków drewna, zwłaszcza dębu, jesionu, mahoniu czy sosny (bogatej w żywice), charakterystyczne jest wydzielanie naturalnych substancji ekstrakcyjnych (tanin, żywic). Przy użyciu jasnych lub białych materiałów lakierniczych substancje te mogą „migrować” przez warstwę wykończeniową, powodując z czasem pojawianie się żółtych lub brązowych plam. Specjalistyczne grunty izolujące (grunty blokujące) całkowicie uszczelniają powierzchnię, zamykając te ekstrakty wewnątrz drewna.
3. Wyrównanie nasiąkliwości:
Drewno to materiał o nierównomiernej gęstości. Fragmenty z miękkimi słojami rocznymi oraz czoła nasiąkają materiałem lakierniczym znacznie intensywniej niż fragmenty gęste. Jeśli nanieść powłokę wykończeniową od razu, będzie wyglądać plamiście. Grunt, zwłaszcza naniesiony w kilku warstwach, wyrównuje nasiąkliwość na całej powierzchni, zapewniając równomierny kolor, połysk i zużycie farby wykończeniowej.
4. Wypełnianie drobnych porów i rys:
Dobrej jakości grunt, często zawierający drobnodyspersyjne wypełniacze, wypełnia mikroskopijne pory drewna i drobną rysę po szlifowaniu wykończeniowym. Jest to szczególnie ważne dla uzyskania idealnie gładkiej, połyskowej lub półpołyskowej powłoki. Wypełniacz gruntu tworzy równe podłoże, minimalizując konieczność nanoszenia grubych warstw drogiej powłoki wykończeniowej.
5. Oszczędność materiału wykończeniowego:
Ponieważ grunt przejmuje rolę warstwy wyrównującej i wypełniającej, zużycie drogiej farby wykończeniowej lub lakieru znacznie się zmniejsza. Grunt pełni funkcję materiału „eksploatacyjnego” do wypełniania, podczas gdy powłoka wykończeniowa odpowiada wyłącznie za kolor i ochronę.
Wymagania technologiczne wobec gruntowania:
- Kompatybilność: Grunt musi być chemicznie kompatybilny zarówno z drewnem, jak i z materiałem lakierniczym wykończeniowym (na przykład grunt poliuretanowy pod emalię poliuretanową). Użycie materiałów niekompatybilnych może doprowadzić do pękania lub odspajania.
- Przestrzeganie norm zużycia: Zbyt gruba warstwa gruntu może doprowadzić do jego pękania przy skurczu, a zbyt cienka nie spełni swoich funkcji. Nanoszenie musi być równomierne i zgodne z zaleceniami producenta.
- Szlifowanie pośrednie (szlifowanie gruntu): Po całkowitym wyschnięciu gruntu zawsze przeprowadza się obowiązkowe szlifowanie pośrednie. Usuwa ono podniesiony włos i wszelkie drobne nierówności powstałe przy nanoszeniu. Używa się bardzo drobnego ziarna (P240 – P320), a po szlifowaniu powierzchnię ponownie starannie odpyla.
Proces gruntowania to technologiczna tarcza, która chroni przyszły wyrób przed naturalnymi mankamentami drewna oraz wpływami zewnętrznymi, zapewniając maksymalną trwałość i estetykę wykończenia.
⏳ Suszenie i odstęp międzywarstwowy: stabilizacja chemiczna
Proces suszenia i przestrzeganie odstępu międzywarstwowego to etap, który często kusi, by zaoszczędzić czas, lecz to właśnie on jest jednym z kluczowych czynników trwałości i wytrzymałości całego systemu lakierniczego. Suszenie to nie tylko odparowanie rozpuszczalnika; to złożony proces chemiczny polimeryzacji, czyli utwardzania, który musi przebiec w pełni i w kontrolowanych warunkach.
1. Kontrolowane warunki suszenia:
Dla zapewnienia prawidłowej polimeryzacji materiału lakierniczego krytyczne znaczenie mają trzy parametry: temperatura, wilgotność powietrza i wentylacja.
- Temperatura: Optymalna temperatura suszenia wynosi zazwyczaj od +20°C do +25°C. Zbyt niska temperatura spowalnia proces utwardzania, a zbyt wysoka może wywołać „zagotowanie” rozpuszczalników lub powstanie błony powierzchniowej, która utrudnia wyjście rozpuszczalnika z warstw wewnętrznych, co prowadzi do pękania.
- Wilgotność: Wysoka wilgotność powietrza, zwłaszcza przy użyciu systemów rozcieńczalnych wodą, spowalnia odparowanie. Dla systemów na bazie rozpuszczalników wysoka wilgotność może wywołać „zmętnienie” lub utratę połysku. Optymalna wilgotność względna to — 40%–60%.
- Wentylacja: Niezbędna jest stała, lecz niezbyt agresywna cyrkulacja powietrza, aby usuwać odparowujące rozpuszczalniki. Zapobiega to nasyceniu powietrza oparami, co również spowalnia suszenie.
2. Przestrzeganie czasu odstępu międzywarstwowego:
Każdy producent materiału lakierniczego podaje ścisły czas, który musi upłynąć między naniesieniem kolejnych warstw (grunt — następna warstwa gruntu; grunt — warstwa wykończeniowa). Czas ten nazywa się odstępem międzywarstwowym i służy:
- „Pyłosuchości” (dust-free): Momentowi, gdy powierzchnia staje się na tyle sucha, że nie przylega do niej pył.
- Pełnemu odparowaniu rozpuszczalników: Główna objętość rozpuszczalników musi odparować, aby uniknąć ich oddziaływania z rozpuszczalnikami kolejnej warstwy.
- Początkowej polimeryzacji: Stworzeniu wystarczająco mocnej, lecz jeszcze „otwartej” dla wiązania chemicznego z kolejną warstwą powierzchni.
Naruszenie odstępu międzywarstwowego to poważny błąd technologiczny. Jeśli kolejną warstwę naniesie się zbyt wcześnie (na „mokrą” poprzednią), jej rozpuszczalniki wnikną w dolną warstwę i zmiękczą ją, co doprowadzi do naruszenia struktury, utraty połysku, a przede wszystkim do znacznego obniżenia ogólnej wytrzymałości systemu. Powłoka może pozostawać „miękka” przez długi czas.
3. Pełne utwardzenie (hard cure):
To czas potrzebny materiałowi lakierniczemu do osiągnięcia maksymalnej wytrzymałości chemicznej, twardości i odporności na oddziaływania mechaniczne i chemiczne. Czas pełnego utwardzenia jest zawsze znacznie dłuższy niż czas „suchości w dotyku” i może wynosić od kilku dni do kilku tygodni. Wysyłka wyrobu przed pełnym utwardzeniem może doprowadzić do uszkodzeń przy pakowaniu lub transporcie (przyklejenie się materiału opakowaniowego, powstanie wgnieceń). Informujemy zleceniodawców o konieczności ostrożnej eksploatacji w tym okresie.
4. Kontrola wilgotności w warstwach:
Dla systemów wielowarstwowych, zwłaszcza z użyciem grubowarstwowych lub żelowych gruntów, należy upewnić się, że warstwy wewnętrzne nie mają „uwięzionego” rozpuszczalnika. Używamy specjalistycznych przyrządów do nieniszczącej kontroli grubości i wytrzymałości powłoki. Warstwa musi być twarda, a nie elastyczna.
Kontrola suszenia to nie tylko przestrzeganie instrukcji, lecz także stały monitoring faktycznego stanu powłoki. Tylko pełne i prawidłowe utwardzenie każdej warstwy gwarantuje, że cały system lakierniczy będzie działać jak jednolita, mocna i trwała tarcza.
🩹 Szpachlowanie: wyrównywanie i naprawa powierzchni
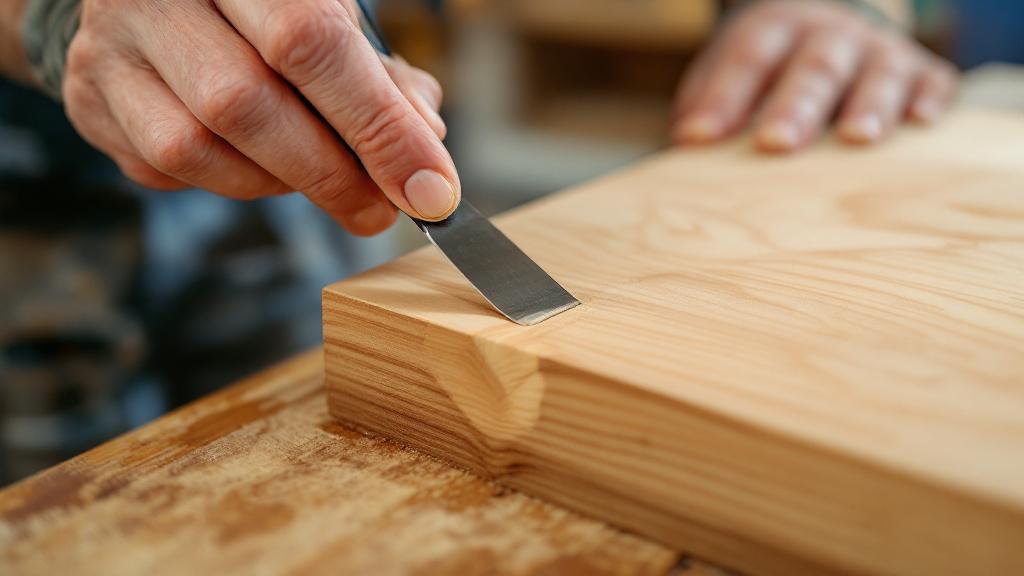
Szpachlowanie, jako osobny etap przygotowania, jest narzędziem do wykończeniowego wyrównania i usunięcia lokalnych wad, których nie usunięto lub nie dało się usunąć na etapie naprawy wstępnej i szlifowania. Szpachlowanie to sztuka maskowania i tworzenia nieskazitelnej powierzchni, szczególnie ważnej dla późniejszego malowania kryjącego (emalią).
1. Wybór szpachli według przeznaczenia:
Wybór materiału określa końcowy rodzaj wykończenia:
- Do malowania kryjącego (emalia): Stosuje się dwuskładnikowe szpachle poliestrowe lub akrylowe. Mają wysoką wytrzymałość, nie dają skurczu, szybko schną i doskonale się obrabiają. Ich głównym celem jest stworzenie idealnie równej powierzchni, ukrywając teksturę drewna, styki, otwory po elementach złącznych i drobne odpryski.
- Do wykończenia przezroczystego (lakier, bejca): Stosuje się specjalistyczne szpachle do drewna, których kolor jest maksymalnie dobrany do tonu konkretnego gatunku. Głównym wymogiem jest, aby po wyschnięciu i szlifowaniu miejsce naprawy było minimalnie zauważalne. Często stosuje się mieszanki z pyłu tego samego gatunku i spoiwa.
2. Technika nanoszenia:
Szpachlę należy nanosić wyłącznie na czystą, odtłuszczoną powierzchnię. Przy pracy z masami dwuskładnikowymi trzeba ściśle przestrzegać proporcji mieszania składników (baza i utwardzacz).
- Minimalna warstwa: Szpachlę nanosi się maksymalnie cienką warstwą, tylko w miejscu wady. Naniesienie grubej warstwy „za jednym przejściem” nieuchronnie doprowadzi do skurczu, pękania i słabej przyczepności. Jeśli potrzebna jest gruba warstwa, lepiej nanosić ją w kilku cienkich warstwach z suszeniem pośrednim.
- Ukierunkowanie: Szpachlę nanosi się szpachelką z naciskiem, aby zapewnić jej maksymalne wnikanie i wypełnienie porów lub pęknięcia.
3. Eliminowanie skurczu:
Nawet najlepszej jakości szpachla daje minimalny skurcz. Jeśli nanieść szpachlę na wilgotne drewno, skurcz będzie krytyczny. To po raz kolejny podkreśla znaczenie kontroli wilgotności. Po całkowitym wyschnięciu i wstępnym szlifowaniu czasem wymagane jest ponowne, cienkie szpachlowanie w celu usunięcia mikroskopijnych zapadnięć, powstałych po pierwszym skurczu.
4. Szlifowanie szpachli:
Etap ten wymaga staranności. Szpachla jest znacznie twardsza od drewna, dlatego przy szlifowaniu istnieje ryzyko zebrania zbyt dużej ilości otaczającego drewna, pozostawiając „garb” ze szpachli.
- Gradacja: Szlifowanie zaczyna się od grubszego ziarna (na przykład P120) do usunięcia głównej masy, a następnie przechodzi do wykończeniowego (P180–P220), aby wygładzić przejście między szpachlą a drewnem.
- Narzędzie: Użycie klocka szlifierskiego lub bruska ze sztywną podstawą pomaga kontrolować równomierność szlifowania i zapobiega „zapadnięciom”.
5. Szpachlowanie czół:
Do przekrojów czołowych, które nasiąkają wilgocią i materiałem lakierniczym najintensywniej, często stosujemy szpachlę lub specjalny grunt uszczelniający (end-sealer). Tworzy to barierę dla wilgoci, obniża nasiąkliwość i zapobiega powstawaniu pęknięć na czołach, co ma krytyczne znaczenie dla wyrobów zewnętrznych.
Fachowo wykonane szpachlowanie to nie próba ukrycia poważnych wad (które należy usuwać poprzez wymianę), lecz precyzyjne i lokalne narzędzie do osiągnięcia idealnie równej powierzchni, będącej obowiązkowym warunkiem wykończenia klasy premium.
💧 Uszczelnianie czół (End Grain Sealing): ochrona przed wilgocią
Przekroje czołowe drewna (end grain) są najbardziej wrażliwym miejscem w każdym wyrobie drewnianym pod względem nasiąkania wilgocią, a co za tym idzie — stabilności i trwałości. Dzieje się tak, ponieważ na czole odsłonięte są tysiące mikroskopijnych kapilar i naczyń biegnących wzdłuż włókien. Przez nie drewno jest w stanie nasiąkać i oddawać wilgoć wielokrotnie szybciej niż przez powierzchnie boczne.
Ignorowanie czół to jedna z najczęstszych przyczyn pękania, odkształceń i przedwczesnego niszczenia powłoki lakierniczej, zwłaszcza na elementach eksploatowanych na wolnym powietrzu (na przykład czoła słupków, belek, mebli ogrodowych).
Krytyczna konieczność uszczelniania:
- Kontrola wilgotności: Uszczelnianie spowalnia tempo, w jakim czoła nasiąkają i tracą wilgoć. Ma to krytyczne znaczenie, ponieważ to właśnie nierównomierny ruch wilgoci (powierzchnia boczna już sucha, a czoło wciąż wilgotne) wywołuje naprężenie wewnętrzne prowadzące do pękania na końcach detalu.
- Zapobieganie gniciu i siniźnie: Nadmierne nasiąkanie wilgocią przez czoła tworzy idealne warunki dla rozwoju grzybów i pleśni wewnątrz drewna, co ostatecznie niszczy jego strukturę, nawet jeśli powierzchnia boczna jest chroniona farbą.
- Wyrównanie nasiąkliwości materiału lakierniczego: Jeśli nie uszczelnić czoła, „wypije” ono ogromną ilość gruntu lub powłoki wykończeniowej, co doprowadzi do nadmiernego zużycia materiału, a przede wszystkim do powstania ciemnej, często nieatrakcyjnej plamy, różniącej się kolorem i połyskiem od głównej powierzchni.
Profesjonalne metody uszczelniania czół:
- Specjalistyczne uszczelniacze (end-grain sealers): To najskuteczniejsza metoda. Stosuje się grubowarstwowe, elastyczne uszczelniacze poliuretanowe lub akrylowe o wysokiej zawartości suchej masy. Nanosi się je pędzlem lub szpachelką, aby stworzyć grubą, mocną, nieprzepuszczalną błonę.
- Żywice epoksydowe: Do wyrobów o najwyższych wymaganiach w zakresie trwałości i wodoodporności (na przykład do konstrukcji morskich lub zewnętrznych) używamy przezroczystych lub pigmentowanych żywic epoksydowych. Żywica wnika głęboko w kapilary i polimeryzuje, tworząc całkowicie nieprzepuszczalną i niezniszczalną barierę.
- Gruntowanie wielowarstwowe: Jeśli nie stosuje się specjalistycznego uszczelniacza, czoła obrabia się z naniesieniem dodatkowych warstw gruntu podstawowego. Na przykład, jeśli na powierzchnię boczną nanosi się jedną warstwę gruntu, na czoło można nanieść dwie lub nawet trzy warstwy z minimalnym szlifowaniem pośrednim, aby maksymalnie nasycić i zamknąć otwarte pory.
- Parafina i wosk (dla określonych systemów): W niektórych tradycyjnych systemach lub przy pracy z olejem i woskiem czoła można obrobić gorącą parafiną lub specjalnymi woskami czołowymi. Metoda ta jest mniej trwała niż uszczelniacze syntetyczne, lecz zapewnia niezbędną ochronę przy eksploatacji w umiarkowanych warunkach.
Ważne, aby pamiętać, że uszczelnianie czół przeprowadza się przed malowaniem wykończeniowym. Po uszczelnieniu powierzchnię czoła szlifuje się, aby usunąć nadmiar uszczelniacza i stworzyć równe przejście do powierzchni bocznej, co zapewnia estetyczny wygląd.
Profesjonalne uszczelnianie czół to prosta, lecz absolutnie niezbędna operacja technologiczna, która ma ogromny wkład w ogólną odporność na wilgoć i integralność strukturalną wyrobu, gwarantując trwałość na dziesięciolecia.
🎨 Finalne przygotowanie i czystość kabiny: warunki nanoszenia
Po tym jak wszystkie etapy przygotowania mechanicznego i chemicznego zostały zakończone — wilgotność skontrolowana, wady usunięte, powierzchnia oszlifowana do P220–P240, odtłuszczona i zagruntowana z obowiązkowym szlifowaniem pośrednim i odpylaniem — detal przechodzi do etapu końcowego: stworzenia idealnych warunków do naniesienia materiału wykończeniowego. Etap ten dotyczy nie samego detalu, lecz otoczenia, które odgrywa decydującą rolę w uzyskaniu nieskazitelnej powłoki.
1. Przygotowanie kabiny lakierniczej:
Idealna kabina lakiernicza to nie tylko pomieszczenie, to kontrolowane środowisko, które musi spełniać następujące wymagania:
- Ogrzewanie i termokontrola: Temperatura w kabinie musi być stabilna i odpowiadać wymaganiom producenta materiału lakierniczego (zazwyczaj 20–25 stopni Celsjusza). Jest to krytyczne dla lepkości materiału i szybkości jego polimeryzacji.
- Filtracja powietrza (nawiewna i wywiewna): Kabina musi być wyposażona w wielopoziomowy system filtracji. Powietrze nawiewane musi przechodzić przez filtry wysokiej klasy oczyszczania (na przykład klasy F5–F7), aby wykluczyć przedostanie się pyłu, włókien i owadów. System wywiewny musi zapewniać skuteczne usuwanie oparów rozpuszczalnika i mgły lakierniczej.
- Nadciśnienie (nadciśnienie kabiny): W idealnej kabinie utrzymuje się lekkie nadciśnienie. Oznacza to, że powietrze zawsze przemieszcza się od wewnątrz na zewnątrz, zapobiegając przedostawaniu się zanieczyszczonego powietrza z zewnątrz przez szczeliny lub przy otwieraniu drzwi.
2. Kontrola wilgotności w kabinie:
Wilgotność powietrza musi być utrzymywana w optymalnym przedziale (40%–60%). Zbyt wysoka wilgotność spowolni suszenie i może wywołać wady. Do kontroli używa się profesjonalnych higrometrów oraz, w razie potrzeby, osuszaczy lub nawilżaczy.
3. Organizacja przestrzeni roboczej:
- Podstawki i uchwyty: Detale muszą być umieszczone na czystych, specjalistycznych podstawkach lub stołach obrotowych. Powierzchnia styku musi być minimalna, aby nie utrudniać równomiernego nanoszenia i wykluczyć przyklejenie.
- Wykluczenie silikonu: Wewnątrz kabiny lakierniczej i w jej pobliżu absolutnie zabronione jest używanie jakichkolwiek produktów zawierających silikon, w tym smarów do narzędzi lub politur.
4. Przygotowanie sprzętu do nanoszenia:
Sprzęt lakierniczy (pistolety natryskowe, pompy, węże) musi być idealnie czysty. Wszelkie resztki starej farby lub zanieczyszczeń mogą zostać wyplute na świeżą powłokę. Przed rozpoczęciem pracy pistolet natryskowy rozbiera się, przepłukuje i sprawdza pod kątem szczelności.
5. Odzież operatora:
Operator nanoszący materiał lakierniczy musi być ubrany w specjalistyczny, niepylący, antystatyczny kombinezon. Włosy muszą być zakryte. Minimalizuje to ryzyko przeniesienia włókien i pyłu z ciała i odzieży na przygotowaną powierzchnię.
6. Finalne przetarcie ściereczką lepną:
Bezpośrednio zanim operator sięgnie po pistolet natryskowy, detal przechodzi ostatnie, szybkie przetarcie ściereczką lepną (tack-cloth). Wychwytuje to pył, który mógł osiąść na powierzchni w czasie przemieszczania ze strefy przygotowania do kabiny. Krok ten trwa sekundy, lecz daje maksymalną gwarancję czystości.
Przestrzeganie wszystkich tych warunków tworzy idealne mikrośrodowisko do naniesienia materiału lakierniczego. Ostatecznie jakość powłoki wykończeniowej jest odzwierciedleniem dbałości o szczegóły na wszystkich poprzednich etapach oraz nieskazitelnej czystości w momencie nanoszenia. Tylko przy takim podejściu można zagwarantować trwały i estetycznie doskonały rezultat.
✅ Testowanie i kontrola: weryfikacja jakości przygotowania
Nawet przy ścisłym przestrzeganiu wszystkich etapów technologicznych końcowa kontrola jakości przygotowania jest obowiązkowym warunkiem profesjonalnej pracy. Kontrola musi być wieloetapowa, aby zagwarantować, że detal jest w pełni gotowy do naniesienia warstwy wykończeniowej.
1. Oględziny wizualne pod kątem:
Najprostsza, lecz jedna z najskuteczniejszych metod. Przygotowany detal ogląda się w jasnym świetle bocznym (na przykład skierowanej lampy). Takie światło błyskawicznie ujawnia:
- Rysę po szlifowaniu: Rysy pozostawione przez szlifowanie w poprzek lub zbyt grube, które mogą być niewidoczne przy zwykłym oświetleniu.
- Zapadnięcia i garby: Nierówności powstałe wskutek nieprawidłowego szpachlowania lub szlifowania (na przykład zapadnięcie w środku obszaru zaszpachlowanego).
- Resztki kleju lub żywicy: Fragmenty te będą miały inną teksturę i połysk.
2. Sprawdzenie przyczepności gruntu (Cross-Cut Test):
Po naniesieniu i całkowitym wyschnięciu gruntu przeprowadza się nieniszczący lub półniszczący test przyczepności. W tym celu używa się specjalistycznego narzędzia (przyrządu do pomiaru przyczepności lub po prostu ostrego noża) do wykonania testu nacięć siatkowych (Cross-Cut Test):
- Na wyschniętym gruncie wykonuje się siatkę z 6–11 równoległych nacięć w odstępie 1–2 mm od siebie, przecinając aż do samego drewna.
- Taką samą siatkę wykonuje się prostopadle do pierwszej.
- Na siatkę nakleja się ustandaryzowaną taśmę (taśmę klejącą) i gwałtownie zrywa.
- Dobrze przyczepiony grunt nie powinien się odspajać. Test ten daje obiektywną ocenę tego, jak dobrze grunt „związał się” z drewnem.
3. Test nasiąkliwości (test kropli):
Po gruntowaniu i szlifowaniu pośrednim powierzchnia powinna mieć równomierną, niską nasiąkliwość.
- Nanosi się kilka kropli wody lub rozpuszczalnika w różnych punktach.
- Jeśli kropla szybko wsiąka, wskazuje to, że grunt naniesiono zbyt cienką warstwą lub w tym miejscu jest obszar o wysokiej porowatości (na przykład czoło).
- Jeśli kropla się utrzymuje, potwierdza to, że powierzchnia jest uszczelniona i gotowa do równomiernego naniesienia warstwy wykończeniowej.
4. Pomiar grubości warstwy (dla systemów kryjących):
Używa się grubościomierza do nieniszczącego pomiaru grubości warstwy suchej (DFT). Pozwala to upewnić się, że warstwa gruntu została naniesiona równomiernie i ma wystarczającą grubość, by spełniać swoją funkcję izolującą i wypełniającą. Zbyt cienka warstwa nie będzie skuteczna, zbyt gruba może popękać.
5. Ocena pH (dla systemów wodnych):
Przy użyciu wodnych materiałów lakierniczych czasem przeprowadza się test kwasowości powierzchni. Skrajnie kwaśne lub zasadowe środowisko może negatywnie wpływać na polimeryzację wodnych systemów akrylowych i poliuretanowych.
Kontrola końcowa to ostatnia możliwość naprawienia potencjalnej wady przed naniesieniem warstwy wykończeniowej — najdroższej i najbardziej pracochłonnej. Jeśli kontrola wykryje problem (słaba przyczepność, widoczna rysa, nierównomierność), detal wraca na ponowne szlifowanie i gruntowanie.
📝 Dokumentowanie procesu: gwarancja i odpowiedzialność
W profesjonalnej obróbce drewna, zwłaszcza przy realizacji dużych zamówień lub produkcji wyrobów klasy premium, dokumentowanie procesu przygotowania do malowania jest nieodłączną częścią dyscypliny technologicznej. To nie biurokracja, lecz system kontroli jakości i podstawa do udzielenia gwarancji na powłokę wykończeniową.
1. Dziennik kontroli produkcyjnej:
Na każdą partię lub duży projekt prowadzi się dziennik, w którym zapisuje się kluczowe parametry:
- Data i godzina rozpoczęcia i zakończenia każdego etapu.
- Wilgotność drewna: Faktyczne wskazania wilgotnościomierza przed rozpoczęciem obróbki (w % masy).
- Użyte materiały: Dokładne nazwy i oznaczenia ścierniw, szpachli, marek gruntu i rozpuszczalników, wraz z numerami partii.
- Warunki w kabinie: Temperatura i wilgotność względna powietrza w momencie gruntowania i suszenia.
- Czas wysychania: Faktyczny czas suszenia międzywarstwowego i pełnego.
2. Karty procesu technologicznego:
Tworzy się szczegółową instrukcję krok po kroku, która została zrealizowana. Na przykład:
- Szlifowanie: P120 (maszyna) -> P180 (maszyna) -> P240 (ręczne, z podniesieniem włosa).
- Gruntowanie: Grunt X-50, nanoszenie 150 g/m², grubość 80 µm, suszenie 4 godziny w 22 stopniach Celsjusza.
- Szlifowanie pośrednie: P320.
3. Dokumentacja foto i wideo:
Dla spornych lub szczególnie złożonych węzłów (na przykład naprawa dużych wad, połączenia klejowe) prowadzi się dokumentację fotograficzną. Pozwala to potwierdzić, że wszystkie prace naprawcze zostały wykonane zgodnie z zatwierdzonym standardem.
4. Potwierdzenie kompatybilności:
Dokumentalne potwierdzenie, że wszystkie stosowane materiały chemiczne (grunt, emalia, rozpuszczalnik) należą do jednego systemu chemicznego lub są oficjalnie zatwierdzone przez producentów jako kompatybilne.
5. Protokół testu przyczepności:
Wyniki wyrywkowego testu nacięć siatkowych zapisuje się, wraz z fotografią wyniku i oceną według przyjętej skali (na przykład DIN EN ISO 2409).
6. Paszport jakości wyrobu:
Do finalnego pakietu dokumentów dla klienta włącza się „Paszport jakości”, który poświadcza, że przygotowanie powierzchni i naniesienie powłoki lakierniczej wykonano w pełnej zgodności z wysokimi standardami firmy. Nie tylko potwierdza to jakość, lecz służy również jako podstawa obsługi gwarancyjnej.
Dokumentowanie procesu przygotowania to profesjonalna odpowiedzialność, która zapewnia powtarzalność rezultatu. Jeśli rok później wyrób będzie wymagał naprawy lub dodatkowego malowania, posiadanie dokładnej dokumentacji pozwoli odtworzyć oryginalny system lakierniczy bez błędów. Ostatecznie buduje to zaufanie u klienta i świadczy o wysokim poziomie technologicznym produkcji.