Die besten Techniken für ein hochwertiges Hand- und Maschinenschleifen von Holzprodukten und Holzwerkstoffen
Heute sprechen wir über einen Prozess, der aus einem gewöhnlichen Holzrohling ein echtes Kunstwerk macht. Es geht um das Schleifen. Viele halten diesen Schritt fälschlich für nebensächlich, für eine Art Grobarbeit. Doch gerade von der Qualität des Schleifens hängt zu 90 % das endgültige Aussehen eines Produkts ab, ebenso die gleichmäßige Aufnahme von Lack oder Öl, das haptische Empfinden und letztlich die Langlebigkeit. Ein unsachgemäßes oder nachlässiges Schleifen kann selbst das teuerste und schönste Material verderben.
In diesem Artikel gehen wir ausführlich, aber ohne unnötiges Beiwerk, auf alle wesentlichen Aspekte des Hand- und Maschinenschleifens ein. Wir teilen die professionellen Kniffe und Techniken, die wir in unserer täglichen Arbeit beim Herstellen von Möbeln, Interieurelementen und anderen Holzprodukten einsetzen. Diese Informationen sind sowohl für alle nützlich, die die Prozesse der Holzbearbeitung tiefer verstehen möchten, als auch für jene, die bei uns Produkte bestellen und sich der höchsten Qualität des Endprodukts sicher sein wollen.
Wozu ist das Schleifen überhaupt nötig? Die Grundlagen
Auf den ersten Blick ist die Antwort offensichtlich: um die Oberfläche glatt zu machen. Doch das ist nur die Spitze des Eisbergs. Professionelles Schleifen ist ein vielseitiger technologischer Prozess, der mehrere grundlegende Aufgaben zugleich löst. Ohne ein richtiges Verständnis dieser Aufgaben lässt sich die Bedeutung dieses Schritts nicht einschätzen und das gewünschte Ergebnis nicht erreichen. Sehen wir uns an, was mit dem Holz beim Schleifen genau geschieht und welche Ziele wir verfolgen.
Die erste und offensichtlichste Aufgabe ist das Entfernen von Fehlern der Erstbearbeitung. Nach dem Sägen, Fügen oder Dickenhobeln bleiben auf der Holzoberfläche unweigerlich Spuren des Schneidwerkzeugs zurück: Riefen vom Sägeblatt, “Wellen” von den Messern, Ausrisse und sogar kleine Ausbrüche. Diese Fehler sind auf einem unbehandelten Brett vielleicht nicht sehr auffällig, treten aber sofort unter einer Schicht Beize oder Lack hervor und erzeugen ein schludriges, billiges Aussehen. Das Schleifen, beginnend mit grobkörnigen Abrasiven, erlaubt es, die dünnste obere Schicht des Materials abzutragen, diese Unebenheiten auszugleichen und eine einheitliche Ebene zu schaffen.
Das zweite wichtige Ziel ist das Schaffen der richtigen “Basis” für die Endbeschichtung. Die Holzoberfläche hat selbst bei perfektem Hobeln eine geschlossene Porenstruktur. Lacke, Öle und Beizen können in eine solche Oberfläche einfach nicht gleichmäßig einziehen oder mit ihr haften. Das Ergebnis wären Fleckigkeit, ungleichmäßiger Glanz und schwache Haftung (Adhäsion), was künftig zum Abblättern der Beschichtung führt. Das Schleifen “lockert” die oberen Holzfasern auf und öffnet die Poren. Dadurch kann der Finish tief und gleichmäßig in die Struktur des Materials eindringen und sorgt für satte Farbe, dauerhaften Schutz und ein schönes Aussehen.
Die dritte Aufgabe ist die Kalibrierung und das abschließende Ausrichten. Selbst nach sauberer Arbeit an Maschinen können mikroskopische Höhenunterschiede bleiben, zum Beispiel dort, wo mehrere Lamellen zu einer Möbelplatte verleimt sind. Das Hand- oder Maschinenschleifen bringt die Oberfläche zu perfekter Ebenheit, was für Produkte wie Arbeitsplatten, Möbelfronten oder Türen entscheidend ist. Haptisch fühlt sich eine solche Oberfläche monolithisch und ganzheitlich an, ohne den geringsten Absatz.
Die vierte, aber nicht minder wichtige Funktion ist die ästhetische. Das Schleifen erlaubt es, die natürliche Schönheit der Holzmaserung hervorzuheben. Eine richtig bearbeitete Oberfläche spielt auf besondere Weise mit dem Licht und offenbart die Tiefe der Zeichnung der Jahresringe. Zudem entfernt das Schleifen alle scharfen Kanten und Grate und macht das Produkt sicher und angenehm im Griff. Genau dieser Aspekt unterscheidet Laienarbeit von einem professionellen Produkt. Letztlich bestimmt gerade die Qualität des Schleifens das haptische Vergnügen beim Berühren des fertigen Stücks.
So ist das Schleifen nicht bloß ein Säubern, sondern ein grundlegender Vorbereitungsschritt, der Aussehen, Gebrauchseigenschaften und Langlebigkeit jedes Holzprodukts unmittelbar beeinflusst. Diesen Prozess zu vernachlässigen kommt dem Bau eines schönen Hauses auf schlechtem Fundament gleich: Das Ergebnis wird kurzlebig und enttäuschend sein.
Die Wahl des Schleifmittels: Körnung und Werkstoffe
Der Schlüssel zum erfolgreichen Schleifen liegt in der richtigen Wahl des Schleifmittels. Ein ungeeignetes Korn oder ein ungeeigneter Schleifmitteltyp kann tiefe Kratzer verursachen, die sich nicht mehr entfernen lassen, oder umgekehrt zu vergeblichem Zeitverlust ohne sichtbares Ergebnis führen. Das ganze Geheimnis liegt in der Reihenfolge und im Verständnis, wie jede Art von Schleifpapier arbeitet.
Der Hauptparameter jedes Schleifmittels ist die Körnung. Sie wird mit dem Buchstaben “P” und einer Zahl bezeichnet (zum Beispiel P80, P120, P240). Je kleiner die Zahl, desto gröber das Schleifkorn und desto aggressiver arbeitet das Schleifpapier. Je größer die Zahl, desto feiner das Korn und desto sanfter die Bearbeitung. In der professionellen Holzbearbeitung wird die genormte FEPA-Skala verwendet. Wichtig ist zu verstehen, dass man nicht einfach das feinste Schleifmittel nehmen und damit eine grobe Oberfläche glätten kann. Man verliert Stunden, überhitzt das Holz und “verleckt” die Oberfläche, entfernt aber die Fehler nicht.
Der Schleifprozess baut immer auf dem Prinzip der schrittweisen Verringerung der Körnungauf. Jedes nachfolgende, feinere Schleifmittel entfernt die Kratzer, die das vorhergehende, gröbere hinterlassen hat. Schritte dürfen nicht übersprungen werden. Geht man von P80 direkt auf P240, poliert man lediglich die Oberseiten der P80-Kratzer, ohne ihre Tiefe zu beseitigen. Unter Lack zeigen sich diese tiefen Riefen als “Spinnennetz”. Der Standardschritt zwischen den Körnungen sollte am Anfang 40-60 Einheiten nicht überschreiten (P80 -> P120) und kann in den Endphasen kleiner sein (P180 -> P220).
Neben der Körnung ist auch das Material des Schleifkorns:
- Aluminiumoxid (Elektrokorund). Das gängigste und universellste Material für die Holzbearbeitung. Es ist recht hart, langlebig und besitzt die Eigenschaft, sich während der Arbeit selbst zu schärfen (beim Zerbröseln bilden die Körner neue scharfe Kanten). Ideal für alle Schleifphasen der meisten Holzarten.
- Siliciumcarbid. Härter und schärfer als Aluminiumoxid. Es ist jedoch auch spröder. Am häufigsten wird es für das “Nassschleifen” zwischen den Lackschichten sowie für die Bearbeitung sehr harter Materialien oder das Entfernen alter Beschichtungen verwendet. Für das Erstschleifen von Holz kann es zu aggressiv sein.
- Keramisches Schleifmittel. Sehr hart und verschleißfest. Wird vor allem auf Schleifbändern für aggressiven Materialabtrag (Kalibrieren, Ausrichten) eingesetzt. Beim Handschleifen kommt es wegen der hohen Kosten seltener vor.
Ebenso wichtig ist die Unterlage, auf die das Schleifmittel aufgebracht ist. Eine Papierunterlage ist günstiger, aber weniger stabil und eignet sich für das Hand- und Schwingschleifen. Eine Gewebeunterlage ist deutlich fester und elastischer; sie ist für Schleifbänder und für die Bearbeitung gekrümmter Flächen unverzichtbar, wo Papier schnell reißen würde. Es gibt auch Unterlagen auf Film- oder Schaumstoffbasis für die feine Endbearbeitung.
Und die letzte Feinheit ist die Streuungsart. Eine offene Streuung bedeutet, dass die Schleifkörner 50-70 % der Unterlage bedecken. Die Zwischenräume verhindern ein schnelles Zusetzen (Verstopfen) des Schleifpapiers durch das Schleifgut, was besonders bei der Arbeit mit weichen und harzigen Holzarten (Kiefer, Fichte) wichtig ist. Eine geschlossene Streuung (Körner bedecken nahezu 100 % der Unterlage) arbeitet aggressiver und ergibt eine glattere Oberfläche, setzt sich aber schneller zu. Sie eignet sich besser für Harthölzer (Eiche, Esche, Buche).
Handschleifen: wenn die Maschine machtlos ist
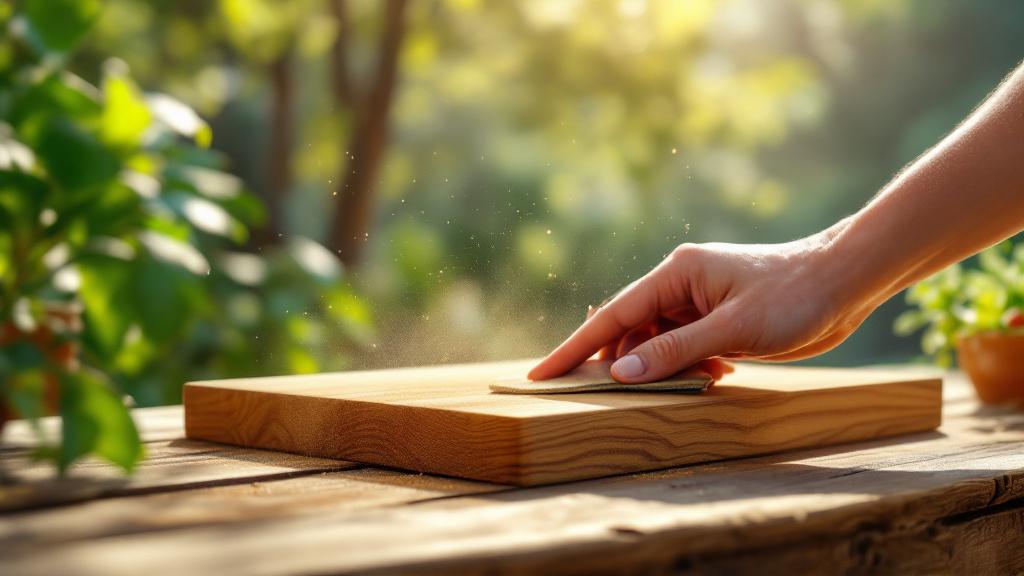
Trotz des riesigen Arsenals an Elektrowerkzeugen bleibt das Handschleifen ein unverzichtbarer Schritt in der professionellen Holzbearbeitung. Es gibt Aufgaben, bei denen eine Maschine Schaden anrichten kann oder schlicht nicht die nötige Kontrolle und Feinfühligkeit bieten kann. Gerade die von Hand ausgeführte Liebe zum Detail zeichnet ein hochwertiges Produkt aus. Die Hände eines Meisters fühlen das Material weit feiner als jeder noch so moderne Schleifer.
Der größte Vorteil des Handschleifens ist die vollständige Kontrolle. Sie kontrollieren Druck, Bewegungsrichtung und Bearbeitungswinkel. Das ist bei der Arbeit mit komplexen Profilen, geschnitzten Elementen, Innenecken und kleinen Details entscheidend. Der Versuch, mit einem Exzenterschleifer in solche Stellen zu gelangen, führt fast sicher zum “Verlecken” der scharfen Kanten, zur Veränderung der Profilgeometrie und zur Beschädigung angrenzender Flächen. Von Hand hingegen lässt sich jeder Millimeter sorgfältig bearbeiten, wobei die ursprüngliche Formgebung erhalten bleibt.
Für ein effektives Handschleifen sollte man niemals einfach ein Blatt Schleifpapier in der Handfläche halten. Die Finger üben unterschiedlichen Druck aus, was auf einer ebenen Fläche unweigerlich zu “Mulden” und Unebenheiten führt. Man muss unbedingt Schleifklötze oder -klötzchenverwenden. Die einfachste Variante ist, Schleifpapier um einen ebenen Holzklotz zu wickeln. Der Bequemlichkeit halber gibt es spezielle Handschleifer mit Klemmen sowie Profilklötze aus elastischen Materialien, die sich an konkave oder konvexe Flächen anpassen.
Die Grundregel des Handschleifens ist die Bewegung streng in Faserrichtung des Holzes. Schleifen quer zur Faser hinterlässt tiefe Kratzer, die sich später praktisch nicht mehr entfernen lassen. Sie sind auf reinem Holz vielleicht unsichtbar, verwandeln sich aber nach dem Auftragen von Beize oder Öl in hässliche dunkle Streifen. Die Bewegungen sollten gleichmäßig sein, mit gleichem Druck, über die gesamte Länge des Werkstücks, um lokale Vertiefungen zu vermeiden.
Das Handschleifen ist in den abschließenden Vorbereitungsphasenunverzichtbar. Nach der Arbeit selbst mit dem besten Exzenterschleifer mit Körnung P180 oder P220 erlaubt ein leichtes Nacharbeiten von Hand mit derselben Körnung, die feinsten “Schleifspiralen” (mikroskopische kreisförmige Riefen von der Maschine) zu beseitigen und die Oberflächentextur endgültig auszugleichen. Dieser letzte Durchgang, mit minimalem Druck in Faserrichtung ausgeführt, verleiht der Oberfläche eine seidige Glätte und garantiert ein perfektes Auftragen der Beschichtung.
Auch für das Zwischenschleifen von Lackbeschichtungenist die Handbearbeitung notwendig. Nach dem Trocknen der ersten Lackschicht stellen sich die Holzfasern auf und machen die Oberfläche rau. Diese aufgestellten Fasern müssen vorsichtig abgetragen werden. Das geschieht von Hand, mit Schleifmitteln auf weicher Unterlage (Schleifschwämme) oder sehr feinkörnigem Schleifpapier (P320-P600), mit minimalem Druck. Der Einsatz einer Maschine in dieser Phase würde die dünne Lackschicht fast sicher bis auf das Holz durchschleifen, besonders an Ecken und Kanten.
So ist das Handschleifen kein Relikt der Vergangenheit, sondern ein wichtiges Werkzeug im Arsenal des Profis. Es wird überall dort gebraucht, wo feinste Präzision, Feinfühligkeit und volle Kontrolle über den Prozess gefragt sind. Gerade das Nacharbeiten von Hand verleiht einem Produkt sein vollendetes, wirklich hochwertiges und “edles” Aussehen.
Das Arsenal kennenlernen: die wichtigsten Arten von Schleifmaschinen
Für die Bearbeitung großer Flächen und für die erste, arbeitsintensivste Schleifphase kommt man ohne Elektrowerkzeug nicht aus. Es spart enorm viel Zeit und Kraft und erlaubt ein Ergebnis, das von Hand in vertretbarer Zeit nicht erreichbar ist. Wichtig ist jedoch zu verstehen, dass jede Schleifmaschine für ihre eigenen Aufgaben geschaffen ist und der Einsatz eines ungeeigneten Werkzeugs das Werkstück verderben kann.
Sehen wir uns die drei Haupttypen von Schleifmaschinen an, die die Grundlage jeder holzbearbeitenden Werkstatt bilden.
- Bandschleifmaschine Dies ist das leistungsstärkste und aggressivste Werkzeug im Schleifarsenal. Das Arbeitselement ist ein zu einer Schlaufe verleimtes Schleifband, das mit hoher Geschwindigkeit über zwei Rollen läuft. Die Bandschleifmaschine ist für Grobarbeit bestimmt: schnelles Abtragen großer Materialmengen, Ausrichten sehr grober oder unebener Flächen (zum Beispiel Bretter nach dem Sägen), Entfernen alter Farbe oder alten Lacks. Das Band bewegt sich streng linear, daher darf man ausschließlich in Faserrichtung arbeiten, sonst bleiben tiefste Kratzer zurück. Die Bandschleifmaschine ist die “schwere Artillerie”, die Geschick und eine ruhige Hand erfordert. Eine falsche Bewegung, ein Verweilen an einer Stelle, und im Werkstück entsteht eine tiefe Mulde. Für das feine, sanfte Schleifen ist dieses Werkzeug absolut ungeeignet.
- Schwingschleifmaschine (Flachschleifmaschine) Dieses Werkzeug arbeitet nach einem anderen Prinzip. Eine rechteckige oder dreieckige Sohle führt schnelle Schwingbewegungen mit sehr kleiner Amplitude aus. Die Schwingschleifmaschine ist deutlich sanfter als die Bandschleifmaschine und wird für das Zwischen- und Endschleifen ebener Flächen verwendet. Dank der rechteckigen Sohlenform eignet sie sich gut für die Bearbeitung von Ecken. Klassische Schwingschleifer haben jedoch einen Nachteil: Wegen der gleichförmigen Schwingbewegungen können sie kleine, sich wiederholende Kratzer (“Schleifspiralen”) auf der Oberfläche hinterlassen, die nach dem Lackieren unter bestimmtem Lichteinfall sichtbar werden. Deshalb werden sie für beste Qualität oft in Zwischenphasen vor dem endgültigen Nacharbeiten eingesetzt.
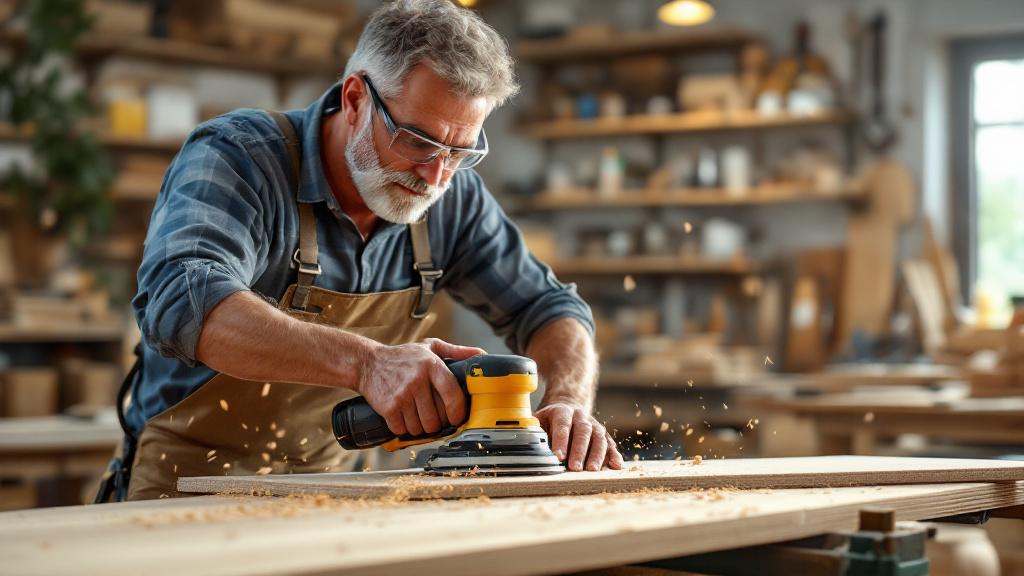
- Exzenterschleifmaschine Dies ist das universellste und wohl wichtigste Schleifwerkzeug, um eine hochwertige Oberfläche zu erreichen. Ihr runder Teller führt zwei Bewegungen zugleich aus: Er dreht sich um seine Achse und schwingt gleichzeitig auf einer Umlaufbahn (Exzentrizität). Diese komplexe, zufällige Bewegung stellt sicher, dass sich jedes Schleifkorn ständig auf einer neuen Bahn bewegt. Dadurch bleiben auf der Oberfläche keine erkennbaren, sich wiederholenden Kratzer zurück. Der Exzenterschleifer vereint genügend Leistung zum Materialabtrag mit der Feinfühligkeit für die Endbearbeitung. Er eignet sich ideal zum Schleifen großer ebener und sogar leicht gekrümmter Flächen wie Arbeitsplatten, Möbelplatten und Fronten. Gerade der Exzenterschleifer erlaubt es, eine Oberfläche für die anspruchsvollsten Beschichtungen vorzubereiten, zum Beispiel Glanzlack oder tönendes Öl.
Die Wahl des konkreten Werkzeugs wird von der Aufgabe bestimmt. Zum groben Ausrichten einer alten Fensterbank nehmen wir die Bandschleifmaschine. Zum Schleifen einer neuen Eichenarbeitsplatte ist unsere Wahl das schrittweise Arbeiten mit dem Exzenterschleifer mit Wechsel der Körnung. Und für das sorgfältige Nacharbeiten einer Innenecke in einer Möbelschublade eignet sich eher ein Schwingschleifer mit dreieckiger Sohle oder Handarbeit. Der professionelle Ansatz besteht im geschickten Kombinieren dieser Werkzeuge, um in jeder Phase das optimale Ergebnis zu erzielen.
Technik für ebene Flächen: perfekte Glätte erreichen
Die Bearbeitung großer ebener Flächen wie Arbeitsplatten, Türen oder Paneelen ist eine der häufigsten Aufgaben in der Holzbearbeitung. Gerade auf diesen Flächen sind Schleiffehler – Kratzer, “Schleifspiralen”, Unebenheiten – am besten zu sehen. Perfekte Glätte zu erreichen erfordert nicht nur das richtige Werkzeug (meist ein Exzenterschleifer), sondern auch die strikte Einhaltung der Technologie.
Das erste und wichtigste Prinzip ist Reihenfolge und Geduld. Wie bereits gesagt, darf man keine Körnungen überspringen. Eine typische Abfolge für einen neuen, gut vorbereiteten Rohling aus Hartholz (zum Beispiel Eiche) könnte so aussehen: P100 -> P150 -> P180 -> P220. Für weichere Arten oder wenn die Oberfläche bereits recht eben ist, kann man mit P120 beginnen. Müssen jedoch erhebliche Fehler entfernt werden, kann der Start auch bei P80 liegen. Bevor man auf die nächste, feinere Körnung wechselt, ist es absolut notwendig, die Riefen der vorherigen, gröberen vollständig zu entfernen.
Zur Kontrolle dieses Prozesses gibt es einen einfachen, aber sehr wirksamen professionellen Kniff. Vor Beginn der Arbeit mit jeder neuen Körnung werden leichte Kontrollstriche mit einem gewöhnlichen weichen Bleistift auf die Oberfläche aufgebracht. Das Schleifen mit der aktuellen Körnung wird fortgesetzt, bis alle Bleistiftmarkierungen vollständig verschwunden sind. Das ist eine hundertprozentige Garantie dafür, dass Sie die gesamte Fläche gleichmäßig bearbeitet haben und für den nächsten Schritt bereit sind.
Der zweite wichtige Aspekt ist die Bewegungstechnik. Die Schleifmaschine muss gleichmäßig, ohne Ruckeln, mit einer Geschwindigkeit von etwa 2-4 cm pro Sekunde geführt werden. Die Bewegungen sollten gleichmäßig sein und einander überlappen. Stellen Sie sich vor, Sie streichen eine Wand mit der Rolle: Jeder folgende Durchgang sollte den vorherigen um etwa ein Drittel oder die Hälfte der Sohlenbreite überlappen. Das sorgt für eine gleichmäßige Bearbeitung ohne Auslassungen und “Streifen”. Man sollte die Maschine nicht chaotisch oder im Kreis bewegen, besser hält man sich an systematische Durchgänge längs und dann quer zum Werkstück.
Die dritte Regel ist der richtige Druck. Hier gilt das Prinzip “weniger ist mehr”. Moderne Schleifmaschinen sind so ausgelegt, dass sie unter ihrem Eigengewicht effektiv arbeiten. Übermäßiger Druck auf das Werkzeug beschleunigt den Prozess nicht, sondern führt zu negativen Folgen. Erstens riskieren Sie, sich in das Material “einzugraben” und Mulden zu erzeugen. Zweitens beginnt der Motor unter Überlast zu arbeiten. Drittens überhitzen durch die übermäßige Reibung sowohl die Sohle als auch das Holz, was zum schnellen Zusetzen des Schleifmittels und zu Harzbrandstellen am Holz führt. Legen Sie einfach die Hand auf die Maschine und führen Sie sie, ohne Kraft aufzuwenden.
Vor dem Endschleifen mit der feinsten Körnung (zum Beispiel P220) führen Profis oft das Verfahren des Anfeuchtens der Faserndurch. Dazu wird die Oberfläche mit Wasser aus einer Sprühflasche leicht befeuchtet. Das Wasser bewirkt, dass sich die beim Schleifen zusammengedrückten und flachgelegten Holzfasern aufrichten und aufstellen. Nach dem vollständigen Trocknen fühlt sich die Oberfläche rau an. Wenn Sie nun einen letzten Durchgang mit dem feinsten Schleifmittel machen, glätten Sie diese Fasern nicht bloß, sondern schneiden sie ab. Das stellt sicher, dass die Oberfläche nach dem Auftragen eines wasserbasierten Finishs (Lack, Beize) perfekt glatt bleibt.
Und vergessen Sie natürlich nicht die Zwischenreinigung. Nach jedem Durchgang mit einer bestimmten Körnung muss der gesamte Staub gründlich von der Oberfläche entfernt werden. Am besten eignet sich dafür ein Industriestaubsauger. Verbliebene grobe Schleifmittel- oder Holzstaubpartikel können unter die Sohle geraten und tiefe zufällige Kratzer hinterlassen, die die gesamte vorherige Arbeit verderben. Gründliche Reinigung ist der Schlüssel zu einem sauberen Ergebnis.
Kanten, Hirnholz und Profile bearbeiten: die Geheimnisse der Meisterschaft
Wenn bei ebenen Flächen alles mehr oder weniger klar ist, so ist die Bearbeitung von Hirnholz, Kanten und Formprofilen der Bereich, in dem sich echte Professionalität zeigt. Diese Zonen erfordern besondere Aufmerksamkeit und Sorgfalt, denn gerade hier machen Anfänger am häufigsten Fehler, die das Aussehen des gesamten Produkts verderben. Eine falsch bearbeitete Kante kann alle Mühe beim Schleifen der Hauptfläche zunichtemachen.
Die Hauptschwierigkeit bei der Arbeit mit Kanten ist die Erhaltung ihrer Geometrie. Der Hauptfehler ist das “Verrunden” der Kanten. Beim Schleifen einer Fläche neigen viele, wenn sie an die Kante kommen, instinktiv die Maschine, was die scharfe Kante abrundet. Um dies zu vermeiden, sollte die Schleifmaschine so geführt werden, dass die Mitte ihrer Sohle nicht über die zu bearbeitende Fläche hinausragt. Für die Bearbeitung der Kanten selbst nutzt man besser keinen Exzenterschleifer, sondern einen Schwingschleifer mit rechteckiger Sohle oder einen speziellen, mit Schleifpapier umwickelten Schleifklotz. Das gibt maximale Kontrolle und erlaubt es, einen perfekten rechten Winkel zu erhalten.
Ein besonderes Vorgehen erfordert die Bearbeitung von Hirnholz (den Flächen des Querschnitts durch das Holz). Die Holzstruktur am Hirnholz gleicht einem Bündel Strohhalme: Sie hat offene Fasern, die Feuchtigkeit und Finishs (Beize, Öl) weit stärker aufnehmen als die Längsflächen. Schleift man das Hirnholz mit demselben Schleifmittel wie die Hauptfläche, so wird es nach dem Auftragen der Beize deutlich dunkler und erzeugt einen unschönen Kontrast. Um dies zu vermeiden, wird Hirnholz stets ein bis zwei Stufen feiner geschliffen als die Flächen. War die Endbearbeitung der Fläche zum Beispiel mit Körnung P180, so sollte das Hirnholz bis P240 oder sogar P320 gebracht werden. Feineres Schleifen verdichtet und schließt die Fasern stärker, gleicht die Saugfähigkeit aus und sorgt für einen gleichmäßigen Ton des gesamten Produkts.
Die Arbeit mit Formprofilen, gefrästen Kanten (Profilkanten) und Zierleisten ist überwiegend das Feld der Handarbeit. Der Versuch, ein komplexes Profil mit Elektrowerkzeug zu bearbeiten, endet fast immer mit einer Veränderung seiner Geometrie. Hier helfen spezielle Profilschleifklötze, Schleifschwämme und einfache Streifen Schleifpapier. Um einen Innenradius zu schleifen, kann man das Schleifpapier um einen Stab passenden Durchmessers wickeln. Für V-förmige Nuten faltet man ein Blatt Papier zu einer Ecke. Wichtig ist, sich gleichmäßig zu bewegen, den Kurven des Profils zu folgen und nicht zu stark zu drücken, um die scharfen Kanten nicht zu verschleifen.
Für die Bearbeitung von Innenecken, zum Beispiel in Möbelschubladen oder Rahmen, eignen sich Schwingschleifer mit deltaförmigem (dreieckigem) Aufsatz ideal. Sie erlauben es, sorgfältig an die schwersten zugänglichen Stellen zu gelangen. Fehlt ein solches Werkzeug, wird die Arbeit von Hand mit einem Klotz mit scharfer Kante ausgeführt. Wichtig ist, darauf zu achten, die angrenzende senkrechte Fläche nicht zu beschädigen. Manchmal wird sie zum Schutz sogar vorübergehend mit Malerkrepp abgeklebt.
Beim Schleifen aller Kanten und Ränder darf man es mit dem Abfasennicht übertreiben. Verlangt das Design des Produkts eine scharfe Kante, wird sie nur leicht mit ein bis zwei leichten Durchgängen feinen Schleifpapiers “gebrochen”, um die Sprödigkeit zu beseitigen. Ist jedoch eine abgerundete Fase gewünscht, wird sie gezielt geformt, mit einem Klotz im Winkel von 45 Grad oder einem speziellen Profilklotz, wobei über die gesamte Länge derselbe Radius sichergestellt wird. Unsystematische Handbewegungen entlang der Kante führen zu einer ungleichmäßigen, “welligen” Fase, was das Aussehen des Produkts stark verbilligt.
Schleifen mit Befeuchtung (Nassschleifen): wann und wozu?
Wenn es ums Schleifen geht, stellen sich die meisten einen trockenen Prozess mit Wolken aus Holzstaub vor. In der professionellen Endbearbeitung von Holzprodukten gibt es jedoch eine andere Methode: das Nassschleifen oder Schleifen mit Befeuchtung. Das ist keine universelle Technik, sondern eine spezielle, die in bestimmten Phasen eingesetzt wird, um eine außergewöhnliche Qualität der Endbeschichtung zu erreichen. Ihr Hauptanwendungsgebiet ist nicht die Bearbeitung reinen Holzes, sondern das Zwischenschleifen von Lacken und Ölen.
Die Hauptaufgabe des Nassschleifens ist das Erreichen einer perfekt glatten Lackoberfläche. Wie bereits erwähnt, stellt sich nach dem Auftragen der ersten Lackschicht die Faser auf, und in der Schicht können auch kleine Staubpartikel oder Luftblasen sein. Damit die nächste Schicht perfekt aufliegt, muss diese Rauheit beseitigt werden. Trockenschleifen kann in dieser Phase zu aggressiv sein, das Schleifmittel mit Schleifgut (Lackstaub) zusetzen und kleine Kratzer hinterlassen. Beim Nassschleifen wird als Schmiermittel Wasser, Testbenzin oder ein spezielles Öl verwendet.
Wie funktioniert das? Die Flüssigkeit erfüllt mehrere Funktionen. Erstens verhindert sie das Zusetzen des Schleifmittels. Teilchen des abgetragenen Lacks und des Schleifmittels bleiben nicht in den Poren des Schleifpapiers hängen, sondern werden weggeschwemmt und bilden eine flüssige Suspension. Das erlaubt dem Schleifmittel, länger und effektiver zu arbeiten. Zweitens verringert das Schmiermittel die Reibung und macht den Schleifprozess deutlich sanfter und feiner. Das minimiert die Gefahr, die dünne Lackschicht bis auf das Holz durchzuschleifen. Drittens kühlt die Flüssigkeit die Oberfläche, was sich ebenfalls positiv auf die Qualität auswirkt.
Für das Nassschleifen wird spezielles wasserfestes Schleifpapier auf Film- oder Latexbasis verwendet. Eine gewöhnliche Papierunterlage würde bei Kontakt mit Flüssigkeit sofort aufweichen und unbrauchbar werden. Die Körnung für solche Arbeiten ist sehr fein – von P400 bis P2000 und sogar höher, je nach dem angestrebten Glanzgrad. Gearbeitet wird von Hand, mit leichten kreisförmigen oder längs verlaufenden Bewegungen, ohne starken Druck.
Ein klassisches Anwendungsbeispiel ist das Erzeugen des Klavierlack-Effekts. Nach dem Auftragen mehrerer Schichten Polyurethan- oder Acryllack und deren vollständigem Trocknen wird die Oberfläche nass geschliffen, mit fortlaufend steigender Körnung, zum Beispiel: P600 -> P800 -> P1200 -> P2000. Jede Stufe entfernt die Kratzer der vorherigen. Danach wird die Oberfläche mit speziellen Polierpasten bis zum Spiegelglanz poliert. Ohne Nassschleifen ist eine solche Tiefe und Reinheit des Glanzes nicht zu erreichen.
Eine weitere Anwendung ist die Arbeit mit Öl- und Ölwachs-Beschichtungen. Manche Verfahren sehen das Einreiben von Öl in das Holz bei gleichzeitigem Schleifen mit sehr feinem Schleifmittel (P400-P600) vor. Das Öl wirkt als Schmiermittel, und die entstehende Mischung aus Öl, Holzstaub und Schleifmittelpartikeln füllt die Poren des Holzes und erzeugt eine unglaublich glatte, seidige und geschützte Oberfläche. Diese Methode ergibt eine haptisch sehr angenehme und verschleißfeste Beschichtung.
Wichtig ist zu verstehen, dass Nassschleifen niemals auf reinem, unbehandeltem Holz angewendet wird (mit seltenen, spezifischen Ausnahmen). Sein Element ist die Arbeit mit einer bereits aufgetragenen und getrockneten Beschichtung. Das ist ein feiner, Sorgfalt erfordernder Prozess, der den Gipfel der Meisterschaft bei der Endbearbeitung von Holzprodukten darstellt.
Typische Fehler beim Schleifen und wie man sie vermeidet
Die Qualität des Schleifens wird nicht nur durch das Wissen um die richtigen Techniken bestimmt, sondern auch durch die Fähigkeit, verbreitete Fehler zu vermeiden. Selbst mit einem hervorragenden Werkzeug lässt sich ein Werkstück leicht verderben, wenn man wichtige Regeln nicht beachtet. Sehen wir uns die häufigsten Missgeschicke an, mit denen sowohl Amateure als auch angehende Meister konfrontiert werden.
- Schleifen quer zur Faser. Dies ist wohl der gröbste und häufigste Fehler. Jedes Schleifmittel, selbst das feinste, hinterlässt Kratzer. Verlaufen sie entlang der Holzfasern, werden sie von der natürlichen Textur des Holzes verdeckt. Kreuzen sie jedoch die Fasern, werden sie gut sichtbar, besonders nach dem Auftragen tönender Mittel. Die Beize sammelt sich in diesen Querkratzern und macht sie dunkel und hässlich. Die Lösung: Immer, ob beim Hand- oder Maschinenschleifen, sollten die Hauptbewegungen streng in Faserrichtung des Holzes gerichtet sein. Der Einsatz eines Exzenterschleifers gleicht dieses Problem teilweise aus, doch selbst mit ihm hält man sich besser an eine allgemeine Längsrichtung.
- Überspringen von Körnungen. Der Wunsch, Zeit zu sparen, indem man zum Beispiel von P80 direkt auf P220 springt, führt zu einem kläglichen Ergebnis. Ein feines Schleifmittel ist nicht in der Lage, die tiefen Riefen eines groben zu entfernen. Es glättet nur deren Kanten. Im Ergebnis tritt unter der Endbeschichtung die ganze “Geschichte” Ihres Schleifens als Netz tiefer Kratzer zutage. Die Lösung: Gehen Sie schrittweise vor. Der Schritt zwischen den Körnungen sollte nicht größer als das 1,5-Fache sein (zum Beispiel 100 -> 150, nicht 100 -> 240). Geduld in dieser Phase zahlt sich reichlich aus.
- Übermäßiger Druck auf das Werkzeug. Ein verbreiteter Irrtum ist, dass die Arbeit umso schneller vorangeht, je stärker man auf die Schleifmaschine drückt. In der Praxis hat das den gegenteiligen Effekt: Das Schleifmittel setzt sich schnell zu und überhitzt, der Motor läuft auf Verschleiß, und auf der Oberfläche entstehen Mulden und Wellen durch ungleichmäßigen Materialabtrag. Die Lösung: Lassen Sie das Werkzeug seine Arbeit tun. Ihre Aufgabe ist nur, es zu führen. Das Gewicht der Maschine selbst und Ihrer Hand reicht für ein effektives Schleifen völlig aus.
- “Verrunden” von Kanten und Ecken. Bei der Bearbeitung der Werkstückkanten rutscht und neigt sich die Sohle der Maschine oft und rundet die scharfen Kanten ab. Das stört die Geometrie des Produkts und verleiht ihm ein schludriges, “handwerkelndes” Aussehen. Die Lösung: Kontrollieren Sie die Lage des Werkzeugs. Achten Sie darauf, dass stets mindestens 2/3 der Sohle auf der zu bearbeitenden Fläche liegen. Für die Kanten selbst nutzen Sie einen Schleifklotz oder einen Schwingschleifer, die mehr Kontrolle bieten.
- Vernachlässigen der Staubentfernung. Holzstaub, der nach dem Wechsel des Schleifmittels auf der Oberfläche zurückbleibt, wirkt selbst wie ein Schleifmittel. Grobe Partikel von rauem Schleifpapier, die unter eine feine Sohle geraten, hinterlassen zufällige tiefe Kratzer, die die gesamte Arbeit verderben. Die Lösung: Reinigen Sie nach jeder Schleifphase die Oberfläche gründlich mit dem Staubsauger und wischen Sie sie dann mit einem trockenen, sauberen Tuch oder einem speziellen Klebetuch ab. Reinigen Sie auch regelmäßig die Sohle des Werkzeugs selbst.
Indem Sie diese einfachen, aber entscheidend wichtigen Fehler vermeiden, können Sie die Qualität Ihrer Arbeit erheblich steigern und sich einem professionellen Niveau der Holzbearbeitung annähern.
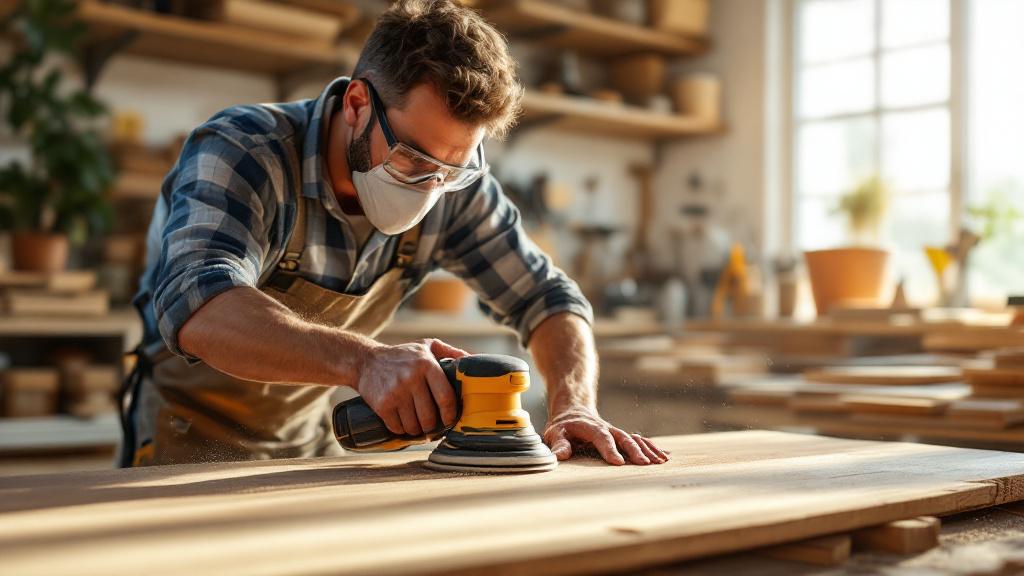
Staub ist der Hauptfeind der Qualität: die Staubabsaugung organisieren
Beim Schleifen entsteht eine enorme Menge feinen Holzstaubs. Viele nehmen ihn nur als lästigen Nebeneffekt wahr, der nach Abschluss der Arbeit ein Aufräumen erfordert. In der professionellen Holzbearbeitung wird Staub jedoch als Hauptfeind von Qualität und Gesundheit behandelt, und der Kampf gegen ihn ist fester Bestandteil des technologischen Prozesses. Ein wirksames Absaugsystem ist kein Luxus, sondern eine produktionstechnische Notwendigkeit.
Erstens beeinflusst Staub unmittelbar die Qualität des Schleifens. Setzt er sich zwischen Schleifkorn und zu bearbeitender Fläche ab, bildet er eine Art Puffer, der die Schneidfähigkeit des Schleifpapiers verringert. Das zwingt Sie, stärker auf das Werkzeug zu drücken, was, wie wir bereits wissen, zu Fehlern führt. Zudem setzt Staub das Schleifmittel selbst schnell zu und macht es unbrauchbar. Sie müssen die teuren Verbrauchsmaterialien häufiger wechseln, was die Herstellungskosten des Produkts erhöht.
Zweitens behindert Staub die Kontrolle. Eine Staubschicht auf dem Werkstück lässt Sie das Ergebnis Ihrer Arbeit nicht angemessen beurteilen. Sie sehen nicht, ob die Kratzer der vorherigen Phase entfernt sind oder ob neue Fehler aufgetreten sind. Sie müssen ständig anhalten, den Staub abpusten oder abwischen, was den Arbeitsrhythmus unterbricht und die Produktivität senkt. Qualitatives Schleifen ist nur möglich, wenn Sie ständig die saubere, zu bearbeitende Fläche sehen.
Drittens, und das ist das Wichtigste, ist Holzstaub äußerst gesundheitsschädlich. Feinste Staubpartikel, besonders von Arten wie Eiche und Buche oder von MDF, sind starke Allergene und Karzinogene. Eingeatmet setzen sie sich tief in der Lunge ab, verursachen chronische Atemwegserkrankungen und Asthma und erhöhen das Risiko von Krebserkrankungen. Deshalb ist die Arbeit ohne wirksamen Atemschutz und Absaugsystem ein direktes und ungerechtfertigtes Gesundheitsrisiko für den Handwerker.
Welche Lösungen gibt es also für dieses Problem?
- Einsatz eines Werkzeugs mit integriertem Absaugsystem. Die meisten modernen Schleifmaschinen sind mit einer perforierten Sohle und einem Stutzen zum Anschluss eines Staubsaugers ausgestattet. Man muss unbedingt Schleifscheiben mit entsprechenden Löchern verwenden, damit der Staub direkt aus der Schleifzone wirksam abgeführt wird.
- Anschluss eines Industriestaubsaugers. Ein Haushaltsstaubsauger ist nicht dafür ausgelegt, feinen Holzstaub aufzunehmen. Seine Filter setzen sich schnell zu und der Motor überhitzt. Nötig ist genau ein Bau- oder Industriestaubsauger mit Filterreinigungssystem und großem Behältervolumen. Den Schleifer direkt an einen solchen Sauger anzuschließen ist der wirksamste Weg im Kampf gegen den Staub.
- Zentrale Absauganlage. In einer professionellen Werkstatt werden stationäre Absauganlagen (Späneabsauger) verwendet, die einen Unterdruck erzeugen und Staub und Späne über ein Kanalsystem von allen Maschinen abführen.
- Persönliche Schutzausrüstung (PSA). Selbst bei einem guten Absaugsystem ist das Tragen einer Atemschutzmaske mit entsprechender Schutzklasse (nicht unter FFP2) Pflicht. Ebenso ist eine Schutzbrille nötig, damit kein Staub in die Augen gelangt.
Die Einrichtung eines sauberen, staubfreien Arbeitsplatzes ist eine Investition nicht nur in die Qualität des Endprodukts, sondern auch in die eigene Gesundheit und Produktivität. Saubere Oberfläche, sauberes Schleifmittel und saubere Luft – das sind die drei Säulen, auf denen professionelles Schleifen ruht.
Finale Oberflächenvorbereitung vor dem Auftragen der Beschichtung
So, der lange Weg ist zurückgelegt: vom groben Schleifmittel bis zum feinsten. Die Oberfläche sieht und fühlt sich perfekt glatt an. Es scheint, man kann den Pinsel nehmen und den Lack auftragen. Doch gerade hier verbirgt sich der letzte wichtige Schritt, dessen Vernachlässigung alle vorherigen Mühen zunichtemachen kann. Die finale Vorbereitung ist eine Reihe von Maßnahmen, die sicherstellen, dass die Endbeschichtung makellos auf das Holz gelangt.
Der erste Schritt ist die vollständige Staubentfernung. Selbst das beste Absaugsystem entfernt nicht 100 % des Staubs. Feinste, mit bloßem Auge unsichtbare Partikel bleiben auf der Oberfläche und in den Poren des Holzes. Trägt man die Beschichtung direkt darauf auf, ist das Ergebnis kläglich: Die Oberfläche wird rau (“schmutzig”), und die Haftung (Adhäsion) von Lack oder Öl am Holz ist gestört. Zuerst muss man die gesamte Fläche gründlich mit einem Handfeger abkehren und dann mit einem Industriestaubsauger mit Bürstenaufsatz absaugen.
Nach dem Staubsauger kommen feinere Methoden zum Einsatz. Man kann die Oberfläche mit einem leicht mit Testbenzin oder einem anderen geeigneten Lösungsmittel befeuchteten Tuch abwischen. Es sammelt nicht nur die Staubreste, sondern entfettet auch die Oberfläche, was besonders bei harzigen Holzarten wichtig ist. Nach dem Abwischen muss man die Oberfläche vollständig trocknen lassen. Eine alternative und sehr wirksame Methode ist der Einsatz eines Klebetuchs (Antistatiktuchs). Das ist ein spezielles, mit einer nicht trocknenden klebrigen Masse getränktes Tuch, das feinste Staubpartikel perfekt aufnimmt, ohne Spuren zu hinterlassen.
Der zweite Schritt ist eine kritische Sichtprüfung. Jetzt, da die Oberfläche absolut sauber ist, muss ihre letzte Inspektion erfolgen. Der beste Weg, die kleinsten Fehler zu entdecken, ist die Verwendung von Streiflicht. Stellen Sie seitlich vom Werkstück eine helle Lampe oder Taschenlampe so auf, dass das Licht in flachem Winkel über die Oberfläche streift. Eine solche Beleuchtung offenbart sofort alles, was bei gewöhnlichem Licht nicht zu sehen ist: übersehene Kratzer, “Schleifspiralen” vom Exzenterschleifer, kleine Dellen. Werden Fehler entdeckt, seien Sie nicht faul. Es ist besser, einen Schritt zurückzugehen und diesen Bereich örtlich nachzuarbeiten, als später auf ein fehlerhaftes Produkt zu blicken.
Der dritte Schritt, den wir bereits erwähnt haben, der aber eine Wiederholung wert ist, ist das kontrollierte Anfeuchten der Fasern. Wenn Sie einen wasserbasierten Finish verwenden wollen und das vorherige Anfeuchten der Fasern nicht durchgeführt haben, ist jetzt die letzte Gelegenheit, das zu korrigieren. Ein leichtes Befeuchten, Trocknen und abschließendes Schleifen mit dem feinsten Schleifmittel bewahren Sie vor Enttäuschung, wenn die perfekt glatte Oberfläche nach der ersten Schicht Wasserlack plötzlich Schleifpapier ähnelt.
Und der letzte Feinschliff ist die Versiegelung des Hirnholzes. Ist eine Tönung des Produkts geplant und erscheint der Ausgleich der Saugfähigkeit des Hirnholzes durch feineres Schleifen unzureichend, kann man zu einem Trick greifen. Vor dem Auftragen der Beize kann man das Hirnholz mit einer speziellen Grundierung (Conditioner) oder einer stark verdünnten Schicht desselben Lacks behandeln, mit dem das Produkt beschichtet wird. Das schließt die Poren teilweise und verhindert eine übermäßige Aufnahme des Pigments, wodurch eine gleichmäßige Farbe sichergestellt wird.
Erst nach Durchführung all dieser Verfahren kann man mit Gewissheit sagen: “Die Oberfläche ist bereit für die Endbearbeitung.” Genau dieser methodische und akribische Ansatz zeichnet die Arbeit eines Profis aus, für den es keine Kleinigkeiten gibt, sondern nur ein makelloses Endergebnis.