
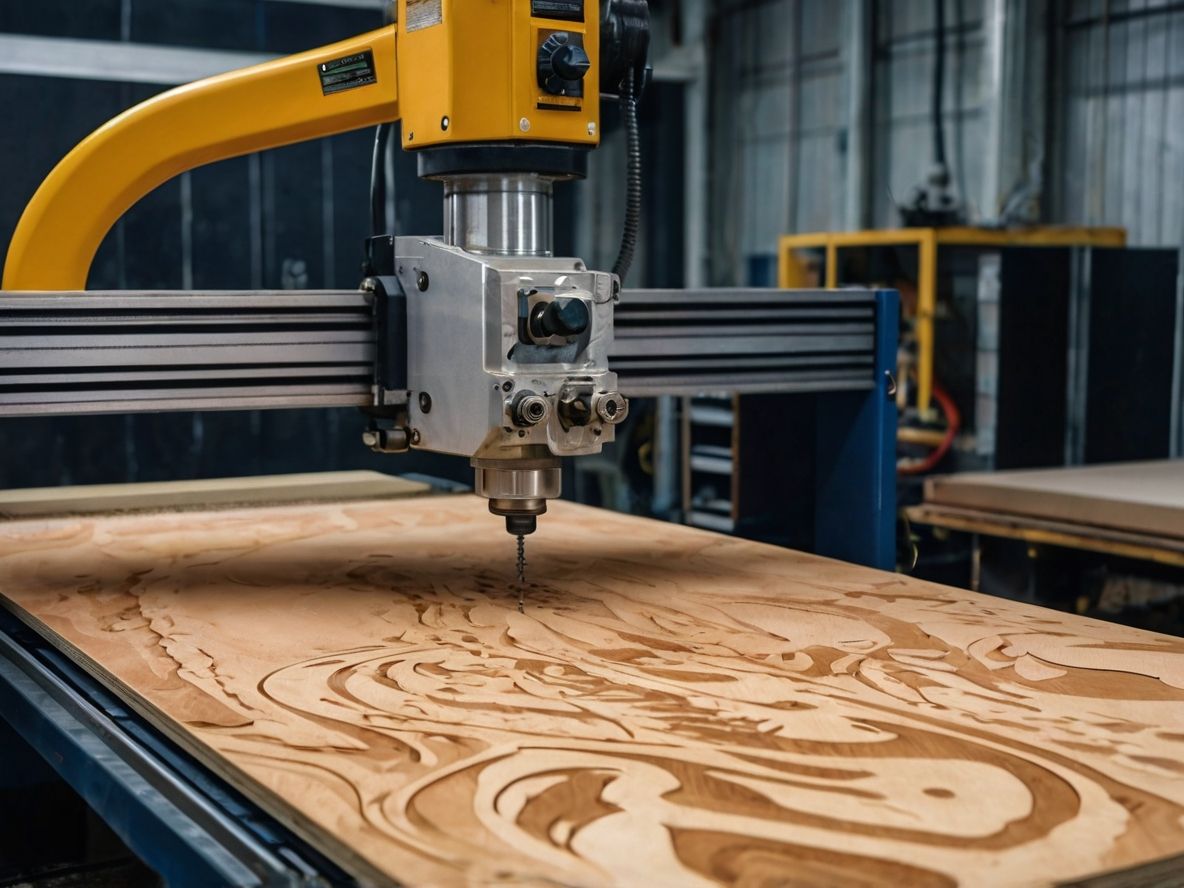
Wybieranie wpustów i felców
Wybieranie wpustów i felców to dokładne usunięcie części materiału pod połączenia, mocowania, mechanizmy i dekor. Obrabia się MDF, płytę wiórową, płytę laminowaną, sklejkę i płytę klejoną, a samo wybieranie frezem idzie według rysunku zamawiającego, łącznie z płaskimi i przestrzennymi elementami 2D i 3D. Poniżej — czym jest wpust i felc, jakie materiały bierze się do pracy, z jakich etapów składa się proces, ile zajmuje i komu taka usługa jest najczęściej potrzebna.
Wybieranie w materiałach drewnianych i płytowych
Mówiąc najprościej, wybieranie to gdy z płyty albo panelu starannie usuwa się część materiału: wpust, felc, gniazdo, wgłębienie pod okucie. Nie przelotowe cięcie jak przy rozkroju, lecz właśnie usunięcie na zadaną głębokość. Najczęściej przychodzą po to ci, którzy pracują z materiałem potokowo: meblarze, budowlańcy, dostawcy paneli wykończeniowych. Potrzebują nie jednego elementu na próbę, lecz stabilnego wybierania od partii do partii z jednakowym rezultatem.
Zadania bywają proste i przebiegłe. Czasem wystarczy równe prostokątne gniazdo pod zawias, czasem trzeba wgłębienia pod kratkę wentylacyjną, wpustu pod szkło albo fasonowego wgłębienia w dekorze. Kształt, głębokość i dokładność dobiera się pod konkretny element — gdzieś ważna jest tolerancja w dziesiątych częściach milimetra, gdzieś wystarczy zgrubniej. W efekcie materiał wychodzi już przygotowany pod swoją rolę w wyrobie, a nie jako „surowa” płyta, którą trzeba jeszcze dopracować.
W grze są i narzędzia ręczne, i obrabiarki sterowane numerycznie. Przy prostym jednostkowym wgłębieniu czasem szybciej przejść frezarką ręczną, ale serię jednakowych wpustów albo złożony relief 3D rozsądniej oddać CNC — program powtórzy kontur bez zmęczenia i bez „zmęczonego oka”. Bierze się nie tylko zwykłe płyty, ale i kapryśne warianty w rodzaju paneli wielowarstwowych albo płyty z cennych gatunków, gdzie błąd od razu widać i drogo kosztuje.
Zalety współpracy z profesjonalistami
Nowoczesny park maszynowy
Piły formatowe, maszyny CNC i frezarki — precyzja, szybkość i jakość gwarantowane

Duże doświadczenie i wiedza ekspercka
Wiemy, jak obchodzić się z drewnem i materiałami płytowymi — solidnie, precyzyjnie, profesjonalnie
Sprawna realizacja zamówień
Szybko i bez utraty jakości. Cenimy Państwa czas i własne zobowiązania
Kompleksowe usługi w jednym miejscu
Rozkrój, cięcie, frezowanie, szlifowanie, malowanie, montaż — wszystko u nas, bez pośredników
Sprawdzone materiały i materiały eksploatacyjne
Pracujemy wyłącznie z materiałami wysokiej jakości, aby mieli Państwo pewność co do rezultatu
Indywidualne podejście do każdego klienta
Pracujemy według Państwa rysunków, tworzymy program obróbki pod konkretne zadanie, uwzględniamy wszystkie niuanse
Cechy wybierania wpustów w materiałach drewnianych
Wybieranie wymaga staranności na każdym kroku — tu pośpiech wychodzi bokiem. Od niego zależy nie tylko wygląd elementu, ale i to, czy zawias stanie na miejscu, czy połączenie się zejdzie, czy szkło legnie we wpuście bez luzu. I to zasadniczo odróżnia je od rozkroju: tam po prostu tnie się płytę na części, tu zaś wybiera się ściśle określony obszar na zadaną głębokość. Wymiary są przy tym własne dla każdego zamówienia i trzymać je trzeba dokładnie.
Trudność wybierania wpustów w tym, że prawie zawsze robi się je „pod coś”. Nie abstrakcyjne wgłębienie, lecz gniazdo pod konkretny zawias, wpust pod konkretną półkę, wgłębienie pod mechanizm, który potem tam stanie. A więc każde wgłębienie wycina się z oglądaniem się na to, co do niego przyjdzie: typ okucia, grubość elementu odpowiadającego, luz na osadzenie. Bez zrozumienia konstrukcji i dokładnej obrabiarki się tu nie obejdzie — na oko takiego nie zrobisz.
Narzędzie pod wybieranie też nie byle jakie — frezy różnej średnicy i profilu, piły z dokładnym ustawieniem wysięgu. Od ich stanu wprost zależy czystość cięcia: tępy frez zostawi porwane krawędzie i przypalenia. Na MDF i płycie laminowanej jest to szczególnie widoczne — każdy odprysk czy zadzior na krawędzi wpustu od razu rzuca się w oczy i psuje wygląd gotowego elementu, a czasem przeszkadza normalnemu osadzeniu.
Osobna historia to materiały różnej gęstości. Sklejka lubi się rozwarstwić i zadrzeć górny fornir, płyta klejona zachowuje się inaczej niż jednorodny MDF. Pod każdy dobiera się swój reżim: prędkość posuwu, obroty, kierunek przejścia. Gnać wszystko „jednym ustawieniem” — prosta droga do odprysków i pęknięć. Dlatego przed serią nierzadko robi się przejście próbne, by upewnić się, że materiał zachowuje się jak trzeba.
Etapy produkcji wybierania w materiałach drewnianych i płytowych
Konsultacja
Otrzymanie rysunków lub opracowanie planu
Uzgodnienie terminów i kosztów
Uruchomienie produkcji
Kontrola jakości na każdym etapie
Wykończenie
Pakowanie i przygotowanie do wysyłki
Dostawa lub odbiór osobisty
Etapy wykonania usługi wybierania
Wszystko zaczyna się od przygotowania. Określa się, gdzie dokładnie na elemencie będzie wgłębienie, jakiego rozmiaru i kształtu, na jaką głębokość. Tu nie obejdzie się bez pomiarów i rysunku albo schematu — według nich potem pracuje obrabiarka. Rysunek albo przynosi zamawiający, albo dopracowuje się go na miejscu według opisu i wzoru. Im dokładniejsze dane wejściowe na tym kroku, tym mniej niespodzianek dalej: wpust nie okaże się nie z tej strony i nie „ucieknie” o parę milimetrów.
Dalej — ustawienie obrabiarki pod konkretny materiał. Wystawia się głębokość i szerokość wgłębienia, dobiera frez potrzebnej średnicy i profilu, zadaje reżim pod gęstość płyty. Ten niewidoczny dla zamawiającego etap w dużej mierze i określa rezultat: właściwie ustawiony sprzęt daje czysty wpust od pierwszego przejścia, a nie po kilku próbach i zepsutych elementach.
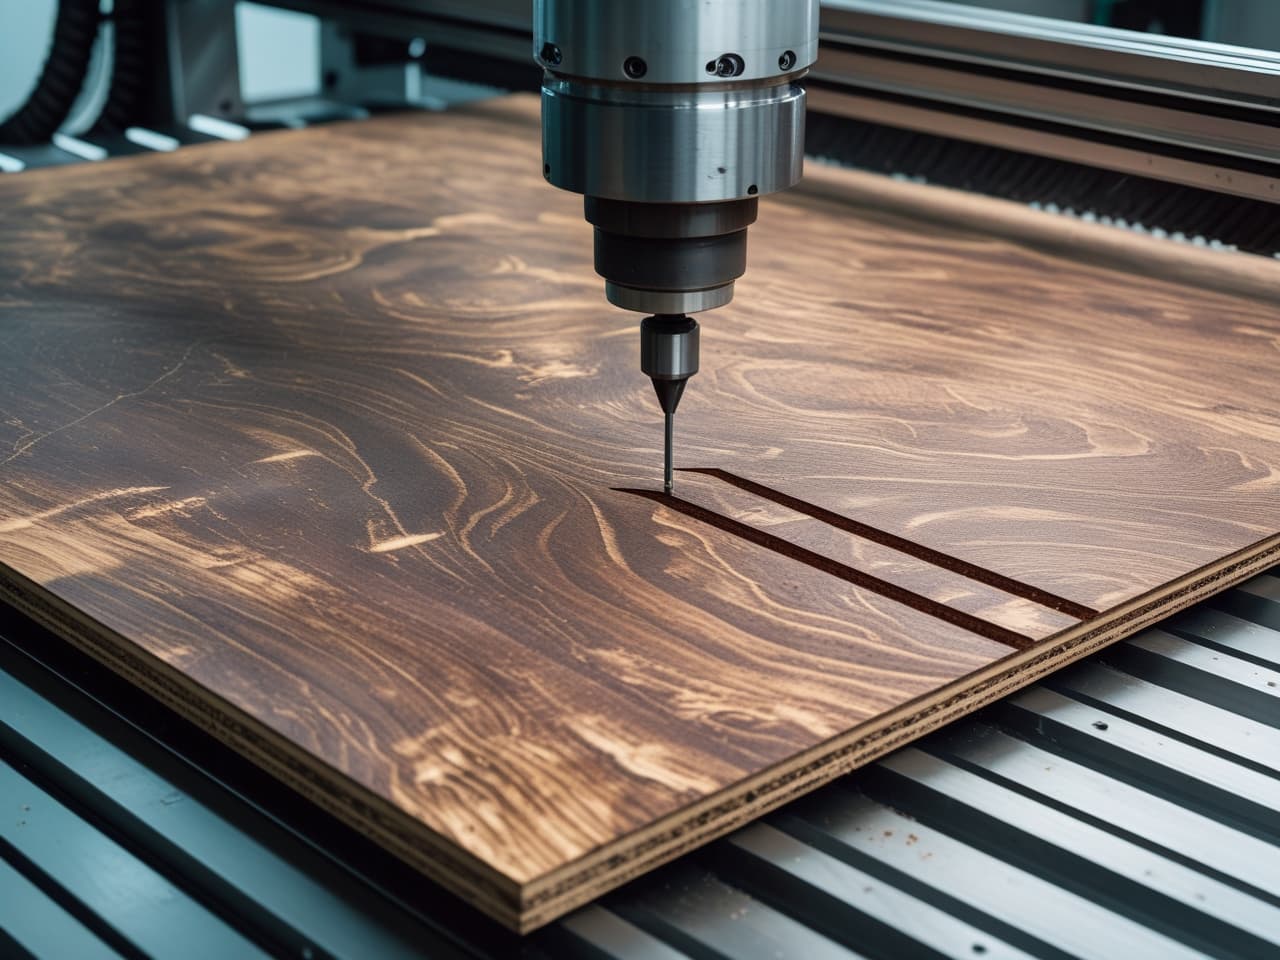
Następnie idzie samo wybieranie — obrabiarka albo majster wybiera zadane obszary. To kluczowy moment, gdzie rozstrzyga się wszystko: wpust musi wyjść równy, bez odprysków po krawędziach i bez „gulającej” głębokości. W serii szczególnie ważna jest powtarzalność, by dwudziesty element zgadzał się z pierwszym. Tu właśnie schodzą się dokładna obrabiarka i ręce, które umieją ją prowadzić.
Po wybieraniu element nie idzie od razu dalej — najpierw kontrola. Mierzy się wgłębienia, sprawdza z rysunkiem, patrzy na czystość krawędzi. Jeśli coś się nie zgadza albo przemknęła wada, łapie się to tutaj, póki jeszcze można poprawić. Taniej zatrzymać się na jednym elemencie, niż wykryć brak już przy montażu całej partii.
Finał — końcowe sprawdzenie i przygotowanie elementu do kolejnego kroku: obróbki krawędzi, szlifowania, malowania albo od razu montażu. Sens w tym, by wgłębienia były gotowe przyjąć to, dla czego je robiono — okucie, element odpowiadający, mechanizm — i cała konstrukcja potem złożyła się bez dopasowywania na miejscu.
Zalety usługi wybierania w materiałach drewnianych
Po co w ogóle zamawiać wybieranie wpustów na zewnątrz, a nie wycinać samemu? Pierwszy i główny argument to dokładność. Obrabiarka daje idealnie dopasowane gniazda i wpusty, które potem bez luzów przyjmują elementy odpowiadające. Od tego wprost zależy, jak mocne i trwałe wyjdzie połączenie: rozklekotany wpust to luz, skrzypienie i rozejście się styku po pół roku.
Drugi plus to oszczędność materiału. Przemyślany rozkład i dokładne wybieranie pozwalają wycisnąć z płyty maksimum i zostawić minimum ścinków. W potoku wpływa to wprost na koszt własny: tam, gdzie niedbała praca puszcza w odpad zbędną płytę, staranne podejście oszczędza całe arkusze na zmianę.
Trzeci moment to funkcjonalność. To właśnie wybieranie pozwala schować w element wszystko, co czyni go roboczym: zawiasy, zamki, prowadnice, ukryte mocowania. W meblach, ramach okiennych, drzwiach bez dokładnych wgłębień pod mechanizmy po prostu nie złożysz normalnego wyrobu. W istocie wybieranie wpustów rozwiązuje połowę zadań technicznych jeszcze przed montażem.
I jeszcze — uniwersalność co do materiałów. Sklejka, MDF, płyta wiórowa, płyta laminowana, płyta klejona — pod każdy swoje podejście, swoje frezy i reżimy. Możliwość obrobienia różnych płyt w jednym miejscu jest wygodna tam, gdzie wyrób składa się z kilku materiałów naraz: nie trzeba szukać osobnego wykonawcy pod każdy.
Zalety współpracy przy usłudze wybierania w materiałach drewnianych
Praca z podwykonawcą od wybierania daje zamawiającemu i bardziej przyziemne korzyści. Pierwsza to przewidywalny rezultat: elementy przychodzą dokładnie takie, jak na rysunku, bez „prawie się zgodziło”. Dla produkcji meblowej i budowlanej to krytyczne — tam na niedokładnym wgłębieniu rozsypuje się cały dalszy montaż, i jeden zły wpust ciągnie za sobą przeróbkę całego węzła.
Druga korzyść to sprzęt, którego nie każdemu opłaca się trzymać u siebie. Nowoczesne frezarki i piły z dokładnym ustawieniem dają schludne cięcie i ostro obniżają udział braku. Kupić i serwisować taki park pod nieregularne zadania nieopłacalnie, a oddać wybieranie tam, gdzie już jest, rozsądnie i co do pieniędzy, i co do jakości.
Trzecia — ludzie z doświadczeniem. Majster, który zrobił setki wpustów w różnych materiałach, od razu podpowie, gdzie sklejka się zadrze, a gdzie płyta laminowana się odpryśnie, i zaproponuje robocze rozwiązanie. Taka rada na starcie oszczędza i materiał, i czas: problem obchodzi się z wyprzedzeniem, a nie rozgrzebuje potem.
I wreszcie — czas. Oddawszy wybieranie na zewnątrz, nie trzeba odrywać własnych mocy i ludzi do niezwiązanej z profilem operacji. Zamówienie wykonuje się w umówionym terminie i schludnie wpasowuje w ogólny proces: gdy idzie wybieranie partii, własny zakład zajęty jest tym, co umie najlepiej.








Asortyment usług obróbki drewna
Na wybieraniu lista usług się nie kończy. Obok — szlifowanie, malowanie, przycinanie, roztaczanie, piłowanie i rozkrój, i wszystko to na jednym placu. Wygoda w tym, że element przechodzi kilka operacji z rzędu, nie miotając się między wykonawcami: dziś wybrano wpusty, tu od razu oszlifowano krawędź i zamknięto powierzchnię powłoką. Mniej przewozów — mniej powodów do rozbieżności na stykach.
Dzięki takiemu zestawowi zamawiający dostaje nie półfabrykat, lecz gotowe elementy pod swój projekt — czy to na meble, czy na budowę. Można wziąć tylko wybieranie, a można złożyć cały łańcuch operacji pod klucz. Każdy wybiera to, co potrzebne właśnie jego zadaniu, a nie bierze zbędnego w pakiecie.
Nasze portfolio – gotowe wyroby
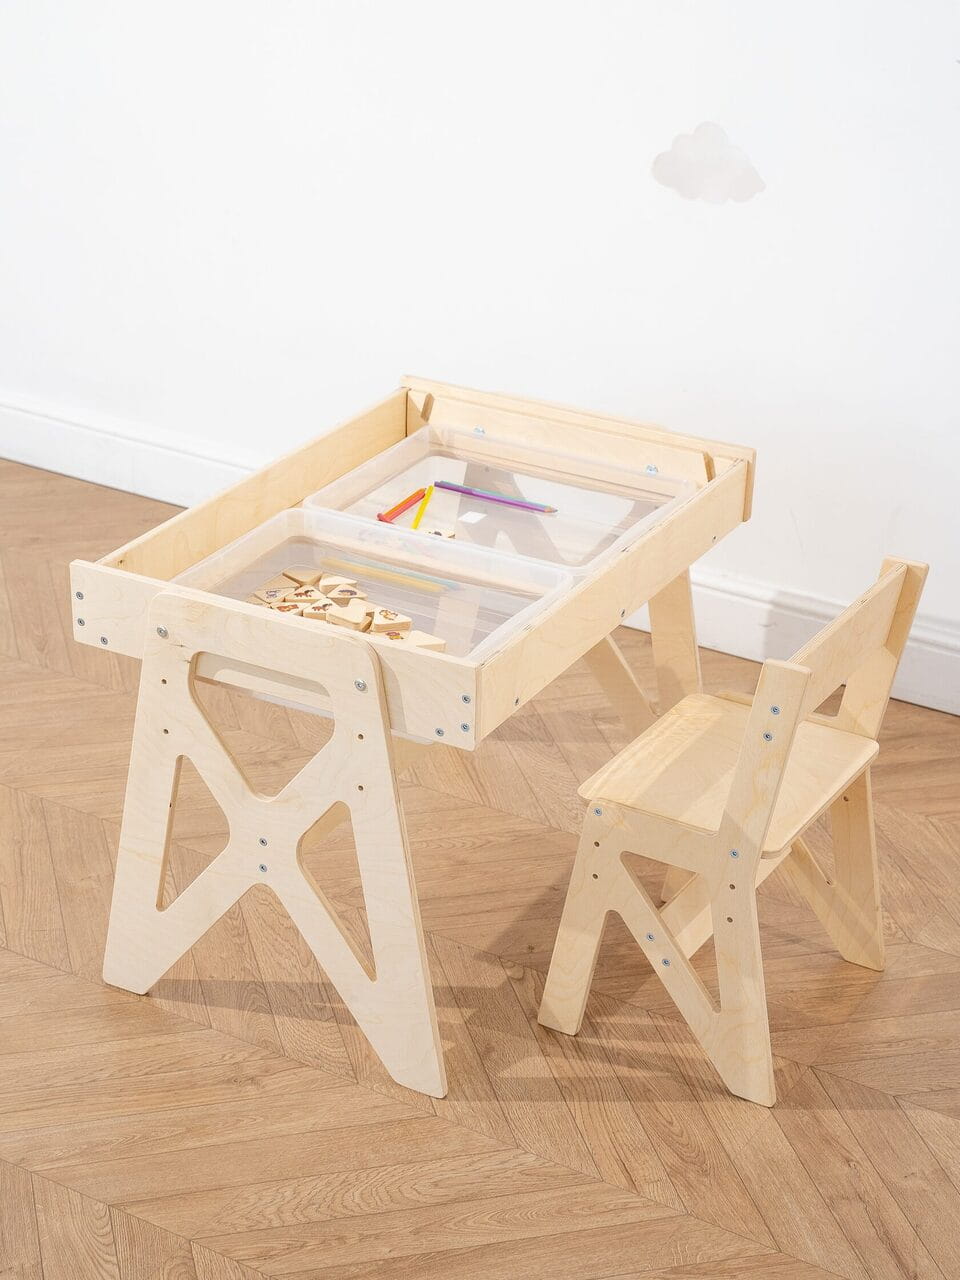


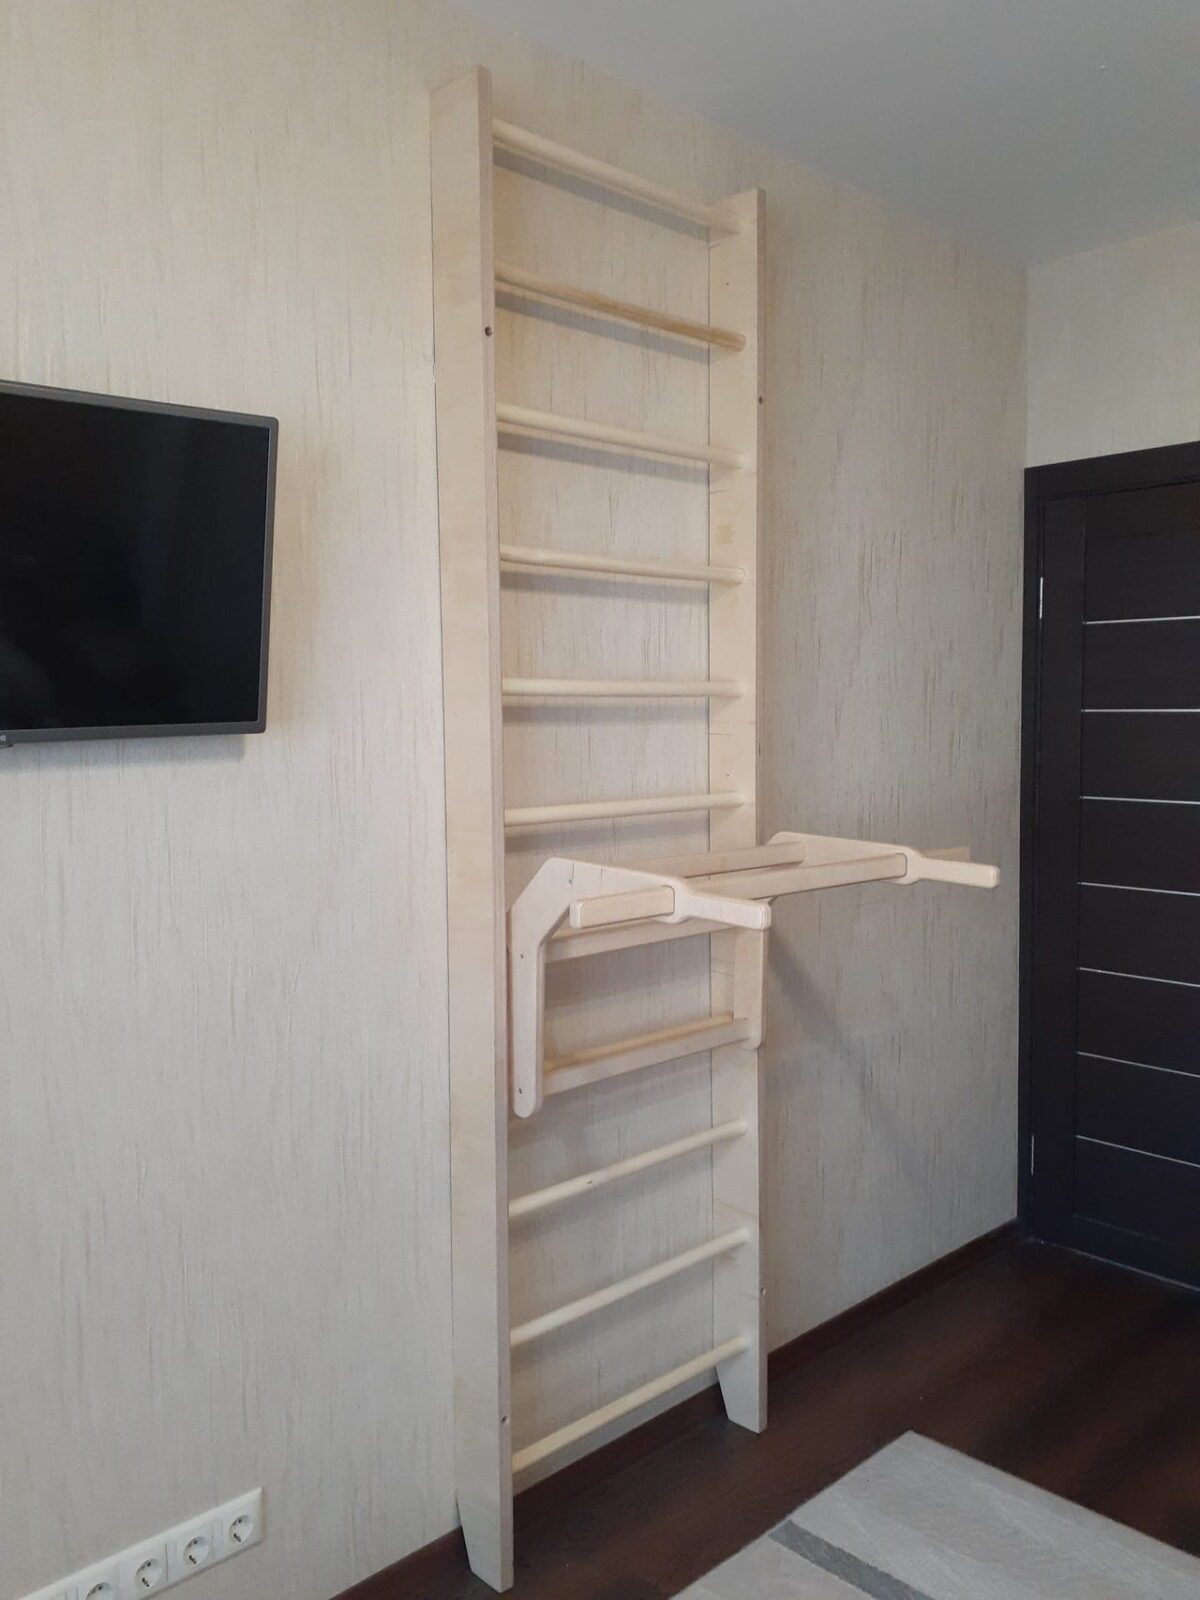
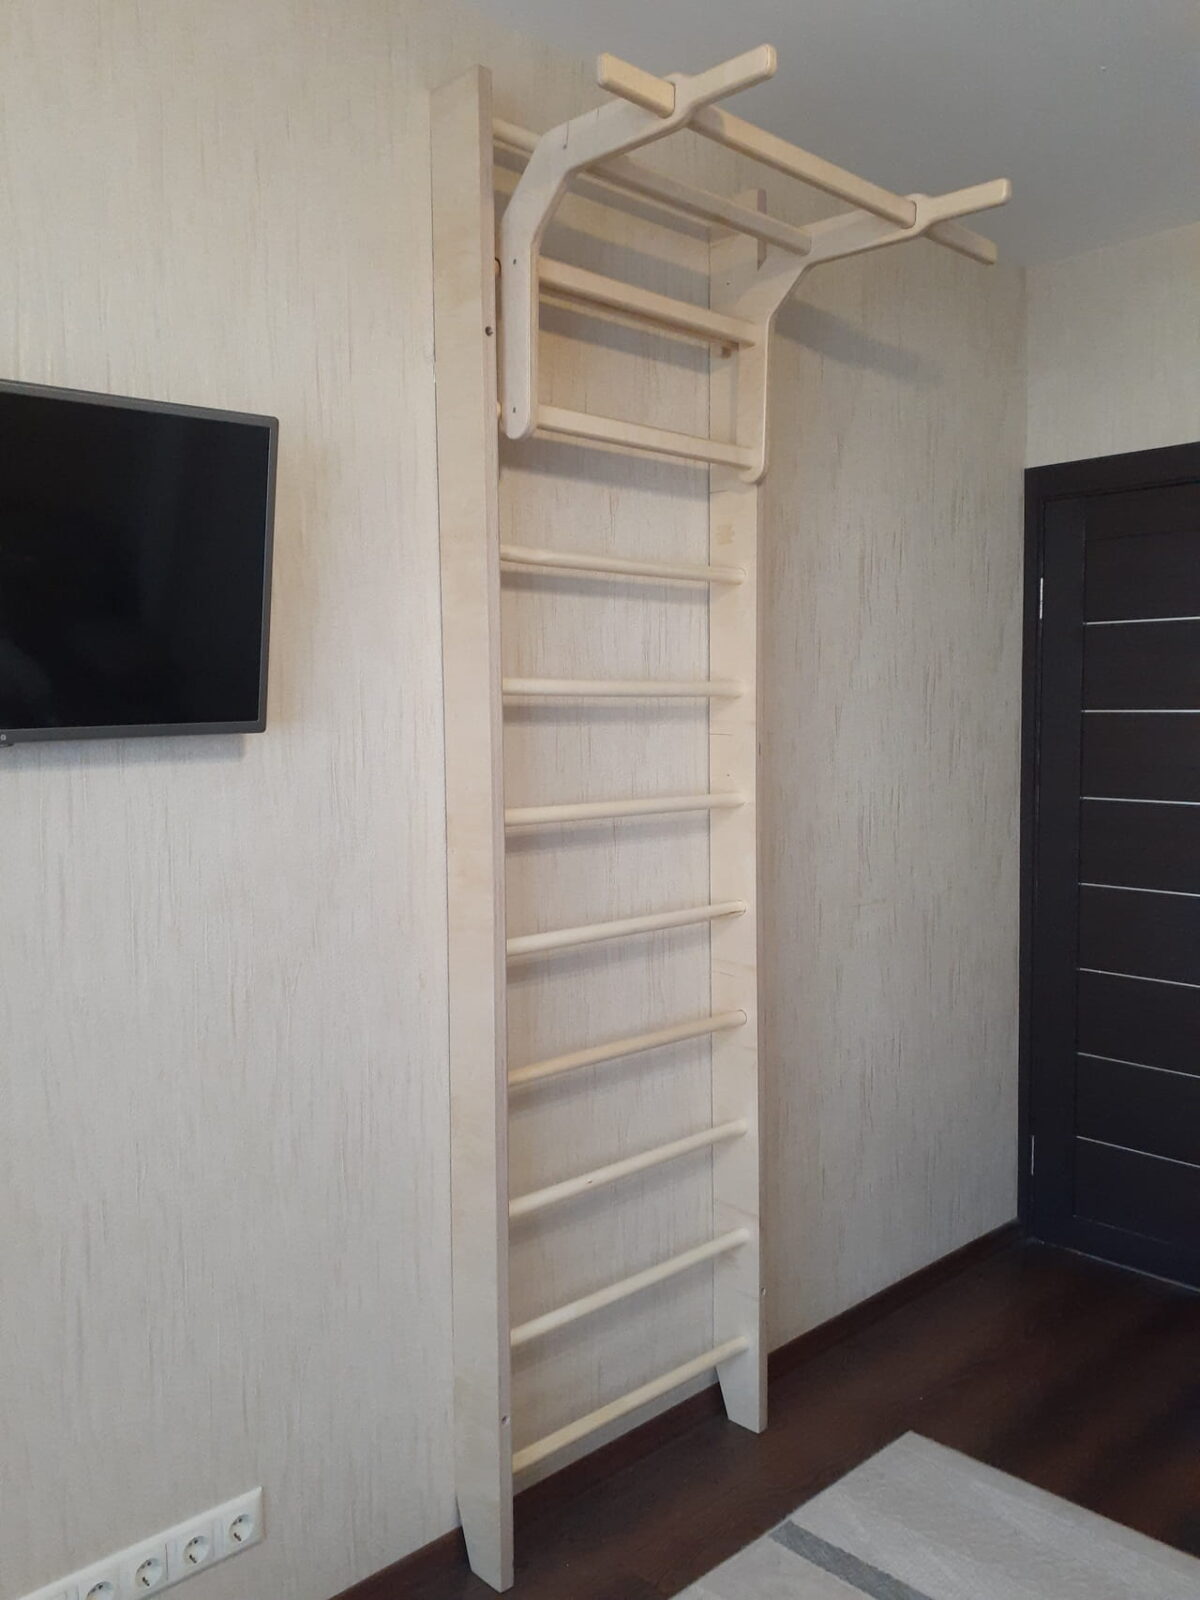
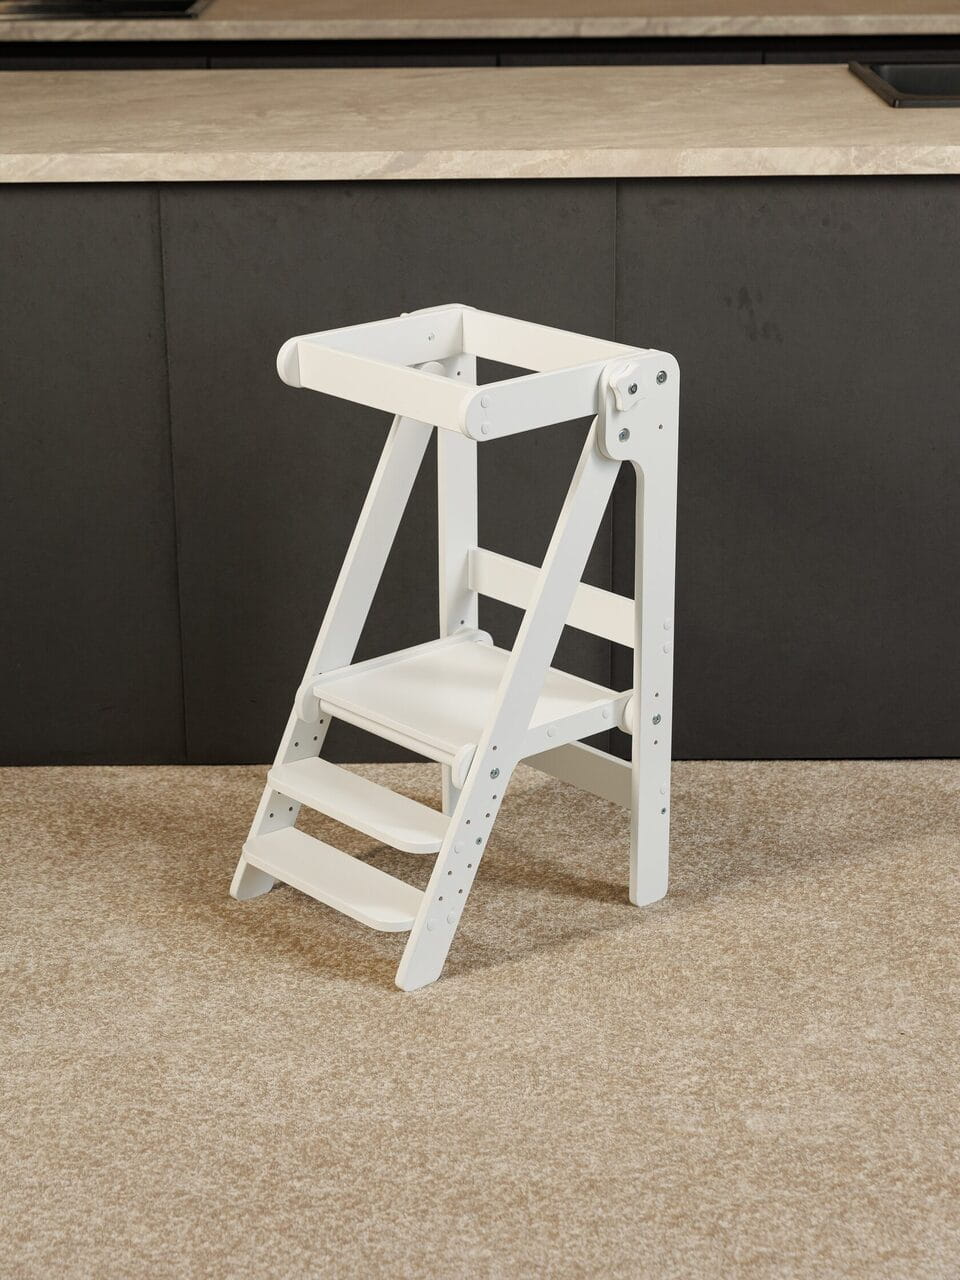
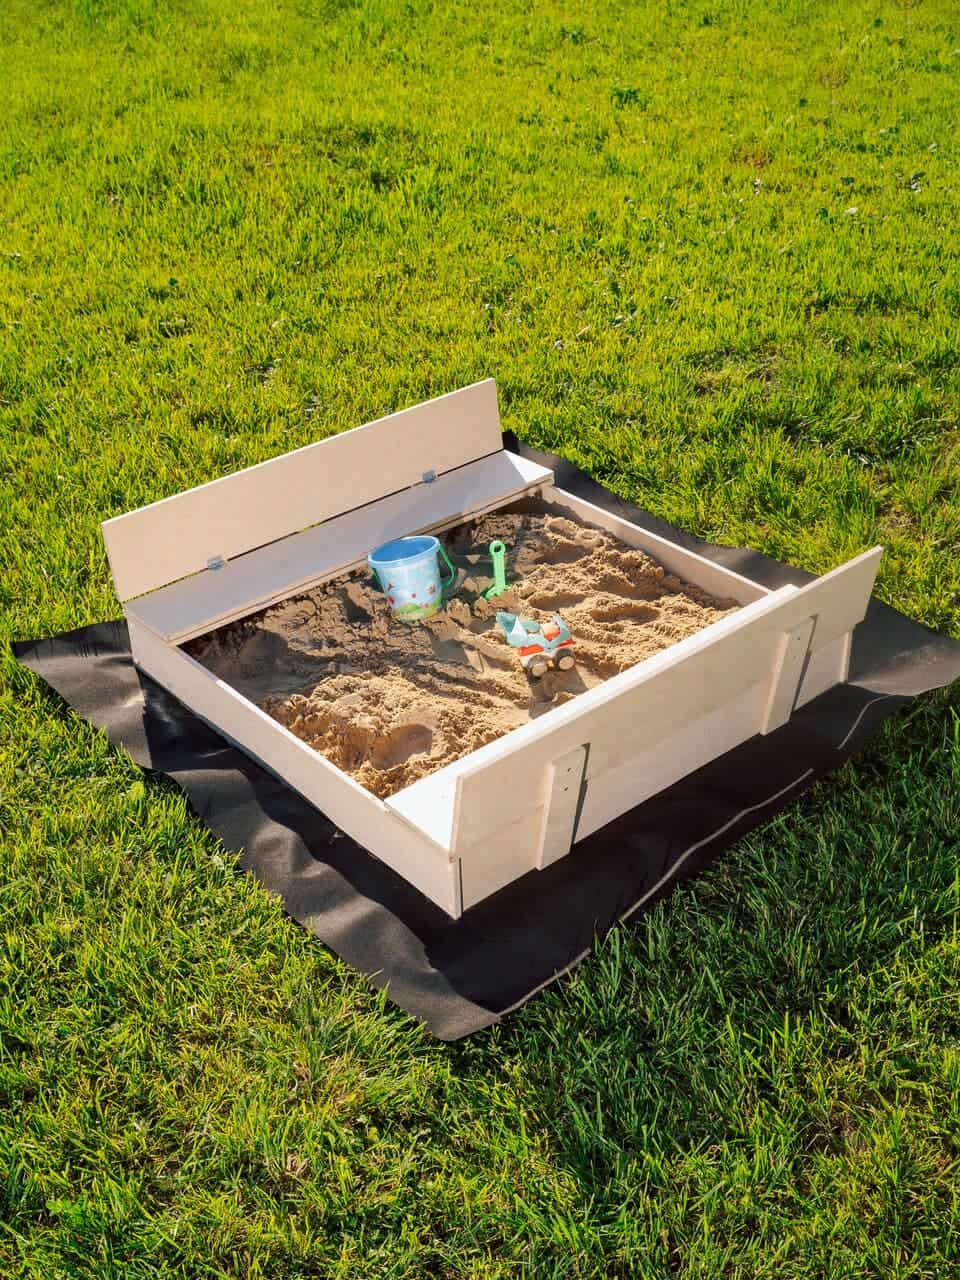

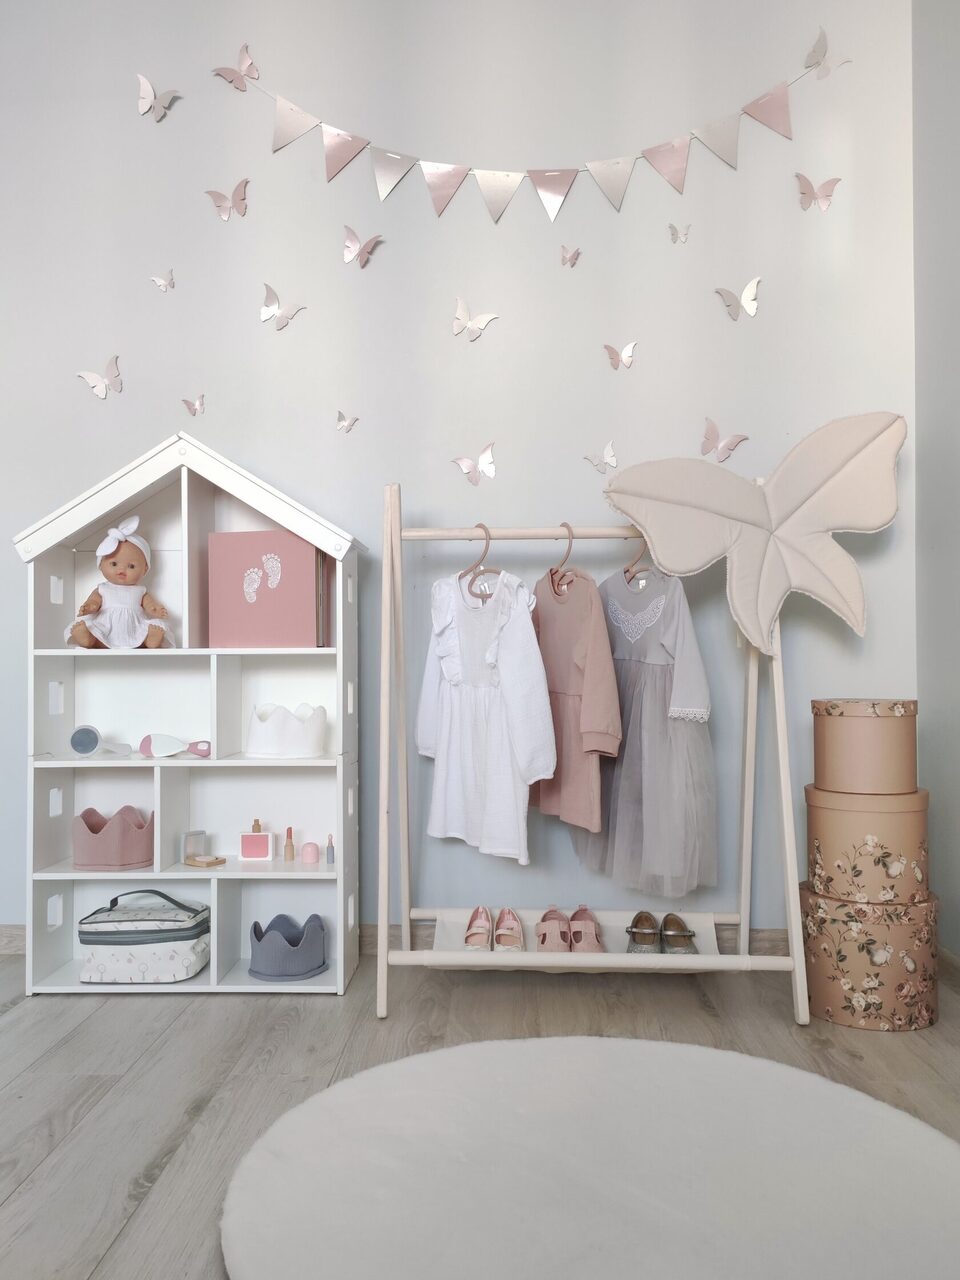

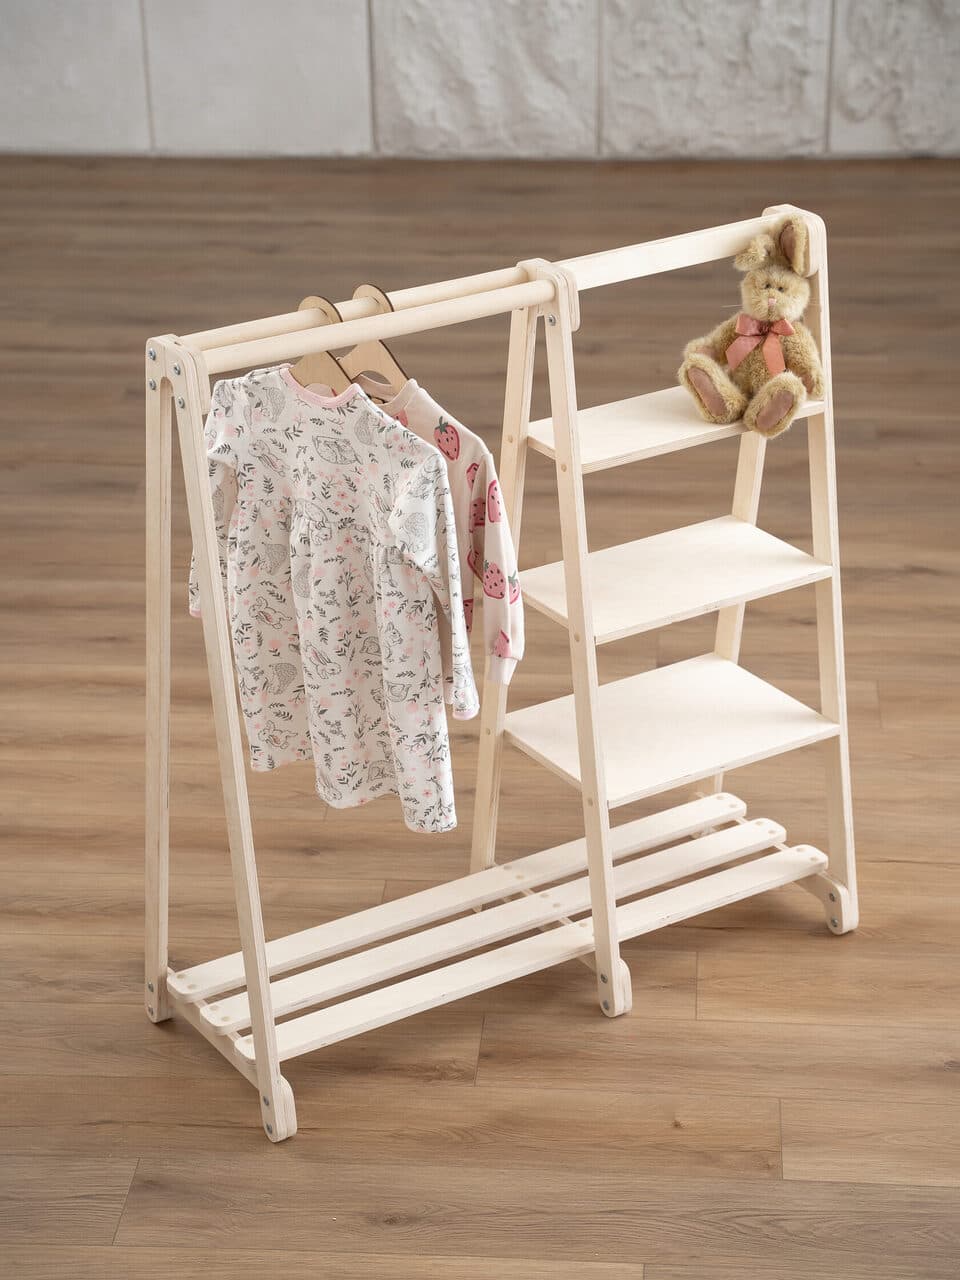
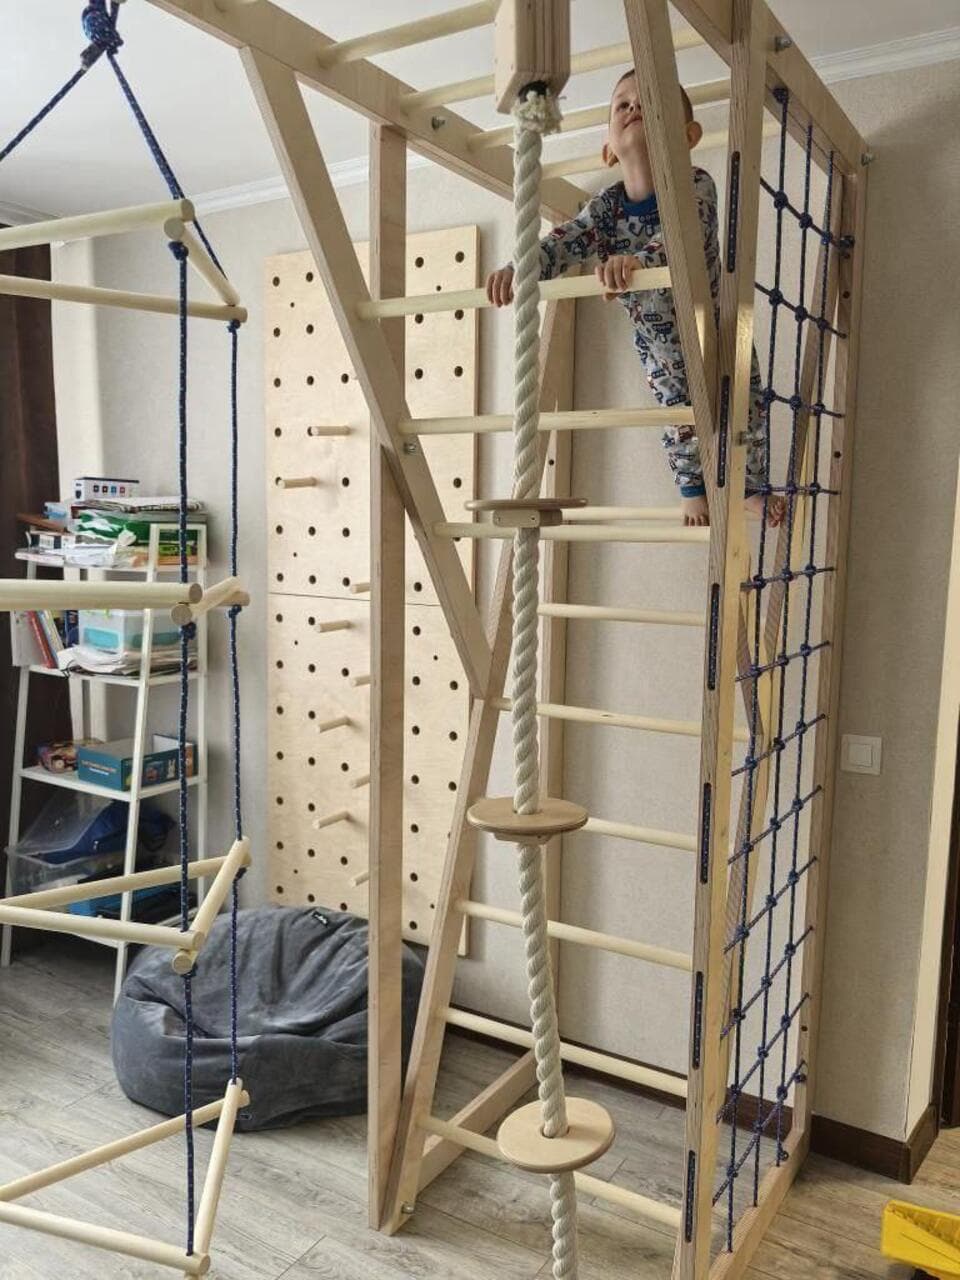
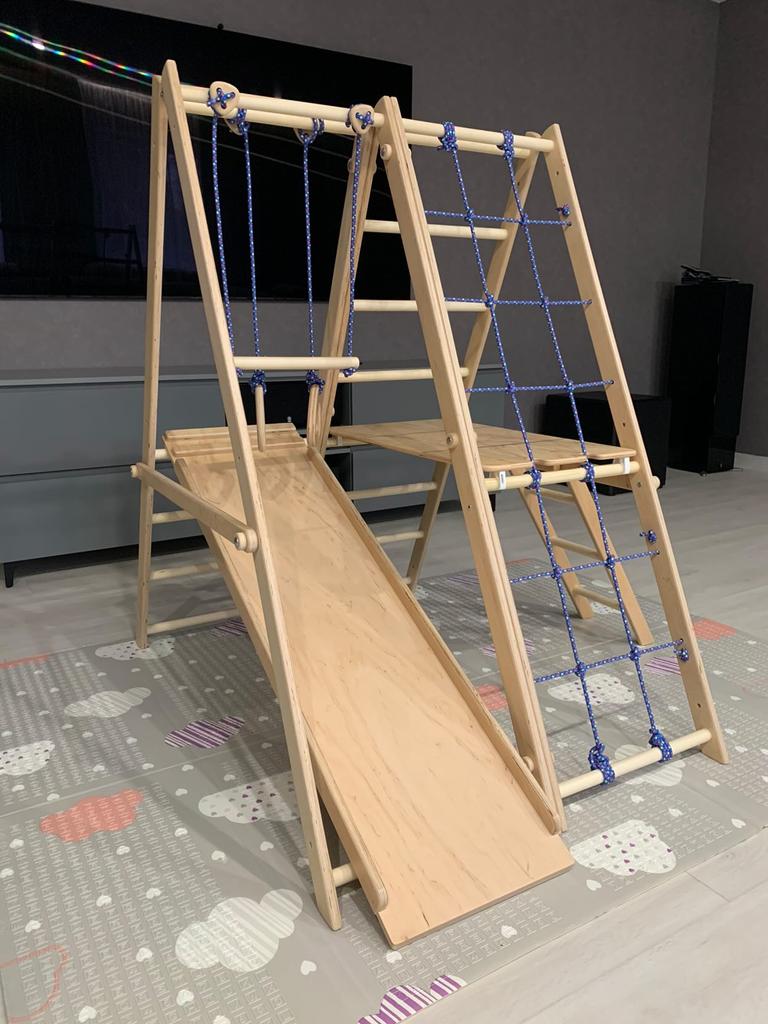

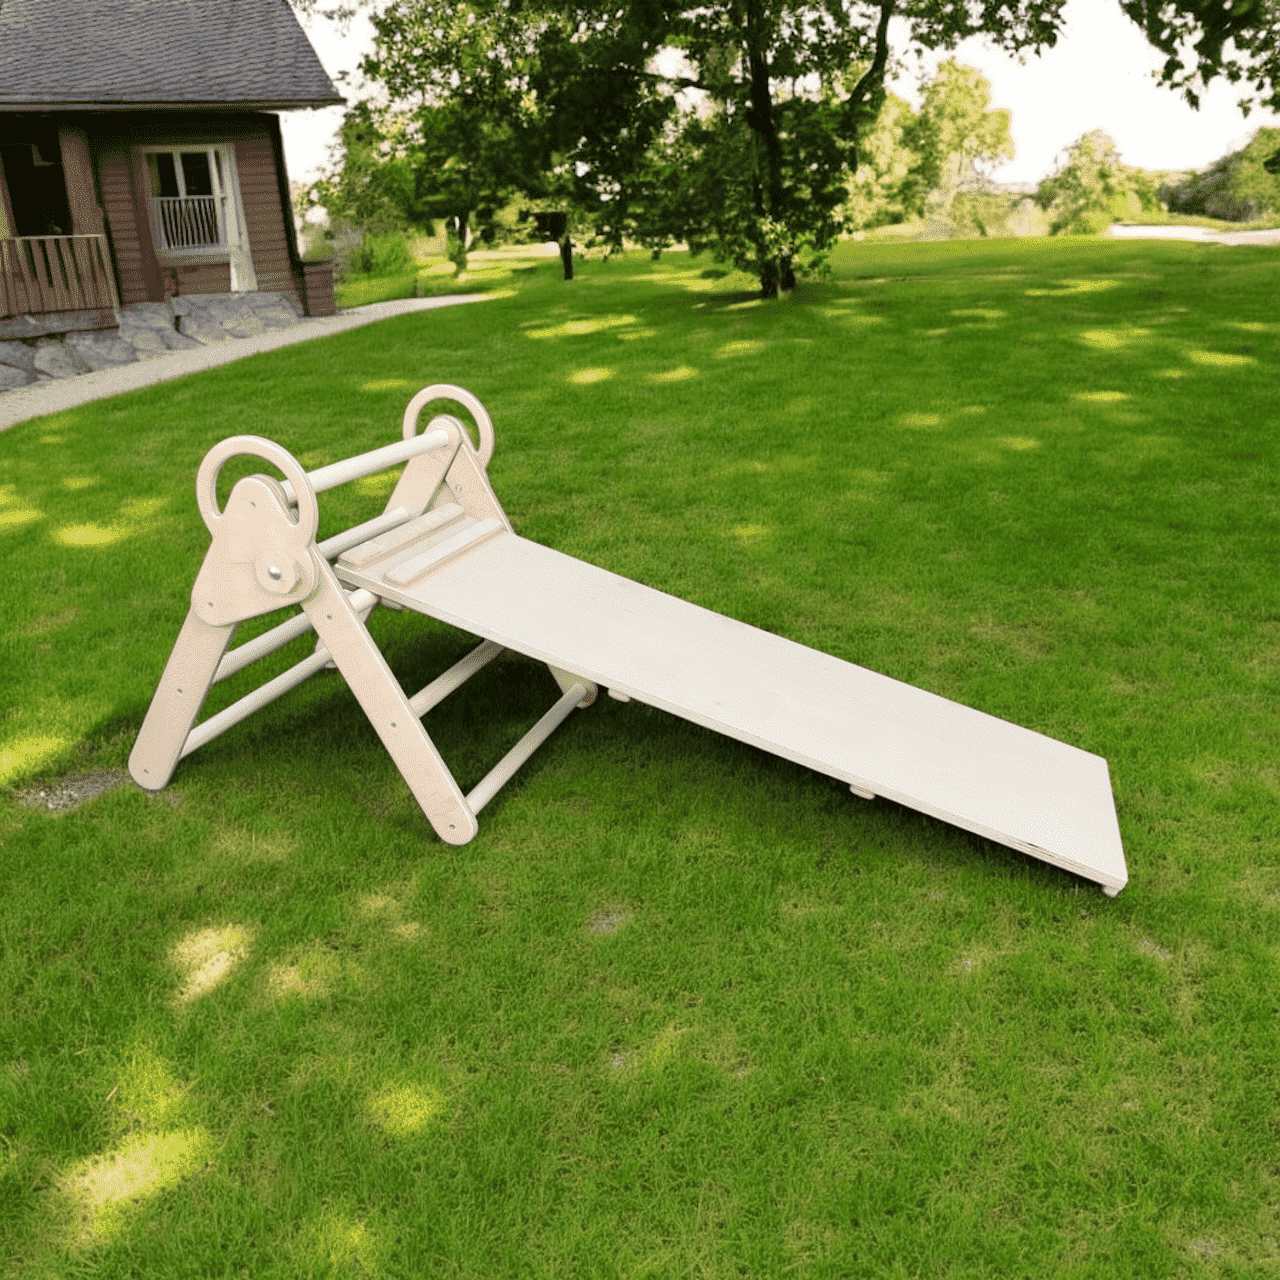

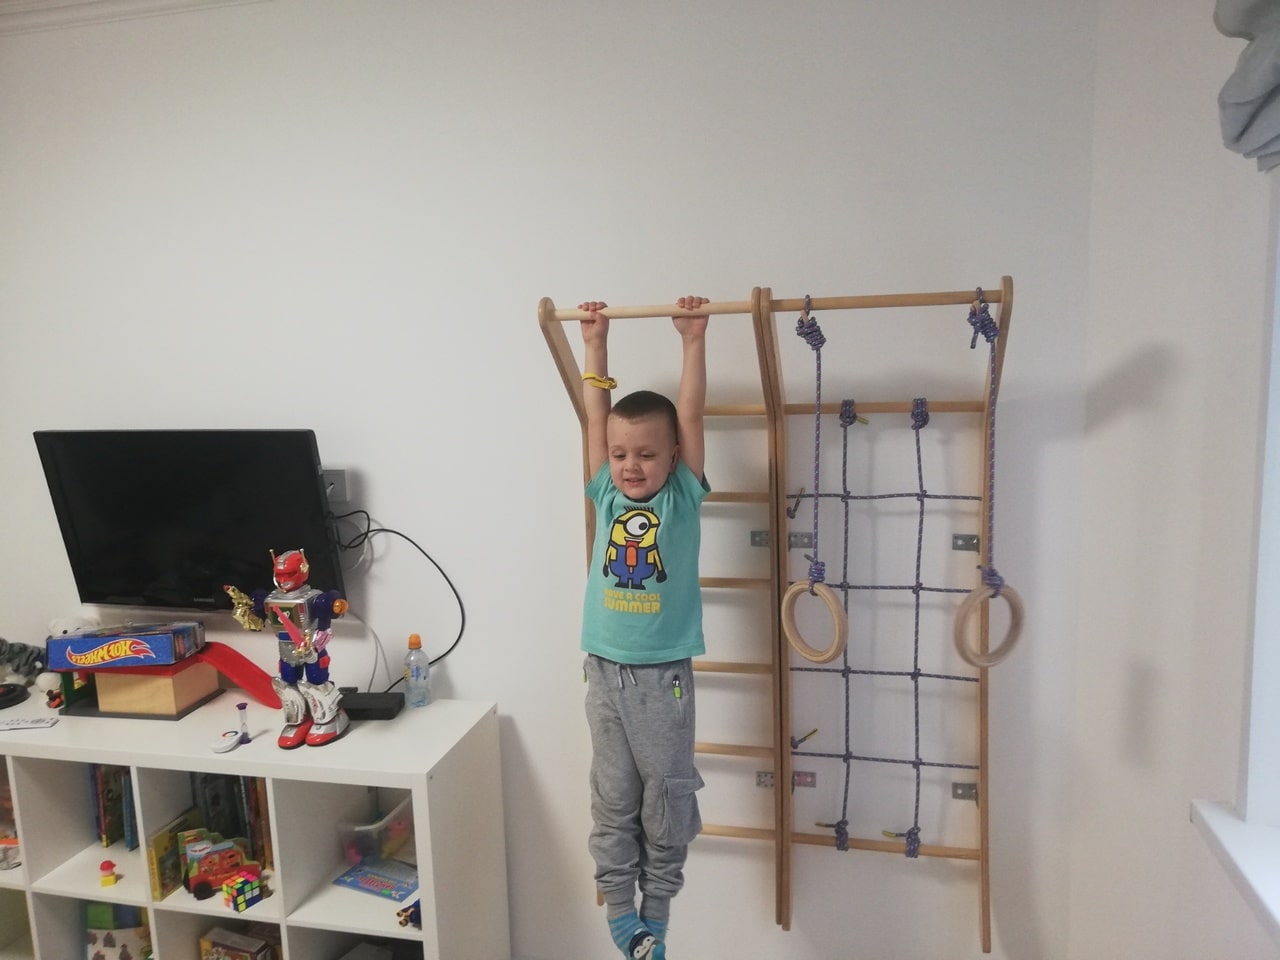


Przykłady projektów z użyciem wybierania
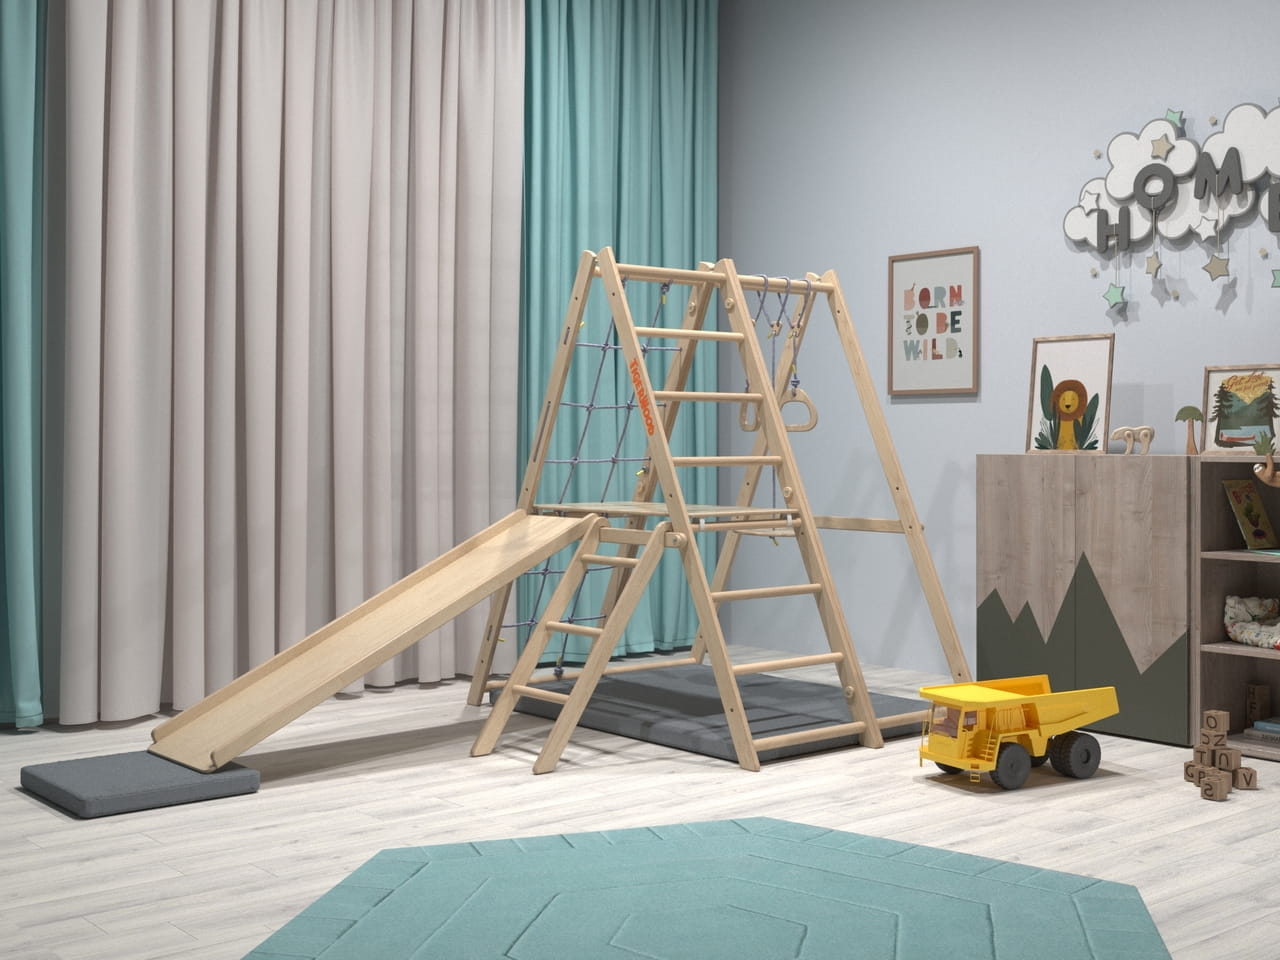
Jeśli przejść po wykonanych pracach, zakres jest szeroki. Meble dla sieci handlowych, gdzie ważna jest jednakowość na całej partii. Obróbka materiałów pod firmy budowlane z ich tolerancjami. Elementy dla linii produkcyjnych, gdzie wgłębienie musi dokładnie przyjąć węzeł. W każdym takim projekcie własna specyfika wybierania, i właśnie ta różnorodność zadań najlepiej pokazuje, że przez ręce przeszło już wiele.
Na tych przykładach widać, jak różnie zachowują się materiały i jak pod każdy znajduje się podejście: MDF, sklejka, płyta wiórowa, płyta laminowana, płyta klejona — wszędzie swoje niuanse, ale rezultat jeden, element o potrzebnych parametrach. I to wszystko bez zerwania terminów: staranność jest ważna, ale nie powinna zamieniać prostego zamówienia w niekończącą się historię.
Kto korzysta z usług stolarni
Mistrzowie meblarscy
Projektanci wnętrz

Firmy reklamowe

Wykonawcy stoisk wystawienniczych

Pracownie artystyczne

Kawiarnie i restauracje

Organizacje budowlane

Producenci wyposażenia sklepowego
Zakłady meblarskie

Prywatni rzemieślnicy

Zamówienia indywidualne

Firmy produkcyjne
Muzea i sale wystawowe

Architekci

Teatry i studia filmowe

Instytucje edukacyjne
Produkcja artykułów dziecięcych

Fachowcy od napraw

Sklepy internetowe

Jednoosobowe działalności gospodarcze
Kto zamawia wybieranie? Duzi producenci mebli, firmy budowlane, biura projektowe, sklepy i sieci handlowe — wszyscy, komu potrzebny niezawodny partner od obróbki materiału. Często przychodzą ci, którzy kupują płytę i chcą dostać ją już z gotowymi wpustami i wgłębieniami pod dalsze prace wykończeniowe albo montażowe, a nie mocować się z tym u siebie.
Osobna kategoria to przedsiębiorcy i sklepy handlujące materiałami. Opłaca im się proponować kupującemu nie po prostu arkusz, lecz arkusz z obróbką pod zadanie. Partnerstwo z produkcją od wybierania pozwala im rozszerzyć usługę dla swoich klientów i przy okazji odciążyć własne procesy.
Zaglądają i duże sieci handlowe — potrzebują elementów pod wyposażenie handlowe i konstrukcje, gdzie wbudowywane elementy siadają w dokładne wgłębienia. Tu ważne nie tylko samo wybieranie wpustów, ale i uwzględnienie cech konkretnego materiału, by wpust trzymał obciążenie i nie rozbijał się z czasem.
Usługi wybierania w materiałach drewnianych i płytowych: cechy i zalety
Wybieranie wpustów to jedna z podstawowych operacji obróbki drewna, choć z boku nie tak zauważalna jak piłowanie. Różnica jest zasadnicza: rozkrój dzieli arkusz na części, a wybieranie usuwa materiał punktowo, zostawiając element z gotowymi gniazdami i wgłębieniami. Właśnie dlatego jest poszukiwane wszędzie, gdzie elementy muszą się stykać i nosić okucia — w meblach, w ramach okiennych i drzwiowych, w budownictwie.
Główna cecha tu to cena błędu. Wpust zrobiony z odchyłką psuje i wygląd, i pracę elementu: zawias stanie z przekosem, półka legnie krzywo, szkło będzie się bujać. Dlatego wybieranie słuszniej uważać nie za „cięcie”, lecz za odpowiedzialny etap, od którego zależy cały dalszy los elementu.
Główna wygrana z wybierania to elementy, które składają się jak klocki, bez dopasowywania pilnikiem na miejscu. To otwiera drogę do złożonych funkcjonalnych wyrobów: mebli z ukrytym okuciem, ram okiennych, drzwi, gdzie wszystko trzyma się na dokładnych wgłębieniach pod mechanizmy. I im dokładniejsze wybieranie na wejściu, tym mniej braku i przeróbek na wyjściu.
Jest i strona zasobowa. Dokładne wybieranie z przemyślanym rozkładem zostawia minimum odpadów, a więc z tego samego arkusza wychodzi więcej użytecznych elementów. Na dystansie to odczuwalna oszczędność: mniej wyrzuconego materiału — niższy koszt własny gotowego wyrobu.
Samo wybieranie wykonuje się na dokładnym sprzęcie i przechodzi przez zrozumiałe etapy: przygotowanie materiału, ustawienie obrabiarki, właściwe wgłębienie i kontrola jakości. Żaden z nich nie jest formalnością — pomiń przygotowanie, a ustawienie nie uratuje; pomiń kontrolę, a brak pojedzie do zamawiającego. Razem dają ten stabilny rezultat, dla którego wybieranie zamawia się na zewnątrz.
Dlaczego warto wybrać usługi wybierania w materiałach drewnianych?
Na wyjściu wychodzą elementy gotowe do dalszej pracy: z wgłębieniami potrzebnego kształtu i głębokości, bez odprysków i wad. Nowoczesne frezarki dają tę czystość cięcia, która potem obraca się w trwałość — schludny wpust nie kruszy się po krawędziach i trzyma połączenie latami, a nie rozklekotuje się po sezonie.
Bez wybierania się nie obejdzie tam, gdzie wyrób jest bardziej złożony niż płaski panel: elementy meblowe z gniazdami pod mocowania i mechanizmy, dekor z dokładnymi wgłębieniami i otworami. Oddawszy tę operację profilowemu podwykonawcy, produkcja odciąża siebie, oszczędza czas i zasoby i w efekcie podnosi jakość produktu końcowego — dzięki temu, że wpusty robi ten, kto się na nich specjalizuje.
Jak wybieranie wpływa na jakość wyrobu?
Roli wybierania w końcowej jakości trudno przecenić. Niedokładna geometria wgłębienia — i elementy się nie schodzą, połączenie chodzi, wygląd zepsuty. Jeden przesunięty wpust jest w stanie unieważnić dobry poza tym element. Dokładna obrabiarka i doświadczony majster właśnie ubezpieczają przed czymś takim: na wyjściu elementy siadają w siebie równo, i montaż idzie bez niespodzianek.
Wybieranie wpustów i felców: rozbiór dla zamawiającego
Dalej — praktyka bez ogólników. Rozbierzemy, czym wpust różni się od felca i gniazda, na jakim sprzęcie to wszystko się robi, jakie materiały zachowują się kapryśnie, z czego składają się terminy i cena i jakie błędy zamawiający popełniają najczęściej. Wszystko to z realnej pracy, a nie z ładnej broszury o „wysokotechnologicznych procesach”.
Słowniczek: wpust, felc, gniazdo i inne
Połowa nieporozumień przy zamawianiu wybierania bierze się z terminów. Zamawiający mówi „zróbcie wgłębienie”, a ma na myśli zupełnie nie to, co wyobraził sobie majster. Niewielki słowniczek zdejmuje ten problem jeszcze przed rozpoczęciem pracy: gdy obie strony nazywają rzeczy jednakowo, wpust okazuje się dokładnie tam i taki, jak zamierzono.
| Termin | Co za nim stoi |
|---|---|
| 📏 Wpust | Podłużny rowek w korpusie elementu pod wkładkę lub połączenie |
| 📐 Felc (wręg) | Stopień wybrany po krawędzi elementu — pod szkło, płycinę, styk |
| 🕳️ Gniazdo | Lokalne wgłębienie pod zawias, zamek lub kołek |
| 🔩 Nawiercanie | Wiercenie otworów pod okucia według rozmierzenia |
| 🪵 Lamelka | Płaska wkładka-kołek, pod nią wybiera się wpust |
| 🔻 Pogłębienie | Poszerzenie góry otworu, by łeb utopił się na równo |
| ⬜ Wpust ślepy | Wgłębienie niewychodzące na krawędź elementu |
Różnica między tymi słowami to nie pedanteria, lecz pieniądze i czas. Zamówić „wpust”, gdy potrzebny jest felc pod szkło, znaczy dostać element, w który szkło nie wejdzie. Dlatego przy omówieniu przydatne nie tylko nazwać operację, ale i wyjaśnić, co do wgłębienia potem przyjdzie: zawias, półka, szkło, listwa odpowiadająca. Od tego zależą i głębokość, i szerokość, i profil cięcia.
Jakie bywają rodzaje wybierania wpustów
Wybieranie to nie jedna operacja, lecz cała rodzina. Najczęstszy przypadek — wpust podłużny pod połączenie elementów albo pod wkładkę w rodzaju tylnej ścianki szafy. Obok stoi felc po krawędzi: wybiera się go pod oszklenie, pod płycinę w drzwiach albo pod schludny styk dwóch paneli na zakład. Oba warianty robi się i na całą długość elementu, i lokalnie, na oddzielnym obszarze.
Osobna historia to gniazda i wgłębienia ślepe. Gniazdo pod zawias albo zamek nie wychodzi na krawędź i wymaga dokładnej głębokości: za płytko — okucie nie siądzie, za głęboko — element się osłabia. Tu należą i miejsca osadzenia pod mechanizmy, wgłębienia pod ukryte mocowania, wnęki pod podświetlenie w dekorze. Każdy taki element wybiera się z oglądaniem się na to, co w nim stanie, dlatego rysunek elementu odpowiadającego tu ważniejszy, niż się wydaje.
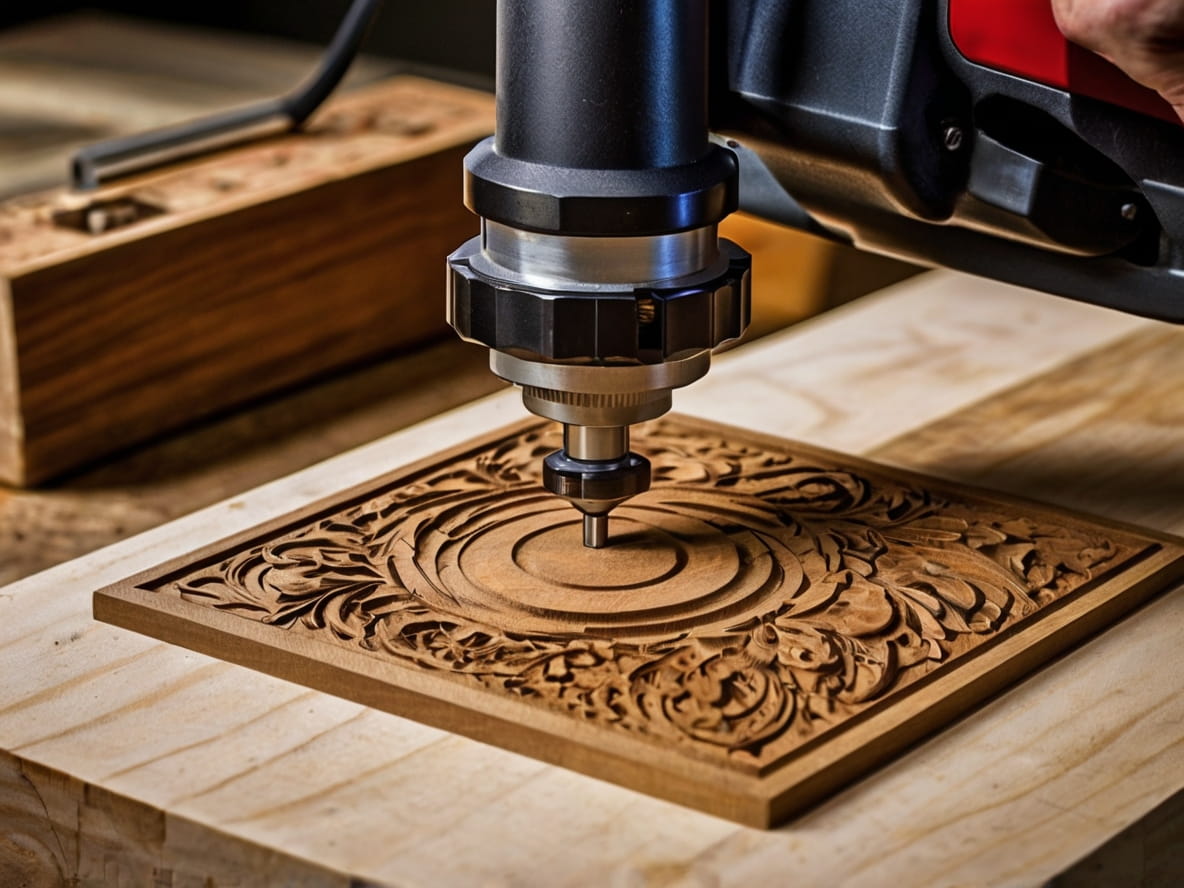
Jest i wybieranie dekoracyjne — gdy wgłębienie nie niesie funkcji technicznej, lecz formuje relief albo wzór na powierzchni. Tu w grę idzie przestrzenna obróbka 3D: frez zdejmuje materiał na różną głębokość, tworząc płynne przejścia. Takie elementy idą na panele rzeźbione, fronty z rysunkiem, elementy zdobnicze. Technicznie to to samo wybieranie, ale zadanie już nie „schować zawias”, lecz zrobić pięknie i jednakowo na całej partii.
Sprzęt, na którym trzyma się dokładność
Ładne słowa o dokładności nic nie znaczą bez obrabiarek, które ją zapewniają. Główne narzędzie wybierania to frezarka, ręczna albo sterowana numerycznie. Frezarką ręczną z prowadnicą robi się proste wpusty i felce na jednostkowych elementach: szybko, jeśli rąk starcza i partia niewielka. Ale gdy tylko elementów są dziesiątki, a tym bardziej setki, do gry wchodzi CNC.
Obrabiarka sterowana numerycznie prowadzi frez według programu, wytrzymując głębokość i położenie wpustu z dokładnością, której ręka stabilnie nie powtórzy. Dwudziesty element wychodzi taki sam jak pierwszy — a to dokładnie to, co potrzebne w serii. Program się nie męczy i nie „męczy oka” pod koniec zmiany. Właśnie dlatego seryjne wybieranie wpustów prawie zawsze oddaje się CNC: tam powtarzalność wbudowana jest w samą zasadę pracy.
Osobno warto powiedzieć o frezach. Dobiera się je pod zadanie: średnica zadaje minimalną szerokość wpustu i promień w narożnikach, profil określa kształt wgłębienia. Ostry frez zostawia czystą krawędź, tępy rwie włókna i zostawia przypalenia. Dlatego stan narzędzia to nie drobiazg, lecz bezpośredni warunek jakości, zwłaszcza na płycie laminowanej i MDF, gdzie każdy odprysk na krawędzi wpustu od razu rzuca się w oczy.
Wybieranie ręczne czy CNC: co kiedy
Pytanie nie w tym, co „lepsze”, lecz co stosowniejsze dla konkretnego zadania. Wybieranie ręczne wygrywa na jednostkowym niestandardowym elemencie, gdzie ustawić program dłużej, niż po prostu zrobić. Majster z frezarką i prowadnicą poradzi sobie z jednym wpustem szybciej, niż operator napisze plik sterujący. Plus żywa korekta na miejscu, jeśli coś poszło nie po planie.
CNC bierze swoje na objętości i złożoności. Seria jednakowych elementów, relief 3D, dokładne gniazda pod okucia z tolerancją w dziesiątych częściach milimetra — tu program jest poza konkurencją. Zwraca się nawet na jednym elemencie, jeśli kształt taki, że ręką go równo nie powtórzysz. W praktyce dwa podejścia nie rywalizują, lecz uzupełniają się: część zgrubną i seryjną oddaje się obrabiarce, subtelne dopracowanie — rękom. Zamawiający nie musi w to wnikać — odpowiednią metodę dobiorą sami, wychodząc od elementu.
Materiały i ich zachowanie pod frezem
Każdy materiał zachowuje się pod narzędziem po swojemu, i wybieranie czuje to ostro. MDF jest najbardziej przewidywalny: jednorodna gęsta struktura tnie się czysto, wpust wychodzi równy bez zadziorów. Właśnie dlatego MDF lubią tam, gdzie ważne schludne wgłębienie pod malowanie. Płyta laminowana jest trudniejsza: twarda powłoka laminowana lubi się odpryskać po krawędzi wpustu, i bez ostrego frezu i właściwego posuwu się nie obejdzie.
Sklejka dodaje swoich kłopotów z powodu warstwowej struktury: górny fornir łatwo zadrzeć, jeśli gnać frez zbyt szybko albo w niekorzystnym kierunku. Płyta klejona z litego drewna zachowuje się jak żywe drzewo — reaguje na kierunek włókien, i wpust w poprzek włókna wymaga innego podejścia niż wzdłuż. Pod każdy materiał wystawia się swój reżim: prędkość, obroty, głębokość na przejście. Gnać wszystko jednym ustawieniem — prosta droga do odprysków, dlatego przed serią nierzadko robi się element próbny.
Komu potrzebne wybieranie: branże i zadania
Wybieranie wpustów jest poszukiwane wszędzie, gdzie elementy muszą się łączyć i nosić okucia. Krąg zamawiających jest przez to szeroki, a zadania — bardzo różne co do skali.
| Kto zamawia | Po co potrzebne wybieranie |
|---|---|
| 🪑 Meblarze | Wpusty pod tylne ścianki, gniazda pod zawiasy i mocowania |
| 🚪 Produkcja drzwi i okien | Felce pod oszklenie i płyciny, gniazda pod zamki |
| 🏗️ Budowlańcy | Wpusty pod połączenia, miejsca osadzenia pod węzły |
| 🎨 Dekor i zdobienie | Relief 3D, wnęki, wgłębienia dekoracyjne |
| 🏭 Produkcje | Wgłębienia pod wbudowywane mechanizmy i podzespoły |
Łączy je jedno: trzymać własną obrabiarkę pod wybieranie nieopłacalnie, jeśli potrzebne nie codziennie. Prościej oddać operację tam, gdzie sprzęt już jest i obłożony. Zwłaszcza dotyczy to małych i średnich produkcji, którym zakup i serwis parku frezarskiego pod nieregularne zadania po prostu się nie zwróci.
Jak wygląda zamówienie w praktyce
Żeby wszystko powiedziane nie zostało teorią, oto trzy typowe scenariusze. Pierwszy — meblarz składa szafy i przynosi partię boków, w których potrzebne są wpusty pod tylną ściankę i gniazda pod zawiasy. Zadanie seryjne, elementy jednakowe, dlatego idzie CNC: program przepędza całą partię z jednakową głębokością, i przy montażu nic nie „chodzi”.
Drugi scenariusz — producent drzwi, któremu potrzebne felce pod oszklenie i dokładne gniazda pod zamki i zawiasy. Tu ważna nie tyle szybkość, ile dokładność osadzenia: zamek musi stanąć na równo, szkło — legnąć we wpuście bez luzu. Trzeci przypadek — projektant z projektem panelu rzeźbionego, gdzie wybieranie formuje relief. Zadanie sztukowe, powtarzać go niepotrzebnie, za to ważna czystość linii i jednakowa głębokość po całym wzorze. Trzy zupełnie różne zamówienia — a operacja jedna, zmienia się tylko podejście.
Terminy i z czego składa się cena
Dokładny termin i cenę liczy się pod konkretne zamówienie, ale logika jest przejrzysta. Na czas wpływa liczba elementów, złożoność wgłębień i materiał: prosta partia wpustów gotowa szybko, przestrzenny relief 3D w serii liczony osobno. Spieszyć się z głębokim wybieraniem na kapryśnym materiale szkodliwie — lepiej założyć dodatkową godzinę na staranność, niż gnać partię w brak.
- 🔢 Objętość. Liczba elementów i wgłębień na każdym.
- 📐 Złożoność. Prosty prosty wpust albo przestrzenny relief z przejściami.
- 🧱 Materiał. Jego koszt i kapryśność w obróbce.
- 🎯 Dokładność. Sztywna tolerancja pod okucia droższa niż zgrubne wgłębienie.
- ⏱️ Pilność. Praca poza ogólną kolejnością liczona osobno.
Najprostszy sposób, by nie dziwić się kosztorysowi, to przysłać jasny rysunek z wymiarami i wskazaniem, co przyjdzie do każdego wgłębienia. Przeróbki z powodu niedokładnych danych zwykle i dodają do rachunku te procenty, których chciało się uniknąć. Przejrzyste rozliczenie z góry w interesie obu stron: i koszt, i termin ustalają się przed rozpoczęciem pracy.
Częste błędy przy zamawianiu wybierania
Większość wpadek zdarza się nie na obrabiarce, lecz na etapie stawiania zadania. Oto co najczęściej przeszkadza dostać rezultat za pierwszym razem.
- ❌ Brak danych o elemencie odpowiadającym. Wpust zrobiony, a okucie w niego nie siada — nie zgodził się rozmiar.
- ❌ Głębokość „na oko”. Za płytko — nie trzyma, za głęboko — osłabia element.
- ❌ Nie wskazano materiału. Reżim pod MDF i płytę laminowaną różny, błąd daje odpryski.
- ❌ Zapomniana strona. Nie wskazano, z której strony wgłębienie — elementy lustrzane wychodzą jednakowe.
- ❌ Pilność w ostatniej chwili. Starannego wybierania na kapryśnym materiale nie przyspieszysz pstryknięciem.
Nic strasznego, jeśli czegoś z tego nie uwzględniłeś — po to jest dialog przed startem. Dobry podwykonawca sam zadaje te pytania przed cięciem, a nie po, gdy poprawiać już drogo. Pięć minut na doprecyzowanie rysunku oszczędza potem i materiał, i całą przeróbkę węzła.
Zamówienie jednorazowe czy stała współpraca
Wybieranie bierze się i na jeden element, i na regularne dostawy. Zamówienie jednorazowe jest proste: opisano zadanie, uzgodniono rysunek, zabrano gotowe. Żadnych zobowiązań na przyszłość — tylko konkretna praca i rezultat. Tak przychodzą prywatni majstrowie i niewielkie projekty, którym wgłębienie przydało się jednorazowo.
Stała współpraca wygodniejsza tym, kto zamawia wybieranie regularnie. Zakłady meblowe i produkcje z czasem przekonują się, że prościej trzymać jedno sprawdzone źródło, niż za każdym razem objaśniać wymagania nowemu wykonawcy. Gdy specyfika klienta już znana, praca idzie szybciej: mniej uzgodnień, przewidywalna dokładność, priorytet w kolejce w gorącym sezonie. Wielu tak i przychodzi — z jednego zamówienia próbnego, a zostaje na długo.
Co dzieje się z elementem po wybieraniu
Wybieranie rzadko bywa punktem końcowym. Częściej to krok w środku łańcucha: po nim element idzie na oklejanie krawędzi, szlifowanie, malowanie albo od razu na montaż. Wygoda jednego placu w tym, że element nie miota się między wykonawcami — dziś wybrano wpusty, tu od razu zamknięto krawędź i wysłano na finisz. Mniej przewozów oznacza mniej powodów do rozbieżności na stykach operacji.
Szczególnie ważne to, gdy wgłębienie łączy się z powłoką. Malowany front z wpustem wymaga, by i wybieranie, i malowanie były uzgodnione: farba nie powinna zabijać wpustu i zmieniać jego rozmiaru osadzenia. Gdy obie operacje idą w jednym miejscu pod wspólną kontrolą, takie drobiazgi uwzględnia się z góry, a nie wypływają już przy montażu u zamawiającego.
Kontrola jakości i gwarancja rezultatu
Kontrola wbudowana jest w proces, a nie doczepiona dla picu. Na wejściu sprawdza się rysunek, wymiary i materiał: nie ten typ płyty albo zbędny milimetr grubości łapie się przed cięciem. Po drodze przy odpowiedzialnych zamówieniach robi się pomiary pośrednie. Na wyjściu element sprawdza się w całości — głębokość i położenie wgłębień, czystość krawędzi, zgodność z rysunkiem. Taka podwójna zapora odcina brak jeszcze przed przekazaniem zamawiającemu.
Jeśli sporny moment jednak powstaje, prościej go rozwiązać właśnie dlatego, że zamówienie przeszło przez jedne ręce. Nie trzeba dochodzić, na czyim etapie błąd — odpowiedzialność za rezultat nie rozmazana między podwykonawcami. Dla klienta to i jest prawdziwa gwarancja: jasne, z kogo spytać, i jasne, że element zrobią od nowa, a nie będą przerzucać się winą.
Własny materiał czy zakup pod zamówienie
Materiał pod wybieranie można przywieźć własny albo zamówić razem z pracą. Oba warianty działają. Jeśli materiał jest Twój, przed frezowaniem ogląda się go pod kątem przydatności: sprawdza geometrię, wilgotność, brak ukrytych wad. Wypaczoną płytę albo rozwarstwiającą się sklejkę uczciwiej ustalić przed cięciem, a nie po zepsutym elemencie.
Jeśli materiał kupuje się pod projekt, z barków zamawiającego zdejmuje się kwestię zgodności z zadaniem: dobiera się dokładnie to, co potrzebne co do typu, gęstości i grubości. Nierzadko w rozmowie okazuje się, że drogi materiał w konkretnym przypadku jest zbędny, a prostszy poradzi sobie z wgłębieniem nie gorzej i wyjdzie taniej. Taki dobór przed startem to część normalnej pracy, a nie dodatkowa usługa.
Jak przygotować zamówienie na wybieranie
Dobre zamówienie zaczyna się nie od obrabiarki, lecz od jasno postawionego zadania. Im zrozumialsze dane wejściowe, tym mniej doprecyzowań i przeróbek. Zebrać je nietrudno, jeśli trzymać w głowie kilka punktów.
- 📐 Rysunek albo szkic elementu z wymiarami i położeniem wgłębień.
- 🎯 Co przyjdzie do każdego wgłębienia: zawias, półka, szkło, mechanizm.
- 📏 Głębokość i szerokość wpustów, tolerancja na osadzenie.
- 🧱 Materiał i grubość: Twój czy kupować.
- 🔢 Liczba elementów — jeden czy seria.
- 📅 Termin, jeśli zamówienie związane z montażem albo instalacją.
Nie trzeba przychodzić z idealnym pakietem technicznym — połowa zamówień startuje ze zdania „potrzebuję czegoś takiego, pomóżcie ogarnąć”. Zadanie produkcji właśnie w tym, by przełożyć potoczny opis na język rysunków i reżimów. Ale im więcej danych na starcie, tym krótsza droga do gotowego elementu.
Jeszcze pytania o wybieranie wpustów
Czy można zrobić wgłębienie na już gotowym elemencie? Zwykle tak, jeśli do potrzebnego miejsca jest dostęp i element wytrzyma frezowanie. Czasem przynoszą już złożone albo pomalowane elementy do dopracowania — ocenia się stan i proponuje rozwiązanie.
Jak drobne wybieranie realnie da się zrobić? Dość drobne — granicę zadaje średnica frezu: bardzo wąski wpust albo ostry narożnik wewnętrzny zaokrągla się na jego promień. Jeśli ostry narożnik jest zasadniczy, dopracowuje się go osobno albo zakłada w rysunku minimalny promień.
Powtórzycie wgłębienie, jeśli będzie potrzebna jeszcze partia? Tak, jeśli praca szła na CNC: program się zapisuje, i nowa partia wyjdzie taka sama jak pierwsza. To ratuje tych, kto od czasu do czasu dokupuje elementy do już złożonych wyrobów.
Wyślecie gotowe elementy do innego miasta? Tak, wysyłka na terenie całej Polski i Europy jest możliwa. Elementy pakuje się tak, by krawędzie wgłębień nie ucierpiały w drodze, a warunki dostawy uzgadnia się pod objętość i adres.
Jeśli pytanie nie trafiło na listę, prościej je zadać przy omówieniu. Wybieranie wpustów tym jest wygodne na profilowej produkcji, że całą drogę od rysunku do gotowego elementu prowadzi jeden wykonawca, i jest kogo spytać. Wystarczy opisać zadanie — resztę rozłożą na etapy i doprowadzą do rezultatu na wymiar i w terminie.
Wybieranie, rozkrój i frezowanie: na czym polega różnica
Te trzy słowa łatwo pomylić, a różnica między nimi jest praktyczna i wpływa na to, co zamawiać. Rozkrój dzieli arkusz na elementy zadanego rozmiaru — to o gabaryty i kształt. Frezowanie w szerokim sensie obejmuje całą obróbkę frezem, od konturu do reliefu. Wybieranie zaś to jego szczególny, ale ważny przypadek: nie przelotowe cięcie i nie obróbka całej powierzchni, lecz punktowe usunięcie materiału na zadaną głębokość pod połączenie albo okucie.
W praktyce te operacje zwykle idą w wiązce. Najpierw arkusz rozkrawa się na elementy, potem w tych elementach wybiera wpusty i gniazda, a po krawędzi zdejmuje fazę albo profil. Dla zamawiającego granica między nimi jest umowna — ważny gotowy komplet elementów, a nie to, jak nazywa się każde przejście frezu. Wygoda profilowej produkcji właśnie w tym, że cały ten łańcuch przechodzi w jednym miejscu, bez oddawania elementów na zewnątrz i bez ryzyka, że wymiary „popłyną” na styku podwykonawców.
Dokładność i powtarzalność: dlaczego to rozstrzyga
W wybieraniu nie ma „drobnych” odchyłek. Wpust zrobiony z błędem pół milimetra wydaje się drobiazgiem dokładnie do momentu montażu. Zawias osadzony w niedokładnym gnieździe stanie z przekosem. Półka wsadzona w płytki wpust będzie się bujać. Szkło w nierównym felcu zadrży przy pierwszym trzaśnięciu drzwiami. Właśnie dlatego dokładność tu to nie reklamowa liczba, lecz robocza konieczność: od niej wprost zależy, czy wyrób złoży się jak trzeba, czy rozleci po sezonie.
Powtarzalność ważna nie mniej niż dokładność. Gdy potrzebny nie jeden element, lecz partia — dwadzieścia jednakowych boków, sto frontów —, krytyczne, by każdy wpust zgadzał się z pozostałymi. Inaczej przy montażu zaczyna się loteria: jeden element staje, drugi nie. Obrabiarka sterowana numerycznie rozwiązuje to w zasadzie: program wybiera każde wgłębienie jednakowo, niezależnie od tego, czy to pierwszy element zmiany, czy ostatni. Ręczne dopracowanie przy tym usuwa to, co maszyna zostawia — tak technologiczność łączy się ze starannością żywej pracy.
Materiały łączone w jednym wyrobie
Nierzadko jeden wyrób składa się z kilku materiałów naraz: korpus z płyty laminowanej, front z malowanego MDF, wkładka ze sklejki albo szkła. I w każdym potrzebne swoje wgłębienie pod swoje zadanie — wpust pod szkło, gniazdo pod zawias, felc pod styk. Gdy wszystko to robi się na jednym placu, elementy wychodzą uzgodnione między sobą: wpust w jednym dokładnie przyjmuje część odpowiadającą z drugiego, bo wybierano je według jednego rysunku i w jednym systemie wymiarów.
Rozrzut po podwykonawcach jest tu szczególnie niebezpieczny. Wybieranie w jednym miejscu, rozkrój w drugim, malowanie w trzecim — i oto już wpust trochę szerszy, element odpowiadający trochę grubszy, a na styku szczelina. Jednolity cykl zdejmuje ten problem u korzenia: jeden układ współrzędnych, jedna kontrola, jedna odpowiedzialność za to, by wszystkie części się zeszły. Dla złożonych wyrobów z okuciami i wkładkami to często rozstrzygający argument za tym, by nie kruszyć zamówienia dla pozornej oszczędności.
Oszczędność materiału i odpady
Temat odpadów wydaje się nudny dokładnie do momentu, gdy policzysz pieniądze. Przy wybieraniu w odpad idzie zdjęty z wgłębień materiał, i na pierwszy rzut oka nie ma tu na czym oszczędzać. Ale umiejętny rozkład elementów na arkuszu przed rozkrojem i wybieraniem pozwala zmieścić więcej elementów na tej samej powierzchni i zostawić duże, przydatne na drobiazgi ścinki. W potoku wpływa to wprost na koszt własny: tam, gdzie niedbała praca puszcza w odpad zbędny arkusz, staranne podejście oszczędza całe płyty na zmianę.
Ma staranna praca i stronę ekologiczną. Mniej wyrzuconego materiału — mniejsze obciążenie i budżetu, i środowiska. Dla produkcji to jeszcze czysty, przewidywalny proces: jasne, ile płyty pójdzie na zamówienie, i nie trzeba dokupywać materiału w ostatniej chwili z powodu zepsutego elementu. Drobiazg, o którym rzadko się myśli na starcie, ale który na dużej partii składa się w zauważalną sumę i w spokojny grafik bez awarii.
Grubość elementu i głębokość wgłębienia
Głębokość wpustu i grubość elementu są wprost powiązane, i o tym warto pomyśleć z wyprzedzeniem. Zbyt głębokie wgłębienie w cienkiej płycie osłabia ją: zostaje mało „mięsa”, i element może pęknąć wzdłuż linii wpustu pod obciążeniem. Zbyt płytkie — nie trzyma wkładki albo okucia. Optimum leży między tymi skrajnościami i zależy od tego, co przyjdzie do wgłębienia i jakie obciążenie niesie węzeł.
Do odpowiedzialnych połączeń bierze się materiał grubszy, by po wybieraniu została dostateczna wytrzymałość. Do wgłębień dekoracyjnych, przeciwnie, ważniejszy wygląd niż nośność, i tu można śmielej. Jeśli wahasz się, jaką grubość wybrać pod potrzebną głębokość wpustu, prościej opisać zadanie i obciążenie — odpowiednie połączenie podpowiedzą. Taka rozmowa przed rozpoczęciem pracy oszczędza i materiał, i możliwą przeróbkę z powodu pękniętego elementu.
Mity, przez które wątpi się w zamówienie
Wokół wybierania nazbierało się kilka stereotypów, które przeszkadzają w porę zwrócić się o pomoc. Rozbierzemy najbardziej żywotne.
- 💭 „Jednego elementu nikt nie weźmie”. Wezmą. Jednorazowe wgłębienie to zwykłe zamówienie, a nie przysługa.
- 💭 „Wpust prościej wybrać samemu dłutem”. Na jednostkowym zgrubnym zadaniu — tak, ale równego wpustu pod okucie ręką stabilnie nie wytrzymasz.
- 💭 „CNC tylko do dużych partii”. Nie: program zwraca się i na jednym złożonym elemencie, którego ręką nie powtórzysz.
- 💭 „Bez gotowego rysunku nie ma co robić”. Wystarczy opisu i wzoru — rysunek przygotują na miejscu.
Nic strasznego, jeśli któreś z tych myśli były i u Ciebie — po to jest rozmowa przed zamówieniem. Dobra produkcja sama rozwieje wątpliwości i zaproponuje robocze rozwiązanie, a nie będzie nabijać ceny na pustym miejscu.
Jak odróżnić jakościowe wybieranie
Dobre wybieranie widać po kilku znakach, i warto je znać, by ocenić rezultat świadomie, a nie „chyba w porządku”.
- ✅ Czyste krawędzie wpustu bez odprysków, zadziorów i przypaleń.
- ✅ Równa głębokość na całej długości wgłębienia, bez „fali”.
- ✅ Dokładne osadzenie elementu odpowiadającego albo okucia bez luzu.
- ✅ Jednakowość wgłębień na wszystkich elementach serii.
- ✅ Zgodność z rysunkiem co do wymiarów i położenia.
Jeśli choć jeden punkt kuleje, warto dojść przyczyny: tępy frez, niewłaściwy reżim, pośpiech przy posuwie. To właśnie dyscyplina procesu, a nie szczęście, odróżnia staranne wybieranie od chałupniczego. I właśnie dla tej przewidywalności operację oddaje się tym, kto się na niej specjalizuje, a nie robi na łapu-capu własnymi siłami.
Jeśli zebrać wszystko w jedno: wybieranie wpustów i felców to dokładne usunięcie materiału, od którego zaczyna się każde połączenie i każde wbudowane okucie. Wystarczy przysłać rysunek albo opisać zadanie ze wzorem — elementy wybiorą na wymiar, sprawdzą pod względem głębokości i osadzenia i przekażą gotowe do montażu, w umówionym terminie i bez zbędnych strat materiału.
Przestrzenne wybieranie 3D i dekor
Osobnej rozmowy zasługuje przestrzenne wybieranie, gdy frez zdejmuje materiał na różną głębokość i formuje relief. To już nie techniczne wgłębienie pod zawias, lecz zadanie artystyczne: panele rzeźbione, fronty z rysunkiem, wkładki dekoracyjne do wnętrza. Tu ważna nie tyle osadzenie elementu odpowiadającego, ile płynność przejść i jednakowość wzoru na całej partii. Program prowadzi frez po złożonej trajektorii warstwa po warstwie, osiągając relief, którego ręką powtórzyć praktycznie niemożliwe.
Taki dekor szczególnie cenią projektanci i dekoratorzy: panel z firmowym ornamentem, wkładka sufitowa, fasonowe obramowanie pod konkretne wnętrze. Zwykle to zamówienia sztukowe albo małoseryjne, gdzie ważny charakter powierzchni i dokładna zgodność ze szkicem. Materiał pod wybieranie 3D dobiera się podatny i jednorodny — częściej MDF, który trzyma drobny relief bez odprysków i dobrze przyjmuje dalsze malowanie.
Własna obrabiarka czy outsourcing wybierania
Trzymać pod wybieranie własny park frezarski ma sens tylko przy stałym obłożeniu. Obrabiarka sterowana numerycznie, oprzyrządowanie, operator, powierzchnia pod to wszystko — nakłady niemałe, i zwracają się tylko wtedy, gdy wpusty potrzebne codziennie. Jeśli zaś wybieranie potrzebne od czasu do czasu, pod sezonowe szczyty albo oddzielne projekty, outsourcing prawie zawsze opłacalniejszy niż własny odcinek.
Oddając operację na zewnątrz, nie trzeba zamrażać pieniędzy w sprzęcie, trzymać i szkolić operatorów pod rzadkie zadania, wydzielać miejsce w zakładzie. Plus łatwo się skalować: sezonowy skok zamyka się zamówieniem, a nie pilnym zakupem obrabiarki i awarią. Właśnie dlatego małe i średnie produkcje coraz częściej wynoszą wybieranie poza obwód — to odciąża własne moce i zdejmuje ryzyko przestoju, gdy własna frezarka zajęta albo się zepsuła.
Eksploatacja elementów z wgłębieniami
Element z umiejętnie zrobionym wybieraniem służy długo, ale parę niuansów eksploatacji jednak jest. Otwarty rant wpustu w materiale płytowym, jak i każdy rant płyty, wrażliwy na wilgoć — dlatego w odpowiedzialnych miejscach zamyka się go krawędzią albo powłoką. Połączenia na wpustach i gniazdach trzymają mocno, jeśli osadzenie było dokładne: rozklekotany od niedbałego wybierania węzeł z czasem zaczyna luzować, skrzypieć i się rozklekotywać.
Właśnie dlatego jakość wybierania zwraca się nie w momencie montażu, lecz na dystansie. Dokładny wpust z czystymi krawędziami i właściwą głębokością latami trzyma obciążenie bez zastrzeżeń, podczas gdy zaoszczędzone na staranności wgłębienie wychodzi bokiem już po sezonie. Jeśli masz pytania co do konkretnego węzła i jego obciążenia, rozsądniej przegadać je z wyprzedzeniem — pod odpowiedzialne połączenie dobiorą i głębokość, i sposób ochrony rantu, by element pracował długo.
Sezonowość i planowanie terminów
Obróbka drewna ma swoje przypływy i odpływy. Przed dużymi świętami, w szczycie sezonu meblowego i budowlanego kolejka na wybieranie z reguły gęstsza, i proste zamówienie przechodzi trochę dłużej niż zwykle. W spokojnych okresach, przeciwnie, partię wpustów nawybierają niemal bez czekania. Znajomość tej sezonowości pomaga planować: jeśli projekt związany z datą w gorącym sezonie, rozsądniej zwrócić się z wyprzedzeniem i zarezerwować czas, a nie liczyć, że wszystko zrobią w ostatniej chwili.
Stali klienci w tym sensie są na wygranej — zwykle prościej im dostać priorytet w kolejce, bo ich zadania już znane produkcji i nie wymagają długich uzgodnień. Dla jednorazowych zamówień działa prosta zasada: im wcześniej przyniesiony rysunek, tym spokojniej przechodzi praca. Pośpiech w wybieraniu szkodliwy podwójnie — na kapryśnym materiale równego wpustu nie przyspieszysz pstryknięciem, i lepiej założyć zapas czasu, niż dostać odpryski z powodu wyścigu.
Konsultacja przed zamówieniem
Omówienie zadania do niczego nie zobowiązuje. Można po prostu opisać, co potrzebne, dołączyć wymiary, rysunek albo zdjęcie — i dostać orientację co do ceny, terminów i odpowiedniego materiału jeszcze zanim coś ruszy w pracę. Na tym etapie właśnie wypływają przydatne szczegóły: że głębokość wpustu warto trochę zmniejszyć dla wytrzymałości, że pod ten zawias potrzebna inna szerokość gniazda, że element wygodniej zrobić z innego materiału. Taka rozmowa oszczędza i pieniądze, i czas, i zdejmuje połowę pytań, z którymi zamawiający przychodził.
I ostatnia praktyczna rada: wybieranie opłacalniej zamawiać od razu z myślą o całym cyklu. Gdy z góry wiadomo, że element pójdzie na oklejanie krawędzi, malowanie albo montaż, wgłębienia robi się z uwzględnieniem tych operacji — z potrzebnymi naddatkami i ochroną rantu. Wtedy cały łańcuch składa się bez dopasowywania na miejscu, a gotowe elementy przychodzą dokładnie na wymiar, gotowe przyjąć okucie i stanąć w wyrobie za pierwszym razem.
A jeśli potrzebne i wybieranie, i montaż węzła w całości? To też realne: elementy nie tylko wybiera się pod okucie, ale i składa w gotowy węzeł, jeśli takie zadanie stoi. Wtedy do rąk zamawiający dostaje nie zestaw elementów z wpustami, lecz złożony element, sprawdzony pod względem osadzenia i pracy połączeń. Taki format wygodny tym, komu ważny rezultat „pod klucz”, bez samodzielnego dopasowywania zawiasów i wkładek na miejscu.
Czym jest wybieranie materiałów i po co jest potrzebne?
Wybieranie to usunięcie części materiału na zadaną głębokość: wpust, felc, gniazdo pod mocowanie albo mechanizm. W odróżnieniu od cięcia przelotowego, tu usuwa się tylko potrzebny obszar, a nie dzieli arkusz. Potrzebne po to, by elementy potem dokładnie się stykały i przyjmowały okucia bez dopasowywania.
Jakie materiały nadają się do wybierania?
Nadają się MDF, sklejka, płyta wiórowa, płyta laminowana, płyta klejona i inne materiały drewniane i płytowe. Pod każdy — swój reżim i swój frez: to, co dobre dla jednorodnego MDF, nie nadaje się dla warstwowej sklejki, którą łatwo zadrzeć.
Jakie zalety daje wybieranie przy produkcji mebli?
Dla mebli wybieranie wpustów to możliwość schowania mocowań i mechanizmów do wnętrza elementu i osiągnięcia dokładnego osadzenia. Efekt — mocne połączenia bez luzu, schludny wygląd bez sterczących łączników i meble, które nie rozklekotują się z czasem.
Czy można wybrać tylko część arkusza do wybierania?
Tak, wgłębienie można zrobić na dowolnym zadanym obszarze arkusza, a nie na całej powierzchni. Dokładność — do milimetra, tak że wpust albo gniazdo okaże się dokładnie tam, gdzie trzeba według rysunku.
Jak długo trwa proces wybierania?
Termin zależy od złożoności wgłębień i objętości partii. Proste zamówienie zwykle gotowe szybko, a serię liczy się osobno. Na obrabiarce proces idzie zauważalnie szybciej niż ręczny, przy tym bez utraty dokładności — czas oszczędza się nie kosztem jakości.
Jakie narzędzia stosuje się do wybierania?
Głównie frezarki, w tym CNC, plus narzędzie pomocnicze pod konkretne zadanie. To właśnie one dają czystą krawędź wgłębienia i dokładną głębokość, której ręką stabilnie nie wytrzymasz.
Jak można zamówić usługę wybierania?
Zamówić można przez stronę albo telefonicznie. Trzeba będzie opisać zadanie: jaki materiał, gdzie i jakie potrzebne wgłębienia, ich wymiary i głębokość. Im pełniejsze dane wejściowe i rysunek, tym szybciej policzą termin i koszt.
Co robić, jeśli powstały problemy z wybieraniem?
Jeśli nagle wykryto wadę albo niezgodność, element sprawdza się ponownie i poprawia. Najważniejsze — zgłosić problem od razu: im wcześniej się o nim dowiedziano, tym prościej i szybciej się go rozwiązuje, nie przeciągając projektu.
Jakie rodzaje produkcji można dostać po wybieraniu?
Po wybieraniu do rąk trafiają gotowe elementy na meble, ramy okienne i drzwiowe, dekor — wszystko, gdzie potrzebne dokładne wpusty, gniazda i otwory. Pozostaje je złożyć albo dopracować finiszem.
Co robić, jeśli trzeba wykonać wybieranie niestandardowego materiału?
Niestandardowy materiał to nie powód do odmowy. Pod niego dobiera się oddzielny reżim i oprzyrządowanie, a w razie potrzeby robi przejście próbne, by upewnić się, że wybieranie idzie czysto. Rozwiązanie dopasowuje się pod konkretny materiał i zadanie zamawiającego.
Do kontaktu w dogodny dla Państwa sposób
Zadzwoń, napisz na komunikatorze lub skontaktuj się przez media społecznościowe — wybierz dogodny sposób kontaktu
🗺️ Przyjmujemy zamówienia od klientów z całej Polski
💬 Przydatne informacje i artykuły
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna
Ekologiczne i bezpieczne materiały do nowoczesnej produkcji z drewna W ostatnich latach coraz częściej zastanawiamy się nad tym, z czego zrobione są rzeczy, które nas otaczają. Dom, meble, podłoga, kuchnia, łóżeczko

Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań
Jak prawidłowo wybrać między sklejką, MDF, płytą wiórową a płytą laminowaną do różnych zadań W świecie obróbki drewna i produkcji mebli każdy materiał to osobna historia. Sklejka, MDF, płyta wiórowa i

Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi
Rozkrój płytowych materiałów drewnopochodnych pod różnymi kątami: po co i jak się to robi Praca z materiałami drewnopochodnymi to nie tylko piłowanie. Aby uzyskać naprawdę wysokiej jakości i trwały produkt, trzeba

Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych
Wskazówki dotyczące wyboru materiałów płytowych do projektów wewnętrznych i zewnętrznych W obróbce drewna wybór materiału płytowego jest jak fundament dla budowlańca. To, co wybierzesz na samym początku, decyduje o wszystkim: o