Technologické aspekty řezání a rozřezávání dřeva a deskových materiálů
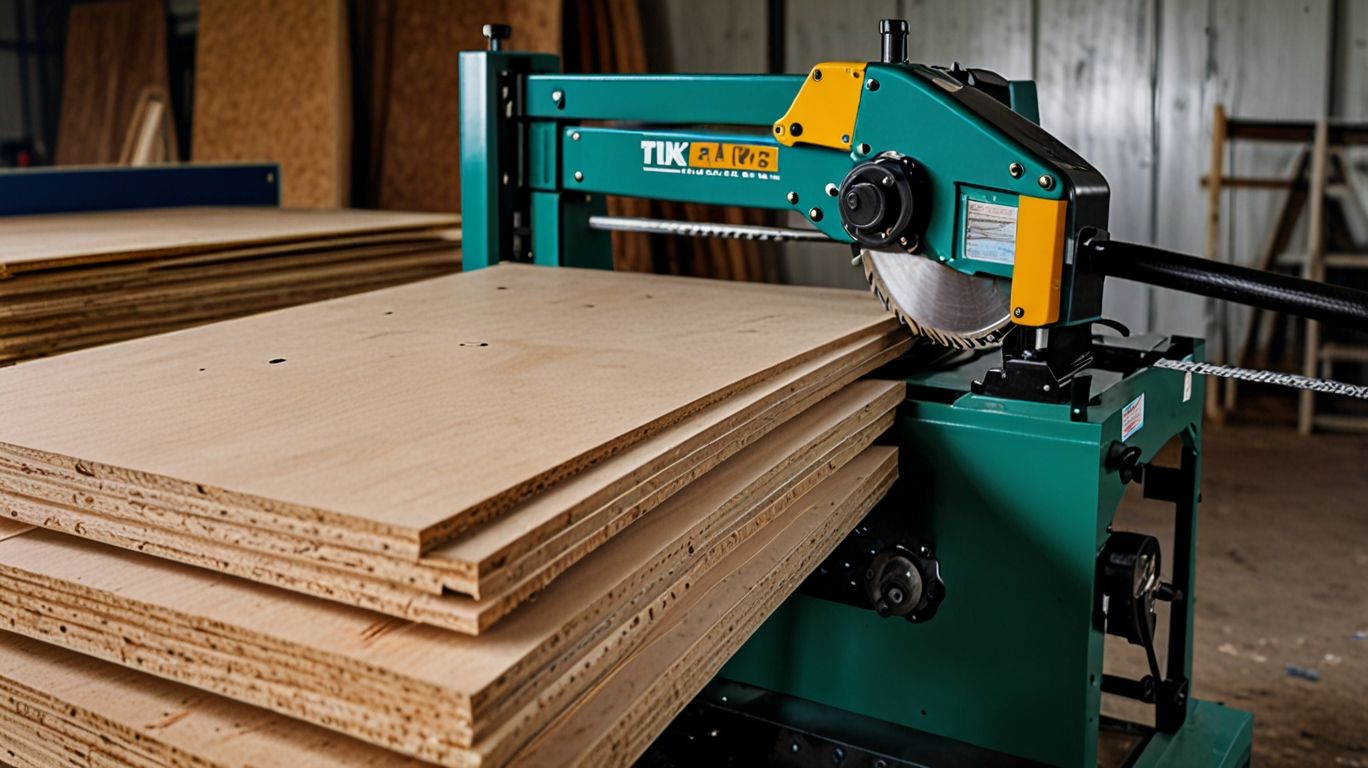
Při práci se dřevem často zapomínáme, že za každým krásným výrobkem — ať už je to židle, stůl, nebo dokonce složitý dekorativní panel — stojí celý svět procesů, které jsou laikovi neviditelné. Jednou z nejzákladnějších a snad nejdůležitějších etap v tomto světě je řezání a rozřezávání dřeva a deskových materiálů. Nezní to možná příliš vzrušivě, ale věřte nám, je zde tolik nuancí, že se člověk jen diví. Není to prostě jen vzít pilu a odříznout. Je to celá věda, která přímo ovlivňuje kvalitu konečného výrobku, jeho životnost a samozřejmě i hospodárnost výroby.
Vzpomínáte, jak jsme jako děti něco řezali ruční pilkou? To bylo jednoduché. V průmyslovém zpracování dřeva je všechno mnohem složitější. Zde je hlavním úkolem získat z velké kulatiny nebo celistvé desky polotovary požadovaných rozměrů s minimálními ztrátami a přitom zohlednit všechny vlastnosti materiálu. Právě tato etapa určuje, jak rovný bude váš budoucí stůl, jak dobře bude držet spoj a kolik materiálu skončí jako hobliny.
Pokud jde o dřevo, je to živý materiál. Má svou strukturu, svá vlákna, své „návyky“ sesychat či se kroutit. Deskové materiály jsou sice předvídatelnější, ale rovněž vyžadují zvláštní přístup. O tom všem si povíme.
Dřevo: od kulatiny k prknu
Začněme klasikou — řezáním dřeva. Představte si, že do provozu přivezou obrovskou kulatinu. Vypadá tak monoliticky, ale uvnitř se skrývají budoucí prkna, hranoly a latě. A tady začíná to nejzajímavější.
Příprava: kulatinu vítáme podle vzhledu
Než začneme řezat, kulatinu je třeba připravit. Někdy se zbavuje kůry — tomu se říká odkorňování. Proč? Za prvé, kůra může být znečištěná, obsahovat písek nebo drobné kaménky, které rychle tupí pily. Za druhé, pod kůrou se někdy skrývají nepříliš příjemná překvapení v podobě hmyzu nebo plísně. Za třetí, odkorňování usnadňuje další operace a někdy umožňuje využít kůru jako palivo nebo pro jiné potřeby.
Dalším důležitým bodem je třídění kulatin. Dělí se podle druhů dřeva (dub, borovice, bříza — každý má své zvláštnosti), podle průměru, podle délky a, což je velmi důležité, podle kvality. Kulatiny se suky, prasklinami nebo hnilobou se řežou jinak než dokonalé, „čisté“ kusy. Cíl je zde jednoduchý: vytěžit z každé kulatiny maximum použitelného materiálu.

Metody řezání: každá dobrá po svém
Když je kulatina připravená, začíná samotné řezání. A tady neexistuje jediné řešení — vše záleží na tom, co chceme nakonec získat a o jaký druh dřeva jde.
- Prosté pořezání (nebo řezání na neomítaná prkna): To je nejjednodušší a nejrychlejší způsob. Kulatina se prostě řeže na prkna rovnoběžně s její osou. Prkna vycházejí s neomítanými hranami, s kůrou. Nazývají se neomítaná prkna. To je vynikající varianta, pokud je potřeba vysoká výkonnost a další opracování hran lze odložit. Dřevo se takto často řeže pro následné sušení a teprve poté se tato prkna omítají. Výhodou je minimum odpadu v počáteční fázi.
- Pořez s prizmováním: Zde se kulatina nejprve rozřeže na několik hranolů (střední část) a dvě nebo čtyři krajinová prkna (krajní části s jednou plochou a jednou oblou stranou). Poté se tyto hranoly rozřežou na omítaná prkna. Tato metoda umožňuje lépe kontrolovat kvalitu řeziva, protože jádro kulatiny (kde se často vyskytují praskliny) lze vyřadit nebo použít pro méně náročné výrobky.
- Radiální pořez (nebo radiální / poloradiální): To je složitější a pracnější metoda, ale poskytuje nejkvalitnější řezivo. Kulatina se otáčí kolem své osy a řeže se tangenciálně nebo radiálně.
- Tangenciální řez dává prkna s krásnou, výraznou kresbou letokruhů. Dobře se hodí pro dekorativní účely. Ale je tu jeden háček: taková prkna jsou náchylnější ke kroucení a sesychání.
- Radiální řez je takový, kdy řez probíhá skrz jádro kulatiny, rovnoběžně s dřeňovými paprsky. Taková prkna jsou nejstabilnější, nejméně se kroutí a sesychají. Jsou ideální pro nosné konstrukce, parkety, okenní rámy. Výtěžnost radiálního řeziva z kulatiny je však mnohem nižší než u tangenciálního, což ho činí dražším.
Volba metody řezání závisí na účelu. Pro krokve nebo hrubé práce postačí i prosté pořezání. Pro nábytek, parkety nebo truhlářské výrobky — spíše radiální nebo poloradiální.
Zařízení pro řezání dřeva: ozubení pomocníci
K řezání kulatin se používají různé stroje:
- Pásové pily (pásové pořezy): Používají dlouhý tenký pilový pás. Vynikající varianta pro šetrné řezání — dávají menší šířku řezné spáry (a tedy méně odpadu v podobě pilin) a umožňují pružně měnit schéma řezu podle vlastností každé kulatiny. Obzvláště dobré pro cenné druhy dřeva.
- Kotoučové pily (kotoučové pořezy): Zde se používají velké kotoučové pily. Jsou velmi výkonné a přesné, ale dávají silnější řeznou spáru. Často se používají pro prvotní pořez kulatin na hranoly nebo neomítaná prkna.
- Rámové pily (katry): To je v podstatě několik pil upevněných v jednom rámu, který se pohybuje vratným pohybem. Velmi vysoká výkonnost, ale menší pružnost při změně schématu řezu. Obvykle se používají k řezání velkých objemů stejnorodých kulatin.
Po pořezu na prkna se často posílají na zkracování (odřezávání konců pro zarovnání délky) a omítání (odstranění kůry a nerovných hran, aby se získala rovná, obdélníková prkna).
Deskové materiály: přesnost a úspornost
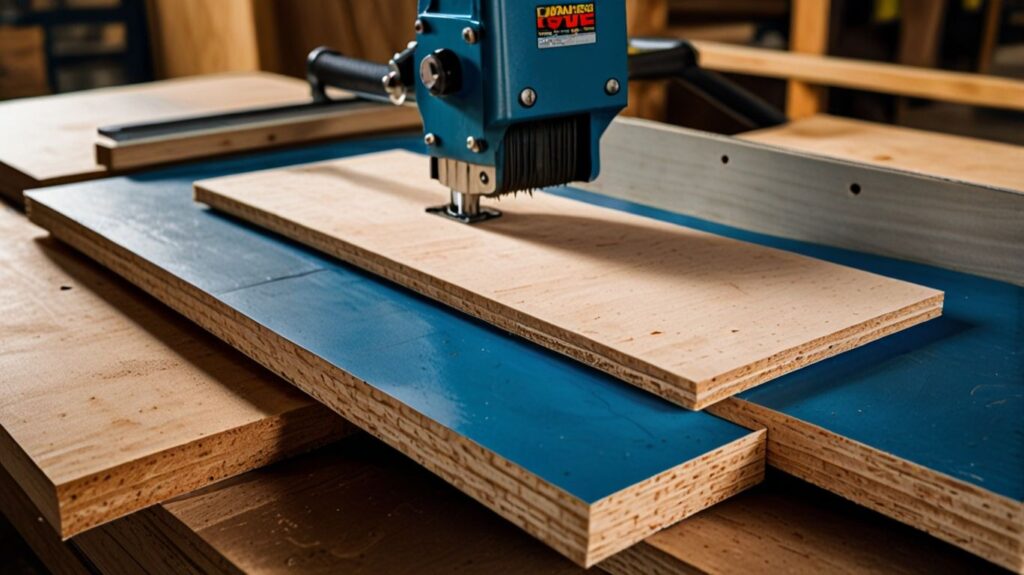
Nyní přejděme k deskovým materiálům. To je překližka, dřevotříska, MDF, OSB a další deriváty dřeva, které se dodávají v podobě velkých desek. Zde platí vlastní specifika, protože zde nejsou „vlákna“ v obvyklém smyslu, nejsou suky (téměř) a materiál má od počátku rovnou geometrii. Hlavními úkoly při práci s nimi jsou přesnost řezu, minimalizace odpadu a čistá hrana bez vytrhání.
Druhy deskových materiálů: každý má své zvláštnosti
Každý materiál se pod pilou chová po svém:
- Překližka: Vícevrstvý materiál z lepené dýhy. Může se na hranách vytrhávat, zvláště pokud se pila otupila nebo je špatně nastavená. Je velmi důležité, aby zuby pily vycházely z materiálu čistě, aniž by vytrhávaly horní vrstvy dýhy.
- Dřevotříska: Lisované třísky s lepidlem. Velmi abrazivní materiál, rychle tupí nástroje. Vytrhání je i zde problémem, zvláště při práci s laminovanou dřevotřískou, kde je třeba zachovat dekorativní povrch.
- MDF (středně hustá vláknitá deska): Hustší a stejnorodější než dřevotříska. Řezání MDF dává méně vytrhání, ale velmi mnoho jemného prachu, který je škodlivý pro zdraví a zanáší zařízení. Vyžaduje dobré odsávání.
- OSB (deska z orientovaných třísek): Velké třísky orientované v různých směrech. Při řezání může být dost „houževnatý“ a dávat nerovnou hranu, pokud pila není vhodná.
Rozřezávání deskových materiálů: od desky k dílci
Proces rozřezávání desek často začíná nářezovým plánem. To je v podstatě výkres, na kterém je znázorněno, jak z velké desky co nejefektivněji vyřezat všechny potřebné dílce. Moderní software pro nářez umožňuje ušetřit spoustu materiálu tím, že minimalizuje odřezky. To je velmi důležité, protože deskové materiály nejsou levné.
Základní metody řezání desek:
- Formátový nářez: To je, když se deska rozřeže na polotovary požadované velikosti.
- Detailní nářez: Z polotovarů se pak vyřezávají již konkrétní dílce složitého tvaru.
Zařízení pro řezání deskových materiálů: přesnost je všechno
K práci s deskami se používají stroje schopné zajistit vysokou přesnost a čistý řez.
- Formátovací pily: To jsou snad nejrozšířenější stroje v nábytkářské výrobě a dalších oblastech, kde se pracuje s deskovými materiály. Jejich fígl jsou dvě pily:
- Předřezová pila (předřez): Malá pila, která jde první a dělá mělký řez na spodní straně desky. To je potřeba, aby se zabránilo vytrhání, když hlavní pila vychází z materiálu.
- Hlavní pila: Velká pila, která dělá hlavní řez. Takový systém „dvou pil“ zaručuje dokonale čistou hranu bez vytrhání, což je zásadní pro laminované a dýhované materiály. Formátovací pily bývají s ručním posuvem (obsluha pohybuje vozíkem s deskou) nebo automatickým.
- Nářezová centra CNC (číslicové programové řízení): To je vrchol technologie. Obrovské automatizované komplexy, které podle zadaného programu samy odebírají desky a řežou je na dílce jakékoli složitosti a tvaru s fantastickou přesností a minimálním odpadem. Člověku zbývá jen naložit desky a odebrat hotové dílce. To je velmi vysoká výkonnost a přesnost, ale i cena takových strojů je odpovídající. Pro velkosériovou výrobu jsou nenahraditelné.
- Vertikální nářezové pily: Zabírají méně místa, protože deska se ustavuje svisle. Jsou dobré pro malé provozy nebo když je třeba nařezat mnoho dlouhých, ale úzkých dílců.
Volba pily a řezných parametrů: ďábel se skrývá v detailu
Nelze prostě vzít jakoukoli pilu a řezat. Pro každý materiál a typ řezu jsou potřeba vlastní pilové kotouče. Liší se:
- Materiálem zubů: Břity ze slinutého karbidu jsou standardem pro dřevotřísku a MDF, zůstávají dlouho ostré.
- Tvarem zubů: Bývají lichoběžníkové, rovné, kuželové, střídavé. Každý tvar je optimální pro své úlohy. Například pro laminovanou dřevotřísku se často používají kotouče se střídavými lichoběžníkovými a rovnými zuby.
- Počtem zubů: Čím více zubů, tím čistší řez, ale pomalejší posuv. Méně zubů — rychlejší řezání, ale řez může být hrubší.
- Úhlem broušení zubů: Kladný úhel pro rychlé řezání, záporný — pro čistší řez, zvláště při práci s křehkými povrchy.
Kromě samotné pily jsou důležité i řezné parametry:
- Otáčky pily: Čím rychleji se pila otáčí, tím čistší řez.
- Rychlost posuvu materiálu: Příliš rychlý posuv může vést k vytrhání, příliš pomalý — k přehřátí pily a připálení materiálu. Zkušená obsluha vždy najde zlatou střední cestu.
Co z toho tedy plyne? Proč je to všechno důležité?
Zdálo by se — no, řežou si a řežou. Ve skutečnosti jsou kvalita a technologická úroveň řezání a rozřezávání základem celého procesu zpracování dřeva.
- Kvalita produkce: Nesprávné řezání může vést k nepřesným rozměrům dílců, vytrhání, prasklinám. A to znamená, že nábytek nebude sedět, dveře budou křivé a podlaha bude vrzat. Čistý a přesný řez je zárukou krásného a trvanlivého výrobku.
- Úspora materiálu: To se týká zvláště deskových materiálů. Správný nářez umožňuje vyřezat z každé desky maximum dílců a minimalizovat odpad. V podmínkách rostoucích cen surovin se to stává kriticky důležitým. I několik procent úspory na objemu se může proměnit ve značné částky.
- Snížení nákladů na následné opracování: Pokud je dílec vyřezán rovně a bez vytrhání, na jeho další opracování (broušení, olepování hran, frézování) se spotřebuje méně času a zdrojů. Méně zmetků, méně přepracování — to vše přímo ovlivňuje výrobní cenu.
- Bezpečnost výroby: Práce s řezacím zařízením vyžaduje přísné dodržování bezpečnostních pravidel. Správné nastavení, broušení nástrojů, používání odsávacích systémů — to vše se týká nejen kvality, ale i zdraví a bezpečnosti pracovníků.
V naší společnosti přistupujeme k procesu řezání a rozřezávání s maximální odpovědností. Investujeme do moderního zařízení, sledujeme stav nástrojů a neustále školíme naše specialisty. Chápeme totiž: právě od této etapy začíná cesta k vašemu dokonalému dřevěnému výrobku.