Moderní metody lakování dřevěných výrobků: jemnosti ruční práce a síla lakovacích kabin

Povrchová úprava není jen závěrečnou fází výroby dřevěného výrobku – je jeho vizitkou, ukazatelem kvality a trvanlivosti. Právě lakování dodává dřevu estetickou dokonalost, zdůrazňuje jeho jedinečnou texturu a, což je nejdůležitější, poskytuje spolehlivou ochranu před vlhkostí, ultrafialovým zářením a mechanickým poškozením. V naší práci se denně setkáváme s volbou optimální metody nanášení povrchové úpravy a balancujeme mezi tradičními technikami ruční práce a špičkovými možnostmi moderních lakovacích kabin. Každý z těchto přístupů má své nesporné přednosti a oblasti použití, o nichž budeme podrobně vyprávět.
Zásadní role povrchové úpravy ve zpracování dřeva
Kvalita a trvanlivost každého dřevěného výrobku, ať jde o exkluzivní nábytkové čelo, složitý architektonický detail nebo dekorativní prvek, závisí přímo na konečné povrchové úpravě. Nátěr plní trojí funkci: ochrannou,, dekorativní a užitnou. Podcenění této fáze nevyhnutelně vede k předčasnému opotřebení, ztrátě vzhledu a v důsledku toho ke snížení hodnoty produkce.
Správně zvolený a nanesený nátěrový materiál (NM) vytváří pevnou bariéru, která brání pronikání vlhkosti do pórů dřeva. Voda je hlavním nepřítelem dřeva, způsobuje jeho bobtnání, deformaci, praskání a vytváří příznivé prostředí pro rozvoj plísní a hub. Účinná ochrana před vlhkostí je zásadní pro výrobky používané v podmínkách proměnlivé vlhkosti, například pro okna, dveře a zahradní nábytek. Kromě toho nátěrové materiály výrazně snižují působení ultrafialového záření, které časem způsobuje vyblednutí a žloutnutí povrchu.
Dekorativní funkce povrchové úpravy umožňuje mistrovi řídit vizuální vnímání výrobku. Pomocí tónovacích prostředků, mořidel a pigmentovaných emailů lze jak zdůraznit přirozenou krásu dřevních vláken, tak zcela změnit jeho barvu, napodobit vzácné dřeviny nebo realizovat složité designové koncepty. Také volba stupně lesku (od matného po vysoký lesk) významně přispívá k utváření stylu. Užitná funkce souvisí se zvýšením odolnosti povrchu proti opotřebení. Nanesení polyuretanových nebo akrylátových laků vytváří tvrdou vrstvu odolnou proti poškrábání, oděru, domácí chemii a tukům, což je obzvláště aktuální pro pracovní desky, podlahy a kuchyňská čela.
Podle účelu výrobku volíme nejen typ nátěrového materiálu (olej, vosk, lak, email), ale i technologii jeho nanášení. Pro velkosériovou výrobu jsou zásadní rychlost a stabilita výsledku, zatímco u jednotlivých, exkluzivních předmětů, například ruční řezby, se prioritou stává filigránská přesnost opracování každého prvku. Lakování vyžaduje nejen kvalitní materiály, ale i striktní dodržování technologického řetězce: přípravy povrchu (broušení, odprášení), nanesení základu, mezisušení, broušení a konečného nanesení. Odchylka od kteréhokoli z těchto kroků ohrožuje celý proces.
Kouzlo ručního nanášení: štětec, váleček, tampon
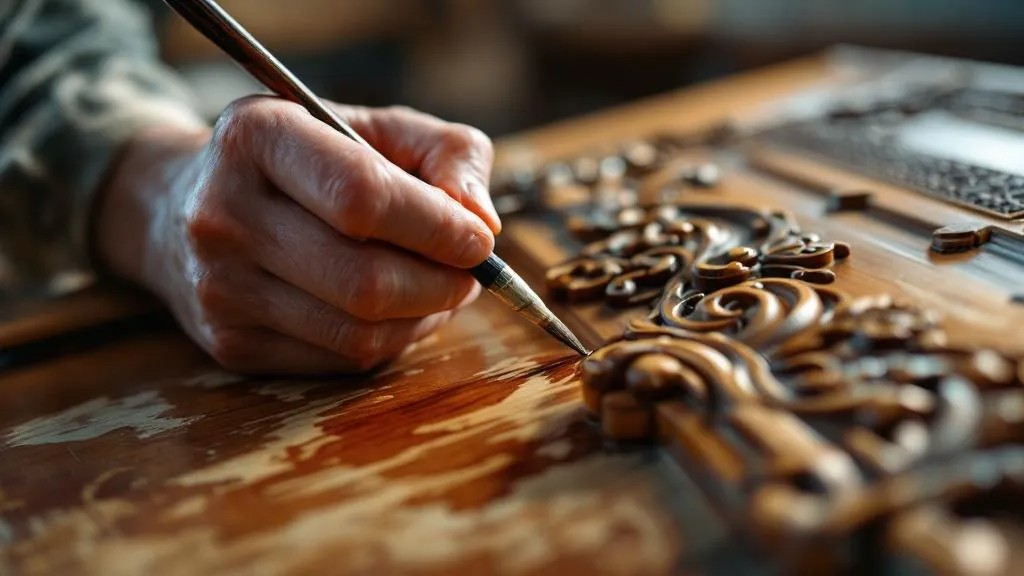
Ruční nanášení nátěrových materiálů je technika, která neztrácí svou aktuálnost ani ve věku automatizace. Tato metoda je nepostradatelná, jde-li o jednotlivé, exkluzivní výrobky, složité architektonické prvky nebo opravárensko-restaurátorské práce. Ruční práce umožňuje mistrovi maximálně kontrolovat proces a přizpůsobit jej individuálním rysům konkrétního dílu, jeho tvaru, textuře a míře nasákavosti.
Klíčovou předností ruční lakování je možnost filigránského opracování těžko přístupných míst. To je obzvláště důležité pro výrobky se složitou geometrií: řezby, sražené hrany, dekorativní prohlubně, čelní řezy. Štětec umožňuje materiál pečlivě a přesně rozprostřít a vyloučit stékání a vynechaná místa, která při stříkání takových povrchů často vznikají. Při práci s mořidly a tónovacími oleji dává ruční nanášení možnost vytvářet jedinečné dekorativní efekty, jako je patinování, lazurování nebo efekt stárnutí, které se strojově prakticky nedají reprodukovat.
Techniky ručního nanášení zahrnují použití štětce, válečku, a také hadru nebo tamponu. Štětec (plochý nebo kulatý) je hlavním nástrojem pro nanášení laků a emailů a vyžaduje od pracovníka vysoké mistrovství pro rovnoměrné rozprostření materiálu bez viditelných šmouh a stop po štětinách. Váleček se častěji používá k lakování velkých rovných ploch, jako jsou pracovní desky nebo nábytkové desky, a poskytuje poměrně vysokou rychlost a rovnou vrstvu, i když ne vždy je vhodný k dosažení dokonale hladkého, „zrcadlového“ lesku. Použití tamponu nebo měkkého hadru je nepostradatelné při práci s oleji a vosky, neboť umožňuje vetřít prostředek hluboko do pórů dřeva, zdůraznit jeho přirozenou strukturu a zajistit maximální ekologičnost povrchové úpravy.
Navzdory zdánlivé jednoduchosti klade ruční lakování vysoké nároky na kvalifikaci lakýrníka. Stejnorodost vrstvy, absence bublin a stékání, správné slévání přechodů – to vše je výsledkem mnohaletých zkušeností a „citu“ pro materiál. Rychlost práce je samozřejmě nižší než při strojovém nanášení a pracnost vyšší, což tuto metodu činí ekonomicky méně výhodnou pro velkosériovou výrobu. V segmentu prémiových, přizpůsobených výrobků, kde se cení individualita a ruční práce, však k ručnímu nanášení prakticky není alternativa. Je to metoda, kde estetiku a trvanlivost nevytváří síla stroje, nýbrž přesnost a pozornost člověka.
Ruční metoda umožňuje mistrovi také korigovat proces v reálném čase. Pokud dřevo přijímá tónovací prostředek nerovnoměrně, může lakýrník okamžitě změnit tlak štětce nebo koncentraci materiálu na určitém místě. Tato míra adaptivity je zásadní při práci s přírodním dřevem, které je vždy nestejnorodé. Ruční práce tak není zastaralý přístup, nýbrž specializovaná, vysoce odborná technika pro jedinečné a složité projekty.
Technologie ručního stříkání: pneumatika a bezvzduchová metoda
Mezi klasickým nanášením štětcem a plnou automatizací v kabině leží metoda ručního stříkání, která představuje kompromis mezi produktivitou a kontrolou. Tento přístup využívá různé vybavení – od tradičních pneumatických stříkacích pistolí po moderní bezvzduchové systémy – a umožňuje nanášet nátěrové materiály v tenké, rovnoměrné vrstvě, což je klíčová podmínka pro získání kvalitních lesklých a matných povrchových úprav.
Pneumatické stříkání (stlačeným vzduchem) je nejrozšířenější metodou. Princip jeho činnosti spočívá v tom, že materiál je přiváděn k trysce stříkací pistole, kde se mísí se stlačeným vzduchem a rozbíjí na nejjemnější částice (atomizace) a vytváří kužel. Tato metoda je ideální k dosažení tenké, „nábytkové“ kvality nátěru – hladké, bez pomerančové kůry a stop po štětci. Různé systémy (HP, HVLP, LVLP) umožňují proces optimalizovat: systémy HVLP (High Volume Low Pressure) využívají velký objem vzduchu při nízkém tlaku, což výrazně snižuje ztráty materiálu na přestřik (mlha) a zajišťuje vysoký koeficient přenosu nátěru na výrobek. To je zásadní pro úsporu drahých materiálů a minimalizaci znečištění pracovní zóny.
Bezvzduchové stříkání (Airless) pracuje na jiném principu. Nátěr je přiváděn k trysce pod velmi vysokým tlakem (až 250 atmosfér) pomocí pístového nebo membránového čerpadla a atomizace probíhá výhradně díky prudkému poklesu tlaku na výstupu z trysky. Vzduch se přitom nepoužívá. Tato metoda se vyznačuje mimořádně vysokou rychlostí nanášení a ideálně se hodí pro viskózní materiály a lakování velkých ploch, jako jsou velkoplošné stěnové panely, trámy nebo masivní nábytek. Bezvzduchová metoda poskytuje velmi hustou, silnou vrstvu, ale ne vždy je vhodná k získání tenkých dekorativních povrchových úprav vyžadujících „klenotnickou“ přesnost a minimální pomerančovou kůru.
Navzdory použití mechanizovaného nástroje zůstává ruční stříkání prací vysoce kvalifikovaného lakýrníka. Kvalita nátěru závisí na mnoha proměnných, které musí obsluha kontrolovat: viskozita materiálu, tlak vzduchu, vzdálenost od povrchu, rychlost pohybu ruky, úhel náklonu stříkací pistole a technika „překrývání“ vrstev. Jakákoli odchylka od normy vede k vadám: stékání, suchému přestřiku, nerovnoměrné tloušťce vrstvy nebo „mračnosti“ (rozdílu odstínů).
Pro dosažení stabilního a kvalitního výsledku musí ruční stříkání probíhat ve speciálně vybavené zóně s přívodně-odsávacím větráním a filtrací vzduchu. To zajišťuje odvod rozprášeného nátěru, brání usazování prachu na čerstvě nalakovaném povrchu a garantuje bezpečnost pracovníka. Ruční stříkání je tak klíčovým článkem mezi tradičním řemeslem a průmyslovou kvalitou povrchové úpravy.
Lakovací kabiny: srdce sériové výroby

Lakovací kabina není jen samostatná místnost, je to špičkový komplexvytvořený k zajištění ideálních, řízených podmínek pro nanášení a sušení nátěrových materiálů. V podmínkách sériové a velkosériové výroby dřevěných výrobků, jako jsou nábytková čela, dveře nebo parketové vlysy, se použití lakovacích kabin stává nikoli luxusem, nýbrž výrobní nutností, která určuje kvalitu, rychlost a ekonomickou efektivitu procesu.
Hlavním účelem kabiny je striktní kontrola mikroklimatu. Ideální kvalita nátěru je možná jen za určitých, stabilních parametrů teploty a vlhkosti. Kabina je osazena výkonným přívodně-odsávacím větracím systémem s vícestupňovou filtrací vzduchu. Přiváděný vzduch prochází filtry (obvykle stropními), které odstraňují nejjemnější částice prachu a brání jejich usazování na čerstvě nalakovaném povrchu. Odsávací systém, často umístěný v podlaze (dofiltry), účinně odvádí páry rozpouštědel a nadbytečnou mlhu (přestřik) ze stříkání a zajišťuje čistotu vzduchu v pracovní zóně a bezpečnost personálu.
Kabiny se osazují systémy klimatizace a ohřevu. Teplotu uvnitř lze regulovat pro urychlení polymerizace (sušení) materiálu. V režimu sušení může přívodní větrání pracovat v režimu recirkulace s ohřevem, což výrazně zkracuje dobu vytvrzení nátěru a umožňuje rychlý přechod k další technologické fázi (broušení nebo nanesení další vrstvy). To je zásadní pro dodržení napjatých výrobních harmonogramů. Kvalitní lakovací kabina je utěsněný prostor, který vylučuje vliv vnějších faktorů, jako jsou průvan, sezónní teplotní výkyvy nebo prach z jiných dílen.
Efektivita kabiny je přímo spojena s typem použitého vybavení. Uvnitř lze používat jak ruční stříkací pistole, tak stacionární robotizované systémy. Pro velké, ploché díly se často používají dopravníkové linky s automatickými stříkacími zařízeními. V takových případech kabina zajišťuje nepřetržitý proud čistého vzduchu a stabilní teplotu a garantuje identickou kvalitu nátěru pro každý díl v dávce.
V konečném důsledku řeší lakovací kabina dva klíčové úkoly: stabilitu kvality (nátěr vychází dokonale čistý, bez vad od prachu a s rovnoměrnou tloušťkou vrstvy) a růst produktivity. Investice do kabiny se vyplácí díky snížení zmetkovitosti, urychlení sušení a možnosti používat vysoce efektivní nátěry vyžadující striktní teplotní režim. Je to úhelný kámen moderní, kvalitní výroby dřevěných výrobků.
Srovnání produktivity a ekonomické efektivity
Volba mezi ruční prací a lakovací kabinou je do značné míry určena měřítkem výroby a požadavky na výrobek. Z hlediska produktivity a ekonomické efektivity leží tyto dva přístupy na opačných pólech a jejich správné srovnání je pro plánování jakéhokoli podnikání ve zpracování dřeva zásadní.
Produktivita v kontextu ruční lakování (štětec/tampon) je nejnižší. Je to pracný proces, závislý na fyzických možnostech a rychlosti jediného mistra. I při použití ručního stříkání může obsluha za směnu zpracovat omezený počet dílů. Čas na přesun výrobku, přípravu, nanesení a čekání na uschnutí jedné vrstvy výrobní cyklus výrazně prodlužuje. Ruční lakování se svou podstatou neškáluje, což je činí pro masovou výrobu ekonomicky neúčelným.
Naopak lakovací kabina s dopravníkovou linkou a automatizovaným vybavením poskytuje o řády vyšší produktivitu. V kabině lze současně zpracovávat velké dávky stejnorodých dílů. Díky řízenému sušení (nucený ofuk, zvýšení teploty) se čas mezi nanášením vrstev zkracuje z hodin na desítky minut. Stabilita procesu v kabině umožňuje minimalizovat dobu přeseřízení a vyloučit lidský faktor, což je silným motorem produktivity.
Z hlediska ekonomické efektivitynese ruční práce vysoké přímé náklady spojené s odměnou vysoce kvalifikovaného mistra, ale nízké kapitálové náklady (minimální vybavení). Ekonomický přínos ruční práce se projevuje jen v segmentu exkluzivních výrobků s vysokou marží, kde je spotřebitel ochoten platit za ruční práci a individuální přístup.
Lakovací kabina vyžaduje značné kapitálové investice (cena samotné kabiny, větracích systémů, filtrů, ohřívačů, kompresorů a stříkacího vybavení). Tyto náklady se však při velkém objemu výroby rychle vracejí díky několika faktorům:
- Snížení zmetkovitosti: Minimalizace vniknutí prachu a stabilita podmínek snižují vady na minimum.
- Úspora nátěrového materiálu: Vysoký koeficient přenosu (zejména v systémech HVLP a automatizovaných komplexech) snižuje ztráty materiálu na přestřik.
- Úspora času: Zrychlené sušení zkracuje celkový výrobní cyklus a umožňuje rychleji uvést hotovou produkci na trh.
Pro výrobu sériových nábytkových čel, dveří nebo lišt je tak investice do lakovací kabiny nezbytně nutná. Ruční práce zůstává doménou restaurování, exkluzivních zakázek a konečného doladění složitých, nesériových prvků.
Ideální nátěr: faktory ovlivňující konečný výsledek

Získání ideálního nátěru na dřevě je mnohofaktorový proces, do něhož je zapojena nejen metoda nanášení, ale i kvalita přípravy povrchu, vlastnosti samotného materiálu a podmínky okolí. Ignorování kteréhokoli z těchto aspektů nevyhnutelně povede ke vzniku vad snižujících estetiku a trvanlivost výrobku.
1. Příprava povrchu: To je nejdůležitější fáze. Dřevo musí být obroušeno na požadovanou drsnost (zrnitost konečného broušení určuje typ nátěrového materiálu), důkladně odprášeno a v případě potřeby napuštěno antiseptickými a základovými prostředky. Nekvalitní broušení vede k tomu, že textura dřeva nebo stopy po brusivu jsou pod konečnou vrstvou viditelné, a prach ke vzniku „kráterů“ a „pomerančové kůry“.
2. Kvalita a snášenlivost nátěrového materiálu: Volba laku, emailu nebo oleje musí odpovídat podmínkám používání výrobku. Pro venkovní práce jsou nutné materiály odolné povětrnosti s UV filtry, pro pracovní desky chemicky a mechanicky odolné polyuretanové laky. Nesmírně důležité je zajistit snášenlivost všech vrstev systému: základu, tónování a konečného nátěru. Nesnášenlivost může způsobit odpuzování, praskání nebo ztrátu přilnavosti.
3. Podmínky nanášení: Teplota a vlhkost vzduchu ovlivňují rychlost odpařování rozpouštědel, a tím i roztékavost materiálu a jeho přilnavost. Nanášení při příliš vysoké vlhkosti může způsobit zamlžení laku (bělavý povlak) a při příliš nízké teplotě – zvýšení viskozity a špatné roztékání, což vede ke vzniku „pomerančové kůry“. Jak již bylo probráno, lakovací kabina je vytvořena ke stabilizaci těchto podmínek.
4. Technika nanášení: Bez ohledu na to, zda se používá štětec či stříkací pistole, musí být materiál nanášen rovnoměrnou, řízenou vrstvou.
- Při ručním stříkání jsou klíčovými parametry správný tlak, viskozita a technika „překrývání“ kuželů pro zajištění rovnoměrné tloušťky bez vynechaných míst.
- Při práci se štětcem je důležité vyhnout se opětovnému přejetí po již nanesené, zaschnout začínající vrstvě, aby se nenarušil proces roztékání.
5. Mezivrstvové opracování: Ve většině případů je po nanesení základových a některých konečných vrstev nutné mezibroušení. Odstraňuje zvednuté dřevní vlákno, likviduje drobné vady a zajišťuje lepší přilnavost mezi následujícími vrstvami.
Ideální nátěr je výsledkem striktního dodržování technologie v každé fázi. V naší praxi používáme technologické karty pro každý typ nátěru a materiálu, abychom vyloučili variabilitu a zaručili stabilně vysoký výsledek.
Použití olejů a vosků: specifika ruční práce
Oleje a vosky zaujímají mezi konečnými povrchovými úpravami pro dřevo zvláštní místo. Na rozdíl od laků a emailů, které tvoří povrchový film, oleje a vosky pronikají hluboko do struktury dřeva, napouštějí a chrání vlákna zevnitř. Tato metoda povrchové úpravy je ideální ke zdůraznění přirozené krásy a hmatových vlastností materiálu a její nanášení téměř vždy vyžaduje ruční práci.
Princip činnosti olejů a vosků je založen na jejich schopnosti hlubokého pronikání. Olej, často na bázi lněného nebo tungového oleje s přídavkem přírodních pryskyřic a pigmentů, polymerizuje uvnitř pórů dřeva a činí je odpuzujícím vodu a odolným proti znečištění. Povrch přitom zůstává „dýchající“, neboť póry nejsou ucpány filmem. To brání hromadění vlhkosti pod nátěrem a je výhodou pro masivní výrobky vystavené sezónním výkyvům vlhkosti. Hmatově takový povrch působí jako „živé“ dřevo – teplé, matné nebo polomatné.
Specifika ručního nanášení jsou dány nutností vtírání materiálu.
- Nanesení: Olej se hojně nanáší na povrch štětcem, válečkem nebo tamponem.
- Odležení: Materiálu se poskytne čas (obvykle 10-30 minut) na hluboké proniknutí do pórů.
- Odstranění přebytku: Kritická fáze. Veškerý přebytek, který se do dřeva nevsákl, musí být důkladně odstraněn čistým hadrem. Zůstane-li přebytek oleje na povrchu, polymerizuje a vytvoří lepkavou, nerovnoměrnou a neestetickou vrstvu.
- Vtírání a leštění: Konečné leštění měkkým hadrem nebo padem dodává povrchu sametový vzhled a odhaluje hloubku barvy.
Proces vtírání a odstraňování přebytku prakticky nelze na dopravníku kvalitně zautomatizovat. Speciální leštičky lze použít pro velké rovné plochy (podlahy, pracovní desky), ale složitá geometrie, čela a rohy vyžadují výhradně ruční práci. Právě mistr pomocí hmatových vjemů určuje, zda se olej dostatečně vsákl a zda byl přebytek zcela odstraněn.
Klíčové přednosti povrchové úpravy olejem a voskem:
- Opravitelnost: Poškozené místo lze snadno obnovit lokálním broušením a opětovným nanesením, což je u filmotvorných nátěrů nemožné.
- Zdůraznění textury: Olej dřevo „smáčí“ a činí texturu výraznější a hlubší.
- Ekologičnost: Často se používají přírodní směsi, což je důležité pro dětský nábytek, kuchyňské potřeby a interiéry s vysokými ekologickými nároky.
Z tohoto důvodu se v naší praxi oleje a vosky vždy nanášejí mistry ručně, což zaručuje nejvyšší kvalitu hmatové a vizuální povrchové úpravy.
Automatizace v kabině: roboty a dopravníkové systémy
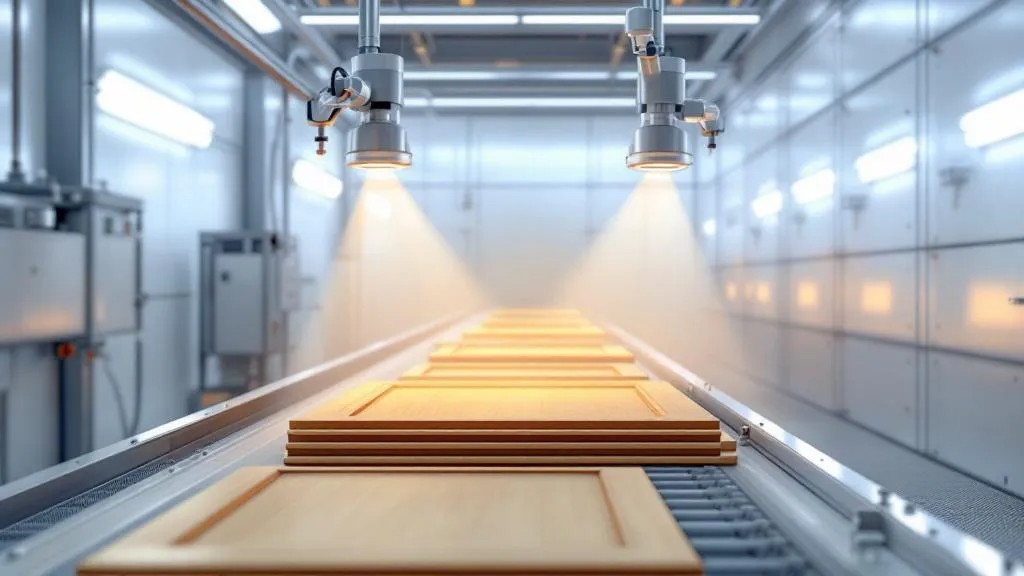
K dosažení maximální produktivity, stability kvality a minimalizace nákladů ve velkosériové výrobě dřevěných výrobků se lakovací kabina integruje se špičkovými automatizačními systémy: robotizovanými komplexy a dopravníkovými linkami. To umožňuje přejít od ruční práce k nepřetržitému, řízenému procesu.
Dopravníkové systémy jsou základem automatizovaného lakování. Výrobky (čela, dveře, lišty) se upevňují na speciální závěsy nebo umísťují na dopravní pás. Tento systém zajišťuje nepřetržitý a stabilní pohyb dílů přes všechny technologické zóny:
- Zóna nakládky/vykládky: Kde se díly umísťují a snímají.
- Zóna odprášení/ionizace: K odstranění statického náboje a posledních částic prachu.
- Zóna nanášení: Kde probíhá bezprostředně lakování.
- Zóna sušení/polymerizace: Kabina s regulovaným klimatem.
Robotizované lakovací komplexy představují vrchol automatizace. Robot-manipulátor osazený stříkací pistolí je naprogramován k provedení přesné dráhy pohybu, přizpůsobené geometrii konkrétního dílu. Přednosti robotů jsou nesporné:
- Dokonalá opakovatelnost: Robot nanáší materiál stejnou rychlostí, vzdáleností a úhlem a zaručuje absolutně identickou kvalitu nátěru na celé dávce výrobků, což je pro člověka nemožné.
- Vysoká rychlost: Pracovní rychlost robota je mnohem vyšší než u lidského lakýrníka.
- Úspora materiálu: Roboty pracují s maximálním koeficientem přenosu a minimalizují přestřik, a tím i spotřebu drahých nátěrových materiálů.
Pro ploché výrobky (například nábytkové desky) se často používají průchozí stříkací automaty nebo lakovací válce. Válcová metoda nanášení je ideální pro rovnoměrné, velmi tenké a rychlé lakování roviny, ale nehodí se pro profilové díly. Průchozí automaty, osazené několika stříkacími pistolemi, nanášejí materiál na pohybující se dopravní pás a zajišťují pokrytí všech stran výrobku.
Úplná automatizace vyžaduje vysoké počáteční investice a náročnou technickou údržbu. Zavedení robotů je účelné jen při obrovských objemech sériové výroby a stabilním sortimentu. Pro naše podnikání to však poskytuje konkurenční výhodu díky rychlosti, stabilitě kvality a možnosti pracovat s nejnáročnějšími průmyslovými nátěry.
Příprava a čistota: kritické podmínky pro bezvadnou povrchovou úpravu
Bez ohledu na to, jaká metoda lakování je zvolena – ruční nebo kabinová – jsou kvalita přípravy povrchu a zajištění čistoty pracovní zóny kritickými faktory, které rozhodujícím způsobem ovlivňují konečný výsledek. Nesprávná příprava nebo přítomnost nečistot zmaří veškeré úsilí a výdaje na drahé nátěrové materiály.
1. Broušení: Proces broušení není jen vyrovnání povrchu, je to vytvoření základu pro přilnavost (spojení) nátěru. Zrnitost konečného broušení musí striktně odpovídat typu nátěru. Pro transparentní laky a oleje je nutné jemnější broušení (například P180-P240), aby se předešlo viditelnosti škrábanců. Pro emaily je přípustné hrubší brusivo. Nedostatečné broušení vede k nerovnostem a nadměrné k „zamazání“ pórů dřeva, což zhoršuje nasákavost tónovacích prostředků.
2. Odprášení: Po broušení zůstávají na povrchu mikroskopické částice dřevního prachu a brusiva. Vniknutí tohoto prachu do čerstvě naneseného laku nebo emailu vede ke vzniku kráterů, teček a „pomerančové kůry“. Odprášení musí být vícestupňové:
- Mechanické: Použití stlačeného vzduchu (s filtrací) nebo vysavače.
- Statické: Použití ionizačních pistolí k odstranění statického náboje, který přitahuje prach.
- Konečné: Otření povrchu speciálními lepivými (hmatovými) utěrkami bezprostředně před nanesením materiálu.
3. Kontrola vlhkosti dřeva: Dřevo musí mít standardizovanou výrobní vlhkost (obvykle 8-12%). Je-li dřevo příliš vlhké, může to při sušení způsobit odlupování, boulení nebo praskání nátěru, neboť vlhkost se bude snažit dostat ven.
4. Čistota pracovního prostředí: Pro ruční stříkání a práci štětcem jsou nutné vyhrazené, izolované místnosti. Lakovací kabina zajišťuje čistotu díky:
- vícestupňové filtraci přiváděného vzduchu;
- systémům odvodu přestřiku (odsávací filtry), které brání recirkulaci aerosolu;
- udržování mírného přetlaku uvnitř kabiny, aby se vyloučilo nasávání prachu zvenčí.
Dodržování těchto pravidel není možnost, nýbrž nutná podmínka. V naší dílně věnujeme přípravě a čistotě stejnou, někdy i větší pozornost než samotnému procesu lakování, neboť hotový nátěr může být jen tak dobrý jako připravený podklad.
Vady nátěru: příčiny a metody prevence
Vady nátěru jsou nevyhnutelnou součástí výrobního procesu; vysoká úroveň mistrovství a striktní technologická kontrola je však umožňují snížit na minimum. Každá vada má jasnou příčinu a pochopení této příčiny je klíčem k její prevenci.
Typické vady a jejich příčiny:
- Stékance a nátoky:
- Příčina: Nadměrně silná vrstva materiálu, příliš nízká viskozita nátěru, příliš pomalý pohyb stříkací pistole nebo štětce, nebo nízká teplota v místnosti zpomalující odpařování rozpouštědla.
- Prevence: Optimalizace viskozity, kontrola tloušťky vrstvy, správná technika nanášení.
- Pomerančová kůra (efekt „pomerančové kůry“):
- Příčina: Špatné roztékání materiálu. Může být způsobeno příliš vysokou viskozitou, příliš rychlým odpařováním rozpouštědla (které materiálu neumožní „usadit se“), příliš nízkým tlakem stříkání nebo příliš velkou vzdáleností stříkací pistole od povrchu (suchý přestřik).
- Prevence: Použití správného ředidla, seřízení tlaku stříkání, zajištění optimální teploty v kabině.
- Bubliny a krátery („rybí oko“):
- Příčina: Zachycení vzduchu při nanášení (příliš intenzivní protřepávání nátěru), rozpouštědlo zadržené v silné vrstvě a odpařující se zevnitř, nebo, nejčastěji, znečištění povrchu tukem, silikonem nebo olejem.
- Prevence: Důkladné odmaštění povrchu, použití čistých nástrojů, vyhýbání se silikonovým prostředkům v lakovací dílně.
- Odlupování (ztráta přilnavosti):
- Příčina: Špatná příprava povrchu (nedostatečné broušení nebo přítomnost prachu), nesnášenlivost vrstev (například nanesení konečného laku na nevhodný základ) nebo vysoká vlhkost dřeva.
- Prevence: Striktní dodržování technologických karet, kontrola snášenlivosti nátěrových materiálů, kontrola vlhkosti dřeva.
- Stopy prachu a vláken:
- Příčina: Nekvalitní odprášení povrchu nebo znečištěný vzduch v pracovní zóně/kabině.
- Prevence: Pravidelná výměna filtrů v kabině, ionizace, použití lepivých utěrek.
Ve většině případů vada vyžaduje úplné nebo částečné přebroušení a opětovné nanesení materiálu. To vede ke zvýšení časových a materiálových nákladů.
Odrážkový seznam: Klíčová opatření k prevenci vad
- Systematická kontrola viskozity: Povinná kontrola viskozity nátěru viskozimetrem před každým použitím pro zajištění optimálního stříkání a roztékání.
- Pravidelná výměna filtrů: Včasná údržba větracího systému a výměna stropních a podlahových filtrů v lakovací kabině pro udržení třídy čistoty.
- Používání technologických karet: Striktní dodržování pokynů k době sušení, teplotě a tloušťce vrstvy pro každý produkt.
Účinný systém prevence vad tak zahrnuje: kvalitní přípravu, striktní kontrolu mikroklimatu, správnou volbu a přípravu nátěru a vysokou kvalifikaci obsluhy, ať jde o lakýrníka se štětcem, nebo seřizovače robota.
Ekologické a normativní požadavky na lakovací výrobu
Moderní podnik zpracování dřeva nemůže fungovat bez zohlednění přísných ekologických a normativních požadavků, které se týkají jak používaných materiálů, tak organizace samotného procesu lakování. Soulad s těmito standardy není jen zákonným požadavkem, ale i důležitým aspektem firemní odpovědnosti a konkurenceschopnosti.
1. Nátěrové materiály na vodní bázi a regulace VOC: Hlavním trendem posledních desetiletí je přechod od rozpouštědlových (na bázi rozpouštědel) nátěrových materiálů k materiálům na vodní bázi (akrylátovým, polyuretanovým). Vodné nátěry obsahují výrazně méně těkavých organických látek (VOC). Regulace VOC je klíčovým ekologickým požadavkem, neboť tyto látky jsou škodlivé pro lidské zdraví a znečišťují ovzduší. Použití vodných systémů, navzdory jejich zvýšené citlivosti na vlhkost a teplotu, snižuje toxickou zátěž personálu a životního prostředí a rovněž zjednodušuje likvidaci odpadu.
2. Likvidace odpadu: Veškerý odpad lakovací výroby podléhá striktní klasifikaci a likvidaci v souladu s místními právními předpisy.
- Kapalný odpad: Nevyužité zbytky nátěrových materiálů, rozpouštědla, proplachovací kapaliny – vyžadují sběr a předání specializovaným licencovaným firmám k recyklaci nebo řízené likvidaci. Přísně zakázané je vypouštění takového odpadu do kanalizace.
- Pevný odpad: Znečištěné filtry, hadry, obaly od nátěrových materiálů – jsou rovněž klasifikovány jako nebezpečné a vyžadují speciální likvidaci. V naší práci zavádíme systémy regenerace rozpouštědel, abychom co nejvíce snížili objemy kapalného odpadu.
3. Požadavky na lakovací kabiny: Z hlediska bezpečnosti práce a ekologie musí lakovací kabiny odpovídat přísným normám:
- Účinnost větrání: Zajištění potřebné intenzity výměny vzduchu, aby koncentrace par rozpouštědel v pracovní zóně nepřekračovala nejvyšší přípustné koncentrace (NPK).
- Filtrace emisí: Odsávaný vzduch musí před vypuštěním do atmosféry projít vysoce účinnými filtry (obvykle uhlíkovými nebo vodními) k očištění od aerosolu a par nátěru.
- Požární bezpečnost: Kabiny patří do zón zvýšeného požárního nebezpečí a musí být osazeny výbušnině odolným vybavením a účinnými hasicími systémy.
Dodržování těchto norem vyžaduje stálé investice do moderního vybavení a školení personálu, ale zaručuje zákonnost a bezpečnost výroby a rovněž nám umožňuje používat značení potvrzující ekologičnost naší produkce.
Perspektivy vývoje: UV vytvrzování a práškové nátěry
Odvětví povrchové úpravy dřeva se neustále vyvíjí a nabízí nové technologie zaměřené na zvýšení produktivity, zlepšení ekologických ukazatelů a snížení spotřeby energie. Dva klíčové směry, které mění přístup k lakování, jsou UV vytvrzované nátěry a práškové nátěry pro dřevo.
1. UV vytvrzované (UV) nátěry: Jsou to kapalné nátěrové materiály, které nevyžadují tepelné sušení ani zdlouhavou polymerizaci na vzduchu. Vytvrzení probíhá okamžitě – působením ultrafialového záření.
- Přednosti:
- Nejvyšší rychlost: Doba sušení činí jen několik sekund. To umožňuje zkrátit výrobní cyklus z hodin na minuty, což je pro dopravníkovou výrobu zásadní.
- Ekologičnost: Většina UV nátěrů má 100% sušinu a neobsahuje těkavé organické látky (VOC).
- Pevnost: Získaný nátěr má výjimečnou tvrdost, odolnost proti poškrábání a chemikáliím.
- Použití: Tato technologie se ideálně hodí pro ploché nebo mírně profilované díly (nábytková čela, parkety, panely), které mohou na dopravníku procházet pod UV lampami. Pro složitou geometrii jsou nutné UV lampy speciálního tvaru.
2. Práškové nátěry pro dřevo (MDF): Práškové nátěry se tradičně používaly jen pro kov a vyžadovaly vysokou teplotu k polymerizaci. Vývoj nízkoteplotních práškových systémů a speciálního vybavení (například s IR ohřevem) však tuto metodu zpřístupnil pro dřevní materiály, jako je MDF.
- Přednosti:
- Nulový VOC: Prášek neobsahuje rozpouštědla.
- Vysoká pevnost a tloušťka vrstvy: Nátěr vytváří velmi pevný a stejnorodý film jedním průchodem.
- Maximální úspora: Využije se prakticky 100% materiálu, neboť nenanesený prášek se sbírá a regeneruje.
- Použití: Ideální pro stejnorodé, sériové díly z MDF (například kancelářský nábytek, prodejní vybavení).
Tyto inovativní metody tradiční zcela nenahradí – ruční práce a klasické stříkání zůstanou nepostradatelné pro exkluzivní výrobky a přírodní masiv. Udávají však vektor vývoje pro velkosériovou, ekologicky odpovědnou a vysoce produktivní výrobu. Zavedení UV technologií do našeho procesu je dalším logickým krokem ke zvýšení konkurenceschopnosti naší produkce.