
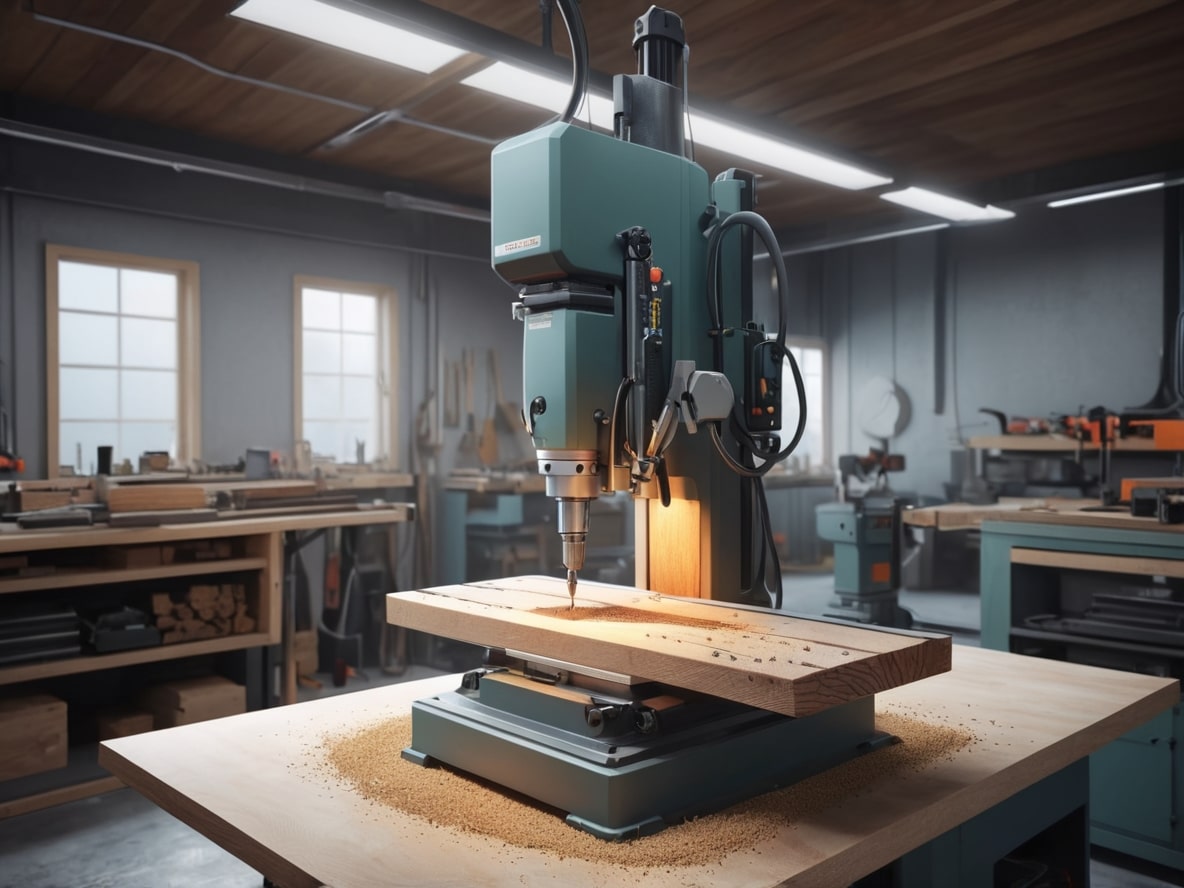
Bohren von Löchern in Holz
Das Bohren von Löchern in Holz und Plattenwerkstoffe ist präzises Systembohren für Beschläge, Verbindungsmittel, Scharniere und Bodenträger in Sperrholz, Spanplatte, melaminbeschichteter Spanplatte, MDF und Massivholz nach Ihren Zeichnungen. Die Arbeit läuft auf Maschinen, deshalb werden Durchmesser, Tiefe und Position gleichbleibend eingehalten – sei es an einem Einzelteil oder an einer Serienlosgröße –, und der Rand des Lochs bleibt ausrissfrei. Nachstehend: welche Materialien wir bohren, welche Lochtypen es gibt, aus welchen Schritten ein Auftrag besteht, wie lange er dauert und wer die Leistung am häufigsten braucht.
Bohren von Löchern in Holz und Plattenwerkstoffe: Beschreibung der Leistung
Das Bohren von Löchern ist die Operation, ohne die kaum ein Produkt aus Holz oder Platten zusammenkommt. Genau in fertige Löcher setzen sich Scharniere, Konfirmatschrauben, Dübel, Bodenträger und alle übrigen Beschläge. Die Materialien sind die gewohnten: MDF, Spanplatte, melaminbeschichtete Spanplatte, Sperrholz, OSB, Leimholzplatte. Meist ist dies ein Glied in der Kette der Möbelfertigung, doch Aufträge kommen auch von Bauunternehmen und von jenen, die Ladeneinrichtungen oder Dekor herstellen – überall dort, wo Teile präzise miteinander verbunden werden müssen.
Löcher sind in ihrem Zweck sehr unterschiedlich. Die einen dienen Verbindungsmitteln und Beschlägen, andere sind Durchgangslöcher für Leitungen und Verkabelung, wieder andere sind Sacklöcher auf eine bestimmte Tiefe, für einen Dübel oder Bodenträger. Es gibt auch dekorative: für Beleuchtung, für eingelassene Einsätze. Auf einer CNC-Maschine kommt jedes Loch dort heraus, wo es geplant ist, und im gleichen Durchmesser wie das benachbarte. Genau diese Wiederholgenauigkeit unterscheidet das maschinelle Bohren vom Bohren nach Augenmaß: Die Teile passen anschließend ohne Nacharbeit zusammen.
Hinter der scheinbaren Einfachheit steckt Präzision. Ein Loch muss auf eine streng vorgegebene Tiefe und einen Durchmesser gebohrt werden, dazu noch genau senkrecht zur Oberfläche. Um ein paar Grad oder einen Millimeter beim Anreißen daneben – und das Scharnier steht schief, die Front beginnt zu schleifen, und der Dübel geht nicht in sein Gegenloch. Daher die Anforderungen: je präziser das Bohren, desto fester und langlebiger das montierte Produkt, desto weniger Spiel und Spalten im fertigen Möbel.
Drei Parameter entscheiden alles: Tiefe, Durchmesser und die Lage des Lochs relativ zu anderen Punkten des Teils. Verschiebt sich auch nur eine Koordinate – und das ganze Bohrschema gerät ins Rutschen. Spezialisierte Bohrmaschinen halten genau diese drei Parameter von Teil zu Teil stabil, ohne Fehleraufsummierung. Deshalb ist das Bohren von Löchern eine der gefragtesten Operationen der Holzbearbeitung: Ohne sie kommen weder Serienmöbel noch Einzelaufträge aus.
Vorteile der Zusammenarbeit mit Profis
Moderne Ausrüstung
Formatkreissägen, CNC- und Fräsmaschinen — Präzision, Geschwindigkeit und Qualität garantiert

Umfangreiche Erfahrung und Expertise
Wir wissen, wie man mit Holz und Plattenwerkstoffen umgeht — zuverlässig, präzise, professionell
Zügige Auftragsabwicklung
Schnell und ohne Qualitätsverlust. Wir schätzen Ihre Zeit und stehen zu unseren Zusagen
Alle Leistungen aus einer Hand
Zuschnitt, Sägen, Fräsen, Schleifen, Lackierung, Montage — alles bei uns, ohne Zwischenhändler
Geprüfte Materialien und Verbrauchsstoffe
Wir arbeiten ausschließlich mit hochwertigen Materialien, damit Sie sich auf das Ergebnis verlassen können
Individuelle Betreuung für jeden Kunden
Wir arbeiten nach Ihren Zeichnungen, erstellen das Bearbeitungsprogramm passend zur Aufgabe und berücksichtigen alle Details
Besonderheiten des Bohrens von Löchern in verschiedenen Materialien
Jedes Material bohrt sich auf seine Weise, und ein universelles Regime gibt es hier nicht. Dichte, Dicke und innere Struktur der Platte diktieren Drehzahl, Vorschub und Bohrertyp. MDF, Spanplatte und melaminbeschichtete Spanplatte verhalten sich bei äußerer Ähnlichkeit unter dem Werkzeug unterschiedlich: mal kommt es darauf an, die Fasern nicht auszureißen, mal die laminierte Beschichtung nicht auszubrechen. Deshalb schätzt man vor der Arbeit ein, womit man es zu tun hat, statt alles in einem Rutsch durchzuziehen.
MDF ist eine homogene, dichte Platte, die sich sauber und vorhersehbar bohren lässt, wofür man sie beim Bohren schätzt. Doch gerade wegen der Dichte verzeiht sie kein stumpfes Werkzeug: Der Bohrer muss scharf sein, sonst brennt der Lochrand an und im Inneren bleibt Faserflaum. Dafür ergibt MDF bei richtigem Vorschub geradezu das sauberste Loch aller Plattenwerkstoffe – ebene Wände, eine saubere Kante.
Spanplatte und besonders melaminbeschichtete Spanplatte sind eine eigene Geschichte. Die laminierte Beschichtung neigt am Lochrand zum Ausbrechen, wenn der Bohrer ruckartig oder mit stumpfer Schneide eindringt. Um das zu vermeiden, nimmt man spezielle Bohrer mit Vorritzschneiden und kontrolliert den Werkzeugeintritt sorgfältig – gleichmäßig, ohne Schlag. Das richtige Regime ergibt ein sauberes Loch selbst auf glänzender melaminbeschichteter Spanplatte, wo jeder Ausbruch sofort ins Auge fällt.
Sperrholz und OSB sind steifer und schichtiger, und mit ihnen hat man seine eigene Mühe. Sperrholz hinterlässt beim Austritt des Bohrers auf der Rückseite gern Ausrisse und Grate – die obere Furnierschicht reißt auf, wenn man keine Unterlage einsetzt oder den Vorschub zum Ende nicht drosselt. OSB mit seinen groben Spänen verlangt ein scharfes Werkzeug, sonst reißt die Kante. Wählt man den richtigen Bohrer und das richtige Regime, bohren sich beide Materialien sauber, ohne Risse und Ausfransungen am Rand.
Neben dem Bohrer selbst beeinflusst auch das Maschinenregime das Ergebnis: Drehzahl, Vorschubgeschwindigkeit, Wärme in der Schnittzone. Zu hohe Drehzahl bei dichtem Material – und die Kante brennt an; zu grober Vorschub – und es entsteht ein Ausbruch. Für jedes Material wählt man die eigene Kombination dieser Parameter. Genau diese Einstellung auf die konkrete Platte, statt Arbeit „mit einer Geschwindigkeit für alles“, reduziert den Ausschuss auf ein Minimum.
Arbeitsschritte beim Bohren von Holz und Plattenwerkstoffen
Beratung
Erhalt der Zeichnungen oder Erstellung eines Plans
Abstimmung von Terminen und Kosten
Produktionsstart
Qualitätskontrolle in jeder Phase
Endbearbeitung
Verpackung und Versandvorbereitung
Lieferung oder Selbstabholung
Die Arbeitsschritte bei der Ausführung des Bohrens von Holz und Plattenwerkstoffen
Alles beginnt nicht mit der Maschine, sondern mit dem Anreißen. Nach Zeichnung oder Bohrplan werden auf dem Teil die Koordinaten jedes Lochs festgelegt – wo der Mittelpunkt liegt, welcher Durchmesser, auf welche Tiefe. Dieser Schritt bestimmt das Ergebnis: verschiebt sich ein Punkt um ein paar Millimeter, steht der Beschlag bei der Montage schief. Deshalb: je präziser die Ausgangsdaten des Kunden, desto weniger Rückfragen und desto vorhersehbarer das Ergebnis. Sind die Koordinaten nachlässig angegeben, müssen sie neu abgestimmt werden, und das kostet Zeit.
Danach wählt man das Werkzeug für die Aufgabe. Der Bohrerdurchmesser richtet sich nach dem konkreten Beschlag oder Verbindungsmittel, der Bohrertyp nach dem Material: der eine für ein sauberes Loch in melaminbeschichteter Spanplatte, der andere für ein Sackloch im Massivholz. Auch die Teildicke wird berücksichtigt: ein Durchgangsloch in einer dünnen Platte und ein Sackloch in einer dicken Platte verlangen unterschiedliche Herangehensweisen. Der richtig gewählte Bohrer ist der halbe Erfolg: mit ihm wird das Loch eben, ohne Faserflaum und Ausbrüche.
Dann folgt das Bohren selbst – auf Bruchteile eines Millimeters genau. Hier ist Stabilität wichtig: Drehzahl, Vorschubkraft und Tiefe werden über die ganze Losgröße gleichmäßig gehalten, damit das hundertste Teil sich nicht vom ersten unterscheidet. Für kritische Löcher setzt man Tiefenanschläge und Bohrschablonen ein, die die genaue Lage vorgeben. Bei schwierigen Materialien überwacht man die Wärme, damit die Kante nicht anbrennt. All dies macht das maschinelle Bohren so vorhersehbar.
Der letzte Schritt ist die Kontrolle. Fertige Löcher werden mit der Vorgabe abgeglichen: der richtige Durchmesser, die richtige Tiefe, ob die Mittelpunkte relativ zu anderen Punkten des Teils an ihrem Platz sind. Bei Bedarf entfernt man Grate, senkt die Kanten für den Schraubenkopf, reinigt das Loch von Faserflaum. Erst nach dieser Prüfung geht das Teil weiter – zur Montage oder zum Kunden. Solche Ausgangskontrolle fängt Ausschuss ab, bevor er bei der Montage auftaucht.
Vorteile des Bohrens von Holz und Plattenwerkstoffen
Warum zieht man das maschinelle Bohren der Handbohrmaschine vor? Es gibt mehrere Gründe, und der erste ist Präzision. Die Maschine hält Durchmesser, Tiefe und Rechtwinkligkeit so ein, wie es die Hand beim besten Willen nicht wiederholen kann. Und für die Montage ist das entscheidend: Wenn alle Löcher streng an ihrem Platz sind, setzen sich die Teile ohne Spiel und Nacharbeit aneinander, Fronten hängen eben, Schubladen laufen sanft. Präzises Bohren von Löchern spart Stunden bei der Montage.
Der zweite Pluspunkt ist die Vielseitigkeit. Mit ein und denselben Löchern löst man völlig verschiedene Aufgaben: Einsetzen von Scharnieren und Führungen, Befestigung mit Konfirmatschrauben, Aufnahmen für Dübel, Löcher für Beleuchtung oder Verkabelung. Deshalb wird die Leistung weit über den Möbelbereich hinaus gebraucht – im Bau, in der Ausstattung, in der Gerätefertigung. Überall, wo Teile präzise und zuverlässig verbunden werden müssen, kommt es zum Bohren.
Der dritte Punkt ist die Einfachheit und Angemessenheit der Methode. Dort, wo genau ein rundes Loch für ein Verbindungsmittel gebraucht wird, schlägt das Bohren sowohl Laser als auch Fräse: Es ist schneller, günstiger und hinterlässt keine angeschmolzene Kante. Nicht jede Aufgabe sollte man mit komplexer Technologie lösen – manchmal ist sauberes Bohren die rationalste Lösung. Und eine breite Bohrerauswahl erlaubt die Arbeit mit dem gesamten Materialspektrum, von der weichen Platte bis zum dichten Massivholz.
Die Geschwindigkeit ist ein weiteres Argument. Das maschinelle Bohren läuft schnell, und bei einer Serie wird der Zeitgewinn entscheidend: Einmal das Programm eingerichtet – und eine Losgröße von Teilen läuft gleichmäßig durch, ohne Pausen zum Umrüsten. In der Möbelfertigung, wo die Zählung in Dutzenden und Hunderten gleicher Teile läuft, wirkt sich das unmittelbar auf Termin und Stückkosten aus.
Und schließlich die Qualität. Eine richtig eingestellte Maschine reduziert Risse, Ausbrüche und aufgerissene Kanten auf ein Minimum – genau jene Fehler, die das Aussehen verderben und die Montage stören. Ein sauberes Loch ist nicht nur Ästhetik: Der Beschlag setzt sich darin gleichmäßig, das Verbindungsmittel hält, wie es soll, und das Teil reißt unter Last nicht ein. Zusammen erklären diese fünf Gründe, warum man das Bohren der Fertigung anvertraut, statt es mit der Bohrmaschine auf dem Knie zu erledigen.
Vorteile, das Bohren von Löchern in der Fertigung zu beauftragen
Das Bohren an ein Unternehmen auszulagern lohnt sich aus mehreren Gründen. Der erste ist der Zugang zu Ausrüstung und Erfahrung ohne eigene Investitionen. Eine CNC-Bohrmaschine, Werkzeugausstattung, ein geschulter Bediener – all das kostet Geld und Fläche und rentiert sich nur bei ständiger Auslastung. Wenn Sie das Bohren von Löchern in einer Fertigung beauftragen, erhalten Sie gleichbleibende Qualität und Präzision, ohne eine Maschine zu kaufen, die die halbe Zeit stillstünde.
Der zweite Grund ist die Flexibilität für die konkrete Aufgabe. Ein nicht standardmäßiger Durchmesser, ein ungewöhnliches Lochschema, ein seltenes Material – all das wird individuell gelöst und nicht mit dem Satz „so machen wir das nicht“ abgeschnitten. Dahinter steht meist Erfahrung mit verschiedenen Platten: von der weichen Faserplatte bis zum dichten Sperrholz und der heiklen melaminbeschichteten Spanplatte. Genau diese Erfahrung sagt, welcher Bohrer und welches Regime auf Ihrem Material ein sauberes Ergebnis bringen.
Der dritte ist Geschwindigkeit und Eilaufträge. Leistungsfähige Ausrüstung erlaubt es, eine Losgröße schnell abzuschließen, was hilft, wenn die Termine drängen. Und weil die Maschine nicht für Ihren einen Auftrag, sondern ständig arbeitet, fällt der Preis pro Teil vernünftig aus – günstiger, als einen eigenen Bereich für seltene Aufgaben zu unterhalten. Für eine kleine Werkstatt ist das direkte Ersparnis bei Technik und Personal.
Und viertens – das Bohren wird selten losgelöst vom Übrigen beauftragt. Meist kann man gleich vor Ort Grate entfernen, Kanten senken und zugleich das Teil zuschneiden oder fräsen und das Fertige per Spedition versenden. Wenn all dies an einem Ort geschieht, setzt der Kunde das Produkt nicht stückweise bei verschiedenen Auftragnehmern zusammen und stimmt deren Termine nicht ab – das Teil durchläuft den ganzen Weg unter einer Kontrolle und kommt montagefertig an.








Vielfalt der Leistungen zur Bearbeitung von Holz und Plattenwerkstoffen
Das Bohren von Löchern ist fast nie die einzige Operation an einem Teil. Daneben laufen Zuschnitt, Fräsen, Schleifen – und es ist praktisch, wenn all das an einem Standort verfügbar ist. Jede Operation verlangt ihr eigenes Werkzeug und Können, doch der Kern ist ein anderer: Der Kunde muss den Rohling nicht zwischen verschiedenen Werkstätten hin- und herfahren. Nachstehend kurz, was üblicherweise im Verbund mit dem Bohren läuft, damit das Teil vollständig fertig wird.
Zuschnitt und Schneiden geben dem Teil Form und Maß. Auf einer Formatkreissäge wird die Platte mit sauberer Kante auf Maß geschnitten, und eine Formkontur macht man auf der CNC. Logisch, dass sich das Bohren bequem gleich nach dem Zuschnitt beauftragen lässt: Das Teil hat bereits das nötige Maß, es bleibt nur, die Löcher nach seinen Bezugskanten zu bohren. So „wandern“ die Maße nicht, und man muss den Rohling nicht zwischen zwei Ausführenden abstimmen.
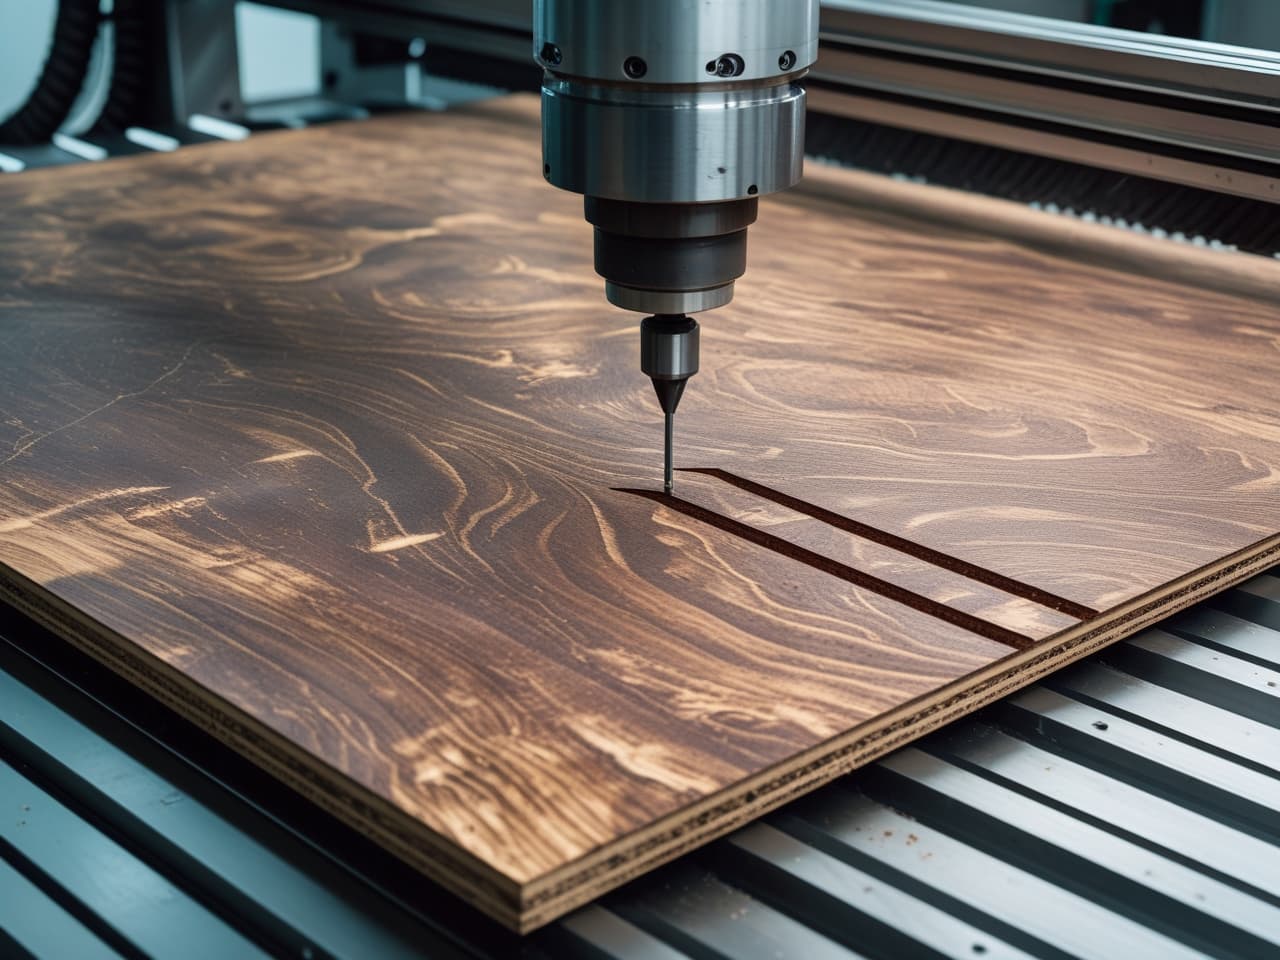
Das Fräsen fügt dem Teil hinzu, was ein Bohrer nicht schafft: Nuten, Ausklinkungen, eine Formkontur, dekoratives Relief. Nicht selten laufen Bohren und Fräsen im Paar – etwa wenn eine Front sowohl eine Nut für Glas als auch Löcher für Scharniere hat. Man arbeitet sowohl von Hand als auch auf der CNC: Das Programm gibt Präzision und Wiederholgenauigkeit bei einer Serie, die Handnacharbeit dort, wo eine lebendige Form oder die feinfühlige Bearbeitung eines Einzelteils nötig ist.
Das Schleifen bringt die Oberfläche vor dem Finish in Ordnung. Es beseitigt kleine Unebenheiten, arbeitet die Kanten heraus, bereitet das Teil auf Lack, Öl oder Anstrich vor. Für sichtbare Elemente ist das ein Pflichtschritt: Unter der Beschichtung tritt jeder Kratzer hervor, deshalb wird die Oberfläche in mehreren Durchgängen geglättet, von grober Körnung zu feiner. Nach dem Bohren beseitigt das Schleifen zugleich Faserflaum und Grate rund um die Löcher.
Das Sägen teilt Platte oder Brett in Teile des vorgegebenen Maßes – damit beginnt fast jedes Projekt. All diese Operationen nimmt man sowohl einzeln als auch im Verbund: Man kann nur das Bohren fertiger Teile beauftragen oder das Material im Ganzen übergeben und zugeschnittene, gefräste, gebohrte und geschliffene, montagefertige Elemente zurückerhalten. Das Format richtet sich danach, was genau Sie brauchen.
Unser Portfolio – fertige Produkte
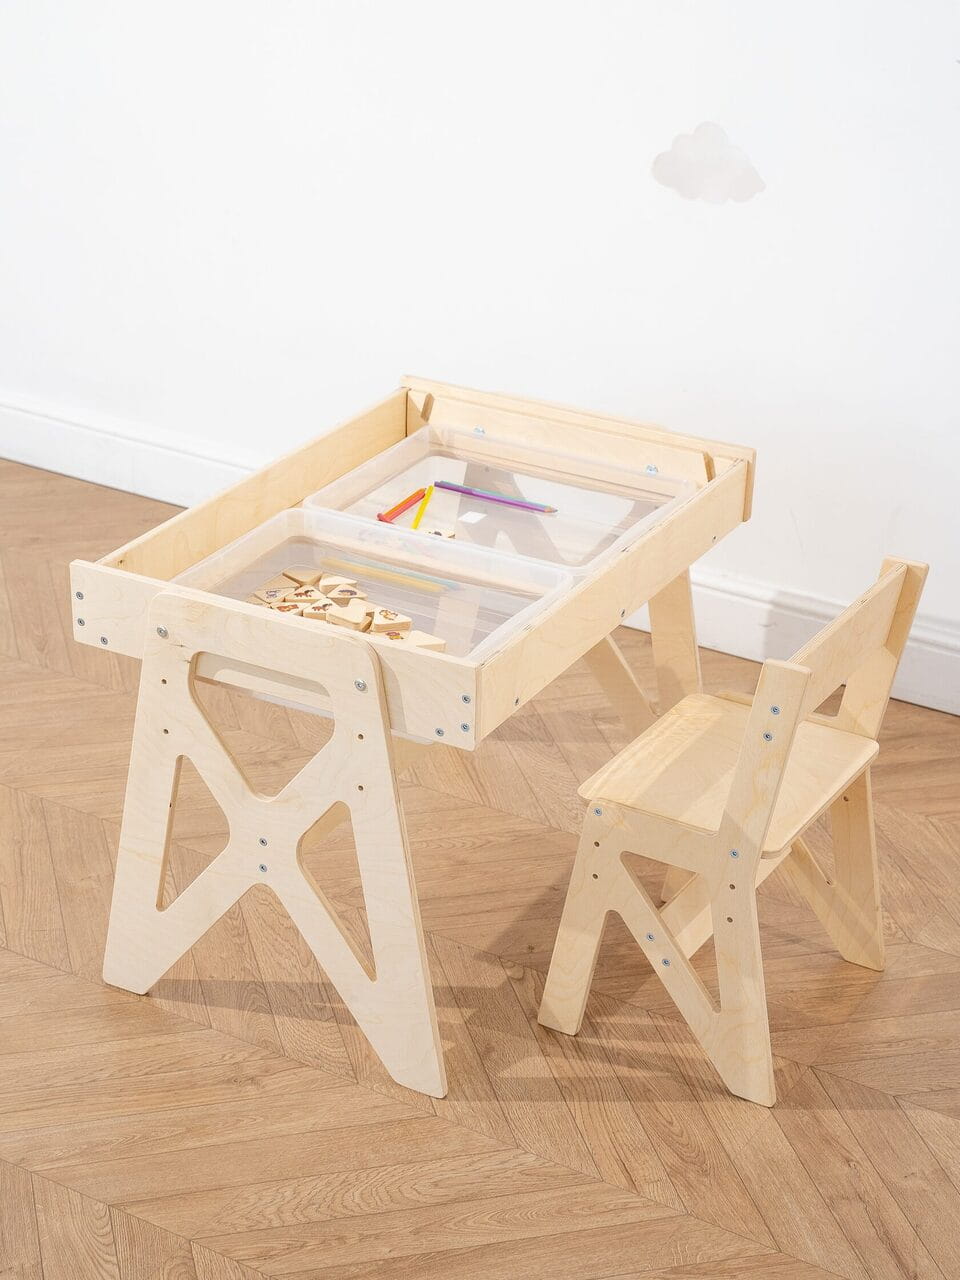


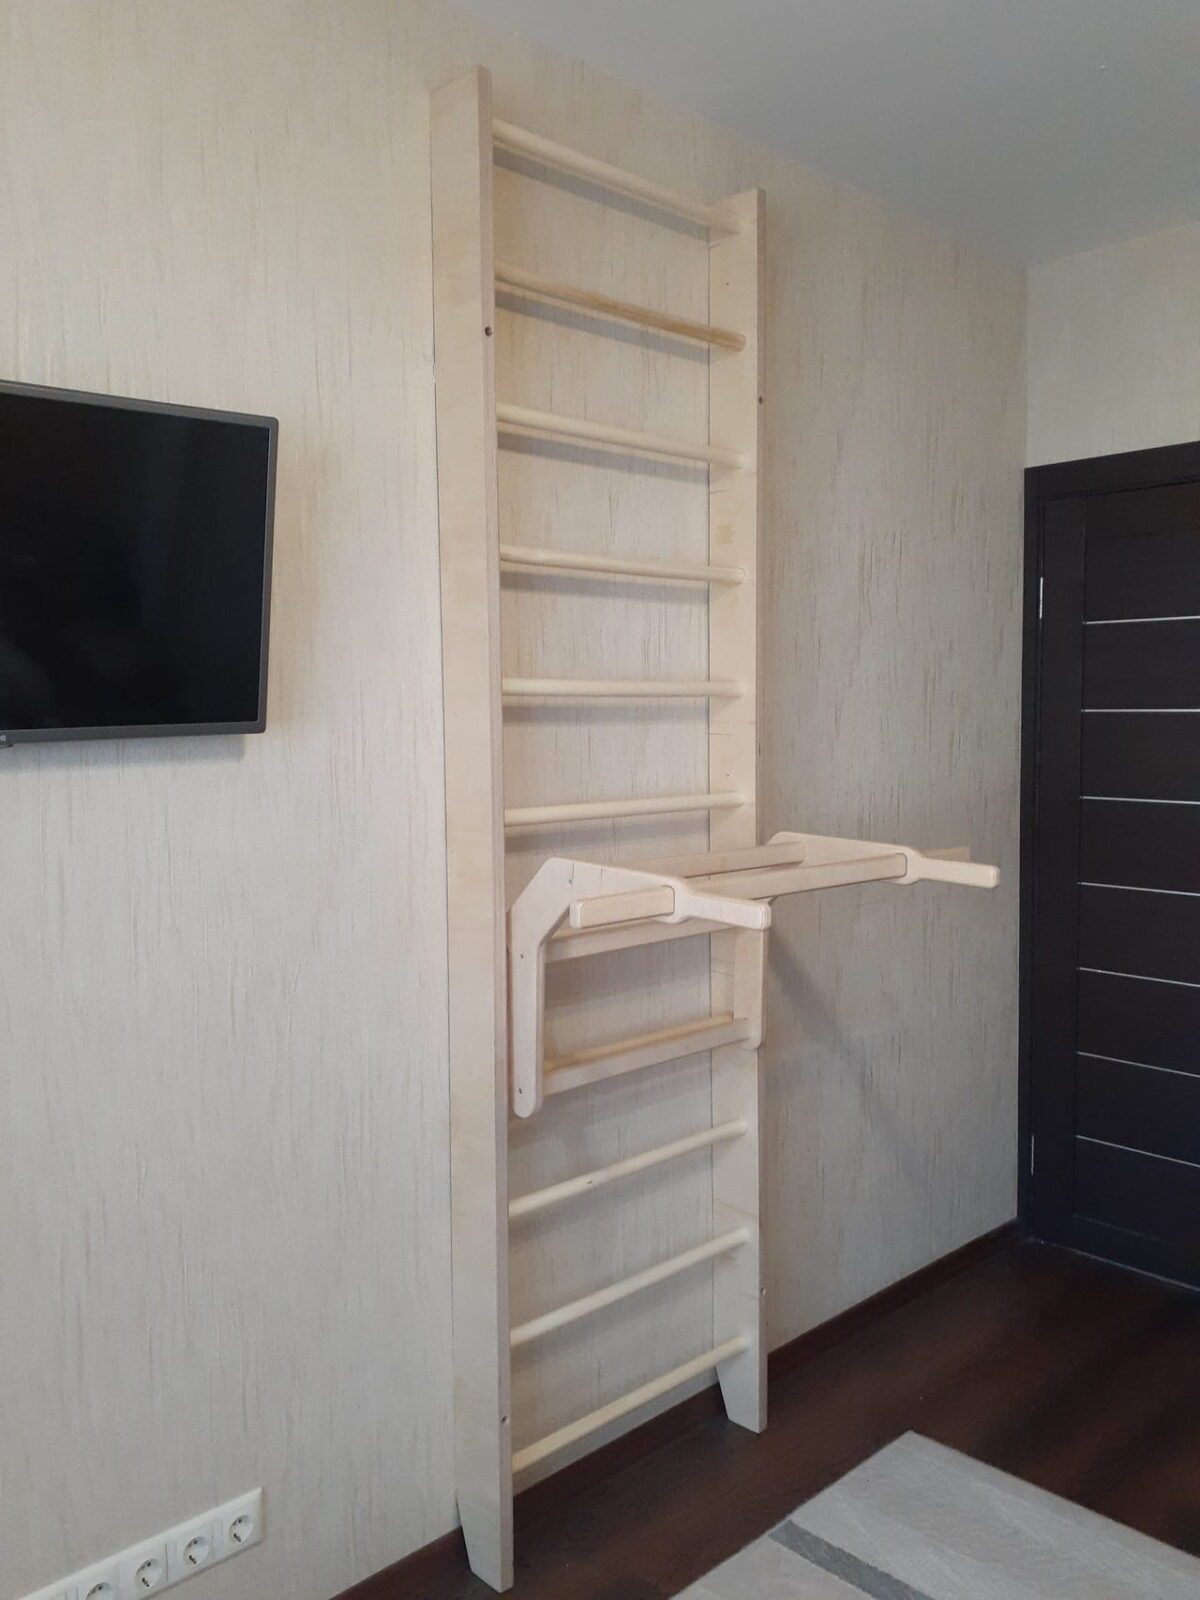
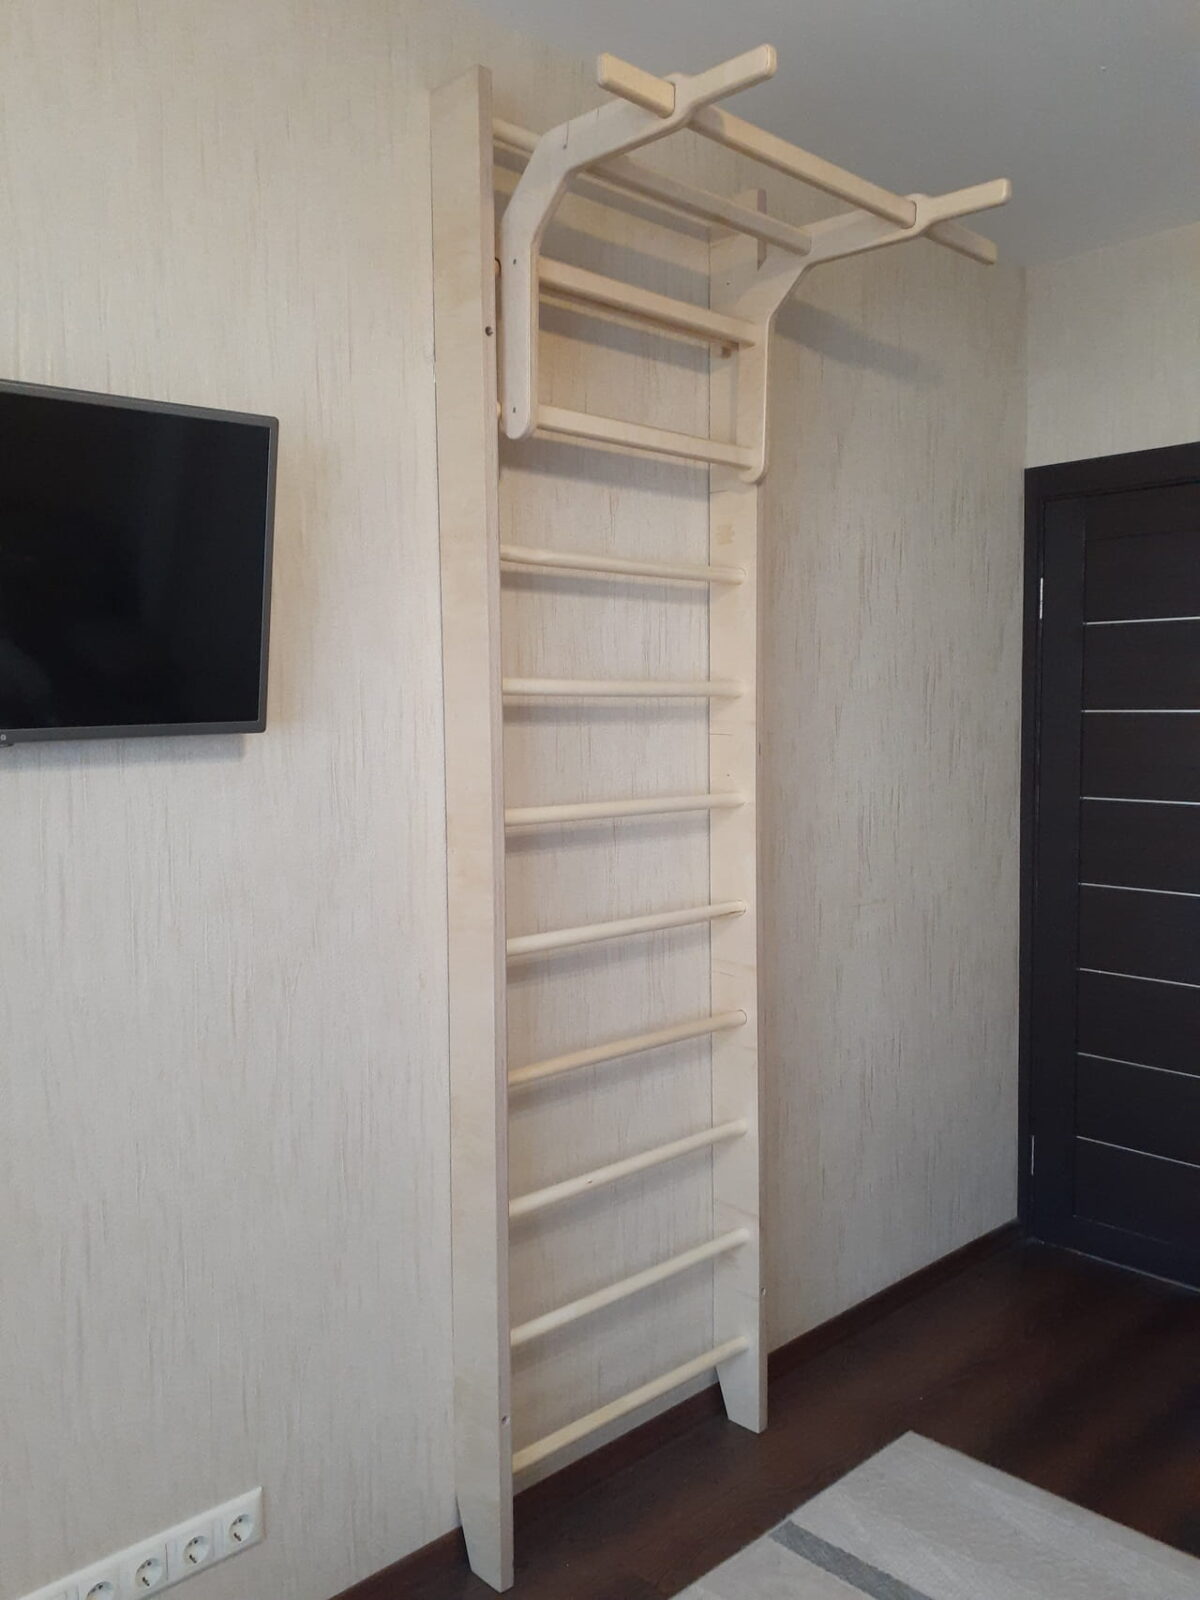
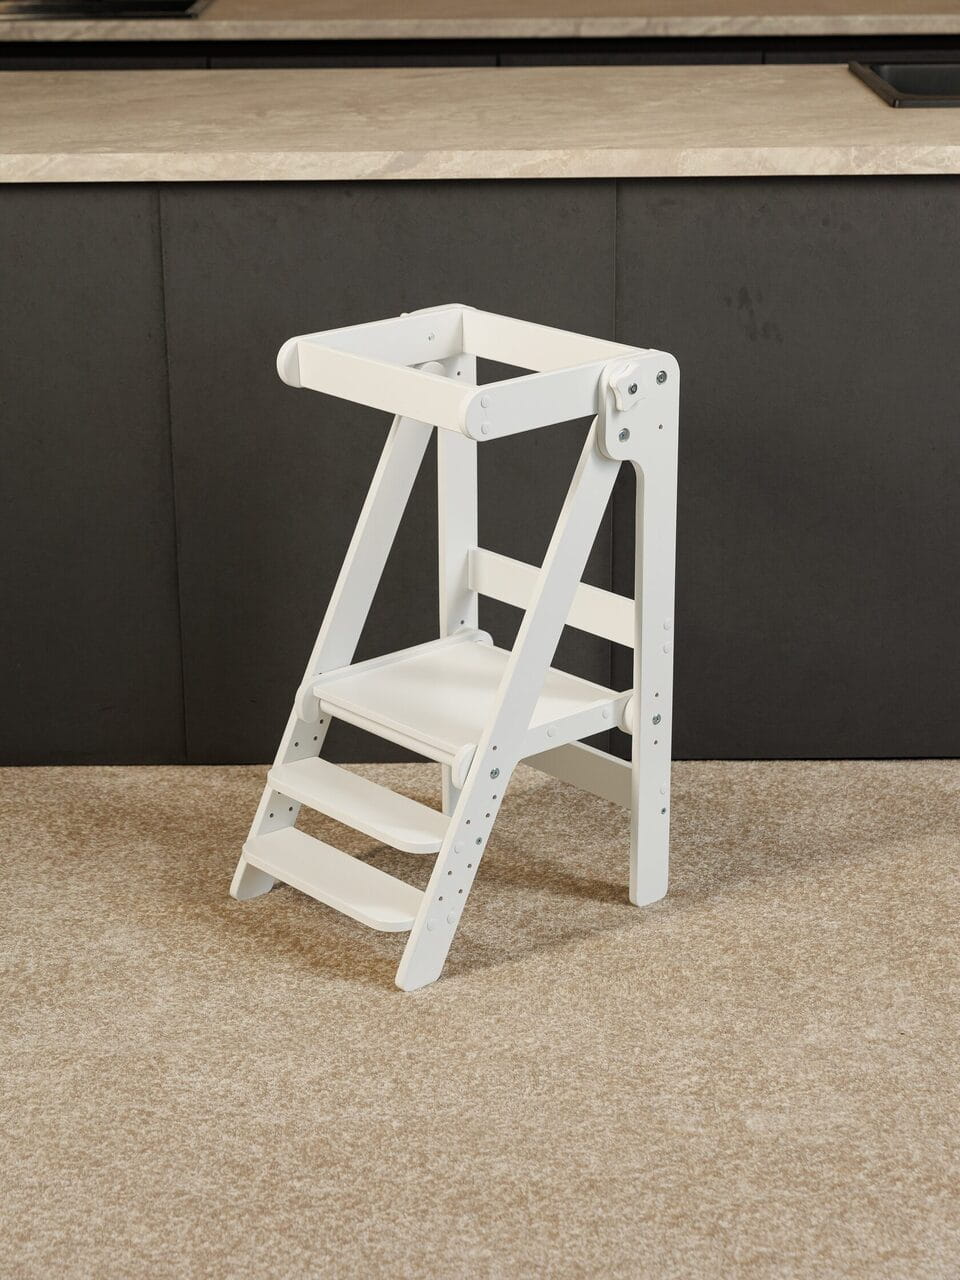
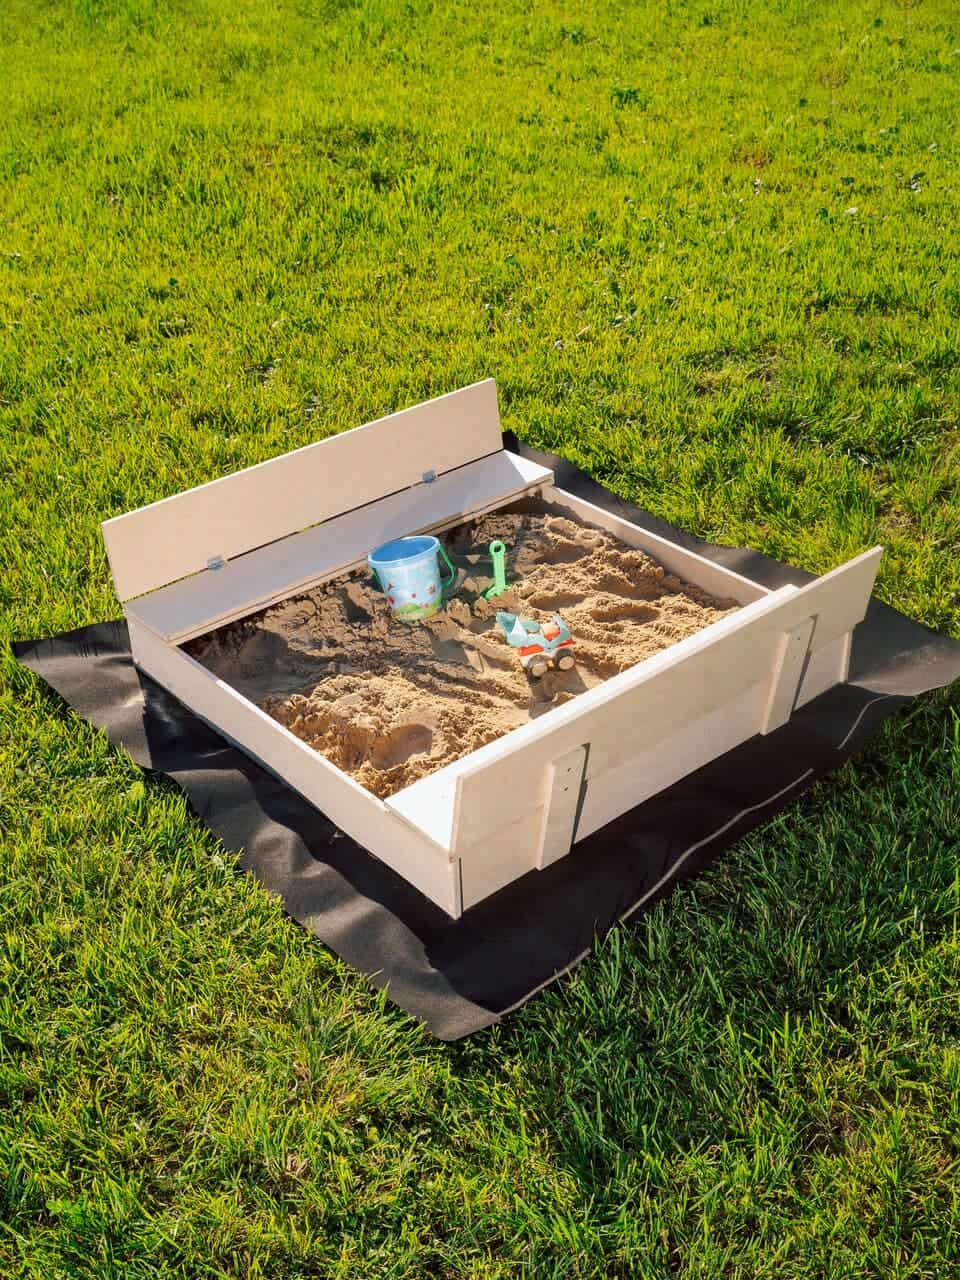

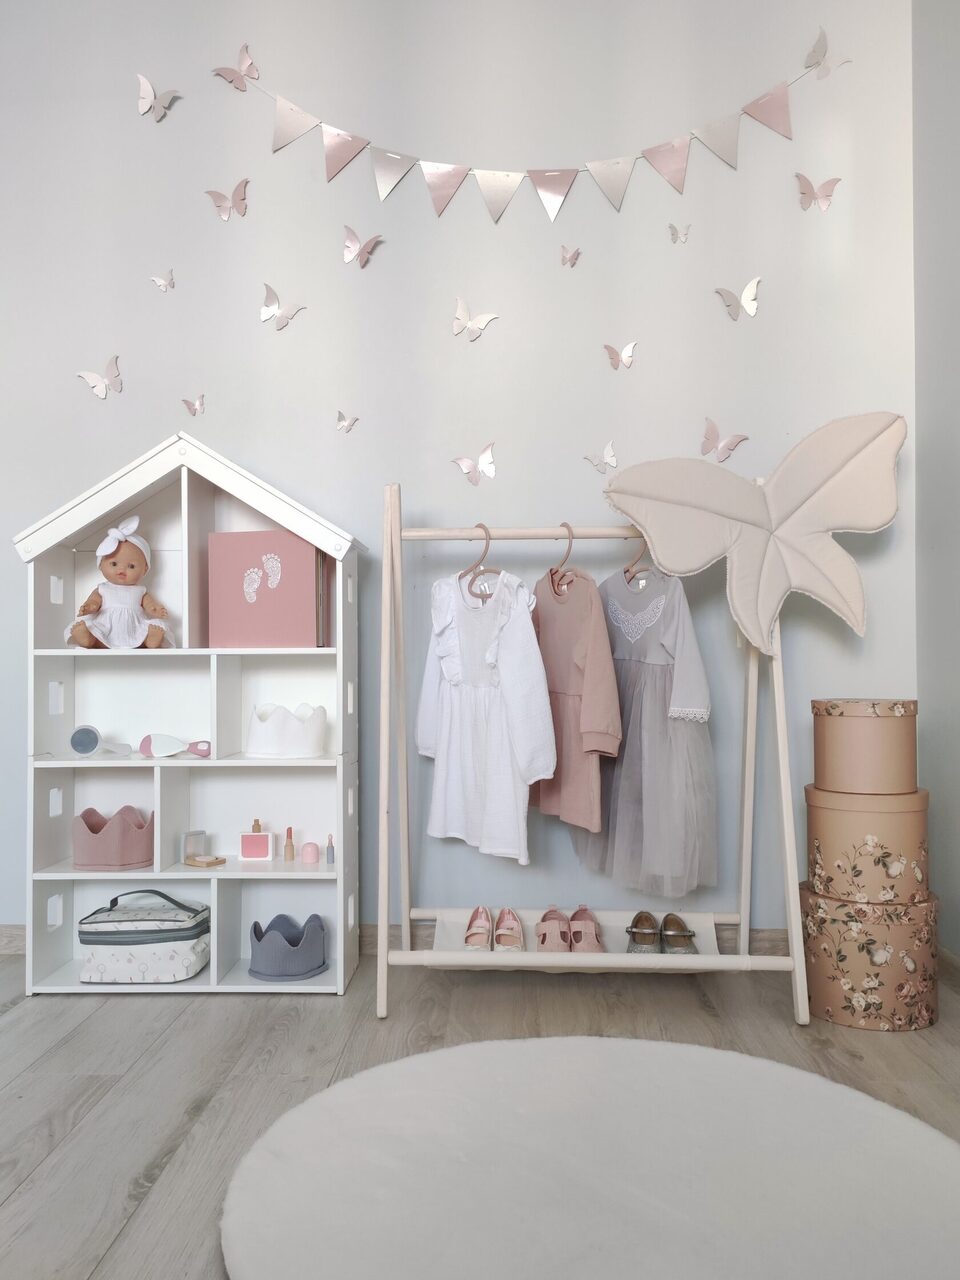

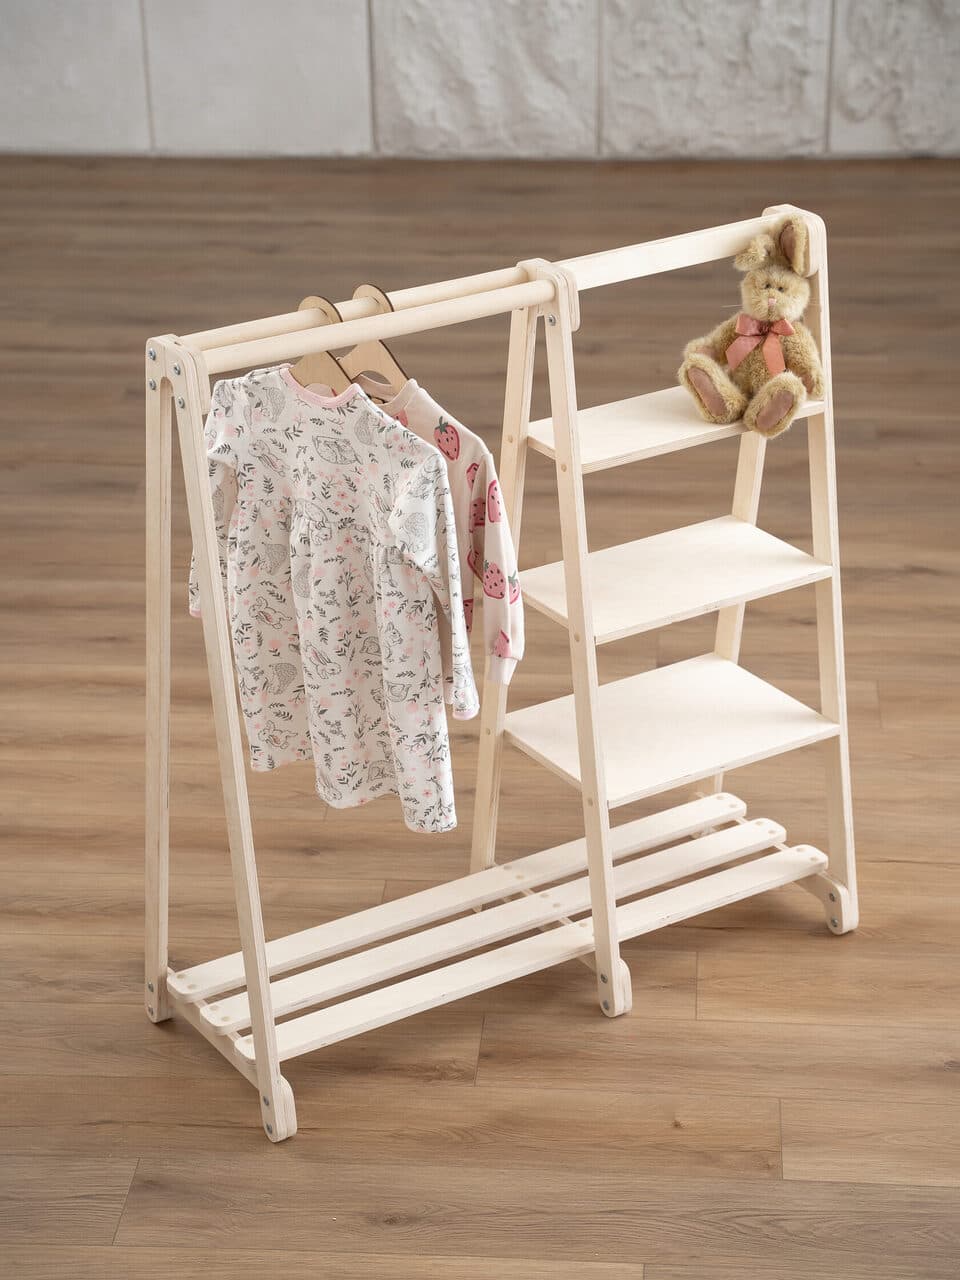
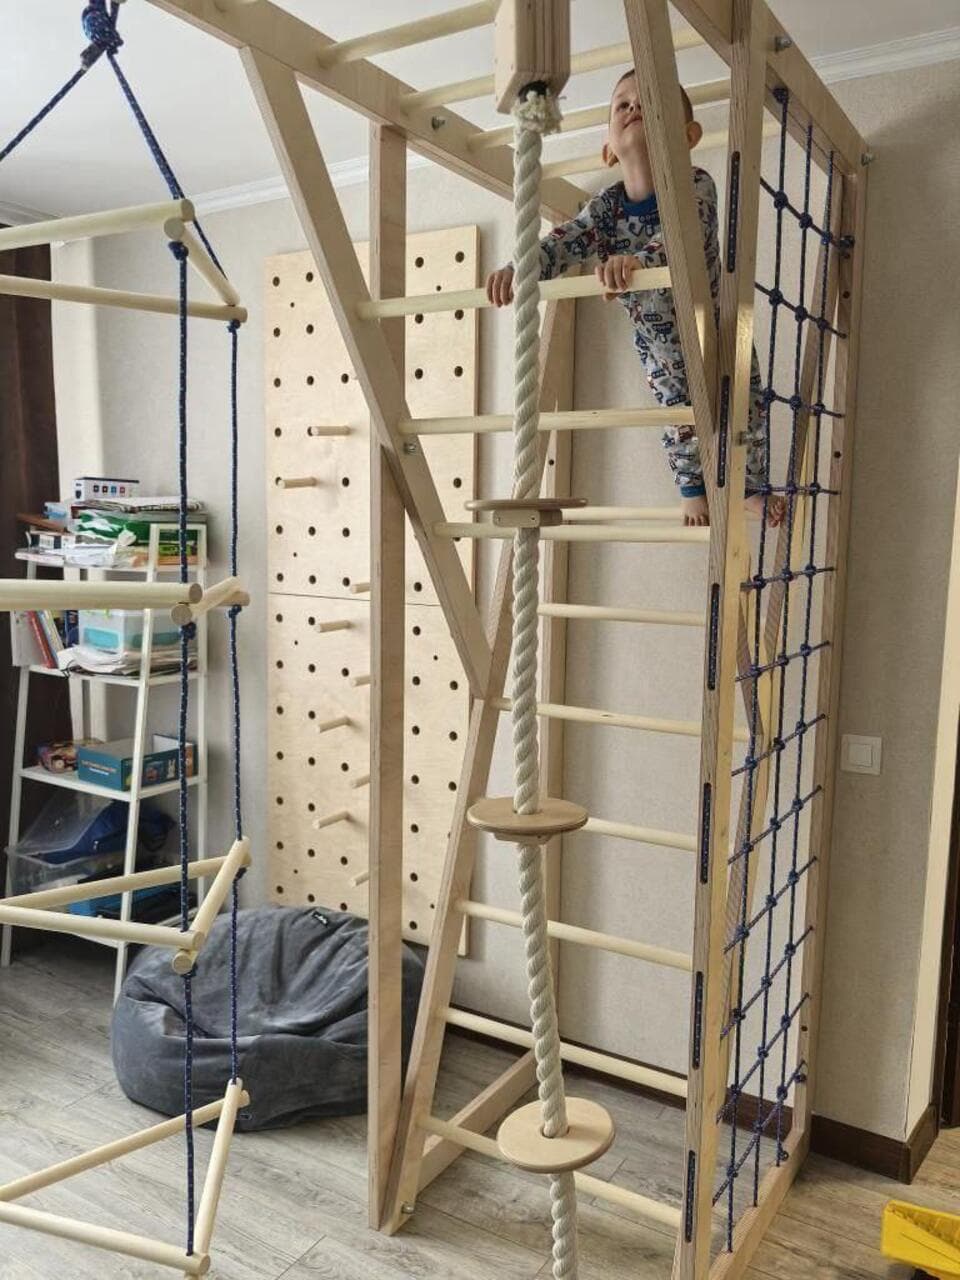
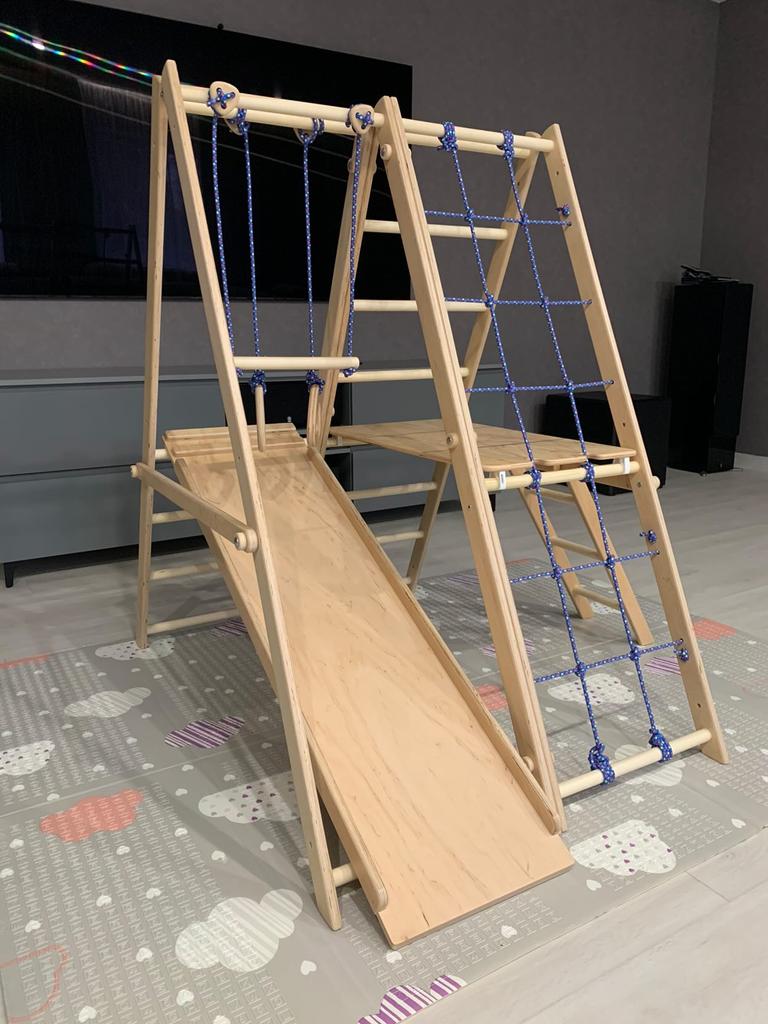

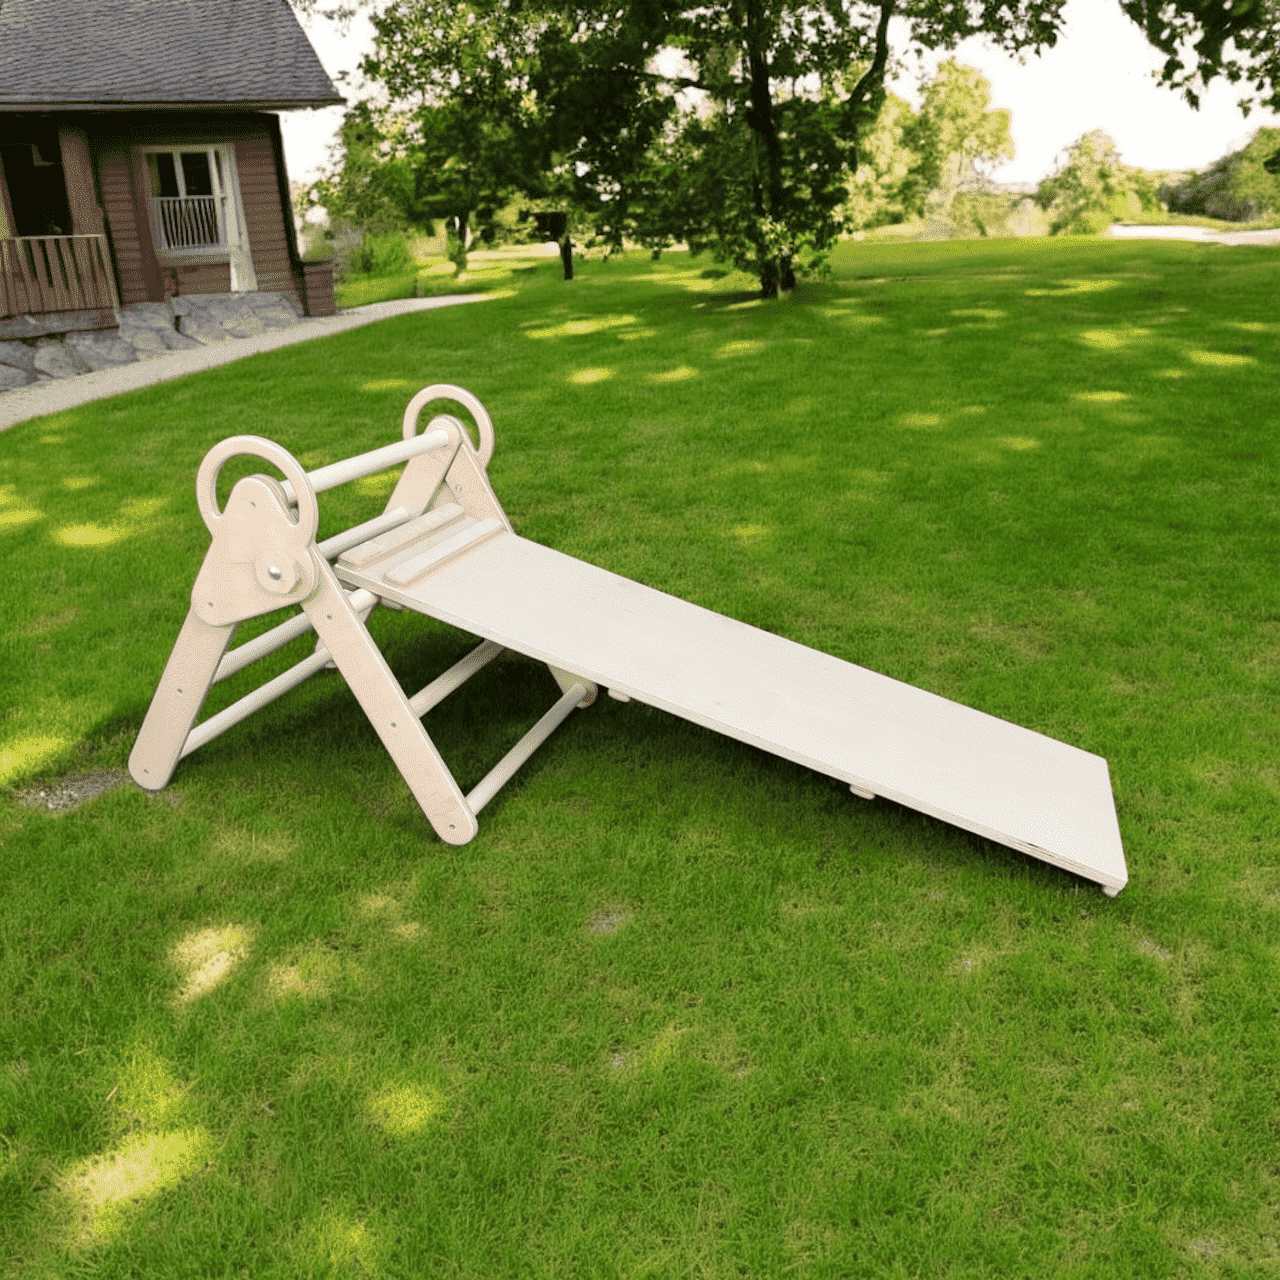

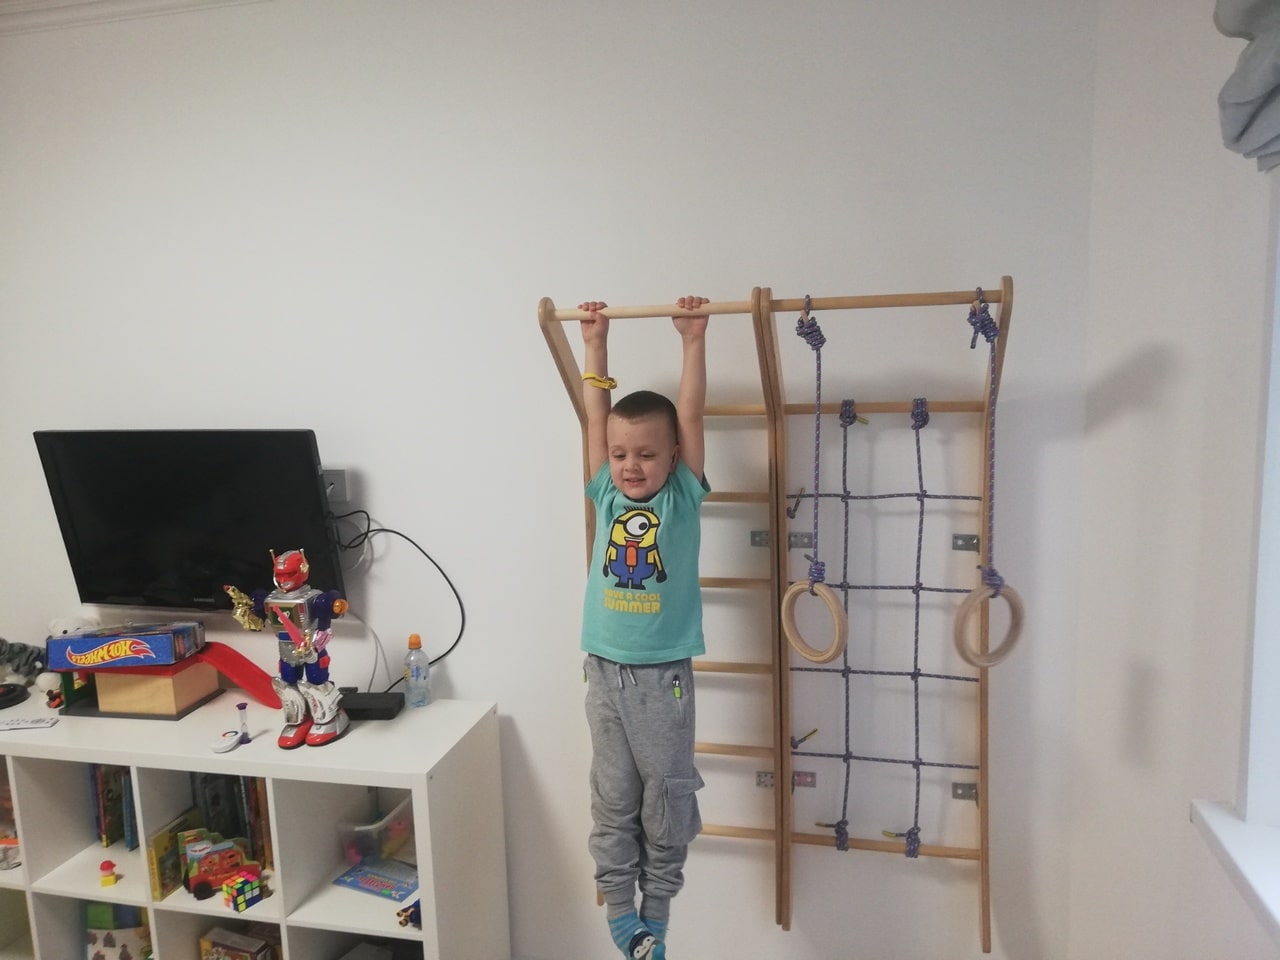


Projekte mit Einsatz des Bohrens
Geht man die ausgeführten Aufträge durch, ist das Bild bunt – von der Routineserie bis zu Einzelaufgaben. Der häufigste Gast ist das Bohren von Möbelteilen: Löcher für Scharniere, Führungen, Griffe, Konfirmatschrauben und Dübel. Genau von ihrer Genauigkeit hängt ab, ob Türen eben stehen und Schubladen sanft laufen. Solche Aufträge kommen im Strom, denn ohne sie kommt kein Schrank und keine Küche zusammen.
Für Bauunternehmen sind die Aufgaben andere: Löcher für die Befestigung von Rahmen, Durchführungen für Elektroverkabelung, Lüftung, Leitungen. Hier ist der Preis eines Fehlers höher – ein falsch platziertes Loch kann die Konstruktion schwächen oder die Montage haustechnischer Systeme vereiteln. Deshalb macht man solche Aufträge streng nach Zeichnung, mit doppelter Prüfung der Koordinaten, damit auf dem Objekt beim ersten Mal alles passt.
Im Design und Dekor wird das Bohren zum Werkzeug der Kreativität. Löcher für versteckte Beleuchtung, Aufnahmen für eingelassene Einsätze, Perforation als Element des Musters – hier zählt nicht nur die Präzision, sondern auch die Sauberkeit der sichtbaren Kante. Solche Aufträge kommen von Designern und Ausstattern, die kein Standard-, sondern ein Einzelergebnis für ein konkretes Interieur oder eine Exposition brauchen.
Im Möbelbereich bleibt es nicht beim Standardbohren. Es gibt auch komplexe Schemata: Aufnahmen für verdeckte Beschläge, Löcher für nicht standardmäßige Scharniere, Sitze für eingelassene Elemente. Je raffinierter der Beschlag, desto wichtiger die genaue Positionierung – hier kommt man mit dem Anreißen nach Augenmaß nicht mehr aus, es braucht maschinelles Bohren nach einem geprüften Lochplan.
Wer die Leistungen einer Tischlerei nutzt
Möbelhandwerker
Innenarchitekten

Werbeunternehmen

Messebauer

Kunstwerkstätten

Cafés und Restaurants

Bauorganisationen

Hersteller von Ladeneinrichtungen
Möbelproduktionen

Private Handwerker

Individuelle Aufträge

Produktionsunternehmen
Museen und Ausstellungshallen

Architekten

Theater und Filmstudios

Bildungsorganisationen
Herstellung von Kinderartikeln

Reparaturfachkräfte

Internetshops

Einzelunternehmer
Wer ist Auftraggeber der Bohrleistung
Der Kreis der Auftraggeber für das Bohren von Löchern ist breit. In erster Linie sind das Möbelhersteller – von großen Fabriken bis zu privaten Handwerkern, die ein präzises Bohren der Teile brauchen. Es kommen Designstudios und Innenraumplaner für nicht standardmäßige Lösungen. Es beauftragen Türen- und Fensterhersteller, wo man ohne geprüfte Löcher und Anriss das Produkt nicht zusammensetzt. Es wenden sich auch Geschäfte und Materiallieferanten, die das Bohren als Teil der Produktvorbereitung für den Verkauf brauchen.
Eine eigene Kategorie sind jene, denen die Serie wichtig ist. Große Hersteller und Handelsketten beauftragen das Bohren in Losgrößen, bei denen die Gleichheit jedes Teils entscheidend ist. Dazu gehören auch Firmen, die Konstruktionselemente für Baustellen fertigen, und Möbelbetriebe mit ständigem Strom gleichartiger Aufträge. Für sie ist das maschinelle Bohren kein Luxus, sondern Notwendigkeit: Von Hand ist ein solches Volumen mit der nötigen Präzision nicht zu bewältigen.
Für solche Betriebe ist das Bohren keine einmalige Leistung, sondern ein eingebautes Glied der Fertigung. Fast jedes Teil durchläuft es: mal Löcher für Beschläge, mal für Verbindungsmittel, mal für dekorative oder funktionale Elemente. Deshalb ist ein zuverlässiger Bohr-Auftragnehmer für sie wertvoller als ein zufälliger Ausführender – vom Bestand dieses Glieds hängt der Rhythmus der gesamten Montage ab.
Die Bohrleistung für Holz und Plattenwerkstoffe – Spanplatte, melaminbeschichtete Spanplatte, Sperrholz, MDF
Fasst man alles zusammen, sieht die Leistung so aus: Bohren von Löchern in Holz und Platten – Spanplatte, melaminbeschichtete Spanplatte, Sperrholz, MDF und Massivholz – für Beschläge, Verbindungsmittel und funktionale Aufgaben, nach Ihren Maßen und Ihrem Schema. Löcher jeder Form und jedes Durchmessers: durchgehend und Sackloch, rund für einen Dübel, Aufnahmen für einen Scharniertopf. All dies wird so gemacht, dass das Teil sich anschließend ohne Nacharbeit zusammensetzt und ohne Spiel dient.
Die Qualität beruht auf Ausrüstung und Einstellung. Bohrmaschinen, darunter auch CNC-Maschinen, wiederholen das vorgegebene Lochschema ohne Abweichung – am ersten Teil wie am hundertsten. Das Materialspektrum ist breit: von der weichen Faserplatte bis zum dichten Sperrholz und MDF. Für jedes wählt man den eigenen Bohrer und das eigene Regime, deshalb wird das Loch sowohl auf einer lockeren Platte als auch auf einem harten Werkstück sauber statt aufgerissen.
Der Arbeitsablauf ist einfach und wiederholbar. Zuerst die Vorbereitung: Anriss nach Zeichnung und Auswahl des Bohrers nach Material und Durchmesser. Dann das Bohren selbst auf einer präzisen Maschine, wo Maße und Tiefe stabil eingehalten werden. Am Ende die Prüfung: Man gleicht Durchmesser, Tiefe und Lage der Löcher mit der Vorgabe ab und entfernt bei Bedarf Grate. Drei Schritte, deren jeder nötig ist, damit das Teil beim Kunden genau so ankommt wie in der Zeichnung.
Der Hauptwert des maschinellen Bohrens ist Präzision bei minimalem Ausschuss. Keine Risse, keine Ausbrüche, kein seitlich verlaufenes Loch. Bei Möbeln, bei Baukonstruktionen, bei allen Erzeugnissen, in denen Teile präzise verbunden werden müssen, ist das entscheidend. Dazu die Geschwindigkeit: Sauberes maschinelles Bohren spart sowohl Montagezeit als auch Geld für die Korrektur dessen, was man bei Handarbeit nacharbeiten müsste.
Die Arbeit mit einer Fertigung statt mit einem zufälligen Ausführenden gibt zweierlei: vorhersehbare Qualität und Termintreue. Dazu die Möglichkeit, eine nicht standardmäßige Aufgabe zu besprechen und eine Lösung dafür zu erhalten, statt einer Absage. Solche Flexibilität ist für die verschiedensten Branchen praktisch – von Möbeln bis zur Ausstattung –, wo es kaum zwei gleiche Aufträge gibt und jeder seine eigene Herangehensweise an das Lochschema verlangt.
Am häufigsten denkt man an das Bohren bei Möbeln, wo von der Genauigkeit der Beschlagmontage Aussehen und Funktion des Erzeugnisses abhängen, und im Bau – für Verbindungsmittel und haustechnische Systeme. Doch der Kern ist überall derselbe: Eine moderne Maschine und das richtig gewählte Werkzeug ergeben ein Loch, in das sich alles so setzt, wie es soll. Genau deshalb bleibt das Bohren von Löchern eine der grundlegenden, gefragtesten Operationen der Holzbearbeitung.
Glossar: Bohrbegriffe in einfachen Worten
Wenn man über das Bohren von Löchern spricht, tauchen Wörter auf, die dem Möbelbauer vertraut und den übrigen nebulös sind. Eine kleine Erläuterung hilft, mit der Fertigung die gleiche Sprache zu sprechen und genauer zu beschreiben, was gebraucht wird.
| Begriff | Was dahintersteht |
|---|---|
| 🔩 Systembohren | Bohren von Löchern für Beschläge und Verbindungsmittel nach Anriss |
| 🕳️ Durchgangsloch | Geht durch das Teil hindurch |
| ⚫ Sackloch | Auf eine bestimmte Tiefe, nicht durchgehend – für einen Dübel oder ein Scharnier |
| 🌀 Senkung | Erweiterung des oberen Lochbereichs, damit der Schraubenkopf bündig versenkt wird |
| 📐 Bohrschablone | Schablone, die die genaue Lage der Löcher vorgibt |
| 🔧 Scharniertopf | Aufnahme großen Durchmessers für ein Möbelscharnier |
| 📍 Dübel | Holzstift für die verdeckte Verbindung von Teilen |
Zum Fachwort „Systembohren“ (im Russischen „Prissadka“) sei gesondert angemerkt: Im Möbelhandwerk bezeichnet es nicht etwas dem Material Zugesetztes, sondern eben das Bohren von Löchern für Beschläge nach einem im Voraus festgelegten Schema. Wenn Sie dieses Wort hören, erschrecken Sie nicht – es geht um dasselbe saubere Bohren, nur im Fachjargon.
Bohren für Beschläge: was und wofür gebohrt wird
Der größte Teil der Aufträge zum Bohren von Löchern hängt eben mit Beschlägen zusammen. Jede Art von Verbindungsmittel und Mechanismus verlangt ihr eigenes Loch – nach Durchmesser, Tiefe und Lage. Ein Fehler zeigt sich hier sofort: Das Scharnier setzt sich nicht, die Führung verkantet, der Griff sitzt nicht mittig. Deshalb gibt es für Standardbeschläge geprüfte Schemata, an die man sich hält.
Für Möbelscharniere bohrt man einen Topf – ein Sackloch großen Durchmessers, meist 35 mm, plus ein paar kleine für die Schrauben der Gegenplatte. Die Tiefe ist hier entscheidend: bohrt man ein wenig tiefer, versinkt das Scharnier, ein wenig flacher, setzt es sich nicht ganz. Für Konfirmatschrauben und Verbinder dienen Durchgangslöcher exakten Durchmessers, damit der Verbinder bombenfest hält, aber die Aufnahme nicht ausleiert. Für Dübel – Sacklöcher auf beiden Seiten der zu verbindenden Teile, und sie müssen perfekt übereinstimmen, sonst kommen die Teile nicht zusammen.
Eine eigene Geschichte ist das Bohren für Systeme wie Auszüge und Hebemechanismen. Dort verlaufen die Löcher nach der Firmenkarte des Beschlagherstellers, auf den Millimeter genau, sonst arbeitet der Mechanismus nicht wie vorgesehen. All dies bohrt man bequem auf der Maschine nach fertigem Schema: Die Hand liefert eine solche Wiederholgenauigkeit bei einer Losgröße nicht, und von ihr hängt unmittelbar ab, ob das Möbel sanft und ohne Spiel öffnet.
Die Ausrüstung, auf der die Präzision beruht
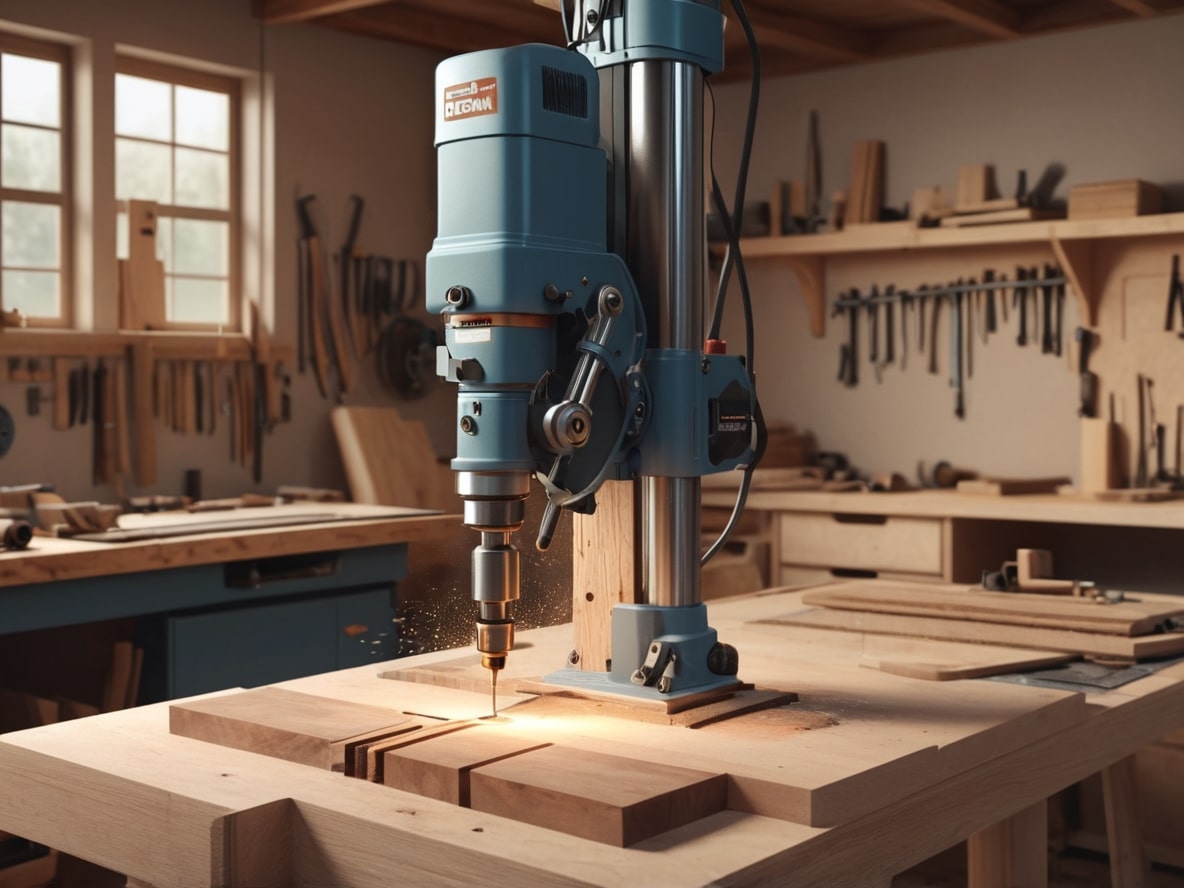
Gerede über Präzision ist leer ohne die Maschinen, die sie gewährleisten. Eine Handbohrmaschine taugt für ein Loch vor Ort, doch sobald es viele Teile gibt oder das Schema komplex ist, kommt die Bohrausrüstung zum Einsatz. Eine Reihenbohrmaschine bohrt gleich mehrere Löcher mit geprüftem Abstand, was für Möbelteile mit Reihen von Aufnahmen für Bodenträger unentbehrlich ist. Eine CNC-Maschine geht weiter: Sie arbeitet den ganzen Lochplan per Programm ab und wiederholt ihn an jedem Teil der Losgröße ohne Abweichung.
Eine wichtige Rolle spielen Anschläge und Bohrschablonen. Ein Tiefenanschlag lässt den Bohrer nicht tiefer als nötig laufen – die Garantie, dass alle Sacklöcher gleich ausfallen. Die Bohrschablone fixiert die Lage des Bohrers, gibt genaue Koordinaten vor und beseitigt den menschlichen Faktor beim Anreißen. Zusammen verwandeln diese Vorrichtungen das Bohren von Löchern aus einem Handwerk „nach Augenmaß“ in einen vorhersehbaren Prozess, bei dem das hundertste Teil sich nicht vom ersten unterscheidet.
Nicht minder wichtig ist das Werkzeug selbst. Bohrer für Holz und Platten unterscheiden sich von universellen: Sie haben ihren eigenen Anschliff und ihre eigene Form, ausgelegt auf sauberen Ein- und Austritt ohne Ausbrüche. Für laminierte Materialien nimmt man Bohrer mit Vorritzschneiden, für tiefe Sacklöcher solche mit Führungsspitze. Ein stumpfes oder ungeeignetes Werkzeug ist die erste Ausschussursache, deshalb überwacht man den Zustand der Bohrer ebenso aufmerksam wie die Maschineneinstellung.
Materialien und ihr Verhalten unter dem Bohrer
Über Materialien lohnt es sich, ausführlicher zu sprechen, denn von ihnen hängen sowohl das Ergebnis als auch der Preis eines Fehlers ab. Massivholz bohrt sich angenehm, doch es hat seinen Charakter: längs und quer zur Faser verhält es sich unterschiedlich, und an Ästen kann der Bohrer zur Seite verlaufen. Die Leimholzplatte ist stabiler als Massivholz, verlangt aber trotzdem Aufmerksamkeit für die Faserrichtung an sichtbaren Teilen.
Plattenwerkstoffe sind vorhersehbarer, doch jeder hat seine eigene Falle. MDF ergibt ein sauberes Loch, staubt dafür und verlangt einen scharfen Bohrer. Spanplatte ist innen locker, und in einem Sackloch können die Wände bröckeln, wenn man zu schnell fährt. Melaminbeschichtete Spanplatte fügt das Problem der zu Ausbrüchen neigenden laminierten Kante hinzu. Sperrholz reißt beim Austritt des Bohrers gern das Furnier auf, besonders dünnes. Kennt man diese Eigenheiten im Voraus, stellt man für jedes Material sein eigenes Regime ein – und dann wird das Loch sauber, egal was gebohrt wird.
Welche Löcher es gibt
Um beim Auftrag nicht durcheinanderzukommen, ist es nützlich, sich die grundlegenden Lochtypen vorzustellen. Sie unterscheiden sich danach, ob sie durch das Teil hindurchgehen, und nach dem Zweck.
- 🕳️ Durchgangslöcher – gehen durch das Teil hindurch: für Konfirmatschraube, Bolzen, Verkabelung.
- ⚫ Sacklöcher – auf eine bestimmte Tiefe: für Dübel, Scharniertopf, Bodenträger.
- 🔧 Beschlaglöcher – nach den Firmenschemata von Scharnieren, Führungen, Mechanismen.
- 🌀 Gesenkte Löcher – mit erweitertem oberem Bereich, damit der Befestigungskopf bündig sitzt.
- 💡 Dekorative Löcher – für Beleuchtung, Einsätze, als Element des Musters.
Wenn Sie unsicher sind, welcher Typ nötig ist, genügt es zu erklären, was Sie in das Loch einsetzen und wie sich das Teil mit den anderen verbindet. Nach diesen Angaben wählt man Typ, Durchmesser und Tiefe. Das Bohren von Löchern in der Fertigung ist gerade dadurch praktisch, dass man beim Erstellen des Schemas hilft und Sie nicht damit allein lässt.
Wie ein Auftrag in der Praxis aussieht
Damit alles Gesagte nicht Theorie bleibt, hier einige typische Aufträge zum Bohren von Löchern von jenen, die die Fertigung regelmäßig durchlaufen. Verschiedene Aufgaben, doch die Logik ist überall eine: ein präzises Schema, das passende Werkzeug, Kontrolle am Ausgang.
Eine Möbelwerkstatt schickt einen Satz Teile für eine Küche und einen Bohrplan: wo die Töpfe für Scharniere, wo die Löcher für Konfirmatschrauben und Bodenträger. Das Programm arbeitet das ganze Schema ab, die Teile laufen eines nach dem anderen durch, am Ausgang ein fertiger Satz, der nur noch zusammengesetzt werden muss. Hier schätzt man die Wiederholgenauigkeit: In allen Fronten sind die Töpfe streng an ihrem Platz, und die Scharniere setzen sich ohne Nacharbeit. Ein solcher Auftrag spart der Werkstatt die Stunden, die für Anriss und Handbohren jedes Teils draufgegangen wären.
Ein anderer Fall – ein privater Handwerker, der selbst ein Regal gebaut, aber die Reihen von Löchern für Bodenträger nicht gerade bohren konnte. Er bringt die Seitenteile, und auf der Maschine macht man ihnen saubere Reihen mit genauem Abstand. Eine kleine Aufgabe, aber eine bezeichnende: Was von Hand krumm und schief ausfällt, dauert auf der Bohrmaschine Minuten und wird perfekt symmetrisch. Die Böden lassen sich danach auf jeder Höhe ohne Schräglage einsetzen.
Ein drittes Beispiel – eine Bautruppe, die Löcher für Verbindungsmittel in einem Satz Sperrholz-Rahmenteile braucht. Hier zählt nicht die Möbelfeinheit, sondern die Genauigkeit der Koordinaten nach Zeichnung: Die Löcher müssen mit den Gegenstücken auf dem Objekt übereinstimmen. Man bohrt sie streng nach Anriss, mit Prüfung, damit bei der Montage beim ersten Mal alles passt. Drei verschiedene Aufträge – doch Werkzeug und Herangehensweise sind im Grunde dieselben, es ändert sich nur das Schema.
Termine und woraus sich der Preis zusammensetzt
Den genauen Preis und Termin für das Bohren nennt man für den konkreten Auftrag, doch ihre Bestandteile zu verstehen ist nützlich – so lässt sich das Budget leichter abschätzen und erkennen, wo man sparen kann. Der Hauptfaktor ist die Zahl der Löcher und Teile: eine Reihe für Bodenträger und das vollständige Bohren einer Küchenzeile sind unterschiedliche Arbeitsvolumen. Danach folgt die Komplexität des Schemas: Standardbohren für Standardbeschläge ist günstiger als eine nicht standardmäßige Karte mit Löchern für seltene Mechanismen.
Auch das Material wirkt sich aus: die heikle melaminbeschichtete Spanplatte mit Ausbruchrisiko verlangt mehr Sorgfalt als das gefügige MDF. Zum Kostenvoranschlag kommen begleitende Operationen hinzu – Senken, Entgraten, Zuschnitt der Teile fürs Bohren. Und natürlich die Dringlichkeit: Arbeit außerhalb der allgemeinen Reihenfolge wird gesondert gerechnet. Der einfachste Weg, nicht zu viel zu zahlen, ist ein klares Schema mit Angabe von Durchmessern und Tiefen zu schicken und nichts „für gestern“ zu bestellen. Nacharbeit wegen einer ungenauen Karte und Notfristen fügen eben die zusätzlichen Prozente hinzu.
Zeitlich passt einfaches Bohren einer kleinen Losgröße oft in ein bis zwei Tage, und Kleinigkeiten macht man nach Absprache am selben Tag. Eine große Serie oder ein komplexes Schema wird gesondert gerechnet. Ist der Auftrag an eine Montage oder Objektübergabe gebunden, ist es sinnvoll, sich frühzeitig zu melden und einen kleinen Puffer zu lassen, statt auf den letzten Tag zu setzen.
Einmalauftrag oder ständige Zusammenarbeit
Das Bohren von Löchern nimmt man sowohl für ein einzelnes Teil als auch für regelmäßige Lieferungen. Ein Einmalauftrag ist einfach: Teile und Schema gebracht, das Fertige erhalten. Keine Verpflichtungen für die Zukunft, nur eine konkrete Aufgabe und ein Ergebnis. Das ist praktisch für private Handwerker und für jene, die das Bohren von Fall zu Fall brauchen.
Ständige Zusammenarbeit ist eine andere Ebene des Komforts für jene, die das Bohren im Strom beauftragen. Möbelwerkstätten und Betriebe überzeugen sich mit der Zeit, dass es einfacher ist, eine bewährte Quelle zu haben, als jedes Mal einem neuen Ausführenden die Anforderungen zu erklären. Wenn die Besonderheiten des Kunden bereits bekannt sind – welche Beschläge, welche Standardschemata –, geht die Arbeit schneller, und die Qualität ist von Losgröße zu Losgröße vorhersehbar. Viele kommen so: mit einem Probeauftrag, und bleiben lange, nachdem sie sich überzeugt haben, dass die Teile bei der Montage beständig zusammenpassen.
Häufige Fehler bei der Bohrbeauftragung
Die meisten Pannen geschehen nicht an der Maschine, sondern beim Formulieren der Aufgabe. Hier ist, was am häufigsten daran hindert, das Ergebnis beim ersten Mal zu erhalten.
- ❌ Keine Koordinatenbezug. Der Durchmesser ist angegeben, aber nicht, von wo die Mittelpunkte zu messen sind – das Schema liest sich mehrdeutig.
- ❌ Die Tiefe der Sacklöcher wird vergessen. Ohne sie ist unklar, wie tief für Dübel oder Scharnier zu bohren ist.
- ❌ Der Beschlagtyp wird nicht genannt. Für verschiedene Scharniere und Mechanismen braucht man verschiedene Löcher.
- ❌ Die Seiten des Teils werden verwechselt. Gespiegeltes Bohren – und das linke Seitenteil passt nicht an den Platz des rechten.
- ❌ Dringlichkeit im letzten Moment. Ein komplexes Schema lässt sich nicht auf Knopfdruck beschleunigen, ohne die Qualität zu gefährden.
Kein Beinbruch, wenn Sie etwas davon nicht bedacht haben – dafür ist der Dialog vor dem Start da. Eine gute Fertigung stellt diese Fragen selbst vor dem Bohren, nicht danach, wenn die Korrektur schon teuer ist. Es ist einfacher, fünf Minuten für die Klärung des Schemas aufzuwenden, als eine Losgröße wegen einer falsch verstandenen Zeichnung nachzuarbeiten.
Qualitätskontrolle und Ergebnisgarantie
Die Kontrolle ist in den Prozess eingebaut, nicht pro forma am Ende angehängt. Am Eingang gleicht man Zeichnung, Koordinaten und Material ab: ob die Seite des Teils verwechselt wurde, ob der angegebene Durchmesser stimmt, ob die Dicke zu einem Sackloch der nötigen Tiefe passt. Unterwegs, bei kritischen Schemata, macht man eine Zwischenprüfung. Am Ausgang prüft man das Bohren im Ganzen – Durchmesser, Tiefe, Lage der Mittelpunkte relativ zu den Bezügen des Teils.
Entsteht ein strittiger Punkt, lässt er sich gerade deshalb leichter lösen, weil der Auftrag durch eine Hand ging. Man muss nicht ermitteln, auf wessen Stufe der Fehler liegt – beim Zuschnitt oder beim Bohren –, die Verantwortung ist nicht zwischen Auftragnehmern verwischt. Für den Kunden ist das die echte Garantie: Es ist klar, wen man zur Rechenschaft zieht. Und die durchgehende Prüfung selbst, von der Zeichnung bis zum fertigen Teil, nimmt den größten Teil der Probleme, noch bevor das Teil zur Montage gelangt.
Bohren im Verbund mit anderen Operationen
Das Bohren von Löchern ist selten die einzige Operation an einem Teil, und darin liegt sein Vorteil in einer Fertigung mit vollem Zyklus. Die logische Kette sieht so aus: zuerst Zuschnitt der Platte auf Maß, dann Bekantung der Stirnseiten, danach Bohren nach den Bezügen des bereits fertigen Teils und bei Bedarf Fräsen einer Nut und Schleifen. Wenn alles nacheinander an einem Standort läuft, wandert das Teil nicht zwischen Werkstätten, und seine Maße „wandern“ nicht an den Übergängen.
Das ist wichtiger, als es scheint. Das Bohren ist an die Bezüge des Teils gebunden – an seine Kanten und Ecken. Machen Zuschnitt und Bohren verschiedene Ausführende, verschiebt die geringste Abweichung im Teilmaß auch das ganze Lochschema. Ist ein Teil aber an einem Ort nach einem einheitlichen Koordinatensystem zugeschnitten und gebohrt, setzt sich der Beschlag präzise, und das montierte Erzeugnis verzieht sich nicht. Deshalb beauftragt man das Bohren mit Vorteil nicht gesondert, sondern gleich zusammen mit Zuschnitt und Bekantung – so fügt sich die ganze Kette ohne Lücken zusammen.
Branchen und typische Aufgaben
Um die Leistung auf Ihre Sparte zu übertragen, hier eine kurze Tabelle typischer Anfragen zum Bohren von Löchern nach Branchen. Sie ist nicht erschöpfend, zeigt aber, wie unterschiedlich die Aufgaben sind, die eine Operation abdeckt.
| Branche | Was gebohrt wird | Material |
|---|---|---|
| 🪑 Möbel | Bohren für Scharniere, Konfirmatschrauben, Bodenträger | Melaminbeschichtete Spanplatte, MDF, Massivholz |
| 🏗️ Bau | Löcher für Verbindungsmittel, Leitungen, Rahmen | Sperrholz, OSB, Massivholz |
| 🚪 Türen und Fenster | Aufnahmen für Schlösser, Scharniere, Griffe | Massivholz, MDF, Sperrholz |
| 🛍️ Ladeneinrichtung | Löcher für die Montage von Ständern und Vitrinen | Melaminbeschichtete Spanplatte, Sperrholz |
| 💡 Dekor und Ausstattung | Löcher für Beleuchtung und Einsätze | MDF, Sperrholz, Massivholz |
Fehlt Ihre Aufgabe in der Tabelle, heißt das nicht, dass man sie nicht übernimmt. Eher im Gegenteil: Ein nicht standardmäßiges Lochschema ist gerade der Anlass für eine individuelle Herangehensweise. Es genügt zu beschreiben, was Sie erhalten möchten, und eine Lösung wählt man aus demselben Repertoire an Verfahren.
Lieferung und Wiederholaufträge
Fertige gebohrte Teile werden in ganz Deutschland, Österreich und der Schweiz versandt. Man verpackt sie so, dass Kanten und Ecken auf dem Weg nicht leiden, und die Lieferbedingungen stimmt man auf Volumen und Adresse ab. Für einen Kunden aus einer anderen Region sieht der Ablauf genauso einfach aus wie für die Nachbarstadt: Das Schema wird aus der Ferne abgestimmt, die Teile werden gebohrt und per Spedition versandt.
Ein Wiederholauftrag ist einfacher als der erste. Ist das Bohrschema bereits durch die Fertigung gelaufen, sind seine Parameter gespeichert, und die neue Losgröße fällt genau gleich aus. Das hilft jenen, die Möbel oder Ausstattung in Serien fertigen und von Zeit zu Zeit Teile zu bereits Fertigem nachbestellen. Man muss die Lochkarte nicht neu erstellen – es genügt, sich auf den früheren Auftrag zu berufen.
Weitere Fragen zum Bohren von Löchern
Kann man ein Teil bohren, das anderswo gefertigt wurde? Ja, oft bringt man fertige Teile nur zum Bohren. Die Hauptsache ist ein klares Lochschema und verständliche Bezüge, von denen aus zu messen ist. Das Teil wird begutachtet, bei Bedarf werden die Koordinaten geklärt, und man bohrt nach Ihrer Karte.
Was tun, wenn es keine Zeichnung, aber ein Muster gibt? Auch das ist eine gangbare Variante. Nach dem Muster nimmt man Maße und erstellt ein Bohrschema, das man danach an den neuen Teilen wiederholt. So vervielfältigt man nicht selten ein liebgewonnenes Möbel oder ersetzt ein zerbrochenes Teil.
Wie genau stimmen paarige Löcher überein? Beim maschinellen Bohren nach einem einheitlichen Schema – mit hoher Präzision. Genau das braucht man für Dübelverbindungen, wo die Löcher in zwei Teilen perfekt übereinstimmen müssen. Handbohren hält eine solche Präzision bei einer Losgröße nicht, eine Maschine schon.
Fasst man alles zusammen: Das Bohren von Löchern ist präzises Systembohren für Beschläge und Verbindungsmittel in Holz und Plattenwerkstoffen, vom Einzelteil bis zur Serienlosgröße. Es genügt, das Schema zu schicken oder zu beschreiben, was und wofür gebohrt werden soll – das Übrige wird in Schritte zerlegt, geprüft und zu fertigen Teilen gebracht, die sich ohne Nacharbeit zusammensetzen und ohne Spiel dienen.
Senken und Nachbearbeitung von Löchern
Das Loch selbst ist die halbe Sache; die andere Hälfte ist, wie sein Rand bearbeitet ist. Hier tritt das Senken auf den Plan – eine kleine konische Erweiterung am Eingang des Lochs. Nötig ist sie, damit der Kopf einer Schraube oder Konfirmatschraube bündig mit der Oberfläche sitzt und nicht als Höcker heraussteht. An sichtbaren Teilen ist das eine Frage der Sauberkeit, an zusammenstoßenden Flächen auch eine der Funktion: Ein herausstehender Kopf lässt die Teile nicht dicht zusammenkommen.
Neben dem Senken reinigt man den Lochrand manchmal von Graten und Faserflaum, besonders an Sperrholz, wo die obere Furnierschicht gern aufreißt. All dies sind kleine, aber wichtige Operationen: Genau sie unterscheiden ein montagefertiges Teil von einem Rohling, den man noch von Hand nacharbeiten müsste. Die Nachbearbeitung beauftragt man bequem gleich zusammen mit dem Bohren, um nicht ein zweites Mal zum Teil zurückzukehren.
Maschine gegen Bohrmaschine: wann was angebracht ist
Eine Handbohrmaschine ist unentbehrlich, doch sie hat ihre eigene Nische. Ein Loch vor Ort, Nachpassen bei der Montage, grobe Arbeit – hier ist sie konkurrenzlos. Probleme beginnen, wenn es viele Löcher gibt und sie genau übereinstimmen müssen. Die Hand führt den Bohrer unweigerlich von der Senkrechten weg, die Tiefe ist nach Augenmaß schwer zu halten, und eine Lochreihe fällt mit wanderndem Abstand aus. Bei der Montage verwandelt sich all das in schiefe Fronten und Böden, die schräg sitzen.
Das maschinelle Bohren beseitigt den menschlichen Faktor. Der Anschlag hält die Tiefe, die Bohrschablone oder das Programm die Koordinaten, und jedes Loch kommt dort heraus, wo es geplant ist, streng senkrecht zur Oberfläche. Bei einer Losgröße gleicher Teile ist der Unterschied besonders spürbar: Was von Hand einen halben Tag dauern und trotzdem ungleichmäßig ausfallen würde, macht die Maschine schnell und gleichförmig. Deshalb ist die Regel einfach: ein Loch vor Ort – nehmen Sie die Bohrmaschine; eine Serie oder ein präzises Schema – vertrauen Sie es der Maschine an.
Wie man ein Bohrschema vorbereitet
Ein guter Auftrag zum Bohren von Löchern beginnt mit einem klaren Schema. Je verständlicher die Ausgangsdaten, desto weniger Rückfragen und desto präziser das Ergebnis. Ein Schema zusammenzustellen ist nicht schwer, wenn man einige Punkte im Kopf behält.
- 📐 Geben Sie die Koordinaten der Lochmittelpunkte an und von welchen Kanten aus sie zu messen sind.
- ⚪ Legen Sie den Durchmesser jedes Lochs fest – oder nennen Sie den Beschlag, für den es ist.
- ⬇️ Für Sacklöcher geben Sie die Tiefe an.
- ↔️ Vermerken Sie, von welcher Seite des Teils zu bohren ist, um kein Spiegelbild zu erhalten.
- 🧱 Teilen Sie Material und Dicke des Teils mit.
- 🔢 Geben Sie die Zahl der Teile an und ob sie gleich sind.
Sie müssen nicht mit einer perfekten Zeichnung kommen – fehlt etwas, hilft man, das Schema in eine brauchbare Form zu bringen. Doch je vollständiger die Angaben am Start, desto kürzer der Weg zu fertigen Teilen und desto geringer das Risiko, dass ein Loch an der falschen Stelle oder in der falschen Tiefe landet.
Wie das Bohren bei der Montage spart
Es mag scheinen, das Bohren von Löchern sei eine Kleinigkeit neben Zuschnitt und Fräsen. In Wahrheit hängt gerade vom Bohren ab, wozu die Montage wird. Wenn alle Löcher präzise sind, verbinden sich die Teile schnell und ohne Nacharbeit: Die Konfirmatschraube geht beim ersten Mal hinein, das Scharnier setzt sich ohne Spiel in den Topf, die Böden sitzen eben. Der Monteur verwendet Zeit auf die Montage, nicht auf die Korrektur fremder Ungenauigkeiten.
Ungenaues Bohren dagegen trifft die ganze Kette. Ein Loch um ein paar Millimeter daneben – und die Front hängt schief, die Schublade streift den Korpus, der Dübel geht nicht in die Gegenaufnahme. Jedes solche Teil muss von Hand nachgearbeitet, manchmal auch neu gemacht werden. Deshalb zahlt sich die Investition in präzises maschinelles Bohren dort aus, wo man sie am wenigsten erwartet – bei Geschwindigkeit und Qualität der Endmontage.
Bohren für die Serienfertigung
Die Serie ist das Element des maschinellen Bohrens. Wenn man nicht fünf Teile braucht, sondern fünfhundert, alle mit demselben Lochschema, fällt die Handarbeit sofort weg. Ein Programm oder eine eingerichtete Bohrschablone arbeitet die Bohrkarte an jedem Teil gleichförmig ab, ohne Fehleraufsummierung und ohne die Müdigkeit, die sich beim Menschen zum Schichtende unweigerlich auf die Präzision auswirkt. Dadurch fällt die Losgröße einheitlich aus: Das letzte Teil unterscheidet sich nicht vom ersten, was heißt, die ganze Serie fügt sich vorhersehbar zusammen.
Für einen Serienkunden ist auch der Preis pro Einheit wichtig. Je größer die Losgröße, desto günstiger fällt jedes Teil aus: Die Vorbereitung des Schemas macht man einmal, danach arbeitet der bereits eingerichtete Prozess. Deshalb kostet ausgelagertes Bohren von Löchern für Möbel- und Ladeneinrichtungshersteller nicht selten weniger als ein eigener Bohrbereich, der zwischen Aufträgen stillstünde. Dazu keine Sorge um Wartung der Technik und Schulung der Bediener – all das bleibt aufseiten des Auftragnehmers.
Sorgfalt und Sauberkeit in der Fertigung
Das Bohren, besonders von MDF, erzeugt viel feinen Staub, und in einer organisierten Fertigung kümmert man sich darum: Die Absaugung läuft, die Schnittzone wächst nicht mit Spänen zu, und fertige Teile verstauben nicht in der Ecke. Für den Kunden ist das kein abstraktes Detail, sondern eine Frage der Qualität: Ein sauberer Arbeitsplatz bedeutet, dass sich in ein frisches Loch kein Schmutz setzt und die Oberfläche des Teils ohne Sägemehlbelag ankommt. Ordnung in der Werkstatt ist fast immer auch an der Sauberkeit der fertigen Arbeit zu sehen.
Beratung vor dem Auftrag
Die Besprechung der Aufgabe verpflichtet zu nichts. Man kann einfach beschreiben, was gebraucht wird, ein Schema, eine Zeichnung oder ein Foto des Musters beilegen – und einen Anhaltspunkt zu Preis, Terminen und Lösungsweg erhalten. In dieser Phase tauchen meist nützliche Details auf: dass für ein bestimmtes Scharnier ein Topf bestimmten Durchmessers nötig ist, dass Sacklöcher bequemer mit einer Tiefe festzulegen sind, dass das Teil besser gleich an einem Ort zugeschnitten und gebohrt wird. Ein solches Gespräch spart Geld und Zeit und nimmt die Hälfte der Fragen noch vor dem Arbeitsbeginn.
Warum die Präzision hier alles entscheidet
Beim Bohren von Löchern gibt es keine „kleinen“ Abweichungen. Ein halber Millimeter an einem Loch scheint eine Lappalie, doch wenn es ein Dutzend solcher Löcher in einem Teil und zwei Dutzend Teile im Erzeugnis gibt, summieren sich die Fehler und verwandeln sich in eine schiefe Front oder einen Spalt, durch den die Wand zu sehen ist. Genau deshalb bohrt man nicht ungefähr: Koordinaten, Durchmesser und Tiefe werden streng eingehalten, nicht „nach Augenmaß“. Eine Maschine mit Anschlägen und Programm gibt eben jene Wiederholgenauigkeit, bei der sich die ganze Losgröße gleichmäßig eben zusammenfügt.
Es gibt auch die Kehrseite der Medaille – Sparen dort, wo Präzision nicht kritisch ist. Nicht jedes Loch verlangt Feinstbohren: Grobe Rahmenbefestigung verträgt eine weit größere Toleranz als eine Aufnahme für ein Möbelscharnier. Ein guter Auftragnehmer versteht das und drängt keine überzogene Präzision dort auf, wo einfaches Bohren genügt. Diese nüchterne Herangehensweise zeichnet eine erfahrene Fertigung aus: Sie setzt die Ressource dort ein, wo sie wirklich gebraucht wird, und treibt den Preis nicht grundlos in die Höhe.
Wie wählt man den nötigen Bohrerdurchmesser für die Materialien?
Der Durchmesser wird nicht aufs Geratewohl festgelegt, sondern nach dem konkreten Beschlag oder Verbindungsmittel: für einen Scharniertopf ein Wert, für eine Konfirmatschraube ein anderer, für einen Dübel ein dritter. Den Bohrertyp wählt man nach dem Material – MDF, Sperrholz und Spanplatte haben unterschiedliche Anforderungen, damit es keine Ausbrüche und Risse gibt. Einfacher ist es zu nennen, was genau Sie in das Loch einsetzen, und den passenden Bohrer wählt man selbst.
Wie viel Zeit nimmt das Bohren einer Losgröße von Erzeugnissen in Anspruch?
Alles hängt an Volumen und Komplexität des Schemas. Bei einer Serie, deren Programm eingerichtet ist, läuft ein Teil in wenigen Minuten durch. Ein Einzelauftrag mit komplexer Lochkarte verlangt mehr Zeit für Vorbereitung und Anriss. Den genauen Termin nennt man für die konkrete Losgröße – das ist ehrlicher, als für alles „ein paar Minuten“ zu versprechen.
Welche Materialien kann man bohren?
In die Arbeit gehen fast alle gängigen Materialien: MDF, Spanplatte, melaminbeschichtete Spanplatte, Sperrholz, OSB, Leimholzplatte und Massivholz. Für jedes wählt man den eigenen Bohrer und das eigene Maschinenregime, damit das Loch sauber wird. Feste Metalle bohren wir nicht – das ist keine Tischlereiaufgabe mehr.
Welche Lochgrößen kann man bohren?
Der Bereich ist breit – von kleinen Löchern für Möbelbeschläge bis zu großen für die Befestigung von Baukonstruktionen. Möglich sind sowohl durchgehende als auch Sacklöcher auf eine bestimmte Tiefe. Die konkrete Größe und Tiefe klärt man für die Aufgabe in der Vorbereitungsphase.
Wie vermeidet man Beschädigungen beim Bohren?
Ausbrüche und Risse sind fast immer Folge eines stumpfen Bohrers, falscher Drehzahl oder groben Vorschubs. Deshalb nimmt man ein scharfes Werkzeug, stellt das Regime auf das konkrete Material ein und kontrolliert den Bohrereintritt gleichmäßig, besonders an einer laminierten Kante. Bei solcher Sorgfalt gibt es praktisch keine Beschädigungen.
Muss man Löcher nach dem Bohren nachbearbeiten?
Manchmal ja. Am Lochrand kann ein kleiner Grat oder Faserflaum bleiben, besonders an Sperrholz. Man entfernt ihn, senkt bei Bedarf den Rand für den Schraubenkopf oder schleift leicht. Diese Nachbearbeitung beauftragt man bequem gleich, damit das Teil vollständig montagefertig ankommt.
Welche Besonderheiten hat das Bohren von melaminbeschichteter Spanplatte?
Die Hauptschwierigkeit der melaminbeschichteten Spanplatte ist die laminierte Beschichtung, die am Lochrand leicht ausbricht. Um das zu vermeiden, nimmt man einen Bohrer mit Vorritzschneiden und führt ihn sorgfältig, ohne Ruck, in die Platte. Bei richtiger Technik wird das Loch in melaminbeschichteter Spanplatte sauber, und die glänzende Oberfläche ringsum bleibt heil.
Wie beauftragt man die Bohrleistung?
Am einfachsten beschreibt man die Aufgabe über das Formular auf der Website oder telefonisch: welches Material, wie viele Teile, welches Lochschema und für welchen Beschlag. Gibt es eine Zeichnung oder einen Bohrplan – legen Sie ihn bei, so geht es schneller. Keine Zeichnung – man hilft, ein Schema nach Ihren Maßen zu erstellen.
Kann man eiliges Bohren beauftragen?
Ein Eilauftrag ist meist realistisch auszuführen, doch alles hängt vom Losvolumen und der aktuellen Auslastung der Maschine ab. Kleines Bohren macht man nach Absprache oft am selben Tag. Termine außerhalb der allgemeinen Reihenfolge werden gesondert vereinbart, deshalb sagt man am besten gleich, zu welchem Datum das Ergebnis gebraucht wird.
Welche zusätzlichen Leistungen können angeboten werden?
Neben dem Bohren sind meist Zuschnitt, Fräsen, Schleifen, Entgraten und Senken verfügbar sowie Verpackung und Versand fertiger Teile. Das ist praktisch: Man kann das Material im Ganzen übergeben und zugeschnittene, gebohrte und bearbeitete, montagefertige Teile zurückerhalten, ohne den Auftrag bei verschiedenen Auftragnehmern zusammenzusuchen.
Erreichbar auf dem für Sie passenden Weg
Rufen Sie an, schreiben Sie im Messenger oder kontaktieren Sie uns über soziale Netzwerke — wählen Sie den passenden Kommunikationsweg
🗺️ Wir nehmen Aufträge von Kunden in ganz Deutschland, Österreich und der Schweiz an
💬 Nützliche Informationen und Artikel
Ökologische und sichere Materialien für die moderne Holzproduktion
Ökologische und sichere Materialien für die moderne Holzproduktion In den letzten Jahren denken wir immer öfter darüber nach, woraus die Dinge bestehen, die uns umgeben. Haus, Möbel, Boden, Küche, Kinderbett —

Wie man richtig zwischen Sperrholz, MDF, Spanplatte und melaminbeschichteter Spanplatte für verschiedene Aufgaben wählt
Wie man richtig zwischen Sperrholz, MDF, Spanplatte und melaminbeschichteter Spanplatte für verschiedene Aufgaben wählt In der Welt der Holzbearbeitung und des Möbelbaus hat jedes Material seine eigene Geschichte. Sperrholz, MDF, Spanplatte

Zuschnitt von plattenförmigen Holzwerkstoffen unter verschiedenen Winkeln: wozu und wie
Zuschnitt von plattenförmigen Holzwerkstoffen unter verschiedenen Winkeln: wozu und wie Die Arbeit mit Holzwerkstoffen ist nicht nur einfaches Sägen. Um ein wirklich hochwertiges und stabiles Produkt zu erhalten, muss man die

Empfehlungen zur Auswahl von Plattenwerkstoffen für Innen- und Außenprojekte
Empfehlungen zur Auswahl von Plattenwerkstoffen für Innen- und Außenprojekte In der Holzbearbeitung ist die Wahl des Plattenwerkstoffs wie das Fundament für einen Bauherrn. Was Sie zu Beginn wählen, entscheidet über alles: